
PCB yig'ish jarayoni qo'llanmasida joylashtirish uchun pin
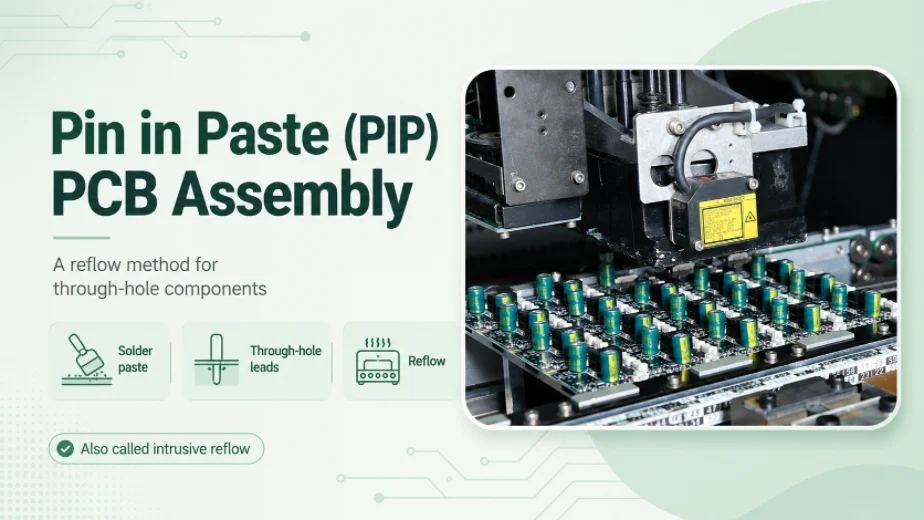
1-rasm. Pasta PCB yig'ilishidagi pin
Oxirgi yangilanish: 2026-yil may · Aralash texnologiyali taxtalar uchun teshikka yopishtirish orqali qayta oqimlash jarayoni va dizayn qo'llanmasi
Qo'shish (PiP) ga pin qilish - deb ham ataladi teshikka yopishtirish (PIH), teshik orqali qayta oqimyoki intruziv qayta oqim — sirtga o'rnatiladigan qismlarni lehimlaydigan bir xil qayta oqadigan pechda teshik orqali o'tuvchi komponentlarni lehimlash usuli. Plitadagi bir nechta qo'rg'oshinli ulagichlar va sarlavhalar uchun alohida to'lqinli lehimlash yoki qo'lda lehimlash operatsiyasini bajarish o'rniga, yig'uvchi lehim pastasini to'g'ridan-to'g'ri qoplangan teshiklarga bosib chiqaradi, komponent simlarini o'sha pastaga joylashtiradi va hamma narsani birgalikda qayta oqlaydi. To'g'ri bajarilganda, u aralash texnologiyali plitadan butun jarayon bosqichini olib tashlaydi, lekin u faqat teshiklar, trafaret va komponentlar unga mo'ljallangan bo'lsa ishlaydi. Ushbu qo'llanmada mexanika, pasta hajmi matematikasi, dizayn qoidalari va PiP qayerda to'lqin va selektiv lehimlash. O'rtasidagi tanlov press-fit and soldered PCB pins affects hole tolerances, assembly tooling and inspection, so it should be resolved before the board and connector are ordered.
Pin in Paste (PiP) PCB yig'ilishi nima?
Bugungi kunda aksariyat platalarda sirtga o'rnatiladigan qurilmalar ustunlik qiladi, ammo ular hali ham bir nechta teshikli (THT) qismlarni - quvvat ulagichlari, platadan plataga sarlavhalar, katta elektrolitik kondensatorlar, o'rni, RJ45 raz'emlari, doimiy tok barrel raz'emlarini - olib yurishadi, ular platadan oyoqning mexanik kuchini talab qiladi. An'anaga ko'ra, bu qo'rg'oshinli qismlar alohida lehimlanadi: to'lqinli lehimlash orqali, tanlab lehimlash mashinasi orqali yoki qo'lda. Har biri o'z sozlamalari, narxi va issiqlik ta'siriga ega bo'lgan ikkinchi jarayondir.
Paste ichidagi pin ikkinchi jarayonni birinchisiga qaytaradi. Qoplangan teshiklar SMT prokladkalarini yopishtirish bilan bir xil trafaret bosib chiqarish bosqichida lehim pastasi bilan to'ldiriladi, qo'rg'oshinli komponent pinlari pasta bilan to'ldirilgan bochkalar ichiga joylashadigan qilib joylashtiriladi va taxta qayta oqadigan pechdan o'tganda, teshiklardagi pasta chip qismlari ostidagi pasta bilan birga erib, bochkadan o'tib, ikkala tomondan ham to'g'ri file hosil qiladi. Bitta bosma, bir joy, bir qayta oqadi.
Nima uchun to'lqinli lehim o'rniga pinni pastada ishlatish kerak?
Motivatsiya deyarli har doim bir qadamni olib tashlashdir. Uch yoki to'rtta teshikli ulagichga ega 95% SMT bo'lgan platada to'lqinli lehim butun panelni eritilgan lehim to'lqini orqali o'n ikkita bo'g'in hosil qilish uchun majbur qiladi - qo'shimcha mashina, SMT tomonini niqoblash uchun pallet, qo'shimcha oqim va tozalash va bir marta qayta oqimlangan qismlar uchun ikkinchi termal tsikl.
Buning o'rniga PiP ni tanlash bir qator aniq afzalliklarni beradi:
- Bitta termal jarayon. Kengash qayta oqim va to'lqin o'rniga bitta qayta oqim profilini ko'radi, bu issiqlikka sezgir SMT qismlarida termal stressni kamaytiradi va qo'rg'oshinsiz ishlov berishni soddalashtiradi.
- Kamroq ishchi kuchi va maydon. Chiziqda alohida to'lqin yoki selektiv mashina yo'q, qo'lda lehimlash stantsiyasi yo'q, plataga tegadigan operatorlar kamroq.
- Izchil, o'lchanadigan bo'g'inlar. Lehim hajmi trafaret teshigi bilan o'rnatiladi, shuning uchun har bir bo'g'in qo'lga bog'liq natija o'rniga takrorlanadigan miqdordagi pasta oladi, pastki qismida to'lqin ko'prigi yoki muzlar bo'lmaydi.
Muvofiqlik shundaki, PiP pasta hajmi va komponentlarning issiqlikka chidamliligi borasida shafqatsizdir. Agar bu ikki narsa ishlab chiqilmasa, bo'g'inlar och qoladi yoki ulagich erib ketadi - ushbu qo'llanmaning qolgan qismi aynan shu haqida.
Qo'shish jarayonida pinlash, bosqichma-bosqich
Odatdagi Pin in Paste liniyasi oddiy SMT liniyasiga deyarli o'xshaydi, teshik orqali joylashuv keyin emas, balki qayta oqimlashdan oldin qo'shiladi. Chinakam yangi bosqich - bu kiritish; maxsus muhandislikni talab qiladigan yagona bosqich - bu chop etish.
- Trafaret bosma — macun SMT prokladkalariga bosiladi va kattalashtirilgan (ustidan bosilgan) yoki pog'onali teshiklar orqali qoplangan teshiklarga bosiladi. Kalitni boshqarish: diafragma dizayni va trafaret qalinligi, bu yerda macun hajmi yutib olinadi yoki yo'qoladi.
- SMT joylashtirish — yig'ish va joylashtirish mashinasi odatdagidek barcha sirtga o'rnatiladigan qismlarni to'ldiradi.
- THT qo'shilishi — qo'rg'oshinli komponentlar pinlari pasta bilan to'ldirilgan teshiklarga o'rnatiladigan qilib, qo'lda, joylashtirish mashinasi yoki o'rnatish moslamasi yordamida kiritiladi. Kalitni boshqarish: ignalar xamirni bochka devorlaridan surtmasdan unga yetib borishi kerak.
- Qaytarilish — butun yig'ma pechdan o'tadi; SMT va teshikli bo'g'inlar bir xil profilda hosil bo'ladi. Kalitni boshqarish: profil SMT qismlarini pishirmasdan yuqori issiqlik massali teshik qismlarini to'liq isitishi kerak.
- tekshirish — AOI SMT bo'g'inlarini tekshiradi; teshik orqali o'tadigan filelar vizual ravishda yoki bochkalar muhim bo'lgan hollarda, yuqori/pastki file hosil bo'lishi va bochkani to'ldirish uchun rentgen nurlari yordamida tekshiriladi.
PiPdagi lehim pastasi hajmi muammosi (va tuzatishlar)
Mana markaziy qiyinchilik. Teshikli bochka - bu nisbatan katta hajmdagi bochka bo'lib, uni to'ldirish kerak, taxtaning ikkala tomonida ham file qoldiriladi, ammo oddiy trafaret faqat yupqa yassi qatlamni (odatda 0.10–0.15 mm qalinlikda) bosib chiqaradi. Yostiqcha o'lchamidagi teshikni kesib oling va bu pastaning katta qismi to'g'ridan-to'g'ri bochkaga tushadi; oqim qayta oqimda yonib ketgandan so'ng, teshikni to'ldirish uchun yetarli metall qolmaydi va bo'g'in pastki filesiz och qoladi.
Montajchilar bu bo'shliqni uchta asosiy usul bilan, ko'pincha birgalikda, yopadilar:
Ortiqcha chop etish
Trafaret teshigi halqasimon yostiqchadan kattaroq qilib yasalgan , shuning uchun qo'shimcha pasta teshik atrofida halqa shaklida bosiladi; qayta oqayotganda pasta bochkaga oqib tushadi. Ustki bosma teshiklari yumaloq, kvadrat yoki tomchi shaklida bo'lishi mumkin, ular pastani teshikka yo'naltiradi. Bu eng keng tarqalgan va eng arzon usul, chunki u faqat trafaret rasmini o'zgartiradi.
Bosqichma-bosqich (bosqichma-bosqich) shablon
Shablon PiP teshiklari atrofida mahalliy darajada qalinroq qilingan — masalan, 0.12 mm shablon faqat shu yerda 0.20 mm gacha ko'tarilgan — shuning uchun har bir bosma SMT joylarini ingichka qilib qo'ygan holda ko'proq macun qoldiradi. Bu qimmatroq va ehtiyotkorlik bilan qadam qo'yishni talab qiladi, shuning uchun silikon hali ham yopishadi, lekin katta hajmdagi iz qoldirmasdan katta hajmlarni beradi.
Lehim preformlari
Eng katta hajmli teshiklar (og'ir quvvatli ulagichlar, katta bochkalar) uchun qayta ishlov berishdan oldin bosilgan pasta ustiga oldindan shakllangan qattiq lehim bo'lagi - preform - qo'shiladi. U pastani eritadi va to'ldiradi, hech qanday oqilona trafaret yolg'iz to'ldira olmaydigan bochkalarni to'ldiradi.
Qaysi usuldan foydalanilmasin, pasta jismonan barrelga yetib borishi kerak, shuning uchun silliq, yaxshi konussimon teshikli devorlarga ega lazer bilan kesilgan trafaretlar PiP uchun muhimdir: toza devorlar qalinroq qoldiqning yarmini trafaretga yopishib qoldirish o'rniga uni chiqarib yuboradi.
Paste ichidagi pin uchun lehim pastasi hajmini qanday hisoblash mumkin
PiP - bu standart qiymatga tayanish o'rniga hajmni hisoblashni amalga oshirishingiz kerak bo'lgan kam sonli yig'ish jarayonlaridan biridir. Mantiq juda oddiy.
Birinchidan, bo'g'in uchun zarur bo'lgan oxirgi lehim hajmini aniqlang :
Kerakli lehim = bochka hajmi + yuqori file + pastki file − bochka ichidagi qo'rg'oshin hajmi
Barrel hajmi silindr sifatida ishlov berilgan qoplamali teshikdir; uning ichida joylashgan qo'rg'oshin qismini olib tashlang va har ikki tomonda hosil bo'lishi kerak bo'lgan filelar uchun ozgina qo'shing. Bu oxirida kerakli qattiq lehim hajmini beradi.
Ikkinchidan, buni ho'l pasta hajmiga aylantiring . Lehim pastasi - bu metall kukunining flyusdagi suspenziyasi va uning hajmi bo'yicha faqat yarmi metalldir - qolgan qismi qayta oqayotganda uchib ketadigan flyusdir. Shuning uchun, ish qoidasi sifatida, sizga ho'l bosilgan pastadagi oxirgi lehim hajmidan taxminan ikki baravar ko'p kerak bo'ladi:
Nam pasta hajmi ≈ 2 × lehim kerak (aniq koeffitsient pastaning metall yuklanishiga bog'liq - ma'lumotlar varag'ini tekshiring)
Uchinchidan, teshik va trafaret qalinligini shunday loyihalashtiringki , bitta bosmada ho'l yopishtiruvchi hajm hosil bo'lsin. Diafragma hajmi - bu ochiq maydon trafaret qalinligiga ko'paytiriladi, shuning uchun siz ortiqcha bosma o'lchamini trafaret qalinligiga nisbatan almashtirasiz; agar tekis teshik bema'ni kattalashmasdan maqsadga yeta olmasa, bu trafaretni oshirish yoki oldindan tayyorlangan shaklni qo'shish uchun signaldir. Amaliy xulosa: hech qachon trafaret uyining PiP teshiklarini "ped o'lchamida" kesishiga yo'l qo'ymang - ularni hajmni hisoblashdan o'lchang, pastaning metall-oqim nisbati o'rnatilgan holda.
Qo'shish dizayni qoidalariga pin qo'ying: teshiklar, yo'l-yo'riqlar va himoya vositalari
Yaxshi PiP chiziqda emas, balki maketda boshlanadi. Jarayonni chop etish va bo'g'inlarni mustahkam saqlash uchun bir nechta qoidalar mavjud:
- Teshikdan qo'rg'oshingacha bo'lgan masofa: Qoplangan teshik diametri ≈ sim diametri + yumaloq simlar uchun 0.20–0.25 mm (kvadrat/to'rtburchaklar uchun biroz ko'proq). Juda qattiq bo'lsa, sim devordan macunni qirib tashlaydi; juda bo'shashgan bo'lsa, macun tushib ketadi va bo'g'in och qoladi.
- Halqasimon halqa / yostiqcha: Yuqori qismdagi bosma joyni ushlab turishi uchun katta ustki qismdan foydalaning, bu esa kattaroq pasta qatlamini va kuchliroq filetoni qo'llab-quvvatlaydi.
- SMTdan qochish: nozik SMT prokladkalarini ortiqcha bosilgan halqadan uzoqroq tuting, shunda ortiqcha bosilgan pasta qo'shni prokladkaga yopishib qolmaydi.
- Komponentning qarama-qarshiligi: Korpus ostida kichik bo'shliq qoldiring (yoki teskari tomonlari bo'lgan qismni ko'rsating), shunda pasta oqimni chiqarib, yuqori file hosil qilishi mumkin; tekis turgan qism uni ushlab qoladi.
- Pastki tomondagi bo'shliq: Qarama-qarshi tomondagi PiP teshigi ostida hech qanday mo'rt yoki baland narsa saqlamang — pastki fileto uchun joy kerak va bu joy to'liq qayta oqadigan issiqlikni ko'radi.
- Termal muvozanat: termal spikerlar yordamida barrelga ulanadigan katta mis tekisliklarni yengillashtiring, aks holda barrel issiqlik qabul qilgich vazifasini bajaradi va qayta oqim haroratiga yetmasligi mumkin.
Bular DFM tekshiruvi va yig'ish (DFA) tekshiruvi asboblar kesilishidan oldin aniqlanadigan muammolar turlari , ularni qayta aylantirish o'rniga bepul almashtirish mumkin.
Qaysi komponentlarni pastadagi igna bilan lehimlash mumkin?
Eng katta darvoza omili issiqlikdir. Komponent va uning plastmassalari to'liq qayta oqim cho'qqisiga - qo'rg'oshinsiz SAC qotishmalari uchun odatda 245–260 °C atrofida - bardosh berishi kerak. Ko'pgina oddiy teshikli ulagichlar bunga mo'ljallangan emas ; ularning korpuslari yumshaydi, osilib qoladi yoki eriydi. Ishlab chiqaruvchilar PiP uchun maxsus ishlab chiqarilgan umumiy ulagichlarning "qayta oqimga mos" yoki "yuqori haroratli" versiyalarini sotadilar va aynan shularni aniqlaydilar.
Yaxshi nomzodlar o'rtacha issiqlik massasiga va yaxshi joylashtirilgan pinlarga ega qayta oqimga chidamli qismlardir: qayta oqimga mos keladigan versiyalarda sotiladigan pin sarlavhalari , quti sarlavhalari va taxtadan taxtaga ulagichlar, qayta oqimga mo'ljallangan teshikli RJ45 va USB ulagichlari, shuningdek, pech uchun mo'ljallangan kichikroq quvvat ulagichlari va terminal bloklari.
Yomon nomzodlar — to'lqinli, selektiv yoki qo'lda lehimlash orqali yaxshiroq ishlov beriladi — qayta oqim haroratiga moslashtirilmagan ulagichlar va plastmassalar, normal profilda haroratga yetmaydigan juda katta yuqori termal massali qismlar (katta transformatorlar, og'ir shinalar), oqim uchun shamollatish yo'li bo'lmagan tekis turgan qismlar, hatto oldindan tayyorlangan mahsulotlar ham qayta-qayta to'ldirishga qiynaladigan juda katta bochkalar va mexanik yoki sinov sabablari bilan qayta oqimdan keyin qo'shilgan har qanday narsalar.
Agar platada bir nechta PiP-ga mos ulagichlar qayta oqimni qabul qila olmaydigan bitta qism bilan aralashtirilsa, keng tarqalgan yechim - hamma narsani bitta usul bilan majburlash o'rniga, iloji boricha PiP-ga o'tish va istisnoni tanlab lehimlash .
Paste va Wave va Selective Lehimlashda Pin
PiP har doim ham to'g'ri vosita emas. U to'lqinli lehim va tanlab lehimlash bilan raqobatlashadi va eng yaxshi tanlov teshik orqali o'tadigan qismlar soniga va ular qayta oqimli issiqlikni qabul qila olishiga bog'liq.
| Aspect | Joylashtirishda pinlash | To'lqinli lehim | Selektiv lehimlash |
|---|---|---|---|
| Eng yaxshisi qachon | Ko'pincha SMT platasida bir nechta qayta oqimga chidamli THT qismlari | Bir tomonda ko'plab THT qismlari | Qayta oqimga bardosh bera olmaydigan bir nechta THT qismlari, zich SMT ga yaqin |
| Qo'shimcha jarayon bosqichi? | Yo'q — mavjud qayta oqimdan foydalanadi | Ha — alohida mashina | Ha — alohida mashina |
| Komponentning issiqlik ta'siri | To'liq qayta oqim cho'qqisi — qayta oqimga ega qismlarga ehtiyoj bor | Mahalliy pastki tomondagi issiqlik | Mahalliy, nuqtama-nokat issiqlik |
| SMT yon niqobi | Hech kimga kerak emas | Pastki SMT uchun paletlar/niqoblash kerak | minimal |
| Ishlab chiqarish hajmi | Yuqori (qo'shimcha chiziq bosqichi yo'q) | Ko'p bo'g'imlar uchun yuqori | Sekinroq, bo'g'imma-bo'g'im |
| Asosiy xavf | Juda oz miqdordagi pasta tufayli och qolgan bo'g'imlar | Ko'prik, butun taxtada termal stress | Har bir bo'g'in uchun narx va tsikl vaqti |
Foydali qaror qoidasi: agar teshik orqali o'tuvchi qismlar qayta oqimga chidamli va oz bo'lsa, PiP odatda eng arzon va eng toza hisoblanadi. Agar teshik orqali o'tuvchi qismlar ko'p bo'lsa, to'lqin baribir g'alaba qozonadi. Agar oz sonli qismlar qayta oqimga bardosh bera olmasa, selektiv lehimlash bu istisnolarni plataning qolgan qismini ochmasdan hal qiladi.
Highleap’da Paste Assembly Services’ga Pin qo‘ying
Highleap Electronics - Guanchjou shahridagi Xitoyda joylashgan PCB va PCBA ishlab chiqaruvchisi bo'lib, u aralash texnologiyali tayyor yig'ishning bir qismi sifatida Pin in Paste ni ishga tushiradi . PiP ni muntazam ravishda amalga oshiradigan ishlab chiqaruvchi bilan ishlashning afzalligi shundaki, hajm matematikasi va trafaret dizayni bir nechta och qo'shimchalardan keyin aniqlanmaydi, balki platani yig'ishdan oldin ko'rib chiqiladi.
- Trafaret muhandisligi: pasta hajmini hisoblash asosida o'lchamlangan ortiqcha bosma va lazer bilan kesilgan shablonlar, shuningdek, yuqori hajmli bochkalar uchun lehim preformlari.
- DFM/DFA fikr-mulohazalari: teshikdan qo'rg'oshingacha bo'lgan nisbatlar, himoya qilish, issiqlik yengilligi va komponentlarning qayta oqim ko'rsatkichlari sizning izlaringiz bo'yicha ko'rib chiqildi.
- Qayta oqim profilini yaratish: yuqori issiqlik massasiga ega teshikli qismlar nozik SMT ni haddan tashqari pishirmasdan haroratga yetishi uchun sozlangan profillar.
- inspeksiyasi: SMT bo'g'inlarida AOI va bochkaning to'ldirilishini tekshirish kerak bo'lgan rentgenografiya.
- Jarayonni tanlash: PiP, to'lqin yoki selektiv lehimlash sizning platangiz uchun qachon to'g'ri usul ekanligi haqida halol ko'rsatmalar.
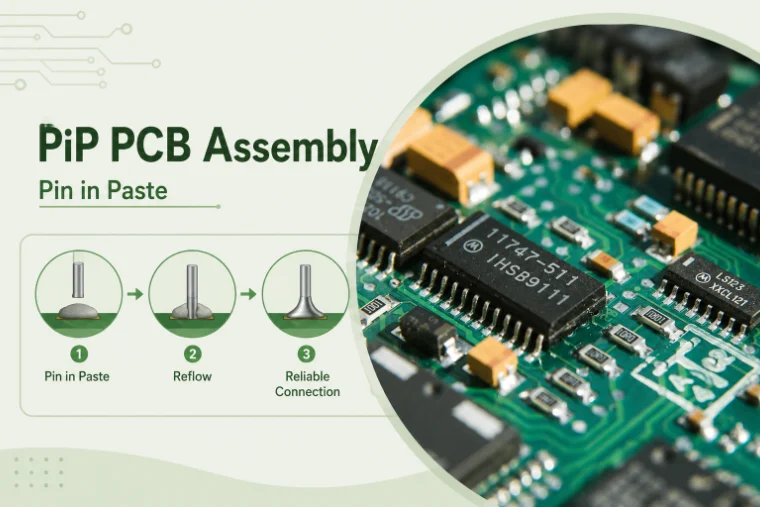
2-rasm. PCB yig'ish tafsilotlari uchun pasta pinini joylashtiring
Pin qilish (PiP) haqida tez-tez so'raladigan savollar
Pin in Paste qayta lehimlash bilan bir xilmi?
U qayta oqimli lehimlashdan foydalanadi, ammo bu atama, xususan, qayta oqimli pechda teshiklarga pasta bosib chiqarish orqali teshik orqali o'tadigan qismlarni lehimlashni anglatadi. Oddiy qayta oqimli lehimlash sirtga o'rnatiladigan qismlarga; PiP xuddi shu pech o'tish joyini qo'rg'oshinli komponentlarga uzatadi, shuning uchun alohida to'lqinli yoki qo'lda lehimlash bosqichi kerak emas.
Nima uchun mening PiP bo'g'inlarim och yoki pastki filesiz chiqadi?
Deyarli har doim ham pasta yetarli bo'lmaydi. Yassi, prokladka o'lchamidagi teshik bochkani to'ldira olmaydi. Buni ustiga bosma (teshik atrofida kattaroq teshik halqasi), trafaretni mahalliy ravishda yuqoriga ko'tarish yoki lehim tayyorlash usulini qo'shish orqali tuzating — va pastaning taxminan yarim hajmli metall ekanligini hisobga olgan holda hajm hisobidan teshikni o'lchang.
Teshik orqali ulanadigan har qanday ulagichni PiP bilan lehimlash mumkinmi?
Yo'q. Qo'rg'oshinsiz ulagichlar uchun qism to'liq qayta oqim cho'qqisiga, odatda 245–260 °C ga bardosh berishi kerak. Ko'pgina standart ulagichlar bunga moslashtirilmagan va deformatsiyalanadi. Ishlab chiqaruvchilar PiP uchun maxsus ishlab chiqaradigan ulagichning "qayta oqimga mos" yoki "yuqori haroratli" versiyasidan foydalaning.
PiP o'rniga qachon to'lqinli lehimdan foydalanishim kerak?
Plastinada ko'plab teshikli qismlar yoki qayta oqimga chidamli qo'rg'oshinli qismlar mavjud bo'lganda. PiP asosan SMT platalarida bir nechta qayta oqimga chidamli qo'rg'oshinli qismlar bilan porlaydi. Teshiklar soni oshgani sayin, to'lqinli lehimlash samaraliroq bo'ladi; bir nechta issiqlikka sezgir istisnolar uchun selektiv lehimlash odatda yechim hisoblanadi.

Tavsiya Xabarlar
PCB materiallari bazasi: Laminat navlari va xususiyatlari
PCBlar uchun narxni qanday olish mumkin? Keling, DFM/DFA tahlilini o'tkazaylik...

TMM PCB ishlab chiqarish
Mundarija RF va... uchun TMM PCB ishlab chiqarish doirasi

RT duroid 6002 PCB Quote and Stackup
Bu sahifa iqtibos va stackup-definition vazifasiga egalik qiladi...

TMM6 Filtr PCB ishlab chiqarish
MundarijaNima uchun mikroto'lqinli filtr dizaynerlari... dan foydalanadilar
PCB uchun narxni qanday olish mumkin
Keling, siz uchun DFM/DFA tahlilini oʻtkazamiz va sizga hisobot bilan qaytamiz. Veb-saytimiz orqali fayllaringizni xavfsiz yuklashingiz mumkin. Sizga narx taklif qilish uchun bizga quyidagi ma'lumotlar kerak bo'ladi:
-
- Gerber, ODB++ yoki .pcb, spetsifikatsiya.
- Agar yig'ishni talab qilsangiz, BOM ro'yxati
- miqdor
- Vaqtni aylantirish
PCBA xizmatlari uchun BOM (Materiallar ro'yxati) va har qanday maxsus montaj ko'rsatmalarini taqdim eting. Shuningdek, biz dizaynlaringizni ishlab chiqarish va yig'ish uchun optimallashtirish uchun DFM/DFA tahlilini taklif qilamiz, bu esa silliq ishlab chiqarish jarayonini ta'minlaydi.