
Merev, rugalmas NYÁK gyártó és gyártási folyamat

A merev-flexibilis NYÁK-gyártás egyetlen integrált NYÁK-struktúrában ötvözi a merev NYÁK-gyártást és a rugalmas áramkörök feldolgozását. A hagyományos merev NYÁK-gyártáshoz képest ez a folyamat igényesebb, mivel két nagyon különböző anyagrendszert kell kezelnie ugyanazon terméken belül. A merev szakaszoknak méretstabilitást és összeszerelési szilárdságot kell biztosítaniuk, míg a rugalmas szakaszoknak meg kell őrizniük a hajlíthatóságot, a kifáradási ellenállást és a hosszú távú összekapcsolási megbízhatóságot.
Emiatt a merev-flexibilis NYÁK gyártásának lépései sokkal többet foglalnak magukban, mint egy flexibilis áramkör merev panelhez való ragasztása. A teljes folyamat magában foglalja a merev és flexibilis anyagok előkészítését, az áramkörök különálló kialakítását, a fedőréteg laminálását, a többrétegű ragasztást, a másodlagos fúrást, a fémezést, a külső réteg képalkotását, a forrasztómaszkot, a profilalkotást, a tesztelést és a végső ellenőrzést. Minden szakaszt gondosan ellenőrizni kell annak biztosítása érdekében, hogy a merev és a flexibilis részek egyetlen megbízható késztermékként működjenek együtt.
A Highleap Electronicsnál a merev-flexibilis NYÁK- gyártási munkafolyamatunk a folyamatstabilitás, az anyagkompatibilitás és a merev és rugalmas szakaszok közötti megbízható összekapcsolás köré épül. Ez különösen fontos azoknál a termékeknél, amelyeknek mind a kompakt csomagolás, mind a hosszú távú mechanikai megbízhatósági követelményeknek meg kell felelniük.
Merev, rugalmas NYÁK-gyártásban használt anyagok
A merev-flexibilis NYÁK-gyártás során mind rugalmas áramköri anyagokat, mind merev NYÁK-anyagokat használnak. Az anyagok kompatibilitása a folyamat kritikus része, mivel a különböző anyagok eltérően reagálnak a hőre, nyomásra, fúrásra és a méretváltozásra a gyártás során.
Rugalmas profilanyagok
- Poliimid PI: A legszélesebb körben használt rugalmas alapanyag kiváló hőállósága, rugalmassága, kémiai stabilitása és dielektromos teljesítménye miatt.
- Poliészter PET: Olcsóbb alternatíva, amelyet kevésbé igényes alkalmazásokban használnak, bár alacsonyabb hőmérsékleti ellenállást kínál, mint a poliimid.
- Hengerelt lágyított RA réz: Általában hajlékony területekhez előnyös, mivel jobb képlékenységet és kifáradási ellenállást biztosít hajlítás közben.
- Elektromos lerakódásos ED réz: Gazdaságosabb, de általában kevésbé alkalmas dinamikus hajlításra, mint az RA réz.
- Ragasztórendszerek: Az akril és epoxi ragasztókat a rugalmas szerkezeti és laminálási követelményektől függően használják.
- Ragasztó nélküli rugalmas mag: Vékonyabb szerkezetekhez, jobb rugalmassághoz és jobb hőszigeteléshez használják.
- Fedőréteg: Általában poliimid fóliát laminálnak a rugalmas áramkörre a szigetelés, a mechanikai védelem és a környezeti ellenállás biztosítása érdekében.
- Merevítők: PI, FR4, rozsdamentes acél vagy egyéb erősítőanyagokat adnak hozzá, ahol helyi alátámasztásra van szükség.
Merev profilú anyagok
- FR4 mag: A leggyakoribb merev alapanyag a szerkezeti alátámasztáshoz és a méretstabilitáshoz.
- Prepreg: Merev, többrétegű szerkezetek ragasztására szolgál.
- Áramlásmentes prepreg: Gyakran használják merev-flex laminálásnál, hogy megakadályozzák a gyanta túlzott áramlását a rugalmas területekre.
- Rézfólia: A vezetőképes rétegek kialakítására szolgál a panel merev részeiben.
A végső merev-hajlékony szerkezetet ezen anyagok kölcsönhatása alapján kell megtervezni és gyártani, különösen az átmeneti területeken, ahol a merev és a hajlékony zónák találkoznak. Azokban a projektekben, ahol a hajlékony profil kialakítása fontos teljesítménytényező, az anyagstratégia szorosan összefügg a hajlékony NYÁK- gyártás követelményeivel is.
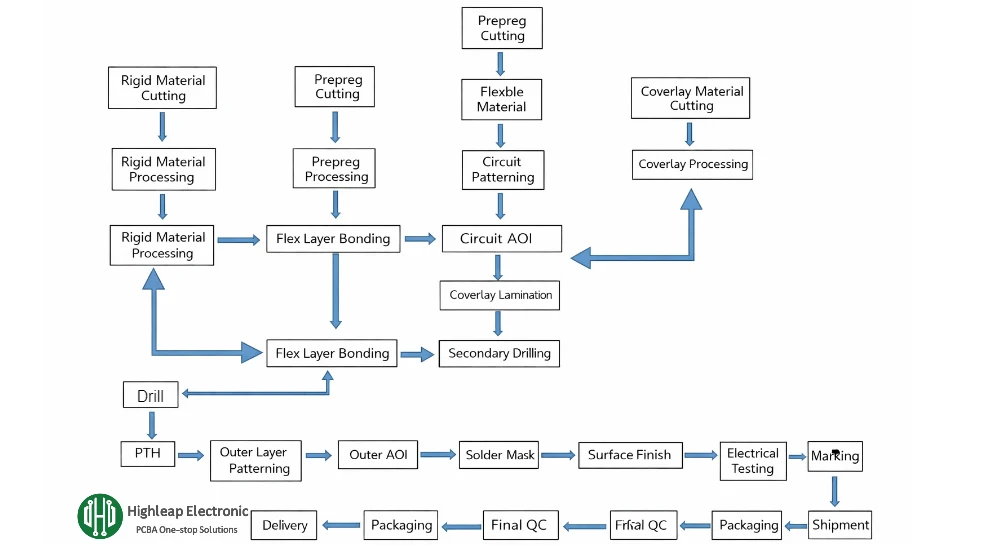
A merev, rugalmas NYÁK gyártásának lépései
- Merev anyag vágása: A nagyméretű, merev, rézzel borított laminált paneleket a rétegelési és panelizálási terv szerint vágják gyártási méretű lapokká. Ez a szakasz biztosítja, hogy a merev anyagok megfeleljenek a gyártási útvonalnak és a szerszámozási követelményeknek.
- Rugalmas anyagvágás: Az eredeti, rugalmas szakaszokhoz használt tekercsanyagokat, mint például a poliimid hordozót, a ragasztót, a fedőréteget és a PI erősítőanyagokat, a kívánt méretre vágják. Ez az előkészítés azért fontos, mert a rugalmas anyagok vékonyabbak és méretérzékenyebbek, mint a merev laminátumok.
- Elsődleges fúrás: A kezdeti fúrásokat szerszámfuratok, illesztőfuratok és elektromos összekötő furatok létrehozására végzik, amelyek a gyártás korai szakaszában szükségesek. A furatok pontossága ebben a szakaszban befolyásolja a későbbi illesztést és a galvanizálás megbízhatóságát.
- Fekete lyuk vagy vezetőképes lyuk kezelése: A furatfalakon vezetőképes kezelést alkalmaznak, hogy megkezdődhessen a fémezés. Egyes eljárásmódokban szén alapú vezetőképes kezelést alkalmaznak a fúrt furatok előkészítésére a későbbi rézbevonatoláshoz.
- Elsődleges rézbevonat: A rezet a lyukak falára és a panel felületére rétegezik, majd bevonják, hogy biztosítsák a vezetőképességet, és előkészítsék a panelt a képalkotásra és az áramköri kialakításra.
- Expozíció igazítása: A száraz fóliás laminálás után a fólia mintázatát pontosan illesztik a fúrt panelhez. A helyes igazítás elengedhetetlen ahhoz, hogy a képminta illeszkedjen a furatok helyéhez és a tervezett áramköri elrendezéshez.
- Fejlesztés: A megvilágítatlan száraz filmet eltávolítják, így csak a képalkotó reziszt minta marad a tábla felületén.
- Rézkarc: A védtelen rezet kémiailag maratják, így az áramköri nyomok és padok a mintázott reziszt által vannak meghatározva.
- AOI ellenőrzés: Automatizált optikai ellenőrzést végeznek a szakadásos áramkörök, rövidzárlatok, alulmaratás, túlzott maratás és egyéb vonalhibák észlelésére, mielőtt a panel a későbbi feldolgozási szakaszokba lépne.
- Flex Coverlay laminálás: A hajlékony áramkörökre védőfóliát visznek fel az oxidáció megakadályozása, a szigetelés biztosítása és a termék rugalmasságának megőrzése érdekében. Ez a szakasz az egyik meghatározó különbség a hajlékonylemez-feldolgozás és a merev NYÁK-feldolgozás között.
- Borítópréselés: A fedőréteget és az esetleges erősítőanyagokat szabályozott hővel és nyomással kell összeragasztani, hogy a fedőréteg megfelelően tapadjon buborékok, gyűrődések vagy elégtelen tömítés nélkül az áramköri területeken.
- Lyukasztás: A részben megmunkált flexibilis munkalapot mechanikus lyukasztószerszámokkal vagy hozzá illő folyamatberendezésekkel vágják vagy lyukasztják a kívánt köztes méretre, a termék kialakításától függően.
- Másodlagos lay-up: Az előkészített hajlított és merev kartondarabokat a merev-hajlított rétegszerkezetnek megfelelően egymásra rakják. A helyes elrendezés elengedhetetlen az illesztés fenntartásához és a stabil végső laminált szerkezet biztosításához.
- Másodlagos laminálás: Az egymásra rakott merev és rugalmas anyagokat egyetlen integrált panelszerkezetté laminálják. Ebben a szakaszban gondosan kiválasztott prepreg és kötőanyagokat használnak a merev zónák szerkezeti szilárdságának és a szükséges területeken a rugalmasság megőrzésének biztosítása érdekében.
- Másodlagos préselés: Vákuum és szabályozott hőnyomás alatt a merev-flexibilis réteget egyetlen kötött szerkezetté olvasztják össze. Ennek a folyamatnak meg kell akadályoznia az üregek kialakulását, a delaminációt, a gyanta túlcsordulását és az illesztési hibákat, miközben megőrzi mind a merev, mind a rugalmas szakaszok integritását.
- Másodlagos fúrás: További lyukakat fúrnak a laminált merev-flexibilis szerkezetbe, hogy létrehozzák a szükséges elektromos csatlakozásokat a merev és a rugalmas rétegek között a végső panelépítésben.
- Plazmatisztítás: A plazmakezelés a furatfalak és felületek hatékonyabb tisztítására szolgál, mint a hagyományos nedves tisztítási módszerek. Ez javítja a fémbevonat megbízhatóságát és a tapadást a későbbi feldolgozás során.
- Kémiai rézleválasztás merev-flexibilis réteghez: Egy vékony, galvanikus rézréteget helyeznek el a fúrt lyukakban, hogy létrehozzák a kezdeti vezetőképességet az újonnan kialakított összekötő struktúrán.
- Elektrolitikus rézbevonat: A galvanizálás során a rézréteg vastagabbá válik a furatokban és a felületen, hogy megfeleljen az elektromos és szerkezeti megbízhatósági követelményeknek. Ez egy kritikus lépés a galvanizált átmenő furatminőség és a hosszú távú termékmegbízhatóság szempontjából.
- Szárazfilm laminálás külső áramköri réteghez: Egy réteg fényérzékeny száraz fóliát laminálnak a rézzel bevont panel felületére a külső réteg mintázatának átviteléhez.
- Külső réteg expozíciója és fejlesztése: A külső réteg áramköri képét expozícióval viszik át, majd a megvilágítatlan rezisztet eltávolítják, hogy a kívánt külső áramkör pontosan kialakítható legyen.
- Külső réteg maratása: A kívánt áramköri mintázaton kívüli felesleges rezet maratják, így maradnak meg a végső külső réteg nyomai és érintkezői.
- A külső réteg áramkörének AOI-ellenőrzése: A külső réteg áramkörének kialakítása után egy másik AOI lépést hajtanak végre annak megerősítésére, hogy a kész mintázatban nem maradtak nyitott vagy rövidzárlatos hibák.
- Forrasztómaszk szitanyomás merev felületeken: A merev panel felületére forrasztómaszkot visznek fel a réz áramkörök védelmére, a szigetelés javítására és a későbbi összeszerelési műveletek támogatására.
- Forrasztómaszk expozíciója és kikeményedése: A forrasztómaszkot úgy képzik és edzik, hogy csak a szükséges védőterületeken maradjon meg és stabil tapadást érjen el.
- Felület kidolgozása: A felületkezelést, például az ENIG-et, a szabadon lévő betétekre alkalmazzák az oxidáció megakadályozása és a forraszthatóság javítása érdekében az összeszerelés során.
- Lézeres ablakbontás vagy flexibilis ablaknyitás: A lézervágás felhasználható merev anyagok kijelölt területeken történő eltávolítására, a hajlékony rész szabaddá tételére, vagy összetett merev-hajlékony átmeneti struktúrák nagy pontosságú meghatározására.
- Merevítő vagy megerősítési rögzítés: Acéldarabokat, FR4 merevítőket, poliimid merevítőket vagy más erősítőanyagokat rögzítenek meghatározott területeken a helyi alátámasztás, a vastagság vagy az összeszerelési stabilitás növelése érdekében.
- Elektromos tesztelés: A repülő szondás vagy szerelvényalapú tesztelést szakadás, rövidzárlat és folytonossági problémák ellenőrzésére használják, hogy biztosítsák a panel elektromos teljesítményének megfelelőségét.
- Szitanyomás: A későbbi összeszerelés, ellenőrzés és nyomonkövethetőség elősegítése érdekében szimbólumokat, referenciajeleket, logókat és azonosító információkat nyomtatnak a panelre.
- CNC marás vagy végső profilmegmunkálás: CNC marással vagy esztergálással alakítják ki a végső panel körvonalát a megrendelő méretei és tűréshatárai szerint.
- Végső minőségellenőrzés FQC: A kész merev-flexibilis NYÁK-ot teljes körű megjelenésellenőrzésnek, méretellenőrzésnek, kivitelezési felülvizsgálatnak és szerkezeti értékelésnek vetik alá a belső minőségi szabványoknak és az ügyfél követelményeinek megfelelően.
- Csomagolás és szállítás: A jóváhagyott táblákat antisztatikus védelemmel, nedvességvédelemmel és megfelelő szállítási biztosítékokkal csomagolják, majd az ügyfél szállítási követelményeinek megfelelően tárolják vagy szállítják.
Hogyan oszlik meg a gyártási folyamat a gyakorlatban?
Bár a teljes folyamat egy hosszú, lépésről lépésre haladó sorozatként sorolható fel, a merev-flexibilis NYÁK-gyártás általában több fő gyártási szakaszban zajlik:
- Anyagelőkészítési szakasz: A merev és rugalmas anyagokat külön vágják, rendszerezik és készítik elő a feldolgozáshoz.
- Rugalmas áramkör kialakításának szakasza: A flexibilis rész fúrása, vezetőképes kezelése, képalkotása, maratása, AOI-ja és fedőréteg laminálása megtörtént.
- Merev-flexibilis kötés szakasza: A merev és rugalmas részeket egymásra rakják, laminálják és egyetlen szerkezetté préselik.
- Másodlagos összekapcsolási szakasz: Fúrást, plazmatisztítást, rézlerakódást és rézbevonatot alkalmaznak a laminált szerkezeten keresztüli megbízható elektromos összeköttetés létrehozására.
- Külső réteg kikészítési szakasza: a külső áramkör, a forrasztómaszk, a felületkezelés, a profilalkotás és a jelölés elkészült.
- Ellenőrzési szakasz: A tesztelés, a végső ellenőrzés és a csomagolás biztosítja, hogy a termék készen álljon a szállításra vagy az összeszerelésre.
Ez a szakaszos nézet segít az ügyfeleknek megérteni, hogy a merev-flexibilis NYÁK-ok miért igényelnek hosszabb és szigorúbban ellenőrzött gyártási munkafolyamatokat, mint a hagyományos merev lapok. A korai fázisú programok esetében ez az oka annak is, hogy sok csapat egy prototípus NYÁK- építéssel kezd, mielőtt a tömeggyártásba kezdene.

Miért nehezebb a merev, rugalmas NYÁK-gyártás, mint a hagyományos NYÁK-gyártás?
A merev-hajlított NYÁK-ok gyártása összetettebb, mivel különböző anyagrendszereket és eltérő folyamatelvárásokat ötvöz egyetlen termékben. A hajlítható szakasznak hajlíthatónak kell maradnia, míg a merev szakasznak szerkezeti stabilitást, méretpontosságot és összeszerelési megbízhatóságot kell biztosítania.
A főbb gyártási nehézségek a következők:
- Vékony, rugalmas anyagmozgatás: A rugalmas anyagok puhák és vékonyak, ezért szállítás és feldolgozás során nagyobb valószínűséggel gyűrődnek, nyúlnak vagy elakadnak.
- Dimenziós mozgás: A rugalmas anyagok általában alacsonyabb méretstabilitást mutatnak, mint az FR4, ami megnehezíti az illesztést.
- Borítás minőségellenőrzése: A rossz minőségű fedőréteg laminálás buborékokhoz, üregekhez, gyenge szigeteléshez vagy csökkent rugalmassághoz vezethet.
- Laminálás szabályozása: A merev-hajlító szerkezetek nagyon érzékenyek a gyanta áramlására, a nyomásegyensúlyra és a hőprofilra.
- Galvanizált furat megbízhatósága: A merev és rugalmas szakaszok közötti összeköttetéseknek hő- és mechanikai igénybevétel alatt is meg kell őrizniük a vezetőképességüket.
- Átmeneti terület feldolgozása: A merev-hajlékony átmeneti zónák gyakran a tábla legérzékenyebb mechanikai és szerkezeti részei.
Ezen tényezők miatt a sikeres merev-flexibilis NYÁK-gyártáshoz mind a többrétegű merev NYÁK-gyártás, mind a rugalmas áramkörök feldolgozása terén szerzett tapasztalat szükséges. Nagyobb sűrűségű elrendezések esetén ugyanez az illesztési és összekapcsolási fegyelem még fontosabbá válik a HDI NYÁK- struktúrákat tartalmazó konstrukciókban.
Kritikus folyamatszabályozási pontok a merev, rugalmas NYÁK-gyártásban
Anyagtárolás és előkészítés
A poliimid anyagokat, a fedőrétegeket, a prepregeket és más kötőanyagokat ellenőrzött körülmények között kell tárolni és kezelni. A nedvességfelvételt és a méretváltozást a kritikus folyamatok, például a laminálás és a képalkotás előtt kezelni kell.
Regisztráció és expozíció pontossága
Mivel a merev-flexibilis lapok merev és rugalmas anyagokat is tartalmaznak, a regisztrációs pontosságot gondosan kell kezelni a fúrás, a képalkotás és az elrendezés során. Bármilyen eltérés befolyásolhatja a furat megbízhatóságát, a vezetők közötti távolságot és a végső áramköri hozamot.
Laminálási nyomás és gyantaáramlás
A merev-hajlító laminálás az egyik legfontosabb szabályozási pont a folyamatban. A nyomást, a hőmérsékletet, a tartózkodási időt és a gyanta folyási viselkedését egyensúlyban kell tartani, hogy a merev zónák megfelelően kötődjenek a hajlító területek károsítása nélkül.
Lyukfal minősége és fémbevonata
A galvanizált átmenőfuratok megbízhatósága a fúrás minőségétől, a furatfal előkészítésétől, a plazmatisztítás hatékonyságától, a rézlerakódástól és a galvanizálás vastagságától függ. A rossz szabályozás itt időszakos meghibásodásokat vagy hosszú távú megbízhatósági problémákat okozhat.
Rugalmas területvédelem
A feldolgozás során a hajlító részeket védeni kell a karcolásoktól, a túlterheléstől, a szennyeződéstől és a hőkárosodástól. A nem megfelelő kezelés csökkentheti a hajlítási teljesítményt, vagy rejtett hibákat okozhat.
Ellenőrzési fegyelem
A merev-hajlítható NYÁK-gyártás többet igényel, mint a gyártósor végi ellenőrzést. Az AOI (mélyponti érzékenység), az elektromos vizsgálatok, a méretellenőrzések, a vizuális kivitelezési ellenőrzés és a szerkezeti értékelés mind a folyamatirányítás lényeges részét képezik. Azokban a termelési környezetekben, ahol a folyamatellenőrzés kritikus fontosságú, a további ellenőrzéseket átfogó ellenőrzési módszerek is támogathatják.
Óvintézkedések a merev, rugalmas NYÁK-ok gyártásához
Az állandó minőség fenntartása és a termelési kockázat csökkentése érdekében a gyártóknak a következő óvintézkedésekre kell figyelniük:
- Válassza ki a megfelelő anyagrendszert merev és rugalmas területekre egyaránt, a végső alkalmazástól függően.
- Gondosan ellenőrizze a hajlítási terület kialakítását így a nyomvonalak, átvezető furatok, fedőnyílások és merevítők nem hoznak létre feszültségkoncentrációt.
- Szükség esetén használjon áramlásmentes prepreget a laminálás során a gyanta túlzott túlcsordulásának megakadályozása érdekében.
- Teljes hajlítási feldolgozás a végső merev-hajlítási kötés előtt, ha szükséges hogy hatékonyabban kezelje a tágulást és az összehúzódást.
- Stabil környezeti feltételek fenntartása például a hőmérséklet, a páratartalom és a tisztaság a gyártás során.
- Védje a hajlékony részeket kezelés és szállítás közben a gyáron belül.
- Ellenőrizze mind az elektromos, mind a mechanikai megbízhatóságot tesztelés és végső ellenőrzés révén a szállítás előtt.
Ezek az óvintézkedések azért fontosak, mert a merev-hajlékony NYÁK-okat gyakran használják kompakt, nagy értékű és megbízhatóságérzékeny termékekben, ahol a hibák kijavítása az összeszerelés után nehéz és költséges lehet. Ha a kártya közvetlenül a termékgyártásba kerül, a gyárthatóságot is figyelembe kell venni a NYÁK-összeszerelési követelményekkel együtt.
Gyakran ismételt kérdések a merev, rugalmas NYÁK-gyártásról
Mi a merev, rugalmas NYÁK-gyártási folyamat?
A merev, flexibilis NYÁK-gyártási folyamat egyetlen integrált struktúrában ötvözi a flexibilis áramkörök gyártását és a merev NYÁK-gyártást. Jellemzően magában foglalja az anyagelőkészítést, fúrást, vezetőképes furatkezelést, rézbevonatolást, áramköri képalkotást, maratást, fedőréteg laminálást, merev-flexibilis kötést, másodlagos fúrást, külső réteg feldolgozását, tesztelést és végső ellenőrzést.
Miért nehezebb a merev, hajlékony NYÁK-ot gyártani, mint a hagyományos NYÁK-ot?
A merev, hajlékony NYÁK-okat nehezebb gyártani, mivel merev és hajlékony anyagokat kombinálnak eltérő hő- és mechanikai viselkedéssel. A folyamatnak meg kell őriznie a merev szakaszok méretstabilitását, miközben meg kell őriznie a hajlíthatóságot és a fáradási ellenállást a hajlékony területeken. A laminálás, az igazítás és a galvanizált furatok megbízhatósága mind nagyobb igényeket támaszt, mint a hagyományos merev NYÁK-gyártásnál.
Milyen anyagokat használnak a merev, rugalmas NYÁK-gyártásban
A merev, flexibilis NYÁK-ok jellemzően FR4 magokat és prepreget használnak a merev szakaszokban, míg a flexibilis szakaszokban általában poliimid fóliát, hengerelt lágyított rezet, bevonatot, ragasztórendszereket és opcionális merevítőket. A merev, flexibilis laminálás során gyakran használnak áramlásmentes prepreget a gyanta áramlásának szabályozására és a flexibilis területek védelmére.
Mi a legfontosabb lépés a merev, rugalmas NYÁK-gyártásban?
Több lépés is kritikus fontosságú, de a laminálás és az összekapcsolás megbízhatósága általában a legfontosabb. A másodlagos rétegelés, a laminálás, a fúrás, a plazmatisztítás, a rézlerakódás és a rézbevonatolás határozza meg, hogy a merev és hajlékony részek mechanikailag stabilak és elektromosan megbízhatóak maradnak-e a kész panelben.
Hogyan tegyék megbízhatóvá a furatokat a merev, rugalmas NYÁK-ban?
A megbízható galvanizált furatok a pontos fúrástól, a megfelelő vezetőképes furatkezeléstől vagy kémiai rézleválasztástól, a hatékony plazmatisztítástól és a szabályozott galvanizálási vastagságtól függenek. Ezek a lépések biztosítják a furatfalak erős rézbevonatát és a merev és rugalmas rétegek közötti stabil elektromos kapcsolatot.
A merev, rugalmas NYÁK forrasztómaszkot vagy fedőréteget használ?
A merev, hajlékony NYÁK-ok általában mindkettőt használják, de különböző területeken. A merev részek jellemzően forrasztási maszkot kapnak, míg a hajlékony részeket általában poliimid bevonat védi. Ez a kombináció szigetelést, áramkörvédelmet és a hajlítási területeken szükséges rugalmasságot biztosít.
Hogyan tesztelik a merev, rugalmas NYÁK-ot szállítás előtt?
A merev, hajlékony NYÁK-okat jellemzően elektromos folytonossági és szigetelési vizsgálattal, AOI-vizsgálattal, méretellenőrzéssel, megjelenésvizsgálattal és végső minőségellenőrzéssel vizsgálják. Az alkalmazástól függően további megbízhatósági ellenőrzésekre is szükség lehet.
Mit kell a vásárlóknak ellenőrizniük a merev, flexibilis NYÁK-gyártó kiválasztásakor?
A vásárlóknak ellenőrizniük kell, hogy a gyártó rendelkezik-e bizonyított tapasztalattal mind a merev NYÁK-gyártás, mind a rugalmas áramkörök feldolgozása terén, hogy a gyár képes-e szabályozni a laminálás és a galvanizált furatok megbízhatóságát, valamint hogy képes-e stabil minőségellenőrzési és vizsgálati eljárásokkal támogatni a prototípus-, kis volumenű és sorozatgyártású gyártásokat. Projektspecifikus követelmények esetén közvetlenül a gyártóval is megbeszélhetik a gyártást a kapcsolatfelvételi oldalon keresztül.
Összegzés
A merev-flexibilis NYÁK gyártásának lépései magukban foglalják a merev anyag előkészítésének, a rugalmas anyag előkészítésének, a fúrásnak, a vezetőképes furatkezelésnek, a rézbevonatolásnak, az áramköri képalkotásnak, a maratásnak, az AOI-nak, a fedőréteg laminálásának, a merev-flexibilis rétegezésnek, a másodlagos laminálásnak, a plazmatisztításnak, a fémezésnek, a forrasztómaszknak, a felületkezelésnek, a profilalkotásnak, a tesztelésnek és a végső ellenőrzésnek a teljes sorozatát. Ez egy igényesebb folyamat, mint a hagyományos NYÁK-gyártás, mivel a lapnak egyetlen stabil termékben kell ötvöznie a merev NYÁK-ok szerkezeti teljesítményét a rugalmas áramkörök hajlíthatóságával.
A mérnökök és a vásárlók számára a teljes merev-flexibilis gyártási útvonal ismerete segít a tervezési döntések javításában, a beszerzési követelmények tisztázásában és a projekt kockázatának csökkentésében. A gyártók számára az állandó minőség az anyagok fegyelmezett ellenőrzésétől, a laminálástól, a furatfémezéstől, a méretstabilitástól és a gyártás minden fő szakaszában történő ellenőrzéstől függ. A megfelelő folyamatirányítással a merev-flexibilis NYÁK-ok biztosíthatják a fejlett elektronikus rendszerek által megkövetelt helymegtakarítást, integrációt és megbízhatóságot.
Sabrina több mint 18 éves tapasztalattal rendelkezik a NYÁK-iparban, erős CAM-mérnöki háttérrel és NYÁK-fájlok felülvizsgálatával. NYÁK-projekteket támogat a prototípusgyártástól a sorozatgyártásig, a gyárthatóságra és a folyamatbiztonságra összpontosítva.
Munkája segíti a mérnökcsapatokat a termelési kockázatok csökkentésében és a stabil, kiváló minőségű NYÁK-gyártási eredmények elérésében.

Kapcsolódó cikkek
14 rétegű nagysebességű NYÁK-gyártó Kínában alacsony veszteségű tervekhez
Egyedi, 14 rétegű, nagysebességű NYÁK-ok alacsony veszteségű anyagokkal, impedanciakövetelményekkel és hátfúrási ellenőrzéssel. Küldje el a tervdokumentációját és a fájljait árajánlatért.
14 rétegű merev-flexibilis NYÁK-gyártó Kínában egyedi OEM-gyártáshoz
Egyedi, 14 rétegű merev-flexibilis NYÁK-ok gyártása OEM-ek számára. Merev és flexibilis rétegek, hajlítási követelmények, ellenőrzés és opcionális összeszerelés áttekintése a Highleap segítségével.
14 rétegű hátlapi NYÁK-gyártó Kínában présillesztéses szerelvényekhez
14 rétegű hátlapi NYÁK-ok beszerzése présillesztéses furattal, hátfúrással és rétegelt lemezek ellenőrzésével. Küldje el csatlakozó specifikációit és gyártási fájljait árajánlatért.