
Kudzivirira Kukanganisika Kwemapofu NePCB Lamination
Zviri Mukati
- Kubofu kuburikidza nePCB Lamination: Maitiro ekuvaka akatevedzana vs. Maitiro eSikisi Imwe Chete
- Zvinodiwa zveLamination Cycle neHDI Type
- Kugadzirira Kuisa Lamination Pamberi: Zvinodiwa paLamination Yemukati neZvinhu
- Kutenderera kweLamination Press: Maparamita, Madanho, uye Kudzora Maitiro
- Kugadziriswa Kwemasekete Akabatana: Kuongorora, Kuboorera, uye Kuisa Plating Pakati Pemasekete
- Zvikanganiso Zvakajairika zveLamination, Zvinokonzera, uye Kudzivirira
- Maitiro eHighleap's Controlled Lamination eHDI PCBs
Kupofumadza Kuburikidza nePCB Sequential Lamination — Zvinhu Zvikuru Nezvemaitiro
- PCB yakajairika: Kutenderera kwe lamination kamwe chete (zvikamu zvese zvakadzvanywa panguva imwe chete)
- Mhando I HDI: Maitiro maviri e lamination — kutanga nepakati, kwozotevera mapuranga ekunze
- Mhando yechipiri yeHDI: Maitiro matatu e lamination — anowedzera kuunganidza jira rimwe chete padivi rega rega
- Mhando yechitatu yeHDI: Kutenderera kwe4–6 — kwakavigwa kuburikidza nekugadzirwa kwepakati kusati kwava nekuunganidza kwekunze
- Zvishoma padanho rega rega: Maawa 8–12 (kurapwa kwemuviri + kudzikama) — hazvidzvinyiriri mumuviri
- Kunyoresa zvinodiwa: ±0.075mm rukoko-ku-rukoko (zvichienzaniswa ne±0.15mm PCB yakajairika)
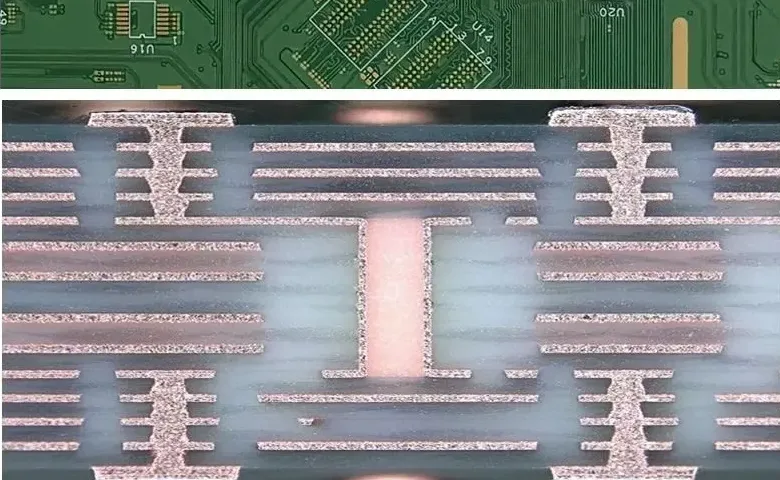
Maitiro ekuisa jira remapofu kuburikidza nePCB ndiwo musiyano mukuru pakati pekugadzirwa kweHDI nekugadzirwa kwePCB kwakajairika. Apo mapuranga akajairwa anoshandisa kutenderera kumwe chete kwekuisa jira — zvidimbu zvese zvakadzvanywa panguva imwe chete, zvobva zvaboorwa nekanika — mapuranga akapofu kuburikidza neHDI anoda kurongedza kwakatevedzana: jira rega rega rinounganidzwa rinoiswa laminated, rinoongororwa, rinoboorwa nelaser, uye rinoputirwa jira risati rawedzerwa. Type I HDI inoda kutenderera kaviri kwekuisa jira; Type II inoda 3; Type III ine mavias akavigwa inoda 4–6. Kutenderera kwega kwega kunobatsira maawa 8–12 enguva isingadzvanyiririke, ndosaka nguva dzeHDI dzakareba ne2–3× kupfuura maPCB akajairwa uye nei kudzika kwejira remapofu kuburikidza nePCB kuchikwira zvisingaenderane nekuoma. Gwaro iri rinofukidza nhanho yega yega yemaitiro ekuisa jira nematanho ekugadzirisa uye maitiro ekudzivirira kukanganisa anosarudza goho uye mhedzisiro yekuvimbika.
Kumbira Kugadzirwa kweHDI neLamination Yakadzorwa
1. Kubofu kuburikidza nePCB Lamination: Kuumbwa kwakarongeka vs. Maitiro eSikisi Imwe
1.1 Nei Standard Lamination Isingakwanise Kuburitsa Magirazi Asina Kuona
Mukugadzirwa kwePCB kwakajairika, zvikamu zvese zvinodzvanywa pamwe chete muchikamu chimwe chete chekuisa maburi. Mushure mekuisa maburi, maburi anoboorwa nemaoko kubva kumusoro kusvika pasi, achipfuura nemuzvikamu zvese. Izvi zvinoshanda nekuti maburi anoboorwa nemaoko anowanikwa kubva pamusoro pemabhodhi ese.
Ma "blind vias", maererano netsanangudzo, anogumira pane imwe nhanho yemukati uye haapindi muhukobvu hwebhodhi rose. Haagone kuumbwa mushure mekunge zvidimbu zvese zvaiswa laminated nekuti:
- Kuboora kwemuchina hakugone kumira zvakavimbika paukobvu hwe dielectric hwakaenzana nechikamu chemukati chakati pasina njodzi yekuboora zvakanyanya.
- Kuboora nelaser (kunogona kuita kuti kudzika kwacho kudzorwe) hakuna simba rakakwana rekupinda mukati mezvikamu zvinopfuura 1-2 zveFR-4. prepreg mukupasa kamwe chete
- Pedhi remhangura remukati iro blind inofanira kunyura pariri rinongowanikwa chete risati raiswa laminated.
Sequential lamination inogadzirisa izvi nekuvaka bhodhi rakatevedzana neraka: kunyungudutsa mukati memukati, wobva waboora woisa ma blind vias mu buildup layer yekutanga usati wawedzera rinotevera.
1.2 Kuvaka Kwakatevedzana vs. Kuisa Lamination Imwe Chete: Kuenzanisa Maitiro
| Paunhu | PCB Yakajairika (Kutenderera Kumwe Chete) | Mhando I HDI (Yakatevedzana, 2 Cycles) | Mhando yechitatu yeHDI (Yakatevedzana, 4–6 Cycles) |
|---|---|---|---|
| Kuburikidza nerudzi rwezvinhu zvinogoneka | Kuburikidza neburi chete | Bofu L1–L2, L(n-1)–Ln | Bofu rekunze + rakavigwa mukati |
| Minimum kuburikidza nedhayamita | 0.20mm (yemakanika) | 0.10mm (laser) | 0.10mm (laser) |
| Kutenderera kweLamination | 1 | 2 | 4-6 |
| Nguva yekutungamira zvichienzaniswa neyakajairika | Baseline | 1.4–1.8× | 2.0–3.0× |
| Mutengo uchienzaniswa newakajairika | Baseline | 2.3–3.2× | 5.8–9.5× |
| Zvinodiwa pakunyoresa | ± 0.15mm | ± 0.075mm | ± 0.050mm |
1.3 Nei Imwe Neimwe Nzira Yekuwedzera Yekutenderera Kwemafuta Iine Mutengo Nenjodzi
Kutenderera kwega kwega kwe lamination kunowedzera:
- Mutengo wakananga: Nguva yekudhinda, zvinhu zvekugadzirira, nguva yekugeza neplati — inenge $18–$45 pabhodhi pahuwandu hwemuenzaniso
- Kuunganidzwa kwezvikanganiso zvekunyoresa: Kutenderera kwega kwega kunounza ±0.025–0.075mm yekusaziva kwekunyoresa. Mushure mematanho mana, kusava nechokwadi kwekuunganidzwa kunogona kusvika ±0.10–0.15mm - kusvika padanho reannular ring reHDI ine density yakakura.
- Njodzi yegoho: Kutenderera kwega kwega kune mukana we1-3% wekutadza kwemaitiro (kupatsanura, kusashanda, kukanganisa kwekunyoresa) zvinoda kubviswa kwepaneru iyoyo. Mumatanho mana, mukana wekutadza kwekufamba kwedenderedzwa rimwe chete unosvika 4-12%.
- Kupisa: Kutenderera kwega kwega kwe lamination kunoita kuti ma layer akambopedzwa aende kune imwe nzvimbo yekushanya kwe 170–190°C. Zvinhu zvinonzwa Tg zvinogona kuona kuchinja kweDk. Zvinhu zvakagadzirwa nePTFE zvinoda kutarisirwa kwakanyatsonaka kwekushisa.
Kubatanidzwa uku ndiko kunoita kuti Type III HDI itenge mutengo wePCB we5.8–9.5× kunyangwe iine 1.5–2× chete yezvinhu — kuoma kwemaitiro acho, kwete zvinhu, ndiko kunotungamira mutengo.
2. Zvinodiwa zveLamination Cycle neHDI Type
2.1 Rudzi rwekutanga rweHDI Lamination Sequence
Rudzi I (1+N+1): Rutivi rumwe chete rwakaungana kumativi ese epakati, maburi asingaonekwe anobatanidza L1–L2 naL(n-1)–Ln.
Danho 1 — Core lamination:
- Zvinoiswa: Macores emukati akatorwa mifananidzo uye akachekwa (L2 kusvika L(n-1)), prepreg pakati pemacores, akatetepa foil yemhangura pamusoro pekunze
- Zvinobuda: Pakati pemukati pakanyatsoiswa laminated nekunze kwemhangura kwakasimba (izvi zvichava L2 neL(n-1) mushure mekugadzirwa kwekunze)
- Kuongorora: Kuyera ukobvu, X-ray fiducial registration, kutarisa kwekuona kwekubvisa ganda
Danho rechipiri — Kuunganidzwa kwekunze kwelamination:
- Zvinowanikwa: Core kubva kuCycle 1 (ine blind through drilling, desmear, uye electroless copper pakati pema cycles), laser-drillable prepreg, tete outer copper foil (kazhinji 12–18µm foil)
- Kubuda: Zadza multilayer stack ine ma layers ese akabatanidzwa
- Mushure meDanho rechipiri: Kufungidzira kwekunze, kutema, chifukidzo chesolder, kupedzisa kwenzvimbo, kuyedza
2.2 Rudzi rwechipiri rweHDI Lamination Sequence
Rudzi rwechipiri (2+N+2): Zvikamu zviviri zvakaungana padivi rega rega, zvichibvumira mapofu maviri kuburikidza nekurongedza (L1–L2 uye L2–L3).
Kutenderera 1 — Core lamination: Zvakafanana neType I Kutenderera 1.
Danho rechipiri — Kuvaka kwekutanga kwekunze:
- Laser-drill prepreg yakanamirwa pamusoro pepakati
- Mushure mekutenderera uku: Kuboorwa kwekutanga nelaser (blind vias kubva kuL2 kuenda mukati), desmear, electroless copper, electroplating
- Kana zvikaiswa muzvikamu: resin fill + planarization isati yasvika Cycle 3
- Kana ma "staggered vias": tungamira kuCycle 3 usina kuzadza
Danho rechitatu — Kuvaka kwechipiri kwekunze:
- Chechipiri chinodhonzwa nelaser chakaiswa pamusoro pechimiro cheCycle 2
- Mushure mekutenderera uku: Kuboorera kwechipiri nelaser (ma "blind vias" kubva kuL1 kuenda kuL2 pad), desmear, electroless, plating
- Zvadaro kugadzirisa kwekunze kwechikamu kunotanga
2.3 Type III HDI: Core Inovigwa kuburikidza nekugadzirwa
Rudzi rwechitatu runowedzera kuvigwa kuburikidza nekugadzirwa kwechinhu chisati chaiswa machira ekunze. Kune mhando yechitatu ine machira gumi ine machira akavigwa eL4–L5:
Chikamu chepakati chechikamu 1 — L4–L5 chakavigwa kuburikidza nekuumbwa:
- Core laminate (L4–L5 layers chete) inoboorwa nekanika uye inoputirwa kuti ifukidzwe nemabhareri.
- L4 neL5 zvinoratidzwa nemifananidzo yakavigwa kuburikidza nemapedhi uye matrace akabatana
- Chikamu chepakati chakaongororwa uye chakasanganiswa
Chikamu chepakati chechikamu chechipiri — Kuisa chigadziko chakazara chepakati:
- L4–L5 sub-assembly, macores emukati akasara, uye prepreg zvinosanganiswa pamwe chete
- Mavhiya akavigwa iye zvino avharirwa zvachose mukati memukati
Kutenderera kwekunze (kwakafanana nerudzi rwekutanga kana rwechipiri): Kunoiswa pamusoro pepakati rose.
Imwe neimwe inovigwa ne layer pear mukati me core inowedzera imwe mechanical-drill-plate-laminate cycle isati yatanga kuunganidza zvinhu zvekunze.
3. Kugadzirira Kuisa Lamination: Zvinodiwa paLamination yemukati nemidziyo
3.1 Zvinodiwa zveHunhu hweMukati meLayer
Mhedzisiro yega yega yekutenderera kwelamination inoenderana nemhando yekugadzirwa kwemukati memukati kwapfuura:
Kuchena kwepamhangura: Chero kusvibiswa kwemakemikari (mafuta, zvigunwe, zvinosara zvephotoresist) pamhangura yemukati kunodzivirira kunamira kweresin. Pamusoro pemhangura panocheneswa nenzira dzakawanda: alkaline cleaner, micro-etch (kubvisa mhangura 1–2µm), sukurudza neacid, sukurudza nemvura yakabviswa ioni. Kuchena kunosimbiswa nekuyedzwa kwemvura - nzvimbo yakacheneswa zvakanaka inoratidza kunyorova kwakaenzana; kusvibiswa kunokonzera mabead.
Kurapa Oxide: Mhangura isina chinhu ine simba shoma pamusoro uye haina kunamira zvakanaka kune epoxy resin. Kurapa Oxide yebrown kana black oxide kunoomesa pamusoro pemhangura kubva pa 0.3–0.5µm (yakachekwa) kusvika pa 1.5–3.0µm, zvichivandudza simba reganda zvakanyanya. Masisitimu emazuva ano e "micro-etch" kana "organic adhesion promotion" (semuenzaniso, MacDermid MultiBond, Atotech Universal Etch) anogona kutsiva oxide pane mamwe masisitimu e resin, asi anofanira kunge akakodzerwa nekemikari chaiyo ye prepreg.
Kurongeka kwekunyoresa: Zvinangwa zvemukati mechikamu (zvinowanzo kuve nechimiro chemhangura chakachinjika) zvinofanira kunge zviri mukati me ±0.075mm kubva panzvimbo dzazvo dzepamusoro kuti zvirongwa zvekuboorera zvirambe zviripo kuti ring irambe yakatenderedzwa. Zvinangwa zviri kunze kwechimiro ichi zvinobviswa zvisati zvaiswa - kwete mushure mezvo.
3.2 Kugadzirira uye Kuronga Kugadzirira Kwemwana Pamberi
Prepreg (jira refiberglass rakaiswa muB-stage epoxy resin yakacheneswa zvishoma) ndiro rinosunga pakati pemarata emhangura. Zvinodiwa pakugadzira lamination:
Kudzora hunyoro: Prepreg inonwisa hunyoro kubva mumhepo iri pedyo. Hunyoro hunopfuura 0.2% hunokonzera:
- Kugadzirwa kwemhepo panguva yekuputira, zvichiita kuti pave nemhepo isina chinhu uye maronda
- Tg yakaderedzwa ye laminate yakaporeswa
- Kubviswa kwesimbi panzvimbo ye copper-resin panguva yekupisa kunotevera
Prepreg inofanira kuchengetwa pasi pe21°C uye hunyoro hwe50%. Mapaneru akachengetwa munzvimbo dzisina kudzorwa kwemaawa anopfuura makumi maviri nemana anofanira kubikwa pa120°C kwemaawa maviri asati ashandiswa.
Sarudzo yekugadzirira machira ekugadzira anogona kucherwa nelaser: Machira ekugadzira ekunze ekugadzira anofanira kucherwa nelaser pasina carbonization iyo inogona kusvibisa nemadziro. Machira efiberglass akarukwa akajairwa akaoma kucherwa nelaser yakachena; machira egirazi asina kurukwa kana kugadziriswa ane fiberglass yakaderera (semuenzaniso, Panasonic R-1661W, Isola I-Tera MT40 prepreg, specialty low-loss laminate a specialty low-loss laminate bondply) anotsanangurwa kune machira ekugadzira apo blind via laser drilling inorongwa (ona laser drilling yekugadzirwa kwe microvia )
3.3 Sarudzo yeCopper Foil yeMatanda Akaunganidzwa
Matanda ekunze anowanzo shandisa foil yemhangura yakatetepa (9–18µm) kupfuura inner cores (17–35µm). Foil yakatetepa:
- Inogonesa kugadzirisa mifananidzo zviri nani (2/2 mil trace/space vs. 3/3 mil zvishoma pafoil yakakora)
- Inoderedza huwandu hwemhangura iyo laser inofanira kubvisa isati yasvika pa prepreg, zvichivandudza kunaka kwemadziro.
- Inoda kubatwa nokungwarira kudzivirira kukwenya panguva yekukwenya
Pamagadzirirwo anoshandisa LP (Low Profile) kana VLP (Very Low Profile) copper kuderedza kurasikirwa kwekupinza kwemafrequency akawanda, mafoil aya anoshandiswa chete pamatanho ekunze esignal apo mafrequency esignal anoruramisa mutengo wepamusoro. Matanda emukati memukati anogona kushandisa ED copper yakajairwa.
4. Kutenderera kweLamination Press: Maparamita, Madanho, uye Kudzora Maitiro
Matanda emukati, prepreg, uye copper foil zvakaiswa mubhuku rekudhinda. Kumanikidzwa kwekubata (50–100 PSI) kunoiswa usati wapisa kudzivirira kuchinja kwematanda panguva yekukwira.
Kupisa kwepress kunokwira kubva pa2–4°C/min kusvika 175–185°C. Kufamba zvishoma nezvishoma kunobvumira hunyoro uye kuyerera kwakafanana kweresin isati yatanga kuyerera.
Kumanikidzwa kwakazara kwelamination (300–400 PSI) kunoiswa. Resin inoyerera, inozadza maburi, uye inotenderera. Nguva inotarwa ne resin chemistry - haigone kupfupikiswa.
Kutonhora kushoma pa 2–4°C/min. Kutonhora nekukurumidza kunokonzera CTE-mismatch warpage uye latent delamination. Chikamu ichi hachigone kukurumidziswa.
Kuyerwa kweukobvu, kuongororwa kwemaziso, kutarisa kunyoreswa kweX-ray layer (mafiducial emukati anofanira kunge ari mukati me ±0.075mm kubva pazvinangwa zvekuboorera).
4.1 Zvikamu zveKutenderera Kwemapepanhau Zvakadzama
Danho 1 — Kurodha uye kudzvanywa kwekutanga:
Murwi wacho unoiswa mubhuku renhau pakati pemafirimu ekuburitsa zvinhu nemagirazi. Kumanikidzwa kwekutanga (50–100 PSI) kunoiswa usati watanga kupisa kudzivirira kuchinja kwelayer panguva yekutanga yekukwira kwetembiricha.
Chikamu chechipiri — Tembiricha yepamusoro (maminitsi 60–90):
Tembiricha inowedzera kubva panzvimbo iri pakati pemhepo kusvika panzvimbo inodziya (kazhinji 175–185°C ye FR-4 yakajairwa, kusvika 195°C ye high-Tg grades). Ramp rate inodzorwa pa 2–4°C/minute. Chinangwa che slow ramp:
- Inobvisa hunyoro hwese hunenge hwasara usati hwayerera
- Inobvumira resin kusvika patembiricha yayo yekuyerera (130–150°C) zvakaenzana mupaneru isati yatanga kuyerera zvizere.
- Inoderedza kupisa kwepasi pepaneru — kunyanya zvakakosha kumapaneru makuru uko musiyano wekupisa kubva pakati kusvika pakati unogona kukonzera kusashanda zvakanaka kana ikakurumidzirwa nekukurumidza.
Danho rechitatu — Kumanikidzwa kwakazara uye kupora (maminetsi 90–180):
Kumanikidzwa kwakazara kwelamination (300–400 PSI ye standard FR-4) kunoiswa kana resin yasvika patembiricha yekuyerera. Resin inoyerera, inozadza mipata uye mavoids, uye inotanga cross-linking (gelation). Cure pet inoramba ichienderera kusvika resin yasvika Tg yakazara - sezvakayerwa neDSC (Differential Scanning Calorimetry) pama process coupons. Cure pet isina kukwana inogadzira mabhodhi ane Tg isina kuenzana, simba rakaderedzwa remapeel, uye z-axis CTE yakakwira - zvese izvi zvinokonzera matambudziko ekuvimbika pakushanda.
Danho rechina — Kutonhodza kunodzora (maawa 3–5):
Mushure mekugadziriswa kwemvura, tembiricha yekudhinda inodzikiswa nechiyero chinodzorwa che2–4°C/minute. Chiyero ichi chinotsanangurwa nemusiyano weCTE pakati pemachira emhangura (17 ppm/°C mu-plane) uye laminate (14–18 ppm/°C mu-plane, 50–70 ppm/°C z-axis). Kutonhora nekukurumidza kunounza kushushikana kwakasara kunokonzera:
- Kurwisana pakarepo (kuonekwa kweuta nekumonereka kunodarika IPC-6012 ± 0.75% miganhu)
- Kushushikana kwemukati kunoratidzwa sekudzikira kwemukati kwemvura pasi pekupisa kunotevera
- Kuboorwa kweMicrocracker panzvimbo dzekupinda nepaboorwa panguva yekuboorwa kunotevera
Chikamu chekutonhodza ndicho nhanho inokurumidza kupfupikiswa mukugadzirwa kweHDI inodhura zvishoma — uye ndicho chikonzero chinowanzo kukonzera kukundikana kwepage uye kuvimbika mumabhodhi akagadzirwa pasi pekumanikidzwa kwemutengo.
4.2 Kuvhura Kwakawanda vs. Kuvhura Kwekamwe Chete
Michina yekuvhura yakawanda inoshandisa mapaneru akawanda panguva imwe chete (kazhinji maburi 8-12), gomba rega rega riine mapaneru rimwe kana akawanda akaparadzaniswa nemagirazi. Izvi zvinowedzera simba remagetsi pasina kuchinja nguva yekufamba kwese kwese.
Michina yekudhindisa vacuum inovhura kamwe chete inoshandiswa pa:
- HDI yakaoma zvikuru ine zvikamu zvisingaenzaniswi apo kugoverwa kwesimba kwakafanana kwakakosha
- Kugadzirira kwakapetwa katete (pasi pe60µm) uko vacuum inodiwa kudzivirira kuumbwa kwechinhu chisina chinhu
- Zvinhu zvakagadzirwa nePTFE uko tembiricha nekumanikidzwa kwakasiyana neFR-4 uye kusvibiswa pakati pemitoro yekudhinda inyaya inonetsa.
Kune chero PTFE kana ceramic-filled high-frequency laminate, mitsetse yekudzvanya inofanira kucheneswa zvakanaka pakati peFR-4 neHF material runs. Kusvibiswa kwezvinhu zvePTFE neFR-4 resin kunochinja dielectric constant uye zvakaoma kuona pasina kuongorora kunoparadza.
4.3 Kudzora Maitiro uye Kutarisa
Kugadzirwa kwelamination mumafekitori emhando yepamusoro eHDI kunosanganisira:
Kutarisa ma thermocouple: Ma thermocouple akawanda akaiswa mubhuku remapepanhau pamakona epaneru nepakati. Zviratidzo zvetembiricha zvinonyorwa padanho rega rega uye zvinoongororwa zvichienderana nehwindo remapepanhau rakasimbiswa. Chero paneru apo thermocouple yakawira kunze kwehwindo remapepanhau inocherechedzwa kuti iongororwe nehukuru uye chikamu chakasiyana.
Makuponi ekuyerera kweResin: Makuponi madiki ekuyedza akaiswa pamipendero yemapaneru anounganidza kuyerera kweresin panguva yekuyeresa. Kuyerera kweresin kunze kwehwindo rinogamuchirwa (kushoma = mavoids, zvakanyanya = edge delamination) kunoita kuti pave nekuferefetwa kwehuwandu hwehunyoro hweprepreg uye kuenzaniswa kwekupisa kwepress.
Kuyerwa kweukobvu hwepaneru: Ukobvu hwepashure pekuisa lamination hunoyerwa pamapoinzi 9+ papaneru imwe neimwe. Kuchinja kunodarika ±10% yeongororo yezvinokonzera zvemhando yepamusoro zvekugoverwa kwepressure isina kufanana kana kuchinja kweprepreg lot.

5. Kugadzira Pakati Pemasekitori: Kuongorora, Kuboorera, uye Kuisa Plating Pakati Pemasekitori
5.1 Kuongorora Mushure meLamination Nguva Inotevera Isati Yasvika
Kutenderera kwega kwega kunofanirwa kupasa bvunzo basa risati raenderera mberi kudenderedzwa rinotevera. Kuburitsa panel ine dambudziko mudenderedzwa rinotevera ndiko kukundikana kwemhando yepamusoro kunodhura mukugadzira HDI - dambudziko racho rinovharwa, mamwe matanho ekugadzirisa anoiswa kune substrate ine zvikanganiso zvakanyanya, uye panel yacho inozopedzisira yabviswa pakuongororwa kwekupedzisira.
Ongororo yekuongorora pakati pematanho:
- Kunyoreswa kweX-ray layer: mafiducial emukati me layer anofanira kuenderana mukati me ±0.075mm kubva pazvinangwa zvekuboorera
- Kutarisa mativi epaneru: kureba, upamhi, uye ukobvu mukati mezvinodiwa
- Kuongorora kwemaziso mabhurugwa ekubvisa zvidimbu, kubvisa zvidimbu zvemucheto, uye nzvimbo dzisina chinhu
- Muenzaniso wechikamu chemuchinjikwa (inoparadza, iri kunyorwa pachirongwa): kutarisa kwe resin void, kuvimbika kwe copper-resin interface, kufungidzira simba reganda
5.2 Kuboorera neLaser Mushure meKuunganidza Kwese Kwese
Kuboorwa kweLaser kunotevera kuunganidza kwekunze kwega kwega. Maitiro makuru ekuita:
CO₂ laser yekuunganidza FR-4 yakajairwa:
- Hurefu hwemafungu: 10.6µm — inonyudzwa zvakanaka ne organic resin, isina kunaka ne copper
- Danho rekubvisa mhangura: kupomba kwekutanga kwenguva pfupi kunopfuta "hwindo" riri mufoiri yemhangura yekunze
- Kubviswa kwemagetsi: mapurose anotevera anobvisa zvinhu zve prepreg kusvika pad yekubata iri mukati mechikamu chemukati
- Dhigirii shoma: 0.10mm yapera (0.12mm yakaboorwa isati yaiswa plating)
- Chiyero chikuru cheaspect: 1:1 (hudzamu hwakaenzana kana hushoma pane dhayamita)
Laser yeUV (Nd:YAG) yemafirimu matete uye PTFE:
- Hurefu hwemafungu: 355nm — kubviswa kwemvura inotonhora pasina kupisa
- Inoshandiswa pa: prepreg pasi pe40µm, zvinhu zvinochinjika zvepolyimide, mafirimu ekuvaka akavakirwa paPTFE
- Mutengo wakakwira pakushandisa ($0.015–0.040) zvichienzaniswa neCO₂ (~$0.008–$0.025/kuburikidza, referensi)
- Zviri nani kuburikidza nehunhu hwemadziro — masara mashoma, kubvisa tsvina kwakachena
Maitiro ekushandisa mask: Nzira yakajairika yeCO₂ laser apo foil yekunze yemhangura inocherwa nemahwindo panzvimbo dzisina kujeka kuburikidza nenzvimbo dzisati dzamboboorwa nelaser. CO₂ laser inoboorwa nepa dielectric muhwindo rakavhurwa risati ravhurwa pasina chikonzero chekuboorwa nemhangura. Izvi zvinoderedza huwandu hwemapundu elaser per via uye zvinovandudza kugadzikana kwemadziro.
5.3 Desmear neElectroless Copper: Kuburikidza neKugadzirira Kumadziro
Mushure mekuboorwa nelaser, kuburikidza nemadziro mune zvasara kubva mukuita kwekubvisa:
- Resin yakakangwa (drill smear) kubva kuCO₂ laser ablation
- Zvisara zvegirazi kubva ku prepreg substrate
- Mhangura yakasanganiswa papepa rekubata
Maitiro ekubvisa manganate:
- Mushonga wekuzvimba: unokwiza smear yekuboorera kuti uwedzere kuwanikwa kwemakemikari
- Permanganate etch: inobvisa oxidizes uye inobvisa carbonized resin uye smear
- Reducer: inobvisa oxidation kubva mumhangura inosara uye inobvisa chero oxidation kubva mupurasitiki yekubata.
Kune PTFE laminates, CF₄/O₂ plasma inotsiva permanganate. Plasma inobvisa carbonized residues pasina kurwisa PTFE matrix. Makamuri eplasma akatsaurirwa anodiwa - kusvibiswa kwePTFE mumitsara ye permanganate yakajairwa kunokonzera kutadza kunamira.
Mushure mekudonha kwemvura, palladium catalyst inoiswa pamusoro pese kusanganisira nemadziro, uye mhangura isina electro (0.5–1.5µm) inoiswa kuti igadzire jira rembeu rinofambisa mvura kuti riiswe nemagetsi.
ℹ Yakakamurwa vs. Yakakamurwa: Sarudzo Yekugadzira Inosarudza Mutengo Wekuzadza
Ma microvia akarongwa (ari pamusoro peumwe neumwe pamusoro peumwe neumwe) anoda resin fill + planarization pakati pe lamination cycles — achiwedzera $0.05–$0.15/via yekuzadza uye $1.50–$5.00/panel ye planarization. Ma microvia akarongwa (offset ≥0.25mm) bvisa matanho ese ari maviri zvachose. Pakugadzira 600-via, musiyano uri pamadhora makumi matanhatu nemasere pabhodhi (rakarongwa) zvichienzaniswa nemadhora gumi nemakumi masere pabhodhi (rakarongwa) mumutengo wekugadzirisa chete — aya ndiwo manhamba anoratidza dhizaini ye600-via; mitengo chaiyo inosiyana.
5.4 Kuburikidza neKuzadza uye Kuronga Magadzirirwo Akarongwa
Pamagadzirirwo anoshandisa ma-stacked vias (apo L1–L2 via iri pamusoro chaipo peL2–L3 via), L2–L3 via inofanira kuzadzwa uye kurongwa zvakanaka usati waisa lamination yeL1–L2 buildup layer:
Kuzadza resin:
- Inki ye epoxy kana polymer resin inopinzwa mubharero uchishandisa vacuum kana squeegee application.
- Zadza rinofanira kunge rakazara ne95%+ pasina maburi — maburi anokonzera kubuda kwemhepo panguva yekuunganidzwa kwemvura kunotevera.
- Kurapa pa 150-175 ° C kwemaminitsi 60-90
Kuronga:
- Nzvimbo yakazadzwa nepamusoro inogona kunge yakavharirwa zvishoma (yakawandisa) kana kuti yakavharirwa (yakazara pasi)
- Kuronga kwemuchina (kupwanya bhandi kana kugaya kwakatenderera) kunobvisa zvinhu kusvika pamusoro pechinhu chakaenzana nemhangura yakakomberedza mukati me ±15µm.
- Kufara uku kwakakosha pakuunganidza lamination kuti pave nekumanikidzwa kwakafanana uye ukobvu hwebondline.
Kukanganiswa kwemutengo: Kuzadza kunowedzera $0.05–$0.15/kuburikidza, kurongwa kunowedzera $1.50–$5.00/paneru. Kune dhizaini ye600-via, kuzadza nekurongwa pamwe chete zvinogona kuwedzera mari inosvika $31.50–$95.00/bhodhi (reference range — mutengo chaiwo unoenderana nekuverengwa, zvinhu, uye mutengesi). Ndosaka dhizaini yakarongwa — iyo inobvisa matanho ese ari maviri — ine mhedzisiro yakakura yemutengo. Ona gwara remitengo rakavigwa kuburikidza nePCB kuti uwane kuenzanisa kwemutengo wezvivakwa.
6. Zvikanganiso Zvakajairika zveLamination, Zvinokonzera, uye Kudzivirira
⚠ Nzira Yakajairika Yekukundikana Kwekukanda Lamination yeHDI
Kusakwana kwekurapwa kweinner layer oxide kunokonzera 40–60% yekukundikana kwekubvisa dhayi. Kuoma kwemhangura pasi pe1.5µm (mhangura yakachekwa iri 0.3–0.5µm) hakupi simba rakakwana rekubvisa dhayi kuti irambe yakanamatira. Brown oxide kana yemazuva ano organic adhesion treatment inhanho inodiwa - haisi yekusarudza kusimudzira mhando.
6.1 Kubviswa kwesimba
Tsanangudzo: Kuparadzaniswa pakati pechikamu chemhangura neresin/girazi rakanamira riri pedyo. Kunogona kuonekwa semapundu kana bubble pamusoro pebhodhi, kana kuvanzwa uye kunoonekwa chete nechikamu chakasiyana.
Zvikonzero zvikuru:
- Kusakwana kwekurapa oxide: simba rekubvisa ganda re copper-resin riri pasi pe 4 N/cm
- Kugadzirira hunyoro pamusoro pe0.2%: kugadzirwa kwemhepo panguva yekupisa kunogadzira maburi anokura kuita nzvimbo dzekubvisa hunyoro
- Kurapa hakukwani: resin yakabatana zvishoma ine simba shoma rekubatana
- Kusvibiswa pamusoro pemhangura usati waisa lamination
Kudzivirira: Kuongororwa kwemhangura pamusoro pemhangura (kuyedzwa kwesimba remaganda pamwedzi pamakuponi ekugadzira), kutarisa hunyoro hwemvura nekubika zvinhu zvisingaenderane nemutemo, kugadzirisa kutorwa kwemakuponi mushure mechikamu chega chega che lamination.
6.2 Zvikanganiso Pakunyoresa
Tsananguro: Zvinangwa zvekuboorera uye mapedhi emukati anokanganiswa, zvichikonzera kuti ring ye annular iderere kana kuti zero pablonde kuburikidza nemapedhi ekubata.
Zvikonzero zvikuru:
- Kuchinja kwemativi epaneru panguva yekuiswa kwelamination: FR-4 inowedzerwa zvishoma neXY panguva yekugadziriswa (kazhinji 0.02–0.05%). Zvirongwa zvekuboorera zvinofanirwa kubhadharwa nekuda kwekuwedzera uku kunofungidzirwa.
- Kusagadzikana kwechikamu chemukati: mativi emukati asina kuchekwa zvakaenzana (kusiyana kwehuwandu hwemhangura pamusoro vs. pasi) magumo panguva yekuchekwa, zvichibvisa zvinhu kubva panzvimbo dzazvo dzezita
- Kusarongeka kwenzvimbo yekudzvanya: mapini ekunyoresa anofanira kugara zvakanaka; mapini asina kugara zvakanaka anobvumira kuchinja kwezvikamu
Kudzivirira: Kuyerwa kwekunyoreswa kwechibooreso cheX-ray pane imwe neimwe panel isati yaboorwa (kwete pakuenzanisa). Kubhadharwa kwehunyanzvi hwekugadzira kunoshandiswa kune imwe neimwe layer zvichibva pahunhu hwekuwedzera kwezvinhu. Kuongorora kugoverwa kwemhangura panguva yemukati meDFM kuratidza magadzirirwo asina kuenzana usati wagadzirwa.
6.3 Maburi uye Kuvharirwa Kwemhepo
Tsanangudzo: Homwe dzemhepo kana gasi dziri mu resin yakarapwa, dzichionekwa sezvinhu zvakaita se delamination kana kuti maburi madiki ari muchikamu chakasiyana.
Zvikonzero zvikuru:
- Gadzirirai resin isina kukwana pakugadzira panel (nzvimbo ine resin yakawanda inoda kuti resin ibude zvakanaka)
- Kusakwana kwevacuum mumidziyo yekudhinda inobatsira vacuum
- Nzira yekutanga inokurumidza zvikuru inodzivirira kuyerera kwakakodzera kwe resin uye kubuda kwegasi risati rabuda.
Kudzivirira: Zvinodiwa ne resin zvinoenderana nehuwandu hwe copper panel. Kuisa vacuum lamination yemagadzirirwo ane ma dense inner copper patterns. Maitiro e ramp rate akasimbiswa anovimbisa kubviswa kwegasi rese usati waisa resin gels.
6.4 Warpage neBow
Tsananguro: Kutsauka kwechimiro chepaneru kunodarika miganhu yeIPC-6012 (kukotama nekutenderera ≤0.75% yedhayagiramu yepaneru yeHDI Kirasi 3, ≤1.5% yeKirasi 2).
Zvikonzero zvikuru:
- Kugoverwa kwemhangura isina kuenzana: kana hafu yepamusoro yemuunganidzwa wemhangura iine mhangura yakawanda kupfuura hafu yepasi, CTE yakasiyana panguva yekutonhorera inokonzera kukotama ichienda kudivi rine mhangura yakawanda.
- Kutonhora nekukurumidza: kupenya kwekupisa kubva pamusoro kusvika pakati pemapaneru akakora panguva yekutonhora nekukurumidza kunoita kuti pave nenguva dzekukotama
- Kusawirirana kwe prepreg ne core CTE: zvinhu zvakasiyana mu stackup ine CTE dzakasiyana zvinogadzira kushushikana kwemukati
Kudzivirira: Kuongorora kuenzana kwemhangura panguva yeDFM — huwandu hwemhangura pamusoro nepazasi pezvikamu zvezvikamu zvinofanira kunge zviri mukati me±10% kubva kune mumwe nemumwe kuti pave nekugadzirwa kwakaenzana. Kuongororwa kwehuwandu hwekutonhorera. Kune magadzirirwo asina kuenzana (hazvigoneke kudziviswa mune mamwe mashandisirwo), zvinhu zvemhangura zvemhangura zvinodzokera kumashure zvinogona kuwedzerwa kuti zvikamu zvienzane.
6.5 Hukobvu Kusiyana
Tsanangudzo: Ukobvu hwe dielectric mushure mekuiswa kwelamination huri kunze kwe ±10% specification, zvichiita kuti zviyero zve trace ye impedance inodzorwa zvisasvike pazvinangwa zvavo.
Zvikonzero zvikuru:
- Kuyerera kweresin kusina kufanana: kuyerera kwakawanda pamipendero yepaneru (pakati patete), kushoma (mipendero yakakora) — kunokonzerwa ne prepreg isina kuenderana kwehuwandu hweresin
- Kudzvanya kusingaenderane pakati pemapaneru makuru
- Kuchinja kwehuwandu hwe resin mu prepreg lot
Kudzivirira: Kuyera ukobvu hwemapoinzi mapfumbamwe mushure mekutenderera kwega kwega kwe lamination. Kuyera huwandu hwe resin pane prepreg inouya (kwete chete Drk neDf). Kuongorora kutsamira kwe girazi (ma girazi anokotama mushure mekusakara anounza kumanikidzwa kusina kufanana).
7. Maitiro eHighleap's Controlled Lamination eHDI PCBs
7.1 Zvishandiso uye Nzvimbo dzeMaitiro
Kugona kweHighleap HDI lamination kunosanganisira:
- Michina ye hydraulic inovhura zvinhu zvakawanda ine ±1°C yakafanana pakupisa kwe press platen.
- Mitsetse yekudhinda yemhuri yePTFE/yakasarudzika ine kurasikirwa kwakaderera — hapana kusvibiswa kwemitsara yekudhinda yeFR-4
- Kuchengetera mvura isati yatanga kucheneswa nemamiriro ekunze pa ≤21°C, ≤45% RH nekutarisa hunyoro pachikamu chimwe nechimwe.
- Kunyora thermocouple mumutsara wega wega wekugadzira lamination cycle
- Kuyerwa kwekunyoreswa kweX-ray layer pa100% yemapaneru (kwete kutora sampuli) usati waboorera nelaser uye mushure mekuboorera.
7.2 Nzira yekuongorora maCycle
Pakati pese panotanga kutenderera kwe lamination, Highleap inoita zvinotevera:
- Kuongororwa kweX-ray 100%: zvese zvinoongororwa mukati mechikamu chemukati zvakayerwa, kwete zvakatorwa
- Kugadzira ukobvu hwepaneru pamapoinzi mapfumbamwe: chero paneru iri kunze kwe±10% inobviswa kubva mukugadzirwa
- Kuongororwa kwemaziso kwe delamination blisters uye kupatsanurwa kwemucheto
- Chikamu chechikamu che coupon (coupon imwe chete pachikamu chekugadzira): kuyerwa kwesimba remabvi, kutarisa resin void, kuongorora mhando ye copper-resin interface
Gedhi iri repakati pemaseketi rinobata 85–90% yezvikanganiso zve lamination usati waisa mari yekuwedzera padanho rakakanganiswa. Mutengo wekubata zvikanganiso pakuongororwa kwepakati pemaseketi uchienzaniswa nekuyedzwa kwekupedzisira kwemagetsi: inenge $15 vs. $85 mumutengo wekugadzirisa wakarasika (mifananidzo inoratidza). Kuti uwane zvinorehwa nemutengo we goho uye nhamba ye lamination cycle, ona blind bidden kuburikidza nePCB cost analysis . Kuti uwane zvinorehwa nenguva ye lamination cycle yega yega, ona HDI PCB lead time guide.
7.3 Kubata Zvinhu uye Kutevedza Roti
Nzvimbo yega yega yekugadzira inosanganisira kutevedza kwakazara kwezvinhu: nhamba yenzvimbo yeprepreg, nzvimbo yefoil yemhangura, uye nzvimbo yepakati yelaminate - zvese zvakabatana nezvinyorwa zvekufamba kwekugadzira uye zvekuongorora. Kune mapurogiramu e-controlled-impedance, prepreg Dr inoyerwa pamakuponi enzvimbo anouya uye kukosha kwakayerwa kunoshandiswa pakuverenga kwekupedzisira kweimpedance (kwete kukosha kwedatasheet), kuve nechokwadi chekuti mhedzisiro yeTDR coupon inodzokororwa kubva pane imwe kuenda kune imwe (ona zvinodiwa zvePCB zveimpedance zvinodzokororwa )
7.4 Maitiro Emhando Yepamusoro eHDI Lamination paHighleap
- Mugove we lamination werudzi rweI HDI (paneru ichipasa ongororo dzese dzepakati pema cycle): avhareji ye97.8%
- Mugoho wemhando yechipiri weHDI lamination: avhareji ye95.2%
- Mugoho wemhando yechitatu HDI lamination: avhareji ye91.6%
- Mwero wekudzikisa ganda pakuongorora kwekupedzisira: pasi pe0.3% yemapaneru akatumirwa
- Kubudirira kwekutanga kwekupinda kweimpedance kwakadzorwa (mukati me ± 10%): 98.1% yenzvimbo dzakatarwa
- Kutevedzera Warpage (kukotama uye kutenderera mukati me spec): 99.2% yemapaneru eHDI
Zviyero izvi zvinowanikwa kana zvikumbirwa kuti zvikwanise kupihwa magwaro emutengesi.

varumbidzwa Posts

Kugadzira PCB yeTMM3 yeRF Modules
Kugadzira maPCB eTMM3 kunonyanya kubatsira kana RF module...

Kugadzirwa kweTMM6 PCB
Kugadzirwa kweTMM6 ipeji rekudzora maitiro epakati peDk...
Kugadzira TMM10 PCB yeCompact RF Designs
Tafura yezviri mukatiMaitiro eTMM10 ekuderedza Maumbirwo eRFTMM10 vs...

Kugadzirwa kweTMM10i PCB uye DFM
Kugadzirwa kweTMM10i PCB kune kusimbiswa kwakasimba kweDFM nekuti...
Nzira yekuwana sei quote yePCBs
Rega timhanyire DFM/DFA ongororo yako uye tidzokere kwauri neshumo.
Unogona kurodha mafaera ako zvakachengeteka kuburikidza newebhusaiti yedu.
Isu tinoda ruzivo rwunotevera kuti tikupe iwe quote:
-
- Gerber, ODB++, kana .pcb, spec.
- BOM rondedzero kana iwe uchida kusangana
- uwandu
- Kuchinja nguva