
Maitiro Ekuderedza Kuvigwa Kwebofu Rako NePCB Nguva Yekutungamira

Zviri Mukati
- Nguva Yekutungamirira Kubofu: Zviyero Zvakajairika neHDI Type
- Sei Sequential Lamination Inogadzira Zvigadziko Zvisingadzvinyiriri Nguva
- Nguva Yekutungamira neHDI Rudzi: Nguva dzeMaitiro uye Zvipingamupinyi
- Kuwanikwa Kwezvinhu: Nguva Yakakura Yekutungamirira Inoshanduka
- Sarudzo dzekugadzira dzinoderedza nguva yekutora zvinhu pasina kukurumidza
- Maitiro Ekuronga Zvirongwa Zvekugadzira HDI Nemazvo
- Mapofu Anofanotaurwa Akavigwa NePCB Nguva Dzekutanga Kubva kuHighleap
Nguva yekuvhiyiwa kwePCB inoonekwa nehuwandu hwematanho ekuvhiyiwa kweHDI: Mhando I HDI (1+N+1) inoda mazuva ekushanda gumi kusvika gumi nemana; Mhando II inoda mazuva gumi nemana kusvika gumi nesere ekushanda; Mhando III ine mavhiya akavigwa mukati memukati inoda mazuva gumi nemasere kusvika makumi maviri nemashanu ekushanda. (ona maitiro ekuvhiyiwa kweHDI akatevedzana ) Nguva idzi dzinoshanda kumabhodhi akagadzirwa nezvinhu zvakachengetwa mumafekitori ane ruzivo rweHDI. Kuvhiyiwa kwega kwega kwe lamination kunowedzera maawa makumi maviri nemana kusvika makumi mana nemasere enguva yekuvhiyiwa isingadzvanyiriri - press cure (maawa masere kusvika gumi nemaviri), cool-down (maawa matatu kusvika mashanu), inter-cycle inspection, laser drilling setup, uye plating - izvo zvisingabhadharwi nemari yekumhanyisa. (ona laser direct imaging uye drilling ) Kunzwisisa kuti nguva inoenda kupi padanho rega rega, uye kuti ndeapi ma element anogona kudzvinyirirwa kana kuti ndeapi akaganhurirwa mumuviri, ndizvo zvinoparadzanisa zvirongwa zveHDI zvechokwadi kubva kune izvo zvinokundikana panguva yekuitwa kwechirongwa.
Tora Mutengo weLead Time neDelivery Guarantee
1) Kuvigwa kwebofu kuburikidza nePCB Nguva Yekutungamira: Zviyero Zvakajairika neHDI Type
1.1 Nguva Dzakajairika dzeKutungamira paFekitori yeHDI Inokwanisa
| Rudzi rweHDI | Configuration | Kutenderera kweLamination | Standard Lead Time | Zvishoma Zvinokurumidza Kushandiswa | Super Rush Minimum |
|---|---|---|---|---|---|
| Type I | 1 + N + 1 | 2 | 10-14 bhizinesi mazuva | 7 bhizinesi mazuva | Mazuva mashanu (Rudzi rwekutanga chete) |
| Type II | 2 + N + 2 | 3 | 14-18 bhizinesi mazuva | 10 bhizinesi mazuva | Hazvigoneki |
| Type III | Muviri wakavigwa + bofu rekunze | 4-6 | 18-25 bhizinesi mazuva | 14 bhizinesi mazuva | Hazvigoneki |
| HDI yemhando ipi zvayo | Ma microvia akaunganidzwa zvikamu zvese | 5-8 | 25-35 bhizinesi mazuva | 18 bhizinesi mazuva | Hazvigoneki |
Nguva idzi dzinofungidzira: zvinhu zvakachengetwa, mafaira eGerber anocheneswa neDFM, hapana kunonoka kwekugadzirisa maturusi (kurongedza patsva nekushandisa maturusi akachengetwa), uye kurodha mutsetse wekugadzira wakajairika. Chero kutsauka kupi zvako muzvinhu izvi kunowedzera nguva dziri pamusoro apa.
1.2 Kuenzanisa neStandard PCB Lead Time
PCB ine zvidimbu gumi (isina HDI, vias dzinopinda nepaburi chete) inotora mazuva masere kusvika gumi nemaviri ekushanda. (ona ongororo yemutengo weHDI ine zvidimbu gumi ) Type I HDI ine nhamba imwechete inotora mazuva gumi kusvika gumi nemana - musiyano wemazuva maviri kusvika matatu chete. Nguva yekuwedzera ndeyekuongorora pakati pema cycle uye kugadzika kwelaser drilling mushure mekunze kwe buildup lamination. Kune akawanda mapurogiramu, iyi delta yemazuva maviri kusvika matatu inogamuchirwa tichifunga nezvehuwandu hwe routing uye mabhenefiti ehukuru hwebhodhi eType I HDI.
Type III HDI pamazuva 18-25 yakareba ne1.8-2.2× kupfuura nguva yakajairwa yePCB lead. Musiyano uripo ndewekuti lamination cycles dzakawanda dzinoshandiswa pakuviga zvinhu kuburikidza nekugadzira, imwe neimwe ichida kutevedzana kwakakwana kwe cure-cool-inspect-drill-plate. Uku hakusi kusashanda zvakanaka kwefekitori - inguva diki chaiyo yekugadzira Type III.
1.3 Zvinhu Zvinokonzera Kuchinja-chinja Kwekutumira Panguva
Nguva yekumirira inogona kuderera nekuda kwe:
- Kukundikana kwegoho reLamination: Kana kutenderera kwelamination kukakonzera kukanganisa kwekubvisa kana kunyoresa, panel inogona kubviswa uye kutenderera kwacho kunodzokororwa. Izvi zvinowedzera mazuva 1-2 ebhizinesi pachiitiko chimwe nechimwe. Mafekitori ane ruzivo rwekugadzirisa maitiro anobata matambudziko pakuongorora pakati pemasekonzi pane bvunzo yekupedzisira.
- Gakava remutsara wekuboorera neLaser: Michina yekuboorera yeCO₂ neUV laser inoshanda mabasa akawanda. Kunonoka kwemutsara kwemaawa 4-12 panguva yekugadzira zvinhu zvakanyanya kwakajairika. Kuisa mutsetse wekutanga weodha dzekukurumidza kunodhura 25-40% yepamusoro uye kunotamisa basa rako pamberi pemutsetse welaser.
- Kushomeka kwezvinhu: Kunyangwe zvinhu zvakachengetwa zvinogona kupera pakati pekugadzirwa kana maodha akawanda makuru akatumirwa panguva imwe chete. Mafekitori ane masisitimu ekuchengetera zvinhu anogona kuvimbisa kuwanikwa kweodha panzvimbo yekuiswa; mamwe haakwanise.
2) Sei Sequential Lamination Ichigadzira Zvigadziko Zvisingadzvinyirike Nenguva
2.1 Hwaro Hwemuviri Hwenguva Yekutungamira HDI
Kuisa lamination yakatevedzana — uko jira rega rega rinoiswa laminated, rakaboorwa, uye rakaputirwa roga risati ratanga rinotevera — ndiko kunoita kuti ma-vias asaonekwe uye avigwe. Ndiwo zvakare anogadzira nguva yekutungamirira iyo isingabhadharwe nemari yekumhanyisa.
Kutenderera kwega kwega kwe lamination kunosanganisira:
- Kuungana kwematanda uye kurodha mapepanhau: Maawa 1-2. Nemaoko kana otomatiki; inogona kuenzaniswa nekutarisa kwemuchina usati watanga.
- Dzvanya rampu kuti ugadzirise tembiricha (175–185°C): Maminetsi 60–90. Hazvigone kufambiswa nekukurumidza pasina njodzi yekupisa inokonzera kucheka kwechiedza.
- Kurapa kunogara patembiricha: Maminetsi 90–180. Iyi ndiyo nguva yekuchinjana kwe resin. Kugara kwenguva pfupi kunoita kuti pave nekupora kusina kukwana, zvichikonzera kuti pave nekupatsanurwa kwemasero. Hazvigone kumanikidzwa.
- Kutonhodza kwakadzorwa: Maawa 3-5 padanho rakadzorwa (2–4°C/miniti). Kutonhora nekukurumidza kunokonzera kuvhunduka kwekupisa uye kukanganiswa kubva pamusiyano weCTE pakati pemhangura nelaminate. Hazvigone kukurumidziswa.
- Kuongorora mapaneru uye kuongorora kunyoreswa kweX-ray: Maawa 1–2 pachikamu chimwe nechimwe.
- Kugadzika uye kugadzirisa chibooreso cheLaser: Maawa 4–8 anosanganisira kuyera mashandiro emagetsi uye kuongorora chirongwa chekuboorera.
- Mhangura isina electroplating uye electroplating: 6–10 maawa.
Nguva shoma yekutenderera: maawa angangoita 18-28 padanho rega rega rekumonera. Kune bhodhi reType I (matanho maviri): maawa 36-56 enguva yekutenderera yega, usati wawedzera matanho ekugadzirisa PCB (kudhirowa kwekunze, mask yekusolder, kupedzisa kwenzvimbo, kuyedza).
2.2 Zvinorevei Izvi Pakuronga Nguva
Zvinoreva: Mabhodhi emhando yechitatu yeHDI ane ma "lamination cycles" mashanu ane maawa angangoita 90-140 e "lamination cycle" chete. Wedzera pre-lamination prep (inner layer imaging, AOI) uye post-lamination processing (outer layers, finish, test): nguva yose inodarika maawa mazana maviri - anenge mazuva makumi maviri nemashanu ekushanda pafekitori ine ma "shifts" emaawa masere. Fekitori ine mazuva gumi e "lead" yemhando yechitatu yeHDI iri kuita ma "shifts" akawanda maawa makumi maviri nemana pazuva, mazuva manomwe pasvondo (zvisingawanzoitiki kune complex HDI), ichishandisa nzira iri nyore inogona kukanganisa kunaka, kana kutaura zvisirizvo nezveHDI type classification yavo.
(ona nhungamiro dzekugadzira HDI PCB )
2.3 Matanho Ekuita Anogona Kudzvinyirirwa Uye Asingakwanise Kudzvinyirirwa
| Process Step | Nguva Yakajairwa | Zvinogona kudzvanywa here? | Nguva Inokurumidza |
|---|---|---|---|
| Ongororo yeCAM uye kuburitswa kwebasa | 4-8 maawa | Ehe — mutsara wezvinhu zvakakosha | 2-4 maawa |
| Kufungidzira nekunyora kwemukati mechikamu | 8-16 maawa | Kuronga nguva yekuchinjana kwezvikamu - zvishoma | 6-10 maawa |
| Lamination press ramp kuti iporese tembiricha | 60-90 min | Kwete - fizikisi | 60-90 min |
| Mushonga weLamination unogara | 90-180 min | Kwete - kemesitiri | 90-180 min |
| Kutonhodza (padenderedzwa rega rega) | 3-5 maawa | Kwete — njodzi yekushushikana nekupisa | 3-5 maawa |
| Kugadzika uye kugadzirisa chibooreso cheLaser | 6-12 maawa | Ehe — mukana wekushandisa michina yekutanga | 2-6 maawa |
| Kuisa mapurasitiki (isina electrolytic + electrolyte) | 10-18 maawa | Kugeza zvishoma — kugona | 6-12 maawa |
| Mufananidzo wekunze kwechikamu uye chifukidzo chesolder | 8-16 maawa | Ehe — kuronga zvinhu zvinokosha | 4-8 maawa |
| Kupedzisa pamusoro (ENIG) | 6-10 maawa | Partially | 4-8 maawa |
| Kuedzwa kwemagetsi (kuongorora kunobhururuka) | 4-8 maawa | Ehe — kuronga zvinhu zvinokosha | 2-4 maawa |
Nguva yose inomanikidzwa pabhodhi reType I HDI: maawa 8–14. Ndosaka kukurumidza kupfupisa nguva yekutungamira nemazuva matatu kusvika mashanu - kwete nemazuva gumi, zvisinei nemari yakabhadharwa.
3) Nguva Yekutungamira neHDI Rudzi: Nguva dzeMaitiro uye Zvipingamupinyi
3.1 Rudzi rwekutanga rweHDI: Huwandu hwezvirongwa zvakawanda zveHDI
Nguva yekushanda kweType I HDI (1+N+1) iri pakati pemazuva gumi nemana enguva yakatarwa yekutungamirira:
- Zuva 0-1: Ongororo yeCAM, kutarisa kweDFM, kuburitswa kwebasa. Mafaira eGerber akaongororwa, zvinangwa zve impedance zvasimbiswa, chirongwa che lamination chakagadzirwa.
- Zuva 1-2: Kugadzirwa kwechikamu chemukati — mifananidzo, kutema, AOI. Core laminate yakagadziriswa kuita zvikamu zvemukati zvemhangura.
- Zuva 2-4: Kutenderera kwekutanga kwelamination — core + prepreg + outer copper foil. Kutenderera kwekudhinda (maawa 8-12), kudzikamisa kutonhora (maawa 3-5), kuyerwa kweukobvu uye kuongororwa.
- Zuva 4-6: Kuboorwa kwezviboo zvemaziso nelaser (kunze kwezvikamu zvakaungana), kuongororwa kwezviboorwa nelaser, desmear uye kuiswa kwemhangura isina electro.
- Zuva 6-8: Kuisa electroplating (kuburikidza nebharero remhangura kusvika kune spec), kutenderera kwechipiri kwekuunganidza kwekunze kana Type I ine chimiro chakasiyana chekuunganidza, kana kuti yakananga kune kugadzirwa kwekunze kwechikamu.
- Zuva 8-11: Kufungidzira pamusoro pekunze, kutema, kushandisa mask yekusolder uye kurapa, kupedzisa pamusoro pe ENIG.
- Zuva 11-13: Kuedzwa kwemagetsi (kuongorora kana kugadzira zvinhu), kuongororwa kweX-ray, kuongororwa kwekupedzisira kwemaziso, kurongedza.
- Zuva 13-14: Kugadzirira kutumira uye kutumira.
3.2 Rudzi rwechipiri rweHDI: Kukwira Kwekuoma Kwazvo
Rudzi rwechipiri runowedzera kutenderera kwelamination padivi rega rega (kana huwandu huviri hwe symmetric 2+N+2). Kutenderera kwekuwedzera kunopinda pakati peblind yekutanga kuburikidza ne layer uye yechipiri:
- Mushure mekuunganidza lamination kekutanga uye kuboora nelaser (Mazuva 2-6 pamusoro): prepreg yechipiri uye outer copper lamination (imwe nguva yekurapwa kwemaawa 8-12 + maawa 3-5 ekutonhodza), nzira yechipiri yekuchera nelaser
- Kuwedzera kweNet: 1 yakazara lamination-drill-plate sequence = mamwe mazuva matatu kusvika mashanu ebhizinesi
- Huwandu: mazuva ebhizinesi gumi nemana kusvika gumi nemasere
Dambudziko guru panguva yekushandiswa kwemhando yechipiri ndeyekubatana kwezvikamu: nzira yechipiri yekuboorera nelaser haigone kutanga kusvika blind via layer yekutanga yaiswa pahukobvu hwemhangura uye lamination yechipiri yapora zvakakwana. Hapana parallelization iripo.
3.3 Type III HDI: Kuvigwa Kwakawanda Nemabhisikiti
Rudzi rwechitatu runowedzera kuvigwa kuburikidza nekugadziriswa mukati memukati usati waisa zvikamu zvekunze zvekuvaka. Imwe neimwe yakavigwa kuburikidza nezvikamu zviviri mukati memukati inoda:
- Kuboorwa kwepakati (kwemakanika, kwekuvigwa kuburikidza nemaburi)
- Kuputira kwePTH kwekuvigwa kuburikidza nemabara
- Kugadzira mapatani epakati (zvikamu zvemukati zviri pedyo nezvinoiswa mumipata zvakaiswa mifananidzo uye zvakatemwa)
- Imwe nzira yekuvhara mavias akavigwa
Nemaviri akavigwa kuburikidza ne layer pairs: mamwe maviri ekuwedzera lamination cycles usati watanga kuunganidza kunze. Matatu ese e lamination cycles: 2 (outer buildups) + 2 (core buried vias) = ma cycles mana. Kune complex Type III ine 3–4 yakavigwa kuburikidza ne layer pairs: ma cycles ese 5–6, nguva yekushanda ye18–25.
3.4 Nei Nguva Yako Yekutangira Mari Ingave Yakareba Kupfuura Zviratidzo Izvi
Mamiriro ezvinhu akati wandei anoita kuti nguva chaiyo yekutungamira ipfuure zviyero izvi:
- Zvinhu zvisina kuzara: Inowedzera mazuva mashanu kusvika gumi nemashanu ekutenga usati watanga kugadzira
- Kurodha mumutsara: Fekitori painokwanisa kuzara inowedzera mazuva maviri kusvika mashanu ichimirira nguva yekudzvanya uye yekuboorera nelaser
- Mibvunzo yeinjiniya: Matambudziko eDFM mumafaira akatumirwa anowedzera mazuva 1-3 ekudzoka nekudzoka basa risati raburitswa.
- Kudzokorodza: Kukundikana kwe lamination kunowedzera mazuva 1-2 ekudzvanya zvakare kana kubvisa mapaneru uye kutangazve
- Chikoro 3 kuongorora: Inowedzera mazuva 1-2 ekuongorora zvikamu zvakasiyana, kuongorora zvikamu zvidiki, uye kuwedzera nguva bvunzo yemagetsi
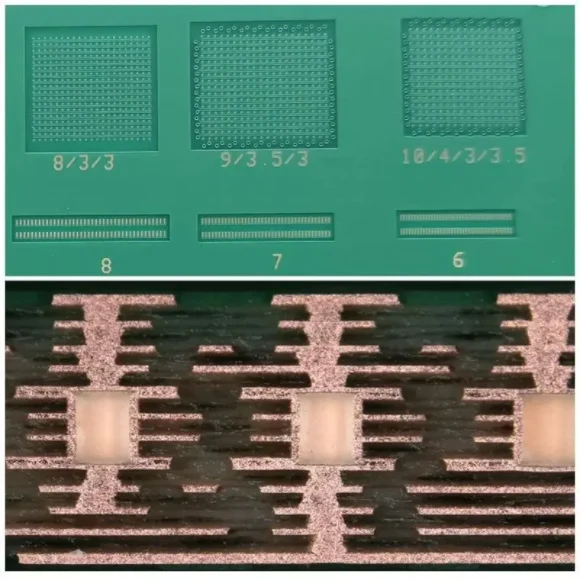
4) Kuwanikwa Kwezvinhu: Nguva Yakakura Yekutungamira Inoshanduka
4.1 Zvinhu Zvakachengetwa Zvichienzaniswa Nezvisina Kuchengetwa
Kuwanikwa kwezvinhu kunoratidza kana kugadzirwa kunotanga zuva rakabudiswa odha kana kuti mazuva mashanu kusvika gumi nemashanu gare gare:
| zvinhu | Stock Status | Lead Time Impact |
|---|---|---|
| FR-4 Yakajairika (0.8–3.2mm, Tg 135°C) | Nguva dzose yakachengetwa | Hapana mamwe mazuva ekuwedzera |
| High-Tg FR-4 (Tg 150–170°C, ukobvu hwakajairika) | Kazhinji inowanikwa | Mazuva 0-2 |
| FR-4 isina Halogen (IEC 61249-2-21) | Kazhinji inowanikwa mune zvakafanana | Mazuva 0-5 |
| Panasonic Megtron 6 (hukobvu hwakajairika) | Inotengeswa kunyanzvi | Mazuva 0–3 (kubva kuvatengesi vane zvinhu zvakawanda) |
| Megtron 6 (ukobvu husina kujairika kana huremu hwe prepreg) | Hazvina kuchengetwa | Mazuva 7-14 |
| laminate yakakosha ine kurasikirwa kwakaderera (hukobvu hwakajairika) | Zvishoma stock | Mazuva 3-10 |
| laminate ine PTFE yakaderera-kurasikirwa | Hazvina kuchengetwa | Mazuva 10-20 |
| Isola I-Tera MT40 | Mafekitori mazhinji haana zvinhu zvakawanda | Mazuva 10-18 |
4.2 Zvinhu Zvinotumirwa Kuti Zvibviswe Nenguva Yekubviswa Kwezvinhu
Kune mapurogiramu eHDI ane maodha anodzokororwa uye zvinodiwa zvezvinhu zvakakosha, zvinhu zvinotumirwa nevatengi ndiyo nzira inoshanda kwazvo yekuderedza nguva yekutenga zvinhu. Mutengi anotenga uye anotumira zvinhu kufekitori pachine nguva. Fekitori inozvichengeta zvichienderana neodha dzemangwana. Kukanganisa kwenguva yekutenga zvinhu: zero. Rubatsiro rwekuwedzera: mutengo wezvinhu unogona kunge wakaderera kuburikidza nekutenga zvakananga kupfuura kuburikidza nekuwedzera kwemutengo wefekitori pakutenga.
Kutumira zvinhu kunoda: chibvumirano pamusoro pemutoro wekuchengetedza neinishuwarenzi, huwandu hushoma hwezvinhu zvakapihwa pagore (kazhinji mapaneru 10-20 pagore kuratidza kuti zvinhu zviri kufambiswa sei), uye nzira yakajeka yekutevedza zvinhu (nhamba dzezvimedu dzinoteverwa pakugadzirwa kwese kuti pave nekudzokororwa kweimpedance inodzokororwa).
4.3 Maitiro Ekutsiva Zvinhu
Kana zvinhu zvakatarwa zvisipo uye nguva yakatarwa yakakosha, zvinhu zvinotsiviwa zvinogona kubvisa kunonoka kwekutenga. Chikwata chemainjiniya chefekitori chinofanira kupa mazano ekuchinjana nemagwaro ekuenzanisa magetsi. Zvinhu zvinotsiviwa zvakajairwa:
- Megtron 6 → Isola I-Tera MT40 (yakafanana neDf pa10 GHz, yakasiyana neDk — inoda kuverengerwazve kweimpedance)
- laminate yakasarudzika ine kurasikirwa kwakaderera → Taconic RF-35 (vhara zvivakwa zvemagetsi, simbisa kuti Drk inoenderana nefrequency yako)
- Kutsiva High-Tg FR-4 brand (Shengyi S1000-2M, Panasonic R-1566W, Isola 370HR — zvese zvakaenzana kune akawanda maapplication)
Gara uchisimbisa kuti chinotsiva chinosangana nezvinodiwa nedhizaini yako kakawanda, kurasikirwa, uye Tg usati wabvumidza. Kutsiva pasina kusimbiswa ndicho chikonzero chinowanzo kukonzera kutadza kushanda zvakanaka mumadhizaini anoenderana nechiratidzo.
5) Sarudzo dzekugadzira dzinoderedza nguva yekutora zvinhu pasina kukurumidza
5.1 Kuderedzwa kweHrudzi rweHDI
Kuderedzwa kwenguva yekubatsira zvakanyanya: kusimbisa kana dhizaini yako ichida Type III usati waitsanangura. Bhodhi reType III rinotora mazuva 18-25; Bhodhi reType II rinotora mazuva 14-18; Bhodhi reType I rinotora mazuva 10-14. Kuchengetedzwa kwenguva yekubatsira kubva kuType III→Type II→Type I kunopera mazuva 4-11 ebhizinesi padanho rega rega.
Mubvunzo wekupindura ndewekuti: BGA fanout yako inoda ma-vias akavigwa mu-inner cores (Type III), kana kuti inogona kuwanikwa here ne-two-level outer blind vias (Type II), kana ne-one-level outer blind vias (Type I)? Mubvunzo uyu unonyatsopindurwa panguva yekuongorora DFM, kwete mushure mekuzvipira kuita stackup. (ona DFM checklist yemaHDI boards ) Highleap's PCB design uye DFM service inoongorora kugona kwekuderedza HDI type kumadhizaini akatumirwa.
5.2 Kuchinja-chinja kusvika pakuchinja-chinja
Ma microvia akaunganidzwa anoda kuburikidza nekuzadza (resin injection mu via barrel) uye planarization (mechanical kana chemical surface leveling) pakati pe lamination cycles. Kugadziriswa uku kwe inter-cycle kunowedzera maawa 8-16 pa stacked-via layer. Kushandura kuita staggered microvias (offset minimum 0.25mm pakati pe layer transitions) kunobvisa fill ne planarization zvachose, zvichichengetedza mazuva 1-2 ebhizinesi pa lamination cycle.
Mutengo wenzvimbo yekutenderera unokwira zvikuru: 5–8% yenzvimbo yekuwedzera munzvimbo yeBGA fanout. Kune mabhodhi ane nzvimbo yekutenderera iripo mukona yeBGA, kutengeserana uku kwakakosha zvikuru kune vese vari vaviri panguva yekutanga uye mabhenefiti emari.
5.3 Kukwana Kwefaira uye Mamiriro eDFM
Chinhu chinonyanya kufuratirwa nguva yekufambisa: mhando yemafaira uye kuchena kweDFM. Basa rinoburitswa mukugadzirwa paZuva 0 rinotanga lamination paZuva 1. Basa rine mubvunzo weDFM usina kugadziriswa rinotanga paZuva 3-5 mushure mekunge mainjiniya agadzirisa. Kune mapurogiramu ane purogiramu yakaoma, kutumira mafaira akakwana eDFM - ane zvirevo zvakasimbiswa, zvinangwa zve impedance zvakatsanangurwa, uye faira re drill rakasimbiswa - zvinobvisa kunonoka uku zvachose.
Mibvunzo yeDFM inowanzo kukonzera kunonoka kwekubata basa paHighleap: kusazivikanwa kweblind via depth (laser drill haigone kurongwa pasina target layer yakasimbiswa), kushaikwa kwe controlled impedance specifications (stackup haigone kusimbiswa pasina trace width uye layer assignment), uye ma drill files anopikisana (through-hole drill file inoratidza ma vias ayo Gerber layer stackup inoratidza seblind). Kupa zvinhu izvi zvitatu zvakakwana mukutumira kwekutanga kunobvisa kunonoka kunowanzoitika pakuburitswa kwebasa.
5.4 Sarudzo yeKirasi yeIPC
Kuongororwa kweKirasi 3 kunowedzera mazuva ebhizinesi 1-2 zvichienzaniswa neKirasi 2 : ongororo yakareba yezvikamu zvekutanga, AOI yakaoma inogamuchira/inoramba miganho inoda kuongororwazve nemaoko, uye kufukidzwa kwakazara kwekuyedzwa kwemagetsi. Kune mapurogiramu uko kuongororwa kweKirasi 2 kwakakwana (ruzhinji rwemashandisirwo ebhizinesi nemaindasitiri), kutsanangura Kirasi 2 kubva pakutanga kunodzivisa kubhadharwa mari yepurogiramu. Kusimudzira kubva kuKirasi 2 kuenda kuKirasi 3 pachirongwa chepakati pechirongwa kunowedzera mari nenguva yekutungamira.
6) Maitiro Ekuronga Zvirongwa Zvekugadzira HDI Nemazvo
6.1 Kuvaka Chishandiso Chekugadzirisa Huwandu HweHDI Chaicho
Kuti ugadzire dhizaini itsva yeHDI kekutanga, wedzera mabuffer aya panguva yakatarwa:
- Kusimbiswa kwezvinhu: Simbisa kuti zvinhu zviri mudura kana kuti zviri kutengwa usati watanga nguva. Wedzera nguva yekutenga kana zvisina kuchengetwa.
- Ongororo yenyaya yekutanga: Mazuva matatu kusvika mashanu ebhizinesi ekuongorora mushumo wekuongorora wechinyorwa chekutanga, mhedzisiro yebvunzo dzemagetsi, uye data rezvikamu zvakasiyana usati waburitswa kusvika wagadzirwa zvizere.
- Kuongorora kuri kuuya panzvimbo yako: Mazuva 1-2 ekushanda ekuongorora mativi, bvunzo yekusvibiswa kweionic (kana zvichidikanwa), uye chero zvinodiwa zvinoenderana nekushandiswa.
Huwandu hwezvinhu kubva pakuiswa kweodha kusvika kumabhodhi anowanikwa mugungano rako: nguva yakatarwa yekutora zvinhu + mazuva 4–8 ezvirongwa zvechinyorwa chekutanga.
6.2 Nzira yekubatanidza maodha anoramba achidzokororwa
Kune mapurogiramu eHDI anodzokororwa (odha dzekota kana dzemwedzi), kutarisira nguva yekutarisira kunovandudza zvakanyanya kupfuura odha yekutanga nekuti:
- Kushandiswa kwezvishandiso kunochengetwa — hapana kunonoka kweNRE pakuodhazve
- Zvinhu zvinogona kutumirwa kana kuodha pachine nguva kuti zvisatore nguva yekutenga
- Ongororo yenyaya yekutanga yapera — kuongororwa kunogona kuitwa kuti kuve nyore kushandisa IQC sampling chete
- Fekitori inogona kuunganidza odha yako nemamwe mabasa akafanana, dzimwe nguva ichiwana hurongwa huri nani hwekuita slot pane odha dzekamwe chete.
Zvirongwa zvinoshanda zvinogara zvichidzokororwa zvinofanira kuita kuti maodha ekutenga aiswe mavhiki matanhatu kusvika masere zuva rekutumira rinofanirwa kuitwa reType I risati rasvika, uye mavhiki masere kusvika gumi eType II/III, zvichibvumira nguva yakatarwa yekuunza zvinhu pasina muripo wekukurumidzira. Kuti uwane hurongwa hwekukurumidzira hunoda kugadziriswa nekukurumidza , ona gwara redu resarudzo dzekumhanyisa uye shanduko dzemagadzirirwo dzinoderedza nguva yekuunza zvinhu pasi pezvinodiwa.
6.3 Kunyora Zvinodiwa Nenguva Yekutungamirira Mubasa Muchirevo
Nguva yekutora zvinhu inofanira kunge iri chinhu chakanyorwa, kwete kungotarisirwa nemuromo. Maodha ekutenga mapurogiramu eHDI anofanira kutaura: zuva rekupedzisa rinodiwa (kwete zuva rekutumira chete), nguva yekutumira inogamuchirwa (± mazuva maviri akakodzera kune HDI yakaoma), nzira yekukwira yekuyambira nekukurumidza kana kugadzirwa kwacho kukasanonoka, uye mutemo wekutsiva mabhodhi akakundikana bvunzo yemagetsi (nguva yekutumira inovimbiswa).
Tora Mutengo weLead Time weHDI Design yako
7) Mapofu Anofungidzirwa Kuvigwa NePCB Nguva Dzekutanga Kubva kuHighleap
7.1 Standard Lead Times Highleap Yakazvipira Ku
| Rudzi rweHDI | Standard Lead Time | Sarudzo Yekukurumidza | Super Rush (Rudzi rwekutanga chete) |
|---|---|---|---|
| Nyora I nezvinhu zvakachengetwa | 10-12 bhizinesi mazuva | Mazuva gumi nemana ebhizinesi (+25–40%) | Mazuva gumi nemana ebhizinesi (+50–70%) |
| Rudzi rwechipiri rune zvinhu zvakachengetwa | 14-16 bhizinesi mazuva | Mazuva gumi nemana ebhizinesi (+30–45%) | Haisi kuwanikwa |
| Rudzi rwechitatu rune zvinhu zvakachengetwa | 18-22 bhizinesi mazuva | Mazuva gumi nemana ebhizinesi (+35–55%) | Haisi kuwanikwa |
| Chero rudzi rune zvinhu zvisina kugadzirwa | Nguva yekuunza zvinhu + pamusoro | Nguva yekutungamira kwezvinhu + kugadzirwa nekukurumidza | Nguva yekutungamira yezvinhu + kumhanya kukuru (Rudzi I) |
7.2 Chirongwa Chekuunganidza Zvinhu
Highleap ine FR-4 yakajairika, high-Tg FR-4, uye halogen-free FR-4 muhukobvu hwese hwakajairika. Kune vatengi vanoshandisa Megtron 6, I-Tera MT40, kana mhuri dze laminate dzakanyanya kurasikirwa, mapurogiramu ekutumira zvinhu akagadzirirwa anowanikwa. Zvinhu zvakatumirwa zvinobvisa nguva yekutenga zvinhu zvachose uye zvinopa kurongeka kweDk kune mapurogiramu apo kudzokororwa kweimpedance kunoda izvozvo.
7.3 Kuzvipira Kuendesa Zvinhu Pamberi Nenguva
Highleap inovimbisa kutumira zvinhu nenguva uye vimbiso yekutsiva: kana chigadzirwa chikatumirwa mazuva anopfuura maviri ebhizinesi mushure mezuva rayo, mabhodhi ekutsiva anopihwa mahara panzvimbo inotevera yekugadzira. Iyi vimbiso inoshanda kune maodha akajairwa uye anokurumidza. Ruzivo rwekushanda panguva yeHDI mapurogiramu runowanikwa kana rwakumbirwa.
7.4 Ongororo yeDFM uye Kuongorora Kugadzirira Mafaira
Odha yega yega itsva yeHighleap HDI inowana ongororo yeDFM yemahara mukati memaawa makumi maviri nemana ekutumira mafaira (maawa makumi mana nemasere emhando yechitatu yakaoma). Ongororo iyi inoratidza matambudziko ese anokonzera mibvunzo yeinjiniya uye kuchengetwa kwemabasa odha isati yaiswa mumutsara wekugadzira. Mabasa anotumirwa nemafaira akazara, akachena eDFM anowanzo tanga kuburitsa lamination mukati memaawa mana ekusimbisa odha - zvichiwedzera kushandiswa kwenguva yakatarwa.

varumbidzwa Posts

Kugadzira PCB yeTMM3 yeRF Modules
Kugadzira maPCB eTMM3 kunonyanya kubatsira kana RF module...

Kugadzirwa kweTMM6 PCB
Kugadzirwa kweTMM6 ipeji rekudzora maitiro epakati peDk...
Kugadzira TMM10 PCB yeCompact RF Designs
Tafura yezviri mukatiMaitiro eTMM10 ekuderedza Maumbirwo eRFTMM10 vs...

Kugadzirwa kweTMM10i PCB uye DFM
Kugadzirwa kweTMM10i PCB kune kusimbiswa kwakasimba kweDFM nekuti...
Nzira yekuwana sei quote yePCBs
Rega timhanyire DFM/DFA ongororo yako uye tidzokere kwauri neshumo.
Unogona kurodha mafaera ako zvakachengeteka kuburikidza newebhusaiti yedu.
Isu tinoda ruzivo rwunotevera kuti tikupe iwe quote:
-
- Gerber, ODB++, kana .pcb, spec.
- BOM rondedzero kana iwe uchida kusangana
- uwandu
- Kuchinja nguva