
PCBA första artikelinspektion sparar pengar

Innehållsförteckning
När man påbörjar ett nytt kretskortsmonteringsprojekt fungerar First Article Inspection (FAI) som den definitiva inkörsporten mellan teknisk design och massproduktion. Det är inte bara en visuell blick; det är en systematisk, datadriven validering av hela tillverkningsprocessen. Denna guide är skriven för hårdvaruingenjörer och projektledare som behöver förstå exakt vad en kompetent tillverkare verifierar under FAI, och varför godkännandefasen är universellt tidskänslig.
1. När är en rigorös PCBA FAI obligatorisk?
1.1 Designutlösare för omfattande inspektion
Även om varje ny sats kräver en FAI, varierar inspektionens djup med kartongens komplexitet. En strukturerad FAI är absolut avgörande och kan inte förhastas under följande förhållanden:
- Högdensitetsanslutningar: Kort med BGA, CSP eller QFN med delning på 0.4 mm eller finare, där visuell inspektion är omöjlig och 3D-röntgen (AXI) krävs.
- Komplexa komponentlayouter: Designer som avancerade anpassade mekaniska tangentbords-PCB, som kräver exakt justering av hotswap-sockel, RGB-LED och dioder över en stor yta.
- Strikta myndighetskrav: Medicinska, fordons- eller flyg- och rymdtillverkningsenheter där IPC-A-610 klass 3-överensstämmelse måste dokumenteras för varje lödfog.
- Stycklistaändringar: Varje körning där en alternativ komponent (korsreferensdel) har introducerats på grund av brist i leveranskedjan.
2. Vad FAI-processen huvudsakligen bekräftar
2.1 BOM-verifiering och komponentvalidering
Grunden för FAI är att säkerställa att den fysiska kretskortet matchar den digitala materialförteckningen perfekt. På Highleap Electronic går detta utöver att kontrollera komponentvärden. Vi verifierar:
- Tillverkarens artikelnummer (MPN): Bekräftar exakt märke och serie, särskilt för kritiska kondensatorer (ESR-värden) och exakta motstånd (0.1 % tolerans).
- Fotavtrycksmatchning: Säkerställa att den fysiska komponenten passar landmönstret utan överhäng eller otillräckliga krängningsfiléer.
2.2 Placeringsnoggrannhet och orientering
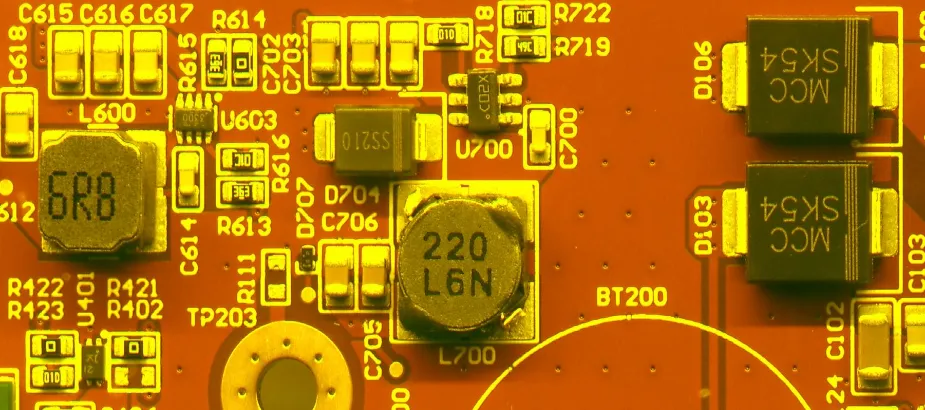
Moderna SMT-maskiner (Surface Mount Technology) är snabba, men programmeringsfel kan uppstå. FAI använder högupplöst AOI (Automated Optical Inspection) för att bekräfta:
- X/Y-koordinater: Komponenterna är perfekt centrerade på sina dynor för att förhindra tombstoning under omsmältning.
- polaritet: Strikt verifiering av pin 1-indikatorer på integrerade kretsar, katodmarkeringar på dioder och polaritet på elektrolytkondensatorer. En enda omvänd integrerad krets kan förstöra hela kortet vid uppstart.
2.3 Lödningskvalitet och defektanalys
Den fysiska anslutningen granskas mot IPC-A-610-standarderna. Vi letar efter:
- Lödvolym: Kontroll av otillräckligt lödtenn (svaga fogar) eller för mycket lödtenn (potentiell bryggbildning).
- Dolda leder: Använder röntgeninspektion för att kontrollera porösa nivåer under BGA-kapslar och termiska plattor. Acceptabel porösa nivåer övervakas vanligtvis strikt till att vara under 25 % av plattans yta.
3. Att hantera brådskan: Varför FAI-timing är avgörande
3.1 Högteknologisk utrustning i beredskap
Om du någonsin har varit på ett fabriksgolv känner du till pressen under FAI-fasen. Under denna inspektion är ytmonteringslinjen i princip pausad. Höghastighets Pick-and-Place-maskiner och flerzons-omsmältningsugnar är otroligt dyra att hålla inaktiva. En snabb och exakt FAI-bekräftelse innebär att linjen omedelbart kan återuppta massproduktionen, vilket maximerar fabriksgenomströmningen och minimerar dina monteringskostnader.
3.2 Omedelbar förebyggande av omarbetning
Kärnsyftet med FAI är riskreducering. Att identifiera ett systematiskt fel – till exempel en rulle med komponenter som laddas bakvänt i mataren – på det första kortet kostar ingenting att åtgärda. Att upptäcka samma fel efter en körning på 5 000 enheter resulterar i katastrofal materialförlust och hundratals timmar av manuell omarbetning. Brådskande bekräftelse förhindrar massdefekter.
3.3 Begränsningar för tid till marknaden
Hårdvarudesignens scheman lämnar lite utrymme för fel. Ett försenat FAI-godkännande påverkar direkt slutlig montering av höljet, testning och leveransdatum. Effektiv kommunikation mellan tillverkarens kvalitetsingenjörer och kundens designteam under FAI-fönstret är avgörande för att hålla produktlanseringsdeadlines.
4. Översättning av designfiler till FAI-kriterier
För att säkerställa en smidig FAI-process måste datapaketet som levereras till tillverkaren vara felfritt. En fullständig överlämning inkluderar:
- Rengör stycklista: I Excel/CSV-format, som tydligt anger vilka delar som är DNI/DNP (Do Not Install/Do Not Populate).
- Centroid-fil (Pick & Place-data): Tillhandahåller exakta X-, Y- och rotationsdata för varje beteckning.
- Monteringsritningar: Markera kritiska orienteringsmarkeringar, krav på presspassningskomponenter eller specifika maskeringsinstruktioner.
En kompetent tillverkare kommer att köra en DFM (Design for Manufacturing)-granskning av dessa filer innan det första kortet någonsin trycks med lödpasta.
5. Utvärdering av en tillverkares FAI-förmåga
5.1 Leverantörsbevismatrisen
Hur vet du om din kontraktstillverkare faktiskt utför en rigorös FAI? Leta efter följande bevis:
| Kapacitetsanspråk | Bevis att begära | Vad det bevisar |
|---|---|---|
| Exakt komponentplacering | Första artikelinspektionsrapporten (FAIR) med AOI-skanningar | Maskinprogrammering är perfekt kalibrerad till dina Centroid-data |
| BGA-lödningstillförlitlighet | 3D-röntgenbilder som visar procentandelar av lödkulornas hålighet | Reflow-termisk profilering är optimerad för din specifika skivtjocklek |
| Strikt efterlevnad av stycklista | Fotografiskt bevis på LCR-mätaravläsningar för omärkta passiva komponenter | Förhindrar förfalskade eller felaktig rullbelastning på SMT-linjen |
6. Övergång från FAI till massproduktion
Klyftan mellan en lyckad första artikel och repeterbar massproduktion är där kvalitetskontrollen är som viktigast. När FAI är godkänt etablerar Highleap Electronic en "Golden Board" . Denna skylt fungerar som det fysiska riktmärket.
Sedan genomför vi ett processlås , vilket säkerställer att den exakta lödpastprofilen, stenciltjockleken och maskinhastigheterna som används för den godkända första artikeln strikt bibehålls för hela produktionspartiet. Detta garanterar att kort nummer 5 000 matchar kvaliteten på kort nummer 1.

Relaterade artiklar
Rent flussmedel kontra icke-rent flussmedel: Rester, rengöring och PCB-tillförlitlighet
Jämför rent flussmedel med icke-rent flussmedel, lär dig när rester måste tas bort och välj rätt rengöringsmetod för kretskort för tillförlitliga monteringar.
Lödning med het plåt: Process, gränser och jämförelse av omlödning
Lär dig hur varmlödning fungerar, när det är bättre än en reflowugn för prototyper och var processen inte fungerar för kretskortsmontering i produktion.
IPC J-STD-001: Klasser, krav och RFQ-specifikation
Lär dig vad IPC J-STD-001 täcker, hur klass 1, 2 och 3 skiljer sig åt, och hur du specificerar lödstandarden på din offertförfrågan för kretskortsmontering.