
60/40 ve 63/37 Lehim: Erime Noktaları, Ötektik Davranış ve Hangisinin Kullanılması Gerektiği
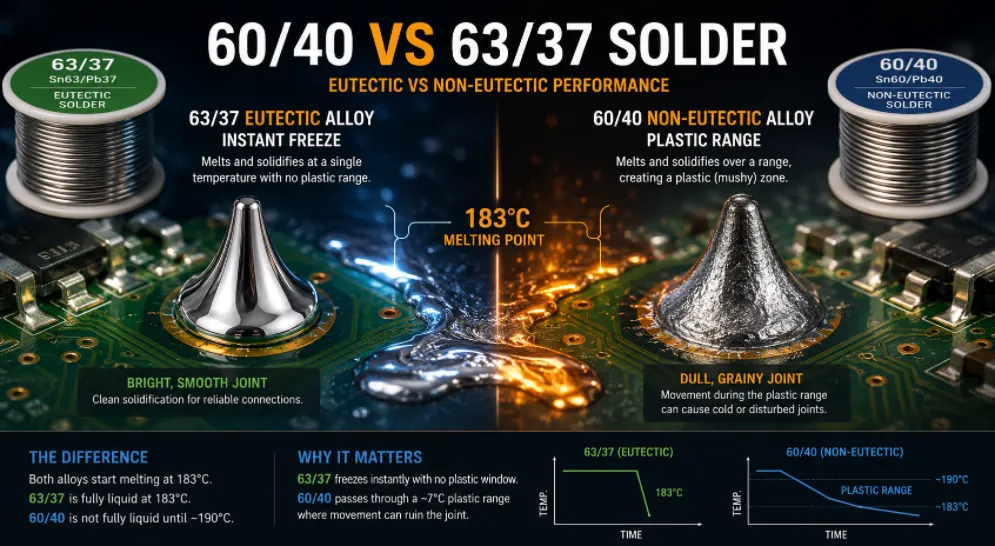
Şekil 1. 60/40 ve 63/37 lehim karşılaştırması
Son güncelleme: Mayıs 2026 · El lehimleme, yeniden işleme ve montaj için pratik bir karşılaştırma
60/40 ve 63/37 lehim arasındaki seçim, tek bir metalurjik gerçeğe dayanır: biri ötektiktir, diğeri değildir ve bu gerçek, her alaşımın erime, donma ve bağlantı oluşturma şekline yansır. Her ikisi de on yıllardır elektronik işlerinde kullanılan kalay-kurşun lehimlerdir ve kurşunsuz lehimlerin yükselişine rağmen 2026 yılında da yerlerini korumaktadırlar. Bu kılavuz, farkı sade bir dille açıklıyor, erime değerlerini yan yana veriyor, bağlantı kalitesi üzerindeki sonuçları kötü bir bağlantının fiziksel görünümüne kadar takip ediyor ve her alaşımı ne zaman kullanmanız gerektiği ve bir montaj siparişi için nasıl belirtmeniz gerektiği konusunda net bir rehberle sona eriyor.
- 60/40 ve 63/37 rakamlarının gerçek anlamı
- Ötektik nokta ve 63/37'nin özel oluşu
- Erime noktaları ve plastik çeşitleri, yan yana
- Plastik ürün yelpazesi soğuk ve bozuk bağlantıları nasıl oluşturuyor?
- Başvuruya göre 60/40 ve 63/37 arasında seçim yapılabilir.
- RoHS uyumlu, kurşunsuz ve kurşunlu lehimin hala kullanıldığı yerlerde
- Alaşımların şekilleri, depolanması ve güvenli kullanımı
- Montaj siparişinde lehim alaşımınızı belirtme
- Sık Sorulan Sorular
60/40 ve 63/37 rakamlarının gerçek anlamı
Bu rakamlar basitçe ağırlıkça kalay-kurşun oranını gösteriyor. 60/40 lehim %60 kalay ve %40 kurşundan oluşur. 63/37 lehim ise %63 kalay ve %37 kurşundan oluşur. Kalaydaki yüzde üçlük bir değişim önemsiz gibi görünse de, bir alaşımı kalay-kurşun sistemindeki özel bir noktaya tam olarak yerleştirirken diğerini bu noktanın biraz dışında bırakır; ve bu küçük fark, erime davranışlarını tezgahta hissedebileceğiniz şekilde değiştirir.
Kalay ve kurşun neden bir arada kullanılıyor?
Kalay ıslatma ve yapışmayı sağlar; kurşun ise erime noktasını düşürür ve işlenebilirliği ve akışkanlığı artırır. Bu metallerin hiçbiri tek başına elektronik bileşenleri iyi lehimlemez; kalay tek başına daha yüksek bir erime noktasına sahiptir ve daha kırılgandır, kurşun ise tek başına kötü ıslatır. Bu iki metalin birleşimi, nesiller boyunca elektronik lehimlemede baskın olmuştur çünkü hata payı yüksektir, kolayca akar ve yakındaki bileşenleri yakmayan orta sıcaklıklarda güvenilir bağlantılar oluşturur.
%3'lük bir fark neden önemli?
Çoğu alaşım sisteminde %3'lük bir bileşim değişikliği önemsizdir. Kalay-kurşun sisteminde ise bu, ötektik noktada bulunmakla ona yakın olmak arasındaki farktır ve bu tek ayrım, alaşımın tek bir sıcaklıkta mı yoksa bir aralıkta mı eriyeceğini belirler. İki oran arasındaki kalan tartışma aslında hangi metallerin mevcut olduğuyla ilgili değil, her alaşımın katı ve sıvı arasında nasıl geçiş yaptığıyla ilgili bir tartışmadır.
Ötektik nokta ve 63/37'nin özel oluşu
Ötektik alaşım , tek ve keskin bir sıcaklıkta eriyen ve donan, yani karışım gibi değil de saf metal gibi davranan belirli bir bileşime sahiptir. Kalay-kurşun sisteminde bu sihirli oran %63 kalay / %37 kurşundur. Ötektik noktasında, 63/37 oranı arada hiçbir aşama olmadan doğrudan katıdan sıvıya (ve tekrar katıya) geçer.
"Ötektik"in pratikte ne anlama geldiği
Çoğu karışım kademeli olarak erir: ısıtıldığında, bir sıcaklıkta yumuşamaya başlar ve ancak daha yüksek bir sıcaklıkta tamamen sıvı hale gelir. Ötektik bir bileşim bu ara aşamayı atlar. 63/37 karışımını 183 °C'ye kadar ısıttığınızda, o noktaya kadar katı halde kalır, sonra tamamen sıvı hale gelir; 183 °C'nin altına kadar soğuttuğunuzda ise o noktaya kadar sıvı halde kalır, sonra tamamen katı hale gelir. Geçiş esasen anlıktır, bu da profesyonellerin değer verdiği bir özelliktir.
Ötektik olmayan 60/40 ve onun yumuşak orta kısmı
60/40 alaşımı ötektik noktasının hemen dışında yer alır, bu nedenle ötektik değildir . Tek bir erime sıcaklığı yerine bir erime aralığına sahiptir . Isındıkça, belirli bir sıcaklıkta yumuşamaya başlar ve daha yüksek bir sıcaklığa ulaşana kadar tamamen sıvı hale gelmez; soğuduğunda ise aynı aralıktan tekrar geçer. Bu aralık içinde alaşım kısmen katı ve kısmen sıvıdır - 60/40'ın tuhaflıklarının ve soğutma sırasında daha dikkatli bir el gerektirmesinin nedeni olan macunsu, yarı katı bir "plastik" durumdur.
Erime noktaları ve plastik çeşitleri, yan yana
İki alaşım aynı noktada erimeye başlar; ancak tam bu noktanın üzerinde olan olaylarda farklılık gösterirler. Tablo bu karşıtlığı somutlaştırır.
| Varlığınızı | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Menşei | ötektik | ötektik olmayan |
| Erir | 183 °C (361 °F), tek nokta | ~183–190 °C, bir aralık |
| Plastik ürün yelpazesi | Hayır | ~7 °C aralığı |
| donuyor | Anında ve temiz bir şekilde | Sıradağlar boyunca yavaş yavaş |
| Eklemlerde soğukluk riski | Alt | Rahatsız edilirse daha yüksek |
| Göreceli maliyet | Biraz daha yüksek (daha fazla kalay) | Alt |
| Tipik tercih | İnce aralıklı, SMT, profesyoneller | Delikli, hobi, bütçe |
Aynı başlangıç, farklı son
Her iki alaşım da 183 °C'de erimeye başlar. Fark, bu sıcaklığın üzerinde olanlardadır: 63/37 alaşımı 183 °C'de tamamen sıvı haldeyken, 60/40 alaşımı yaklaşık 190 °C'ye kadar tamamen sıvı hale gelmez. Pratikte, 300-350 °C civarına ayarlanmış bir lehimleme demiri her ikisinin de oldukça üzerindedir, bu nedenle lehim uygularken çalışma hissi benzerdir; farklılık, eklemi ısıtırken değil, kritik soğuma anında ortaya çıkar.
Soğuma anının neden bu kadar önemli olduğu
Lehimleme kalitesi, lehimleme aletini çıkardıktan sonraki bir iki saniyede belirlenir. İşte o zaman bağlantı katılaşır ve iç yapısında kilitlenir. Anında donan bir alaşım, harekete bağlantıyı bozma fırsatı vermez; yarı sıvı halde kalan bir alaşım ise, ufak bir dokunuşla bağlantıyı bozabilecek bir fırsat sunar. Ötektik lehimin pratik avantajının tamamı tek bir cümleyle özetlenebilir.
Plastik ürün yelpazesi soğuk ve bozuk bağlantıları nasıl oluşturuyor?
Profesyonellerin 63/37 oranını tercih etmesinin temel nedeni budur. 60/40 oranındaki bağlantı plastik aralığını soğurken, bağlantının dışarıdan katı göründüğü ancak iç kısmının hala yarı sıvı halde olduğu bir zaman aralığı vardır. Bu aralıkta bileşen veya tel hareket ederse – ufak bir dürtme, titreşim, el hareketi – katılaşan kristal yapı, düzgün bir şekilde sertleşmeden önce bozulur.
Rahatsız olmuş bir eklem işte böyle görünür.
Sonuç olarak , parlak ve pürüzsüz olmak yerine mat, taneli ve topaklı, bozulmuş veya soğuk bir lehim bağlantısı elde edilir . Bu tür bağlantılar mekanik olarak zayıf ve elektriksel olarak güvenilmez olabilir ve genellikle yeniden işleme gerektirir. 63/37'nin plastik aralığı olmadığı için, 183 °C'nin altına soğuduğu anda donar ve bağlantıyı bozacak hareket için neredeyse hiç boşluk bırakmaz. Bu tek özellik - temiz, anlık donma - ötektik lehimin ince aralıklı ve profesyonel el lehimleme için varsayılan lehim olmasını sağlayan pratik avantajdır.
Eklem rahatsızlıklarının sadece çirkin değil, neden tehlikeli olduğu
Donuk bir bağlantı sadece kozmetik bir sorun değildir. Bozulan kristal yapı, mikroskobik boşluklar ve zayıf metalurjik bağ bırakabilir; bu nedenle bağlantı hızlı bir testi geçebilir ancak daha sonra titreşim veya termal döngü altında arızalanabilir. Soğuk bağlantılardan kaynaklanan aralıklı arızalar, bağlantı bazen çalıştığı için kesin olarak teşhis edilmesi en zor arızalar arasındadır. Bunları kaynağında önlemek - toleranslı bir alaşım ve istikrarlı bir soğutma ile - daha sonra peşlerinden koşmaktan çok daha ucuzdur.
60/40 kuralının affedici yönü
Plastik lehim teli yalnızca bir dezavantaj değildir. Bazı teknisyenler, lehim bağlantılarını silmek, kaynak dikişi yapmak veya daha büyük bağlantılarda lehim şekillendirmek gibi, kısa bir çalışma süresinin gerçekten yardımcı olduğu işler için bu teli değerli bulmaktadır. Kesintisiz delikli lehim bağlantıları için 60/40 teli mükemmel performans gösterir ve biraz daha ucuzdur; bu nedenle genel hobi ve onarım işleri için mantıklı bir varsayılan seçenek olmaya devam etmektedir.
Başvuruya göre 60/40 ve 63/37 arasında seçim yapılabilir.
İki alaşımdan hiçbirisi evrensel olarak "daha iyi" değildir; her biri farklı işlere uygundur. Alaşımı işe göre seçin.
Görev türüne göre
- İnce aralıklı SMT ve profesyonel el lehimleme: 63/37. Temiz ve anında donma özelliği, hassasiyetin en önemli olduğu yerlerde köprü oluşumunu ve soğuk birleşmeleri azaltır.
- Dalga lehimleme ve kaplama: 63/37, birçok eklemde tutarlı ve öngörülebilir davranışı nedeniyle yaygın olarak tercih edilen bir orandır.
- Genel hobi çalışmaları, delikli kaynak ve onarımlar: 60/40 oranı gayet yeterli ve genellikle daha ucuzdur.
- Eklem şekillendirme ve silme: 60/40 oranındaki plastik pencere, bazı teknisyenlerin tercih ettiği kısa süreli bir çalışma aşaması sunar.
Özellikle yeni başlayanlar için
Öğrenme aşamasında her iki alaşım da işe yarar, ancak 63/37'nin daha az donma özelliği, titrek bir elin bozabileceği plastik bir pencere olmadığı için daha az hatalı bağlantı anlamına gelir. Birçok yeni başlayan, tutarlı sonuçlar elde etmenin daha kolay olduğu alaşımı bu şekilde bulur; bu nedenle, biraz daha pahalı olmasına rağmen, ilk lehim rulosu için yaygın olarak önerilir.
Basit bir karar kuralı
İş küçük, yoğun veya güvenilir olması gerekiyorsa 63/37'yi seçin. İş büyük, delikli, bozulmamış ve bütçeye duyarlı ise 60/40 uygundur. Emin değilseniz, 63/37'nin daha geniş toleransı onu daha güvenli bir seçenek haline getirir; küçük fiyat farkı tutarlılık sağlar.
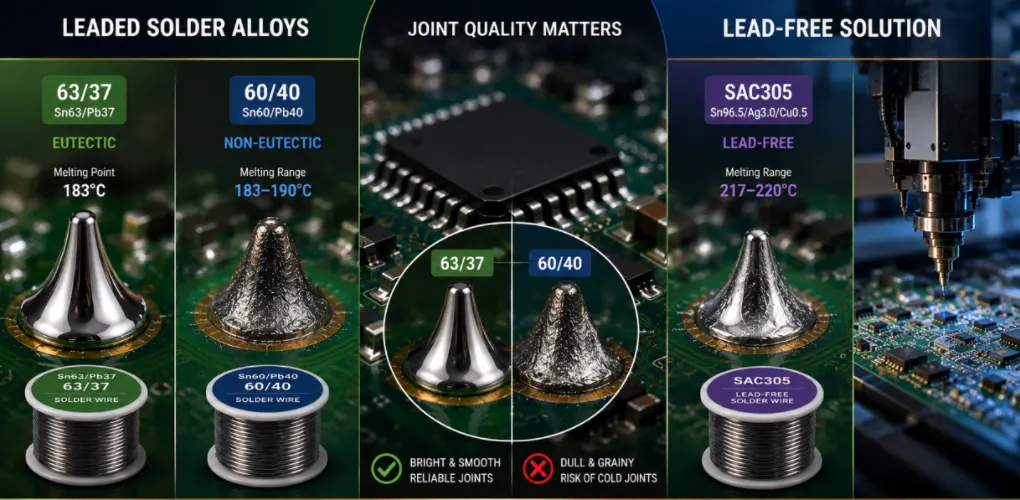
Şekil 2. 60/40 ve 63/37 lehim karşılaştırması
RoHS uyumlu, kurşunsuz ve kurşunlu lehimin hala kullanıldığı yerlerde
Hem 60/40 hem de 63/37 kurşun içerdiğinden, ikisi de RoHS uyumlu değildir. AB'ye ve tehlikeli maddelerin kısıtlanmasını zorunlu kılan diğer birçok pazara satılan ticari ürünlerde kullanılamazlar.
Kurşunsuz alternatif
Standartlara uygun üretim için üreticiler, en yaygın olarak SAC305 ( %96.5 kalay, %3 gümüş, %0.5 bakır) olmak üzere kurşunsuz alaşımlar kullanırlar . SAC305 daha yüksek bir erime noktasına sahiptir (yaklaşık 217–220 °C) ve kurşunlu lehimden farklı davranır: daha az agresif bir şekilde ıslanır, doğru olsa bile daha mat görünür ve daha sıcak lehimleme uçları ve daha sıkı proses kontrolü gerektirir. Kurşunlu lehimden kurşunsuz lehime geçiş, sadece bir malzeme değişimi değil, bir proses değişikliğidir.
Kurşunlu lehimin hala izin verildiği ve tercih edildiği yerlerde
Kurşunlu lehim, prototipleme, yeniden işleme, onarım, hobi çalışmaları ve kurşunun hala izin verildiği bazı yüksek güvenilirlik gerektiren uygulamalar (havacılık, savunma ve bazı tıbbi bağlamlar) için yaygın olarak kullanılmaya devam etmektedir; çünkü kanıtlanmış güvenilirliği ve kalay bıyığı riskinin olmaması diğer endişelerden daha ağır basmaktadır. RoHS'nin geçerli olmadığı günlük öğrenme ve laboratuvar çalışmaları için 63/37 ve 60/40, mükemmel ve kullanımı kolay seçenekler olmaya devam etmektedir.
Kurşunlu ve kurşunsuz benzini karıştırmak
İki lehim türünü aynı bağlantı noktasında karıştırmaktan kaçının. SAC305'i kurşunlu lehimle birleştirmek, erime davranışı tahmin edilemeyen bir alaşım oluşturur ve bağlantıyı zayıflatabilir. Eğer devre kartı kurşunsuz olarak üretildiyse, kurşunsuz olarak yeniden işleyin; eğer kurşunlu olarak üretildiyse, kurşunlu olarak yeniden işleyin. Her biri için ayrı lehim ve ideal olarak ayrı havya uçları kullanın.
Alaşımların şekilleri, depolanması ve güvenli kullanımı
Hem 60/40 hem de 63/37 aynı fiziksel formdadır ve her ikisi de aynı kurşunsuz beslenme alışkanlıklarını gerektirir.
Mevcut formlar
Yaygın kullanılan tel türleri arasında reçine özlü tel (elle lehimleme için standart, özüne lehim macunu yerleştirilmiş), katı tel (ayrı lehim macunu ile kullanım için), çubuk tel (dalga ve daldırma lehimleme için) ve macun tel (şablon baskı ve yeniden akış için) bulunur. 0.6–0.8 mm'lik yaygın tel çapları çoğu devre kartı işine uygundur; daha ince teller ince aralıklı SMT'ye, daha kalın teller ise büyük bağlantılara ve tellere uygundur.
Depolama
Lehim telini serin ve kuru bir yerde saklayın; birçok ürün, bileşim için ASTM B32 gibi malzeme standartlarına atıfta bulunur. Tel yıllarca dayanır. Lehim macunu ise farklıdır; telde olmayan soğutma ve raf ömrü gereksinimlerine sahiptir, kullanmadan önce oda sıcaklığına getirilmelidir ve açıldıktan sonra bozulur, bu nedenle stoklanmak yerine üretim miktarına uygun olarak satın alınır.
Güvenlik
Kurşun gerçek bir sağlık tehlikesidir. Havalandırmalı bir ortamda çalışın, lehim buharlarını solumaktan kaçının, tezgah başında yemek yemeyin veya içecek tüketmeyin ve kurşunlu lehimle çalıştıktan sonra ellerinizi yıkayın. Lehim ve yiyecekleri kesinlikle ayrı tutun. Bu önlemler basit ve pazarlık konusu değildir ve 60/40 ve 63/37 alaşımları için eşit derecede geçerlidir; alaşımlar toksisite açısından değil, erime davranışı açısından farklılık gösterir.
Montaj siparişinde lehim alaşımınızı belirtme
Montajı dışarıdan yaptırıyorsanız, alaşım seçimi sadece tezgah tercihiyle sınırlı kalmaz; süreci, termal profili ve yasal olarak satış yapabileceğiniz pazarları değiştirir. Bu nedenle, seçimi baştan belirtin.
Ne belirtilmeli?
- Kurşunlu mu, kurşunsuz mu? — Bu, hedef pazarınızın uyumluluk kuralları tarafından yönlendirilen ilk ve en önemli karardır.
- Kurşunlu ise belirli alaşım — Hassas ve yüksek güvenilirlik gerektiren işler için 63/37, maliyetin önemli olduğu ve bağlantıların bozulmaması gereken durumlarda 60/40.
- Uyumluluk belgeleri gereklidir. — Düzenlemeye tabi pazarlara satış yapıyorsanız RoHS/REACH beyanları.
Süreci neden değiştiriyor?
Kurşunsuz lehimleme hattı, kurşunlu lehimleme hattına göre daha yüksek tepe sıcaklığı ve daha sıkı kontrol ile daha yüksek bir yeniden akış profili uygular; bu iki hat, üretim sırasında birbirinin yerine kullanılamaz. Üretimden önce montajcınıza alaşımı ve uyumluluk hedefini bildirmek, doğru termal profili ayarlamalarına, uyumlu macunu seçmelerine ve kartın ve bileşenlerin gerekli sıcaklıklara dayanabileceğini doğrulamalarına olanak tanır.
Teknik özelliklerden üretim aşamasına kadar.
Highleap Electronics, hem kurşunlu hem de RoHS uyumlu kurşunsuz montaj hatları işletmektedir ve üretim başlamadan önce kartınız ve hedef pazarınız için doğru alaşımı, lehimleme profilini ve dokümantasyonu onaylayacak; ücretsiz bir DFM incelemesi sırasında uyumluluk veya termal endişeleri belirleyecektir.
PCB montajı için fiyat teklifi alın →
Sık Sorulan Sorular
63/37 mi yoksa 60/40 lehim mi daha iyi?
Çoğu elektronik iş için 63/37 oranı uygundur; ötektik davranışı, soğuk lehimlemeyi önleyen temiz ve anlık bir donma sağlar, bu da özellikle ince aralıklı ve profesyonel lehimleme için önemlidir. 60/40 oranı daha ucuzdur ve genel hobi ve delikli lehimleme işleri için mükemmeldir.
60/40 ve 63/37 karışımları aynı sıcaklıkta mı erir?
İkisi de aynı noktada, 183 °C'de erimeye başlar. 63/37 bu sıcaklıkta tamamen sıvıdır; 60/40 ise yaklaşık 190 °C'ye kadar tamamen sıvı hale gelmez, bu da ona 63/37'nin sahip olmadığı bir plastiklik aralığı kazandırır.
Ötektik lehim nedir?
Bileşimi saf bir metal gibi tek bir keskin sıcaklıkta eriyen ve donan bir alaşım. 63/37 ötektik kalay-kurşun alaşımıdır; 60/40 ötektik noktasının hemen dışında yer alır ve ötektik değildir.
Bu lehimleri Avrupa'da satılan ürünlerde kullanabilir miyim?
Hayır. Her ikisi de kurşun içerir ve RoHS standartlarına uygun değildir. AB ve benzeri pazarlara satılan uyumlu ticari ürünler için SAC305 gibi kurşunsuz bir alaşım kullanın.
60/40 oranındaki eklemim neden mat ve pütürlü görünüyor?
Muhtemelen bağlantı yerinden oynamış; lehim henüz erime aralığındayken parça hareket etmiş. Lehimleme macunu ile tekrar ısıtın, parlak ve pürüzsüz bir koni haline gelene kadar bekleyin, ardından soğuyana kadar tamamen sabit tutun.
Alaşımlardan biri diğerinden daha mı güçlü?
63/37 oranı biraz daha güçlü ve tutarlı, ancak çoğu eklem için fark küçük. Profesyonellerin bu oranı tercih etmesinin gerçek nedeni ham güç değil, tutarlılıktır.
60/40 ve 63/37 oranlarını karıştırabilir miyim?
Bunu yapabilirsiniz ve sonuç neredeyse ötektik bir karışım olur, ancak bunu kasıtlı olarak yapmanız için pek bir neden yoktur. Bununla birlikte, kurşunlu lehim ile kurşunsuz lehim karıştırmaktan kaçının; bu kombinasyon tahmin edilemeyecek şekilde erir ve bağlantıları zayıflatabilir.

Önerilen Mesajlar

TMM PCB Üretimi
İçindekiler Tablosu TMM PCB Üretimi RF ve... için Kapsam

RT duroid 6002 PCB Alıntı ve Yığınlama
Bu sayfa, alıntı ve sıralama tanımlama görevinden sorumludur...

Taconic RF 35 ve RO4350B PCB karşılaştırması
İçindekiler RF-35 ve RO4350B Karşılaştırması Tedarik ve...

TMM6 Filtre PCB Üretimi
İçindekiler: Mikrodalga Filtre Tasarımcıları Neden... Kullanıyor?
PCB'ler için fiyat teklifi nasıl alınır
Sizin için DFM/DFA analizini çalıştıralım ve size bir raporla geri dönelim. Dosyalarınızı web sitemiz üzerinden güvenli bir şekilde yükleyebilirsiniz. Size bir teklif verebilmek için aşağıdaki bilgilere ihtiyacımız var:
-
- Gerber, ODB++ veya .pcb, spec.
- Montaj gerekiyorsa BOM listesi
- Adet
- Dönüş zamanı
PCBA hizmetleri için lütfen BOM'unuzu (Malzeme Listesi) ve herhangi bir özel montaj talimatını sağlayın. Ayrıca, tasarımlarınızı üretilebilirlik ve montaj için optimize etmek ve sorunsuz bir üretim süreci sağlamak için DFM/DFA analizi de sunuyoruz.