
Esnek PCB Üretim Süreci Kılavuzu

Esnek PCB üretim süreci, ince polimer filmleri ve bakır folyoyu, akıllı telefonlardan tıbbi implantlara, otomotiv sensörlerinden uzay sistemlerine kadar her şeye güç sağlayan bükülebilir devrelere dönüştürür. Sert FR4 levhaların aksine, esnek devreler özel malzemeler, daha sıkı proses kontrolleri ve dikkatli kullanım gerektirir; burada alt tabaka durumu, bakır yapışması ve kaplama laminasyonu, montaj verimliliğini ve uzun vadeli güvenilirliği doğrudan etkiler. Bu makale, tek taraflı, çift taraflı ve çok katmanlı FPC'ler için eksiksiz üretim akışını, her aşamadaki kritik kalite kontrollerini ve fiyat teklifi isterken nelerin sağlanması gerektiğini açıklamaktadır.
İçindekiler
- Esnek PCB Nedir ve Üretimi Neden Farklıdır?
- Esnek PCB Üretiminde Kullanılan Başlıca Malzemeler
- Tek Taraflı Esnek PCB Üretim Süreci
- Çift Taraflı Esnek PCB Üretim Süreci
- Çok Katmanlı Esnek PCB Üretim Süreci
- Kalite Kontrol ve Endüstri Standartları
- Üretilebilirlik İçin Tasarım Hususları
- Highleap'in Esnek PCB Üretim Hizmetleri
Esnek baskılı devre kartları, üç boyutlu yönlendirmeye, sert alternatiflere kıyasla %70'e varan ağırlık azaltımına ve dinamik bükme uygulamalarında güvenilir performansa olanak tanır. Ancak bu avantajlar, üretim karmaşıklığını da beraberinde getirir; esnek PCB üretim süreci, tutarlı sonuçlar elde etmek için laminasyon, aşındırma, kaplama ve örtü katmanı uygulaması üzerinde hassas kontrol gerektirir.
Bu kılavuz, esnek baskılı devre kartlarının (PCB) ham madde hazırlığından son elektriksel testlere kadar tüm üretim iş akışını kapsamakta olup , mühendislerin ve satın alma uzmanlarının her aşamada neler olduğunu ve gereksinimlerin nasıl doğru bir şekilde belirleneceğini anlamalarına yardımcı olmaktadır.
1. Esnek PCB Nedir ve Üretimi Neden Farklıdır?
Esnek baskılı devre kartı (FPC), sert cam elyaf takviyeli epoksi yerine genellikle poliimid (PI) veya polyester (PET) gibi ince bir polimer alt tabaka kullanır. Bu temel malzeme farkı, standart sert baskılı devre kartlarında bulunmayan üretim zorlukları yaratır :
- Boyutsal kararsızlık: Esnek alt tabakalar sıcaklık ve nem değişiklikleriyle genleşip büzülür; bu da görüntüleme ve laminasyon sırasında daha sıkı hizalama kontrolü gerektirir.
- Hassasiyet yönetimi: İnce filmler (tipik olarak 12.5–50 μm) kırışmaya, buruşmaya ve kirlenmeye karşı hassastır; bu nedenle üretim boyunca temiz oda düzeyinde işlem görmeleri gerekir.
- Yapışma kritikliği: Bakır, yapıştırıcı, alt tabaka ve kaplama arasındaki bağ dayanımı, tekrarlanan bükme işlemleri altında esneklik ömrünü ve güvenilirliği doğrudan etkiler.
- Termal kısıtlamalar: Daha düşük termal kütle, lehimleme sırasında daha hızlı ısınma anlamına gelir, ancak aynı zamanda işlem sıcaklığı değişimlerine karşı daha fazla hassasiyet demektir.
1.1 Esnek PCB Sınıflandırmaları
IPC-6013, her birinin kendine özgü üretim gereksinimleri olan dört ana esnek baskılı devre kartı türünü tanımlar:
| Menşei | Yapı | Temel Süreç Farkı | Tipik uygulamalar |
|---|---|---|---|
| Tek taraflı (Tip 1) | Tek bakır katman, bir veya iki tarafı kaplanmış | Delikli kaplama gerekmez. | LED şeritler, klavye membranları, basit bağlantı elemanları |
| Çift taraflı (Tip 2) | PTH içeren iki bakır katman | Delme → kaplama → görüntüleme sırası gerektirir. | Akıllı telefonlar, kameralar, sensörler, ekranlar |
| Çok Katmanlı (Tip 3) | Üç veya daha fazla bakır katman | İç katman görüntüleme → laminasyon → delme → kaplama | HDI cihazları, karmaşık sensörler, yüksek yoğunluklu ara bağlantılar |
| Sert-esnek (Tip 4) | Sert ve esnek bölümler birbirine lamine edilmiştir. | Seçici esnek pencerelerle sıralı laminasyon | Havacılık ve uzay, tıbbi implantlar, askeri sistemler |
Katman sayısı arttıkça üretim karmaşıklığı ve maliyeti de artar çünkü her ek katman ayrı görüntüleme, inceleme ve laminasyon döngüleri gerektirir.
2. Esnek PCB Üretiminde Kullanılan Başlıca Malzemeler
Malzeme seçimi, esneklik, termal performans, elektriksel özellikler ve üretim verimliliğini doğrudan etkiler. Bu malzemeleri anlamak, gereksinimleri doğru bir şekilde belirlemeye ve maliyet faktörlerini öngörmeye yardımcı olur.
2.1 Alt Tabaka Malzemeleri
Poliimid (PI), olağanüstü özelliklerinin birleşimi sayesinde esnek PCB pazarında hakim konumdadır:
- Çalışma sıcaklığı aralığı: -269°C ila +400°C (kısa süreli)
- Sürekli çalışma sıcaklığı: -200°C ila +260°C
- Çekme mukavemeti: 230–350 MPa
- Dielektrik sabiti: 1 MHz'de 3.4–3.5
- Mükemmel kimyasal ve radyasyon direnci
Yaygın olarak kullanılan PI malzemeleri arasında DuPont Kapton (HN, EN, FN serisi), Ube Upilex (S, SGA tipleri) ve SKC Kolon PI filmleri bulunur. Standart kalınlıklar 12.5 μm, 25 μm, 50 μm ve 75 μm'dir.
Polyester (PET), daha az zorlu uygulamalar için uygun maliyetli bir alternatif sunar; poliimide göre yaklaşık %40-60 daha düşük maliyetlidir. Bununla birlikte, PET'in sürekli çalışma sıcaklıkları 105°C'nin altındadır ve standart kurşunsuz lehimleme profillerine dayanamaz; bu da kullanımını düşük sıcaklıkta montaj veya önceden takılmış bileşenlere sahip uygulamalarla sınırlandırır.
Sıvı Kristal Polimer (LCP), ultra düşük dielektrik sabiti (2.9–3.1) ve kayıp faktörü (<0.002 10 GHz'de), minimum nem emilimi (<0.02%) ve milimetre dalga frekanslarına kadar istikrarlı elektriksel performansı nedeniyle yüksek frekanslı uygulamalarda giderek daha fazla kabul görmektedir .
2.2 Bakır Folyo Çeşitleri
Bakır türleri arasındaki seçim, esneme performansını önemli ölçüde etkiler:
| Bakır Tipi | Tane Yapısı | Esneklik | En İyi Uygulama |
|---|---|---|---|
| Haddeleme Tavlama (RA) | Uzunlamasına, yatay | Üstün kalite—100,000'den fazla esneme döngüsüne dayanır | Dinamik esneklik (menteşeler, kayar mekanizmalar) |
| Elektrokaplama (ED) | Sütunlu, dikey | Daha düşük - sınırlı esneme döngüleri için uygundur | Statik esneklik (bükülerek monte edilir) |
Standart bakır kalınlıkları 12 μm (⅓ oz) ile 70 μm (2 oz) arasında değişmekte olup, esnek uygulamalarda en yaygın kullanılan kalınlıklar 18 μm (½ oz) ve 35 μm (1 oz)'dur.
2.3 Örtü ve Yapıştırıcı
Örtü tabakası, devre izlerini koruyan, yapışkan destekli, önceden şekillendirilmiş bir poliimid filmdir; sert devre kartlarındaki lehim maskesine işlevsel olarak eşdeğerdir ancak esneklik için tasarlanmıştır. Standart örtü tabakası yapısı, 12.5–25 μm PI filmi 15–25 μm yapışkan ile birleştirir.
Yapıştırıcı sistemler iki kategoriye ayrılır:
- Akrilik yapıştırıcılar: İyi esneklik, düşük maliyet, çoğu uygulama için yeterli.
- Epoksi yapıştırıcılar: Daha yüksek sıcaklık dayanımı, daha iyi kimyasal direnç.
Yapıştırıcı içermeyen (2 katmanlı) FCCL, bakırı buhar biriktirme veya dökme poliimid işlemleri yoluyla doğrudan poliimide bağlayarak yapıştırıcı katmanını tamamen ortadan kaldırır. Bu yapı, daha ince profiller, gelişmiş esneklik, daha iyi boyutsal kararlılık ve üstün yüksek sıcaklık performansı sunar; ancak daha yüksek malzeme maliyetine neden olur.

3. Tek Taraflı Esnek PCB Üretim Süreci
Tek taraflı FPC, en basit ve en uygun maliyetli esnek devre yapım yöntemini temsil eder. Sadece bir bakır katmanı ve kaplamalı deliklerin olmamasıyla, işlem hassas görüntüleme, temiz aşındırma ve uygun kaplama laminasyonuna odaklanır.
3.1 Tam Proses Akışı
Malzeme Kesimi → Fırınlama → Delme (NPTH) → Kuru Film Laminasyonu → Pozlama → Geliştirme → Aşındırma → Sıyırma → Yüzey İşlemi → Kaplama Laminasyonu → Kürleme → Yüzey Bitirme → Serigrafi → Profil Oluşturma → Elektrik Testi → Son Kalite Kontrolü → Paketleme
3.2 Adım Adım İşlem Detayları
Adım 1: Malzeme Kesimi
Esnek bakır kaplı laminat (FCCL) genellikle 250-500 mm genişliğinde rulolar halinde gelir. Üretim planlaması, işleme için levhalar kesilmeden önce malzeme kullanımını en üst düzeye çıkarmak için panel boyutunu optimize eder. Minimum çapakla hassas kesim, sonraki aşamalarda oluşabilecek taşıma sorunlarını önler.
Adım 2: Pişirme (Ön koşullandırma)
Kesilen malzemeler, emilen nemi gidermek için 120–150°C'de 1–4 saat süreyle fırınlanır. Bu kritik adım, sonraki yüksek sıcaklık işlemlerinde katman ayrılmasını, kabarcık oluşumunu ve boyutsal kararsızlığı önler. İşleme devam etmeden önce nem içeriğinin %0.1'in altına düşürülmesi gerekir.
Adım 3: Delme (Kaplamasız Delikler)
Tek taraflı FPC'lerde, delme işlemi yalnızca takım deliklerini, konumlandırma özelliklerini ve tasarımda belirtilen kaplamasız mekanik delikleri oluşturur. Esnek alt tabaka, delme doğruluğunu sağlamak için sert destek malzemeleri (alüminyum veya fenolik levhalar) arasında desteklenir. 100 μm'nin altındaki mikrovialar için lazer delme kullanılabilir.
Adım 4: Kuru Film Laminasyonu
Işığa duyarlı kuru film direnci, 100-120°C'de ısıtılmış silindirler kullanılarak temizlenmiş bakır yüzeye lamine edilir. Doğru laminasyon parametreleri, görüntüleme kusurlarına neden olacak hava kabarcıkları veya kırışıklıklar olmadan tam yapışmayı sağlar.
Adım 5: Maruz kalma
UV ışığı (tipik olarak 350–450 nm dalga boyu), devre desenini fotomaskeden kuru film direncine aktarır. Kolimatörlü ışık kaynakları ve vakum teması, keskin desen tanımlaması sağlar. Pozlama enerjisi, ince özellikleri bozan aşırı pozlama olmadan tam fotopolimerizasyon elde etmek için kalibre edilir.
6. Adım: Geliştirme
Pozlanmış paneller, pozlanmamış kuru filmi çözen ve uzaklaştıran, böylece aşındırılacak bakır alanlarını ortaya çıkaran geliştirici çözeltiden (tipik olarak 28–32°C'de %0.8–1.2 sodyum karbonat) geçirilir. Geliştirme süresi ve püskürtme basıncı, polimerize olmuş direnç tabakasına zarar vermeden temiz desen tanımlaması elde etmek için kontrol edilir.
Adım 7: Aşındırma
Kimyasal aşındırma, bakır klorür (asidik) veya amonyaklı aşındırıcı (alkali) kullanarak açıkta kalan bakırı uzaklaştırır. Aşındırıcı konsantrasyonu, sıcaklık (tipik olarak 48–52°C), püskürtme basıncı ve konveyör hızı gibi işlem parametreleri, minimum alt kesme ile hedef iz genişliklerine ulaşmak için hassas bir şekilde kontrol edilir.
Adım 8: Sıyırma
Kalan kuru film direnci, 45-55°C'de %2-4'lük sodyum hidroksit çözeltisi kullanılarak kimyasal olarak uzaklaştırılır ve sonraki işlemler için temiz bakır devre deseni ortaya çıkarılır.
Adım 9: Yüzey İşlemi (Ön Kaplama)
Bakır yüzeyler temizlenir ve oksidasyonu gidermek ve kaplama ile yapışmayı destekleyen kontrollü yüzey pürüzlülüğü (tipik olarak 1.5–3.0 μm Ra) oluşturmak için mikro aşındırma işlemine tabi tutulur. Bu adım, uzun vadeli güvenilirlik için kritik öneme sahiptir.
Adım 10: Örtü Hazırlığı ve Laminasyon
Kaplama malzemesi, tasarıma uygun olarak pedler, test noktaları ve bileşen konumları için açıklıklar içerecek şekilde hassas bir şekilde kesilir (lazer kesim, kalıp delme veya CNC yönlendirme). Hazırlanan kaplama, optik kayıt sistemleri kullanılarak devreye hassas bir şekilde hizalanır ve 30-60 dakika boyunca ısı (160-180°C) ve basınç (15-25 kg/cm²) altında lamine edilir.
Adım 11: Kürleme
Laminasyon sonrası 150–170°C'de 1–2 saat fırınlama, yapıştırıcının tamamen kürlenmesini sağlayarak yapışma mukavemetini ve uzun vadeli güvenilirliği en üst düzeye çıkarır. Doğru kürleme, sonraki termal döngüler sırasında ayrılmayı önler.
Adım 12: Yüzey Cilası
Açıkta kalan bakır pedlere koruyucu yüzey kaplaması uygulanır:
- ENIG (Elektriksiz Nikel Daldırma Altın): 3–6 μm Ni + 0.05–0.15 μm Au — mükemmel lehimlenebilirlik, düz yüzey, uzun raf ömrü
- Daldırma Kalay: 0.8–1.2 μm Sn—iyi lehimlenebilirlik, düşük maliyet, sınırlı raf ömrü
- Daldırma Gümüşü: 0.15–0.4 μm Ag—mükemmel yüksek frekans performansı
- OSP: 0.2–0.5 μm organik kaplama—en düşük maliyet, en kısa raf ömrü
Adım 13: Serigrafi Baskı
Bileşen tanımlayıcıları, polarite işaretleri ve kimlik bilgileri, çatlamadan bükülmeye dayanabilen esnek mürekkepler (genellikle epoksi bazlı) kullanılarak basılır. 120–150°C'de 15–30 dakika kürleme yapılır.
Adım 14: Profil Oluşturma (Tekil Ayırma)
Üretim panellerinden tek tek devreler şu yöntemler kullanılarak kesilir:
- Lazer kesim: En yüksek hassasiyet (±50 μm), minimum gerilim, karmaşık hatlar için tercih edilir.
- Delerek ölmek: Yüksek hacimli üretim için en hızlı yöntem, ekipman yatırımı gerektirir.
- CNC yönlendirme: Esnek, alet gerektirmez, orta hızda
Adım 15: Elektriksel Test
Devrelerin %100'ü, uçan prob test cihazları veya özel test düzenekleri kullanılarak süreklilik ve izolasyon testine tabi tutulur. Açık devreler, kısa devreler ve hatalı bağlantılar sevkiyat öncesinde tespit edilir.
Adım 16: Nihai Kalite Kontrolü
IPC-6013 ve IPC-A-600 standartlarına göre görsel ve boyutsal inceleme şunları doğrular:
- İz genişliği, aralık ve kenar tanımlaması
- Örtü tabakasının hizalanması ve yapışması
- Yüzey kalitesi ve kaplama
- Genel boyut toleransları
- Kusurların (çizik, kirlenme, katman ayrılması) olmaması.
Adım 17: Paketleme
Onaylı devreler, nem çekici madde ve nem gösterge kartları içeren antistatik torbalara paketlenir ve sevkiyat için mühürlenir. Ambalaj tasarımı, esnek devreleri taşıma sırasında mekanik hasardan korur.
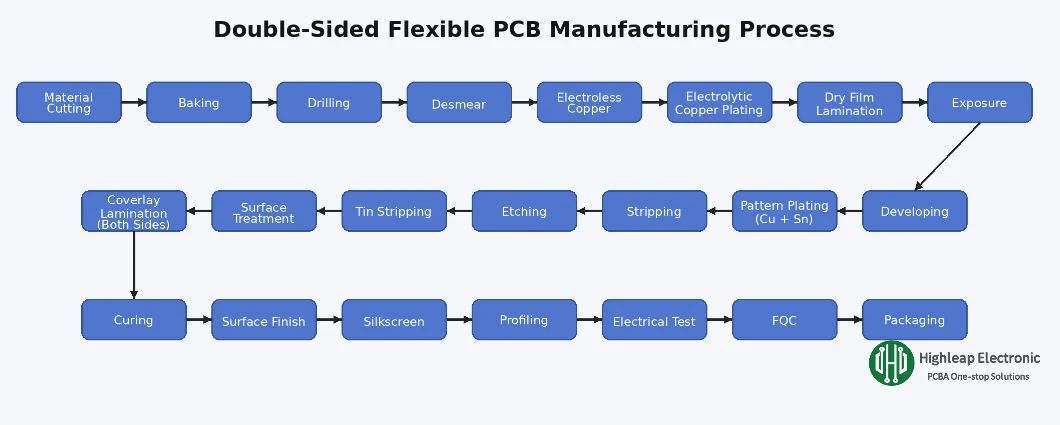
4. Çift Taraflı Esnek PCB Üretim Süreci
Çift taraflı FPC, ikinci bir bakır katman ve her iki tarafı elektriksel olarak bağlayan kaplamalı delikler (PTH) ekler. Bu, yönlendirme yoğunluğunu artırır ancak işlem akışını önemli ölçüde değiştirir; delme ve kaplama, dış katman görüntülemesinden önce gerçekleşmelidir.
4.1 Tam Proses Akışı
Malzeme Kesimi → Fırınlama → Delme → Yüzey Temizleme → Elektrolizsiz Bakır Kaplama → Elektrolitik Bakır Kaplama → Kuru Film Laminasyon → Pozlama → Geliştirme → Desen Kaplama (Cu + Sn) → Sıyırma → Aşındırma → Kalay Sıyırma → Yüzey İşlemi → Kaplama Laminasyonu (Her İki Taraf) → Kürleme → Yüzey Bitirme → Serigrafi Baskı → Profil Oluşturma → Elektrik Testi → Son Kalite Kontrol → Paketleme
4.2 Tek Taraflı İşlemlerden Temel Proses Farklılıkları
PTH için sondaj:
Çift taraflı FPC, iki bakır katmanı elektriksel olarak bağlamak için kaplamalı deliklere ihtiyaç duyar. Delme işlemi, tüm FCCL yığını boyunca gerçekleşir: üst bakır + yapıştırıcı + PI + yapıştırıcı + alt bakır. Delik çapı, standart uygulamalar için tipik olarak 0.2–0.5 mm'dir; lazer delme kullanılarak mikrovia çapı 0.1 mm'ye kadar düşürülebilir.
:
Delme işlemi, kaplama işleminden önce çıkarılması gereken delik duvarlarında reçine kalıntısı oluşturur. Kimyasal reçine giderme (potasyum permanganat) veya plazma işlemi, güvenilir kaplama yapışması için temiz bakırı ortaya çıkarmak üzere reçineyi geri aşındırır. Bu adım çok önemlidir; yetersiz reçine giderme, kaplama boşluklarına ve zayıf katmanlar arası bağlantıya neden olur.
Elektrolizsiz Bakır Kaplama:
Delik duvarlarına ve yüzeylerine, otokatalitik kaplama yoluyla kimyasal olarak ince bir bakır tohum tabakası (tipik olarak 0.3–0.8 μm) biriktirilir. Bu, daha sonraki elektrolitik kaplama için ilk iletken yolu oluşturur. Elektrolizsiz bakır işlemi, katalizör aktivasyonu (paladyum bazlı), hızlandırma ve bakır biriktirme adımlarını içerir.
Elektrolitik Bakır Kaplama:
Elektrolitik kaplama, tasarım gereksinimlerine uygun bakır kalınlığı oluşturur; bu kalınlık, yeterli güvenilirlik için deliklerde tipik olarak 20-25 μm'dir. Dikey sürekli kaplama (VCP) hatları, panel boyunca düzgün akım dağılımı ve tutarlı kaplama kalınlığı sağlar.
Desen Kaplama İşlemi:
Bakır kaplamadan sonra, yalnızca devre deseni alanlarını ortaya çıkarmak için kuru film uygulanır ve görüntülenir. Ek bakır kaplama, iz kalınlığını artırır, ardından aşındırma direnci görevi gören kalay veya kalay-kurşun kaplama yapılır. Kuru film çıkarıldıktan sonra, aşındırma istenmeyen bakırı uzaklaştırırken, kalay devre desenini korur. Son olarak, bitmiş bakır izlerini ortaya çıkarmak için kalay çıkarılır.
Çift Taraflı Örtü:
Hem üst hem de alt yüzeylerde, her iki taraftaki devreleri korumak için kaplama laminasyonu gereklidir. Kaplama açıklıkları ile her iki taraftaki bağlantı noktaları arasındaki hizalama dikkatlice kontrol edilmelidir.
5. Çok Katmanlı Esnek PCB Üretim Süreci
Çok katmanlı FPC, üç veya daha fazla iletken katman içerir ve bu da daha yüksek yönlendirme yoğunluğu ve daha karmaşık tasarımlar sağlar. Temel üretim farkı, iç katmanların laminasyondan önce ayrı olarak üretilmesi ve incelenmesi gerektiğidir ve katmanlar birbirine yapıştırıldıktan sonra delik açma işlemi gerçekleştirilir .
5.1 Tam Proses Akışı
İç Katman İşleme:
Malzeme Kesimi → Fırınlama → Kuru Film Laminasyonu → Pozlama → Geliştirme → Aşındırma → Sıyırma → AOI Muayenesi → Yüzey İşlemi (Kahverengi Oksit)
Laminasyon:
Katman Hizalama → Yerleştirme → Sıcak Pres Laminasyon → Laminasyon Sonrası Kürleme
Dış Katman İşleme:
Delme (PTH) → Yüzey Temizleme → Elektrolizsiz Bakır Kaplama → Elektrolitik Bakır Kaplama → Dış Katman Görüntüleme → Desen Kaplama → Aşındırma → Örtü Katmanı Laminasyonu → Yüzey İşlemesi → Serigrafi Baskı → Profil Oluşturma → Elektrik Testi → Son Kalite Kontrol (FQC) → Paketleme
5.2 Kritik İç Katman Adımları
İç Katman Görüntüleme ve Aşındırma:
Her bir iç katman, tek taraflı FPC'ye benzer şekilde işlenir: kuru film laminasyonu, pozlama, geliştirme, aşındırma ve sıyırma. Kritik fark, iç katmanların laminasyondan önce %100 hatasız olması gerektiğidir; lamine edilmiş katmanın içine gömülü herhangi bir açık devre veya kısa devre onarılamaz.
AOI Denetimi:
Otomatik Optik Muayene, laminasyondan önce her iç katmanı tarayarak açık devreleri, kısa devreleri, iz genişliği ihlallerini ve diğer kusurları tespit eder. Malzeme ve işlem süresinin boşa harcanmasını önlemek için kusurlu paneller bu aşamada reddedilir.
Yüzey İşlemi (Kahverengi/Siyah Oksit):
İç katman bakır yüzeyleri, mikroskobik olarak pürüzlü, oksitlenmiş bir bakır yüzey oluşturmak için oksit işlemine tabi tutulur; bu da bondply yapıştırıcısıyla yapışmayı kolaylaştırır. Bu adım çok önemlidir; yetersiz oksit işlemi, termal stres altında veya esneme döngüsü sırasında katman ayrılmasına yol açar.
5.3 Laminasyon Süreci
Katman Hizalaması:
İç katmanlar, bondply (yapıştırıcı tabakalar) ve dış bakır folyolar, hizalama pimleri veya optik hizalama sistemleri kullanılarak hassas bir şekilde hizalanır. Tipik hizalama toleransı ±75 μm veya daha iyidir; yanlış hizalama, katmanlar arasında kısa devreye veya vias'lara olan bağlantıların kopmasına neden olur.
Layup ve Sıcak Presleme:
Hizalanmış katmanlar bir laminasyon presine yerleştirilir ve kontrollü sıcaklık (tipik olarak 180–200°C tepe noktası), basınç (15–25 kg/cm²) ve zaman profilleri altında yapıştırılır. Bondply yapıştırıcısı akar, boşlukları doldurur ve kürleşerek birleşik çok katmanlı bir yapı oluşturur.
Laminasyon Sonrası İşlem:
Laminasyondan sonra, tüm katmanları birbirine bağlamak için delikler açılır. Sonraki işlem, çift taraflı FPC akışını takip eder: yüzey temizleme, elektrolizsiz bakır kaplama, elektrolitik kaplama, dış katman görüntüleme ve son teste kadar kalan adımlar.
5.4 Karmaşık Yapılar için Ardışık Laminasyon
Kör veya gömülü geçiş yolları gerektiren çok katmanlı tasarımlar için ardışık laminasyon gereklidir:
- Gömülü vialar: Sadece iç katmanları birbirine bağlayın—son laminasyondan önce imal edilmiş ve delinmiştir.
- Kör geçişler: Dış katmanı iç katmana bağlayın—laminasyondan sonra kontrollü derinlikte veya lazer delme yöntemiyle delme işlemi yapılır.
Her ardışık laminasyon döngüsü maliyeti ve teslim süresini artırır, ancak standart delikli bağlantılarla mümkün olmayan daha yüksek yoğunluklu ara bağlantılar sağlar.
6. Kalite Kontrol ve Endüstri Standartları
Esnek PCB üretiminde sistematik kalite kontrolü gereklidir çünkü ince ve esnek malzemeler, sert levhalara göre işlem varyasyonlarına daha duyarlıdır. Üretim boyunca birden fazla denetim noktası, kusurların maliyetli hale gelmeden önce tespit edilmesini sağlar.
6.1 Temel Kontrol Noktaları
| Süreç Aşaması | Muayene Yöntemi | Kusurlar Tespit Edildi |
|---|---|---|
| Gelen malzeme | Görsel, kalınlık ölçümü | Malzeme kusurları, yanlış özellik |
| Aşındırma sonrası (iç/dış) | AOI | Açılışlar, kısa pozisyonlar, iz genişliği ihlalleri |
| Laminasyon sonrası | X-ışını, kesit (örnek) | Katman hizalama hatası, boşluklar, katman ayrılması |
| Kaplama sonrası | Kalınlık ölçümü, kesit | Yetersiz kaplama, deliklerde boşluklar |
| Örtü sonrası | Görsel, soyulma dayanımı testi (örnek) | Hizalama hatası, kabarcıklar, yetersiz yapışma |
| Son | Elektrik testi, görsel inceleme | Açıklıklar, kısa açıklıklar, kozmetik kusurlar |
6.2 Uygulanabilir IPC Standartları
- IPC-6013: Esnek/Sert-Esnek Baskılı Devre Kartları için Nitelik ve Performans Spesifikasyonu—artan güvenilirlik gereksinimleriyle 1, 2 ve 3. Sınıfları tanımlar.
- IPC-2223: Esnek Baskılı Levhalar için Bölüm Tasarım Standardı—bükme yarıçapı, iz yönlendirme ve malzeme seçimi dahil tasarım kılavuzları
- IPC-A-600: Baskılı Devre Kartlarının Kabul Edilebilirliği—Esnek devre kartları dahil tüm PCB türleri için görsel inceleme kriterleri
- IPC-4202/4203/4204: Esnek taban malzemeleri, örtü ve FCCL için malzeme özellikleri
- IPC-TM-650: Bükme testi ve yapışma testi de dahil olmak üzere esnekliğe özgü gereksinimlere yönelik test yöntemleri
6.3 IPC Sınıf Seçimi
| IPC Sınıfı | Uygulama | Tipik Kullanım |
|---|---|---|
| Sınıf 1 | Genel elektronik ürünler | Tüketici cihazları, oyuncaklar, temel elektronik ürünler |
| Sınıf 2 | Özel servis elektroniği | Endüstriyel ekipman, telekomünikasyon, otomotiv |
| Sınıf 3 | Yüksek güvenilirlikli elektronikler | Tıbbi implantlar, havacılık ve uzay, askeri |
7. Üretilebilirlik İçin Tasarım Hususları
Geliştirme sürecinin başlarında alınan tasarım kararları, üretim verimliliğini, maliyetini ve güvenilirliğini doğrudan etkiler. DFM (Üretilebilirlik için Tasarım) yönergelerini takip etmek, maliyetli yeniden tasarımlardan ve üretim gecikmelerinden kaçınmaya yardımcı olur.
7.1 Bükülme Yarıçapı Yönergeleri
IPC-2223'e göre, minimum bükme yarıçapı uygulama türüne bağlıdır:
- Dinamik esneme (tekrarlanan bükme): Minimum bükme yarıçapı ≥10 × toplam levha kalınlığı
- Statik esneklik (bükülerek monte edilir): Minimum bükme yarıçapı ≥6 × toplam levha kalınlığı
0.15 mm kalınlığında tek taraflı FPC için bu, dinamik uygulamalar için minimum 1.5 mm yarıçap veya statik kurulum için 0.9 mm yarıçap anlamına gelir.
7.2 Esnek Alanlarda İzleme Yönlendirmesi
- Mümkün olduğunca rota, viraj eksenine dik olarak izlenir.
- Esnek bölgelerde 90° açılardan kaçınarak kavisli izler kullanın.
- Viyadüklerin bulunduğu bölgelere vias, pad veya kaplamalı delik açmayın.
- Çift taraflı esnek kirişin (I-kiriş etkisi) zıt taraflarındaki izleri kademeli olarak yerleştirerek gerilim yoğunlaşmasını azaltın.
- Esnek bölgelerde esnekliği artırmak için düz bakır dökümler yerine taralı çokgenler kullanın.
7.3 Bakır Ağırlık Seçimi
Daha ince bakır, esnekliği artırır ancak akım taşıma kapasitesini azaltır. Bu faktörler arasında denge kurun:
- 12 μm (⅓ oz): Maksimum esneklik, ince izler, düşük akım
- 18 μm (½ oz): İyi esneklik, orta düzeyde akım—en yaygın tercih
- 35 μm (1 oz): Standart akım kapasitesi, azaltılmış esneklik
- 70 μm (2 oz): Yüksek akım, sınırlı esneklik—genellikle sadece sert alanlarda kullanılır.
7.4 Takviye Edici Uygulaması
Takviye elemanları, belirlenmiş alanlarda bileşen montajı veya konektör takılması için mekanik destek sağlar:
- FR-4: Uygun fiyatlı, ZIF konnektör alanlarında yaygın olarak kullanılır—kalınlık 0.2–1.6 mm
- Poliimid: Daha ince profiller, daha iyi termal uyum—kalınlık 0.075–0.225 mm
- Paslanmaz çelik: EMI koruması + güçlendirme kombinasyonu—kalınlık 0.1–0.3 mm
- Alüminyum: Isı dağıtımı + sertleştirme—kalınlık 0.5–2.0 mm
8. Highleap'in Esnek PCB Üretim Hizmetleri
Highleap Electronics, prototip aşamasından seri üretime kadar eksiksiz esnek PCB üretimi sağlamakta olup, tüm FPC türlerinde tutarlı kaliteyi sağlamak üzere tasarlanmış süreç kontrolüne sahiptir.
- Kapasite aralığı: Tek taraflı, çift taraflı ve 10 kata kadar çok katmanlı FPC; rijit-esnek yapı birleşik uygulamalar için
- İnce çizgi özelliği: Yüksek yoğunluklu tasarımlar için minimum iz/boşluk 50μm/50μm'dir.
- Malzeme seçenekleri: Poliimid (standart ve yüksek performanslı kaliteler), RF uygulamaları için LCP, yapışkanlı ve yapışkansız FCCL
- Yüzey işleme seçenekleri: ENIG, daldırma kalay, daldırma gümüş, OSP uygulama gereksinimlerine göre
- Takviye elemanı bağlantısı: FR-4, PI, paslanmaz çelik, alüminyum, hassas yerleştirme ile
- Montaj entegrasyonu: anahtar Teslim FPC montajı SMT yerleştirme ve fonksiyonel test dahil
8.1 Teklif Talebinize Neler Dahil Etmelisiniz?
Hızlı ve doğru fiyat teklifi için lütfen aşağıdaki bilgileri sağlayın:
- Gerber dosyaları (RS-274X formatı) veya ODB++ verileri
- Ölçüleri, toleransları ve katman dizilimini gösteren imalat çizimi.
- Malzeme özellikleri (PI tipi, bakır ağırlığı, yapışkanlı/yapışkansız)
- Yüzey bitirme gereksinimi
- Gerekirse takviye elemanının detayları (malzeme, kalınlık, konumlar)
- Miktar (prototip ve üretim hacmi tahminleri)
- IPC sınıflandırma şartı (Sınıf 1, 2 veya 3)
- Özel test veya dokümantasyon gereksinimleri
Mühendislik ekibimiz, gönderilen teklifleri inceler ve projenizin planlandığı gibi ilerlemesi için fiyatlandırma, teslim süresi ve DFM (Üretilebilirlik için Tasarım) önerileriyle yanıt verir.
Sabrina, PCB sektöründe 18 yılı aşkın deneyime sahip olup, CAM mühendisliği ve PCB dosya incelemesi konusunda güçlü bir geçmişe sahiptir. Prototip aşamasından seri üretime kadar PCB projelerine destek vererek, üretilebilirlik ve süreç güvenilirliğine odaklanmaktadır.
Yaptığı çalışmalar, mühendislik ekiplerinin üretim riskini azaltmasına ve istikrarlı, yüksek kaliteli PCB üretim sonuçları elde etmesine yardımcı oluyor.

Önerilen Mesajlar

CPU, G/Ç ve İletişim Modülleri için PLC PCB Montajı
Highleap Electronics, PCB üretimi ve PCB... hizmetleri sunmaktadır.

PCB İyonik Kirlenme Analizi
PCB iyonik kirlilik analizi, OEM'lerin şunları belirlemesine yardımcı olur...

I-Tera MT40 PCB Üretim Süreci ve Doğrulama
Highleap Electronics, Isola I-Tera MT40 PCB'yi sağlar...

I-Tera MT40 PCB Tedarikçi Yeterlilik Kontrol Listesi
Highleap Electronics, baskılı devre kartları üretmektedir...
PCB'ler için fiyat teklifi nasıl alınır
DFM/DFA analizlerinizi sizin için yapalım ve size bir raporla geri dönelim.
Dosyalarınızı web sitemiz üzerinden güvenli bir şekilde yükleyebilirsiniz.
Size fiyat teklifi verebilmemiz için aşağıdaki bilgilere ihtiyacımız var:
-
- Gerber, ODB++ veya .pcb, spec.
- Montaj gerekiyorsa BOM listesi
- Adet
- Dönüş zamanı
PCB üretiminin yanı sıra PCB tasarımı, PCBA (Baskılı Devre Kartı Montajı) ve anahtar teslimi çözümler de dahil olmak üzere kapsamlı bir elektronik hizmet yelpazesi sunuyoruz. Prototipleme, tasarım doğrulama, bileşen tedariki veya seri üretim konusunda yardıma ihtiyacınız olsun, projenizin başarısını garantilemek için uçtan uca destek sağlıyoruz. PCBA hizmetleri için lütfen BOM'unuzu (Malzeme Listesi) ve herhangi bir özel montaj talimatını sağlayın. Ayrıca, tasarımlarınızı üretilebilirlik ve montaj için optimize etmek ve sorunsuz bir üretim süreci sağlamak için DFM/DFA analizi de sunuyoruz.