
Elektronik Lehimleme Nasıl Yapılır: İlk Bağlantıdan SMT'ye Adım Adım Kılavuz

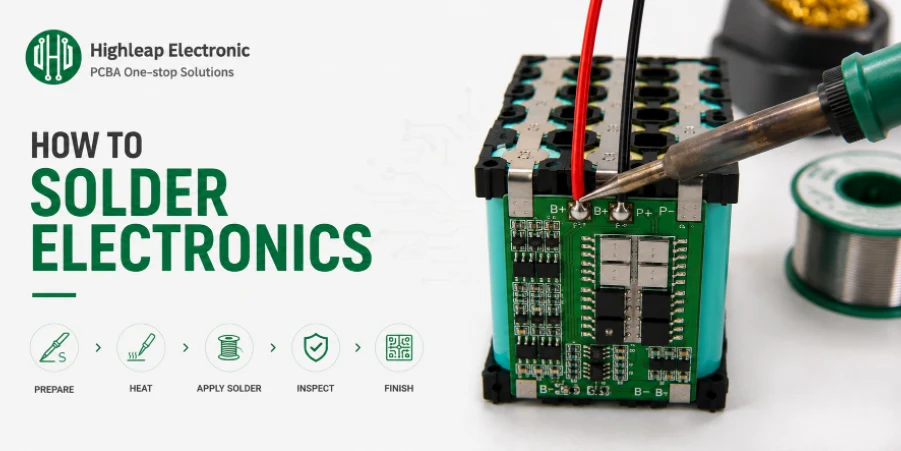
Şekil 1. Elektronik cihazların lehimlenmesi
Son güncelleme: Mayıs 2026 · Yeni başlayanlar için eksiksiz uygulamalı bir rehber
Elektronik lehimlemeyi öğrenmek, lehimin erimesi için bağlantı noktasını ısıtma alışkanlığına ve kas hafızası haline gelene kadar tekrarlayacağınız net bir sıraya dayanır. Bu kılavuz, uygulamalı bir prosedürdür: çalışma alanınızı nasıl kuracağınız, lehimleme aletini nasıl ısıtıp kalaylayacağınız, adım adım temiz bir delikli bağlantı nasıl yapacağınız, inceleyip nasıl düzelteceğiniz, herkesin yaptığı beş hatayı nasıl düzelteceğiniz, yanlış yaptığınızda bağlantıyı nasıl geri alacağınız ve ardından yüzeye monte lehimlemeye nasıl geçeceğiniz. Odak noktası, güvenilir bağlantılar üreten tam eylemleri, tam sırayla uygulamaktır .
- Ekipman ve çalışma alanı kurulumu
- Ütüyü ısıtmak ve kalaylamak
- Temel lehimleme sırası, adım adım
- Eklem yerinin incelenmesi ve düzeltilmesi
- En sık yapılan beş hata ve hızlı çözümleri
- Lehim bağlantısını nasıl sökersiniz: lehim sökme temelleri
- Yüzeye monte lehimlemeye geçiş
- Bir işi makineye ne zaman bırakmalısınız?
- Sık Sorulan Sorular
Ekipman ve çalışma alanı kurulumu
İyi lehimleme, havya ısınmadan önce başlar. Kendinizi doğru şekilde hazırlayın, gerisi çok daha kolaylaşır.
çalışma alanı
İyi havalandırılan, ısıya dayanıklı bir yüzeyde çalışın; açık bir pencere veya duman emici mutlaka gereklidir. Her iki eliniz de serbest kalacak şekilde bir mengene veya "yardımcı eller" kullanın: biri havya için, diğeri lehim için. Bağlantı yerleri arasındaki ucu temizlemek için pirinç yünü veya nemli bir sünger elinizin altında bulundurun. Sıcak havyanın asla olmaması gereken bir yere değmemesi için dağınıklığı ortadan kaldırın.
İhtiyacınız olan araçlar
- Sıcaklık kontrollü ütü — Kurşunlu lehim için yaklaşık 300-350 °C'ye ayarlayın; sabit bir sıcaklık, bağlantıların tutarlı olmasını sağlar.
- Reçine özlü lehim teli — Öğrenme amaçlı kullanım için 0.6–0.8 mm kurşunlu 63/37 veya 60/40; RoHS'nin geçerli olduğu yerlerde kurşunsuz.
- Akı — Telin çekirdeğinin ötesine eklenen lehim, özellikle yeniden işleme işlemlerinde sonuçları gözle görülür şekilde iyileştirir.
- Yan kesiciler — Lehimleme işleminden sonra uçları düzeltmek için.
- Göz koruması — Kesilmiş kablolar uçuşur ve lehim telleri sıçrayabilir.
Hayal kırıklığını önleyen bir kurulum alışkanlığı
İlk lehimleme işlemine başlamadan önce, lehim tahtasının sabit tutulduğundan ve lehimin, lehim tutmayan elinizle kolayca ulaşabileceğiniz bir yerde olduğundan emin olun. Yeni başlayanların en büyük hatası, tahtayı, lehim makinesini ve lehimi aynı anda tutmaya çalışmaktan kaynaklanır. Her iki elinizi de serbest bırakın ve aşağıdaki teknik kolaylaşacaktır.
Ütüyü ısıtmak ve kalaylamak
Her antrenman seansında ve seans boyunca tekrar tekrar yapmanız gereken ilk şey, uç kısmını şişirmektir. Bunu atlamak, yeni başlayanların zorlanmasının bir numaralı nedenidir.
Uç nasıl kalaylanır?
Lehimleme aletini ısıtın, ardından ucuna doğrudan biraz lehim eritin ve fazlasını pirinç yününe (veya nemli bir süngere) silin. Bu, ucun parlak ve gümüş renginde kalmasını sağlar. Temiz, kalaylı bir uç, ısıyı eklem içine verimli bir şekilde iletir; mat, oksitlenmiş bir uç ise ısıyı neredeyse hiç iletmez; bu nedenle siyah uçlu lehimleme aleti kullanan acemiler -yanlış bir şekilde- lehimlerinin "erimeyeceğini" düşünürler.
Ucu teneke kaplı tutmak
İşlem sırasında, sadece başlangıçta değil, uç matlaştığında veya rengi değiştiğinde lehimleme işlemini tekrarlayın. Hızlı bir silme ve yeni bir lehim damlası iki saniye sürer ve her bağlantının tutarlı olmasını sağlar. İşlem bittiğinde, soğurken oksitlenmesini önlemek için uçta bir miktar lehim bırakın; bir sonraki kullanımdan önce temizleyin.
Temel lehimleme sırası, adım adım
Bu dört adımlı işlem dizisi, delikli lehimlemenin özüdür. Otomatik hale gelene kadar tekrarlayın.
Adım 1 — Bileşeni yerleştirin
Delikli parçanın uçlarını, kartın üst kısmından deliklerden geçirin. Parçanın lehimleme için kartı ters çevirdiğinizde düşmemesi için uçları arkadan yaklaşık 45 derece dışa doğru hafifçe bükün. Bu, bileşeni yerinde tutar ve lehimleme aleti ve lehim için her iki elinizi de serbest bırakır.
Adım 2 — Lehim telini değil, bağlantı noktasını ısıtın.
Bu, lehimlemenin en önemli adımıdır. Lehimleme ucunu hem bakır ped hem de bileşen ucuna aynı anda temas ettirin. İkisinin de aynı anda ısınması için bir ila iki saniye bekleyin. Lehimin erimesi için eklemi ısıtıyorsunuz, asla tersini yapmıyorsunuz. Lehimin lehimleme ucunda eriyip yerine damlatılması durumunda soğuk bir lehim elde edersiniz.
3. Adım — Lehim telini bağlantı noktasına besleyin.
Lehimleme ucu hala bağlantı yerindeyken, lehim telini lehimleme ucunun karşısındaki tarafa, yani bağlantı noktasına dokundurun , uca değil. Ped ve uçtaki ısı lehimin erimesini sağlayacak ve erimiş lehim uç etrafından ve ped boyunca akarak düzgün bir koni oluşturacaktır. Az miktarda lehim yeterlidir - bir pirinç tanesi kadar düşünün. Lehimin bağlantı noktasına (ucuna değil) verilmesi, metalin yapışmak için yeterince sıcak olmasını garanti eder.
4. Adım — Lehimleri çıkarın, ardından havyayı çıkarın ve bekleyin.
Önce lehim telini çekin, ardından havya ucunu bağlantı yerinden kaldırın. Şimdi kritik kısım: bağlantı katılaşırken hareket ettirmeyin. Soğuma sırasında hareket ettirmek, mat ve zayıf bir soğuk bağlantı oluşturur. Bağlantı sadece bir iki saniye içinde katılaşır; katılaşana kadar her şeyi sabit tutun. Ardından bir sonraki bağlantıya geçin.
Eklem yerinin incelenmesi ve düzeltilmesi
Her bir eklem, bir sonraki adıma geçmeden önce kontrol edilmelidir ve görsel standart basittir.
Bakılacak şey
İyi bir lehim bağlantısı parlak, pürüzsüz ve içbükeydir , lehim pedini tamamen kaplar ve küçük bir volkan gibi kabloyu sarar. Mat, topaklı veya top şeklinde ise, soğuk bir bağlantıdır; biraz lehim macunu ekleyin ve lehim parlak, pürüzsüz bir koni haline gelene kadar tekrar ısıtın, ardından soğumaya bırakın. Kötü bir bağlantıyı şimdi yakalamak, daha sonra aralıklı bir arızayı tespit etmekten çok daha kolaydır.
Kurşunu kesmek
Bağlantıdan memnun kaldığınızda, fazla kabloyu lehimin hemen üzerinden yan kesiciyle kesin. Göz koruyucu kullanın; kesilen kablolar şaşırtıcı bir hızla fırlayabilir. Bağlantıya yakın kesin, ancak içine girmeyin. Düzgünce kesilmiş bir kablo, temiz ve profesyonel bir bağlantı sağlar ve uzun kabloların komşu parçalara kısa devre yapmasını önler.
En sık yapılan beş hata ve hızlı çözümleri
Hemen hemen her yeni başlayan sorunu beş kategoriden birine girer. Tablo, belirtiyi ve çözümü göstermektedir.
| Sorun | sabit |
|---|---|
| Lehim erimez / boncuklanmaz | Ucu kalaylayın; lehim macunu ekleyin; lehim beslemeden önce bağlantı yerini daha uzun süre ısıtın. |
| Donuk, pürüzlü eklem | Soğuk lehimleme — lehimleme macunu ile tekrar ısıtın, parlak bir şekilde akana kadar bekleyin, sonra sabit tutun. |
| İki ped köprülenmiş | Fazlalığı lehim sökme fitili ile temizleyin. |
| Ped, tahtadan soyuldu. | Çok fazla ısı — daha hızlı çalışın ve sıcaklığı düşürün |
| Yanmış, kahverengi eklem veya tahta | Ütü çok sıcaksa veya çok uzun süre tutulursa - eklem üzerinde kalma süresini azaltın. |
Düzeltmelerin ardındaki model
Dikkat ederseniz, çoğu sorun iki şeye dayanır: yeterli ısı ve yeterli lehim pastası, ancak çok uzun süre değil. Çok az ısı veya lehim pastası, boncuklu lehim ve soğuk bağlantılar oluşturur; çok fazla ısı veya süre ise devreyi yakar ve pedleri kaldırır. İyi lehimleme, bu ikisi arasındaki dar aralıkta gerçekleşir ve oraya ulaşmak çoğunlukla düzgün kalaylanmış bir uçla pratik yapma meselesidir.
İşlem için lehim ve sıcaklık seçimi
Seçtiğiniz lehim ve sıcaklık, tüm sürecin ne kadar kolay olacağını belirler. Öğrenme ve çoğu el işi için, kurşunlu 63/37 reçine özlü tel en kolay seçimdir: ötektiktir, bu nedenle anında ve temiz bir şekilde donar, bir dokunuşun bile bağlantıyı bozabileceği "plastik" bir pencere oluşmaz ve 300-350 °C'lik bir havya, 183 °C'lik erime noktasının üzerinde rahatlıkla çalışır. RoHS'nin geçerli olduğu yerlerde gerekli olan kurşunsuz SAC305, daha yüksek bir sıcaklıkta (yaklaşık 217-220 °C) erir ve genellikle 20-30 °C daha sıcak bir havya ve biraz daha bekleme süresi gerektirir ve sağlam olsa bile biraz daha mat görünme eğilimindedir - bu nedenle iyi bir kurşunsuz bağlantıyı soğuk bir bağlantıyla karıştırmayın. Tel çapı da önemlidir: 0.6-0.8 mm genel devre kartı işlerine uygundur, daha ince 0.4 mm tel ise küçük SMT pedlerinde daha fazla kontrol sağlar. Lehim malzemesini pazarınıza ve çapını parçalarınıza uygun seçin, böylece birçok "teknik" sorun kendiliğinden ortadan kalkar.
Şekil 2. Elektronik lehimleme ve SMT çalışmaları
Lehim bağlantısını nasıl sökersiniz: lehim sökme temelleri
Hatalar olur, bu yüzden onları düzeltmeyi öğrenin. İki araç neredeyse her şeyi kapsar.
İki araç
Lehim sökme pompası (lehim emici), deliklerden ve büyük miktarda lehimden arındırır: lehim bağlantısını eritin, nozulu erimiş lehimin üzerine yerleştirin ve vakumu çalıştırarak lehimin emilmesini sağlayın. Lehim sökme fitili (bakır örgü), düz pedleri temizler ve lehim köprülerini kaldırır: örgüyü bağlantının üzerine yerleştirin, havya üzerine bastırın ve kılcal etki erimiş lehimin örgüye çekilmesini sağlayarak temiz ve düz bir ped bırakır.
Tahtayı koruyan teknik
Her iki alet için de: taze lehim macunu ekleyin, lehimin tamamen erimesini bekleyin ve sertçe bastırmayın veya uzun süre tutmayın. En yaygın lehim sökme hasarı, aşırı ısı ve basınçtan kaynaklanan ve zaten bir lehimleme döngüsünden geçmiş bir lehim pedinin kalkmasıdır. Kısa aralıklarla çalışın ve lehim transfer olur olmaz ısıyı kesin.
Yüzeye monte lehimlemeye geçiş
Delikli montaj yöntemi doğal gelmeye başladıktan sonra, yüzey montaj yöntemi bir sonraki adımdır. Bileşenler daha küçüktür, ancak doğru yaklaşımla bu teknik öğrenilebilir.
Tek pedli raptiye yöntemi
Daha ince bir uç ve bol miktarda lehim pastası kullanın. Küçük bir SMT parçası için güvenilir teknik: önce bir pedi sabitleyin — bir pede biraz lehim uygulayın, ardından bileşeni yerinde tutun ve sabitlemek için o lehimin tekrar eritilmesini sağlayın. Parçanın hizasını iyi bir ışık altında kontrol edin, gerekirse düzeltin, ardından parça artık hareket etmeyeceği için kalan pinleri lehimleyin. Bu, lehimleme sırasında küçük bir parçayı sabit tutmanın ana SMT zorluğunu ortadan kaldırır.
İnce aralıklı entegre devreler için sürükleme lehimleme
Birbirine yakın birçok pine sahip çipler için "sürükleme lehimleme" iyi sonuç verir: pinlere bolca lehim macunu sürün, ardından lehim telini pin sırası boyunca bir şerit halinde çekin ve yüzey geriliminin lehimin her pine yapışmasını sağlayın. Pinler birbirine temas ederse, fazla lehimin kalkması için üzerlerine lehim sökme fitili yerleştirin. Ucuz SMT uygulama kitleri, gerçek bir devre kartına başlamadan önce ihtiyaç duyduğunuz istikrarı ve güveni kazandırır; bu küçük maliyete kesinlikle değer.
Doğru parça boyutlarıyla başlamak
SMT parçaları standart boyutlarda gelir ve hangi boyutta başlarsanız başlayın, başarı oranınızı büyük ölçüde etkiler. 0805 (yaklaşık 2.0 × 1.25 mm) ve 0603 gibi daha büyük pasif bileşenler elle lehimlenebilir ve başlamak için mantıklı yerlerdir; 0402 ince uçlu bir lehimleme ucu ve sabit bir elle yapılabilir; 0201 ve küçük 01005 ise elle lehimlenmesi gerçekten zordur ve yeniden akış yöntemiyle lehimlenmesi daha iyidir. Aynı mantık entegre devreler için de geçerlidir: SOIC veya daha büyük aralıklı bir çip daha az hata affederken, ince aralıklı bir QFP veya kurşunsuz bir QFN tekniğinizi test eder. Elle monte etmeyi düşündüğünüz bir devre kartı tasarlarken, her parça ailesinin daha büyük ucunu seçmek tüm işi daha kolay ve daha güvenilir hale getirir.
Bir işi makineye ne zaman bırakmalısınız?
Elle lehimleme, prototipler, onarımlar ve öğrenme için mükemmeldir ve yukarıda bahsedilen beceriler sizi gerçekten yetenekli kılar. Ancak elle lehimlemenin yanlış araç olduğu bir nokta da vardır.
Ölçek büyütme işaretleri
Hacimli ve yoğun ince aralıklı devre kartları, yerleştirme ve lehimlemenin otomatikleştirildiği ve her bir bağlantı noktasında tutarlı olduğu reflow hattında üretilmelidir. BGA gibi gizli bağlantı noktalarına sahip parçalar, paket altındaki bağlantı noktalarına ulaşmanın hiçbir yolu olmadığı için elle güvenilir bir şekilde lehimlenemez. Bu durumlardan herhangi birine ulaşıldığında, makineyle montaj, elle yapılan işe göre daha hızlı, daha tutarlı ve sonuç olarak daha ucuzdur.
Sonraki adım
Highleap Electronics, otomatik denetim ile SMT ve delikli montaj işlemleri gerçekleştirir ; bu, el yapımı prototipiniz başarılı olduktan ve seri üretime ihtiyaç duyduktan sonraki doğal adımdır. Tasarımınızı öncelikle ücretsiz bir DFM kontrolü ile inceliyoruz.
Sık Sorulan Sorular
Ütüyü eklem üzerinde ne kadar süre tutmalıyım?
Genellikle lehim bağlantısını ısıtmak için bir ila iki saniye, ardından lehimin akması için bir an daha gerekir. Yaklaşık beş saniyeden sonra lehim pedinin kalkması veya bileşenin hasar görmesi riski vardır.
Lehim telini lehim makinesine mi yoksa bağlantı noktasına mı değdirmeliyim?
Eklem yerine. Isıtılmış ped ve uç, lehimin erimesini sağlamalıdır; lehimin uçta erimesi, yapışmayan soğuk lehim noktalarına yol açar.
Soğuk kaynak bağlantısını nasıl onarırım?
Biraz lehim pastası ekleyin ve lehim parlak, pürüzsüz bir koni haline gelene kadar tekrar ısıtın, ardından parçayı hareket ettirmeden soğumaya bırakın.
Çok fazla lehim kullanırsam ne olur?
Fazlalığı lehim sökme fitiliyle temizleyin. İyi bir bağlantı için sadece az miktarda lehim yeterlidir; tipik bir delikli pim için yaklaşık bir pirinç tanesi kadar.
Yüzeye monte edilen parçaları elle lehimleyebilir miyim?
Evet — ince uçlu lehimleme aleti, ekstra lehim macunu ve önce bir ped yapıştırma yöntemini kullanın. Çok küçük parçalar (0201) ve BGA'lar, yeniden akış hattı için daha uygundur.
Üfleyici ucu neden kararıyor ve çalışmayı durduruyor?
Oksitlenmiş. Kalaylı tutun, pirinç yünü ile temizleyin ve asla uzun süre sıcak ve çıplak bırakmayın. Körelmiş ucu hemen yeniden kalaylayın.
Yeni başlayanlar için en önemli alışkanlık nedir?
Lehim telini değil, bağlantı noktasını ısıtın. Bu alışkanlık, iyi lehimlenmiş bir uçla birleştiğinde, yeni başlayanların yaptığı hataların çoğunu önler.

Önerilen Mesajlar

TMM PCB Üretimi
İçindekiler Tablosu TMM PCB Üretimi RF ve... için Kapsam

RT duroid 6002 PCB Alıntı ve Yığınlama
Bu sayfa, alıntı ve sıralama tanımlama görevinden sorumludur...

Taconic RF 35 ve RO4350B PCB karşılaştırması
İçindekiler RF-35 ve RO4350B Karşılaştırması Tedarik ve...

TMM6 Filtre PCB Üretimi
İçindekiler: Mikrodalga Filtre Tasarımcıları Neden... Kullanıyor?
PCB'ler için fiyat teklifi nasıl alınır
Sizin için DFM/DFA analizini çalıştıralım ve size bir raporla geri dönelim. Dosyalarınızı web sitemiz üzerinden güvenli bir şekilde yükleyebilirsiniz. Size bir teklif verebilmek için aşağıdaki bilgilere ihtiyacımız var:
-
- Gerber, ODB++ veya .pcb, spec.
- Montaj gerekiyorsa BOM listesi
- Adet
- Dönüş zamanı
PCBA hizmetleri için lütfen BOM'unuzu (Malzeme Listesi) ve herhangi bir özel montaj talimatını sağlayın. Ayrıca, tasarımlarınızı üretilebilirlik ve montaj için optimize etmek ve sorunsuz bir üretim süreci sağlamak için DFM/DFA analizi de sunuyoruz.