
PCB Üretim Süreci: PCB Tasarımından ve CAM Mühendisliğinden İmalata ve Montaja
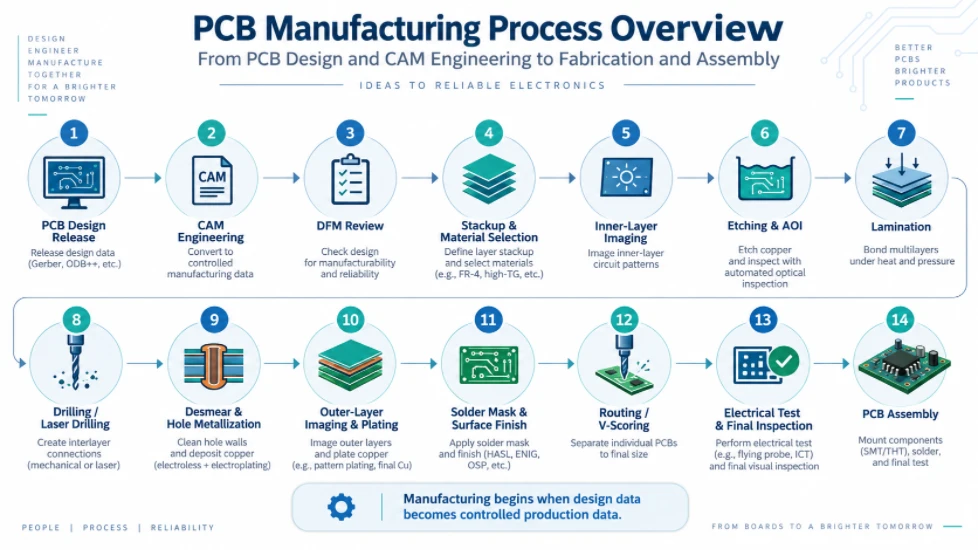
Şekil 1. PCB Üretim Sürecine Genel Bakış
PCB üretim süreci, bakır kaplı bir panelin görüntüleme hattına ulaşmasıyla başlamaz. Profesyonel bir PCB fabrikasında üretim, tasarımcının verilerinin kontrollü üretim verilerine dönüştürülmesiyle başlar. Bu dönüşüm, CAM mühendisliğinin sorumluluğundadır.
PCB tasarımcısı elektriksel amacı, mekanik kısıtlamaları, katman hedeflerini ve bileşen arayüzlerini tanımlar. CAM mühendisi bu amacı üretilebilir çizimlere, delme ve yönlendirme programlarına, panel verilerine, denetim referanslarına, empedans örneklerine ve işlem talimatlarına dönüştürür. Bu çıktılar daha sonra fabrikanın ERP veya üretim talimat sistemi aracılığıyla yayınlanır, böylece her üretim departmanı tek bir kontrollü tanım üzerinden çalışır.
Bu kılavuz, mühendislik aşamasından başlayarak malzeme hazırlığı, iç katman işleme, laminasyon, delme, kaplama, dış katman görüntüleme, lehim maskesi, yüzey işleme, profil oluşturma, elektriksel test ve son kontrol aşamalarına kadar tüm PCB üretim sürecini açıklamaktadır. Ayrıca, PCB tasarımcılarının CAM hakkında bilmesi gerekenleri de açıklayarak, kartlarının mühendislik incelemesinden daha az soru işaretiyle, daha az tavizle ve üretime daha istikrarlı bir yolla geçmesini sağlamaktadır.
PCB üretim süreci aslında neleri içeriyor?
Baskılı devre kartı üretim süreci, PCB tasarım verilerinin elektriksel, boyutsal, malzeme ve güvenilirlik gereksinimlerini karşılayan fiziksel bir karta kontrollü bir şekilde dönüştürülmesidir. Görüntüleme ve aşındırmadan daha fazlasını içerir. Üretime hazır bir süreç normalde birbirine bağlı dört mühendislik katmanına sahiptir:
| Mühendislik katmanı | Ana sorumluluk | Tipik çıktı |
|---|---|---|
| PCB tasarımı | Devre bağlantısını, yönlendirmeyi, yerleşimi, mekanik arayüzleri, katman hedeflerini ve tasarım kısıtlamalarını tanımlar. | Gerber/ODB++/IPC-2581 verileri, NC delme dosyaları, imalat çizimi, katman düzeni, ağ listesi ve tasarım notları. |
| CAM ve DFM mühendisliği | Üretilebilirliği kontrol eder, veri belirsizliğini giderir, onaylanmış süreç telafisini uygular ve üretime hazır veriler oluşturur. | Üretim çizimleri, delme/yönlendirme programları, panel verileri, AOI referansları, test verileri, numuneler ve gerektiğinde mühendislik soruları. |
| Üretim mühendisliği / ERP-MI | Proses rotasını, malzemeleri, ekipmanları, özel talimatları, denetimleri ve kabul kontrol noktalarını tanımlar. | Seyahat belgesi veya MI, iş merkezi sırası, malzeme çağrıları, özel işlem notları ve muayene gereksinimleri. |
| Üretim ve doğrulama | Ham PCB'yi fiziksel olarak monte eder, tamamlar ve test eder. | Sevkiyata veya PCB montajına hazır çıplak devre kartları piyasaya sürüldü. |
Bu ayrım önemlidir çünkü PCB'lerin nasıl yapıldığına dair birçok açıklama "iç katmanın basılması" ile başlar. Endüstriyel bir PCB fabrikasında, CAM her katmanın ne anlama geldiğini, tasarımın üretilebilir olup olmadığını, hangi üretim yönteminin uygulanacağını ve her iş merkezinin hangi telafi edilmiş veri setini kullanması gerektiğini belirleyene kadar panel bu aşamaya ulaşmamalıdır.
PCB Üretim Sürecine Genel Bakış
PCB tasarımının yayınlanması → veri alımı → CAM normalizasyonu → DFM ve yetenek incelemesi → gerekirse mühendislik soruları → katman yapısı ve empedans incelemesi → CAM kompanzasyonu → panelleme ve kalıplama → ERP/MI proses tanımı → malzeme hazırlığı → iç katman görüntüleme → iç katman aşındırma → iç katman AOI → katmanlama ve laminasyon → delme / lazer delme → leke giderme ve delik metalizasyonu → dış katman görüntüleme → bakır kaplama ve aşındırma → dış katman AOI → lehim maskesi → lejant → yüzey işlemesi → profil oluşturma / yönlendirme / V-kesme → elektriksel test ve boyut kontrolü → son kontrol ve paketleme → isteğe bağlı PCB montajı.
Katman sayısına, yapıya, bakır ağırlığına, malzeme sistemine, yüzey işlemine ve özel mekanik gereksinimlere bağlı olarak kesin rota değişir. İki katmanlı bir FR-4 levha, birkaç çok katmanlı işlemi atlayabilirken, bir HDI levha laminasyon ve lazer delme döngülerini birkaç kez tekrarlayabilir.
CAM Mühendisliği Neden PCB Tasarımı ve Üretimi Arasındaki Köprüdür?
PCB CAD, ürünün elektriksel ve mekanik olarak ne yapması gerektiğini tanımlar. Üretim ekipmanı ise farklı bir bilgi seviyesine ihtiyaç duyar: telafi edilmiş iletken geometrisi, delme aleti tanımları, panel koordinatları, proses polaritesi, görüntüleme verileri, numuneler, takım özellikleri, rota yolları, puanlama bilgileri, denetim referansları ve prosese özgü notlar. CAM mühendisliği bu çeviri katmanını oluşturur.
Bu nedenle, CAM son dakika "Gerber kontrolü" olarak ele alınmamalıdır. Yetkin bir CAM incelemesi, tasarımın tüm üretim sürecinden sağ çıkıp çıkamayacağını sorgular. Örneğin, bir via CAD tasarım kurallarına göre yasal olabilir, ancak delme toleransı ve kayıt payı dikkate alındıktan sonra yetersiz halka kenarı marjına sahip olabilir. Bir iz, tasarımda nominal genişliğe uygun olabilir, ancak bakır ağırlığına ve seçilen görüntüleme/aşındırma işlemine bağlı olarak aşındırma telafisi gerektirebilir. Mekanik olarak geçerli bir yuva, kaplamalı, düzensiz, kontrollü derinlikte veya kart kenarında yer aldığı için farklı bir işlem gerektirebilir.
CAM mühendisi, nominal tasarım boyutlarını üretim boyutlarına dönüştürürken tasarımcının elektriksel amacını korumalıdır. Bu nedenle iyi bir fabrika, proses telafisini tasarım modifikasyonundan ayırır . Üretim telafisi, aşındırma, kaplama, laminasyon veya işleme sonrasında müşterinin nihai boyutuna ulaşmayı amaçlar. Bağlantıyı, nihai delik boyutunu, kontrollü empedans geometrisini, dış hat tanımını veya başka bir fonksiyonel gereksinimi etkileyen bir değişiklik, sessizce yeniden tasarlanmak yerine mühendislik sorunu olarak ele alınmalıdır.
Aşama 1: Üretim Veri Paketi ve Tasarım Amacı
PCB üretim sürecinin kalitesi, serbest bırakma paketinin kalitesinden büyük ölçüde etkilenir. CAM, biçimlendirme sorunlarını düzeltebilir, ancak eksik tasarım amacını güvenli bir şekilde tahmin edemez. En güçlü serbest bırakma paketi, hem makine tarafından okunabilir verileri hem de özlü bir üretim tanımını içerir.
| Veri veya gereksinim | CAM'in buna neden ihtiyacı var? | Sık karşılaşılan belirsizliklerden kaçınmak |
|---|---|---|
| Bakır, lehim maskesi ve lejant katmanları | Her bir yan ve iç katman için hedeflenen yapı görüntüsünü oluşturur. | Belirsiz katman adları, eksik kutup bilgisi, yinelenen veya kullanımdan kaldırılmış katmanlar. |
| NC matkap uçları ve matkap tablası | PTH, NPTH, mikrovia ve özel delme gereksinimlerini ayırır ve tamamlanmış delikleri üretim araçlarına eşler. | Kaplamalı ve kaplamasız delikler için aynı sembolü kullanmak veya bitmiş ve takım çaplarını karıştırmak. |
| Pano ana hatları ve rota katmanı | Bitmiş boyutları, iç kesimleri, yuvaları ve profil özelliklerini tanımlar. | Anahat birden fazla katmanda tekrarlanmış, açık konturlar, çelişkili boyutlar veya belirsiz yuva geometrisi. |
| imalat çizimi | Kalınlık, tolerans, yüzey işlemi, bakır, mekanik notlar ve özel işlemler hakkında bilgi verir. | Gerber/matkap verileriyle çelişen notlar veya karta uygulanmayan genel kopyalanmış notlar. |
| PCB katman yığını | Bakır ağırlıklarını, dielektrik yapıyı, nihai kalınlığı ve kontrollü empedans mimarisini tanımlar. | Üreticinin malzemeleri optimize edip etmediğini belirtmeden nominal dielektrik boyutları verilmiştir. |
| Kontrollü empedans tablosu | Her bir empedans hedefini katmana, iz geometrisine, referans düzlemine ve toleransa bağlar. | Hedefi belirtmek ancak ilgili ağları veya geometriyi tanımlamamak. |
| IPC ağ listesi veya akıllı tasarım verileri | Bağlantı karşılaştırmasını destekler ve grafiksel belirsizliğin elektriksel bir hataya dönüşme olasılığını azaltır. | Farklı bir tasarım revizyonundan oluşturulan netlist. |
| Yüzey işleme ve seçici kaplamalar | Proses yönlendirmesini belirler ve lehimlenebilirliği, düzlemselliği, temas aşınmasını ve montaj uyumluluğunu etkiler. | Küresel çapta ENIG'i eleştirirken, seçici alanlar belirlemeden sert altın parmaklar da bekliyoruz. |
| Özel mekanik gereksinimler | CAM yazılımının havşa açma, delik açma, kontrollü derinlikte frezeleme, tırtıllama, kenar kaplama veya pres geçme özelliklerini tanımlamasına olanak tanır. | Sadece çizim şeklini veriyor, nihai çapı, derinliği/kalan kalınlığı ve toleransı belirtmiyor. |
Gerber formatı yaygınlığını korurken, ODB++ ve IPC-2581 formatları, hem tasarımcı hem de üretici tarafından desteklendiğinde daha yapılandırılmış bilgiler taşıyabilir. Format ne olursa olsun, revizyon kontrolü kritik öneme sahiptir. Bakır, delme, çizim, katman düzeni ve ağ listesi verilerinin tümü aynı revizyonu tanımlamalıdır.
Aşama 2: CAM Veri Normalizasyonu ve DFM İncelemesi
2.1 Veri normalizasyonu: Güvenilir bir devre kartı tanımının yeniden oluşturulması
CAM'in ilk görevi, verilerin dahili olarak tutarlı olmasını sağlamaktır. Üretim düzenlemesine başlamadan önce birimler, koordinatlar, orijin, katman sırası, ayna durumu, polarite, diyafram tanımları, delme formatları ve profil geometrisi kontrol edilir. CAM mühendisi ayrıca kullanılmayan verileri, yinelenen katmanları ve farklı CAD sistemlerinden farklı şekilde dışa aktarılmış olabilecek özellikleri de belirler.
İşte bu noktada akıllı bir sürüm paketi zaman kazandırır. CAM mühendisinin yorumlaması gereken belirsizlik ne kadar az olursa, kasıtlı bir özelliği dışa aktarılan bir öğeden ayırt etmek için harcanan mühendislik zamanı riski de o kadar azalır.
2.2 Bağlantı ve katman ilişkisi kontrolleri
CAM, tasarımı bakır katmanları, sondaj verileri ve mevcutsa müşteri ağ listesi üzerinden karşılaştırır. Amaç sadece bariz açık veya kısa devreleri bulmak değildir. Aynı zamanda, ped-delik ilişkilerini, geçiş yapılarını, düzlem bağlantısını, antipedleri, termal rölyefleri ve bakır ile mekanik özellikler arasındaki amaçlanan ilişkiyi doğrulamaktır.
2.3 Çizgi genişliği, aralık ve bakır ağırlığı incelemesi
Minimum iletken genişliği ve aralığı, bakır kalınlığı ve işlem yolundan bağımsız olarak değerlendirilemez. Bakır ağırlaştıkça, aşındırma daha zor hale gelir ve yanal aşındırma, bitmiş geometri üzerinde daha büyük bir etkiye sahip olur. Bu nedenle CAM, minimum hat/aralığı, temel bakır, bitmiş bakır ve özelliğin izole mi yoksa yoğun bir bakır alanında mı yer aldığıyla birlikte inceler.
Tasarımcılar, PCB üretim kapasitesi sınırlarını her bakır ağırlığı ve her katman için geçerli evrensel bir sayı olarak ele almaktan kaçınmalıdır . Daha üretilebilir bir tasarım, seçilen yapı için normal üretim kapasitesini kullanır ve aşırı geometriyi yalnızca devre yoğunluğunun gerektirdiği yerlerde saklı tutar.
2.4 Halka şeklindeki yapı, matkap toleransı ve delik-bakır açıklığı
Kaplama işlemi tamamlanmış bir delik, üretim aşamasında açılan delik ile aynı boyutta değildir. Fabrika, delik duvarındaki bakır kaplamayı, delme toleransını ve proses varyasyonunu hesaba katmalıdır. Bu nedenle CAM, üretim aşamasında açılan delik ve hizalama toleransları uygulandıktan sonra ped ve halka geometrisini değerlendirir.
Aynı prensip delik-iletken mesafesi için de geçerlidir. Nominal bitmiş delikten yapılan bir CAD ölçümü, üretim riskini temsil etmeyebilir. CAM, üretim deliğini, telafisini ve delme, kaplama ve hizalamadan sonra kalması gereken bakırı kontrol eder. Bu, özellikle yoğun çok katmanlı tasarımlar, pres geçmeli delikler ve fabrikanın minimum halka kapasitesine yakın tasarımlar için önemlidir.
2.5 PTH, NPTH, yuvalar ve düzensiz delikler
Tasarım paketinde kaplamalı ve kaplamasız delikler açıkça belirtilmelidir. CAM, kaplamalı ve kaplamasız delikler için farklı delme aşamaları, telafi kuralları veya işlem dizileri kullanabilir. Kaplamalı yuvalar ve düzensiz kaplamalı açıklıklar, üretilebilirlikleri geometriye, takım erişimine, kaplama yoluna, halka şekline ve bitişik bakıra bağlı olduğundan ek inceleme gerektirir.
Kavisli delikler, kenar kaplamaları ve kaplamalı yarım delikler gibi özel özellikler açıkça belirtilmelidir. Bu özellikler, doğru üretim aşamasına kadar mekanik olarak desteklenmeleri gerektiğinden, panel düzenini ve profilini etkiler.
2.6 Lehim maskesinin üretilebilirliği
CAM, lehim maskesi DFM kontrollerini ped geometrisi, bariyer genişliği, hizalama toleransı, via işlemi ve montaj gereksinimlerine göre gerçekleştirir . CAD'de kabul edilebilir görünen bir lehim maskesi açıklığı, iki bitişik açıklık birleştiğinde, dar bir maske bariyeri güvenilir bir şekilde tutulamadığında veya lehimlenebilir bir alanda bir via istemeden açığa çıktığında sorunlu hale gelebilir.
Tasarımcılar, önemli olan yerlerde amaçlanan geçiş yolu işlemini belirtmelidir: açık, çadır şeklinde, tıkalı, reçine ile doldurulmuş ve kapatılmış veya başka bir kontrollü yapı. CAM, yalnızca lehim maskesi katmanında bir açıklığın olup olmamasına bakarak yüksek güvenilirlik sağlayan bir geçiş yolu işlemini varsaymamalıdır.
2.7 Lejant ve bileşen işaretleme incelemesi
Serigrafi baskı metni, okunabilirliği ve açıkta kalan pedler, test noktaları, altın parmaklar ve mürekkebin izin verilmediği diğer alanlarla çakışması açısından kontrol edilir. CAM, üzerinde anlaşılan bir üretim kuralı uyarınca kritik olmayan yazıları pedlerden kesebilir, ancak montaj açısından kritik işaretleme, otomatik kesmeye güvenmek yerine yeterli boşluk bırakılarak tasarlanmalıdır.
2.8 Tahta kenarı, V-kesim ve yönlendirme açıklığı
Devre kartı kenarına yakın bileşenler, bakır, geçiş delikleri ve kaplamalı özellikler, amaçlanan depanelizasyon yöntemine göre değerlendirilmelidir. V-kesim, sekme yönlendirme, damga delikleri ve CNC yönlendirme farklı mekanik koşullar yaratır. CAM ayrıca, bir devre kartı kenarının çıplak dielektrik, kaplamalı, tırtıklı veya bir konektör/kontak sisteminin parçası olup olmadığını da bilmelidir.
2.9 Altın parmaklar ve karışık yüzey işlemleri
Seçici sert altın kaplama parmaklar, basitçe "başka bir PCB yüzey kaplaması " değildir . Bu geçici bağlantılar profil oluşturma sırasında çıkarılmadan önce özel kaplama bağlantıları ve belirli bir işlem sırası gerektirebilirler. Bir tasarım, altın parmakları kartın geri kalanında ENIG, OSP, daldırma kalay, daldırma gümüş veya HASL ile birleştirdiğinde, CAM'in seçici alanları ve üretim sırasını doğru şekilde tanımlaması gerekir.
Ürün geçici kaplama bağlantılarına izin vermiyorsa, bu kısıtlama önceden bildirilmelidir çünkü önerilen süreci değiştirebilir. Aynı durum pah gereksinimleri, parmak uzunluğu toleransları ve herhangi bir "uzun/kısa parmak" geometrisi için de geçerlidir.
2.10 Bakır dengesi ve artık bakır
CAM mühendisleri ayrıca her katmanda ne kadar bakır kaldığına ve bakırın panel boyunca nasıl dağıldığına da bakarlar. Faydalı bir mühendislik ölçütü, artık bakır oranıdır:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Bu önemlidir çünkü laminasyon reçine akışına dayalı bir işlemdir. Bitişik katmanlardaki çok farklı bakır yoğunlukları, reçine ihtiyacını, yerel dielektrik kalınlığını ve mekanik dengeyi değiştirebilir. Kalın bakır levhalar bu etkiyi daha da artırır. Yoğun bakırın yanında geniş bakırsız bölgeler içeren bir tasarım, katman yapısında değişiklikler, bakır dengeleme stratejileri veya ek işlem kontrolleri gerektirebilir.
PCB tasarımcısı için çıkarılacak ders oldukça açık: bakır dengesi sadece estetik bir konu değil. Üretilebilirliği, kart kalınlığı kontrolünü, bükülme riskini ve bazı tasarımlarda empedans yapıları etrafındaki dielektrik davranışını etkiliyor.
2.11 Kontrollü empedans ve yüksek frekanslı malzemeler
Kontrollü empedans, iz genişliği sayısı yerine bir katmanlama sistemi olarak incelenmelidir. CAM ve proses mühendisliği, dielektrik kalınlığını, bakır kalınlığını, bitmiş iletken geometrisini, referans düzlemi ilişkisini ve gerçek malzeme sistemini dikkate alır. Rogers , Taconic, Arlon veya diğer düşük kayıplı laminatlar gibi malzemeler kullanan RF ve mikrodalga tasarımları için, malzemeye özgü işlemler delme, yüzey hazırlığı, laminasyon ve boyutsal davranışı da etkileyebilir.
En güvenli tasarım sürümü, hedef empedansı, toleransı ve elektriksel geometriyi sağlarken, üreticinin uygun yerlerde kontrollü bir katmanlama önermesine olanak tanır. Bu nedenle, CAD nominal iz genişliğinin değişmeden kalacağını varsaymak yerine, nihai üretim geometrisi imalattan önce onaylanmalıdır.
Aşama 3: CAM Telafisi, Panelleme ve Üretim Verileri
DFM sorunları çözüldükten sonra, CAM nominal tasarım verilerini üretim verilerine dönüştürür. Bu düzenlemeler, devrede keyfi değişiklikler değil, kasıtlı süreç kontrolleridir.
3.1 Aşındırma ve görüntüleme telafisi
Aşındırma işlemi sırasında bakır hem yatay hem de dikey olarak uzaklaştırılır. Bakır ağırlığına ve işleme bağlı olarak, CAM mühendisi, görüntüleme, kaplama ve aşındırma işlemlerinden sonra nihai iz ve ped boyutlarının hedefle örtüşmesi için iletken özelliklerini telafi edebilir. Telafi stratejisi, işlem yolları farklı olduğu için iç ve dış katmanlar arasında farklılık gösterebilir.
3.2 Delme ve kaplama telafisi
PTH özellikleri için, delik duvarı metalizasyonundan sonra nihai deliğin müşteri gereksinimlerini karşılaması için üretim matkabı seçilir. NPTH özellikleri, aynı bakır yapısını almaları amaçlanmadığı için ayrı olarak ele alınır. CAM ayrıca, özel toleransları ve kontrollü uyum özelliklerini korurken matkap takımlarını verimli bir şekilde gruplandırır.
3.3 Lehim maskesi ve lejant optimizasyonu
Üretim açıklıkları, lehim maskesi işlemine ve hizalama yeteneğine göre ayarlanır. CAM, minimum bariyerleri, maske-ped ilişkilerini, açıkta kalan bakırı ve istenmeyen açıklıkları kontrol eder. Lehimlenebilir yüzeylerden lejant, onaylanmış kurallara göre kesilebilirken, kritik işaretler çizimde belirtilen yerde kalmalıdır.
3.4 Panelleştirme
Müşterinin bireysel PCB'si genellikle daha büyük bir çalışma paneli üzerinde üretilir. CAM, üretim verimliliğine ve sonraki montaj ihtiyaçlarına bağlı olarak yönlendirme, dizi sayısı, aralık, raylar, takım delikleri, referans noktaları, numuneler, ayırma yöntemi ve yönlendirme stratejisini seçer. Panelleştirme, malzeme kullanımını, kaplama dağılımını, kart sertliğini, V-kesim uygulanabilirliğini ve otomatik işlemeyi etkileyebilir.
Müşteri bir montaj dizisi sağladığında, CAM montaj amacını korumalı ve dizinin imalatla da uyumlu olduğunu doğrulamalıdır. Fabrika paneli oluşturduğunda, kartlar doğrudan SMT üretimine geçecekse montaj gereksinimleri yine de dikkate alınmalıdır.
3.5 Kuponlar, araçlar ve ürün dışı özellikler
Çalışma paneli, empedans numuneleri, hizalama hedefleri, test numuneleri, proses kontrol özellikleri ve aletleri içerebilir. Bunlar bitmiş devrenin dışında yer alır ancak üretim kontrolünün bir parçasıdır. Yerleşimleri, ürüne veya panelden ayırmaya müdahale etmeden ilgili üretim koşullarını temsil edecek şekilde tasarlanmalıdır.
3.6 CAM'in sessizce değiştirmemesi gerekenler
CAM, üretim kolaylığını müşterinin elektrik tasarımını değiştirme gerekçesi olarak kullanmamalıdır. Bitmiş delik boyutunda, devre kartı dış hatlarında, üzerinde anlaşılmış bir dengeleme modelinin dışında kalan empedans geometrisinde, bağlantıda, performansı değiştiren bakır boşluklarında veya fonksiyonel mekanik özelliklerde yapılan değişiklikler bir mühendislik sorusunu tetiklemelidir. Kontrollü bir onay süreci, güvenilir bir PCB üretim sürecinin parçasıdır.
Aşama 4: Stackup Mühendisliği ve ERP/MI Süreçlerinin Yayınlanması
CAM verileri üretilebilir hale geldiğinde, fabrika devre kartının gerçekte nasıl üretileceğini tanımlamalıdır. İşte bu noktada katman tasarımı , malzeme seçimi ve işlem rotası resmi üretim talimatları haline gelir.
4.1 Son işlemde elde edilen levha kalınlığı, katmanlama sonucudur.
Son kalınlık, katalogda belirtilen çekirdek ve prepreg değerlerinin basit bir toplamı değildir. Mühendislik, bakır dağılımını, reçine akışını, bakır birikimini ve ilgili durumlarda kaplamaların ve son işlemlerin kalınlık katkısını dikkate almalıdır. Faydalı bir kavramsal model şöyledir:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
Çok katmanlı levhalar için, presleme işleminden sonraki etkili dielektrik kalınlığı, prepreg sistemine ve çevredeki bakır desenine bağlıdır. Bu da katman yapısı incelemesi sırasında artık bakır oranının önemli olmasının bir başka nedenidir.
4.2 Katmanlı yapı ve özel malzemeler
Standart FR-4, yüksek Tg FR-4, düşük kayıplı laminatlar, PTFE bazlı RF malzemeleri, metal çekirdekli malzemeler ve rijit-esnek yapılar tek bir evrensel laminasyon formülünü paylaşmaz. CAM ve proses mühendisliği, müşterinin performans gereksinimlerini doğrulanmış bir malzeme ve proses rotasıyla eşleştirmelidir. Farklı malzemelerin farklı akış, boyut ve yüzey hazırlama davranışlarına sahip olabileceği için yüksek frekanslı hibrit yapılar özel dikkat gerektirir.
4.3 ERP/MI seyahat belgesi, CAM kararlarını fabrika talimatlarına dönüştürür.
Fabrikanın ERP veya MI takip formu, malzeme setini, bakır gereksinimlerini, görüntüleme yöntemini, laminasyon sırasını, delme programlarını, kaplama yolunu, lehim maskesi ve lejant gereksinimlerini, yüzey işlemini, yönlendirme/V-kesim talimatlarını, özel mekanik işlemleri, muayene noktalarını ve elektriksel test gereksinimlerini tanımlamalıdır.
Özel işlemler açıkça belirtilmelidir. Örneğin, kontrollü derinlikte bir yuva veya havşa açma işlemi, ilgili program tanımlayıcısına ve gerekli çap/geometriye ek olarak derinlik veya kalan kalınlık ve toleransa sahip olmalıdır. Seçici altın parmak işlemi, gerekli seçici son işlem ve yönlendirme sırasını belirtmelidir. Kör/gömülü geçiş deliği oluşturma işlemi, her bir geçiş deliği yapısını hangi laminasyon döngüsünün oluşturduğunu tanımlamalıdır.
Bu, CAM mühendisliğinin üretim reçetesi haline geldiği pratik noktadır. Üretim talimatı belirsizse, sonraki aşamalardaki operatörler niyeti bağımsız olarak yorumlamak zorunda kalırlar. İyi bir süreç, parti serbest bırakılmadan önce bu belirsizliği ortadan kaldırır.
Aşama 5: PCB Üretim Süreci Adım Adım
CAM onayı ve MI izni verildikten sonra fiziksel üretim başlar. Aşağıdaki sıra, yaygın bir çok katmanlı eksiltici PCB üretim sürecini açıklamaktadır. Tam yol, tasarıma göre değişir.
Adım 1: Malzeme hazırlığı ve panel kesimi
Onaylanmış katman düzenine göre bakır kaplı çekirdekler, bakır folyo ve prepreg seçilir. Paneller çalışma boyutuna kesilmeden önce malzeme kimliği, bakır ağırlığı, kalınlığı ve parti izlenebilirliği doğrulanır. Yüksek frekanslı ve özel laminatlar, özel depolama, taşıma veya yüzey hazırlama kontrolleri gerektirebilir.
Adım 2: İç katman görüntüleme
İç katman CAM çizimi, lazer doğrudan görüntüleme veya onaylanmış başka bir görüntüleme yöntemi kullanılarak fotoreziste aktarılır. CAM verilerine yerleştirilmiş kayıt hedefleri, katman hizalamasının kontrol edilmesine yardımcı olur. Amaç, aşındırma işleminden sonra kalması amaçlanan bakırı koruyacak bir direnç deseni oluşturmaktır.
Adım 3: İç katman aşındırma ve direnç tabakasının çıkarılması
Korunmasız bakır kimyasal olarak uzaklaştırılarak iç iletken deseni oluşturulur. Ardından direnç tabakası çıkarılır ve panel temizlenir. Aşındırma parametreleri, bitmiş iletken geometrisinin orijinal CAD nominal boyutlarına değil, telafi edilmiş CAM hedefine uyması için kontrol edilir.
Adım 4: İç Katman AOI
Otomatik optik inceleme, kazınmış katmanı CAM referansıyla karşılaştırır. Açık devreler, kısa devreler, çentikler, çıkıntılar ve diğer iletken kusurları, katman hala erişilebilirken laminasyondan önce tespit edilebilir. Bu kontrol noktası, bilinen bir iç katman kusurunun çok katmanlı bir devre kartının içine kalıcı olarak gömülmesini önler.
Adım 5: Bağlama işlemi, katmanlama ve katman hizalaması
İç çekirdekler yapıştırma için hazırlanır ve onaylanmış sıraya göre önceden emprenye edilmiş malzeme ve bakır folyo ile istiflenir. Katman yönlendirmesi ve sırası dikkatlice kontrol edilir. Çok katmanlı devre kartlarında, elektriksel istifleme fiziksel bir yapıya dönüştüğü yer, katman dizilimidir.
Adım 6: Laminasyon
Katmanlar kontrollü bir ısı ve basınç döngüsü altında preslenir. Prepreg reçinesi akar, bakırın etrafındaki boşlukları doldurur ve katmanları birleştirmek için sertleşir. Pres parametreleri, malzeme sistemi ve yapısıyla uyumlu olmalıdır. Bakır yoğunluğu, dielektrik kalınlığı ve ağır bakır geometrisi, reçine akışını ve nihai kalınlık davranışını etkiler.
Adım 7: Kayıt doğrulama ve detaylı inceleme
Laminasyondan sonra, mekanik delme işleminden önce X-ışını veya diğer hizalama yöntemleri kullanılarak kayıt doğrulanabilir. CNC delme, telafi edilmiş delme programına göre PTH, bileşen ve takım delikleri oluşturur. Lazer delme, HDI yapılarında mikrovia'lar için kullanılır. Havşa, havşa açma ve kontrollü derinlik özellikleri için özel programlar kullanılabilir.
Adım 8: Lekelerin uzaklaştırılması ve delik duvarının hazırlanması
Mekanik delme işlemi dielektrik malzemeyi açığa çıkarır ve iç bakır arayüzlerinde reçine kalıntısı bırakabilir. Reçine kalıntısının giderilmesi ve delik şartlandırması, daha sonraki metal kaplamanın iç bakır katmanlarına güvenilir bir elektrik bağlantısı oluşturabilmesi için delik duvarını hazırlar.
Adım 9: Elektrolizsiz bakır ve delik içi metalizasyon
İletken olmayan delik duvarına ince bir iletken bakır tabakası biriktirilerek, daha sonraki elektrolitik bakır kaplama için temel oluşturulur. Bu adım, delinmiş bir deliği, kaplamadan sonra katmanları elektriksel olarak bağlayabilen bir yapıya dönüştürür.
Adım 10: Dış katman görüntüleme
Telafi edilmiş dış katman deseni panele işlenir. Seçilen üretim yöntemine bağlı olarak, fabrika desen kaplama veya başka bir nitelikli işlem dizisi kullanabilir. CAM polaritesi ve işlem seçimi, amaçlanan kaplama ve aşındırma yöntemiyle uyumlu olmalıdır.
Adım 11: Bakır kaplama ve dış katman aşındırma
İletken ve delik duvarı gereksinimlerini karşılamak için gereken yerlere bakır yerleştirilir. Daha sonra, istenmeyen temel bakırın aşındırılabilmesi için geçici direnç/koruyucu metal sistemi işlenir. Sonuç, tamamlanmış dış iletken desenidir.
Adım 12: Dış Katman AOI
Bitmiş dış bakır, CAM referansına göre incelenir. İnce hatlı tasarımlar, yoğun BGA çıkışları ve kalın bakır geçişleri, bu noktadaki kusurlar nihai bağlantıyı doğrudan etkilediği için özellikle kararlı görüntüleme ve aşındırma gerektirir.
Adım 13: Lehim maskesi uygulaması, pozlama ve kürleme
Sıvı fotogörüntülenebilir lehim maskesi uygulanır, CAM lehim maskesi verilerinden görüntülenir, geliştirilir ve sertleştirilir. Maske, bakırı oksidasyondan korur ve montaj sırasında lehimin nereye uygulanabileceğini kontrol eder. İnce aralıklı pedler, geçiş delikleri ve birbirine yakın bileşen alanları çevresinde CAM kaydı ve açıklık tasarımı önemlidir.
Adım 14: Lejant / serigrafi baskı
Referans tanımlayıcıları, polarite işaretleri, logolar, tarih kodları ve diğer onaylanmış işaretler basılı veya dijital olarak görüntülenir. Yazı, lehimlenebilir veya temas yüzeylerini kirletmeden okunabilir kalmalıdır.
Adım 15: Yüzey bitirme
Açıkta kalan bakır yüzeylere belirtilen kaplama uygulanır. Yaygın seçenekler arasında ENIG, ENEPIG, OSP, kurşunsuz HASL, daldırma gümüş, daldırma kalay ve seçici sert altın bulunur. Doğru kaplama, montaj işlemine, bileşen aralığına, temas gereksinimlerine, depolama beklentilerine, RF performansına ve maliyete bağlıdır.
Karmaşık kaplamalar belirli bir sıra gerektirir. Örneğin, altın parmaklar seçici olarak sert altın kullanırken, kartın geri kalanı başka bir lehimlenebilir kaplama alabilir. CAM ve MI, bu bölgeleri açıkça ayırmalıdır.
Adım 16: Profil oluşturma, yönlendirme, V-şekilli kesim ve özel mekanik işlemler
CNC frezeleme, V-kesim veya delme işlemleri, ürün geometrisini imalat panelinden ayırır. Yuvalar, kenar özellikleri, pahlar, tırtıllar ve kontrollü derinlik işlemleri, mekanik verilere ve işlem rotasına göre tamamlanır. Bir özelliğin kaplama veya daha önceki bir işlem sırasında desteklenmesi gerektiğinde, işlem sırası önemlidir.
Adım 17: Elektriksel test ve empedans doğrulaması
PCB elektriksel testleri, onaylanmış ağ listesine veya test verilerine göre sürekliliği ve izolasyonu doğrular. Gerektiğinde kontrollü empedanslı numuneler ölçülür. Amaç, fiziksel üretim sürecinin tasarımda tanımlanan elektriksel ağı koruduğunu doğrulamaktır.
Adım 18: Boyutsal, görsel ve son kalite kontrolü
Son kontrol, temel boyutları, delikleri, profili, işaretleri, lehim maskesini, yüzey işlemini, işçiliği ve müşteriye özel diğer gereksinimleri doğrular. Proses doğrulaması, kalifikasyon veya yüksek güvenilirlik gereksinimleri için ek inceleme veya mikro kesit alma yöntemleri kullanılabilir.
Adım 19: Temizleme, paketleme ve serbest bırakma
Onaylanan devre kartları temizlenir, taşıma ve çevresel hasarlardan korunur, izlenebilirlik için etiketlenir ve son işlem ve müşteri gereksinimlerine göre paketlenir. Bu aşamada, çıplak devre kartı (PCB) üretim süreci tamamlanmış olur.
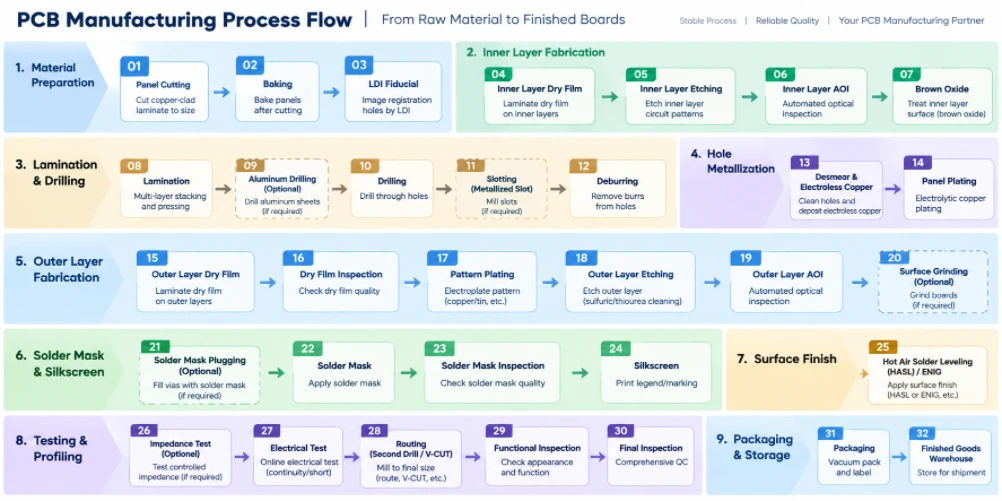
Şekil 2. PCB Üretim Süreci Akış Şeması
Özel PCB Üretim Süreci Dalları
Yukarıdaki temel akış bir çerçevedir. Gelişmiş kartlar, üretim sahasında keşfedilmek yerine CAM sırasında çözülmesi gereken işlem döngüleri veya özel kontroller ekler.
HDI ve ardışık laminasyon
HDI PCB üretiminde kör mikrovialar, gömülü vialar, üst üste veya kademeli mikrovialar ve ped içi via yapıları kullanılabilir. Bu tasarımlar, alt kart oluşturma, laminasyon, lazer delme, metalizasyon ve görüntüleme işlemlerinin tekrarlanan döngülerini gerektirebilir. CAM mühendisi, her bir viayı doğru laminasyon aşamasına eşlemeli ve istiflemenin fiziksel olarak amaçlanan sırayla üretilebildiğinden emin olmalıdır. Highleap'in HDI PCB üretim yeteneği, bu tür kontrollü ara bağlantı yapısı gerektiren tasarımlar için tasarlanmıştır.
Ağır bakır PCB üretimi
Ağır bakır PCB üretiminde iletken aşındırma, kaplama, reçine dolgu ve laminasyon davranışında değişiklikler meydana gelir. Bakır yoğunluğundaki büyük farklılıklar, düzgün bir şekilde preslemeyi zorlaştırır ve bakır kalınlığı arttıkça ince boşlukların korunması daha da zorlaşır. Bu nedenle tasarımcılar, akım gereksinimlerini, bakır ağırlığını ve minimum geometriyi bağımsız olarak seçmek yerine birlikte ele almalıdır.
RF ve yüksek frekanslı PCB üretimi
Yüksek frekanslı PCB üretiminde genellikle Rogers, Taconic, Arlon veya diğer özel malzemeler kullanılır, bazen FR-4 ile hibrit katmanlar halinde de kullanılır. Malzemeye özgü delme, yüzey hazırlığı ve laminasyon dikkate alınmalı ve empedans geometrisi, gerçek üretim katmanına göre kesinleştirilmelidir. Bu nedenle, yoğun bir RF düzeni tamamen kesinleşmeden önce CAM/DFM incelemesi yapılmalıdır.
Sert-esnek PCB üretimi
Rijit-esnek PCB üretimi, esnek malzeme, kaplama, seçici yapıştırma ve mekanik geçiş bölgeleri ekler. CAM mühendisi, rijit-esnek sınırlarını, bükülme bölgelerini, bakır geometrisini, kaplama açıklıklarını, sertleştirici gereksinimlerini ve yönlendirme sırasını doğrulamalıdır. Bu özellikler hem katman tanımını hem de mekanik üretim akışını değiştirir.
Kontrollü derinlik, havşa ve delik açma özellikleri
Özel derinlik kontrollü özellikler, bitmiş geometri, konum, tolerans ve net bir derinlik gereksinimi ile tanımlanmalıdır. Sadece grafik bir sembol gösteren bir çizim, güvenilir CNC programlaması için yeterli değildir. Müşteri, kesme derinliği yerine kalan malzeme kalınlığını belirtiyorsa, CAM ve işleme aynı referansı kullanabilmesi için üretim notunda bu durum açıkça belirtilmelidir.
Metalize yuvalar, tırtıllar ve kenar kaplaması
Bu özellikler, elektriksel kaplamayı son mekanik profil oluşturma ile birleştirir. CAM, özelliğin ne zaman delineceğine veya frezeleneceğine, kaplama sırasında nasıl bağlı kalacağına ve bitmiş kenarın nasıl açığa çıkacağına karar vermelidir. Konumları ayrıca panel oluşturmayı ve ayrılabilir tasarımını da etkileyebilir.
PCB Tasarımcılarının CAM Mühendisliğini Daha Hızlı ve Güvenli Hale Getirmek İçin Bilmesi Gerekenler
Tasarımcının CAM operatörü olması gerekmez. Ancak, CAM'in alması gereken üretim kararlarını anlamak, tasarımcının üretime daha az mühendislik sorusuyla ulaşan veriler oluşturmasına yardımcı olur.
| PCB tasarım kararı | CAM mühendisinin değerlendirmesi gerekenler | Daha iyi tasarım/yayınlama uygulamaları |
|---|---|---|
| Minimum iz ve alan | Bakır ağırlığı, aşındırma davranışı, izole ve yoğun özellikler ve fabrika işlem kapasitesi. | Mümkün olan her yerde normal işlem kapasitesini kullanın; minimum geometriyi gerçekten yoğun alanlar için saklayın. |
| Ped ve halka yoluyla | Üretim delme işlemi, kaplama payı, delme toleransı ve katman hizalaması. | Özellikle iç katmanlarda ve yüksek en-boy oranlı deliklerde üretim payını dikkate alarak tasarım yapın. |
| Delik-bakır mesafesi | Gerçek üretim matkap ucu boyutu ve konum toleransı, sadece nominal bitmiş delik boyutu değil. | Gerçekçi üretim varsayımlarını kullanarak boşlukları ölçün ve geçmeli veya kritik delikleri işaretleyin. |
| PTH ve NPTH | Farklı tazminat ve süreç yönlendirmeleri. | Bunları sondaj verilerinde ve imalat notlarında açıkça ayırın. |
| Yuvalar ve düzensiz delikler | Kaplamalı/kaplamasız durum, alet uygunluğu, halka şekli ve işlem sırası. | Bitmiş yuvanın genişliğini/uzunluğunu ölçün ve kaplama gerekip gerekmediğini belirtin. |
| Lehim maskesi bariyerleri ve işlem yoluyla | Kayıt toleransı, üretilebilir baraj genişliği ve geçiş yollarının açık, çadır şeklinde, tıkalı veya dolu olup olmadığı. | İşlevselliği doğrudan tedavi yoluyla belirtin; tesadüfi Gerber açıklıklarına güvenmeyin. |
| Pedler üzerine serigrafi baskı | Mürekkep dışlama ve otomatik kırpma. | Montaj için kritik öneme sahip işaretleri açıkta kalan bakır ve lehimlenebilir pedlerden uzak tutun. |
| V-skoru / yönlendirme | Bakır-kenar mesafesi, bileşen açıklığı, kart kalınlığı, çizgi yönü ve dizi kararlılığı. | Planlanan panel ayırma yöntemini tanımlayın ve kırılma hatlarına yakın kırılgan/ağır bileşenleri koruyun. |
| Altın parmaklar | Seçici yüzey işleme, kaplama bağlantısı, pah kırma ve işlem sırası. | Sert altın kaplama alanını, parmak geometrisini ve pahını tanımlayın; geçici kaplama bağlantılarına ilişkin kısıtlamaları bildirin. |
| kontrollü empedans | Gerçek dielektrik sistem, işlenmiş bakır, iz kompanzasyonu ve referans düzlemi. | Hedef/tolerans değerlerini belirtin ve ağları tanımlayın; mümkün olan yerlerde yığın optimizasyonuna izin verin. |
| Ağır bakır | Aşındırma faktörü, aralık, reçine dolgusu ve bakır dengesi. | Geometrik toleransı artırın ve kontrolsüz büyük bakır yoğunluğu farklılıklarından kaçının. |
| Yüksek frekanslı malzeme | Malzeme bulunabilirliği, kalınlık, delme, yapıştırma ve boyutsal davranış. | Elektriksel olarak gerekli olduğunda yalnızca belirli malzeme ailesini/spesifikasyonunu kilitleyin; aksi takdirde, anlaşma yoluyla onaylanmış eşdeğerlerine izin verin. |
| Kontrollü derinlikte işleme | Takım geometrisi, referans yüzey, derinlik/kalan kalınlık ve tolerans. | Lütfen tam boyutlandırılmış bir çizim ve tek, net bir derinlik tanımı sağlayın. |
| Tahta kalınlığı | Preslenmiş dielektrik, bakır yapı, kaplamalar ve katmanlama toleransı. | Bitmiş kalınlığı ve toleransı belirtin; imalatçının detaylı yapıyı buna uygun şekilde tasarlamasını sağlayın. |
| Bakır dağıtımı | Kalan bakır oranı, reçine ihtiyacı, kalınlık dengesi ve çarpılma riski. | Devre fonksiyonunun izin verdiği yerlerde dengeli bakır kullanın ve çok düşük bakır/yüksek bakır kombinasyonlarını erken aşamada gözden geçirin. |
“Nominal değerlere göre tasarım” neden üretim sorunlarına yol açabilir?
Bir PCB CAD sistemi normalde nihai sonucu temsil eder. Fabrika, malzeme ekleme ve çıkarma işlemleriyle bu nihai sonuca doğru üretim yapmalıdır. Delik kaplama, delinmiş çapı azaltır. Aşındırma, bakırı yanal olarak uzaklaştırır. Laminasyon, dielektrik kalınlığını değiştirir. Yüzey işlemleri ve lehim maskesi fiziksel katmanlar ekler. CAM telafisi, bu etkileri dengelemek için mevcuttur.
Bu nedenle, en verimli tasarımcı-CAM ilişkisi, nihai gereksinimler artı işlem payı üzerinden çalışır . Tasarımcı, nihai kartta nelerin doğru olması gerektiğini açıkça tanımlamalıdır; CAM mühendisi ise bunu başarmak için gereken telafi edilmiş üretim verilerini tanımlamalıdır.
Tipik CAM Mühendisliği Soruları ve Nedenleri
Mühendislik soruları, mutlaka kötü bir tasarımın kanıtı değildir. Bunlar, belirsiz verilerin geri döndürülemez üretim kararlarına dönüşmesini önleyen resmi mekanizmadır. Yaygın nedenler arasında çizim ve Gerber verileri arasında uyumsuzluk, belirsiz PTH/NPTH tanımı, ped boyutuyla çelişen bitmiş delik boyutu, yetersiz bakır-delik veya bakır-kenar boşluğu, sağlanan katman yapısıyla eşleşmeyen bir empedans hedefi, tanımlanmamış kaplamalı yuva, yüzey işleme uyumsuzlukları, karışık tasarım revizyonları veya derinlik/tolerans bilgisi eksik olan mekanik bir özellik yer alır.
Tasarım ekipleri, üretim paketinde kullanılan aynı birimlerde ve koordinat referanslarında EQ'lara yanıt vererek ve birbiriyle ilgisiz dosya yamaları dizisi yerine tek bir birleştirilmiş onaylı revizyon göndererek işlem süresini kısaltabilirler.
PCB Fabrikasını Yönlendiren CAM Çıkışları
Onaylandıktan sonra, CAM yalnızca "üretim için Gerber" dosyası üretmekle kalmaz. Eksiksiz bir üretim veri seti, iç ve dış katman görüntüleme dosyaları, telafi edilmiş delme programları, rota programları, V-skor verileri, panel dizileri, lehim maskesi ve lejant verileri, AOI referans verileri, elektriksel test netlistleri, empedans kuponları, katman kayıt hedefleri, takım özellikleri ve özel işlemler için sürece özgü dosyaları içerebilir.
ERP/MI takip sistemi, bu dosyaları bir sıraya bağlar. Aynı PCB tasarımı, standart delikler, kör/gömülü geçişler, reçine dolgulu ped içi geçişler, seçici altın kaplama, kenar kaplama, kontrollü derinlikte yönlendirme veya özel malzemeler kullanılıp kullanılmamasına bağlı olarak farklı bir rota gerektirebilir. Bu nedenle CAM ve süreç planlaması, PCB üretim sürecinin dışında değil, içinde yer almalıdır.
Bitmiş PCB'den PCB Montajına
PCB imalatı, ham baskılı devre kartını üretir. Ham kart son kontrolden geçtikten sonra PCB montajı başlar. İmalat ve montaj koordine edildiğinde, CAM kararları, panel rayları, referans noktaları, takım delikleri, bileşen çıkıntıları ve panelden ayırma gibi unsurları dikkate alarak SMT proses verimliliğini de destekleyebilir.
Tipik bir PCB montaj süreci, gelen malzeme kontrolü, lehim macunu baskısı, gerektiğinde SPI (Sistem Tespiti), yerleştirme ve alma, reflow lehimleme, AOI (Otomatik Optik Kontrol), BGA/QFN gibi gizli bağlantılar için X-ışını incelemesi, delik içi yerleştirme ve uygun şekilde dalga/seçici/manuel lehimleme, temizleme, programlama ve fonksiyonel testleri içerir. Anahtar teslimi bir PCB montaj programı, bileşen tedarikini ve nihai ürün montajını da entegre edebilir.
Üretim ve montaj mühendisliğinin birbirine bağlı kalması, özellikle via-in-pad, ince aralıklı BGA, pres-fit konektörler, seçici kaplamalar, kenar konektörleri ve otomatik SMT ekipmanından geçmesi gereken panel tasarımları için son derece faydalıdır.
PCB Tasarımcıları için Yayın Öncesi PCB Üretim Kontrol Listesi
- Tüm üretim dosyalarının aynı tasarım revizyonuna ait olduğunu doğrulayın.
- Çizim tahtasına, birbirinin aynısı veya çakışan konturlar içermeyen net bir taslak çizin.
- PTH, NPTH, yuvalar, mikrovialar, kör vialar ve gömülü viaları net bir şekilde tanımlayın.
- Kritik delikler için nihai delik boyutlarını ve toleranslarını belirtin.
- Gerçekçi matkap ucu ve kayıt toleransı kullanarak halka şeklindeki deformasyonu kontrol edin.
- CAD DRC varsayılan değerlerine değil, delik-bakır ve bakır-kenar mesafelerine de bakın.
- Seçilen bakır kalınlığı ve devre kartı teknolojisine uygun minimum satır/boşluk sayısını ayarlayın.
- Son işlem görmüş levhanın kalınlığını ve toleransını tanımlayın.
- Bir performans karşılaştırma tablosu sağlayın veya üreticiye bir tablo önerme yetkisi verin.
- Kontrollü empedans ağlarını, hedefleri ve toleransları belirleyin.
- Tedavi şekline göre durum: açık, çadır şeklinde kapatılmış, tıkanmış, reçine ile doldurulmuş/kapatılmış veya diğer.
- İpek baskıyı lehimlenebilir pedlerden ve temas yüzeylerinden uzak tutun.
- Yüzey kaplamasını tanımlayın; buna seçici olarak sert altın kaplama veya karışık kaplama bölgeleri de dahildir.
- Boyutlandırılmış kaplama yuvaları, tırtıllar, kenar kaplama ve özel kenar özellikleri.
- Havşa açma, delik açma ve kontrollü derinlikte frezeleme işlemlerini eksiksiz olarak tanımlayın.
- Çok katmanlı ve yüksek bakır içerikli tasarımlarda bakır dengesini gözden geçirin.
- V-skoru, yönlendirme, sekmeler veya müşteri tarafından sağlanan dizi gereksinimlerini tanımlayın.
- Bağlantı doğrulaması için mevcutsa netlist/akıllı verileri sağlayın.
- Yayın paketinden eski mekanik katmanları, sondaj haritalarını ve eski revizyon notlarını kaldırın.
- Üretim verileri yayınlanmadan önce CAM mühendisliğiyle ilgili sorunları çözün.
PCB Üretim Süreci Kart Türüne Göre Nasıl Değişiyor?
| Tahta tipi | Temel süreç farkı | CAM/tasarım odaklı |
|---|---|---|
| Çift taraflı PCB | İç sinyal çekirdeklerinin çok katmanlı yapısı yoktur; iki bakır taraf, delikli metalizasyon ile birbirine bağlanır. | PTH/NPTH tanımı, dış katman görüntüleme, plaklama ve profil oluşturma. |
| Çok katmanlı PCB | İç katman görüntüleme/AOI, katmanlama, laminasyon ve dahili kayıt kontrolü ekler. | Katman dizilimi, bakır dengesi, halka şekli ve delik-iç katman arası boşluk. |
| HDI PCB | Lazer mikrovia oluşumunu ve genellikle ardışık laminasyon döngülerini ekler. | Laminasyon döngüsü ile via yapısı, ped içi via işlemi, ince çizgi/boşluk ve kayıt. |
| Ağır bakır PCB | Daha zorlu aşındırma, kaplama ve reçine akışı kontrolü gerektirir. | Çizgi/boşluk ile bakır ağırlığı, bakır yoğunluğu ve laminasyon dolgusu arasındaki ilişki. |
| RF / mikrodalga PCB | Daha düşük kayıplı veya daha yüksek elektriksel hassasiyete sahip hibrit malzeme sistemleri kullanır. | Malzeme tanımı, kontrollü empedans, bakır profili ve katman tutarlılığı. |
| Sert esnek PCB | Seçici bağlama ve mekanik geçiş bölgeleriyle sert ve esnek malzeme sistemlerini birleştirir. | Sert/esnek sınır, kaplama, büküm bölgesi, takviye elemanları, yönlendirme ve laminasyon sırası. |
PCB Üretiminde Kalitenin Entegrasyonunun Sağlandığı Yer
PCB kalite güvencesi tek bir son kontrol değildir. Bir önleme ve doğrulama zinciridir. CAM DFM, uyumsuz geometrinin üretime girmesini önler. İç katman AOI, kusurlu iletkenlerin gömülmesini engeller. Kayıt kontrolü, katman-delik hizalamasını korur. Kaplama kontrolü, delik duvarı bütünlüğünü korur. Dış AOI, lehim maskesinden önce iletken kusurlarını yakalar. Elektriksel test, bitmiş ağı doğrular. Son boyutsal ve görsel inceleme, kartın mekanik ve işçilik gereksinimlerini de karşıladığını doğrular.
Bu nedenle, teknik olarak güçlü bir PCB üretim süreci, kontrol noktaları etrafında tasarlanmıştır. Her denetim, kartın maliyeti zaten artmış olduktan sonra her şeyi tespit etmek için son denetçiye güvenmek yerine, o aşamada hala düzeltilebilen veya kontrol altına alınabilen kusur türünü yakalamalıdır.
Highleap'in PCB Üretim Mühendisliğine Yaklaşımı
Highleap Electronics , çok katmanlı, HDI, kontrollü empedanslı, ağır bakırlı, yüksek frekanslı ve diğer gelişmiş yapılar dahil olmak üzere prototipten üretime kadar PCB imalat hizmetleri sunmaktadır. Yayınlanan Highleap yetenek bilgileri, nitelikli tasarımlar için 60 kata kadar sert devre kartlarını ve 2/2 mil'e kadar ince hatlı HDI yeteneğini içermektedir; gerçek üretilebilirlik, bakır ağırlığına, katman yapısına, özellik dağılımına ve DFM incelemesine bağlıdır.
Bir tasarımı değerlendiren mühendisler için en faydalı başlangıç noktası yalnızca minimum kapasite tablosu değildir. CAM ekibinin tasarımı bir sistem olarak değerlendirebilmesi için eksiksiz tasarım paketini gönderin: katman yapısı, çizgi/boşluk, delikler, halka şeklindeki bağlantı noktaları, delik-bakır mesafeleri, kart kenarı, lehim maskesi, yüzey işleme, empedans, mekanik özellikler ve panelleme.
Sadece devre kartından ibaret olmayan projeler için Highleap, yayınlanan üretim verilerini PCB montajına veya anahtar teslimi bir PCB montaj programına aktarabilir ve böylece üretim, bileşen tedariği, montaj ve test gereksinimlerini tek bir mühendislik iş akışı altında tutabilir.
PCB Üretim Süreci Hakkında Sıkça Sorulan Sorular
Baskılı devre kartları (PCB'ler) nasıl üretilir?
Endüstriyel baskılı devre kartları (PCB'ler), PCB tasarım verilerinin CAM üretim verilerine dönüştürülmesi, bakır kaplı malzemelerin hazırlanması, iletken katmanların görüntülenmesi ve aşındırılması, çok katmanlı yapıların lamine edilmesi, deliklerin delinmesi ve metalize edilmesi, dış katmanların oluşturulması, lehim maskesi ve yüzey işleminin uygulanması, kartın profillenmesi, elektriksel olarak test edilmesi ve son kontrolün tamamlanmasıyla üretilir. Gelişmiş kartlara lazer delme, sıralı laminasyon, via doldurma, seçici kaplama veya özel mekanik işlemler eklenebilir.
PCB üretiminde CAM nedir?
CAM veya bilgisayar destekli üretim mühendisliği, müşteri PCB tasarım verilerini üretime hazır verilere dönüştüren aşamadır. CAM mühendisleri, DFM kontrolleri yapar, katman ve delik verilerini normalleştirir, onaylanmış üretim telafisini uygular, paneller ve takımlar oluşturur, makine dosyaları üretir ve fabrika tarafından kullanılan ERP/MI süreç rotasını destekler.
CAM ile PCB tasarımı aynı şey midir?
Hayır. PCB tasarımı, devre ve ürün amacını tanımlar. CAM mühendisliği ise bu tasarımı belirli bir üretim süreci için hazırlar. CAM, görüntüleme, aşındırma, delme, kaplama, laminasyon, lehim maskesi, profil oluşturma ve test gereksinimlerini hesaba katarken işlevsel tasarımı korumalıdır.
Bir tasarım CAD DRC'den geçerken PCB DFM'den neden geçemez?
CAD DRC, tasarımcı tarafından yapılandırılan kuralları kontrol eder. Fabrika DFM ise bakır ağırlığı, delme telafisi, kayıt toleransı, laminasyon yapısı, lehim maskesi özelliği, kaplama yolu, panelleme ve özel işlemler gibi gerçek üretim koşullarına karşı tasarımı kontrol eder. Bu nedenle, bir CAD kuralı elektriksel olarak geçerli olabilir ancak üretim açısından eksik olabilir.
PCB üreticisi neden CAM yazılımında iz genişliğini veya delik boyutunu değiştirir?
Üreticiler, aşındırma ve kaplama işlemlerinden sonra nihai devre kartının istenen boyutlara ulaşması için kontrollü bir telafi uygulayabilirler. Örneğin, dış katmandaki grafikler aşındırma telafisi gerektirebilirken, kaplama yapılacak bir delik için üretim deliği, daha sonra delik duvarına bakır kaplanacağı için nihai delikten farklı olabilir. Anlaşmaya varılan üretim telafisi dışındaki fonksiyonel değişiklikler müşteriyle teyit edilmelidir.
PCB üretimi için hangi dosyaları göndermeliyim?
Sağlam bir sürüm paketi normalde bakır, lehim maskesi ve lejant verilerini; NC delme dosyalarını; devre kartı taslağını; imalat çizimini; katman dizilimini; bitmiş kalınlığı; bakır gereksinimlerini; yüzey işlemini; kontrollü empedans gereksinimlerini; özel mekanik notları ve varsa bir netlist veya akıllı veri setini içerir. Tüm dosyalar aynı revizyonu temsil etmelidir.
CAM mühendisliğiyle ilgili en çok sorulan sorular nelerdir?
Sık rastlanan nedenler arasında çelişkili revizyonlar, belirsiz PTH/NPTH durumu, yetersiz halka veya delik-bakır mesafesi, tanımlanmamış yuvalar veya kontrollü derinlik özellikleri, yüzey işleme çelişkileri, belirsiz katmanlama/empedans gereksinimleri, bakırın yönlendirilmiş kenara çok yakın olması ve gerçek tasarım verileriyle uyuşmayan imalat notları yer almaktadır.
PCB montajı, PCB üretim sürecine mi aittir?
Kesin terminolojiyle ifade etmek gerekirse, PCB imalatı çıplak devre kartını üretirken, PCB montajı bileşenleri bu karta monte eder. Anahtar teslim elektronik üretim iş akışında, bunlar tek bir üretim zincirinin ardışık parçalarıdır. Bunları erken aşamada koordine etmek, SMT ve delikli montaj için panelleştirme, işaretleyiciler, geçiş yolu işleme, yüzey işleme ve panelden ayırma işlemlerini optimize etmeye yardımcı olur.
Fabrika kartı üretmeden önce tasarımı gönderin.
En hızlı PCB üretim süreci, en az üretim adımına sahip olan değil, üretim başlamadan önce belirsizliği ortadan kaldıran süreçtir. PCB verilerinizi, katman düzeninizi, delme gereksinimlerinizi ve üretim notlarınızı CAM/DFM incelemesi için Highleap'e gönderin. Mühendislik ekibimiz, üretilebilirlik sorunlarını belirleyebilir, süreç rotasını onaylayabilir ve gerektiğinde çıplak kart üretimini doğrudan PCB montajına bağlayabilir.

Önerilen Mesajlar
Soğuk Bağlantı Lehimi Nedir ve Bunu Nasıl Önleyebilirsiniz?
[pac_divi_table_of_contents title = "Bu makalede"...
BGA Lehimlemenin Gizemini Çözmek: İpuçları ve En İyi Uygulamalar
[pac_divi_table_of_contents title = "Bu makalede"...

PCB'niz için Doğru PTFE Malzemesini Seçmek
[pac_divi_table_of_contents title = "Bu makalede"...

Mühendislerin Ustalaşması Gereken 20 Analog Devre
[pac_divi_table_of_contents title = "Bu makalede"...
PCB'ler için fiyat teklifi nasıl alınır
DFM/DFA analizlerinizi sizin için yapalım ve size bir raporla geri dönelim.
Dosyalarınızı web sitemiz üzerinden güvenli bir şekilde yükleyebilirsiniz.
Size fiyat teklifi verebilmemiz için aşağıdaki bilgilere ihtiyacımız var:
-
- Gerber, ODB++ veya .pcb, spec.
- Montaj gerekiyorsa BOM listesi
- Adet
- Dönüş zamanı
PCB üretiminin yanı sıra PCB tasarımı, PCBA (Baskılı Devre Kartı Montajı) ve anahtar teslimi çözümler de dahil olmak üzere kapsamlı bir elektronik hizmet yelpazesi sunuyoruz. Prototipleme, tasarım doğrulama, bileşen tedariki veya seri üretim konusunda yardıma ihtiyacınız olsun, projenizin başarısını garantilemek için uçtan uca destek sağlıyoruz. PCBA hizmetleri için lütfen BOM'unuzu (Malzeme Listesi) ve herhangi bir özel montaj talimatını sağlayın. Ayrıca, tasarımlarınızı üretilebilirlik ve montaj için optimize etmek ve sorunsuz bir üretim süreci sağlamak için DFM/DFA analizi de sunuyoruz.