Lehimleme (Reflow): SMT Montajı için Prensipler, Süreç ve Önemli Hususlar

Giriş
Yüzey montaj teknolojisinde (SMT) baskın lehimleme yöntemi olan reflow lehimleme , bileşenlerin baskılı devre kartlarına hassas ve güvenilir bir şekilde bağlanmasını sağlar. PCB pedlerine yerleştirilen lehim macununu eritmek için kontrollü ısı uygulayarak, bu işlem bileşen terminalleri ve kart yüzeyleri arasında kalıcı metalurjik bağlar oluşturur.
Bu makale, yüksek kaliteli elektronik üretiminde temel öneme sahip olan lehimleme yöntemlerinin, termal bölge tasarımının, ekipman seçeneklerinin, proses parametrelerinin ve kusur giderme stratejilerinin kapsamlı bir incelemesini sunmaktadır.
Lehimleme Yönteminin Tanımı ve Arka Planı
Reflow lehimleme, önceden uygulanmış lehim macununu kontrollü bir sıcaklık profili altında eriten ve soğuduktan sonra SMT bileşenleri ile PCB pedleri arasında kalıcı lehim bağlantıları oluşturan termal bir işlemdir.
primarily delikli bileşenler için kullanılan ve devre kartlarını erimiş lehim dalgasından geçiren dalga lehimlemenin aksine , yeniden akışlı lehimleme, yerelleştirilmiş ısıyı tüm montaj boyunca eşit şekilde uygular. Bu da onu, hassasiyetin ve termal kontrolün kritik olduğu ince aralıklı yüzeye monte cihazlar, BGA'lar ve yüksek yoğunluklu ara bağlantı kartları için ideal hale getirir.
Lehimleme İşleminin Prensipleri
Termal Döngü ve Lehim Macunu Reaksiyon Mekanizması
Lehim macunu, akı ve taşıyıcı ortam içinde süspansiyon halinde bulunan metal alaşım tozundan oluşur. Yeniden akış sırasında, kontrollü ısıtma, yüzey gerilimini azaltırken hem pedlerden hem de bileşen uçlarından yüzey oksitlerini uzaklaştırmak için akıyı aktive eder. Bu, erimiş lehimin metalize yüzeyleri ıslatmasını ve arayüzde intermetalik bileşikler oluşturmasını sağlar. Bu reaksiyonların kalitesi, hassas bir şekilde kontrol edilen termal profil içinde uygun sıvılaşma üstü sürenin (TAL) elde edilmesine kritik olarak bağlıdır.
Aşamalı Termal Bölge Tasarımı
Lehimleme işlemi temelde, ayrı ısıtma ve soğutma aşamalarına bölünmüş kontrollü bir ısıl işlemdir. Her bölge belirli bir metalurjik amaca hizmet eder ve farklı termal kütlelere sahip bileşenler arasında homojen sıcaklık dağılımını sağlamak için bölgeler arasındaki geçiş dikkatlice yönetilmelidir.
| Bölge | Amaç | özellikleri |
|---|---|---|
| önceden ısıtmak | Kademeli sıcaklık artışı; termal şoku en aza indirir; çözücüleri buharlaştırır. | Doğrusal sıcaklık artışı |
| Termal Islatma | PCB ve bileşen sıcaklıklarını eşitler; lehim akısını aktive eder; uçucu maddeleri uzaklaştırır. | Sıcaklık platosu |
| Reflow (Tepe) | Lehim alaşımını sıvılaşma noktasının üzerinde eritir; bağlantı yüzeylerinin ıslanmasını sağlar. | Tepe sıcaklığı |
| Soğutma | Erimiş lehimin katılaşmasını sağlar; kararlı metalurjik bağ oluşturur. | Kontrollü iniş |
Termal profil tasarımında kritik faktörler yalnızca tepe sıcaklığı değil, aynı zamanda sıcaklık artış hızları, sıvılaşma noktasının üzerinde geçirilen süre (TAL), soğutma hızı ve tüm düzenek genelindeki termal homojenliktir.
Lehimleme Ekipmanları ve Teknik Varyasyonları
reflow Fırın Türleri
Konveksiyonlu Reflow Fırınlar
Zorlamalı konveksiyonlu fırınlar, ısıtılmış hava sirkülasyonunu kullanarak termal enerjiyi PCB düzeneklerine eşit şekilde aktarır . Bu teknoloji, mükemmel sıcaklık dağılımı ve çeşitli kart konfigürasyonlarıyla uyumluluğu nedeniyle modern SMT üretiminde baskın konumdadır.
Kızılötesi (IR) Lehimleme Fırınları
Kızılötesi fırınlar, radyant enerji transferi yoluyla bileşenleri ısıtır. Hızlı ısıtma yeteneğine sahip olsalar da, bileşenlerin renk ve kütle farklılıklarına bağlı olarak düzensiz sıcaklık dağılımı oluşturabilirler; bu da uygulamalarını daha az zorlu bileşenlerle sınırlandırır.
Buhar Fazlı Yeniden Akış Sistemleri
Bu sistemler, inert, yüksek kaynama noktalı bir sıvının yoğunlaşması yoluyla ısı transferi gerçekleştirir. Faz değişim mekanizması, bileşen geometrisinden bağımsız olarak doğal olarak homojen bir ısıtma sağlar; bu da onu, önemli kütle varyasyonuna sahip, termal açıdan zorlu düzenekler için değerli kılar.
Azot Destekli Lehimleme
Azot atmosferinin kullanılması, lehimleme odasındaki oksijen konsantrasyonunu azaltarak ısıtma döngüsü sırasında lehim ve ped yüzeylerinin oksidasyonunu en aza indirir. Bu, ıslatma davranışını ve bağlantı güvenilirliğini iyileştirir; bu da azot desteğini özellikle otomotiv, havacılık ve diğer yüksek güvenilirlik gerektiren uygulamalar için değerli kılar.
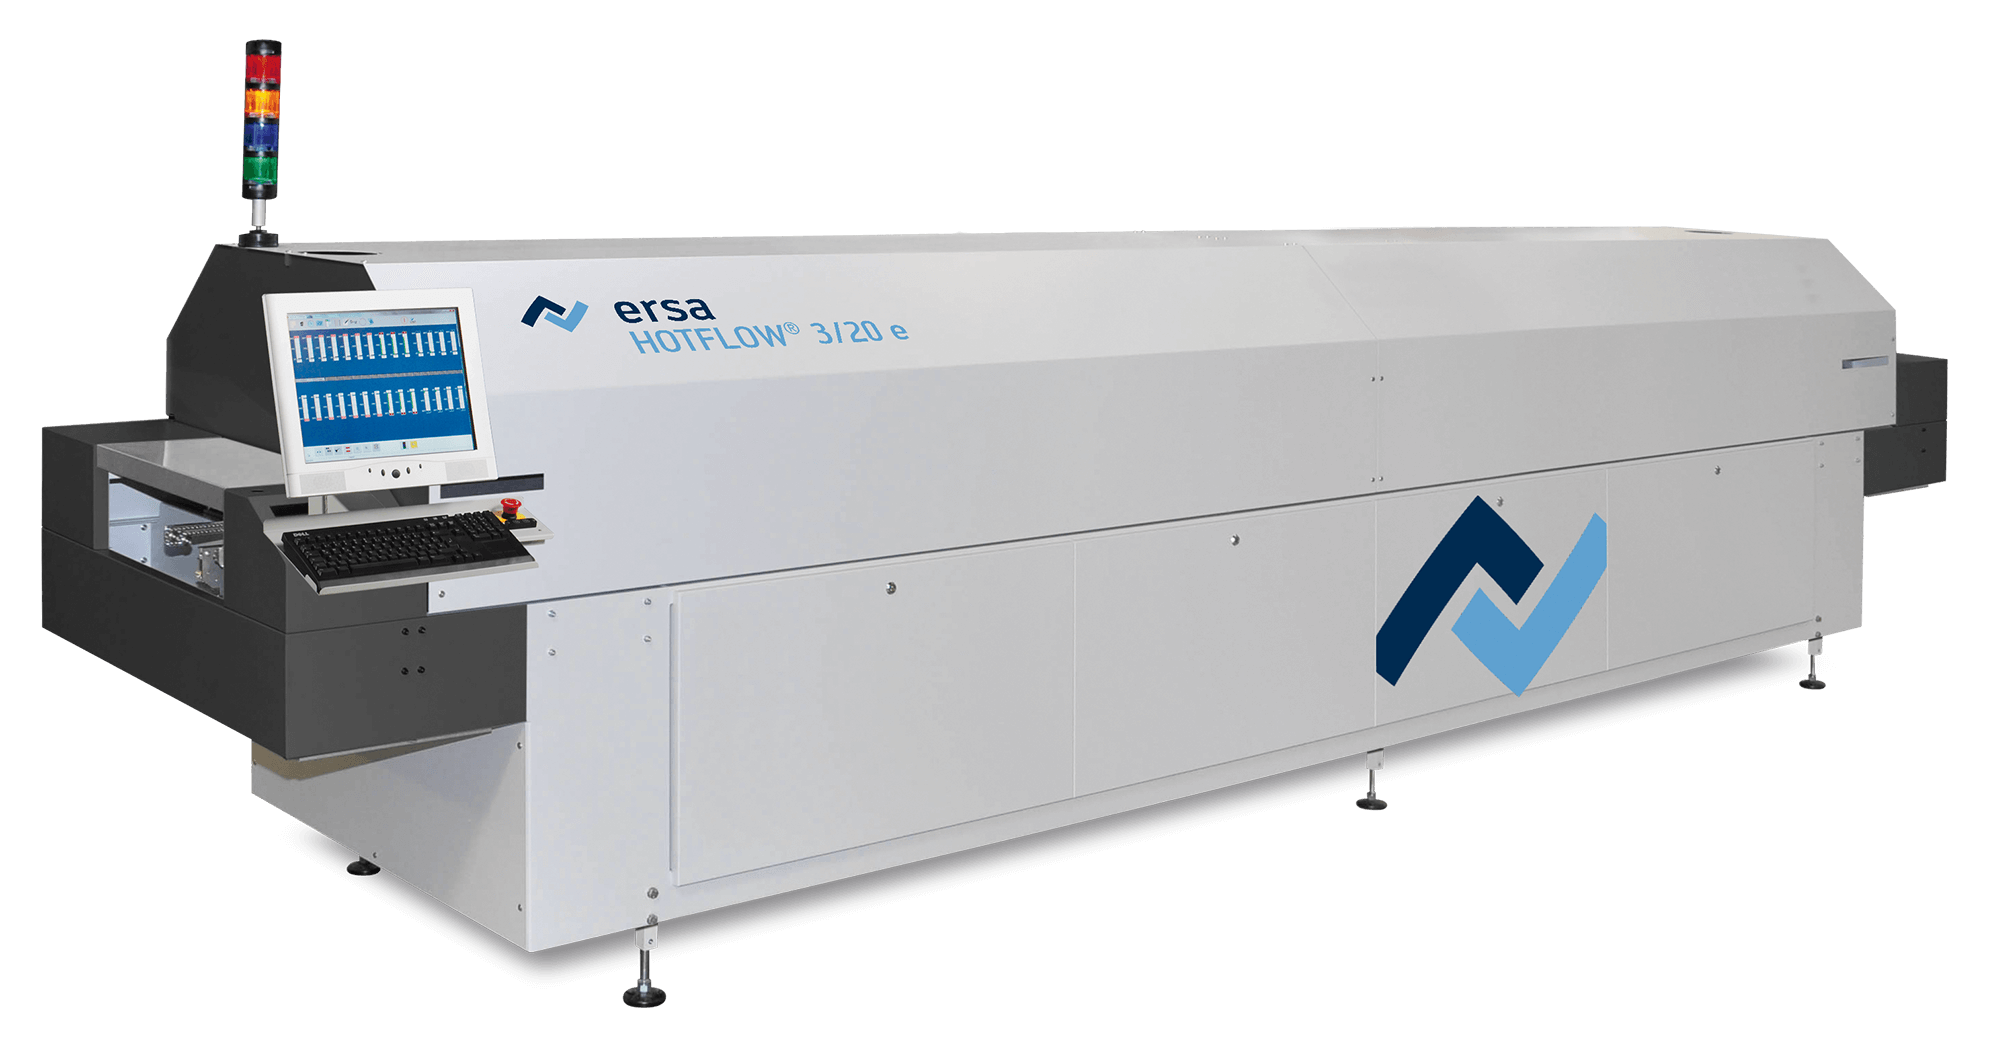
SMT Lehimleme Fırınları
Lehimleme İşlemi İş Akışı
Hazırlık ve Ön İşleme
Lehimleme işleminden önce, lehimin ıslanmasını engelleyebilecek kirleticileri gidermek için PCB'ler temizlenir. Daha sonra, lehim macunu, kontrollü hacim ve hizalama ile belirlenmiş pedlere şablon baskı yöntemiyle uygulanır. Ardından, yüksek hassasiyetli yerleştirme ekipmanı kullanılarak SMT bileşenleri macun birikintilerinin üzerine yerleştirilir.
Yeniden Akış Termal Döngüsü
Yüklenen parça, lehim fırınının ardışık termal bölgelerinden geçer. Konveyör hızının ve bölge sıcaklıklarının hassas kontrolü, geliştirilen termal profile uyulmasını sağlar. Test panolarına takılı termokupllar aracılığıyla yapılan sıcaklık izleme, parçanın tüm alanlarının amaçlanan termal maruziyete maruz kaldığını doğrular.
Son İşleme ve Denetim
Soğuduktan sonra, montajlar görsel inceleme, otomatik optik inceleme (AOI) ve BGA'lar gibi gizli bağlantılar için X-ışını incelemesi yoluyla kalite kontrolünden geçirilir. Bu inceleme yöntemleri, kartlar sonraki montaj veya fonksiyonel test aşamalarına geçmeden önce lehim kusurlarını tespit eder.
Kritik Lehimleme Parametreleri ve Kontrolü
En iyi lehimleme sonuçları, birbirine bağlı çeşitli parametrelerin dikkatli bir şekilde yönetilmesini gerektirir. Bu değerler, evrensel sabitler olarak uygulanmak yerine, belirli devre kartı tasarımlarına, lehim macunu formülasyonlarına ve bileşenlerin termal özelliklerine göre uyarlanmalıdır.
| Parametre | Lehim Bağlantı Kalitesi Üzerindeki Etki |
|---|---|
| Rampa Hızı | Termal şok riskini ve macunun uçucu madde salınım davranışını etkiler. |
| Tepe Sıcaklığı | Lehimin tamamen erimesini ve ara metalik oluşumunu belirler. |
| Liquidus'un Üzerindeki Zaman (TAL) | Islatma işleminin tamamlanma derecesini ve bağlantı metalurjik bütünlüğünü etkiler. |
| Soğutma Hızı | İntermetalik bileşik oluşumunu ve mekanik dayanımı kontrol eder. |
Sık Görülen Lehimleme Hataları ve Temel Neden Analizi
Proses koşulları ve kusur oluşumu arasındaki ilişkiyi anlamak, hedefli düzeltici eylemler gerçekleştirmeyi mümkün kılar. Aşağıdaki kusurlar, reflow lehimleme işlemlerinde sık görülen arıza biçimlerini temsil etmektedir.
| kusur | Potansiyel Temel Nedenler |
|---|---|
| mezar taşı | Düzensiz ısı dağılımı; asimetrik macun birikimi; ped tasarımında dengesizlik |
| Lehim Köprüleme | Aşırı macun miktarı; şablon açıklığı tasarım hataları; bileşen hizalama sorunları |
| İşeme | Gaz çıkışının sıkışması; yetersiz ıslatma süresi; macun formülasyonu sorunları |
| Soğuk Derzler | Yetersiz tepe sıcaklığı; Liquidus'un üzerinde yetersiz zaman |
Etkili kusur giderme, termal profil verileri, macun özellikleri, şablon tasarımı ve lehim akısı aktivite seviyeleri de dahil olmak üzere birçok faktörün analizini gerektirir.
Gelişmiş Reflow Lehimleme Teknikleri ve Trendleri
Otomatik Termal Profil Oluşturma
Modern lehimleme sistemleri, gerçek zamanlı izleme ve otomatik profil optimizasyonu özelliklerini bünyesinde barındırır. Bu sistemler, gelen levhanın termal kütlesindeki değişimlere rağmen hedef termal maruziyeti korumak için bölge sıcaklıklarını ve konveyör hızlarını sürekli olarak ayarlar.
Kurşunsuz Lehimleme ile İlgili Hususlar
SAC (kalay-gümüş-bakır) gibi kurşunsuz alaşımlar, geleneksel kalay-kurşun formülasyonlarına kıyasla daha yüksek tepe sıcaklıkları ve daha dar işlem aralıkları gerektirir. Bu malzemeler daha hassas termal kontrol gerektirir ve genellikle azot atmosferinde işlemden fayda görür.
Yüksek Yoğunluklu ve BGA Montaj Zorlukları
Artan bileşen yoğunluğu ve BGA gibi gizli bağlantı noktalarına sahip paketler, termal homojenlik ve inceleme yeteneği gereksinimlerini yoğunlaştırmaktadır. Gelişmiş lehimleme stratejileri, optimize edilmiş bölge tasarımı, uzatılmış bekleme süreleri ve kapsamlı X-ışını doğrulama protokolleri aracılığıyla bu zorlukların üstesinden gelmektedir.
Sonuç
Yeniden akışlı lehimleme, modern elektronik montajı için hayati önem taşıyan termal mühendislik ve malzeme biliminin bir entegrasyonunu temsil eder. Güvenilir lehim bağlantıları elde etmek, termal profil geliştirme, macun baskı doğruluğu, bileşen yerleştirme hassasiyeti ve titiz proses kontrolüne sistematik bir şekilde dikkat edilmesini gerektirir.
Lehimleme prensiplerinin kapsamlı bir şekilde anlaşılması, mühendislerin PCB montaj işlemlerini optimize etmelerini ve en yüksek güvenilirlik standartlarını karşılayan ürünler sunmalarını sağlar.

Önerilen Mesajlar
Taconic RF 35 ve RO4350B PCB karşılaştırması
İçindekiler RF-35 ve RO4350B Karşılaştırması Tedarik ve...
TMM4 Filtre PCB Üretimi
TMM4 filtre PCB'sinin üretimi şu şekilde kontrol edilmektedir...
RF Modülleri için TMM3 PCB Üretimi
TMM3 PCB üretimi, RF modülünün kullanıldığı yerlerde en faydalı olanıdır...
TMM6 PCB Üretimi
TMM6 üretimi, orta seviye bir Dk için proses kontrol sayfasıdır...
PCB'ler için fiyat teklifi nasıl alınır
Sizin için DFM/DFA analizini çalıştıralım ve size bir raporla geri dönelim. Dosyalarınızı web sitemiz üzerinden güvenli bir şekilde yükleyebilirsiniz. Size bir teklif verebilmek için aşağıdaki bilgilere ihtiyacımız var:
-
- Gerber, ODB++ veya .pcb, spec.
- Montaj gerekiyorsa BOM listesi
- Adet
- Dönüş zamanı
PCB üretiminin yanı sıra PCB tasarımı, PCBA ve anahtar teslimi çözümler de dahil olmak üzere kapsamlı bir elektronik hizmet yelpazesi sunuyoruz. Prototipleme, tasarım doğrulama, bileşen tedariki veya seri üretim konusunda yardıma ihtiyacınız olsun, projenizin başarısını garantilemek için uçtan uca destek sağlıyoruz.
PCBA hizmetleri için lütfen BOM'unuzu (Malzeme Listesi) ve herhangi bir özel montaj talimatını sağlayın. Ayrıca, tasarımlarınızı üretilebilirlik ve montaj için optimize etmek ve sorunsuz bir üretim süreci sağlamak için DFM/DFA analizi de sunuyoruz.