
Indawo Yokuncibilika Kwe-Solder: Umhlahlandlela Wokushisa Kwe-Alloy
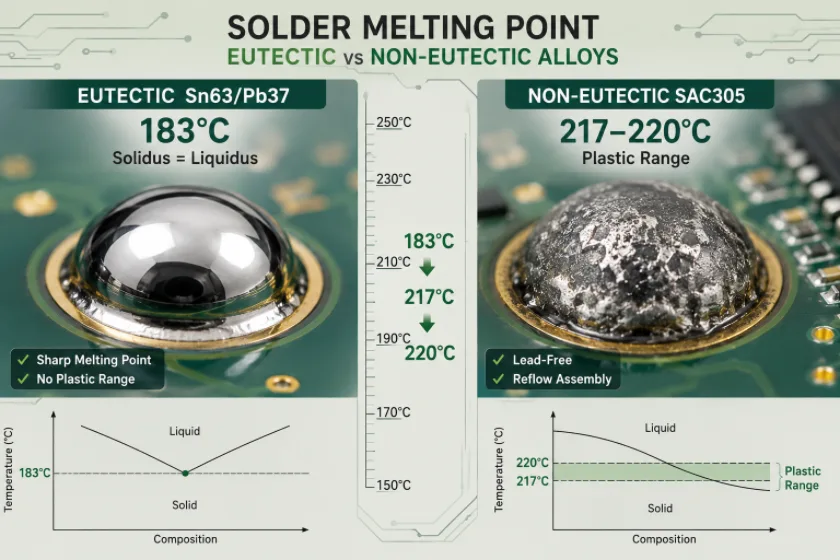
Isithombe 1. iphuzu lokuncibilika kwe-solder
Iphuzu lokuncibilika kwe-solder lincike ngokuphelele ku-alloy yayo. I-solder ye-tin-lead e-Eutectic (Sn63/Pb37) iyancibilika ku- 183 °C eyodwa, ebukhali (361 °F) , kuyilapho i-alloy engenalo i-lead evame kakhulu, i-SAC305, incibilika ebangeni elingaba ngu- 217–220 °C (423–428 °F) . Kuwo wonke umndeni wama-alloy okunamathela, izinombolo ziqala cishe ku-138 °C kuma-tin-bismuth anokushisa okuphansi kuze kufike ku-300 °C nangaphezulu kwama-solders ane-lead ephezulu. Lo mhlahlandlela unikeza izibalo eziqondile ze-alloy ngayinye, uchaza umehluko phakathi kwephuzu lokuncibilika kanye ne-melting range, futhi ubonisa ukuthi kungani lawo madigri ambalwa enquma ukuthi i-PCB joint iphilile noma ayinasici.
Iyini indawo yokuncibilika kwe-solder?
Indawo yokuncibilika yizinga lokushisa lapho i-solder alloy iphenduka khona isuka ekubeni yinto eqinile iye koketshezi ukuze ikwazi ukumanzisa izindawo zensimbi bese yakha ijoyinti. Inkinga ukuthi ama-eutectic alloys kuphela ane-eutectic fluid point eyodwa. Ingxube ye-eutectic — i-Sn63/Pb37 iyisibonelo esivamile — iyancibilika futhi iqine ekushiseni okukodwa ncamashi ngaphandle kwesimo esiphakathi kwe-mushy. Lokho kushintsha okubukhali yingakho i-eutectic solder ikhiqiza amajoyinti ahlanzekile futhi ithethelela ukusebenza ngayo.
Ama-alloy amaningi angewona ama-eutectic esikhundleni salokho ayancibilika ebangeni elilinganiselwe amazinga okushisa amabili:
- I-Solidus — izinga lokushisa lapho ingxubevange iqala ukuncibilika. Ngaphansi kwalokhu kuqinile ngokuphelele.
- I-Liquidus — izinga lokushisa lapho ingxubevange ikhona khona ngokugcwele Ngaphezu kwalokhu kugeleza ngokukhululeka.
Phakathi kwe-solidus ne-liquidus, i-solder iqinile kancane kanti iwuketshezi kancane — uhla oluthambile “lwe-pasty” noma “lwepulasitiki”. Amalunga aphazamisekile ngenkathi ekulolo hlu avame ukuphuma ethambile futhi ebuthakathaka (imbangela evamile yokuphazamiseka noma ukubanda kwejoyinti), okuyisizathu esisodwa sokuthi ama-alloy eutectic angenalo uhla lwepulasitiki akhethwa kakhulu ekusondweni ngesandla.
Indawo yokuncibilika kwe-solder ene-lead (tin-lead)
I-solder ye-tin-lead (SnPb) ibilokhu isetshenziswa kuma-elekthronikhi amashumi eminyaka futhi isasetshenziswa ezindiza, ekuvikeleni, nasemsebenzini wezokwelapha lapho ukuthembeka kwayo kanye nokungabikho kwama-tin whiskers kubalulekile. Ukuziphatha kwayo kokuncibilika kuncike esilinganisweni se-tin-to-lead, futhi wonke ama-alloy e-SnPb abelana nge-solidus engu-183 °C efanayo (izinga lokushisa le-eutectic):
| Ingxubevange ye-tin-lead | Indawo yokuncibilika / ububanzi | amanothi |
|---|---|---|
| I-Sn63/Pb37 (ukucasuka) | 183 °C (361 °F) — iphuzu elilodwa | I-solder ye-elekthronikhi esezingeni elifanele; akukho pulasitiki ebanzi |
| I-Sn60/Pb40 | 183–190 °C (361–374 °F) | Kuvamile kakhulu; uhla lwepulasitiki oluncane |
| I-Sn50/Pb50 | 183–216 °C (361–421 °F) | Ububanzi bepulasitiki; injongo ejwayelekile |
| I-Sn40/Pb60 | 183–238 °C (361–460 °F) | Okuqukethwe okuphezulu kwe-lead; amapayipi/izimboni |
Okubalulekile ukuthi i-Sn63/Pb37 iyindlela yokukhetha uma ufuna amalunga ahlanzekile kakhulu, ngoba ayilingani nezinga le-pasty elidlula kwezinye izilinganiso.
Indawo yokuncibilika kwe-solder engenalo i-lead
I-RoHS kanye nemithetho efanayo ishukumisele iningi lama-elekthronikhi ezentengiselwano ekusongeni okungenalo i-lead, eyakhelwe kakhulu ethini enezengezo zesiliva, ithusi, futhi ngezinye izikhathi i-bismuth noma i-nickel. Ama-alloy angenalo i-lead ancibilika ngokushisa okungu-30–45 °C kune-tin-lead, okuwumphumela omkhulu kakhulu weswishi - ikhuphula amazinga okushisa aphezulu okubuyela emuva kanye nokucindezeleka kokushisa emabhodini nasezintweni.
| Ingxubevange engenalo i-lead | Indawo yokuncibilika / ububanzi | amanothi |
|---|---|---|
| SAC305 (Sn96.5/Ag3.0/Cu0.5) | 217–220 °C (423–428 °F) | I-alloy ezenzakalelayo engenalo i-lead ye-SMT |
| I-SAC387 (Sn95.5/Ag3.8/Cu0.7) | ~217–218 °C (423–424 °F) | Uhlobo lwe-Near-eutectic SAC |
| I-Sn96.5/Ag3.5 (I-Sn-Ag) | I-221 ° C (430 ° F) | I-Eutectic tin-silver, ayikho ithusi |
| I-Sn99.3/Cu0.7 (I-Sn-Cu) | I-227 ° C (441 ° F) | Izindleko eziphansi, ezivamile ekuhlanganiseni amagagasi |
I-SAC305 iyinhlanganisela esetshenziswa kakhulu yi-PCB engenalo i-lead assembly. Kukhona izinhlobo ze-lower-silver kanye ne-doped ukuze kuncishiswe izindleko noma kuthuthukiswe ukusebenza kwe-drop-shock kanye ne-thermal-cycling, kodwa izindawo zazo zokuncibilika zihlala eduze nomakhelwane we-SAC ongu-217 °C.
Ama-solder anezinga lokushisa eliphansi neliphezulu
Ngale kwezinsimbi ezivamile, amaqembu amabili akhethekile ahlala ezingeni eliphakeme kakhulu lesilinganiso sokushisa.
Ama-solder anezinga lokushisa eliphansi
I-Tin-bismuth (Sn42/Bi58) iyancibilika ku- 138 °C (281 °F) kuphela , kanye ne-indium-tin (In52/Sn48) cishe ku- 118 °C (244 °F) . Lokhu kusetshenziswa lapho izingxenye noma ama-substrate engakwazi ukubekezelela ukushisa okuvamile — ama-LED azwela ukushisa, izinzwa ezithile, ama-substrate aguquguqukayo, kanye nokunamathela kwesinyathelo lapho kufanele kwenziwe khona ijoyinti lesibili ngaphandle kokuncibilikisa elokuqala. Inzuzo ukuthi ama-alloy e-bismuth avame ukuba buthakathaka kakhulu.
Ama-solder ashisa kakhulu
Ama-alloy ane-lead ephezulu njenge- Sn10/Pb88/Ag2 (cishe ama-268–290 °C) kanye ne-Sn5/Pb95 (cishe ama-308–312 °C) ahlala eqinile emazingeni okushisa angancibilikisa i-solder evamile. Asetshenziswa ngaphakathi kwe-power semiconductor die attach, kuma-electronics kawoyela negesi angaphansi komhlaba, nakwezinye izindawo ezishisayo. Njengereferensi, i-tin emsulwa iyancibilika kuma-232 °C kanye ne-lead emsulwa kuma-327 °C.
Ishadi lokuqhathanisa iphuzu lokuncibilika kwe-Solder
Leli shadi elihlanganisiwe libeka ama-alloy avamile eceleni, kusukela endaweni ephansi kakhulu yokuncibilika kuya endaweni ephezulu kakhulu.
| ingxubevange | Ukubunjwa | Ukuncibilika (°C) | Ukuncibilika (°F) | Uhlobo / ukusetshenziswa |
|---|---|---|---|---|
| In52/Sn48 | 52% Ku-In, 48% Sn | 118 | 244 | Izingxenye ezinokushisa okuphansi, ezizwelayo |
| I-Sn42/Bi58 | 42% Sn, 58% Bi | 138 | 281 | Ayinawo umthofu osezingeni eliphansi |
| I-Sn63/Pb37 | 63% Sn, 37% Pb | 183 | 361 | I-eutectic eholed (uphawu lokulinganisa) |
| I-Sn60/Pb40 | 60% Sn, 40% Pb | 183-190 | 361-374 | Oholwa, ojwayelekile |
| SAC305 | 96.5% Sn, 3% Ag, 0.5% Cu | 217-220 | 423-428 | I-SMT engenalo i-lead (okuzenzakalelayo) |
| I-Sn96.5/Ag3.5 | 96.5% Sn, 3.5% Ag | 221 | 430 | Ithini nesiliva elingenalo umthofu |
| I-Sn99.3/Cu0.7 | 99.3% Sn, 0.7% Cu | 227 | 441 | Ukugoqa amagagasi okungenalo umthofu |
| Ithini elihlanzekile (Sn) | I-Sn engu-100% | 232 | 450 | Insimbi ebhekisela kuyo |
| I-Sn10/Pb88/Ag2 | 10% Sn, 88% Pb, 2% Ag | 268-290 | 514-554 | Izinga lokushisa eliphezulu (i-die attach) |
| I-lead emsulwa (Pb) | I-Pb engu-100% | 327 | 621 | Insimbi ebhekisela kuyo |
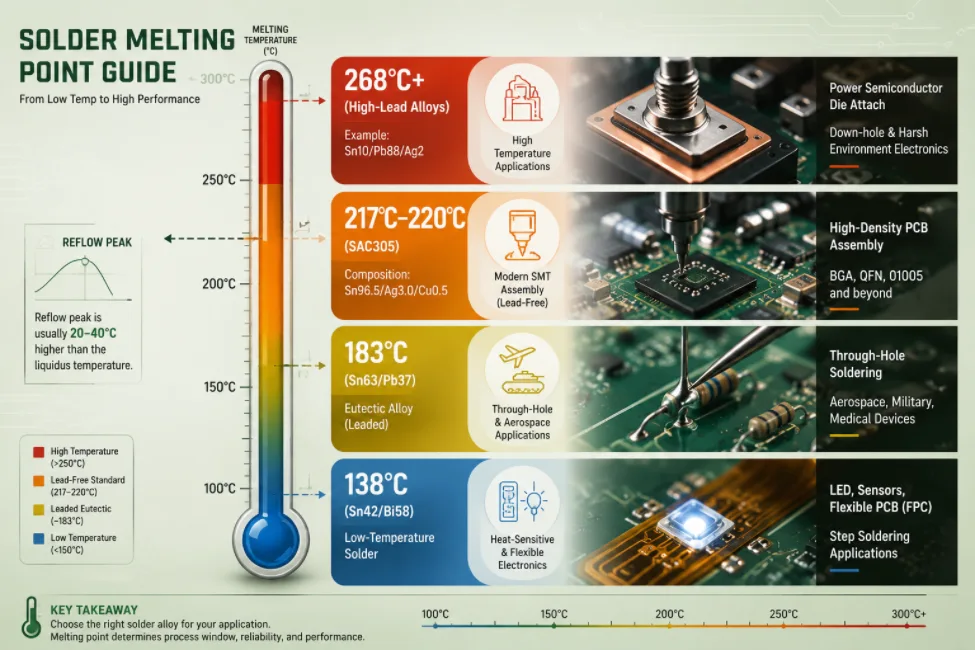
Umfanekiso 2. iphuzu lokuncibilika kwemininingwane ye-solder
Iphuzu lokuncibilika vs izinga lokushisa lokushisela kanye nokugeleza kabusha
Umthombo ovamile wokudideka ukuphatha iphuzu lokuncibilika njengokushisa okubeka ku-iron noma kuhhavini wakho. Akunjalo. Iphuzu lokuncibilika likutshela ukuthi i-solder iba nini uketshezi; ukuze umanzise ama-pads futhi ugeleze kahle, usebenza kakhulu ngaphezu kwe-liquidus.
- Izinga lokushisa le-soldering-iron tip ibekwe kahle ngaphezu kwendawo yokuncibilika ukuze ifake ukushisa esigxotsheni ngokushesha ngaphambi kokuba ichopho liphole. Izilungiselelo ezijwayelekile zicishe zibe 315–370 °C (600–700 °F) ye-solder eholelekile kanye 350–400 °C (660–750 °F) ukuze kungabi nomthofu, kulungiswe usayizi wesihloko kanye nobunzima bamalunga.
- Izinga lokushisa eliphakeme lokugeleza kabusha ibekwe cishe ku-20–40 °C ngaphezu koketshezi lwe-alloy. Ku-SAC305 (uketshezi ~220 °C) i-peak evamile 235–250 °C; nge-Sn63/Pb37 eholelekile, i-peak izungeze 210–225 °C kuyinto evamile.
Igebe phakathi kwephuzu lokuncibilika kanye nokushisa okusebenzayo lenziwa ngamabomu: umkhawulo omncane kakhulu futhi i-solder ayigelezi kahle (amalunga abandayo, ukumanzisa kabi); kakhulu futhi ubeka engcupheni yokuphakamisa ama-pad, ukulimaza izingxenye ezizwela ukushisa, noma ukudlula izinga lokushisa lokushintsha kwengilazi lebhodi.
Kungani iphuzu lokuncibilika kwe-solder libalulekile ekuhlanganisweni kwe-PCB
Ekukhiqizeni, iphuzu lokuncibilika yinombolo lapho yonke inqubo yokushisa yakhelwe khona. Uma ungenzi kahle bese isivuno siyahlupheka. Izindawo ezibaluleke kakhulu kuzo:
- Ukuhlela kabusha iphrofayili. Iphrofayili yokugeleza kabusha enezindawo ezine (ukushisa kusengaphambili, ukucwilisa, ukugeleza kabusha, ukupholisa) isethwe kusukela ku-solidus ye-paste alloy kanye ne-liquidus. I-peak kumele isuse i-liquidus nge-margin ephephile ngaphandle kokupheka izingxenye - yingakho iphrofayili elungiselelwe i-SAC305 ihlukile kwenye yenqubo eholelekile.
- Izinto zebhodi (Tg). Amazinga okushisa aphezulu angenalo umthofu asondela ekushiseni kokushintsha kwengilazi kwe-laminate, ngakho-ke i-Tg ephezulu FR-4 kuvame ukucaciswa ngokwakhiwa okungenalo umthofu ukuze kugwenywe ukuhlukana nokugoba.
- Ingxubevange ezixubile. Ukubeka amabhola adonswe ngephrofayili engenawo umthofu (noma okuphambene nalokho) kudala amalunga angathembekile. Ukuhambisana kwe-alloy kufanele kulawulwe kulo lonke i-BOM, ikakhulukazi nge Ama-BGA.
- I-solder paste kanye nama-stencil. I-paste ifaniswe ne-alloy, kanye nevolumu efanele yokufaka kusuka ku- i-stencil esikwe nge-laser iqinisekisa ukuthi ijoyinti linensimbi eyanele uma ukugeleza kusha.
- Izinketho zokushisa okuphansi. Uma ibhodi liphethe izingxenye ezingakwazi ukusinda ekuphakameni okungu-245°C, kukhethwa ingxubevange yokushisa okuphansi noma inqubo ekhethiwe esikhundleni salokho.
I-Highleap Electronics , inkampani ye-PCB kanye ne-PCBA eseShayina, isebenzisa izinqubo ezisebenzisa i-lead kanye nezingenalo i-lead, ezinamaphrofayili okugeleza kabusha ahambisana ne-paste alloy kanye ne-thermal mass yebhodi, eqinisekiswe yi-AOI kanye ne-X-ray ezingxenyeni ze-area-array. Uma ungaqiniseki ukuthi iyiphi i-alloy noma i-finish efanela umklamo wakho, isibuyekezo se-DFM sihlanganisa i-solder alloy, i-surface finish, kanye nezinto okufanele uzicabangele ngaphambi kokuba ibhodi lakhiwe — ingxenye ye- turnkey turnkey PCB assembly kanye nomsebenzi we-SMT.
Imibuzo Evame Ukubuzwa Ngokuphathelene Nokuncibilika Kwe-Solder
Iyini iphuzu lokuncibilika kwe-solder ku-Celsius kanye ne-Fahrenheit?
Kuncike ku-alloy. I-solder ene-lead evame kakhulu, i-Sn63/Pb37, iyancibilika ku-183 °C (361 °F). I-solder engena-lead evame kakhulu, i-SAC305, iyancibilika cishe ku-217–220 °C (423–428 °F).
Iyini indawo yokuncibilika kwe-solder engenalo i-lead?
Iningi le-solder kagesi elingenalo i-lead lincibilika phakathi kuka-217 °C no-227 °C. I-SAC305 ingu-217–220 °C, i-eutectic tin-silver ingu-221 °C, kanti i-tin-copper (Sn99.3/Cu0.7) ingu-227 °C — cishe ishisa kakhulu kune-tin-lead solder.
Kungani i-eutectic solder inephuzu elilodwa lokuncibilika?
I-alloy eutectic efana ne-Sn63/Pb37 iyinhlanganisela ethile encibilikisa futhi iqine ekushiseni okukodwa okuqondile ngaphandle kobubanzi obuphakathi kwe-pasty. Lokho kushintsha okubukhali kunikeza amalunga ahlanzekile futhi kuwenze akhululeke ekuhlanganiseni ngesandla.
Yiliphi izinga lokushisa okufanele ngilibeke insimbi yami yokusongelwa?
Ngaphezulu kwephuzu lokuncibilika kwe-solder ukuze ukushisa kudlule ngokushesha: cishe 315–370 °C (600–700 °F) ye-solder ene-lead kanye no-350–400 °C (660–750 °F) ukuze kungabi ne-lead, okulungiselwe usayizi we-tip kanye nobunzima bamalunga. Isibalo esiqondile yizinga lokushisa elisebenzayo, hhayi iphuzu lokuncibilika ngokwalo.
Ingabe izinga lokushisa lokunamathisela liyafana nendawo yokuncibilika?
Cha. Iphuzu lokuncibilika lilapho i-solder iba uketshezi; izinga lokushisa lokugoqa noma lokugeleza kabusha libekwa ngaphezu kwalo. Iziqongo zokugeleza kabusha zivame ukuba ngu-20–40 °C ngaphezu koketshezi lwe-alloy ngakho i-solder imanzi kahle.
Ngingakwazi yini ukuxuba i-solder ene-lead kanye ne-solder engena-lead?
Kungcono ukukugwema. Ukuxuba ama-alloy — isibonelo ukusebenzisa amabhola e-BGA angenalo i-lead ngephrofayili ye-lead — kudala ukungafani phakathi kwe-metallic kanye ne-melting-point okubangela amalunga angathembekile. Ekukhiqizeni, ukuhambisana kwe-alloy kulawulwa kuyo yonke inhlangano.
Iyini i-solder encibilika kancane kakhulu?
Phakathi kwama-alloy avamile, i-indium-tin (In52/Sn48) iyancibilika cishe ku-118 °C kanye ne-tin-bismuth (Sn42/Bi58) ku-138 °C. Lawa ma-solders anokushisa okuphansi asetshenziselwa izingxenye ezizwela ukushisa kanye ne-step-soldering, yize ama-alloy e-bismuth ethambile kakhulu.

Posts Kunconywe

Ukwenziwa kwe-TMM PCB
Okuqukethwe I-TMM PCB Fabrication Scope ye-RF kanye...

I-RT duroid 6002 PCB Quote kanye Nesitaki
Leli khasi liphethe umsebenzi wokucaphuna kanye nokuchazwa kwe-stackup...

Ukukhiqizwa kwe-PCB Yesihlungi se-TMM6
Okuqukethwe Kungani Abaklami Bezihlungi Ze-Microwave Besebenzisa...

I-Taconic RF 35 vs RO4350B PCB
Uhlu lokuqukethweRF-35 vs RO4350B Ukuthengwa kanye...
Ungasithola kanjani isilinganiso sama-PCB
Masikwenzele ukuhlaziya kwe-DFM/DFA futhi sibuyele kuwe ngombiko. Ungalayisha amafayela akho ngokuphephile ngewebhusayithi yethu. Sidinga ulwazi olulandelayo ukuze sikunikeze isaphulelo:
-
- Gerber, ODB++, noma .pcb, spec.
- Uhlu lwe-BOM uma udinga ukuhlangana
- Ubuningi
- Isikhathi sokushintsha
Ngezinsizakalo ze-PCBA, sicela unikeze i-BOM yakho (I-Bill of Materials) kanye nanoma yimiphi imiyalelo ethile yomhlangano. Siphinde sinikeze ukuhlaziya kwe-DFM/DFA ukuze uthuthukise imiklamo yakho ukuze yenziwe futhi ihlanganiswe, ukuqinisekisa inqubo yokukhiqiza eshelelayo.