
دليل عملية تصنيع لوحات الدوائر المطبوعة المرنة

تحوّل عملية تصنيع لوحات الدوائر المطبوعة المرنة أغشية البوليمر الرقيقة ورقائق النحاس إلى دوائر قابلة للانحناء تُشغّل كل شيء بدءًا من الهواتف الذكية والغرسات الطبية وصولًا إلى أجهزة استشعار السيارات وأنظمة الفضاء. على عكس لوحات FR4 الصلبة، تتطلب الدوائر المرنة مواد متخصصة، وضوابط عملية أكثر دقة، ومعالجة دقيقة، حيث تؤثر حالة الركيزة، والتصاق النحاس، وتغليف الطبقة الخارجية بشكل مباشر على إنتاجية التجميع والموثوقية على المدى الطويل. تشرح هذه المقالة عملية التصنيع الكاملة للوحات الدوائر المطبوعة المرنة أحادية الجانب، وثنائية الجانب، ومتعددة الطبقات، ومعايير الجودة الأساسية في كل مرحلة، والبيانات المطلوبة عند طلب عرض سعر.
جدول المحتويات
- ما هي لوحة الدوائر المطبوعة المرنة ولماذا يختلف تصنيعها؟
- المواد الأساسية في إنتاج لوحات الدوائر المطبوعة المرنة
- عملية تصنيع لوحات الدوائر المطبوعة المرنة أحادية الجانب
- عملية تصنيع لوحات الدوائر المطبوعة المرنة ذات الوجهين
- عملية تصنيع لوحات الدوائر المطبوعة المرنة متعددة الطبقات
- مراقبة الجودة ومعايير الصناعة
- اعتبارات التصميم لقابلية التصنيع
- خدمات تصنيع لوحات الدوائر المطبوعة المرنة من هايليب
تتيح لوحات الدوائر المطبوعة المرنة إمكانية التوجيه ثلاثي الأبعاد، وتقليل الوزن بنسبة تصل إلى 70% مقارنةً بالبدائل الصلبة، وأداءً موثوقًا في تطبيقات الانحناء الديناميكي. إلا أن هذه المزايا تأتي مصحوبة بتعقيد في عملية التصنيع، إذ تتطلب عملية تصنيع لوحات الدوائر المطبوعة المرنة تحكمًا دقيقًا في عمليات الترقق والحفر والطلاء وتطبيق الطبقة الواقية لتحقيق نتائج متسقة.
يغطي هذا الدليل سير العمل الكامل لتصنيع لوحات الدوائر المطبوعة المرنة ، بدءًا من تحضير المواد الخام وحتى الاختبار الكهربائي النهائي، مما يساعد المهندسين والمتخصصين في مجال المشتريات على فهم ما يحدث في كل مرحلة وكيفية تحديد المتطلبات بشكل صحيح.
1. ما هي لوحة الدوائر المطبوعة المرنة ولماذا يختلف تصنيعها؟
تستخدم لوحة الدوائر المطبوعة المرنة (FPC) ركيزة بوليمرية رقيقة - عادةً ما تكون من البولي إيميد (PI) أو البوليستر (PET) - بدلاً من الإيبوكسي الصلب المقوى بالألياف الزجاجية. هذا الاختلاف الجوهري في المادة يخلق تحديات تصنيعية غير موجودة في لوحات الدوائر المطبوعة الصلبة القياسية.
- عدم الاستقرار الأبعادي: تتمدد الركائز المرنة وتنكمش مع تغيرات درجة الحرارة والرطوبة، مما يتطلب تحكمًا أدق في التسجيل أثناء التصوير والتصفيح.
- التعامل مع الحساسية: الأغشية الرقيقة (عادةً ما تكون 12.5-50 ميكرومتر) معرضة للتجعد والانثناء والتلوث - مما يتطلب معالجة على مستوى غرف نظيفة طوال فترة الإنتاج.
- أهمية الالتصاق: تؤثر قوة الترابط بين النحاس والمادة اللاصقة والركيزة والغطاء بشكل مباشر على عمر المرونة والموثوقية تحت الانحناء المتكرر.
- القيود الحرارية: انخفاض الكتلة الحرارية يعني تسخينًا أسرع أثناء اللحام، ولكنه يعني أيضًا حساسية أكبر لتغيرات درجة حرارة العملية.
1.1 تصنيفات لوحات الدوائر المطبوعة المرنة
يحدد معيار IPC-6013 أربعة أنواع رئيسية من اللوحات المطبوعة المرنة، ولكل منها متطلبات تصنيع مميزة:
| النوع | البناء والتشييد | الفرق الرئيسي في العملية | تطبيقات نموذجية |
|---|---|---|---|
| أحادي الجانب (النوع 1) | طبقة نحاسية واحدة، مغطاة من جانب واحد أو كلا الجانبين | لا حاجة للطلاء عبر الثقوب | شرائط LED، أغشية لوحة المفاتيح، موصلات بسيطة |
| مزدوج الجوانب (النوع 2) | طبقتان من النحاس مع PTH | يتطلب ذلك عملية حفر ← طلاء ← تصوير متسلسلة | الهواتف الذكية، والكاميرات، وأجهزة الاستشعار، والشاشات |
| متعدد الطبقات (النوع 3) | ثلاث طبقات أو أكثر من النحاس | تصوير الطبقة الداخلية ← الترقق ← الحفر ← الطلاء | أجهزة HDI، وأجهزة استشعار معقدة، ووصلات عالية الكثافة |
| صلب-مرن (النوع 4) | أجزاء صلبة ومرنة مغلفة معًا | الترقق المتسلسل مع نوافذ مرنة انتقائية | الفضاء الجوي، والغرسات الطبية، والأنظمة العسكرية |
تزداد تعقيدات التصنيع - وتكلفتها - مع زيادة عدد الطبقات لأن كل طبقة إضافية تتطلب دورات تصوير وفحص وتغليف منفصلة.
2. المواد الرئيسية في إنتاج لوحات الدوائر المطبوعة المرنة
يؤثر اختيار المواد بشكل مباشر على المرونة والأداء الحراري والخصائص الكهربائية وإنتاجية التصنيع. ويساعد فهم هذه المواد على تحديد المتطلبات بدقة وتوقع العوامل المؤثرة في التكلفة.
2.1 مواد الركيزة
تهيمن مادة البولي إيميد (PI) على سوق لوحات الدوائر المطبوعة المرنة نظرًا لمزيجها الاستثنائي من الخصائص:
- نطاق درجة حرارة التشغيل: من -269 درجة مئوية إلى +400 درجة مئوية (على المدى القصير)
- درجة حرارة التشغيل المستمر: من -200 درجة مئوية إلى +260 درجة مئوية
- قوة الشد: 230-350 ميجا باسكال
- ثابت العزل الكهربائي: 3.4–3.5 عند 1 ميجاهرتز
- مقاومة ممتازة للمواد الكيميائية والإشعاع
تشمل مواد البولي إيميد الشائعة DuPont Kapton (سلسلة HN، EN، FN)، وUbe Upilex (أنواع S، SGA)، وأغشية SKC Kolon PI. وتتراوح السماكات القياسية بين 12.5 ميكرومتر، و25 ميكرومتر، و50 ميكرومتر، و75 ميكرومتر.
يُعد البوليستر (PET) بديلاً اقتصادياً للتطبيقات الأقل تطلباً، حيث يقل سعره بنسبة تتراوح بين 40 و60% تقريباً عن البولي إيميد. مع ذلك، يقتصر استخدام البوليستر على درجات حرارة تشغيل مستمرة أقل من 105 درجة مئوية، ولا يتحمل عمليات إعادة التدفق القياسية الخالية من الرصاص، مما يحد من استخدامه في التطبيقات التي تتطلب تجميعاً في درجات حرارة منخفضة أو مكونات مثبتة مسبقاً.
يكتسب البوليمر البلوري السائل (LCP) اعتماداً متزايداً في تطبيقات الترددات العالية نظراً لثابت العزل الكهربائي المنخفض للغاية (2.9-3.1) وعامل التبديد (<0.002 عند 10 جيجاهرتز)، والحد الأدنى من امتصاص الرطوبة (<0.02%)، والأداء الكهربائي المستقر حتى ترددات الموجات المليمترية.
2.2 أنواع رقائق النحاس
يؤثر اختيار أنواع النحاس بشكل كبير على أداء الكابلات المرنة:
| نوع النحاس | بنية الحبوب | المرونة | أفضل تطبيق |
|---|---|---|---|
| مدرفلة ومُعالجة حرارياً (RA) | مستطيل، أفقي | متفوق - يتحمل أكثر من 100,000 دورة انثناء | المرونة الديناميكية (المفصلات، آليات الانزلاق) |
| الترسيب الكهربائي (ED) | عمودي، رأسي | منخفض - مناسب لدورات مرنة محدودة | مرونة ثابتة (تنحنى للتركيب) |
تتراوح سماكات النحاس القياسية من 12 ميكرومتر (⅓ أونصة) إلى 70 ميكرومتر (2 أونصة)، مع كون 18 ميكرومتر (½ أونصة) و 35 ميكرومتر (1 أونصة) هي الأكثر شيوعًا في التطبيقات المرنة.
2.3 الغطاء اللاصق
غطاء الحماية عبارة عن غشاء بوليميد مُشكّل مسبقًا مع طبقة لاصقة خلفية، يحمي مسارات الدوائر الإلكترونية، وهو يُعادل وظيفيًا قناع اللحام على اللوحات الصلبة، ولكنه مصمم ليكون مرنًا. يتكون غطاء الحماية القياسي من غشاء بوليميد بسماكة 12.5-25 ميكرومتر مع مادة لاصقة بسماكة 15-25 ميكرومتر.
تنقسم أنظمة اللصق إلى فئتين:
- مواد لاصقة أكريليك: مرونة جيدة، تكلفة أقل، مناسبة لمعظم التطبيقات
- المواد اللاصقة الايبوكسي: مقاومة أعلى لدرجات الحرارة، ومقاومة كيميائية أفضل
تعتمد تقنية FCCL ثنائية الطبقات (بدون لاصق) على ربط النحاس مباشرةً بالبوليميد عبر الترسيب البخاري أو عمليات صب البوليميد، مما يلغي الحاجة إلى طبقة لاصقة تمامًا. يوفر هذا التصميم مقاطع عرضية أنحف، ومرونة محسّنة، وثباتًا أفضل في الأبعاد، وأداءً فائقًا في درجات الحرارة العالية، ولكن بتكلفة مواد أعلى.

3. عملية تصنيع لوحات الدوائر المطبوعة المرنة أحادية الجانب
تمثل الدوائر المرنة أحادية الجانب أبسط أنواع الدوائر المرنة وأكثرها فعالية من حيث التكلفة. فمع طبقة نحاسية واحدة فقط وبدون ثقوب مطلية، تركز هذه العملية على التصوير الدقيق والحفر النظيف والتصفيح المناسب للطبقة الخارجية.
3.1 مخطط سير العملية الكامل
قطع المواد ← الخبز ← الحفر (NPTH) ← تغليف الفيلم الجاف ← التعريض ← التحميض ← الحفر الكيميائي ← إزالة الطبقة الخارجية ← معالجة السطح ← تغليف الطبقة العلوية ← المعالجة ← تشطيب السطح ← طباعة الشاشة الحريرية ← التشكيل ← الاختبار الكهربائي ← مراقبة الجودة النهائية ← التغليف
3.2 تفاصيل العملية خطوة بخطوة
الخطوة 1: قطع المواد
تصل رقائق النحاس المرنة المغلفة (FCCL) على شكل لفائف، بعرض يتراوح عادةً بين 250 و500 مم. يُحسّن تخطيط الإنتاج حجم الألواح لزيادة الاستفادة من المواد قبل تقطيعها للمعالجة. يمنع القطع الدقيق مع الحد الأدنى من النتوءات حدوث مشاكل في عمليات المناولة اللاحقة.
الخطوة الثانية: الخبز (التحضير المسبق)
تُخبز المواد المقطوعة عند درجة حرارة تتراوح بين 120 و150 درجة مئوية لمدة تتراوح بين ساعة وأربع ساعات لإزالة الرطوبة الممتصة. تمنع هذه الخطوة الحاسمة انفصال الطبقات، وتكوّن الفقاعات، وعدم استقرار الأبعاد أثناء عمليات المعالجة اللاحقة عند درجات حرارة عالية. يجب خفض نسبة الرطوبة إلى أقل من 0.1% قبل المتابعة.
الخطوة 3: الحفر (ثقوب نافذة غير مطلية)
في الدوائر المطبوعة المرنة أحادية الجانب، يقتصر الحفر على إنشاء ثقوب الأدوات، وميزات تحديد المواقع، وأي ثقوب ميكانيكية غير مطلية محددة في التصميم. يتم دعم الركيزة المرنة بين مواد داعمة صلبة (صفائح من الألومنيوم أو الفينول) لضمان دقة الحفر. يمكن استخدام الحفر بالليزر لإنشاء ثقوب دقيقة يقل قطرها عن 100 ميكرومتر.
الخطوة 4: تجفيف الفيلم
يتم تغليف سطح النحاس النظيف بطبقة رقيقة من مادة مقاومة ضوئية جافة باستخدام بكرات ساخنة عند درجة حرارة تتراوح بين 100 و120 درجة مئوية. تضمن معايير التغليف المناسبة التصاقًا كاملاً دون فقاعات هواء أو تجاعيد قد تتسبب في عيوب في الصورة.
الخطوة 5: التعرض
ينقل ضوء الأشعة فوق البنفسجية (بطول موجي يتراوح عادةً بين 350 و450 نانومتر) نمط الدائرة من القناع الضوئي إلى طبقة المقاومة الجافة. وتضمن مصادر الضوء المتوازية والتلامس الفراغي وضوحًا دقيقًا للنمط. ويتم معايرة طاقة التعريض الضوئي لتحقيق بلمرة ضوئية كاملة دون تعريض زائد قد يؤدي إلى تدهور التفاصيل الدقيقة.
الخطوة 6: التطوير
تُمرر الألواح المكشوفة عبر محلول مُظهِر (عادةً ما يكون كربونات الصوديوم بنسبة 0.8-1.2% عند درجة حرارة 28-32 درجة مئوية) والذي يُذيب ويزيل الطبقة الجافة غير المكشوفة، كاشفًا عن مناطق النحاس المراد حفرها. يتم التحكم في وقت التظهير وضغط الرش للحصول على تعريف واضح للنمط دون إتلاف المقاوم المُبلمر.
الخطوة 7: النقش
تُزيل عملية الحفر الكيميائي النحاس المكشوف باستخدام كلوريد النحاس (حمضي) أو محلول حفر الأمونيا (قلوي). وتُضبط معايير العملية بدقة - تركيز محلول الحفر، ودرجة الحرارة (عادةً 48-52 درجة مئوية)، وضغط الرش، وسرعة الناقل - لتحقيق عرض المسار المطلوب بأقل قدر من التآكل.
الخطوة 8: التجريد
يتم إزالة طبقة المقاومة الجافة المتبقية كيميائياً باستخدام محلول هيدروكسيد الصوديوم بنسبة 2-4% عند درجة حرارة 45-55 درجة مئوية، مما يكشف عن نمط دائرة النحاس النظيف للمعالجة اللاحقة.
الخطوة 9: معالجة السطح (قبل التغطية)
تُنظف أسطح النحاس وتُعالج بالنقش الدقيق لإزالة الأكسدة وإنشاء خشونة سطحية مضبوطة (عادةً 1.5-3.0 ميكرومتر Ra) مما يعزز الالتصاق مع طبقة التغطية. هذه الخطوة بالغة الأهمية لضمان الموثوقية على المدى الطويل.
الخطوة 10: تحضير الغطاء وتغليفه
تُقطع مادة الغطاء بدقة عالية (باستخدام القطع بالليزر، أو التثقيب، أو التوجيه باستخدام الحاسوب) مع فتحات مخصصة للوسادات، ونقاط الاختبار، ومواقع المكونات وفقًا للتصميم. يُحاذى الغطاء المُجهز بدقة مع الدائرة باستخدام أنظمة التسجيل البصرية، ثم يُلصق تحت تأثير الحرارة (160-180 درجة مئوية) والضغط (15-25 كجم/سم²) لمدة 30-60 دقيقة.
الخطوة 11: المعالجة
يضمن الخبز بعد عملية التغليف عند درجة حرارة 150-170 درجة مئوية لمدة ساعة إلى ساعتين تصلب المادة اللاصقة بشكل كامل، مما يزيد من قوة الترابط والموثوقية على المدى الطويل. كما يمنع التصلب السليم انفصال الطبقات أثناء دورات التسخين والتبريد اللاحقة.
الخطوة 12: الانتهاء من السطح
تُغطى وسادات النحاس المكشوفة بطبقة واقية للسطح:
- ENIG (الغمر بالنيكل بدون كهرباء): 3-6 ميكرومتر نيكل + 0.05-0.15 ميكرومتر ذهب - قابلية لحام ممتازة، سطح مستوٍ، عمر تخزين طويل
- القصدير الغمر: القصدير بسمك 0.8-1.2 ميكرومتر - قابلية جيدة للحام، تكلفة منخفضة، عمر تخزين محدود
- الغمر الفضي: 0.15–0.4 ميكرومتر من الفضة - أداء ممتاز في الترددات العالية
- OSP: طلاء عضوي بسمك 0.2-0.5 ميكرومتر - أقل تكلفة، وأقصر مدة صلاحية
الخطوة 13: الطباعة الحريرية
تُطبع مُعرّفات المكونات وعلامات القطبية والبيانات التعريفية باستخدام أحبار مرنة (عادةً ما تكون أساسها الإيبوكسي) تتحمل الانحناء دون تشقق. يتم المعالجة عند درجة حرارة 120-150 درجة مئوية لمدة 15-30 دقيقة.
الخطوة 14: التنميط (التفرد)
يتم قطع الدوائر الفردية من لوحات الإنتاج باستخدام:
- قطع الليزر: أعلى دقة (±50 ميكرومتر)، وأقل إجهاد، مفضلة للخطوط المعقدة
- التثقيب بالقالب: الأسرع للإنتاج بكميات كبيرة، ويتطلب استثمارًا في الأدوات.
- التوجيه باستخدام الحاسب الآلي: مرن، لا يتطلب أدوات، سرعة متوسطة
الخطوة 15: الاختبار الكهربائي
تخضع جميع الدوائر لاختبارات الاستمرارية والعزل باستخدام أجهزة اختبار المجسات الطائرة أو تجهيزات اختبار مخصصة. ويتم تحديد حالات القطع والماس الكهربائي والتوصيل غير الصحيح قبل الشحن.
الخطوة 16: مراقبة الجودة النهائية
يتحقق الفحص البصري والبعدي وفقًا لمعايير IPC-6013 و IPC-A-600 مما يلي:
- عرض المسار، والتباعد، وتحديد الحواف
- محاذاة الطبقة الواقية والتصاقها
- جودة تشطيب السطح وتغطيته
- التفاوتات البُعدية الإجمالية
- عدم وجود عيوب (خدوش، تلوث، انفصال الطبقات)
الخطوة 17: التعبئة والتغليف
تُغلّف الدوائر المعتمدة في أكياس مضادة للكهرباء الساكنة مع مواد مجففة وبطاقات مؤشر الرطوبة، ثم تُغلق بإحكام للشحن. يحمي تصميم التغليف الدوائر المرنة من التلف الميكانيكي أثناء النقل.
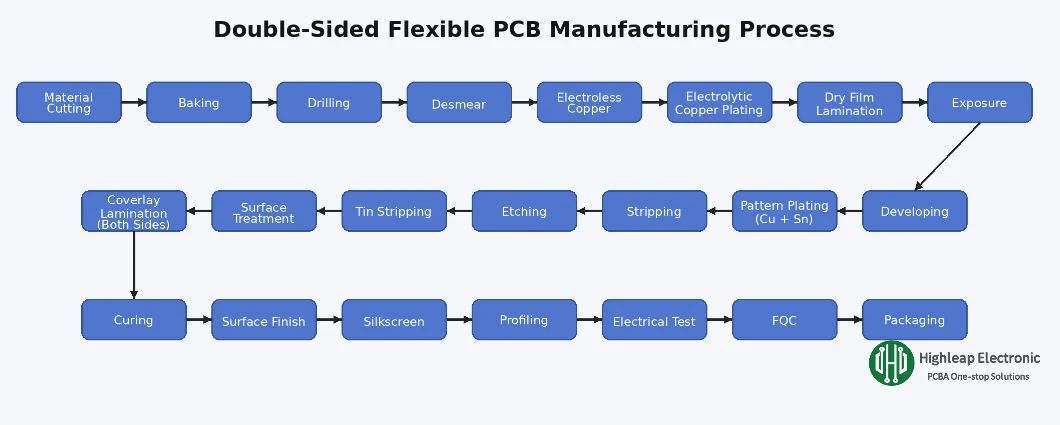
4. عملية تصنيع لوحات الدوائر المطبوعة المرنة ذات الوجهين
تضيف لوحة الدوائر المطبوعة المرنة ذات الوجهين طبقة نحاسية ثانية وفتحات مطلية (PTH) تربط الجانبين كهربائياً. يزيد هذا من كثافة التوصيلات ولكنه يغير بشكل كبير من سير العملية - إذ يجب أن تتم عمليات الحفر والطلاء قبل تصوير الطبقة الخارجية.
4.1 مخطط سير العملية الكامل
قطع المواد ← الخبز ← الحفر ← إزالة التشويه ← طلاء النحاس الكيميائي ← طلاء النحاس الكهربائي ← تغليف الأغشية الجافة ← التعريض ← التظهير ← طلاء الأنماط (نحاس + قصدير) ← إزالة الطبقة القديمة ← الحفر ← إزالة القصدير ← معالجة السطح ← تغليف الطبقة العلوية (الجانبين) ← المعالجة ← تشطيب السطح ← طباعة الشاشة الحريرية ← التشكيل ← الاختبار الكهربائي ← مراقبة الجودة النهائية ← التغليف
4.2 الاختلافات الرئيسية في العملية عن الجانب الواحد
حفر الآبار لاستخراج هرمون الغدة الدرقية:
تتطلب الدوائر المطبوعة المرنة ثنائية الجوانب ثقوبًا مطلية لتوصيل طبقتي النحاس كهربائيًا. يتم الحفر عبر كامل طبقات الدوائر المطبوعة المرنة - النحاس العلوي + المادة اللاصقة + طبقة البولي إيثيلين + المادة اللاصقة + النحاس السفلي. يتراوح قطر الثقب عادةً بين 0.2 و0.5 مم للتطبيقات القياسية، بينما يمكن الوصول إلى ثقوب دقيقة بقطر 0.1 مم باستخدام الحفر بالليزر.
إزالة التشويه:
تُنتج عملية الحفر طبقة من الراتنج على جدران الثقب، والتي يجب إزالتها قبل الطلاء. تعمل المعالجة الكيميائية (برمنجنات البوتاسيوم) أو معالجة البلازما على إزالة الراتنج وكشف النحاس النظيف لضمان التصاق الطلاء بشكل موثوق. هذه الخطوة بالغة الأهمية، إذ أن عدم إزالة الراتنج بشكل كافٍ يؤدي إلى فراغات في الطلاء وضعف الترابط بين الطبقات.
ترسب النحاس الخالي من الكهرباء:
تُرسَّب طبقة رقيقة من النحاس (عادةً 0.3-0.8 ميكرومتر) كيميائيًا على جدران وأسطح الثقوب من خلال الطلاء التحفيزي الذاتي. يُهيئ هذا المسار الموصل الأولي لعملية الطلاء الإلكتروليتي اللاحقة. تتضمن عملية الطلاء النحاسي غير الكهربائي خطوات تنشيط المحفز (القائم على البلاديوم)، والتسريع، وترسيب النحاس.
طلاء النحاس الإلكتروليتي:
تُتيح عملية الطلاء الكهربائي زيادة سُمك طبقة النحاس وفقًا لمتطلبات التصميم، وعادةً ما يتراوح بين 20 و25 ميكرومترًا في الثقوب لضمان موثوقية كافية. وتوفر خطوط الطلاء الرأسي المستمر توزيعًا منتظمًا للتيار وسُمكًا ثابتًا للطلاء عبر اللوحة.
عملية طلاء الأنماط:
بعد طلاء النحاس، يُطبّق غشاء جاف ويُصوّر لكشف مناطق نمط الدائرة فقط. ثم يُضاف طلاء نحاسي آخر لزيادة سُمك المسارات، يليه طلاء بالقصدير أو القصدير والرصاص الذي يعمل كطبقة مقاومة للحفر. بعد إزالة الغشاء الجاف، يُزال النحاس غير المرغوب فيه بالحفر بينما يحمي القصدير نمط الدائرة. وأخيرًا، يُزال القصدير لكشف مسارات النحاس النهائية.
غطاء ذو وجهين:
يتطلب كل من السطحين العلوي والسفلي طبقة حماية لحماية الدوائر من كلا الجانبين. يجب التحكم بدقة في التطابق بين فتحات طبقة الحماية ومواقع نقاط التوصيل على كلا الجانبين.
5. عملية تصنيع لوحات الدوائر المطبوعة المرنة متعددة الطبقات
تحتوي الدوائر المطبوعة المرنة متعددة الطبقات على ثلاث طبقات موصلة أو أكثر، مما يتيح كثافة توجيه أعلى وتصميمات أكثر تعقيدًا. ويكمن الاختلاف الرئيسي في التصنيع في ضرورة تصنيع الطبقات الداخلية وفحصها بشكل منفصل قبل عملية الترقق، بينما يتم حفر الثقوب بعد ربط الطبقات معًا.
5.1 مخطط سير العملية الكامل
معالجة الطبقة الداخلية:
تقطيع المواد ← الخبز ← تغليف الفيلم الجاف ← التعريض ← التظهير ← الحفر ← إزالة الطبقة ← فحص AOI ← معالجة السطح (أكسيد بني)
تصفيح:
محاذاة الطبقات ← الترتيب ← التغليف بالضغط الساخن ← المعالجة بعد التغليف
معالجة الطبقة الخارجية:
الحفر (PTH) ← إزالة التلطيخ ← طلاء النحاس الكيميائي ← طلاء النحاس الكهربائي ← تصوير الطبقة الخارجية ← طلاء النقش ← الحفر ← تغليف الطبقة الواقية ← تشطيب السطح ← طباعة الشاشة الحريرية ← التشكيل ← الاختبار الكهربائي ← مراقبة الجودة النهائية ← التغليف
5.2 خطوات الطبقة الداخلية الحرجة
تصوير الطبقة الداخلية ونقشها:
تُعالج كل طبقة داخلية بطريقة مشابهة لمعالجتها في الدوائر المطبوعة المرنة أحادية الجانب: تغليف الفيلم الجاف، والتعريض، والتظهير، والحفر، والإزالة. والفرق الجوهري هو أن الطبقات الداخلية يجب أن تكون خالية تمامًا من العيوب قبل التغليف - فلا يمكن إصلاح أي قطع أو دوائر قصيرة مدفونة داخل الطبقات المغلفة.
تفتيش الهيئة العربية للتصنيع:
يقوم نظام الفحص البصري الآلي بفحص كل طبقة داخلية للكشف عن أي انقطاعات أو دوائر قصيرة أو تجاوزات في عرض المسارات أو عيوب أخرى قبل عملية التغليف. ويتم رفض الألواح المعيبة في هذه المرحلة لتجنب إهدار المواد ووقت المعالجة على لوحات غير قابلة للإصلاح.
المعالجة السطحية (أكسيد بني/أسود):
تخضع أسطح النحاس في الطبقة الداخلية لمعالجة بالأكسدة لتكوين سطح نحاسي مؤكسد خشن مجهريًا، مما يعزز الالتصاق بمادة لاصقة. هذه الخطوة بالغة الأهمية، إذ أن المعالجة غير الكافية بالأكسدة تؤدي إلى انفصال الطبقات تحت تأثير الإجهاد الحراري أو أثناء دورات الانحناء.
5.3 عملية التصفيح
محاذاة الطبقة:
تُحاذى الطبقات الداخلية، والصفائح اللاصقة، ورقائق النحاس الخارجية بدقة باستخدام دبابيس التثبيت أو أنظمة المحاذاة البصرية. يبلغ هامش الخطأ في التثبيت عادةً ±75 ميكرومتر أو أفضل، حيث يؤدي عدم المحاذاة إلى حدوث تماس كهربائي بين الطبقات أو انقطاع في توصيلات الثقوب الموصلة.
التجهيز والضغط الساخن:
تُوضع الطبقات المتراصة في مكبس تغليف وتُلصق تحت ظروف تحكم دقيقة من حيث درجة الحرارة (عادةً ما تكون ذروتها بين 180 و200 درجة مئوية)، والضغط (15-25 كجم/سم²)، والوقت. يتدفق اللاصق، ويملأ الفراغات، ويتصلب ليُشكّل بنية متعددة الطبقات متجانسة.
المعالجة اللاحقة للتغليف:
بعد عملية التغليف، تُحفر ثقوب نافذة لربط جميع الطبقات. وتتبع العملية اللاحقة مسار تصنيع الدوائر المطبوعة المرنة ثنائية الجوانب: إزالة التلطيخ، والطلاء بالنحاس غير الكهربائي، والطلاء الكهربائي، وتصوير الطبقة الخارجية، والخطوات المتبقية حتى الاختبار النهائي.
5.4 الترقق المتسلسل للهياكل المعقدة
بالنسبة للتصميمات متعددة الطبقات التي تتطلب فتحات عمياء أو مدفونة، يلزم الترقق المتسلسل:
- طرق مدفونة: قم بتوصيل الطبقات الداخلية فقط - يتم تصنيعها وحفرها قبل التغليف النهائي
- طرق عمياء: قم بتوصيل الطبقة الخارجية بالطبقة الداخلية - يتم حفرها بعد عملية الترقق باستخدام الحفر المتحكم في العمق أو الحفر بالليزر
كل دورة تغليف متسلسلة تضيف تكلفة ووقتًا أطول ولكنها تتيح وصلات بينية ذات كثافة أعلى لا يمكن تحقيقها باستخدام بنية الثقوب القياسية.
6. مراقبة الجودة ومعايير الصناعة
يتطلب تصنيع لوحات الدوائر المطبوعة المرنة مراقبة جودة منهجية، لأن المواد الرقيقة والمرنة أكثر حساسية لتغيرات عملية التصنيع من اللوحات الصلبة. وتساعد نقاط الفحص المتعددة خلال مراحل الإنتاج على اكتشاف العيوب قبل أن تتفاقم وتصبح مكلفة.
6.1 نقاط الفحص الرئيسية
| مرحلة العملية | طريقة الفحص | العيوب المكتشفة |
|---|---|---|
| المواد الواردة | القياس البصري للسمك | عيوب في المواد، مواصفات خاطئة |
| ما بعد الحفر (الداخلي/الخارجي) | مؤشرات النتائج المعتمدة | فتحات، ودوائر قصيرة، وانتهاكات عرض المسار |
| ما بعد التغليف | الأشعة السينية، المقطع العرضي (العينة) | عدم تطابق الطبقات، والفراغات، وانفصال الطبقات |
| بعد الطلاء | قياس السماكة، المقطع العرضي | طلاء غير كافٍ، فراغات في الثقوب |
| ما بعد التغطية | اختبار قوة التقشير البصري (للعينة) | عدم المحاذاة، الفقاعات، عدم كفاية الالتصاق |
| نهائي | اختبار كهربائي، فحص بصري | فتحات، شوائب، عيوب تجميلية |
6.2 معايير IPC المطبقة
- إيبك-6013: مواصفات التأهيل والأداء للوحات المطبوعة المرنة/الصلبة المرنة - تحدد الفئات 1 و2 و3 مع متطلبات موثوقية متزايدة
- إيبك-2223: معيار التصميم القطاعي للوحات المطبوعة المرنة - إرشادات التصميم التي تشمل نصف قطر الانحناء، وتوجيه المسارات، واختيار المواد
- إيبك-أ-600: معايير قبول اللوحات المطبوعة - معايير الفحص البصري لجميع أنواع لوحات الدوائر المطبوعة بما في ذلك اللوحات المرنة
- IPC-4202/4203/4204: مواصفات المواد الأساسية المرنة، والطبقة العلوية، وFCCL
- إيبك-TM-650: طرق اختبار المتطلبات الخاصة بالمرونة، بما في ذلك اختبار الانحناء والالتصاق.
6.3 اختيار فئة IPC
| فئة إيبك | تطبيق | استخدام نموذجي |
|---|---|---|
| C | منتجات إلكترونية عامة | الأجهزة الاستهلاكية، والألعاب، والإلكترونيات الأساسية |
| C | إلكترونيات الخدمة المخصصة | المعدات الصناعية، الاتصالات، السيارات |
| C | إلكترونيات عالية الموثوقية | الغرسات الطبية، والفضاء، والقطاع العسكري |
7. اعتبارات التصميم من أجل قابلية التصنيع
تؤثر قرارات التصميم المتخذة في المراحل المبكرة من عملية التطوير بشكل مباشر على إنتاجية التصنيع وتكلفته وموثوقيته. ويساعد اتباع إرشادات التصميم للتصنيع على تجنب عمليات إعادة التصميم المكلفة وتأخيرات الإنتاج.
7.1 إرشادات نصف قطر الانحناء
وفقًا لمعيار IPC-2223، يعتمد الحد الأدنى لنصف قطر الانحناء على نوع التطبيق:
- المرونة الديناميكية (الانحناء المتكرر): نصف قطر الانحناء الأدنى ≥ 10 أضعاف سمك اللوح الكلي
- مرونة ثابتة (للتثبيت عن طريق الانحناء): نصف قطر الانحناء الأدنى ≥ 6 أضعاف سمك اللوح الكلي
بالنسبة للوحة FPC أحادية الجانب بسمك 0.15 مم، فهذا يعني نصف قطر أدنى يبلغ 1.5 مم للتطبيقات الديناميكية أو 0.9 مم للتركيب الثابت.
7.2 توجيه التتبع في المناطق المرنة
- قم بتوجيه المسارات بشكل عمودي على محور الانحناء كلما أمكن ذلك
- استخدم مسارات منحنية - تجنب الزوايا القائمة (90 درجة) في مناطق الانحناء.
- لا تضع الثقوب الموصلة أو الوسادات أو الثقوب المطلية في مناطق الانحناء.
- قم بتوزيع المسارات بشكل متداخل على الجانبين المتقابلين من الانحناء المزدوج (تأثير العارضة على شكل حرف I) لتقليل تركيز الإجهاد
- استخدم المضلعات المظللة بدلاً من صب النحاس الصلب في المناطق المرنة لتحسين المرونة
7.3 اختيار وزن النحاس
يؤدي استخدام نحاس أرق إلى تحسين المرونة ولكنه يقلل من قدرة التوصيل الكهربائي. وازن بين هذه العوامل:
- 12 ميكرومتر (⅓ أونصة): أقصى قدر من المرونة، وخطوط دقيقة، وتيار منخفض
- 18 ميكرومتر (نصف أونصة): مرونة جيدة، تيار معتدل - الخيار الأكثر شيوعًا
- 35 ميكرومتر (1 أونصة): سعة التيار القياسية، مرونة منخفضة
- 70 ميكرومتر (2 أونصة): تيار عالٍ، مرونة محدودة - يستخدم عادة فقط في المناطق الصلبة
7.4 تطبيق الدعامة
توفر الدعامات الدعم الميكانيكي لتركيب المكونات أو إدخال الموصلات في المناطق المخصصة:
- فر-4: فعالة من حيث التكلفة، وشائعة الاستخدام في مناطق موصلات ZIF - بسماكة 0.2-1.6 مم
- بوليميد: تصميمات أنحف، وتوافق حراري أفضل - سمك 0.075-0.225 مم
- الفولاذ المقاوم للصدأ: حماية من التداخل الكهرومغناطيسي مع تقوية مدمجة - سمك 0.1-0.3 مم
- الألومنيوم: تبديد الحرارة + التصلب - السماكة 0.5-2.0 مم
8. خدمات تصنيع لوحات الدوائر المطبوعة المرنة من هايليب
توفر شركة Highleap Electronics تصنيعًا كاملاً للوحات الدوائر المطبوعة المرنة بدءًا من النموذج الأولي وحتى حجم الإنتاج، مع تصميم التحكم في العملية لضمان جودة متسقة عبر جميع أنواع لوحات الدوائر المطبوعة المرنة.
- نطاق القدرات: لوحات الدوائر المطبوعة المرنة أحادية الجانب، وثنائية الجانب، ومتعددة الطبقات حتى 10 طبقات؛ بناء جامد مرن للتطبيقات المشتركة
- إمكانية تحديد الخطوط الدقيقة: الحد الأدنى للمسار/المسافة 50 ميكرومتر/50 ميكرومتر للتصاميم عالية الكثافة
- خيارات المواد: البولي إيميد (بدرجات قياسية وعالية الأداء)، وLCP لتطبيقات الترددات الراديوية، وFCCL لاصق وغير لاصق
- خيارات تشطيب السطح: ENIG، قصدير الغمر، فضة الغمر، OSP حسب متطلبات التطبيق
- ملحق الدعامة: FR-4، PI، فولاذ مقاوم للصدأ، ألومنيوم مع وضع دقيق
- تكامل التجميع: تسليم المفتاح تجميع FPC بما في ذلك وضع SMT والاختبار الوظيفي
8.1 ما يجب تضمينه في طلب عرض الأسعار الخاص بك
للحصول على عرض أسعار سريع ودقيق، يرجى تقديم ما يلي:
- ملفات Gerber (بتنسيق RS-274X) أو بيانات ODB++
- رسم تصنيعي يتضمن الأبعاد والتفاوتات وتكوين الطبقات
- مواصفات المادة (نوع البولي إيثيلين، وزن النحاس، لاصق/غير لاصق)
- متطلبات تشطيب السطح
- تفاصيل الدعامات إذا لزم الأمر (المادة، السماكة، المواقع)
- الكمية (تقديرات حجم النموذج الأولي والإنتاج)
- متطلبات فئة IPC (الفئة 1 أو 2 أو 3)
- أي متطلبات خاصة للاختبار أو التوثيق
يقوم فريقنا الهندسي بمراجعة الطلبات والرد عليها بمعلومات التسعير، والمدة الزمنية، وتوصيات التصميم للتصنيع للحفاظ على سير مشروعك على المسار الصحيح.
تتمتع سابرينا بخبرة تزيد عن 18 عامًا في صناعة لوحات الدوائر المطبوعة، ولديها خلفية قوية في هندسة التصنيع بمساعدة الحاسوب ومراجعة ملفات لوحات الدوائر المطبوعة. وهي تدعم مشاريع لوحات الدوائر المطبوعة من مرحلة النموذج الأولي إلى الإنتاج بكميات كبيرة، مع التركيز على سهولة التصنيع وموثوقية العملية.
يساعد عملها فرق الهندسة على تقليل مخاطر الإنتاج وتحقيق نتائج تصنيع لوحات الدوائر المطبوعة (PCB) مستقرة وعالية الجودة.

وأوصت المشاركات

تجميع لوحة الدوائر المطبوعة مع طلاء واقٍ
توفر شركة هايليب للإلكترونيات خدمة تجميع لوحات الدوائر المطبوعة مع مواد مطابقة...

تجميع لوحات الدوائر المطبوعة للإلكترونيات الصناعية
يشمل تجميع لوحات الدوائر المطبوعة للإلكترونيات الصناعية...

تجميع لوحة الدوائر المطبوعة للأجهزة الإلكترونية الاستهلاكية
توفر شركة هايليب للإلكترونيات لوحات الدوائر المطبوعة للأجهزة الإلكترونية الاستهلاكية...

تجميع لوحة الدوائر المطبوعة مع برمجة البرامج الثابتة
توفر شركة هايليب للإلكترونيات خدمة تجميع لوحات الدوائر المطبوعة مع البرامج الثابتة...
كيفية الحصول على عرض أسعار لـ PCBs
دعونا نجري تحليل DFM/DFA لك ونعود إليك بتقرير.
يمكنك تحميل ملفاتك بشكل آمن عبر موقعنا.
نحن بحاجة إلى المعلومات التالية حتى نتمكن من إعطائك عرض أسعار:
-
- Gerber، ODB++، أو .pcb، المواصفات.
- قائمة المواد إذا كنت بحاجة إلى التجميع
- الكمية
- تحويل الوقت
بالإضافة إلى تصنيع لوحات الدوائر المطبوعة، نقدم مجموعة شاملة من الخدمات الإلكترونية، بما في ذلك تصميم لوحات الدوائر المطبوعة، وتجميع لوحات الدوائر المطبوعة، والحلول الجاهزة. سواء كنت بحاجة إلى مساعدة في إنشاء النماذج الأولية، أو التحقق من التصميم، أو الحصول على المكونات، أو الإنتاج الضخم، فإننا نقدم الدعم الشامل لضمان نجاح مشروعك. للحصول على خدمات تجميع لوحات الدوائر المطبوعة، يرجى تقديم قائمة المواد الخاصة بك وأي تعليمات تجميع محددة. كما نقدم تحليل DFM/DFA لتحسين تصميماتك من أجل قابلية التصنيع والتجميع، مما يضمن عملية إنتاج سلسة.