
تحسين تصميم الثقوب المحفورة بالليزر في لوحات الدوائر المطبوعة وخفض التكاليف
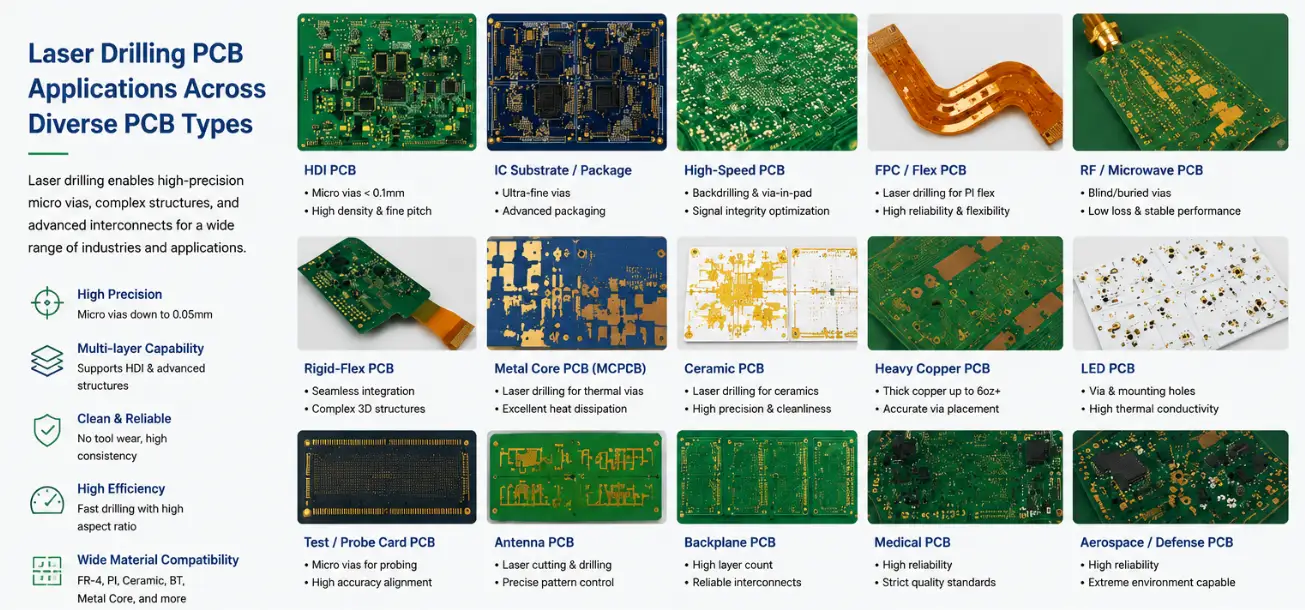
الشكل 1. حفر لوحة الدوائر المطبوعة بالليزر
جدول المحتويات
- متى يحتاج تصميم لوحة الدوائر المطبوعة (PCB) الخاص بك إلى الحفر بالليزر؟
- قواعد تصميم الثقوب الدقيقة: الأرقام الدقيقة التي تتحكم في التكلفة والإنتاجية
- نسبة العرض إلى الارتفاع: الخطأ الأكثر تكلفة في تصميم شاشات العرض عالية الدقة
- قواعد التوصيل عبر لوحة المفاتيح وأعطال التجميع التي لا يحذرك منها أحد
- ليزر ثاني أكسيد الكربون مقابل ليزر الأشعة فوق البنفسجية: أيهما يحتاجه جهازك؟
- كيف يقوم مهندسو التصنيع بمساعدة الحاسوب (CAM) بمعالجة ملفات الحفر بالليزر الخاصة بك - وما الذي يساعدهم؟
- عوامل تكلفة الحفر بالليزر: ما الذي يرفع أو يخفض عرض أسعار HDI الخاص بك
- ثمانية أخطاء تصميمية يتم اكتشافها في مراجعة DFM
لا يُعدّ حفر الثقوب الدقيقة في لوحات الدوائر المطبوعة بالليزر ترقيةً في التصنيع تُختار من أجل المكانة، بل هو حلٌّ مُخصّص لمشاكل توجيه مُحدّدة. واختياره دون فهم قواعد التصميم المُرتبطة به يُؤدّي إلى تكاليف أعلى بنسبة 40% من المُتوقّع، ومشاكل في التصميم للتصنيع تُؤخّر النموذج الأولي، وأعطال ميدانية تُعزى إلى ثقوب مُكدّسة مملوءة بالفراغات اجتازت جميع اختبارات المصنع. هذا الدليل مُوجّه لمُصمّمي لوحات الدوائر المطبوعة ومهندسي الأجهزة الذين يعرفون بالفعل ما هي الثقوب الدقيقة ويحتاجون إلى قواعد تصميم عملية، وعوامل خفض التكاليف، وحقائق سير عمل التصنيع بمساعدة الحاسوب، وأنماط الأعطال - وليس مُقدّمة في فيزياء الليزر.
احصل على مراجعة مجانية لمنتجات HDI DFM
1) متى يحتاج تصميم لوحة الدوائر المطبوعة (PCB) الخاص بك إلى الحفر بالليزر؟
1.1 مشاكل التوجيه الثلاث التي يحلها الحفر بالليزر
تأكد من أي من هذه المشاكل الثلاث يعاني منها تصميمك بالفعل قبل الالتزام ببناء HDI:
المشكلة الأولى - مسارات هروب BGA محجوبة هندسيًا بالثقوب النافذة. يبلغ التباعد بين مراكز ثقوب BGA ذات الخطوة 0.50 مم 0.50 مم. يتطلب الثقب النافذ الميكانيكي قطر وسادة 0.60 مم (0.30 مم للثقب + 0.15 مم للحلقة الدائرية من كل جانب). هذا أكبر من الخطوة - لا يمكنك عمليًا تركيب ثقب نافذ في كل صف من صفوف BGA. يحل الثقب الصغير ذو الخطوة 0.15 مم مع وسادة هبوط 0.30 مم هذه المشكلة. عند خطوة 0.40 مم، يصبح حتى 0.15 مم ضيقًا، ويصبح 0.10 مم ضروريًا.
المشكلة الثانية - تتطلب سلامة الإشارة عند ترددات أعلى من 5-10 جيجاهرتز وصلات رأسية خالية من النتوءات. يترك ثقب ميكانيكي يمر عبره إشارة من الطبقة L1 إلى L4 على لوحة ذات 16 طبقة نتوءًا نحاسيًا غير مستخدم (L5-L16) يتردد عند الترددات العالية. يزيل الحفر العكسي معظمه، لكن طول النتوء المتبقي لا يزال يُحدث انعكاسات عند ترددات أعلى من 10 جيجاهرتز. أما الوصلة الرأسية العمياء المحفورة بالليزر، فهي خالية من النتوءات بحكم تصميمها. بالنسبة لمسارات SerDes أو DDR5 أو الترددات اللاسلكية التي تزيد عن 5 جيجاهرتز على اللوحات متعددة الطبقات، قد تكون الوصلات الرأسية العمياء شرطًا أساسيًا لسلامة الإشارة، وليست خيارًا لزيادة الكثافة.
المشكلة الثالثة: يجب تقليص مساحة اللوحة دون التأثير على الأداء. قد تُنتج اللوحات ذات الكثافة العالية مسارات توصيل دقيقة على لوحات متعددة الطبقات قياسية، لكنها تتطلب مساحة أكبر بنسبة 20% مما يسمح به الغلاف. يمكن لتقنية HDI، التي تعتمد على كثافة الثقوب الدقيقة داخل الوسادات، استعادة هذه المساحة. صحيح أن تكلفة لوحة HDI أعلى لكل بوصة مربعة، إلا أن التكلفة الإجمالية قد تنخفض إذا كان تقليص المساحة كبيرًا بما يكفي.
| شروط التصميم | هل تحتاج إلى حفر بالليزر؟ | المنطق |
|---|---|---|
| مسافة بين نقاط BGA ≤ 0.50 مم | نعم | يفشل تصميم عظم الكلب عبر التفرع هندسيًا عند 0.50 مم وما دونه |
| مسافة بين نقاط BGA تبلغ 0.65 مم، ومساحة اللوحة غير مقيدة. | لا | يُعدّ التوصيل الميكانيكي القياسي عبر المراوح خيارًا عمليًا وأرخص. |
| تردد الإشارة > 10 جيجاهرتز على الطبقات المتعددة | نعم | يؤدي استخدام وصلة قصيرة عبر الثقوب إلى تدهور سلامة الإشارة فوق 5 جيجاهرتز |
| سمك اللوح < 0.8 مم إجماليًا | نعم | لا تستطيع المثاقب الميكانيكية تحقيق عمق الحفر المحدود عند هذا السمك |
| لوحة صغيرة الحجم بتقنية BGA بسمك 0.65 مم، مع مسارات توصيل كثيفة. | تقييم | قم بتشغيل تجربة التوجيه أولاً - قد لا يكون استخدام HDI مبرراً |
1.2 متى يكون الحفر بالليزر خيارًا خاطئًا
- النموذج الأولي فقط أو أقل من 50 وحدة: يستغرق تصنيع لوحات الدوائر المطبوعة بتقنية HDI من 8 إلى 14 يومًا، مقارنةً بـ 5 إلى 7 أيام للوحات متعددة الطبقات القياسية. وللتحقق من الوظائف، تُتيح لك الإصدارات القياسية إنجاز المهمة بشكل أسرع.
- لوحة ذات مسارات نظيفة مع ثقوب نافذة: يمكن في كثير من الأحيان استخدام BGA ذو 64 كرة 0.50 مم مع مساحة لوحة غير مقيدة مع فتحات توصيل على شكل عظم الكلب وبناء قياسي من 6 طبقات - بنصف تكلفة بناء HDI.
- التصاميم التي لا يعوض فيها ازدياد الكثافة التكلفة الإضافية: تضيف بعض تصميمات HDI ما بين 50 إلى 80% إلى تكلفة اللوحة الأساسية لتحقيق مكاسب في التوجيه كان من الممكن تحقيقها عن طريق إضافة طبقتين قياسيتين بدلاً من ذلك.
2) قواعد تصميم الثقوب الدقيقة: الأرقام الدقيقة التي تتحكم في التكلفة والإنتاجية
2.1 قطر الفتحة — القيمة الافتراضية أكبر ما لم تكن هناك قوى فاصلة.
يلجأ معظم المصممين إلى استخدام فتحات دقيقة بقطر 0.10 مم كخيار افتراضي، لأن التصاميم المرجعية لشركة HDI تُظهر هذا القطر. وهذا خطأ، فالقطر 0.10 مم هو الحد الأدنى الذي تفرضه قيود المسافة بين الثقوب، وليس خيارًا افتراضيًا. كل فتحة بقطر 0.10 مم تُستخدم في مكان يُمكن استخدام فتحة بقطر 0.15 مم فيه، تُكلّف تكلفة حفر إضافية (حوالي 1.6 ضعف تكلفة حفر فتحة بقطر 0.15 مم) دون أي فائدة تُذكر في عملية التوجيه.
قاعدة اختيار القطر:
- 0.10mm: لا يتم ذلك إلا عندما يكون تباعد BGA ≤ 0.40 مم، أو عندما تكون مساحة التلامس للطبقة الداخلية محدودة للغاية
- 0.125mm: حل وسط عملي لتوزيع الهوائيات بمسافة 0.40-0.45 مم حيثما تسمح المسافة بذلك
- 0.15mm: الخيار الافتراضي لجميع مسارات HDI الأخرى - إنتاجية أفضل، تكلفة حفر أقل، طلاء نحاسي أسهل
2.2 حجم منصة الأرض - الرقم الأكثر خطأً
يجب أن تستوعب منطقة التوصيل المحيطة بالوصلة العمياء مصدرين للخطأ: دقة موضع الليزر (±25 ميكرومتر) وتسجيل الرقائق (±50-70 ميكرومتر حسب عدد دورات الطباعة). وتتراكم هذه الأخطاء بشكل تراكمي في أسوأ الحالات.
| عبر القطر | مهبط طائرات الحد الأدنى المطلق | الإنتاج - موصى به | الحد الأدنى للحلقة الحلقيّة |
|---|---|---|---|
| 0.10 مم | 0.22 مم | 0.28 مم | 0.05 مم |
| 0.125 مم | 0.25 مم | 0.30 مم | 0.063 مم |
| 0.15 مم | 0.28 مم | 0.35 مم | 0.065 مم |
يؤدي ضبط نقاط التوصيل عند الحد الأدنى المطلق إلى تصميم لا يتحمل أي عيوب. تضيف نقاط التوصيل الموصى بها في الإنتاج هامشًا يتراوح بين 0.06 و0.07 مم، وهو هامش يتحمل التغيرات الطبيعية في عملية التصنيع. ولا تُضيف مساحة النحاس الإضافية أي تكلفة إضافية أثناء التصنيع.
2.3 وزن رقائق النحاس على طبقات التراكم
يجب استخدام رقائق نحاسية بسماكة ½ أونصة (17 ميكرومتر) في طبقات بناء الدوائر المتكاملة عالية الكثافة (HDI)، وليس 1 أونصة. في عملية الحفر باستخدام ثاني أكسيد الكربون، تُحفر نافذة نحاسية (قناع مطابق) كيميائيًا قبل الحفر بالليزر. عند استخدام نحاس بسماكة 1 أونصة، يؤدي الحفر إلى تغيير الحد الأدنى الفعال لقطر الفتحة القابلة للحفر من 0.10 مم إلى 0.12-0.13 مم. أما عند استخدام نحاس بسماكة ½ أونصة، فيمكن الوصول إلى 0.10 مم بشكل موثوق. يُرجى تحديد "نحاس بسماكة ½ أونصة على جميع طبقات بناء الدوائر المتكاملة عالية الكثافة" في ملاحظات التصنيع. ينسخ العديد من المصممين تصميمات الدوائر المتكاملة غير عالية الكثافة التي تحدد سماكة 1 أونصة في جميع طبقاتها دون إدراكهم للتأثير.
3) نسبة العرض إلى الارتفاع: الخطأ الأكثر تكلفة في تصميم شاشات العرض عالية الدقة
3.1 لماذا تتحكم نسبة العرض إلى الارتفاع في الموثوقية - وليس فقط في الإنتاجية
نسبة أبعاد الثقوب الدقيقة = سُمك العازل ÷ قطر الثقب. عندما تتجاوز هذه النسبة 0.8:1، تزداد صعوبة وصول مواد طلاء النحاس إلى قاع الثقب. والنتيجة هي طبقة رقيقة من النحاس عند نقطة التقاء الثقب - تحديدًا حيث يتركز الإجهاد الحراري أثناء دورات التغير الحراري. لا يتمثل نمط الفشل في انقطاع فوري، بل في ثقب يجتاز اختبار المصنع، ويجتاز فحص الاستلام، ثم يفشل بعد 200-400 دورة حرارية في ظروف التشغيل.
3.2 التكلفة والموثوقية حسب نسبة العرض إلى الارتفاع
| عبر ديا. | عازل | نسبة الجانب | تكلفة الحفر (نسبياً) | إنتاجية المرور الأول | عمر الدورة الحرارية |
|---|---|---|---|---|---|
| 0.15 مم | 75μm | 0.50:1 ✓ | 1.0 × | 99٪ + | > 1,000 دورة |
| 0.10 مم | 75μm | 0.75:1 ✓ | 1.6 × | 97–98 ٪ | 800-1,000 دورة |
| 0.10 مم | 100μm | 1.0:1 ⚠ | 2.8 × | 93–95 ٪ | 400-600 دورة |
| 0.10 مم | 110μm | 1.1:1 ✗ | 3.5 × | 88–92 ٪ | 200-400 دورة |
كيف يُنشئ المصممون نسب أبعاد غير صحيحة عن طريق الخطأ: عند نسخ تصميم طبقات حيث كان سمك العازل 75 ميكرومتر، لكن المصنّع يستبدله بنوع من مادة ما قبل التشريب أكثر سمكًا قليلاً - 100 ميكرومتر بدلاً من 75 ميكرومتر. نفس الفتحة 0.10 مم: تقفز نسبة الأبعاد من 0.75:1 إلى 1.0:1. يجب دائمًا تحديد سمك العازل بعد المعالجة (مثلاً، "1080 ما قبل التشريب، معالج 60 ميكرومتر ±5 ميكرومتر")، وليس فقط رقم نوع مادة ما قبل التشريب.
3.3 الحل: اختيار مادة ما قبل التشريب المناسبة
- مادة 1080 المشبعة مسبقًا بنسبة 65-70% من محتوى الراتنج: تصل إلى 55-65 ميكرومتر - مثالية للفتحات 0.10 مم (نسبة العرض إلى الارتفاع 0.55-0.65:1)
- مادة 1080 المشبعة مسبقًا بنسبة 55% من الراتنج: تصل درجة التصلب إلى 70-80 ميكرومتر - مقبول لـ 0.10 مم (0.70-0.80:1)
- 2116 prepreg: تصل درجة حرارة المعالجة إلى 110-130 ميكرومتر — لا يُستخدم كعازل بناء وحيد للثقوب الموصلة بقطر 0.10 مم
تحدث معظم انتهاكات نسبة العرض إلى الارتفاع في تصميم النماذج ثلاثية الأبعاد (DFM) عندما يُحدد المصممون استخدام مُسبق التشريب بدقة 2116 في عملية البناء، لأنه كان الإعداد الافتراضي في أداة التجميع الخاصة بهم. ويُؤدي التبديل إلى مُسبق التشريب بدقة 1080 إلى حل المشكلة تمامًا، مع الحفاظ على نفس التكلفة.
4) قواعد التوصيل عبر لوحة التحكم وأعطال التجميع التي لا يحذرك منها أحد
4.1 متى يكون استخدام Via-in-Pad مطلوبًا مقابل كونه اختياريًا
يُتيح تصميم "الوصلة داخل الوسادة" وضع الوصلة الدقيقة مباشرةً داخل وسادة التوصيل في شريحة BGA أو QFN بدلاً من وضعها بجانبها. وهو ضروري عندما تكون المسافة بين نقاط التوصيل في شريحة BGA 0.40 مم أو أقل، ولا توجد قناة توجيه بين نقاط التوصيل لتمرير تقليدي. ولا يُعد هذا التصميم ضروريًا تلقائيًا لجميع لوحات HDI، حيث أن العديد من شرائح BGA ذات المسافة 0.50 مم تستخدم وصلات عمياء موضوعة بين نقاط التوصيل، وليس داخلها. يُضيف تصميم "الوصلة داخل الوسادة" تكلفة إضافية بسبب ملء النحاس وتسوية السطح. لذا، لا تُحدد هذا التصميم إلا بعد التأكد من أن التوجيه يتطلبه فعلاً.
4.2 لماذا يؤدي عدم ملء الثقوب في الوسادة إلى انخفاض إنتاجية التجميع؟
أثناء عملية إعادة اللحام، يتسرب معجون اللحام إلى داخل الفتحة عبر منفذ مفتوح في لوحة التوصيل. لا يعود اللحام إلى الداخل، بل يبلل جدران الفتحة ويبقى بداخلها. والنتيجة هي وصلة BGA تعاني من نقص في اللحام: كمية كافية من اللحام المتبقي لضمان استمرارية التوصيل عند درجة حرارة الغرفة، ولكنها تفتقر إلى القوة الميكانيكية الكافية لتحمل الاهتزازات أو التغيرات الحرارية. يجتاز هذا النوع من الأعطال الاختبارات الكهربائية واختبارات الأشعة السينية عند درجة حرارة الغرفة، ولا يظهر إلا في المنتجات المُعادة من السوق أو في اختبارات العمر الافتراضي المُسرّعة.
4.3 مواصفات تعبئة النحاس - ما يجب أن يتضمنه ملاحظات التصنيع الخاصة بك
حدد جميع هذه العناصر الأربعة بشكل صريح وإلا سيقوم المصنّع بتطبيق إعدادات افتراضية قد تكون خاطئة:
- مواقع Via-in-pad: قم بإدراجها حسب مُعرّف المرجع أو اسم الشبكة أو التسمية التوضيحية في رسم التصنيع - وليس "جميع الثقوب الموجودة أسفل BGAs" (غامض للغاية).
- طريقة التعبئة: "حشو مطلي بالنحاس كهربائياً" - وليس "حشو عبر" (قد يعني حشو بالراتنج، وهو أمر غير كافٍ للثقوب الدقيقة)
- التخطيط: "سطح مصقول بتقنية التلميع الكيميائي الميكانيكي، بروز ≤ 15 ميكرومتر فوق النحاس المحيط" لخطوة 0.40 مم؛ مقبول بروز ≤ 25 ميكرومتر لخطوة 0.50 مم
- مواصفات الفراغ: مساحة الفراغات في المقطع العرضي ≤ 10% وفقًا لمعيار IPC-6012D — اطلب ≤ 8% لأي تطبيق يتطلب أكثر من 500 دورة حرارية
4.4 يجب تقليل فتحة الاستنسل في مواقع التوصيل عبر الوسادة
يشغل بروز الثقوب المملوءة (حتى لو كان ≤ 15 ميكرومترًا) حيزًا من معجون اللحام. وللتعويض عن ذلك، يجب أن تكون فتحة قالب معجون اللحام في وسادات BGA ذات الثقوب المدمجة 80-90% من مساحة الوسادة الاسمية. يحتاج مهندس التجميع إلى قائمة مواقع الثقوب المدمجة لتصميم فتحة القالب بشكل صحيح، وهذه المعلومات لا تُنقل تلقائيًا من ملاحظات تصنيع لوحات الدوائر المطبوعة إلى فريق التجميع.
5) ليزر ثاني أكسيد الكربون مقابل ليزر الأشعة فوق البنفسجية: أيهما يحتاج إليه جهازك؟
5.1 التبعية المادية
يقوم ليزر ثاني أكسيد الكربون (الأشعة تحت الحمراء بطول موجي 10.6 ميكرومتر) بإزالة الراتنج العازل، ولكنه ينعكس عن النحاس، مما يستلزم وجود نافذة نحاسية محفورة مسبقًا (قناع مطابق) قبل حفر المادة العازلة الموجودة أسفلها. أما ليزر الأشعة فوق البنفسجية (355 نانومتر) فيزيل النحاس مباشرةً ويحفر النحاس والمادة العازلة في عملية واحدة.
| مواد عازلة | الليزر المطلوب | الحد الأدنى لقطر الطريق | سرعة | التكلفة مقابل خط الأساس لانبعاثات ثاني أكسيد الكربون |
|---|---|---|---|---|
| FR4 القياسي، FR4 عالي درجة حرارة التحول الزجاجي، FR4 الخالي من الهالوجين | ثاني أكسيد الكربون (المعياري) | 0.10 مم | 400-600 عبر/دقيقة | 1.0 × |
| طبقات البوليميد المرنة في المواد الصلبة المرنة | يفضل استخدام الأشعة فوق البنفسجية، ويمكن استخدام ثاني أكسيد الكربون | 0.075 مم (الأشعة فوق البنفسجية) | 200-400 عبر/دقيقة | 1.15–1.25× |
| رقائق خاصة منخفضة الفقد، سيراميك PTFE | الأشعة فوق البنفسجية مطلوبة | 0.075 مم | 200-350 عبر/دقيقة | 1.20–1.35× |
| ركائز من السيراميك ذات لب زجاجي | يتطلب الأمر أشعة فوق بنفسجية بيكو ثانية | 0.025 مم | 50-150 عبر/دقيقة | 2.5–4.0× |
ملاحظة هامة للتصميم: إذا كانت طبقات لوحة الدوائر المطبوعة عالية التردد تستخدم رقائق خاصة منخفضة الفقد أو رقائق مصنوعة من مادة PTFE في طبقات التجميع، فتأكد من أن الشركة المصنعة لديك تمتلك إمكانية استخدام ليزر الأشعة فوق البنفسجية قبل إتمام عملية التجميع. الشركات المصنعة التي لا تمتلك سوى ليزر ثاني أكسيد الكربون سترفض الطلب أو ستستبدل مادة عازلة مختلفة لطبقات التجميع.
5.2 ألواح هجينة تعمل بثاني أكسيد الكربون والأشعة فوق البنفسجية
تجمع بعض التصاميم بين طبقات داخلية قياسية من مادة FR4 مع رقائق خاصة منخفضة الفقد أو رقع من مواد عالية التردد لأقسام الترددات الراديوية. إذا كانت مادة العزل الكهربائي المستخدمة في منطقة الترددات الراديوية من نوع HDI غير FR4، فسيحتاج المصنّع إلى وصفات حفر خاصة بكل منطقة: حفر بالأشعة فوق البنفسجية في مناطق الرقائق الخاصة منخفضة الفقد، وحفر بثاني أكسيد الكربون في باقي المناطق. هذا ممكن عمليًا، ولكنه يتطلب تحديد حدود المناطق بوضوح في رسم التصنيع. أما الملاحظات المبهمة مثل "رقعة رقائق خاصة منخفضة الفقد في منطقة الترددات الراديوية" فتجبر مهندس التصنيع بمساعدة الحاسوب على التخمين، وسيستخدم إعدادات متحفظة غير مثالية لأي من المنطقتين.
6) كيف يقوم مهندسو التصنيع بمساعدة الحاسوب (CAM) بمعالجة ملفات الحفر بالليزر الخاصة بك - وما الذي يساعدهم في ذلك
6.1 أربعة أشياء تقوم بها هندسة CAM بملفات HDI الخاصة بك
إن فهم سير عمل نظام التصنيع بمساعدة الحاسوب (CAM) يتيح لك إعداد الملفات التي تدخل مباشرة في مرحلة الإنتاج بدلاً من بدء دورة مراجعة تستغرق من 24 إلى 48 ساعة:
الخطوة 1 - التحقق من طبقات التغليف. يتحقق مهندس CAM من أن سماكات العازل المحددة تُنتج قيم المعاوقة الصحيحة وتدعم نسب أبعاد الثقوب في التصميم. إذا حددتَ مادة ما قبل التشريب برقم النمط فقط (وليس السماكة بعد المعالجة)، فسيستخدم مهندس CAM القيمة الافتراضية للمصنع لهذا النمط، والتي قد تختلف عما افترضته أداة EDA لحساب المعاوقة.
الخطوة الثانية - استخراج أزواج طبقات الثقوب العمياء: يعتمد برنامج الحفر بالليزر على استخراج أشكال الثقوب التي تظهر على طبقة واحدة دون الأخرى. إذا كان تصميمك يحتوي على ثقوب عمياء تربط طبقات غير متجاورة (وهو الخطأ الأكثر شيوعًا في تصميم الدوائر المتكاملة عالية الكثافة)، فسيتم اكتشاف هذا الخطأ هنا - بعد انتظارك يومًا كاملًا للحصول على عرض السعر.
الخطوة 3 - خريطة تعويض التسجيل. يؤدي عدم انتظام كثافة النحاس في الطبقات الداخلية إلى تمدد غير منتظم للوحة أثناء عملية الترقق، مما يُغيّر مواقع النحاس الفعلية عن إحداثيات التصميم بمساعدة الحاسوب (CAD). يقوم برنامج التصنيع بمساعدة الحاسوب (CAM) بحساب خريطة تشوه شاملة للوحة، ويُجري إزاحة مسبقة لمواقع حفر الليزر للتعويض. تُقلل الطبقات الداخلية ذات التوزيع غير المتساوي للنحاس (80% في المركز، 20% على الحواف) من دقة هذا النموذج، مما يزيد من خطأ تحديد الموقع.
الخطوة 4 - توليد نافذة القناع المطابق. في عملية الحفر بثاني أكسيد الكربون، يقوم برنامج التصنيع بمساعدة الحاسوب (CAM) بتوليد نوافذ حفر نحاسية حول كل موقع ثقب مغلق - قطر النافذة = قطر الثقب + 50-75 ميكرومتر من كل جانب. إذا لم يترك تصميم وسادة الطبقة الخارجية كمية كافية من النحاس حول هذه النوافذ، فسيشير برنامج التصنيع بمساعدة الحاسوب (CAM) إلى وجود هندسة هامشية.
6.2 ما يجب تضمينه في ملفاتك لتجنب المراسلات المتكررة
- سُمك العازل المعالج لكل طبقة، وليس فقط نمط ما قبل التشريب: "1080 prepreg, cured 60µm ±5µm" - وليس "1080". هذا يثبت نسبة العرض إلى الارتفاع وحساب المعاوقة في آن واحد.
- تم تحديد أزواج الطبقات العمياء بشكل صريح: "وصلات عمياء من الطبقة 1 إلى الطبقة 2 (كلا الوجهين)" في ملاحظات التصنيع. لقد لاحظ مهندسو التصنيع بمساعدة الحاسوب (CAM) عددًا كافيًا من أزواج الطبقات المحددة بشكل غير صحيح، لذا فإن الإشارة الصريحة إلى ذلك تتجنب طلب المراجعة.
- تم تحديد مواقع نقاط الوصول عبر المنصة: قم بإدراجها حسب المرجع أو اسم الشبكة أو ملف PDF مُعلّم. بدون ذلك، يطبق برنامج CAM عملية التعبئة القياسية الخاصة به - والتي قد تكون عبارة عن سدادة راتنجية، وليست تعبئة نحاسية.
- ملاحظة توازن النحاس للطبقات المتفرقة: إذا كانت الطبقة متفرقة عمداً (30% نحاس لأسباب تتعلق بالمقاومة)، فقم بتدوين ذلك صراحةً حتى لا يقوم مهندس CAM بالإبلاغ عنها كخطأ تصميم محتمل.
6.3 ما هي الأسباب الأكثر شيوعًا لتأخير المراجعة؟
- لا يميز ملف حفر الثقوب العمياء أي الثقوب تتوقف عند أي طبقة - يجب على برنامج CAM إعادة البناء من الهندسة المتداخلة
- يُحدد التجميع المسبق للألياف حسب النمط فقط — يجب على المُصنِّع تأكيد أي نوع متوفر في المخزون وما إذا كان يفي بنسبة العرض إلى الارتفاع
- لا يوجد فرق بين الوصلات العمياء المدمجة في الوسادة والوصلات العمياء القياسية - لا يمكن للمصنّع تحديد متطلبات عملية التعبئة.
- تشير مواصفات المعاوقة إلى طبقة مستوية غير موجودة في التكوين المُقدَّم
لا يتطلب أي من هذه الأمور تغييرًا في التصميم. إنما تتطلب توثيقًا يستغرق 30 دقيقة ويوفر 48 ساعة.
7) عوامل تكلفة الحفر بالليزر: ما الذي يرفع أو يخفض عرض أسعار HDI الخاص بك
7.1 خمسة متغيرات تؤثر على السعر
المتغير الأول - عدد الثقوب الموصلة. يُعد وقت تشغيل آلة الليزر هو العامل المحدد لتقنية HDI. يستغرق حفر 6,000 ثقب موصل غير مرئي لكل لوحة ثلاثة أضعاف الوقت الذي يستغرقه حفر 2,000 ثقب موصل. يؤدي تحسين التصميم - باستخدام ثقوب نافذة مدفونة بدلاً من سلاسل الثقوب الموصلة غير المرئية المتراصة، ومشاركة الثقوب الموصلة بين أزواج الإشارات المتجاورة - إلى تقليل عدد الثقوب الموصلة والتكلفة بشكل مباشر.
المتغير الثاني - قطر الثقب وعدد نبضات الليزر. يحتاج ثقب بقطر 0.10 مم إلى 6-10 نبضات ليزر (نمط التثقيب). بينما يحتاج ثقب بقطر 0.15 مم إلى 3-5 نبضات. في لوحة تحتوي على 3,000 ثقب، يؤدي استبدال الثقوب التي لا تتطلب قطر 0.10 مم بثقوب بقطر 0.15 مم إلى توفير ما يقارب 30-40% من وقت تشغيل جهاز الليزر. وهذا يوفر تكلفة حقيقية وقابلة للقياس.
المتغير 3 - عدد دورات التغليف. تضيف كل دورة من يومين إلى ثلاثة أيام وتكلفة متناسبة. النوع الأول (دورتان) ← النوع الثاني (3 دورات) ← النوع الثالث (4 دورات فأكثر) يضيف كل منها ما يقارب 25-35% لكل دورة إضافية.
المتغير 4 - متطلبات تعبئة النحاس. تضيف عملية تعبئة النحاس بالطلاء الكهربائي للوصلات المتراصة من 18 إلى 30 ساعة لكل دورة تعبئة. إذا كانت الوصلات المتداخلة (بإزاحة أفقية ≥ 0.20 مم بين الأزواج المتجاورة) مناسبة لتصميمك، فإن إلغاء متطلبات التعبئة يوفر من 20 إلى 35% من تكلفة طبقة HDI الواحدة.
المتغير 5 - نوع الليزر. ليزر ثاني أكسيد الكربون هو التكلفة القياسية. يضيف ليزر الأشعة فوق البنفسجية (المطلوب للعوازل غير FR4) ما بين 15 و25% إلى التكلفة. ضع هذا في اعتبارك إذا كانت طبقاتك المركبة تستخدم رقائق خاصة منخفضة الفقد أو رقائق مصنوعة من مادة PTFE.
7.2 مؤشر التكلفة حسب نوع البناء
| نوع البناء | دورات التصفيح | التكلفة مقابل المعيار في دوري البيسبول الرئيسي | مهلة نموذجية |
|---|---|---|---|
| طبقات متعددة قياسية (بدون HDI) | 1 | 1.0 × | 5-7 أيام |
| النوع الأول (1+N+1)، ثقوب متداخلة | 2 | 1.5–1.8× | 8-11 أيام |
| النوع الأول + حشو نحاسي عبر الوسادة | 2 | 1.8–2.2× | 9-12 أيام |
| النوع الثاني (2+N+2)، متداخل | 3 | 2.0–2.5× | 11-14 أيام |
| النوع الثاني، فتحات نحاسية مكدسة | 3 | 2.5–3.2× | 13-16 أيام |
| النوع الثالث / متعدد الطبقات HDI | 4+ | 3.5–5.0× | 14-21 أيام |
8) أخطاء التصميم الثمانية التي يتم اكتشافها أثناء مراجعة التصميم للتصنيع
تظهر هذه المشاكل بشكل متكرر في مراجعات تصميم التصنيع عالي الدقة (HDI DFM). جميعها قابلة للإصلاح قبل التصنيع، ولا يتطلب أي منها إعادة توجيه كاملة.
- أعمى عن طريق ربط الطبقات غير المتجاورة. لا يمكن تصنيع وصلة عمياء من L1 إلى L3 في تصميم من النوع الأول، حيث يتوقف الليزر عند أول طبقة نحاسية يصادفها (L2). الحل: وصلتان عميتان متتاليتان بتكوين متداخل أو مكدس.
- نسبة العرض إلى الارتفاع أعلى من 0.8:1 بسبب خطأ في عملية ما قبل التشريب. يحدث هذا عادةً عند استخدام مادة 2116 المُشَرَّبة مسبقًا (التي تصل سماكتها بعد التصلب إلى 110-130 ميكرومتر) مع فتحات توصيل بقطر 0.10 مم. الحل: استبدال مادة التغليف المُشَرَّبة مسبقًا بمادة 1080 بسماكة 60-70 ميكرومتر بعد التصلب.
- طبقة من النحاس بسماكة 1 أونصة على طبقات تراكم HDI. يؤدي ذلك إلى تدهور جودة نافذة القناع المطابق ورفع الحد الأدنى الفعال لقطر الفتحة إلى 0.12-0.13 مم. الحل: تحديد 17 ميكرومتر (نصف أونصة) من النحاس على طبقات التراكم في ملاحظات التصنيع.
- مساحات أرضية بأصغر حجم ممكن دون أي هامش. أي اختلاف في التسجيل، مهما كان بسيطاً، يؤدي إلى حدوث خلل. الحل: استخدام القيم الموصى بها للإنتاج في القسم 2.2.
- لم يتم تحديد طريقة التوصيل عبر الوسادة في ملاحظات التصنيع. يقوم المصنّع بتطبيق سدادة راتنجية قياسية على جميع الثقوب العمياء؛ أما مواقع الثقوب داخل الوسادات فتخضع لعملية معالجة خاطئة. الحل: تحديد مواقع الثقوب داخل الوسادات بشكل صريح مع تحديد تعبئة النحاس وتسوية السطح باستخدام التلميع الكيميائي الميكانيكي.
- يمكن استخدام الوصلات المتراصة حيثما يكون استخدام الوصلات المتداخلة مناسبًا. إضافة تكلفة تعبئة النحاس وأكثر من 30 ساعة من المعالجة دون داعٍ. الحل: التحقق من إمكانية تحقيق إزاحة أفقية قدرها 0.20 مم بين أزواج الثقوب الموصلة - إذا كانت الإجابة بنعم، فاستخدم الترتيب المتداخل.
- لم يتم تحديد سمك العازل، فقط نمط ما قبل التشريب. يستخدم المصنّع النسخة المتوفرة لديه حاليًا، والتي قد تختلف عن 75 ميكرومتر التي يفترضها برنامج التصميم الإلكتروني لديك. الحل: حدد سمك العازل المعالج لكل طبقة مع مراعاة التفاوت المسموح به.
- يؤدي عدم توازن كثافة النحاس إلى خطر انحراف التسجيل. تتسبب الطبقات الداخلية التي تحتوي على أقل من ٢٥٪ نحاس في نصفها في تمدد غير منتظم للوحة وتراكم أخطاء التسجيل عبر دورات الترقق. الحل: إضافة تعبئة نحاسية مظللة للمناطق ذات الكثافة المنخفضة - لا يلزم توصيلها بأي شبكة.
8.1 البنية التحتية للحفر بالليزر لشركة هايليب
توفر شركة هايليب للإلكترونيات قدرة إنتاجية كاملة لتقنية HDI:
- ليزر ثاني أكسيد الكربون: 6 أنظمة، بحد أدنى 0.10 مم، 400-600 فتحة/دقيقة، عملية قناع مطابق لـ FR4 وجميع الصفائح المتوافقة مع FR4
- الليزر فوق البنفسجي: نظامان، بحد أدنى 0.075 مم، استئصال مباشر للنحاس - رقائق خاصة منخفضة الفقد، PTFE، متوافقة مع البولي إيميد
- حشوة نحاسية: نحاس مطلي كهربائياً مع مادة CMP ببروز ≤ 15 ميكرومتر؛ نسبة الفراغات ≤ 8% (تتجاوز معيار IPC-6012D الفئة 3 ≤ 10%)
- أنواع البناء: من النوع الأول إلى النوع الثالث، أي طبقة HDI حتى 4 طبقات بناء لكل وجه، هجين صلب-مرن HDI
- مراجعة DFM: يشمل كل عرض أسعار لتقنية HDI فحص نسبة العرض إلى الارتفاع، والتحقق من أزواج الطبقات، ومراجعة ملاحظات تعبئة النحاس خلال 24 ساعة - مع توصيات محددة للإصلاح، وليس علامات رفض.
أرسل ملفات HDI الخاصة بك لمراجعتها من قبل قسم التصميم والتصنيع (DFM) والحصول على عرض سعر.

وأوصت المشاركات

تجميع لوحة الدوائر المطبوعة لمفتاح الشبكة: اختبار الإيثرنت، وتقنية PoE، والمنافذ
تُقدّم شركة هايليب للإلكترونيات خدمة تجميع لوحات الدوائر المطبوعة لمفاتيح الشبكة...

تجميع لوحة الدوائر المطبوعة للإلكترونيات الخاصة بالطاقة لأنظمة التيار العالي وتحويل الطاقة
توفر شركة هايليب للإلكترونيات لوحات الدوائر المطبوعة للإلكترونيات الكهربائية...

تجميع لوحات الدوائر المطبوعة للإلكترونيات في السيارات: إمكانية التتبع والتحكم في العملية
تقوم شركة هايليب للإلكترونيات بتصنيع لوحات الدوائر المطبوعة وتوفير...

مجموعة لوحة الدوائر المطبوعة لعكس الطاقة الشمسية للوحات الطاقة والتحكم
إذا كنت تبحث عن تجميع لوحة الدوائر المطبوعة لعكس الطاقة الشمسية، فإن Highleap...
كيفية الحصول على عرض أسعار للوحات الدوائر المطبوعة
سنجري تحليل DFM/DFA نيابةً عنك، وسنوافيك بتقرير. يمكنك تحميل ملفاتك بأمان عبر موقعنا الإلكتروني. نحتاج إلى المعلومات التالية لتقديم عرض سعر لك:
-
- Gerber، ODB++، أو .pcb، المواصفات.
- قائمة المواد إذا كنت بحاجة إلى التجميع
- الكمية
- تحويل الوقت
بالإضافة إلى تصنيع لوحات الدوائر المطبوعة، نقدم مجموعة شاملة من الخدمات الإلكترونية، بما في ذلك تصميم لوحات الدوائر المطبوعة، وتركيب لوحات الدوائر المطبوعة، والحلول الجاهزة. سواءً كنت بحاجة إلى مساعدة في إنشاء النماذج الأولية، أو التحقق من التصميم، أو توريد المكونات، أو الإنتاج الضخم، فإننا نقدم دعمًا شاملًا لضمان نجاح مشروعك.
لخدمات PCBA، يُرجى تقديم قائمة المواد (BOM) وأي تعليمات تجميع محددة. كما نقدم تحليل DFM/DFA لتحسين تصميماتكم من حيث قابلية التصنيع والتجميع، مما يضمن عملية إنتاج سلسة.