
درجة انصهار اللحام: دليل درجة حرارة السبيكة
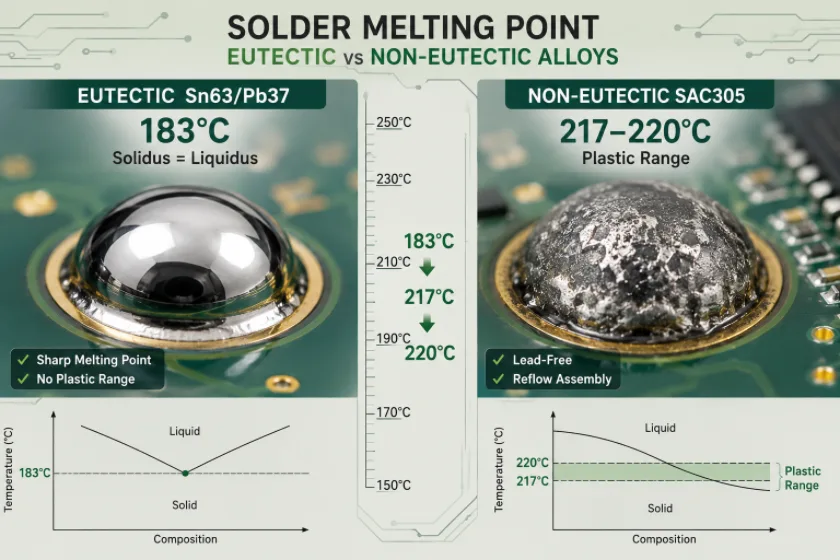
الشكل 1. درجة انصهار اللحام
تعتمد درجة انصهار اللحام كليًا على سبيكته. ينصهر لحام القصدير والرصاص الإيوتكتيكي (Sn63/Pb37) عند درجة حرارة واحدة ثابتة تبلغ 183 درجة مئوية (361 درجة فهرنهايت) ، بينما تنصهر سبيكة SAC305، وهي الأكثر شيوعًا الخالية من الرصاص، ضمن نطاق يتراوح بين 217 و220 درجة مئوية (423-428 درجة فهرنهايت) . وبالنسبة لجميع أنواع سبائك اللحام، تتراوح درجات الانصهار من حوالي 138 درجة مئوية للحام القصدير والبزموت منخفض الحرارة إلى 300 درجة مئوية وما فوق للحام عالي الرصاص. يقدم هذا الدليل القيم الدقيقة لكل سبيكة، ويشرح الفرق بين درجة الانصهار ونطاق الانصهار، ويوضح كيف أن هذه الدرجات القليلة هي التي تحدد سلامة وصلة لوحة الدوائر المطبوعة أو وجود عيب فيها.
ما هي درجة انصهار اللحام؟
نقطة الانصهار هي درجة الحرارة التي يتحول عندها سبيكة اللحام من الحالة الصلبة إلى السائلة، مما يسمح لها بترطيب الأسطح المعدنية وتشكيل وصلة. تكمن الصعوبة في أن السبائك اليوتكتيكية فقط هي التي تمتلك نقطة انصهار واحدة حقيقية. فالخليط اليوتكتيكي - مثل Sn63/Pb37 كمثال كلاسيكي - ينصهر ويتجمد عند درجة حرارة محددة تمامًا، دون وجود حالة لزجة بينهما. هذا الانتقال الحاد هو ما يجعل اللحام اليوتكتيكي ينتج وصلات نظيفة ويسهل التعامل معه.
أما معظم السبائك غير اليوتكتيكية فتنصهر ضمن نطاق محدد بدرجتي حرارة:
- صلب — درجة الحرارة التي تكون عندها السبيكة يبدأ ليذوب. أسفل هذا المستوى يكون صلباً تماماً.
- ليكويدوس — درجة الحرارة التي تكون عندها السبيكة تماما سائل. وفوق ذلك يتدفق بحرية.
بين مرحلتي التصلب والسيولة، يكون اللحام في حالة صلبة جزئياً وسائلة جزئياً - وهي حالة لزجة أشبه بالعجين أو البلاستيك. تميل الوصلات التي تتعرض للاضطراب في هذه الحالة إلى أن تكون خشنة وضعيفة (وهو سبب شائع للوصلات غير المتماسكة أو الباردة)، وهذا أحد أسباب تفضيل السبائك اليوتكتيكية التي لا تحتوي على نطاق لزج في اللحام اليدوي.
درجة انصهار اللحام المحتوي على الرصاص (القصدير والرصاص)
هيمنت لحامات القصدير والرصاص (SnPb) على صناعة الإلكترونيات لعقود، ولا تزال تُستخدم في مجالات الطيران والدفاع والطب، حيث تُعدّ موثوقيتها وخلوها من شعيرات القصدير من العوامل المهمة. ويعتمد سلوك انصهارها على نسبة القصدير إلى الرصاص، وتشترك جميع سبائك SnPb في نفس درجة حرارة الانصهار (درجة حرارة التصلب) البالغة 183 درجة مئوية.
| سبيكة القصدير والرصاص | نقطة الانصهار / نطاقها | ملاحظة |
|---|---|---|
| Sn63/Pb37 (يوتكتيكي) | 183 درجة مئوية (361 درجة فهرنهايت) - نقطة واحدة | لحام إلكترونيات عالي الجودة؛ خالٍ من البلاستيك |
| Sn60/Pb40 | 183–190 درجة مئوية (361–374 درجة فهرنهايت) | شائع جداً؛ مجموعة بلاستيكية صغيرة |
| Sn50/Pb50 | 183–216 درجة مئوية (361–421 درجة فهرنهايت) | مجموعة أوسع من البلاستيك؛ للأغراض العامة |
| Sn40/Pb60 | 183–238 درجة مئوية (361–460 درجة فهرنهايت) | محتوى رصاص أعلى؛ سباكة/صناعية |
الخلاصة العملية هي أن سبيكة Sn63/Pb37 هي السبيكة التي يجب اختيارها عندما تريد الحصول على أنظف وصلات ممكنة، لأنها تتجاوز نطاق الصلابة الذي تمر به النسب الأخرى.
درجة انصهار اللحام الخالي من الرصاص
دفعت لوائح RoHS وما شابهها معظم الشركات المصنعة للأجهزة الإلكترونية التجارية إلى استخدام اللحام الخالي من الرصاص، والذي يتكون أساسًا من القصدير مع إضافة الفضة والنحاس، وأحيانًا البزموت أو النيكل. تنصهر السبائك الخالية من الرصاص عند درجة حرارة أعلى بمقدار 30-45 درجة مئوية من سبائك القصدير والرصاص، وهو ما يُعدّ أهمّ نتيجة عملية لهذا التحوّل، إذ يرفع درجات حرارة إعادة التدفق القصوى والإجهاد الحراري على اللوحات والمكونات.
| سبيكة خالية من الرصاص | نقطة الانصهار / نطاقها | ملاحظة |
|---|---|---|
| SAC305 (Sn96.5/Ag3.0/Cu0.5) | 217–220 درجة مئوية (423–428 درجة فهرنهايت) | السبيكة الخالية من الرصاص الافتراضية لتقنية التجميع السطحي (SMT). |
| SAC387 (Sn95.5/Ag3.8/Cu0.7) | ~217–218 درجة مئوية (423–424 درجة فهرنهايت) | متغير SAC شبه اليوتكتيكي |
| Sn96.5/Ag3.5 (Sn-Ag) | 221 درجة مئوية (430 درجة فهرنهايت) | سبيكة قصدير وفضة يوتكتيكية، بدون نحاس |
| Sn99.3/Cu0.7 (Sn-Cu) | 227 درجة مئوية (441 درجة فهرنهايت) | منخفض التكلفة، شائع في لحام الموجة |
تُعدّ سبيكة SAC305 هي السبيكة التي تُبنى عليها معظم تجميعات لوحات الدوائر المطبوعة الخالية من الرصاص. وتوجد أنواع ذات نسبة فضة أقل وأخرى مُطعّمة لتقليل التكلفة أو تحسين أداء مقاومة الصدمات والسقوط والتغيرات الحرارية، لكن درجات انصهارها تبقى قريبة من درجة انصهار سبيكة SAC البالغة 217 درجة مئوية.
لحام درجات الحرارة المنخفضة ولحام درجات الحرارة العالية
وبعيداً عن السبائك السائدة، توجد مجموعتان متخصصتان تقعان على طرفي نقيض مقياس درجة الحرارة.
لحام منخفض الحرارة
ينصهر سبيكة القصدير-البزموت (Sn42/Bi58) عند درجة حرارة 138 درجة مئوية (281 درجة فهرنهايت) ، بينما تنصهر سبيكة الإنديوم-القصدير (In52/Sn48) عند حوالي 118 درجة مئوية (244 درجة فهرنهايت) . تُستخدم هذه السبيكة عندما لا تتحمل المكونات أو الركائز حرارة إعادة التدفق العادية، مثل مصابيح LED الحساسة للحرارة، وبعض أجهزة الاستشعار، والركائز المرنة، ولحام الوصلات المتدرجة حيث يجب إنشاء وصلة ثانية دون إعادة صهر الأولى. لكن من عيوب هذه السبيكة أنها أكثر هشاشة.
لحام عالي الحرارة
تبقى سبائك الرصاص العالية، مثل Sn10/Pb88/Ag2 (حوالي 268-290 درجة مئوية) وSn5/Pb95 (حوالي 308-312 درجة مئوية)، صلبة عند درجات حرارة كافية لإذابة اللحام العادي. تُستخدم هذه السبائك في تركيب رقائق أشباه الموصلات المستخدمة في الطاقة، وفي الإلكترونيات المستخدمة في آبار النفط والغاز، وفي بيئات حارة أخرى. وللمقارنة، ينصهر القصدير النقي عند 232 درجة مئوية، والرصاص النقي عند 327 درجة مئوية.
جدول مقارنة نقاط انصهار اللحام
يضع هذا المخطط الموحد السبائك الشائعة جنبًا إلى جنب، من أدنى نقطة انصهار إلى أعلى نقطة انصهار.
| أشابة | التركيب | درجة الانصهار (°م) | الذوبان (°ف) | اكتب / استخدم |
|---|---|---|---|---|
| In52/Sn48 | 52% إنديوم، 48% قصدير | 118 | 244 | الأجزاء الحساسة ذات درجات الحرارة المنخفضة |
| Sn42/Bi58 | 42% قصدير، 58% بزموت | 138 | 281 | خالٍ من الرصاص في درجات الحرارة المنخفضة |
| Sn63/Pb37 | 63% قصدير، 37% رصاص | 183 | 361 | اليوتكتيك المحتوي على الرصاص (معيار مرجعي) |
| Sn60/Pb40 | 60% قصدير، 40% رصاص | 183-190 | 361-374 | الرصاص، عام |
| SAC305 | 96.5% قصدير، 3% فضة، 0.5% نحاس | 217-220 | 423-428 | تقنية التثبيت السطحي الخالية من الرصاص (افتراضياً) |
| Sn96.5/Ag3.5 | 96.5% قصدير، 3.5% فضة | 221 | 430 | القصدير والفضة الخاليان من الرصاص |
| Sn99.3/Cu0.7 | 99.3% قصدير، 0.7% نحاس | 227 | 441 | لحام الموجة الخالي من الرصاص |
| القصدير النقي (Sn) | 100% قصدير | 232 | 450 | المعدن المرجعي |
| Sn10/Pb88/Ag2 | 10% قصدير، 88% رصاص، 2% فضة | 268-290 | 514-554 | درجات حرارة عالية (تثبيت الرقاقة) |
| الرصاص النقي (Pb) | 100% رصاص | 327 | 621 | المعدن المرجعي |
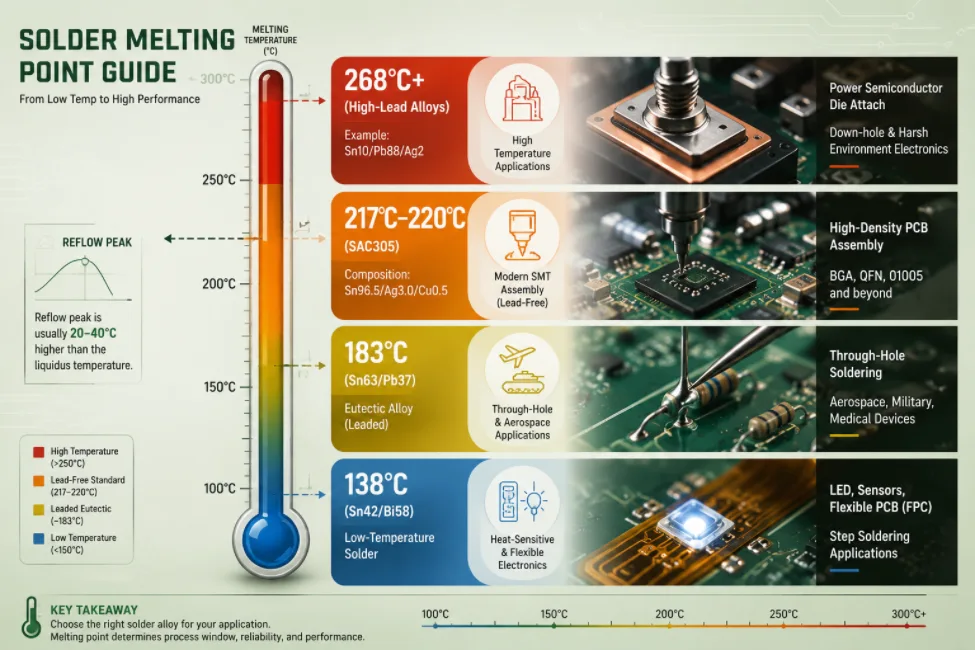
الشكل 2. تفاصيل نقطة انصهار اللحام
نقطة الانصهار مقابل درجة حرارة اللحام وإعادة التدفق
من مصادر الالتباس الشائعة اعتبار درجة الانصهار هي درجة الحرارة التي تضبطها على مكواة اللحام أو الفرن. هذا غير صحيح. تُشير درجة الانصهار إلى اللحظة التي يصبح فيها اللحام سائلاً؛ ولترطيب نقاط اللحام بشكل صحيح وضمان تدفق اللحام بسلاسة، يجب العمل عند درجة حرارة أعلى من درجة الانصهار.
- درجة حرارة رأس مكواة اللحام يتم ضبط درجة الحرارة أعلى بكثير من نقطة الانصهار لدفع الحرارة إلى الوصلة بسرعة قبل أن يبرد الطرف. الإعدادات النموذجية تقريبًا 315–370 درجة مئوية (600–700 درجة فهرنهايت) للحام المحتوي على الرصاص و 350–400 درجة مئوية (660–750 درجة فهرنهايت) بالنسبة للخلو من الرصاص، تم تعديله وفقًا لحجم الطرف وكتلة المفصل.
- درجة حرارة ذروة إعادة التدفق تُضبط درجة الحرارة عند حوالي 20-40 درجة مئوية فوق درجة انصهار السبيكة. بالنسبة لسبيكة SAC305 (درجة انصهارها حوالي 220 درجة مئوية)، تكون الذروة النموذجية هي 235–250 درجة مئويةبالنسبة لـ Sn63/Pb37 المحتوي على الرصاص، تظهر ذروة حول 210–225 درجة مئوية أمر طبيعي.
إن الفجوة بين نقطة الانصهار ودرجة حرارة التشغيل مقصودة: هامش صغير جدًا، وبالكاد يتدفق اللحام (وصلات باردة، ترطيب ضعيف)؛ أما الهامش الكبير جدًا، فإنك تخاطر برفع الوسادات، أو إتلاف الأجزاء الحساسة للحرارة، أو تجاوز درجة حرارة التحول الزجاجي للوحة.
لماذا تُعد درجة انصهار اللحام مهمة في تجميع لوحات الدوائر المطبوعة؟
في الإنتاج، تُعدّ درجة الانصهار هي الرقم الذي تُبنى عليه جميع العمليات الحرارية. أي خطأ في تحديدها يُؤثر سلبًا على الإنتاجية. أهمّ الأماكن التي تُؤثّر فيها هذه الدرجة:
- تحديد خصائص إعادة التدفق. يتم تحديد منحنى إعادة التدفق رباعي المراحل (التسخين المسبق، النقع، إعادة التدفق، التبريد) بناءً على درجة حرارة التصلب ودرجة حرارة السيولة لسبائك المعجون. يجب أن تتجاوز ذروة التدفق درجة حرارة السيولة بهامش أمان دون إتلاف الأجزاء - وهذا هو سبب اختلاف منحنى إعادة التدفق المُعد خصيصًا لسبائك SAC305 عن منحنى إعادة التدفق المُعد خصيصًا للسبائك المحتوية على الرصاص.
- مادة اللوح (Tg). تؤدي درجات الحرارة المرتفعة للمواد الخالية من الرصاص إلى الاقتراب من درجة حرارة التحول الزجاجي للرقائق، لذا فإن Tg العالية FR-4 غالباً ما يتم تحديده للهياكل الخالية من الرصاص لتجنب الانفصال والتشوه.
- سبائك مختلطة. يؤدي إدخال كرات الرصاص في مقطع خالٍ من الرصاص (أو العكس) إلى تكوين وصلات غير موثوقة. يجب التحكم في توافق السبائك في جميع مكونات قائمة المواد، وخاصةً مع بغا.
- معجون اللحام والقوالب. يتم اختيار المعجون المناسب للسبيكة، ويتم الحصول على حجم الترسيب الصحيح من استنسل مقطوع بالليزر يضمن ذلك وجود كمية كافية من المعدن في الوصلة بمجرد احتراق مادة اللحام.
- خيارات درجات الحرارة المنخفضة. عندما تحتوي اللوحة على أجزاء لا يمكنها تحمل ذروة درجة حرارة 245 درجة مئوية، يتم اختيار سبيكة منخفضة الحرارة أو عملية انتقائية بدلاً من ذلك.
تُشغّل شركة Highleap Electronics ، وهي شركة صينية لتصنيع لوحات الدوائر المطبوعة (PCB) وتجميعها (PCBA)، عمليات لحام بالرصاص وأخرى خالية منه، مع مراعاة خصائص إعادة التدفق المُطابقة لسبائك اللحام والكتلة الحرارية للوحة، والتي يتم التحقق منها بواسطة الفحص البصري الآلي (AOI) والأشعة السينية على أجزاء المصفوفات المساحية. إذا كنت غير متأكد من السبيكة أو التشطيب المناسب لتصميمك، فإن مراجعة التصميم للتصنيع (DFM) تُغطي سبيكة اللحام، وتشطيب السطح، والاعتبارات الحرارية قبل بناء اللوحة - وهو جزء من عملية تجميع لوحات الدوائر المطبوعة الجاهزة للتسليم وأعمال التجميع السطحي (SMT).
أسئلة شائعة حول درجة انصهار اللحام
ما هي درجة انصهار اللحام بالدرجة المئوية والفهرنهايتية؟
يعتمد ذلك على السبيكة. ينصهر لحام القصدير 63/الرصاص 37، وهو الأكثر شيوعًا، عند 183 درجة مئوية (361 درجة فهرنهايت). أما لحام القصدير 305، وهو الأكثر شيوعًا الخالي من الرصاص، فينصهر عند حوالي 217-220 درجة مئوية (423-428 درجة فهرنهايت).
ما هي درجة انصهار اللحام الخالي من الرصاص؟
تنصهر معظم أنواع لحام الإلكترونيات الخالية من الرصاص بين 217 درجة مئوية و227 درجة مئوية. تبلغ درجة انصهار SAC305 من 217 إلى 220 درجة مئوية، بينما تبلغ درجة انصهار القصدير والفضة اليوتكتيكي 221 درجة مئوية، أما القصدير والنحاس (Sn99.3/Cu0.7) فتبلغ 227 درجة مئوية - أي أعلى بنحو 30 إلى 45 درجة مئوية من لحام القصدير والرصاص.
لماذا يمتلك اللحام الإيوتكتيكي نقطة انصهار واحدة؟
تُعدّ سبيكة اليوتكتيك مثل Sn63/Pb37 تركيبةً محددةً تنصهر وتتصلب عند درجة حرارة واحدة دقيقة دون وجود نطاق وسيط بين هاتين الدرجتين. هذا الانتقال الحاد يُنتج وصلات نظيفة ويجعلها مناسبةً للحام اليدوي.
ما هي درجة الحرارة التي يجب أن أضبط عليها مكواة اللحام؟
أعلى من درجة انصهار اللحام لضمان سرعة انتقال الحرارة: حوالي 315-370 درجة مئوية (600-700 درجة فهرنهايت) للحام المحتوي على الرصاص، و350-400 درجة مئوية (660-750 درجة فهرنهايت) للحام الخالي من الرصاص، مع مراعاة حجم رأس اللحام وكتلة الوصلة. الرقم المذكور هو درجة حرارة التشغيل، وليس درجة الانصهار نفسها.
هل درجة حرارة اللحام هي نفسها درجة الانصهار؟
لا. نقطة الانصهار هي اللحظة التي يصبح فيها اللحام سائلاً؛ وتُضبط درجة حرارة اللحام أو إعادة التدفق فوقها. عادةً ما تكون ذروة إعادة التدفق أعلى من درجة انصهار السبيكة بمقدار 20-40 درجة مئوية لضمان التصاق اللحام بشكل صحيح.
هل يمكنني خلط اللحام المحتوي على الرصاص واللحام الخالي من الرصاص؟
من الأفضل تجنب ذلك. فخلط السبائك - على سبيل المثال، تمرير كرات BGA الخالية من الرصاص عبر مقطع يحتوي على الرصاص - يُحدث تباينات بين الفلزات واختلافات في درجة الانصهار، مما يؤدي إلى وصلات غير موثوقة. في الإنتاج، يتم التحكم في توافق السبائك في جميع أجزاء التجميع.
ما هو اللحام ذو أدنى درجة انصهار؟
من بين السبائك الشائعة، ينصهر الإنديوم-القصدير (In52/Sn48) عند حوالي 118 درجة مئوية، بينما ينصهر القصدير-البزموت (Sn42/Bi58) عند 138 درجة مئوية. تُستخدم هذه اللحامات منخفضة الحرارة للمكونات الحساسة للحرارة ولحام المراحل، على الرغم من أن سبائك البزموت أكثر هشاشة.

وأوصت المشاركات

RT duroid 6002 PCB اقتباس وStackup
تختص هذه الصفحة بمهمة الاقتباس وتحديد التراكم...

تصنيع لوحات الدوائر المطبوعة لمرشحات TMM6
جدول المحتويات: لماذا يستخدم مصممو مرشحات الميكروويف...

مقارنة بين Taconic RF 35 و RO4350B PCB
جدول المحتويات: مقارنة بين RF-35 و RO4350B، عملية الشراء و...

تصنيع لوحات الدوائر المطبوعة لمرشحات TMM4
تخضع عملية تصنيع لوحات الدوائر المطبوعة لمرشحات TMM4 لسيطرة...
كيفية الحصول على عرض أسعار للوحات الدوائر المطبوعة
سنجري تحليل DFM/DFA نيابةً عنك، وسنوافيك بتقرير. يمكنك تحميل ملفاتك بأمان عبر موقعنا الإلكتروني. نحتاج إلى المعلومات التالية لتقديم عرض سعر لك:
-
- Gerber، ODB++، أو .pcb، المواصفات.
- قائمة المواد إذا كنت بحاجة إلى التجميع
- الكمية
- تحويل الوقت
لخدمات PCBA، يُرجى تقديم قائمة المواد (BOM) وأي تعليمات تجميع محددة. كما نقدم تحليل DFM/DFA لتحسين تصميماتكم من حيث قابلية التصنيع والتجميع، مما يضمن عملية إنتاج سلسة.