
عملية تصنيع لوحات الدوائر المطبوعة: من تصميم لوحات الدوائر المطبوعة وهندسة التصنيع بمساعدة الحاسوب إلى التصنيع والتجميع
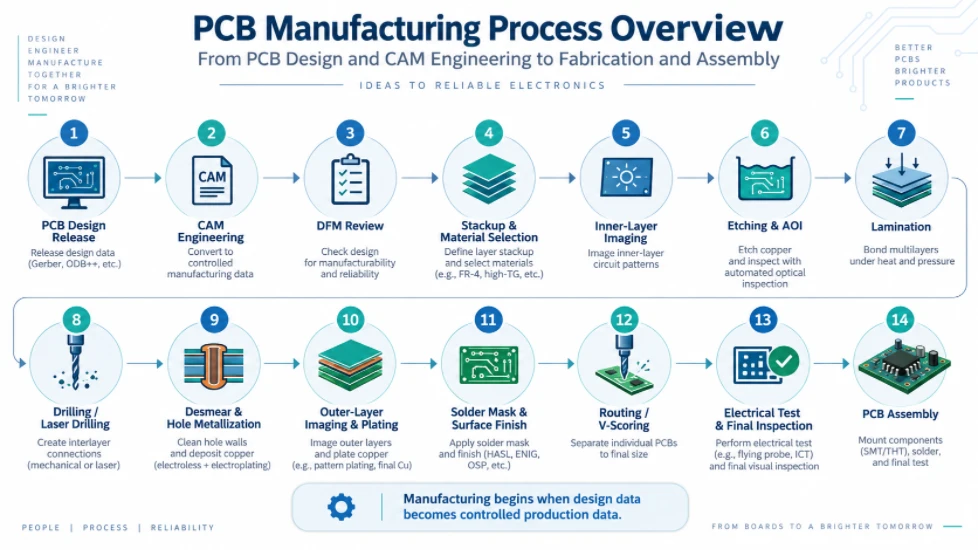
الشكل 1. نظرة عامة على عملية تصنيع لوحات الدوائر المطبوعة
لا تبدأ عملية تصنيع لوحات الدوائر المطبوعة (PCB) بمجرد وصول اللوحة النحاسية إلى خط التصوير. في مصانع لوحات الدوائر المطبوعة الاحترافية، يبدأ التصنيع عند تحويل بيانات المصمم إلى بيانات إنتاج مضبوطة. هذه العملية من مسؤولية هندسة التصنيع بمساعدة الحاسوب (CAM).
يُحدد مصمم لوحات الدوائر المطبوعة (PCB) الغرض الكهربائي، والقيود الميكانيكية، وأهداف التكوين، وواجهات المكونات. ويقوم مهندس التصنيع بمساعدة الحاسوب (CAM) بتحويل هذا الغرض إلى تصميم قابل للتصنيع، وبرامج الحفر والتوجيه، وبيانات اللوحة، ومراجع الفحص، وعينات المعاوقة، وتعليمات العملية. ثم تُصدر هذه المخرجات عبر نظام تخطيط موارد المؤسسات (ERP) أو نظام تعليمات التصنيع الخاص بالمصنع، بحيث تعمل جميع أقسام الإنتاج وفقًا لتعريف موحد ومُتحكم به.
يشرح هذا الدليل عملية تصنيع لوحات الدوائر المطبوعة (PCB) بالكامل، بدءًا من تسليم التصميم الهندسي مرورًا بتحضير المواد، ومعالجة الطبقة الداخلية، والتصفيح، والحفر، والطلاء، وتصوير الطبقة الخارجية، وقناع اللحام، وتشطيب السطح، والتشكيل، والاختبارات الكهربائية، وصولًا إلى الفحص النهائي. كما يشرح ما يجب على مصممي لوحات الدوائر المطبوعة فهمه حول التصنيع بمساعدة الحاسوب (CAM) لضمان اجتياز لوحاتهم مرحلة المراجعة الهندسية بسلاسة أكبر، ودون أي تنازلات، وبمسار إنتاج أكثر استقرارًا.
ما الذي تتضمنه عملية تصنيع لوحات الدوائر المطبوعة (PCB) فعلياً؟
تُعدّ عملية تصنيع لوحات الدوائر المطبوعة عملية تحويل مُتحكّم بها لبيانات تصميم لوحة الدوائر المطبوعة إلى لوحة مادية تُلبّي المتطلبات الكهربائية والأبعاد والمواد والموثوقية. وهي تشمل أكثر من مجرد التصوير والحفر. عادةً ما تتكوّن عملية الإنتاج الجاهزة من أربع طبقات هندسية مترابطة:
| طبقات هندسية | المسؤولية الرئيسية | الناتج النموذجي |
|---|---|---|
| تصميم ثنائي الفينيل متعدد الكلور | يحدد هذا القسم توصيل الدوائر، والتوجيه، والوضع، والواجهات الميكانيكية، وأهداف التكديس، وقيود التصميم. | بيانات Gerber/ODB++/IPC-2581، ملفات حفر NC، رسم التصنيع، التجميع، قائمة الشبكة وملاحظات التصميم. |
| هندسة التصنيع بمساعدة الحاسوب والتصميم للتصنيع | يتحقق من قابلية التصنيع، ويحل غموض البيانات، ويطبق تعويض العملية المعتمد، وينشئ بيانات جاهزة للإنتاج. | الأعمال الفنية للإنتاج، وبرامج الحفر/التوجيه، وبيانات اللوحة، ومراجع AOI، وبيانات الاختبار، والعينات، والأسئلة الهندسية عند الحاجة. |
| هندسة التصنيع / تخطيط موارد المؤسسات - إدارة المعلومات | يحدد مسار العملية والمواد والمعدات والتعليمات الخاصة وعمليات التفتيش ونقاط التحقق من القبول. | المسافر أو MI، تسلسل مركز العمل، استدعاءات المواد، ملاحظات العمليات الخاصة ومتطلبات الفحص. |
| التصنيع والتحقق | يقوم فعلياً ببناء وتجهيز واختبار لوحة الدوائر المطبوعة الأساسية. | لوحات خام جاهزة للشحن أو لتجميع لوحات الدوائر المطبوعة. |
هذا التمييز مهم لأن العديد من أوصاف كيفية صنع لوحات الدوائر المطبوعة تبدأ بـ "طباعة الطبقة الداخلية". في مصنع لوحات الدوائر المطبوعة الصناعية، لا ينبغي أن تصل اللوحة إلى تلك الخطوة حتى يحدد برنامج التصنيع بمساعدة الحاسوب (CAM) معنى كل طبقة، وما إذا كان التصميم قابلاً للتصنيع، وما هي طريقة الإنتاج المطبقة، وما هي مجموعة البيانات المعوضة التي يجب على كل مركز عمل استخدامها.
نظرة عامة على عملية تصنيع لوحات الدوائر المطبوعة
إصدار تصميم لوحة الدوائر المطبوعة ← استلام البيانات ← توحيد CAM ← مراجعة DFM والقدرات ← أسئلة هندسية إذا لزم الأمر ← مراجعة الطبقات والمقاومة ← تعويض CAM ← التجميع والتجهيز ← تعريف عملية ERP/MI ← تحضير المواد ← تصوير الطبقة الداخلية ← حفر الطبقة الداخلية ← فحص AOI للطبقة الداخلية ← التجميع والتصفيح ← الحفر / الحفر بالليزر ← إزالة التلطيخ وتغطية الثقوب بالمعدن ← تصوير الطبقة الخارجية ← طلاء النحاس وحفره ← فحص AOI للطبقة الخارجية ← قناع اللحام ← الرموز ← تشطيب السطح ← التشكيل / التوجيه / تحديد V ← الاختبار الكهربائي والفحص البعدي ← الفحص النهائي والتغليف ← تجميع لوحة الدوائر المطبوعة (اختياري).
يختلف المسار الدقيق باختلاف عدد الطبقات، وبنية الثقوب، ووزن النحاس، ونظام المواد، وتشطيب السطح، والمتطلبات الميكانيكية الخاصة. قد تتجاوز لوحة FR-4 ثنائية الطبقات عدة عمليات متعددة الطبقات، بينما يمكن للوحة HDI تكرار دورات الترقق والحفر بالليزر عدة مرات.
لماذا تُعد هندسة التصنيع بمساعدة الحاسوب (CAM) الجسر الرابط بين تصميم وإنتاج لوحات الدوائر المطبوعة (PCB)
يصف تصميم الدوائر المطبوعة (PCB CAD) الوظائف الكهربائية والميكانيكية للمنتج. تتطلب معدات التصنيع مستوىً مختلفًا من المعلومات: هندسة الموصلات المُعوضة، وتعريفات أدوات الحفر، وإحداثيات اللوحة، وقطبية العملية، وبيانات التصوير، والعينات، وميزات الأدوات، ومسارات التوجيه، ومعلومات التقييم، ومراجع الفحص، وملاحظات خاصة بالعملية. يتولى هندسة التصنيع بمساعدة الحاسوب (CAM) بناء طبقة الترجمة هذه.
لهذا السبب، لا ينبغي التعامل مع التصنيع بمساعدة الحاسوب (CAM) كمراجعة أخيرة لملفات Gerber. فمراجعة CAM الكفؤة تتساءل عما إذا كان التصميم سيصمد أمام جميع مراحل الإنتاج. على سبيل المثال، قد يكون الثقب الموصل قانونيًا وفقًا لقواعد تصميم CAD، ولكنه قد لا يزال يفتقر إلى هامش كافٍ حول الحلقة بعد مراعاة تفاوتات الحفر وبدلات التسجيل. قد يفي المسار بالعرض الاسمي في التصميم، ولكنه يتطلب تعويضًا في الحفر بناءً على وزن النحاس وعملية التصوير/الحفر المختارة. وقد تتطلب الفتحة الصالحة ميكانيكيًا عملية مختلفة لأنها مطلية، أو غير منتظمة، أو ذات عمق محدد، أو تقع على حافة اللوحة.
يجب على مهندس التصنيع بمساعدة الحاسوب (CAM) حماية التصميم الكهربائي الأصلي للمصمم أثناء تحويل أبعاد التصميم الاسمية إلى أبعاد الإنتاج. ولذلك، يميز المصنع الجيد بين تعويض العملية وتعديل التصميم . يهدف تعويض التصنيع إلى تحقيق الأبعاد النهائية المطلوبة من قبل العميل بعد عمليات الحفر أو الطلاء أو الترقق أو التشغيل الآلي. أما أي تغيير يؤثر على التوصيلات، أو حجم الثقب النهائي، أو هندسة المعاوقة المتحكم بها، أو تعريف المخطط، أو أي متطلبات وظيفية أخرى، فينبغي التعامل معه كمسألة هندسية، وليس إعادة تصميم تلقائية.
المرحلة الأولى: حزمة بيانات التصنيع وهدف التصميم
تتأثر جودة عملية تصنيع لوحات الدوائر المطبوعة (PCB) بشكل كبير بجودة حزمة الإصدار. يمكن لبرامج التصنيع بمساعدة الحاسوب (CAM) إصلاح مشاكل التنسيق، لكنها لا تستطيع التنبؤ بدقة بالتصميم المفقود. تحتوي حزمة الإصدار الأقوى على بيانات قابلة للقراءة آليًا وتعريف دقيق لعملية التصنيع.
| البيانات أو المتطلبات | لماذا يحتاج نظام إدارة المحتوى (CAM) إليه؟ | الغموض الشائع الذي يجب تجنبه |
|---|---|---|
| طبقات النحاس، وقناع اللحام، والرموز | يحدد صورة البناء المقصودة لكل جانب وطبقة داخلية. | أسماء طبقات غير واضحة، معلومات قطبية مفقودة، طبقات مكررة أو قديمة. |
| ملفات حفر NC وطاولة حفر | يفصل بين متطلبات الحفر PTH وNPTH والثقوب الدقيقة ومتطلبات الحفر الخاصة ويرسم خرائط للثقوب المنجزة لأدوات الإنتاج. | استخدام نفس الرمز للثقوب المطلية وغير المطلية أو خلط أقطار التشطيب وأقطار الأدوات. |
| مخطط اللوحة وطبقة المسار | يحدد الأبعاد النهائية، والفتحات الداخلية، والفتحات الجانبية، وخصائص الشكل الجانبي. | تم تكرار المخطط على عدة طبقات، أو وجود خطوط مفتوحة، أو أبعاد متضاربة، أو هندسة فتحات غير واضحة. |
| رسم تصنيعي | يوضح سمك الطبقة، والتفاوتات المسموح بها، والتشطيب، والنحاس، والملاحظات الميكانيكية، والعمليات الخاصة. | ملاحظات تتعارض مع بيانات Gerber/drill أو ملاحظات عامة منسوخة لا تنطبق على اللوحة. |
| تراكم طبقة ثنائي الفينيل متعدد الكلور | يحدد أوزان النحاس، والبنية العازلة، والسماكة النهائية، وبنية المعاوقة المتحكم بها. | الأبعاد العازلة الاسمية دون الإشارة إلى ما إذا كان بإمكان الشركة المصنعة تحسين المواد. |
| جدول المعاوقة المتحكم بها | يربط كل هدف للممانعة بالطبقة، وهندسة المسار، والمستوى المرجعي، والتفاوت المسموح به. | تحديد هدف دون تحديد الشبكات أو الهندسة ذات الصلة. |
| قائمة شبكة IPC أو بيانات التصميم الذكي | يدعم مقارنة الاتصال ويقلل من احتمالية تحول الغموض الرسومي إلى خطأ كهربائي. | تم إنشاء قائمة الشبكة من مراجعة تصميم مختلفة. |
| تشطيب السطح والتشطيبات الانتقائية | يحدد مسار العملية ويؤثر على قابلية اللحام، والتسطيح، وتآكل التلامس، وتوافق التجميع. | توجيه انتقادات عالمية لشركة ENIG مع توقع الحصول على نتائج ملموسة دون تحديد مناطق معينة. |
| متطلبات ميكانيكية خاصة | يسمح برنامج CAM بتحديد ميزات الغاطس، والتجويف، والتوجيه ذي العمق المتحكم فيه، والتشكيلات، وطلاء الحواف، أو ميزات التثبيت بالضغط. | إعطاء شكل الرسم فقط دون القطر النهائي والعمق/السماكة المتبقية والتفاوت المسموح به. |
لا يزال تنسيق Gerber شائعًا، بينما يمكن لتنسيقي ODB++ وIPC-2581 نقل معلومات أكثر تنظيمًا عندما يدعمهما كل من المصمم والشركة المصنعة. وبغض النظر عن التنسيق، فإن التحكم في المراجعات أمر بالغ الأهمية. يجب أن تصف بيانات النحاس، والحفر، والرسم، والتكوين، وقائمة الشبكة نفس المراجعة.
المرحلة الثانية: توحيد بيانات التصنيع بمساعدة الحاسوب ومراجعة التصميم من أجل التصنيع
2.1 توحيد البيانات: إعادة بناء تعريف موثوق واحد للوحة
تتمثل المهمة الأولى في نظام التصنيع بمساعدة الحاسوب (CAM) في ضمان اتساق البيانات داخليًا. يتم التحقق من الوحدات، والإحداثيات، ونقطة الأصل، وترتيب الطبقات، وحالة المرآة، والقطبية، وتعريفات الفتحات، وتنسيقات الحفر، وهندسة المقطع العرضي قبل بدء أي تعديل إنتاجي. كما يحدد مهندس نظام التصنيع بمساعدة الحاسوب البيانات غير المستخدمة، والطبقات المكررة، والميزات التي ربما تم تصديرها بشكل مختلف من أنظمة التصميم بمساعدة الحاسوب (CAD) المختلفة.
هنا تكمن أهمية حزمة الإصدار الذكية في توفير الوقت. فكلما قلّ الغموض الذي يتعين على مهندس CAM تفسيره، قلّ خطر إضاعة وقت الهندسة في التمييز بين ميزة مقصودة ومنتج تصديري.
2.2 فحوصات الاتصال وعلاقات الطبقات
يقارن نظام CAM التصميم عبر طبقات النحاس، وبيانات الحفر، وقائمة توصيلات العميل عند توفرها. لا يقتصر الهدف على إيجاد الدوائر المفتوحة أو القصيرة الواضحة فحسب، بل يشمل أيضًا التحقق من علاقات نقاط التوصيل بالثقوب، وهياكل التوصيلات، وتوصيلات المستويات، ونقاط التوصيل المضادة، والتخفيفات الحرارية، والعلاقة المقصودة بين النحاس والخصائص الميكانيكية.
2.3 مراجعة عرض الخط والتباعد ووزن النحاس
لا يمكن تقييم الحد الأدنى لعرض الموصل والمسافة بين عناصره بمعزل عن سمك النحاس وطريقة التصنيع. فكلما زاد سمك النحاس، ازدادت صعوبة عملية الحفر، وأصبح للحفر الجانبي تأثير أكبر على الشكل النهائي. لذا، يراجع نظام التصنيع بمساعدة الحاسوب (CAM) الحد الأدنى للخط/المسافة مع النحاس الأساسي والنحاس النهائي، وما إذا كان العنصر معزولًا أم موجودًا في حقل نحاسي كثيف.
ينبغي على المصممين تجنب اعتبار حدود قدرة تصنيع لوحات الدوائر المطبوعة رقمًا موحدًا ينطبق على جميع أوزان النحاس وجميع الطبقات. فالتصميم الأكثر قابلية للتصنيع يعتمد على قدرة الإنتاج العادية للبنية المختارة، ولا يلجأ إلى الأشكال الهندسية المعقدة إلا عند الضرورة القصوى لكثافة الدائرة.
2.4 الحلقة الحلقية، وتفاوت الحفر، والمسافة بين الثقب والنحاس
لا يتطابق حجم الثقب المطلي النهائي مع حجم مثقاب الإنتاج. يجب على المصنع مراعاة ترسب النحاس على جدار الثقب، وتفاوتات الحفر، واختلافات العملية. لذلك، يقوم نظام التصنيع بمساعدة الحاسوب (CAM) بتقييم هندسة الوسادة والحلقة الدائرية بعد تطبيق مثاقب التصنيع وبدلات التسجيل.
ينطبق المبدأ نفسه على المسافة بين الثقوب والموصلات. قد لا يعكس قياس التصميم بمساعدة الحاسوب (CAD) للثقب النهائي الاسمي مخاطر التصنيع. يتحقق نظام التصنيع بمساعدة الحاسوب (CAM) من ثقب الإنتاج، وتعويضه، وكمية النحاس المتبقية بعد الحفر والطلاء والتسجيل. يُعد هذا الأمر بالغ الأهمية، خاصةً في التصاميم متعددة الطبقات الكثيفة، والثقوب المثبتة بالضغط، والتصاميم القريبة من الحد الأدنى لقدرة المصنع على تشكيل الحلقات.
2.5 PTH، NPTH، فتحات وثقوب غير منتظمة
يجب أن يكون التمييز بين الثقوب المطلية وغير المطلية واضحًا لا لبس فيه في حزمة التصميم. قد تستخدم برامج التصنيع بمساعدة الحاسوب مراحل حفر مختلفة، أو قواعد تعويض، أو تسلسلات عمليات مختلفة للثقوب المطلية وغير المطلية. تتطلب الفتحات المطلية والفتحات غير المنتظمة المطلية مراجعة إضافية لأن قابليتها للتصنيع تعتمد على الشكل الهندسي، وإمكانية الوصول إلى الأدوات، ومسار الطلاء، والحلقة الدائرية، والنحاس المجاور.
يجب تحديد الخصائص الخاصة، مثل الثقوب المسننة، والطلاء الحافي، والثقوب النصفية المطلية، بشكل واضح. فهي تؤثر على تصميم اللوحة وتشكيلها، لأن هذه الخصائص يجب أن تظل مدعومة ميكانيكيًا حتى مرحلة الإنتاج الصحيحة.
2.6 قابلية تصنيع قناع اللحام
يقوم برنامج التصنيع بمساعدة الحاسوب (CAM) بإجراء فحوصات DFM لقناع اللحام بناءً على هندسة الوسادة، وعرض الحاجز، وتفاوت التسجيل، ومعالجة الثقوب، ومتطلبات التجميع. قد تصبح فتحة قناع اللحام التي تبدو مقبولة في برنامج التصميم بمساعدة الحاسوب (CAD) مشكلةً عند اندماج فتحتين متجاورتين، أو عند عدم إمكانية تثبيت حاجز القناع الضيق بشكل موثوق، أو عند كشف ثقب عن غير قصد في منطقة قابلة للحام.
ينبغي على المصممين تحديد نوع المعالجة المقصودة للفتحة عند الحاجة: مفتوحة، أو مغطاة، أو مسدودة، أو مملوءة بالراتنج ومغطاة، أو أي بنية أخرى مضبوطة. ولا ينبغي لبرامج التصنيع بمساعدة الحاسوب (CAM) استنتاج موثوقية عالية للفتحة بمجرد وجود فتحة في طبقة قناع اللحام.
2.7 مراجعة رموز وعلامات المكونات
يتم فحص نص الطباعة الحريرية للتأكد من وضوحه وعدم تداخله مع نقاط التوصيل المكشوفة، ونقاط الاختبار، والموصلات الذهبية، وغيرها من المناطق التي يُمنع فيها استخدام الحبر. يجوز لبرنامج التصنيع بمساعدة الحاسوب (CAM) قصّ العلامات غير الأساسية بعيدًا عن نقاط التوصيل وفقًا لقاعدة إنتاج متفق عليها، ولكن يجب تصميم العلامات الأساسية للتجميع مع ترك مسافة كافية بينها وبين نقاط التوصيل بدلًا من الاعتماد على القص التلقائي.
2.8 حافة اللوح، والقطع على شكل حرف V، وخلوص التوجيه
يجب تقييم المكونات والنحاس والوصلات والميزات المطلية بالقرب من حافة اللوحة وفقًا لطريقة فصل اللوحة المُعتمدة. تُنشئ عمليات القطع على شكل حرف V، وتوجيه الألسنة، وفتحات الختم، والتوجيه باستخدام الحاسوب (CNC) ظروفًا ميكانيكية مختلفة. يجب أن يعرف برنامج التصنيع بمساعدة الحاسوب (CAM) أيضًا ما إذا كانت حافة اللوحة مُخصصة لتكون عازلًا مكشوفًا، أو مطلية، أو مُسننة، أو جزءًا من نظام موصل/تلامس.
2.9 أطراف ذهبية وتشطيبات سطحية مختلطة
لا تُعدّ أطراف التوصيل الذهبية الصلبة الانتقائية مجرد " طبقة نهائية أخرى لسطح لوحة الدوائر المطبوعة ". بل قد تتطلب وصلات طلاء مخصصة وتسلسل عمليات محدد قبل إزالة هذه الوصلات المؤقتة أثناء عملية التنميط. عندما يجمع التصميم بين أطراف التوصيل الذهبية وتقنيات ENIG أو OSP أو القصدير بالغمر أو الفضة بالغمر أو HASL على باقي اللوحة، يجب على برنامج التصنيع بمساعدة الحاسوب (CAM) تحديد المناطق الانتقائية وترتيب التصنيع بدقة.
إذا كان المنتج لا يسمح بوصلات الطلاء المؤقتة، فينبغي إبلاغ ذلك مبكراً لأنه قد يُغيّر العملية الموصى بها. وينطبق الأمر نفسه على متطلبات الشطف، وتفاوتات طول الأصابع، وأي شكل هندسي للأصابع الطويلة أو القصيرة.
2.10 توازن النحاس والنحاس المتبقي
يدرس مهندسو التصنيع بمساعدة الحاسوب (CAM) أيضًا كمية النحاس المتبقية في كل طبقة وكيفية توزيعها عبر اللوحة. ومن المقاييس الهندسية المفيدة نسبة النحاس المتبقي.
Residual copper ratio = copper pattern area ÷ unit board area × 100%
يُعدّ هذا الأمر بالغ الأهمية لأنّ عملية الترقق تعتمد على تدفق الراتنج. ويمكن أن تؤدي الكثافات المختلفة للنحاس في الطبقات المتجاورة إلى تغيير كمية الراتنج المطلوبة، وسُمك العازل الكهربائي الموضعي، والتوازن الميكانيكي. وتُضخّم لوحات النحاس السميكة هذا التأثير. وقد يتطلب تصميمٌ يحتوي على مناطق واسعة خالية من النحاس بجوار مناطق نحاسية سميكة تغييرات في بنية الطبقات، أو استراتيجيات لموازنة النحاس، أو ضوابط إضافية للعملية.
بالنسبة لمصمم لوحات الدوائر المطبوعة، فإن الدرس واضح: توازن النحاس ليس مجرد مسألة جمالية. فهو يؤثر على قابلية التصنيع، والتحكم في سمك اللوحة، ومخاطر الانحناء، وفي بعض التركيبات، على السلوك العازل حول هياكل المعاوقة.
2.11 مواد ذات مقاومة مضبوطة وترددات عالية
يجب مراجعة المعاوقة المتحكم بها كنظام طبقات متكامل بدلاً من اعتبارها مجرد رقم لعرض المسار. تأخذ هندسة التصنيع بمساعدة الحاسوب (CAM) وهندسة العمليات في الاعتبار سمك العازل، وسمك النحاس، وشكل الموصل النهائي، وعلاقة المستوى المرجعي، ونظام المواد المستخدم. بالنسبة لتصميمات الترددات الراديوية والميكروويف التي تستخدم مواد مثل Rogers وTaconic وArlon أو غيرها من الصفائح منخفضة الفقد، يمكن أن تؤثر المعالجة الخاصة بالمواد أيضًا على عمليات الحفر، وإعداد السطح، والتصفيح، والسلوك البُعدي.
يُتيح إصدار التصميم الأكثر أمانًا تحديد المعاوقة المستهدفة، والتفاوتات المسموح بها، والهندسة الكهربائية، مع السماح للمصنّع باقتراح بنية طبقات مضبوطة عند الاقتضاء. ينبغي بعد ذلك تأكيد هندسة الإنتاج النهائية قبل التصنيع، بدلًا من افتراض أن عرض المسار الاسمي في برنامج التصميم بمساعدة الحاسوب (CAD) سيبقى دون تغيير.
المرحلة الثالثة: تعويضات CAM، وتقسيم اللوحات، وبيانات الإنتاج
بعد حل مشكلات التصميم للتصنيع، يقوم برنامج التصنيع بمساعدة الحاسوب بتحويل بيانات التصميم الاسمية إلى بيانات التصنيع. هذه التعديلات هي ضوابط عملية مدروسة، وليست تغييرات عشوائية في الدائرة.
3.1 تعويض الحفر والتصوير
تُزال طبقة النحاس أفقياً وعمودياً أثناء عملية الحفر. وبحسب وزن النحاس وعملية التصنيع، قد يُجري مهندس التصنيع بمساعدة الحاسوب تعديلات على خصائص الموصل لضمان تطابق أبعاد المسار والوسادة النهائية مع الهدف بعد التصوير والطلاء والحفر. وقد تختلف استراتيجية التعديل بين الطبقات الداخلية والخارجية لاختلاف مسارات التصنيع الخاصة بكل منهما.
3.2 تعويض الحفر والطلاء
بالنسبة لثقوب الثقوب المطلية (PTH)، يتم اختيار مثقاب الإنتاج بحيث يلبي الثقب النهائي متطلبات العميل بعد عملية التغطية المعدنية لجدار الثقب. أما ثقوب الثقوب غير المطلية (NPTH) فتُعالج بشكل منفصل لأنها لا تتطلب نفس طبقة النحاس. كما يقوم نظام CAM بتجميع أدوات الحفر بكفاءة مع الحفاظ على التفاوتات الخاصة وميزات التركيب المُحكم.
3.3 تحسين قناع اللحام والرموز
تُضبط فتحات الإنتاج وفقًا لعملية قناع اللحام وقدرة التسجيل. يتحقق نظام التصنيع بمساعدة الحاسوب (CAM) من الحد الأدنى للحواجز، وعلاقة القناع بالوسادة، والنحاس المكشوف، والفتحات غير المقصودة. يمكن قصّ الرموز من الأسطح القابلة للحام وفقًا للقواعد المعتمدة، بينما يجب أن تبقى العلامات المهمة في مكانها المحدد في الرسم.
3.4 تقسيم الألواح
عادةً ما تُصنّع لوحة الدوائر المطبوعة (PCB) الخاصة بالعميل ضمن لوحة عمل أكبر. يختار نظام التصنيع بمساعدة الحاسوب (CAM) اتجاه اللوحة، وعدد المصفوفات، والتباعد بينها، والسكك، وفتحات الأدوات، وعلامات التحديد، والعينات، وطريقة الفصل، واستراتيجية التوجيه بناءً على كفاءة التصنيع واحتياجات التجميع اللاحقة. يمكن أن يؤثر تقسيم اللوحة إلى أجزاء على استخدام المواد، وتوزيع الطلاء، وصلابة اللوحة، وإمكانية تطبيق تقنية V-score، والمعالجة الآلية.
عندما يُزوّد العميل بلوحة تجميع، يجب على نظام التصنيع بمساعدة الحاسوب (CAM) الحفاظ على غرض التجميع والتحقق من توافق اللوحة مع عملية التصنيع. وعندما يقوم المصنع بتصنيع اللوحة، يجب مراعاة متطلبات التجميع إذا كانت اللوحات ستنتقل مباشرةً إلى إنتاج تقنية التجميع السطحي (SMT).
3.5 القسائم والأدوات والميزات غير المتعلقة بالمنتج
قد تتضمن لوحة العمل عينات معاوقة، وأهداف تسجيل، وعينات اختبار، وميزات وأدوات للتحكم في العملية. تقع هذه العناصر خارج الدائرة النهائية، ولكنها جزء من عملية التحكم في التصنيع. يجب تصميم مواقعها بحيث تمثل ظروف الإنتاج ذات الصلة دون التأثير على المنتج أو عملية فصل اللوحة.
3.6 ما لا ينبغي أن يغيره نظام إدارة المحتوى (CAM) بصمت
لا ينبغي لبرامج التصنيع بمساعدة الحاسوب (CAM) استخدام سهولة التصنيع كذريعة لتغيير التصميم الكهربائي للعميل. يجب أن تستدعي التغييرات في حجم الثقوب النهائية، أو مخطط اللوحة، أو هندسة المعاوقة خارج نموذج التعويض المتفق عليه، أو التوصيلات، أو مسافات النحاس التي تؤثر على الأداء، أو الخصائص الميكانيكية الوظيفية، إجراء مراجعة هندسية. يُعدّ مسار الموافقة المُحكم جزءًا أساسيًا من عملية تصنيع لوحات الدوائر المطبوعة (PCB) الموثوقة.
المرحلة الرابعة: هندسة البنية التحتية وإصدار عملية تخطيط موارد المؤسسات/إدارة المعلومات
بمجرد أن تصبح بيانات التصنيع بمساعدة الحاسوب (CAM) قابلة للتصنيع، يجب على المصنع تحديد كيفية بناء اللوحة فعليًا. وهنا يصبح تصميم الطبقات واختيار المواد وتوجيه العمليات تعليمات تصنيع رسمية.
4.1 سُمك اللوح النهائي هو نتيجة تراكم الطبقات
لا يُمثل سُمك الطبقة النهائية مجرد مجموع قيم اللب والطبقة المُسبقة التشريب في الكتالوج. يجب أن تأخذ الهندسة في الاعتبار توزيع النحاس، وتدفق الراتنج، وتراكم النحاس، ومساهمة الطلاءات والتشطيبات في السُمك عند الاقتضاء. يُمكن الاستعانة بالنموذج المفاهيمي التالي:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
بالنسبة للوحات متعددة الطبقات، يعتمد سمك العازل الفعال بعد الضغط على نظام ما قبل التشريب ونمط النحاس المحيط. وهذا سبب آخر لأهمية نسبة النحاس المتبقي أثناء مراجعة بنية الطبقات.
4.2 بناء الطبقات والمواد الخاصة
لا تشترك المواد القياسية FR-4، وFR-4 ذات درجة حرارة التحول الزجاجي العالية، والرقائق منخفضة الفقد، ومواد الترددات الراديوية القائمة على PTFE، والمواد ذات النواة المعدنية، والهياكل الصلبة المرنة، في وصفة تصنيع موحدة. يجب أن تتوافق عمليات التصنيع بمساعدة الحاسوب (CAM) وهندسة العمليات مع متطلبات أداء العميل وفقًا لمواد ومسارات تصنيع معتمدة. تستحق الهياكل الهجينة عالية التردد اهتمامًا خاصًا نظرًا لاختلاف سلوك المواد المختلفة من حيث التدفق والأبعاد وتحضير السطح.
4.3 يقوم برنامج ERP/MI بتحويل قرارات CAM إلى تعليمات المصنع
ينبغي أن يحدد برنامج تخطيط موارد المؤسسات (ERP) أو برنامج إدارة المعلومات (MI) الخاص بالمصنع مجموعة المواد، ومتطلبات النحاس، وطريقة التصوير، وتسلسل الترقق، وبرامج الحفر، ومسار الطلاء، ومتطلبات قناع اللحام والرموز، وتشطيب السطح، وتعليمات التوجيه/القطع على شكل حرف V، والعمليات الميكانيكية الخاصة، ونقاط الفحص، ومتطلبات الاختبار الكهربائي.
يجب توضيح العمليات الخاصة بشكل صريح. على سبيل المثال، يجب أن يتضمن كل من فتحة ذات عمق محدد أو تجويف غاطس مُعرّف البرنامج ذي الصلة والقطر/الشكل الهندسي المطلوب بالإضافة إلى العمق أو السماكة المتبقية والتفاوت المسموح به. يجب أن تحدد عملية التوصيل الانتقائي للأصابع الذهبية التشطيب الانتقائي المطلوب وتسلسل التوجيه. يجب أن تحدد عملية بناء الثقوب العمياء/المدفونة دورة الترقق التي تُنشئ كل بنية ثقب.
هذه هي النقطة العملية التي يصبح فيها تصميم التصنيع بمساعدة الحاسوب (CAM) بمثابة وصفة التصنيع. فإذا كانت تعليمات الإنتاج غامضة، يضطر المشغلون في المراحل اللاحقة إلى تفسير الغرض بشكل مستقل. أما العملية الجيدة فتزيل هذا الغموض قبل إطلاق الدفعة.
المرحلة الخامسة: عملية تصنيع لوحة الدوائر المطبوعة خطوة بخطوة
بعد الموافقة على التصميم بمساعدة الحاسوب (CAM) وإصدار تعليمات التصنيع، تبدأ عملية التصنيع الفعلية. يصف التسلسل التالي عملية تصنيع لوحات الدوائر المطبوعة متعددة الطبقات الشائعة بتقنية الطرح. يختلف المسار الدقيق حسب التصميم.
الخطوة 1: تحضير المواد وتقطيع الألواح
يتم اختيار النوى المغلفة بالنحاس، ورقائق النحاس، والألياف المشبعة مسبقًا وفقًا للتكوين المعتمد. ويتم التحقق من هوية المادة، ووزن النحاس، والسماكة، وإمكانية تتبع الدفعة قبل تقطيع الألواح إلى الحجم المطلوب. وقد تتطلب الصفائح عالية التردد والصفائح المتخصصة إجراءات تخزين ومناولة أو تحضير سطح خاصة.
الخطوة الثانية: تصوير الطبقات الداخلية
يتم نقل تصميم الطبقة الداخلية المُصممة بتقنية التصنيع بمساعدة الحاسوب (CAM) إلى طبقة مقاومة للضوء باستخدام التصوير المباشر بالليزر أو أي طريقة تصوير أخرى معتمدة. وتساعد علامات التسجيل المُدمجة في بيانات CAM على التحكم في محاذاة الطبقات. والهدف هو إنشاء نمط مقاوم للضوء يحمي النحاس المراد تركه بعد عملية الحفر.
الخطوة 3: حفر الطبقة الداخلية وإزالة طبقة المقاومة
تُزال طبقة النحاس غير المحمية كيميائيًا، مما يُنتج نمط الموصل الداخلي. ثم تُزال طبقة المقاومة وتُنظف اللوحة. تُضبط معايير الحفر بحيث يتطابق الشكل الهندسي النهائي للموصل مع هدف CAM المُعوض بدلاً من مجرد الأبعاد الاسمية الأصلية لبرنامج CAD.
الخطوة 4: منطقة الفحص الداخلي
يقارن الفحص البصري الآلي الطبقة المحفورة مع مرجع CAM. ويمكن اكتشاف الفتحات، والدوائر القصيرة، والشقوق، والنتوءات، وغيرها من عيوب الموصلات قبل عملية الترقق، عندما تكون الطبقة لا تزال قابلة للوصول. تمنع هذه النقطة المرجعية دفن عيب معروف في الطبقة الداخلية بشكل دائم داخل لوحة متعددة الطبقات.
الخطوة 5: معالجة المادة الرابطة، والترتيب، وتسجيل الطبقات
تُجهز النوى الداخلية للربط وتُكدس مع مادة ما قبل التشريب ورقائق النحاس وفقًا للتسلسل المعتمد. ويتم التحكم بدقة في اتجاه الطبقات وترتيبها. بالنسبة للوحات متعددة الطبقات، تُصبح عملية التجميع هي المرحلة التي يتحول فيها التركيب الكهربائي إلى بنية مادية.
الخطوة 6: التصفيح
تُضغط الطبقات تحت دورة مُتحكَّم بها من الحرارة والضغط. يتدفق راتنج ما قبل التشريب، ويملأ الفراغات حول النحاس، ويتصلب ليربط الطبقات. يجب أن تتوافق معايير الضغط مع نظام المواد والبنية. تؤثر كثافة النحاس، وسُمك العازل، وشكل النحاس السميك على تدفق الراتنج وسلوك السُمك النهائي.
الخطوة 7: التحقق من التسجيل والحفر
بعد عملية الترقق، يمكن التحقق من التسجيل باستخدام الأشعة السينية أو طرق محاذاة أخرى قبل الحفر الميكانيكي. يُنشئ الحفر باستخدام الحاسوب (CNC) ثقوبًا مُثبتة مسبقًا (PTH) وثقوبًا للمكونات والأدوات وفقًا لبرنامج الحفر المُعاوَض. يُستخدم الحفر بالليزر لإنشاء ثقوب دقيقة في هياكل HDI. يمكن استخدام برامج خاصة لعمليات التفريز والتوسيع والتجويف، بالإضافة إلى ميزات التحكم في العمق.
الخطوة 8: إزالة البقع وتجهيز جدار الثقب
يكشف الحفر الميكانيكي عن العازل الكهربائي وقد يترك طبقة من الراتنج على الأسطح النحاسية الداخلية. تعمل إزالة هذه الطبقة ومعالجة الثقب على تهيئة جدار الثقب لضمان إمكانية تكوين اتصال كهربائي موثوق مع طبقات النحاس الداخلية أثناء عملية التمعدن اللاحقة.
الخطوة 9: طلاء النحاس غير الكهربائي والطلاء المعدني عبر الثقوب
تُرسب طبقة رقيقة موصلة من النحاس على جدار الثقب غير الموصل، مما يُهيئ الأرضية اللازمة لتكوين طبقة نحاسية إلكتروليتية لاحقة. تُحوّل هذه الخطوة الثقب المحفور إلى بنية قادرة على توصيل الطبقات كهربائيًا بعد عملية الطلاء.
الخطوة 10: تصوير الطبقة الخارجية
تُطبع صورة الطبقة الخارجية المُعاوَضة على اللوحة. وبحسب مسار الإنتاج المُختار، قد يستخدم المصنع طلاءً بالنمط أو تسلسلًا مؤهلًا آخر. يجب أن تتوافق قطبية برنامج التصنيع بمساعدة الحاسوب (CAM) واختيار العملية مع طريقة الطلاء والحفر المُراد استخدامها.
الخطوة 11: طلاء النحاس وحفر الطبقة الخارجية
يُصنع النحاس عند الحاجة لتحقيق متطلبات الموصل وجدران الثقوب. ثم تُعالج طبقة المقاومة/المعدن الواقي المؤقتة لإزالة النحاس الأساسي غير المرغوب فيه. والنتيجة هي نمط الموصل الخارجي النهائي.
الخطوة 12: منطقة الاهتمام بالطبقة الخارجية
يتم فحص الطبقة النحاسية الخارجية النهائية وفقًا لمرجع CAM. تتطلب التصاميم ذات الخطوط الدقيقة، ووحدات BGA الكثيفة، وانتقالات النحاس السميك، تصويرًا وحفرًا مستقرين للغاية لأن العيوب في هذه المرحلة تؤثر بشكل مباشر على التوصيل النهائي.
الخطوة 13: تطبيق قناع اللحام، والتعريض، والتجفيف
يتم تطبيق قناع لحام سائل قابل للتصوير الضوئي، ثم يتم تصويره باستخدام بيانات قناع اللحام من برنامج CAM، ثم يتم تحميضه ومعالجته. يحمي القناع النحاس من الأكسدة ويتحكم في أماكن اللحام المسموح بها أثناء التجميع. يُعدّ تسجيل CAM وتصميم الفتحات مهمين حول نقاط التوصيل الدقيقة، والوصلات الرأسية، ومناطق تلامس المكونات المتقاربة.
الخطوة 14: كتابة الأسطورة / طباعة الشاشة الحريرية
تُطبع أو تُصوّر رقميًا رموز التعريف المرجعية، وعلامات القطبية، والشعارات، ورموز التاريخ، وغيرها من العلامات المعتمدة. يجب أن تبقى هذه الرموز قابلة للقراءة دون تلويث أسطح اللحام أو أسطح التلامس.
الخطوة 15: تشطيب السطح
يُطلى النحاس المكشوف بالطلاء المحدد. تشمل الخيارات الشائعة طلاء ENIG، وENEPIG، وOSP، وطلاء HASL الخالي من الرصاص، وطلاء الفضة بالغمر، وطلاء القصدير بالغمر، وطلاء الذهب الصلب الانتقائي. يعتمد اختيار الطلاء المناسب على عملية التجميع، وتباعد المكونات، ومتطلبات التلامس، وتوقعات التخزين، وأداء الترددات اللاسلكية، والتكلفة.
تتطلب التشطيبات المختلطة تسلسلاً محدداً. على سبيل المثال، قد تستخدم أطراف التوصيل الذهبية طبقةً انتقائيةً من الذهب الصلب، بينما تتلقى بقية اللوحة طبقةً أخرى قابلةً للحام. يجب على برامج التصنيع بمساعدة الحاسوب (CAM) وبرامج التصنيع (MI) الفصل بوضوح بين هذه المناطق.
الخطوة 16: التشكيل، والتوجيه، والقطع على شكل حرف V، والأعمال الميكانيكية الخاصة
تفصل عمليات التوجيه باستخدام الحاسوب (CNC) أو التثقيب على شكل حرف V أو التثقيب هندسة المنتج عن لوحة التصنيع. وتُنفذ الفتحات، وميزات الحواف، والشطبات، والتشكيلات، وعمليات التحكم في العمق وفقًا للبيانات الميكانيكية ومسار العملية. ويُعد هذا التسلسل مهمًا عندما يجب أن تبقى إحدى الميزات مدعومة أثناء عملية الطلاء أو أي عملية سابقة أخرى.
الخطوة 17: الاختبار الكهربائي والتحقق من المعاوقة
يتحقق الاختبار الكهربائي للوحات الدوائر المطبوعة من استمرارية وعزل المكونات وفقًا لقائمة الشبكة المعتمدة أو بيانات الاختبار. ويتم قياس عينات المعاوقة المتحكم بها عند الحاجة. والهدف من ذلك هو التأكد من أن عملية التصنيع المادية حافظت على الشبكة الكهربائية المحددة في التصميم.
الخطوة 18: فحص الأبعاد والفحص البصري وفحص الجودة النهائي
تتحقق عملية الفحص النهائي من الأبعاد الرئيسية، والثقوب، والشكل الجانبي، والعلامات، وقناع اللحام، والتشطيب، وجودة التصنيع، وغيرها من المتطلبات الخاصة بالعميل. ويمكن استخدام فحص إضافي أو تقطيع مجهري للتحقق من صحة العملية، أو تأهيلها، أو لتلبية متطلبات الموثوقية العالية.
الخطوة 19: التنظيف والتغليف والإخراج
تُنظف اللوحات المعتمدة، وتُحفظ من التلف الناتج عن التداول والعوامل البيئية، وتُوسم لضمان التتبع، وتُغلف وفقًا للتشطيب ومتطلبات العميل. عند هذه المرحلة، تكتمل عملية تصنيع لوحات الدوائر المطبوعة (PCB) غير المُغلفة.
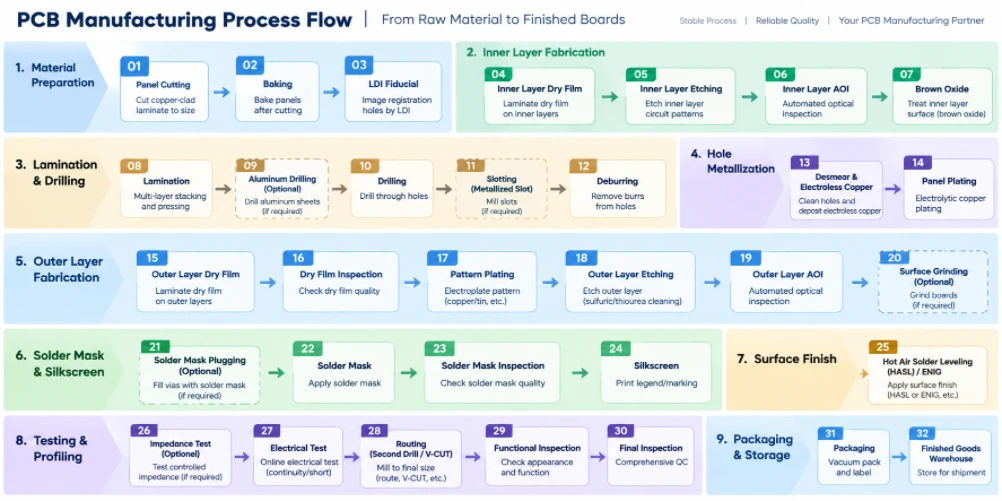
الشكل 2. مخطط عملية تصنيع لوحات الدوائر المطبوعة
فروع عمليات تصنيع لوحات الدوائر المطبوعة الخاصة
يمثل التدفق الأساسي أعلاه إطار عمل. تضيف اللوحات المتقدمة حلقات معالجة أو عناصر تحكم خاصة يجب حلها أثناء التصنيع بمساعدة الحاسوب (CAM) بدلاً من اكتشافها في أرضية المصنع.
التغليف عالي الكثافة والتصفيح المتسلسل
يمكن لتصنيع لوحات الدوائر المطبوعة عالية الكثافة (HDI PCB) استخدام الثقوب الدقيقة العمياء، والثقوب المدفونة، والثقوب الدقيقة المكدسة أو المتداخلة، وهياكل الثقوب داخل الوسادات. قد تتطلب هذه التصاميم دورات متكررة من إنشاء اللوحات الفرعية، والتصفيح، والحفر بالليزر، والطلاء المعدني، والتصوير. يجب على مهندس التصنيع بمساعدة الحاسوب (CAM) ربط كل ثقب بمرحلة التصفيح الصحيحة والتأكد من إمكانية إنتاج الطبقات فعليًا بالتسلسل المطلوب. صُممت قدرة Highleap على تصنيع لوحات الدوائر المطبوعة عالية الكثافة (HDI PCB) للتصاميم التي تتطلب هذا النوع من هياكل التوصيل البيني المُتحكم بها.
تصنيع لوحات الدوائر المطبوعة النحاسية الثقيلة
يؤدي تصنيع لوحات الدوائر المطبوعة ذات النحاس السميك إلى تغييرات في عمليات حفر الموصلات، والطلاء، وملء الراتنج، وسلوك التغليف. يصعب ضغط النحاس بشكل متجانس نظرًا لاختلاف كثافته بشكل كبير، كما يصعب الحفاظ على المسافات الدقيقة مع زيادة سمك النحاس. لذا، ينبغي على المصممين مناقشة متطلبات التيار، ووزن النحاس، والحد الأدنى للهندسة معًا بدلًا من اختيارها بشكل منفصل.
تصنيع لوحات الدوائر المطبوعة بترددات الراديو والترددات العالية
تستخدم صناعة لوحات الدوائر المطبوعة عالية التردد عادةً مواد متخصصة مثل Rogers وTaconic وArlon، وأحيانًا في تركيبات هجينة مع FR-4. يجب مراعاة خصائص كل مادة على حدة، من حيث الحفر وإعداد السطح والتصفيح، كما يجب تحديد هندسة المعاوقة النهائية بناءً على التركيبة النهائية للإنتاج. لهذا السبب، ينبغي إجراء مراجعة CAM/DFM قبل اعتماد تصميم الترددات الراديوية الكثيف بشكل نهائي.
تصنيع لوحات الدوائر المطبوعة الصلبة والمرنة
تتضمن عملية تصنيع لوحات الدوائر المطبوعة المرنة الصلبة إضافة مواد مرنة، وطبقة تغطية، وربط انتقائي، ومناطق انتقال ميكانيكية. يجب على مهندس التصنيع بمساعدة الحاسوب (CAM) التحقق من حدود الانتقال بين المواد الصلبة والمرنة، ومناطق الانحناء، وهندسة النحاس، وفتحات طبقة التغطية، ومتطلبات الدعامات، وتسلسل التوجيه. تُغير هذه الخصائص تعريف الطبقات وسير عملية الإنتاج الميكانيكي.
ميزات التحكم في العمق، والتفريز المخروطي، والتجويف المخروطي
ينبغي تحديد خصائص التحكم في العمق الخاصة بناءً على الشكل الهندسي النهائي، والموقع، والتفاوت المسموح به، ومتطلبات العمق المحددة بوضوح. لا يكفي رسمٌ يقتصر على رمزٍ بياني لبرمجة CNC موثوقة. في حال طلب العميل تحديد سُمك المادة المتبقية بدلاً من عمق القطع، يجب أن تُذكر هذه المعلومة صراحةً في مذكرة التصنيع لضمان استخدام برنامج CAM وعملية التشغيل نفس المرجع.
فتحات معدنية، وتشكيلات مسننة، وتغطية حواف
تجمع هذه الميزات بين الطلاء الكهربائي والتشكيل الميكانيكي النهائي. يجب على نظام التصنيع بمساعدة الحاسوب (CAM) تحديد وقت حفر أو توجيه الميزة، وكيفية تثبيتها أثناء الطلاء، وكيفية إظهار الحافة النهائية. كما يمكن أن يؤثر موقعها على تصميم الألواح القابلة للفصل.
ما يجب أن يعرفه مصممو لوحات الدوائر المطبوعة لجعل هندسة التصنيع بمساعدة الحاسوب أسرع وأكثر أمانًا
لا يحتاج المصمم إلى أن يصبح مشغلًا لبرنامج التصنيع بمساعدة الحاسوب (CAM). مع ذلك، فإن فهم قرارات التصنيع التي يجب أن يتخذها برنامج CAM يساعد المصمم على إنشاء بيانات تصل إلى مرحلة الإنتاج مع تقليل التساؤلات الهندسية.
| قرار تصميم لوحة الدوائر المطبوعة | ما يجب على مهندس التصنيع بمساعدة الحاسوب تقييمه | ممارسات تصميم/إصدار أفضل |
|---|---|---|
| الحد الأدنى من الأثر والمساحة | وزن النحاس، وسلوك النقش، والميزات المعزولة مقابل الميزات الكثيفة، وقدرة عملية المصنع. | استخدم قدرة المعالجة العادية كلما أمكن ذلك؛ واحتفظ بالحد الأدنى من الهندسة للمناطق الكثيفة حقًا. |
| عبر وسادة وحلقة دائرية | حفر الإنتاج، بدل الطلاء، تفاوت الحفر وتسجيل الطبقات. | صمم مع مراعاة هامش التصنيع، خاصة في الطبقات الداخلية والفتحات ذات النسبة العالية بين الطول والعرض. |
| الخلوص بين الثقب والنحاس | حجم الحفر الفعلي أثناء الإنتاج والتفاوت الموضعي، وليس فقط حجم الثقب النهائي الاسمي. | قم بقياس الخلوصات باستخدام افتراضات تصنيع واقعية وقم بتحديد الثقوب التي يتم تركيبها بالضغط أو الثقوب الحرجة. |
| هرمون الغدة جار الدرقية وهرمون الغدة النخامية | تختلف طرق التعويض ومسارات العمليات. | افصل بينهما بوضوح في بيانات الحفر وملاحظات التصنيع. |
| فتحات وثقوب غير منتظمة | حالة الطلاء/عدم الطلاء، وجدوى الأداة، والحلقة الحلقية، وتسلسل العملية. | حدد أبعاد عرض/طول الفتحة النهائية واذكر ما إذا كان يجب طلاؤها. |
| سدود قناع اللحام وعن طريق المعالجة | التفاوت المسموح به في التسجيل، وعرض السد القابل للتصنيع، وما إذا كانت الفتحات مفتوحة أو مغطاة أو مسدودة أو مملوءة. | حدد الوظيفة من خلال المعالجة مباشرة؛ لا تعتمد على فتحات Gerber العرضية. |
| طباعة حريرية على الوسادات | استبعاد الحبر والقص التلقائي. | أبقِ الرموز المهمة للتجميع بعيدة عن النحاس المكشوف ونقاط اللحام. |
| V-score / التوجيه | المسافة بين النحاس والحافة، والمسافة بين المكونات، وسماكة اللوحة، واتجاه الخدوش، واستقرار المصفوفة. | حدد طريقة فصل الألواح المقصودة وقم بحماية المكونات الهشة/الثقيلة القريبة من خطوط الكسر. |
| أصابع ذهبية | التشطيب الانتقائي، وصلة الطلاء، الشطف، وتسلسل العملية. | حدد منطقة الذهب الصلب، وشكل الأصابع، والشطف؛ وقم بإبلاغ القيود المفروضة على وصلات الطلاء المؤقتة. |
| المعاوقة الخاضعة للرقابة | نظام العزل الكهربائي الفعلي، والنحاس النهائي، وتعويض المسار، والمستوى المرجعي. | حدد الهدف/التسامح وحدد الشبكات؛ اسمح بتحسين التراكم حيثما أمكن ذلك. |
| نحاس ثقيل | عامل الحفر، والتباعد، وملء الراتنج، وتوازن النحاس. | قم بزيادة هامش الهندسة وتجنب الاختلافات الكبيرة غير المنضبطة في كثافة النحاس. |
| مادة عالية التردد | توافر المواد، والسماكة، والحفر، والربط، والسلوك البُعدي. | لا تقم بقفل فئة/مواصفات المواد المحددة إلا عند الضرورة الكهربائية؛ وإلا فاسمح باستخدام المواد البديلة المعتمدة بموجب اتفاق. |
| التشغيل الآلي ذو العمق المتحكم به | هندسة الأداة، السطح المرجعي، العمق/السماكة المتبقية والتفاوت المسموح به. | قم بتوفير رسم كامل الأبعاد وتعريف واحد لا لبس فيه للعمق. |
| سماكة مجلس | مادة عازلة مضغوطة، وبنية نحاسية، وطلاءات، وتفاوت في الطبقات. | حدد السماكة النهائية والتفاوت المسموح به؛ ودع المصنّع يصمم التركيب التفصيلي لتحقيق ذلك. |
| توزيع النحاس | نسبة النحاس المتبقي، والطلب على الراتنج، وتوازن السماكة، ومخاطر التشوه. | استخدم النحاس المتوازن حيثما تسمح وظيفة الدائرة بذلك، وقم بمراجعة تركيبات النحاس المنخفضة جدًا/النحاس الثقيل في وقت مبكر. |
لماذا يمكن أن يؤدي "التصميم وفقًا للمواصفات الاسمية" إلى مشاكل في التصنيع؟
يمثل نظام تصميم الدوائر المطبوعة (PCB CAD) عادةً التصميم النهائي المنشود. ويتعين على المصنع تصنيع المنتج وفقًا لهذا التصميم النهائي من خلال عمليات إضافة وإزالة المواد. على سبيل المثال، تقلل عملية طلاء الثقوب من قطر الثقب، وتزيل عملية الحفر النحاس جانبيًا، بينما تغير عملية الترقق سمك العازل، وتضيف معالجات السطح وقناع اللحام طبقات مادية. ويُستخدم نظام تعويض التصنيع بمساعدة الحاسوب (CAM) لمعالجة هذه التأثيرات.
لذا، فإن العلاقة الأكثر إنتاجية بين المصمم ومهندس التصنيع بمساعدة الحاسوب (CAM) تقوم على أساس المتطلبات النهائية بالإضافة إلى هامش العملية . يجب على المصمم تحديد ما يجب أن يكون صحيحًا في اللوحة النهائية بوضوح؛ بينما يجب على مهندس التصنيع بمساعدة الحاسوب تحديد بيانات الإنتاج المُعدّلة اللازمة لتحقيق ذلك.
أسئلة هندسة التصنيع بمساعدة الحاسوب (CAM) النموذجية وأسباب حدوثها
لا تُعدّ الأسئلة الهندسية بالضرورة دليلاً على سوء التصميم، بل هي الآلية الرسمية لمنع البيانات الغامضة من أن تتحول إلى قرارات إنتاجية لا رجعة فيها. تشمل الأسباب الشائعة عدم تطابق بيانات الرسم مع بيانات Gerber، وعدم وضوح تعريف PTH/NPTH، وتعارض حجم الثقب النهائي مع حجم الوسادة، وعدم كفاية الخلوص بين النحاس والثقب أو بين النحاس والحافة، وعدم تطابق هدف المعاوقة مع التكوين المُقدّم، وعدم تحديد فتحة مطلية، وتعارضات في تشطيب السطح، وتعديلات تصميم مختلطة، أو افتقار ميزة ميكانيكية لمعلومات العمق/التفاوت.
يمكن لفرق التصميم تقليل وقت الاستجابة من خلال الإجابة على استفسارات التصميم بنفس الوحدات وتنسيق المراجع المستخدمة في حزمة التصنيع، ومن خلال إرجاع مراجعة موحدة معتمدة بدلاً من سلسلة من تصحيحات الملفات غير ذات الصلة.
مخرجات CAM التي تدعم مصنع لوحات الدوائر المطبوعة
بعد الموافقة، يقوم برنامج CAM بإنشاء أكثر من مجرد "Gerber للإنتاج". يمكن أن تتضمن مجموعة بيانات التصنيع الكاملة ملفات تصوير الطبقة الداخلية والخارجية، وبرامج الحفر المعوضة، وبرامج التوجيه، وبيانات V-score، ومصفوفات اللوحات، وبيانات قناع اللحام والأسطورة، وبيانات مرجع AOI، وقوائم شبكات الاختبار الكهربائي، وعينات المعاوقة، وأهداف تسجيل الطبقات، وميزات الأدوات، وملفات خاصة بالعمليات الخاصة.
يربط برنامج تخطيط موارد المؤسسات/إدارة المعلومات هذه الملفات بتسلسل محدد. قد يتطلب تصميم لوحة الدوائر المطبوعة نفسه مسارًا مختلفًا اعتمادًا على ما إذا كان يستخدم ثقوبًا قياسية، أو ثقوبًا مخفية/مدفونة، أو ثقوبًا مملوءة بالراتنج داخل الوسادة، أو طلاءً انتقائيًا بالذهب، أو طلاءً للحواف، أو توجيهًا بعمق محدد، أو موادًا خاصة. لهذا السبب، يجب أن يكون تصميم وتخطيط العمليات جزءًا لا يتجزأ من عملية تصنيع لوحات الدوائر المطبوعة، وليس خارجها.
من لوحة الدوائر المطبوعة النهائية إلى تجميع لوحة الدوائر المطبوعة
تُنتج عملية تصنيع لوحات الدوائر المطبوعة (PCB) لوحة الدوائر المطبوعة الخام. ويبدأ تجميع لوحات الدوائر المطبوعة بعد اجتيازها الفحص النهائي. وعند تنسيق عمليتي التصنيع والتجميع، يمكن لقرارات التصنيع بمساعدة الحاسوب (CAM) أن تدعم كفاءة عملية التجميع السطحي (SMT) من خلال مراعاة قضبان التثبيت، وعلامات التحديد، وفتحات الأدوات، وبروز المكونات، وفصل اللوحات.
تتضمن عملية تجميع لوحات الدوائر المطبوعة النموذجية فحص المواد الواردة، وطباعة معجون اللحام، وفحص SPI عند الحاجة، والتقاط ووضع المكونات، ولحام إعادة التدفق، والفحص البصري الآلي (AOI)، والفحص بالأشعة السينية للوصلات المخفية مثل BGA/QFN، وإدخال المكونات عبر الثقوب ، واللحام الموجي/الانتقائي/اليدوي حسب الاقتضاء، والتنظيف، والبرمجة، والاختبار الوظيفي. كما يمكن لبرنامج تجميع لوحات الدوائر المطبوعة المتكامل أن يدمج عملية توريد المكونات وتجميع المنتج النهائي.
يُعد الحفاظ على اتصال هندسة التصنيع والتجميع مفيدًا بشكل خاص لـ via-in pad و BGA ذات الخطوة الدقيقة والموصلات التي يتم تركيبها بالضغط والتشطيبات الانتقائية وموصلات الحافة وتصميمات اللوحات التي يجب أن تمر عبر معدات SMT الآلية.
قائمة مراجعة تصنيع لوحات الدوائر المطبوعة قبل الإصدار لمصممي لوحات الدوائر المطبوعة
- تأكد من أن جميع ملفات التصنيع تنتمي إلى نفس مراجعة التصميم.
- قم بتوفير مخطط واضح للوحة بدون خطوط مكررة أو متضاربة.
- حدد PTH وNPTH والفتحات والوصلات الدقيقة والوصلات العمياء والوصلات المدفونة بشكل لا لبس فيه.
- حدد أحجام الثقوب النهائية والتفاوتات المسموح بها للثقوب الحرجة.
- تحقق من الحلقة الحلقية باستخدام مثقاب واقعي وبدل تسجيل مناسب.
- تحقق من الخلوصات بين الثقب والنحاس وبين النحاس والحافة، وليس فقط القيم الافتراضية لقواعد التصميم بمساعدة الحاسوب (CAD DRC).
- قم بمطابقة الحد الأدنى من الخطوط/المسافات مع وزن النحاس وتقنية اللوحة المختارة.
- حدد سمك اللوح النهائي والتفاوت المسموح به.
- قم بتوفير مخطط تفصيلي أو قم بتفويض الشركة المصنعة لاقتراح واحد.
- تحديد الشبكات ذات المعاوقة المتحكم بها، والأهداف، والتفاوتات المسموح بها.
- الحالة حسب المعالجة: مفتوحة، أو مغطاة، أو مسدودة، أو مملوءة بالراتنج/مغطاة، أو غير ذلك.
- أبقِ طبقة الطباعة الحريرية بعيدة عن نقاط اللحام وأسطح التلامس.
- حدد تشطيب السطح، بما في ذلك مناطق الذهب الصلب الانتقائية أو المناطق ذات التشطيب المختلط.
- فتحات مطلية بأبعاد محددة، وتشكيلات مسننة، وطلاء حواف، وميزات حواف خاصة.
- قم بتعريف عمليات التفريز الغاطس، والتفريز الغاطس، والتوجيه ذي العمق المتحكم به بشكل كامل.
- مراجعة توازن النحاس في التصاميم متعددة الطبقات والتصاميم ذات النحاس الثقيل.
- حدد متطلبات V-score، والتوجيه، وعلامات التبويب، أو المصفوفة التي يقدمها العميل.
- قم بتوفير قائمة الشبكة/البيانات الذكية حيثما كانت متاحة للتحقق من الاتصال.
- قم بإزالة الطبقات الميكانيكية القديمة وخرائط الحفر وملاحظات المراجعة القديمة من حزمة الإصدار.
- حل مسائل هندسة التصنيع بمساعدة الحاسوب (CAM) قبل إصدار بيانات الإنتاج.
كيف تتغير عملية تصنيع لوحات الدوائر المطبوعة حسب نوع اللوحة
| نوع اللوحة | اختلاف العملية الرئيسية | التركيز على التصميم/التصنيع بمساعدة الحاسوب |
|---|---|---|
| ثنائي الفينيل متعدد الكلور على الوجهين | لا يوجد طبقات متعددة من نوى الإشارة الداخلية؛ يتم توصيل جانبي النحاس بواسطة طبقة معدنية من خلال الثقوب. | تعريف PTH/NPTH، تصوير الطبقة الخارجية، الترسيب والبروفيل. |
| متعدد الطبقات ثنائي الفينيل متعدد الكلور | يضيف خاصية التصوير/الفحص البصري للطبقات الداخلية، والترتيب، والتصفيح، والتحكم في التسجيل الداخلي. | التراكم، توازن النحاس، الحلقة الحلقية، والمسافة بين الثقب والطبقة الداخلية. |
| HDI PCB | يضيف ذلك تشكيل الثقوب الدقيقة بالليزر، وغالباً ما يتضمن دورات تصفيح متسلسلة. | بنية الوصلات من خلال دورة الترقق، ومعالجة الوصلات داخل الوسادة، والخطوط الدقيقة/المسافات والتسجيل. |
| لوحة دوائر مطبوعة من النحاس الثقيل | يتطلب ذلك عمليات حفر وطلاء وتحكم أكثر دقة في تدفق الراتنج. | نسبة الخط إلى المسافة مقابل وزن النحاس، وكثافة النحاس، وحشو الرقائق. |
| لوحة الدوائر المطبوعة للترددات الراديوية/الميكروويف | يستخدم أنظمة مواد منخفضة الفقد أو هجينة ذات حساسية كهربائية أعلى. | تعريف المادة، والمقاومة المتحكم بها، وشكل النحاس، وتناسق الطبقات. |
| جامدة مرنة ثنائي الفينيل متعدد الكلور | يجمع بين أنظمة المواد الصلبة والمرنة مع الربط الانتقائي ومناطق الانتقال الميكانيكي. | الحدود الصلبة/المرنة، طبقة التغطية، منطقة الانحناء، الدعامات، التوجيه وتسلسل الترقق. |
حيث تُبنى الجودة في صناعة لوحات الدوائر المطبوعة
لا يقتصر ضمان جودة لوحات الدوائر المطبوعة على فحص نهائي واحد، بل هو سلسلة متكاملة من الوقاية والتحقق. يمنع نظام CAM DFM دخول أي تصميم غير متوافق إلى خط الإنتاج. ويمنع الفحص البصري الآلي للطبقة الداخلية وجود أي موصلات معيبة مدفونة. ويضمن نظام مراقبة التسجيل محاذاة الطبقات مع الثقوب. كما يضمن نظام مراقبة الطلاء سلامة جدران الثقوب. ويكشف الفحص البصري الآلي الخارجي عن عيوب الموصلات قبل طبقة قناع اللحام. ويتحقق الاختبار الكهربائي من الشبكة النهائية. ويؤكد الفحص النهائي للأبعاد والفحص البصري أن اللوحة تستوفي متطلباتها الميكانيكية ومتطلبات التصنيع.
لهذا السبب، تُصمَّم عملية تصنيع لوحات الدوائر المطبوعة (PCB) ذات الجودة التقنية العالية حول نقاط التفتيش. يجب أن يكشف كل فحص عن نوع العيب الذي لا يزال بالإمكان تصحيحه أو احتواؤه في تلك المرحلة، بدلاً من الاعتماد على المفتش النهائي لاكتشاف كل شيء بعد تراكم تكلفة اللوحة.
كيف تتعامل شركة هايليب مع هندسة تصنيع لوحات الدوائر المطبوعة
تقدم شركة هايليب للإلكترونيات خدمات تصنيع لوحات الدوائر المطبوعة (PCB) بدءًا من النموذج الأولي وحتى الإنتاج، بما في ذلك اللوحات متعددة الطبقات، ولوحات HDI، ولوحات ذات مقاومة مضبوطة، ولوحات نحاسية سميكة، ولوحات عالية التردد، وغيرها من التصاميم المتقدمة. تشمل المعلومات المنشورة حول إمكانيات هايليب لوحات صلبة تصل إلى 60 طبقة ، وإمكانية تصنيع لوحات HDI دقيقة تصل سماكتها إلى 2/2 ميل للتصاميم المؤهلة؛ وتعتمد إمكانية الإنتاج الفعلية على وزن النحاس، وتكوين الطبقات، وتوزيع الميزات، ومراجعة التصميم للتصنيع (DFM).
بالنسبة للمهندسين الذين يُقيّمون تصميمًا ما، فإنّ نقطة البداية الأكثر فائدة ليست مجرد جدول الحد الأدنى من القدرات. أرسل حزمة التصميم الكاملة حتى يتمكن فريق التصنيع بمساعدة الحاسوب (CAM) من تقييم التصميم كنظام متكامل: بنية الطبقات، والخطوط/المسافات، والثقوب، والحلقات الدائرية، والمسافات بين الثقوب والنحاس، وحافة اللوحة، وقناع اللحام، وتشطيب السطح، والمعاوقة، والخصائص الميكانيكية، وتقسيم اللوحة.
بالنسبة للمشاريع التي تتجاوز اللوحة الأساسية، يمكن لشركة Highleap نقل بيانات التصنيع الصادرة إلى تجميع لوحات الدوائر المطبوعة أو برنامج تجميع لوحات الدوائر المطبوعة الجاهز ، مما يحافظ على متطلبات التصنيع وتوريد المكونات والتجميع والاختبار ضمن سير عمل هندسي واحد.
الأسئلة الشائعة حول عملية تصنيع لوحات الدوائر المطبوعة
كيف يتم تصنيع ثنائي الفينيل متعدد الكلور؟
تُصنع لوحات الدوائر المطبوعة الصناعية عن طريق تحويل بيانات تصميم لوحة الدوائر المطبوعة إلى بيانات إنتاج CAM، وإعداد مواد مغلفة بالنحاس، وتصوير طبقات الموصلات وحفرها، وتغليف الهياكل متعددة الطبقات، وحفر الثقوب وطلائها بالمعدن، وتشكيل الطبقات الخارجية، وتطبيق قناع اللحام والتشطيب السطحي، وتحديد ملامح اللوحة، واختبارها كهربائيًا، وإجراء الفحص النهائي. قد تُضاف إلى اللوحات المتقدمة عمليات حفر بالليزر، أو تغليف متسلسل، أو ملء الثقوب، أو طلاء انتقائي، أو عمليات ميكانيكية خاصة.
ما هو التصنيع بمساعدة الحاسوب (CAM) في صناعة لوحات الدوائر المطبوعة (PCB)؟
تُعدّ هندسة التصنيع بمساعدة الحاسوب (CAM) المرحلة التي تحوّل بيانات تصميم لوحات الدوائر المطبوعة (PCB) الخاصة بالعميل إلى بيانات جاهزة للإنتاج. يقوم مهندسو CAM بإجراء فحوصات DFM، وتوحيد بيانات الطبقات والحفر، وتطبيق تعويضات التصنيع المعتمدة، وإنشاء اللوحات والأدوات، وتوليد ملفات الآلات، ودعم مسار عملية ERP/MI المستخدم في المصنع.
هل تصميم CAM هو نفسه تصميم لوحة الدوائر المطبوعة (PCB)؟
لا. تصميم لوحة الدوائر المطبوعة (PCB) يحدد الغرض من الدائرة والمنتج. هندسة التصنيع بمساعدة الحاسوب (CAM) تُهيئ هذا التصميم لعملية تصنيع محددة. يجب أن تحافظ هندسة التصنيع بمساعدة الحاسوب على التصميم الوظيفي مع مراعاة متطلبات التصوير، والحفر، والتثقيب، والطلاء، والتصفيح، وقناع اللحام، والتشكيل، والاختبار.
لماذا يمكن لتصميم ما أن يجتاز اختبار قواعد التصميم بمساعدة الحاسوب (CAD DRC) ولكنه يفشل في اختبار التصنيع للوحة الدوائر المطبوعة (PCB D
يتحقق برنامج CAD DRC من القواعد التي حددها المصمم. بينما يتحقق برنامج Factory DFM من التصميم وفقًا لظروف التصنيع الفعلية، مثل وزن النحاس، وتعويض الحفر، وتفاوت التسجيل، وبنية الرقائق، وإمكانية استخدام قناع اللحام، ومسار الطلاء، وتقسيم اللوحات، والعمليات الخاصة. لذا، قد تكون قاعدة CAD صحيحة كهربائيًا ولكنها غير مكتملة من منظور التصنيع.
لماذا يقوم مصنع لوحات الدوائر المطبوعة بتغيير عرض المسار أو حجم الثقوب في برنامج التصنيع بمساعدة الحاسوب (CAM)؟
قد يُطبّق المصنّعون تعديلات مُتحكّم بها لضمان مطابقة اللوحة النهائية للأبعاد المطلوبة بعد عمليات الحفر والطلاء. على سبيل المثال، قد يتطلب تصميم الطبقة الخارجية تعديلًا في الحفر، بينما قد يختلف ثقب الإنتاج للثقب المطلي عن الثقب النهائي نظرًا لترسب النحاس لاحقًا على جدار الثقب. يجب التأكد من أي تغييرات وظيفية خارج نطاق التعديلات التصنيعية المتفق عليها مع العميل.
ما هي الملفات التي يجب عليّ إرسالها لتصنيع لوحات الدوائر المطبوعة؟
تتضمن حزمة الإصدار المتكاملة عادةً بيانات النحاس، وقناع اللحام، والرموز؛ وملفات حفر التحكم العددي؛ ومخطط اللوحة؛ ورسم التصنيع؛ وتكوين الطبقات؛ والسماكة النهائية؛ ومتطلبات النحاس؛ وتشطيب السطح؛ ومتطلبات المعاوقة المتحكم بها؛ وملاحظات ميكانيكية خاصة؛ وقائمة الشبكة أو مجموعة بيانات ذكية عند توفرها. يجب أن تمثل جميع الملفات نفس الإصدار.
ما الذي يسبب معظم الأسئلة في هندسة التصنيع بمساعدة الحاسوب (CAM)؟
تشمل الأسباب الشائعة المراجعات المتضاربة، وعدم وضوح حالة PTH/NPTH، وعدم كفاية الخلوص الحلقي أو الخلوص بين الثقب والنحاس، والفتحات غير المحددة أو ميزات العمق المتحكم فيه، وتعارضات تشطيب السطح، وعدم وضوح متطلبات التراكم/المقاومة، وقرب النحاس الشديد من الحافة الموجهة، وملاحظات التصنيع التي لا تتفق مع بيانات التصميم الفعلية.
هل تُعتبر عملية تجميع لوحات الدوائر المطبوعة جزءًا من عملية تصنيعها؟
بالمصطلحات الدقيقة، تُنتج عملية تصنيع لوحات الدوائر المطبوعة (PCB) اللوحة الخام، بينما تُركّب المكونات عليها في عملية تجميع لوحات الدوائر المطبوعة. وفي سير عمل تصنيع الإلكترونيات المتكامل، تُعتبر هاتان العمليتان جزأين متتاليين من سلسلة إنتاج واحدة. ويُسهم التنسيق المبكر بينهما في تحسين عملية تجميع اللوحات، وعلامات التحديد، ومعالجة الثقوب، وتشطيب السطح، وفصل اللوحات لتجميع المكونات بتقنية التثبيت السطحي (SMT) والتجميع عبر الثقوب.
أرسل التصميم قبل أن يبدأ المصنع في بناء اللوحة
إن أسرع عملية تصنيع لوحات الدوائر المطبوعة ليست تلك التي تتضمن أقل عدد من خطوات الإنتاج، بل هي تلك التي تزيل أي غموض قبل بدء الإنتاج. أرسل بيانات لوحة الدوائر المطبوعة، وتكوين الطبقات، ومتطلبات الحفر، وملاحظات التصنيع إلى Highleap لمراجعتها من قِبل CAM/DFM. يستطيع فريقنا الهندسي تحديد مشكلات قابلية التصنيع، وتأكيد مسار العملية، وربط تصنيع اللوحة الأساسية مباشرةً بتجميع لوحة الدوائر المطبوعة عند الحاجة.

وأوصت المشاركات
ما هو اللحام المشترك البارد وكيف يمكنك الوقاية منه؟
[pac_divi_table_of_contents title="في هذه المقالة"...
إزالة الغموض عن لحام BGA: النصائح وأفضل الممارسات
[pac_divi_table_of_contents title="في هذه المقالة"...

اختيار مادة PTFE المناسبة لثنائي الفينيل متعدد الكلور الخاص بك
[pac_divi_table_of_contents title="في هذه المقالة"...

20 مهندسًا للدوائر التناظرية يجب أن يتقنوها
[pac_divi_table_of_contents title="في هذه المقالة"...
كيفية الحصول على عرض أسعار لـ PCBs
دعونا نجري تحليل DFM/DFA لك ونعود إليك بتقرير.
يمكنك تحميل ملفاتك بشكل آمن عبر موقعنا.
نحن بحاجة إلى المعلومات التالية حتى نتمكن من إعطائك عرض أسعار:
-
- Gerber، ODB++، أو .pcb، المواصفات.
- قائمة المواد إذا كنت بحاجة إلى التجميع
- الكمية
- تحويل الوقت
بالإضافة إلى تصنيع لوحات الدوائر المطبوعة، نقدم مجموعة شاملة من الخدمات الإلكترونية، بما في ذلك تصميم لوحات الدوائر المطبوعة، وتجميع لوحات الدوائر المطبوعة، والحلول الجاهزة. سواء كنت بحاجة إلى مساعدة في إنشاء النماذج الأولية، أو التحقق من التصميم، أو الحصول على المكونات، أو الإنتاج الضخم، فإننا نقدم الدعم الشامل لضمان نجاح مشروعك. للحصول على خدمات تجميع لوحات الدوائر المطبوعة، يرجى تقديم قائمة المواد الخاصة بك وأي تعليمات تجميع محددة. كما نقدم تحليل DFM/DFA لتحسين تصميماتك من أجل قابلية التصنيع والتجميع، مما يضمن عملية إنتاج سلسة.