
دليل عملية تجميع لوحة الدوائر المطبوعة باستخدام تقنية التثبيت بالغراء
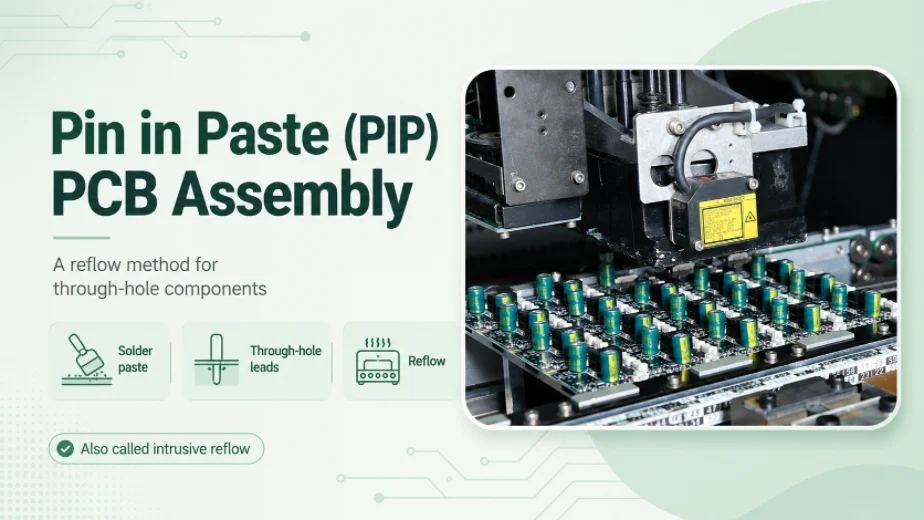
الشكل 1. دبوس في تجميع لوحة الدوائر المطبوعة المعجونة
آخر تحديث: مايو 2026 · دليل عملية وتصميم لإعادة تدفق اللحام باستخدام تقنية اللصق في الثقوب للوحات ذات التقنيات المختلطة
تقنية اللحام بالدبابيس في المعجون (PiP) - وتُسمى أيضًا اللحام بالمعجون في الثقوب (PIH) ، أو إعادة التدفق عبر الثقوب ، أو إعادة التدفق التداخلي - هي طريقة للحام مكونات الثقوب في نفس فرن إعادة التدفق المستخدم للحام مكونات التثبيت السطحي. فبدلاً من إجراء عملية لحام موجي أو لحام يدوي منفصلة للموصلات والرؤوس ذات الأطراف القليلة على اللوحة، يقوم المُجمِّع بطباعة معجون اللحام مباشرةً في الثقوب المطلية، ثم يُدخل أطراف المكونات في هذا المعجون، ويُعيد تدفق كل شيء معًا. عند تطبيقها بشكل صحيح، تُزيل هذه التقنية خطوةً كاملةً من عملية تصنيع اللوحات متعددة التقنيات، ولكنها لا تُجدي نفعًا إلا إذا كانت الثقوب والقالب والمكونات مُصممة خصيصًا لهذه التقنية. يشرح هذا الدليل آلية عمل هذه التقنية، وحسابات حجم المعجون، وقواعد التصميم، ونقاط قوة وضعف تقنية اللحام بالدبابيس في المعجون مقارنةً باللحام الموجي واللحام الانتقائي.
ما هي تقنية تجميع لوحة الدوائر المطبوعة (PiP)؟
تُهيمن المكونات المُثبّتة على السطح على معظم اللوحات الإلكترونية اليوم، لكنها لا تزال تحتوي على عدد قليل من المكونات المُثبّتة عبر الثقوب (THT) - مثل موصلات الطاقة، وموصلات التوصيل بين اللوحات، والمكثفات الإلكتروليتية الكبيرة، والمرحلات، ومنافذ RJ45، ومنافذ التيار المستمر الأسطوانية - التي تتطلب قوة ميكانيكية تتمثل في تثبيتها عبر اللوحة. تقليديًا، تُلحم هذه المكونات ذات الأطراف بشكل منفصل: إما باللحام الموجي، أو باستخدام آلة اللحام الانتقائي، أو يدويًا. كل عملية من هذه العمليات تُمثل عملية ثانية لها إعداداتها وتكلفتها وتعرضها الحراري الخاص.
تُدمج تقنية "Pin in Paste" العملية الثانية في الأولى. تُملأ الثقوب المطلية بمعجون اللحام خلال نفس خطوة طباعة الاستنسل التي تُستخدم للصق وسادات SMT، ثم يُوضع المكون ذو الأطراف بحيث تستقر أطرافه داخل الأسطوانات المملوءة بالمعجون، وعندما تمر اللوحة عبر فرن إعادة التدفق، ينصهر المعجون الموجود في الثقوب جنبًا إلى جنب مع المعجون الموجود أسفل أجزاء الرقاقة، ويتغلغل عبر الأسطوانة ليشكل حافة متماسكة على كلا الجانبين. طباعة واحدة، وضع واحد، إعادة تدفق واحدة.
لماذا نستخدم اللحام بالدبابيس في المعجون بدلاً من اللحام الموجي؟
الدافع في أغلب الأحيان هو التخلص من خطوة ما. على لوحة مكونة بنسبة 95% من مكونات SMT مع ثلاثة أو أربعة موصلات من خلال الثقوب، فإن اللحام الموجي يجبر اللوحة بأكملها على المرور عبر موجة من اللحام المنصهر لمجرد عمل 12 وصلة - آلة إضافية، ومنصة لتغطية جانب SMT، ومزيد من التدفق والتنظيف، ودورة حرارية ثانية للأجزاء التي أعيد لحامها مرة واحدة.
يوفر اختيار وضع صورة داخل صورة (PiP) بدلاً من ذلك العديد من المزايا الملموسة:
- عملية حرارية واحدة. ترى اللوحة ملف تعريف إعادة تدفق واحد بدلاً من إعادة التدفق بالإضافة إلى الموجة، مما يقلل من الإجهاد الحراري على أجزاء SMT الحساسة للحرارة ويبسط عملية المعالجة الخالية من الرصاص.
- انخفاض تكاليف العمالة ومساحة الأرضية. لا توجد آلة موجة منفصلة أو آلة انتقائية في خط الإنتاج، ولا توجد محطة لحام يدوية، وعدد أقل من المشغلين الذين يلمسون اللوحة.
- مفاصل متناسقة وقابلة للقياس. يتم تحديد حجم اللحام بواسطة فتحة الاستنسل، لذلك تحصل كل وصلة على كمية قابلة للتكرار من المعجون بدلاً من نتيجة تعتمد على اليد، بدون أي جسور موجية أو جليد في الأسفل.
يكمن المقابل في أن تقنية التوصيل داخل الصورة (PiP) حساسة للغاية لحجم المعجون الحراري وتحمل المكونات للحرارة. إذا لم يتم ضبط هذين العاملين بدقة، فإن الوصلات ستعاني من نقص في المعجون الحراري أو قد ينصهر الموصل - وهو ما يتناوله باقي هذا الدليل.
عملية تثبيت الدبوس في المعجون، خطوة بخطوة
تبدو خطوط التوصيل باستخدام تقنية Pin in Paste مطابقة تقريبًا لخطوط التوصيل السطحي (SMT) العادية، مع إضافة موضع الثقوب قبل عملية إعادة اللحام بدلًا من بعدها. الخطوة الجديدة الوحيدة هي عملية الإدخال؛ أما الخطوة الوحيدة التي تتطلب تصميمًا هندسيًا خاصًا فهي الطباعة.
- طباعة الاستنسل — يتم طباعة المعجون على وسادات SMT ويتم دفعه إلى الثقوب المطلية من خلال فتحات مكبرة (مطبوعة فوقية) أو متدرجة. مفتاح التحكم: تصميم الفتحة وسمك الاستنسل، حيث يتم كسب أو فقدان حجم المعجون.
- وضع SMT — تقوم آلة التجميع والتركيب بملء جميع أجزاء التثبيت السطحي كالمعتاد.
- إدخال THT يتم إدخال المكونات ذات الرصاص بحيث تستقر دبابيسها في الثقوب المملوءة بالمعجون، يدويًا، أو بواسطة آلة وضع، أو باستخدام أداة إدخال. مفتاح التحكم: يجب أن تصل الدبابيس إلى المعجون دون أن تلطخه عن جدران البرميل.
- إنحسر — يمر التجميع بأكمله عبر الفرن؛ وتتشكل وصلات SMT ووصلات الثقوب بنفس الشكل. مفتاح التحكم: يجب أن يقوم الملف التعريفي بتسخين الأجزاء ذات الكتلة الحرارية العالية التي تمر عبر الثقوب بشكل كامل دون طهي أجزاء SMT.
- تفتيش — يقوم نظام الفحص البصري الآلي (AOI) بفحص وصلات SMT؛ ويتم فحص حواف الثقوب بصريًا أو، عندما تكون الأسطوانات مهمة، عن طريق الأشعة السينية لتكوين الحواف العلوية/السفلية وملء الأسطوانة.
مشكلة حجم معجون اللحام في وضع صورة داخل صورة (وحلولها)
تكمن الصعوبة الرئيسية هنا. يُعدّ أنبوب اللحام ذو الثقوب النافذة حجمًا كبيرًا نسبيًا يجب ملؤه، مع ترك حافة مشطوفة على جانبي اللوحة، لكن الاستنسل العادي يطبع طبقة رقيقة مسطحة فقط (عادةً ما يتراوح سمكها بين 0.10 و0.15 مم). عند قطع فتحة بحجم الوسادة، يسقط معظم المعجون مباشرةً إلى أسفل الأنبوب؛ وبمجرد احتراق التدفق أثناء إعادة التدفق، لا يتبقى ما يكفي من المعدن لملء الفتحة، ويخرج الوصل ناقصًا دون حافة مشطوفة في الأسفل.
يسد المبرمجون هذه الفجوة بثلاث تقنيات رئيسية، غالباً ما تكون مجتمعة:
الطباعة الفوقية
تُصنع فتحة الاستنسل أكبر من الوسادة الحلقية، بحيث تُطبع كمية إضافية من المعجون على شكل حلقة حول الفتحة؛ وأثناء عملية إعادة التدفق، يتدفق هذا المعجون إلى داخل الأسطوانة. يمكن أن تكون فتحات الطباعة الفوقية دائرية أو مربعة أو على شكل دمعة، مما يُوجه المعجون نحو الفتحة. هذه هي الطريقة الأكثر شيوعًا والأقل تكلفة لأنها تُغير فقط تصميم الاستنسل.
استنسل متدرج (متدرج)
يتم زيادة سماكة الاستنسل موضعيًا حول فتحات PiP - على سبيل المثال، استنسل بسماكة 0.12 مم يتدرج إلى 0.20 مم في تلك المنطقة فقط - بحيث تضع كل عملية طباعة كمية أكبر من المعجون مع الحفاظ على رقة مناطق SMT ذات المسافات الدقيقة. هذا الأسلوب مكلف ويتطلب دقة في وضع الطبقات لضمان إحكام إغلاق الممسحة، ولكنه يوفر كميات كبيرة دون الحاجة إلى مساحة كبيرة.
قوالب اللحام
بالنسبة للثقوب ذات الحجم الأكبر (موصلات الطاقة الثقيلة، والأنابيب الكبيرة)، تُضاف قطعة مُشكّلة مسبقًا من اللحام الصلب - قالب مُسبق التشكيل - فوق المعجون المطبوع قبل عملية إعادة التدفق. تذوب هذه القطعة وتُكمّل المعجون، لتملأ الأنابيب التي لا يمكن لأي قالب عادي ملؤها بمفرده.
أياً كانت الطريقة المستخدمة، يجب أن تصل العجينة أيضاً إلى البرميل فعلياً، ولهذا السبب فإن القوالب المقطوعة بالليزر ذات الجدران الناعمة والمخروطية جيداً مهمة لتقنية PiP: فالجدران النظيفة تطلق الرواسب الأكثر سمكاً بدلاً من ترك نصفها ملتصقاً بالقالب.
كيفية حساب حجم معجون اللحام للدبابيس في المعجون
تُعدّ تقنية PiP من العمليات القليلة التي تتطلب حساب الحجم فعلياً بدلاً من الاعتماد على قيمة افتراضية. والمنطق واضح ومباشر.
أولاً، احسب حجم اللحام النهائي الذي يحتاجه الوصل:
كمية اللحام المطلوبة = حجم الأسطوانة + اللحام العلوي + اللحام السفلي − حجم الرصاص داخل الأسطوانة
حجم البرميل هو حجم الفتحة المطلية التي تُعامل كأنها أسطوانة؛ اطرح منها الجزء من الرصاص الموجود داخلها، وأضف مقدارًا صغيرًا للحواف التي يجب أن تتشكل على كل جانب. هذا يعطي حجم اللحام الصلب المطلوب في النهاية.
ثانيًا، حوّل ذلك إلى حجم معجون اللحام الرطب . معجون اللحام عبارة عن معلق من مسحوق معدني في مادة مساعدة على اللحام، ونصف حجمه تقريبًا معدني، أما الباقي فهو مادة مساعدة على اللحام تتبخر أثناء عملية إعادة اللحام. وكقاعدة عامة، ستحتاج إلى ضعف حجم اللحام النهائي تقريبًا في صورة معجون اللحام الرطب المطبوع.
حجم المعجون الرطب ≈ 2 × كمية اللحام المطلوبة (يعتمد العامل الدقيق على نسبة المعدن في المعجون - راجع ورقة البيانات)
ثالثًا، صمم الفتحة وسُمك الاستنسل بحيث تُرسب كل طباعة حجم المعجون الرطب المطلوب. حجم الفتحة هو المساحة المفتوحة مضروبة في سُمك الاستنسل، لذا عليك الموازنة بين حجم الطباعة الزائدة وسُمك الاستنسل؛ إذا لم تتمكن فتحة مسطحة من الوصول إلى الهدف دون أن تصبح كبيرة بشكل مبالغ فيه، فهذه إشارة إلى ضرورة تكبير الاستنسل أو إضافة قالب مسبق التشكيل. الخلاصة العملية: لا تسمح أبدًا لمصنع الاستنسل بقطع فتحات الطباعة داخل الصورة بحجم الوسادة فقط - حدد حجمها بناءً على حساب الحجم، مع مراعاة نسبة المعدن إلى التدفق في المعجون.
قواعد تصميم الدبابيس اللاصقة: الثقوب، والخطوط، والمناطق المحظورة
تبدأ الطباعة الجيدة داخل الصورة من التخطيط، وليس من خط الطباعة. هناك بعض القواعد التي تضمن سهولة الطباعة وسلامة الوصلات:
- الخلوص بين الثقب والرصاص: قطر الثقب المطلي ≈ قطر السلك + 0.20-0.25 مم للأسلاك الدائرية (أكثر قليلاً للأسلاك المربعة/المستطيلة). إذا كان السلك ضيقًا جدًا، فسيتسبب في كشط المعجون عن الجدار؛ وإذا كان فضفاضًا جدًا، فسيتسرب المعجون ويؤدي إلى عدم التصاق الوصلة جيدًا.
- حلقة / وسادة حلقية: استخدم وسادة علوية كبيرة بحيث يكون للطباعة مكان تستقر فيه، مما يدعم ترسب معجون أكبر وحافة أقوى.
- ممنوع الدخول إلى قسم تكنولوجيا التصنيع السطحي: حافظ على وسادات SMT ذات المسافة الدقيقة بعيدة عن حلقة الطباعة العلوية حتى لا تتمكن المعجونة المطبوعة فوقها من الانتقال إلى وسادة مجاورة.
- تباعد المكونات: اسمح بوجود فجوة صغيرة أسفل الجسم (أو حدد جزءًا مزودًا بفواصل) حتى يتمكن المعجون من تهوية التدفق وتشكيل طبقة علوية؛ الجزء المسطح يحبسه.
- الخلوص السفلي: لا تضع أي شيء هش أو طويل مباشرة تحت فتحة PiP على الجانب المقابل - يحتاج الجزء السفلي إلى مساحة وتتعرض المنطقة لحرارة إعادة التدفق الكاملة.
- التوازن الحراري: تخفيف الضغط عن الألواح النحاسية الكبيرة المتصلة بالأسطوانة بواسطة أذرع حرارية، وإلا فإن الأسطوانة ستعمل كمشتت حراري وقد لا تصل إلى درجة حرارة إعادة التدفق.
هذه هي بالضبط أنواع المشكلات التي تكتشفها مراجعة DFM ومراجعة التجميع (DFA) قبل قطع الأدوات، عندما يكون تغييرها مجانيًا بدلاً من إعادة التدوير.
ما هي المكونات التي يمكن لحامها باستخدام معجون اللحام؟
العامل الأهم في عملية اللحام هو الحرارة. يجب أن يتحمل المكون ومكوناته البلاستيكية ذروة إعادة التدفق الكاملة، والتي تتراوح عادةً بين 245 و260 درجة مئوية لسبائك SAC الخالية من الرصاص. العديد من الموصلات العادية ذات الثقوب لا تتحمل هذه الحرارة؛ إذ ستلين أغلفةها أو تترهل أو تنصهر. تُسوّق الشركات المصنعة إصدارات "متوافقة مع إعادة التدفق" أو "مقاومة لدرجات الحرارة العالية" من الموصلات الشائعة خصيصًا لتقنية PiP، وهذه هي التي يجب تحديدها.
المرشحون الجيدون هم الأجزاء المصنفة لإعادة التدفق ذات الكتلة الحرارية المعتدلة والدبابيس المتباعدة جيدًا: رؤوس الدبابيس، ورؤوس الصناديق، وموصلات اللوحة إلى اللوحة التي تباع في إصدارات متوافقة مع إعادة التدفق، ومقابس RJ45 و USB ذات الثقوب المصنفة لإعادة التدفق، وموصلات الطاقة الأصغر وكتل الأطراف المصنفة للفرن.
تشمل المواد غير المناسبة - والتي يُفضل التعامل معها عن طريق اللحام الموجي أو الانتقائي أو اليدوي - الموصلات والبلاستيك غير المصنفة لدرجات حرارة إعادة التدفق، والأجزاء الكبيرة جدًا ذات الكتلة الحرارية العالية (المحولات الكبيرة، وقضبان التوصيل الثقيلة) التي لن تصل إلى درجة الحرارة المطلوبة في الوضع الطبيعي، والأجزاء المسطحة التي لا يوجد بها مسار تهوية للتدفق، والبراميل الكبيرة جدًا التي حتى القوالب الأولية تكافح لملئها بشكل متكرر، وأي شيء يُضاف بعد إعادة التدفق لأسباب ميكانيكية أو اختبارية.
عندما تمزج لوحة ما بين موصلين متوافقين مع تقنية PiP مع جزء واحد لا يمكن إعادة لحامه، فإن الحل الشائع هو استخدام تقنية PiP لما يمكنك ولحام الاستثناء بشكل انتقائي، بدلاً من إجبار كل شيء على اتباع طريقة واحدة.
اللحام بالدبابيس مقابل اللحام الموجي مقابل اللحام الانتقائي
تقنية PiP ليست دائماً الأداة المناسبة. فهي تتنافس مع اللحام الموجي واللحام الانتقائي، ويعتمد الخيار الأفضل على عدد المكونات ذات الثقوب المارة وما إذا كانت تتحمل حرارة إعادة التدفق.
| البعد | دبوس في لصق | موجة لحام | لحام انتقائي |
|---|---|---|---|
| أفضل عندما | بعض المكونات المتوافقة مع تقنية THT والمقاومّة لإعادة التدفق على لوحة SMT في الغالب | العديد من أجزاء THT على جانب واحد | عدد قليل من أجزاء THT التي لا تقبل إعادة اللحام، بالقرب من SMT كثيف |
| خطوة إضافية في العملية؟ | لا — يستخدم إعادة التدفق الموجودة | نعم — آلة منفصلة | نعم — آلة منفصلة |
| تعرض المكونات للحرارة | ذروة إعادة التدفق الكاملة - تتطلب أجزاءً مصممة لإعادة التدفق | حرارة موضعية في الجانب السفلي | حرارة موضعية، نقطة بنقطة |
| إخفاء الجانب SMT | لا حاجة | يحتاج الجزء السفلي من نظام التجميع السطحي (SMT) إلى منصات نقالة/أغطية واقية | أدنى |
| الإنتاجية | عالي (بدون مرحلة خط إضافية) | مرتفع بالنسبة للعديد من المفاصل | أبطأ، مفصلًا تلو الآخر |
| الخطر الرئيسي | المفاصل تعاني من نقص المعجون | الجسور، الإجهاد الحراري على اللوح بأكمله | التكلفة ووقت الدورة لكل مفصل |
قاعدة مفيدة لاتخاذ القرار: إذا كانت المكونات ذات الثقوب قابلة لإعادة التدفق وقليلة العدد، فإن تقنية PiP عادةً ما تكون الأرخص والأكثر نظافة. أما إذا كان عدد المكونات ذات الثقوب كبيرًا، فإن تقنية Wave لا تزال هي الأفضل. وإذا لم يتحمل عدد قليل من المكونات إعادة التدفق، فإن اللحام الانتقائي يعالج هذه الحالات الاستثنائية دون تعريض باقي اللوحة للخطر.
خدمات التجميع في هايليب (Pin in Paste Assembly Services at Highleap)
شركة هايليب للإلكترونيات، ومقرها قوانغتشو، هي شركة صينية لتصنيع لوحات الدوائر المطبوعة (PCB) وتجميع لوحات الدوائر المطبوعة (PCBA)، وتستخدم تقنية التوصيل المباشر (Pin in Paste) كجزء من حلول التجميع المتكاملة متعددة التقنيات . تكمن قيمة العمل مع شركة تُطبّق هذه التقنية بانتظام في ضمان معالجة حسابات الإنتاج وتصميم القوالب قبل تصنيع اللوحة، بدلاً من اكتشاف عيوب التوصيل بعد إنتاج دفعة من اللوحات.
- هندسة الاستنسل: طباعة متراكبة وقوالب مقطوعة بالليزر بحجم محدد بناءً على حساب حجم المعجون، بالإضافة إلى قوالب لحام مسبقة التشكيل للبراميل ذات الحجم الكبير.
- ملاحظات حول DFM/DFA: تمت مراجعة نسب الثقوب إلى الرصاص، والمساحات المانعة للتسرب، والتخفيف الحراري، ومعدلات إعادة تدفق المكونات وفقًا لبصماتك.
- تحديد خصائص إعادة التدفق: تم ضبط الملفات التعريفية بحيث تصل الأجزاء ذات الكتلة الحرارية العالية التي تمر عبر الثقوب إلى درجة الحرارة المطلوبة دون الإفراط في طهي تقنية SMT ذات المسافة الدقيقة.
- التفتيش: الفحص البصري الآلي على وصلات SMT والتصوير بالأشعة السينية حيث يلزم التحقق من ملء البرميل.
- اختيار العملية: إرشادات صادقة حول متى تكون تقنية PiP أو الموجة أو اللحام الانتقائي هي الطريقة المناسبة للوحة الخاصة بك.
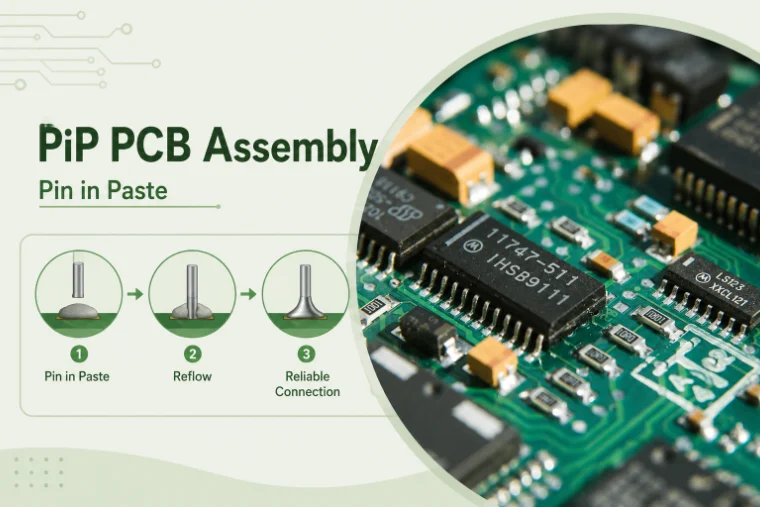
الشكل 2. تفاصيل تجميع لوحة الدوائر المطبوعة (PCB) باستخدام دبوس في المعجون
الأسئلة الشائعة حول ميزة التثبيت في اللصق (PiP)
هل تقنية "Pin in Paste" هي نفسها تقنية "Reflow Welding"؟
تستخدم هذه التقنية لحام إعادة التدفق، ولكن المصطلح يشير تحديدًا إلى لحام المكونات ذات الثقوب في فرن إعادة التدفق عن طريق وضع معجون اللحام داخل الثقوب. يُستخدم لحام إعادة التدفق العادي للمكونات المثبتة على السطح؛ أما تقنية PiP فتُوسّع نطاق استخدام الفرن ليشمل المكونات ذات الأطراف، مما يُغني عن الحاجة إلى خطوة لحام موجي أو يدوي منفصلة.
لماذا تخرج مفاصل PiP الخاصة بي ناقصة أو بدون طبقة سفلية؟
غالباً ما تكون كمية المعجون غير كافية. لا يمكن لفتحة مسطحة بحجم وسادة أن تملأ الأسطوانة. يمكن حل هذه المشكلة عن طريق الطباعة فوقها (حلقة فتحة أكبر حول الثقب)، أو تكبير الاستنسل موضعياً، أو إضافة قالب لحام مسبق التشكيل - مع تحديد حجم الفتحة بناءً على حساب الحجم الذي يأخذ في الاعتبار أن المعجون يشكل نصفه تقريباً معدناً من حيث الحجم.
هل يمكن لحام أي موصل ذي ثقوب باستخدام تقنية PiP؟
لا. يجب أن يتحمل الجزء ذروة إعادة التدفق الكاملة، والتي تتراوح عادةً بين 245 و260 درجة مئوية للأجزاء الخالية من الرصاص. العديد من الموصلات القياسية غير مصممة لتحمل هذه الحرارة، وبالتالي ستتشوه. استخدم نسخة الموصل "المتوافقة مع إعادة التدفق" أو "المقاومة لدرجات الحرارة العالية"، والتي تصنعها الشركات المصنعة خصيصًا لتطبيقات الصور داخل الصورة (PiP).
متى يجب عليّ استخدام اللحام الموجي بدلاً من تقنية صورة داخل صورة (PiP)؟
عندما تحتوي اللوحة على العديد من المكونات ذات الثقوب، أو المكونات التي لا تتحمل حرارة إعادة التدفق، يبرز استخدام تقنية PiP بشكل مثالي على لوحات SMT التي تحتوي في الغالب على عدد قليل من المكونات ذات الأطراف المقاومة لإعادة التدفق. مع ازدياد عدد الثقوب، يصبح اللحام الموجي أكثر كفاءة؛ أما بالنسبة لبعض الاستثناءات الحساسة للحرارة، فعادةً ما يكون اللحام الانتقائي هو الحل الأمثل.

وأوصت المشاركات

RT duroid 6002 PCB اقتباس وStackup
تختص هذه الصفحة بمهمة الاقتباس وتحديد التراكم...

تصنيع لوحات الدوائر المطبوعة لمرشحات TMM6
جدول المحتويات: لماذا يستخدم مصممو مرشحات الميكروويف...

مقارنة بين Taconic RF 35 و RO4350B PCB
جدول المحتويات: مقارنة بين RF-35 و RO4350B، عملية الشراء و...

تصنيع لوحات الدوائر المطبوعة لمرشحات TMM4
تخضع عملية تصنيع لوحات الدوائر المطبوعة لمرشحات TMM4 لسيطرة...
كيفية الحصول على عرض أسعار للوحات الدوائر المطبوعة
سنجري تحليل DFM/DFA نيابةً عنك، وسنوافيك بتقرير. يمكنك تحميل ملفاتك بأمان عبر موقعنا الإلكتروني. نحتاج إلى المعلومات التالية لتقديم عرض سعر لك:
-
- Gerber، ODB++، أو .pcb، المواصفات.
- قائمة المواد إذا كنت بحاجة إلى التجميع
- الكمية
- تحويل الوقت
لخدمات PCBA، يُرجى تقديم قائمة المواد (BOM) وأي تعليمات تجميع محددة. كما نقدم تحليل DFM/DFA لتحسين تصميماتكم من حيث قابلية التصنيع والتجميع، مما يضمن عملية إنتاج سلسة.