
شركة تصنيع لوحات الدوائر المطبوعة المرنة الصلبة وعملية التصنيع

تجمع تقنية تصنيع لوحات الدوائر المطبوعة المرنة الصلبة بين تصنيع لوحات الدوائر المطبوعة الصلبة ومعالجة الدوائر المرنة في بنية لوحة متكاملة واحدة. وبالمقارنة مع إنتاج لوحات الدوائر المطبوعة الصلبة التقليدية، تُعد هذه العملية أكثر تعقيدًا نظرًا لضرورة التحكم في نظامين مختلفين تمامًا من المواد ضمن المنتج نفسه. يجب أن توفر الأجزاء الصلبة ثباتًا في الأبعاد وقوة تجميع، بينما يجب أن تحافظ الأجزاء المرنة على قابلية الانحناء ومقاومة الإجهاد وموثوقية التوصيل على المدى الطويل.
لهذا السبب، تتضمن خطوات تصنيع لوحات الدوائر المطبوعة المرنة الصلبة أكثر بكثير من مجرد ربط دائرة مرنة بلوحة صلبة. تشمل العملية الكاملة تحضير المواد الصلبة والمرنة، وتشكيل الدوائر بشكل منفصل، وتغليف الطبقة الخارجية، وربط الطبقات المتعددة، والحفر الثانوي، والطلاء المعدني، وتصوير الطبقة الخارجية، ووضع قناع اللحام، والتشكيل، والاختبار، والفحص النهائي. يجب التحكم في كل مرحلة بعناية لضمان عمل الأجزاء الصلبة والمرنة معًا كمنتج نهائي واحد موثوق.
في شركة هايليب للإلكترونيات، يرتكز سير عملنا في تصنيع لوحات الدوائر المطبوعة المرنة والصلبة على استقرار العملية، وتوافق المواد، والترابط الموثوق بين الأجزاء الصلبة والمرنة. وهذا أمر بالغ الأهمية للمنتجات التي يجب أن تستوفي متطلبات التغليف المدمج والموثوقية الميكانيكية على المدى الطويل.
المواد المستخدمة في تصنيع لوحات الدوائر المطبوعة المرنة الصلبة
تعتمد تقنية تصنيع لوحات الدوائر المطبوعة المرنة الصلبة على استخدام مواد الدوائر المرنة ومواد لوحات الدوائر المطبوعة الصلبة. ويُعدّ توافق المواد جزءًا أساسيًا من هذه العملية، نظرًا لاختلاف استجابة المواد المختلفة للحرارة والضغط والحفر والتغيرات في الأبعاد أثناء التصنيع.
مواد القسم المرنة
- بولي إيميد PI: تُعد مادة القاعدة المرنة الأكثر استخدامًا نظرًا لمقاومتها الممتازة للحرارة، ومرونتها، واستقرارها الكيميائي، وأدائها العازل.
- بوليستر PET: بديل أقل تكلفة يستخدم في التطبيقات الأقل تطلبًا، على الرغم من أنه يوفر مقاومة أقل لدرجات الحرارة مقارنة بالبوليميد.
- نحاس RA المدرفل والمُعالج حرارياً: يفضل استخدامه عادةً في المناطق المرنة لأنه يوفر مرونة أفضل ومقاومة للإجهاد أثناء الانحناء.
- النحاس المترسب كهربائياً: أكثر اقتصادية، ولكنها بشكل عام أقل ملاءمة للانحناء الديناميكي من النحاس RA.
- أنظمة اللصق: يتم استخدام المواد اللاصقة الأكريليكية والإيبوكسية حسب متطلبات البناء المرن والتصفيح.
- قلب مرن بدون لاصق: يُستخدم في تصميمات أرق، ومرونة محسّنة، وأداء حراري أفضل.
- غطاء التغطية: عادة ما يتم تغليف الدوائر المرنة بغشاء من البوليميد لتوفير العزل والحماية الميكانيكية ومقاومة الظروف البيئية.
- التقوية: تتم إضافة مواد تقوية مثل البولي إيثيلين، أو FR4، أو الفولاذ المقاوم للصدأ، أو غيرها من مواد التقوية حيثما تكون هناك حاجة إلى دعم محلي.
مواد القسم الصلب
- قلب FR4: المادة الأساسية الصلبة الأكثر شيوعًا للدعم الهيكلي والاستقرار الأبعاد.
- التحضير: تُستخدم لربط الهياكل الصلبة متعددة الطبقات.
- مادة ما قبل التشريب عديمة التدفق: يستخدم غالبًا في التغليف المرن الصلب لمنع تدفق الراتنج الزائد إلى المناطق المرنة.
- رقائق النحاس: تُستخدم لتشكيل الطبقات الموصلة في الأجزاء الصلبة من اللوحة.
يجب تصميم وتصنيع التركيب النهائي للطبقات الصلبة والمرنة مع مراعاة التفاعل بين هذه المواد، لا سيما في مناطق الانتقال حيث تلتقي المناطق الصلبة والمرنة. وفي المشاريع التي يُعد فيها تصميم الجزء المرن عاملاً رئيسياً في الأداء، ترتبط استراتيجية المواد ارتباطاً وثيقاً بمتطلبات بناء لوحات الدوائر المطبوعة المرنة أيضاً.
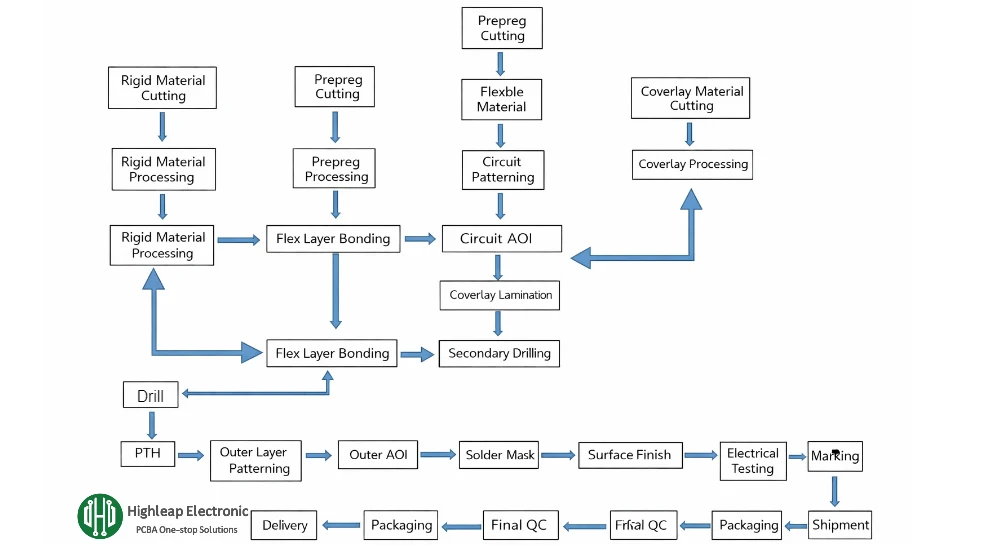
خطوات تصنيع لوحة الدوائر المطبوعة المرنة الصلبة
- قطع المواد الصلبة: تُقطع الألواح الكبيرة الصلبة المصنوعة من رقائق النحاس المغلفة إلى صفائح بأحجام الإنتاج وفقًا لخطة التجميع والتشكيل. تضمن هذه المرحلة تجهيز المواد الصلبة لتتوافق مع مسار التصنيع ومتطلبات الأدوات.
- قص المواد المرنة: تُقطع المواد الملفوفة الأصلية المستخدمة في الأجزاء المرنة، مثل ركيزة البوليميد والمادة اللاصقة والطبقة الخارجية ومواد تقوية البوليميد، إلى الحجم المطلوب. هذا التحضير مهم لأن المواد المرنة أرق وأكثر حساسية للأبعاد من الصفائح الصلبة.
- الحفر الأولي: تُجرى عمليات الحفر الأولية لإنشاء ثقوب الأدوات، وثقوب المحاذاة، وثقوب التوصيل الكهربائي اللازمة في المراحل الأولى من عملية التصنيع. وتؤثر دقة الثقوب في هذه المرحلة على دقة التسجيل والطلاء لاحقًا.
- معالجة الثقب الأسود أو الثقب الموصل: تُطبَّق معالجة موصلة على جدران الثقوب لتسهيل عملية التمعدن. وفي بعض مسارات المعالجة، تُستخدم معالجة موصلة قائمة على الكربون لتحضير الثقوب المحفورة لعملية طلاء النحاس اللاحقة.
- طلاء النحاس الأساسي: يتم ترسيب النحاس وطلائه على جدران الثقوب وسطح اللوحة لتحقيق التوصيل الكهربائي وإعداد اللوحة للتصوير وتشكيل الدوائر.
- محاذاة التعريض: تتم محاذاة تصميم الفيلم بدقة مع اللوحة المثقوبة بعد عملية التغليف الجاف. المحاذاة الصحيحة ضرورية لضمان تطابق نمط الصورة مع مواقع الثقوب وتصميم الدائرة المقصود.
- النامية: تتم إزالة الفيلم الجاف غير المعرض للضوء، ولا يتبقى سوى نمط المقاومة المصور على سطح اللوحة.
- النقش: يتم إزالة النحاس غير المحمي كيميائياً، تاركاً مسارات الدائرة والوسادات المحددة بواسطة المقاوم المنقوش.
- تفتيش الهيئة العربية للتصنيع: يتم إجراء فحص بصري آلي للكشف عن الدوائر المفتوحة، والدوائر القصيرة، والحفر الناقص، والحفر الزائد، وعيوب الخطوط الأخرى قبل أن تنتقل اللوحة إلى مراحل المعالجة اللاحقة.
- تغليف مرن: تُطبّق طبقة واقية على الدوائر المرنة لمنع الأكسدة، وتوفير العزل، والحفاظ على مرونة المنتج. تُعدّ هذه المرحلة أحد الفروق الرئيسية بين معالجة الدوائر المرنة ومعالجة لوحات الدوائر المطبوعة الصلبة.
- طباعة الغلاف: يتم ربط الغطاء وأي مواد تقوية باستخدام الحرارة والضغط المتحكم بهما بحيث يلتصق الغطاء بشكل صحيح دون فقاعات أو تجاعيد أو إحكام غير كافٍ حول مناطق الدائرة.
- اللكم: يتم قطع أو ثقب لوحة العمل المرنة المعالجة جزئيًا إلى الحجم الوسيط المطلوب باستخدام أدوات الثقب الميكانيكية أو معدات المعالجة المطابقة، وذلك حسب تصميم المنتج.
- التمريرة الثانية: تُكدّس أقسام الألواح المرنة والصلبة المُجهزة معًا وفقًا لبنية الطبقات المرنة والصلبة. ويُعدّ الترتيب الصحيح للطبقات أمرًا بالغ الأهمية للحفاظ على المحاذاة وضمان بنية نهائية مستقرة.
- التغليف الثانوي: تُدمج المواد الصلبة والمرنة المتراصة معًا لتشكيل هيكل لوحة متكامل. تستخدم هذه المرحلة موادًا مُختارة بعناية من الألياف المُشربة مسبقًا ومواد لاصقة لتحقيق كلٍ من القوة الهيكلية في المناطق الصلبة والحفاظ على المرونة في المناطق المطلوبة.
- الطباعة الثانوية: تحت ظروف فراغ وضغط حراري مضبوط، يتم دمج طبقات المادة الصلبة والمرنة في بنية واحدة مترابطة. يجب أن تمنع هذه العملية الفراغات، وانفصال الطبقات، وتدفق الراتنج الزائد، وعدم المحاذاة، مع الحفاظ على سلامة كل من الأجزاء الصلبة والمرنة.
- الحفر الثانوي: يتم حفر ثقوب إضافية في الهيكل الصلب المرن المصفح لإنشاء التوصيلات الكهربائية المطلوبة بين الطبقات الصلبة والمرنة في بناء اللوحة النهائية.
- تنظيف البلازما: تُستخدم معالجة البلازما لتنظيف جدران وأسطح الثقوب بكفاءة أعلى من طرق التنظيف الرطبة التقليدية. وهذا يُحسّن موثوقية التمعدن والالتصاق في عمليات المعالجة اللاحقة.
- الترسيب الكيميائي للنحاس في مجموعة الرقائق الصلبة المرنة: يتم ترسيب طبقة رقيقة من النحاس غير الكهربائي في الثقوب المحفورة لتأسيس التوصيلية الأولية عبر بنية التوصيل المتشكلة حديثًا.
- طلاء النحاس الإلكتروليتي: تُساهم عملية الطلاء الكهربائي في زيادة سُمك طبقة النحاس داخل الثقوب وعلى السطح لتلبية متطلبات الموثوقية الكهربائية والهيكلية. تُعد هذه خطوة حاسمة لضمان جودة الثقوب المطلية وموثوقية المنتج على المدى الطويل.
- تغليف الأغشية الجافة للدوائر الخارجية: يتم لصق طبقة من الفيلم الجاف الحساس للضوء على سطح اللوحة المطلية بالنحاس استعدادًا لنقل نمط الطبقة الخارجية.
- تعريض الطبقة الخارجية وتظهيرها: يتم نقل صورة الدائرة الخارجية عن طريق التعريض، ويتم إزالة المقاوم غير المعرض للضوء حتى يمكن تشكيل الدوائر الخارجية المطلوبة بدقة.
- حفر الطبقة الخارجية: يتم إزالة النحاس الزائد خارج نمط الدائرة المطلوب عن طريق الحفر، تاركًا آثار الطبقة الخارجية النهائية والوسادات.
- التحقق البصري الآلي من دوائر الطبقة الخارجية: يتم تنفيذ خطوة أخرى من خطوات الفحص البصري الآلي بعد تشكيل دائرة الطبقة الخارجية للتأكد من عدم وجود عيوب مفتوحة أو قصيرة متبقية في النمط النهائي.
- طباعة قناع اللحام على المناطق الصلبة: يتم وضع قناع اللحام على أسطح اللوحة الصلبة لحماية الدوائر النحاسية، وتحسين العزل، ودعم عمليات التجميع اللاحقة.
- تعريض قناع اللحام للضوء ومعالجته: يتم تصوير قناع اللحام وتصليده بحيث يبقى فقط في المناطق الوقائية المطلوبة ويحقق التصاقًا مستقرًا.
- صقل الأسطح: يتم تطبيق طبقة نهائية للسطح مثل ENIG على الوسادات المكشوفة لمنع الأكسدة وتحسين قابلية اللحام أثناء التجميع.
- إزالة الألواح بالليزر أو فتح النوافذ المرنة: يمكن استخدام القطع بالليزر لإزالة المواد الصلبة في مناطق محددة، أو كشف الجزء المرن، أو تحديد هياكل الانتقال المعقدة بين المواد الصلبة والمرنة بدقة عالية.
- دعامة أو ملحق تقوية: يتم تثبيت قطع الصلب، أو دعامات FR4، أو دعامات البوليميد، أو مواد تقوية أخرى في مناطق محددة لزيادة الدعم المحلي، أو السماكة، أو استقرار التجميع.
- الاختبار الكهربائي: يتم استخدام اختبار المسبار الطائر أو الاختبار القائم على التركيب للتحقق من وجود دوائر مفتوحة، ودوائر قصيرة، ومشاكل في الاستمرارية لضمان أن اللوحة تلبي الأداء الكهربائي المطلوب.
- الطباعة بالشاشة الحريرية: تتم طباعة الرموز وعلامات المرجعية والشعارات ومعلومات التعريف على اللوحة للمساعدة في التجميع والفحص والتتبع لاحقًا.
- التوجيه باستخدام الحاسوب أو التشكيل النهائي: تُستخدم عمليات الطحن أو التوجيه باستخدام الحاسوب (CNC) لتصنيع المخطط النهائي للوحة وفقًا لأبعاد العميل ومتطلبات التفاوت.
- مراقبة الجودة النهائية (FQC): تخضع لوحة الدوائر المطبوعة الصلبة المرنة النهائية لفحص كامل للمظهر، والتحقق من الأبعاد، ومراجعة جودة الصنع، والتقييم الهيكلي وفقًا لمعايير الجودة الداخلية ومتطلبات العميل.
- التعبئة والتغليف والشحن: يتم تغليف الألواح المعتمدة باستخدام وسائل الحماية المضادة للكهرباء الساكنة، والتحكم في الرطوبة، ووسائل النقل المناسبة، ثم يتم تخزينها أو شحنها وفقًا لمتطلبات تسليم العميل.
كيف يتم تقسيم تدفق التصنيع عادةً في الممارسة العملية
على الرغم من إمكانية سرد العملية الكاملة كسلسلة طويلة من الخطوات المتتابعة، إلا أن تصنيع لوحات الدوائر المطبوعة المرنة الصلبة عادة ما يتم إدارته في عدة مراحل إنتاج رئيسية:
- مرحلة تحضير المواد: يتم تقطيع المواد الصلبة والمرنة، وتنظيمها، وإعدادها للمعالجة المنفصلة.
- مرحلة تكوين الدائرة المرنة: تم الانتهاء من عمليات الحفر والمعالجة الموصلة والتصوير والحفر والفحص البصري الآلي وتغليف الطبقة الخارجية للجزء المرن.
- مرحلة الربط المرن الصلب: يتم تكديس الأجزاء الصلبة والمرنة، وتغليفها، وضغطها لتشكيل هيكل واحد.
- مرحلة الربط الثانوي: تُستخدم عمليات الحفر والتنظيف بالبلازما وترسيب النحاس وطلاء النحاس لإنشاء اتصال كهربائي موثوق به من خلال الهيكل الرقائقي.
- مرحلة تشطيب الطبقة الخارجية: تم الانتهاء من الدوائر الخارجية، وقناع اللحام، وتشطيب السطح، والتشكيل، ووضع العلامات.
- مرحلة التحقق: تضمن عمليات الاختبار والفحص النهائي والتعبئة والتغليف أن يكون المنتج جاهزًا للشحن أو التجميع.
تساعد هذه النظرة التدريجية العملاء على فهم سبب احتياج لوحات الدوائر المطبوعة المرنة الصلبة إلى عمليات تصنيع أطول وأكثر دقة من اللوحات الصلبة العادية. ولهذا السبب أيضاً، بالنسبة للبرامج في مراحلها الأولى، تبدأ العديد من الفرق ببناء نموذج أولي للوحة الدوائر المطبوعة قبل الانتقال إلى الإنتاج بكميات كبيرة.

لماذا يُعدّ تصنيع لوحات الدوائر المطبوعة المرنة الصلبة أكثر صعوبة من تصنيع لوحات الدوائر المطبوعة القياسية؟
يُعدّ إنتاج لوحات الدوائر المطبوعة المرنة الصلبة أكثر تعقيدًا لأنه يجمع بين أنظمة مواد مختلفة ومتطلبات عملية متباينة في منتج واحد. يجب أن يظل الجزء المرن قابلاً للانحناء، بينما يجب أن يوفر الجزء الصلب استقرارًا هيكليًا ودقة في الأبعاد وموثوقية في التجميع.
تشمل الصعوبات الرئيسية في التصنيع ما يلي:
- معالجة المواد المرنة الرقيقة: المواد المرنة ناعمة ورقيقة، لذا فهي أكثر عرضة للتجعد أو التمدد أو الانحشار أثناء النقل والمعالجة.
- الحركة البُعدية: تُظهر المواد المرنة عمومًا استقرارًا أقل في الأبعاد مقارنةً بـ FR4، مما يجعل عملية المحاذاة أكثر صعوبة.
- مراقبة جودة الغطاء: قد يؤدي سوء تغليف الطبقة الخارجية إلى ظهور فقاعات أو فراغات أو ضعف في العزل أو انخفاض في المرونة.
- التحكم في التغليف: تعتبر الهياكل الصلبة المرنة حساسة للغاية لتدفق الراتنج، وتوازن الضغط، وتوزيع الحرارة.
- موثوقية الثقوب المطلية: يجب أن تحافظ الوصلات بين الأجزاء الصلبة والمرنة على التوصيلية تحت الإجهاد الحراري والميكانيكي.
- معالجة منطقة الانتقال: غالباً ما تكون مناطق الانتقال من الصلابة إلى المرونة هي الأجزاء الميكانيكية والهيكلية الأكثر حساسية في اللوح.
بسبب هذه العوامل، يتطلب إنتاج لوحات الدوائر المطبوعة المرنة الصلبة بنجاح خبرة في كلٍ من تصنيع لوحات الدوائر المطبوعة الصلبة متعددة الطبقات ومعالجة الدوائر المرنة. وفي التصميمات ذات الكثافة العالية، تزداد أهمية دقة التسجيل والتوصيل البيني، خاصةً في التصميمات التي تتضمن هياكل لوحات الدوائر المطبوعة عالية الكثافة.
نقاط التحكم الحرجة في عملية تصنيع لوحات الدوائر المطبوعة المرنة الصلبة
تخزين المواد وإعدادها
ينبغي تخزين مواد البولي إيميد، والطبقة الواقية، والألياف المشبعة مسبقًا، وغيرها من مواد الربط، والتعامل معها في ظروف مضبوطة. يجب التحكم في امتصاص الرطوبة والتغيرات في الأبعاد قبل العمليات الحساسة مثل التغليف والتصوير.
دقة التسجيل والتعرض
نظراً لاحتواء لوحات الدوائر المطبوعة المرنة والصلبة على مواد صلبة ومرنة، يجب إدارة دقة التسجيل بعناية فائقة خلال عمليات الحفر والتصوير والتركيب. أي خلل في المحاذاة قد يؤثر على موثوقية الثقوب، والمسافة بين الموصلات، وإنتاجية الدائرة النهائية.
ضغط التغليف وتدفق الراتنج
يُعدّ التغليف المرن الصلب أحد أهم نقاط التحكم في هذه العملية. يجب تحقيق التوازن بين الضغط ودرجة الحرارة ووقت التلامس وسلوك تدفق الراتنج لضمان التصاق المناطق الصلبة بشكل صحيح دون إتلاف المناطق المرنة.
جودة جدار الثقب والتغطية المعدنية
تعتمد موثوقية الثقوب المطلية على جودة الحفر، وإعداد جدار الثقب، وفعالية التنظيف بالبلازما، وترسيب النحاس، وسماكة الطلاء الكهربائي. وقد يؤدي ضعف التحكم في هذه الجوانب إلى أعطال متقطعة أو مشاكل في الموثوقية على المدى الطويل.
حماية المنطقة المرنة
يجب حماية الأجزاء المرنة أثناء عملية التصنيع من الخدوش والإجهاد الزائد والتلوث والتلف الحراري. قد يؤدي سوء التعامل معها إلى تقليل أداء الانحناء أو ظهور عيوب خفية.
نظام التفتيش
يتطلب تصنيع لوحات الدوائر المطبوعة المرنة الصلبة أكثر من مجرد فحص نهاية خط الإنتاج. فالفحص البصري الآلي، والاختبارات الكهربائية، وفحوصات الأبعاد، والفحص البصري لجودة التصنيع، والتقييم الهيكلي، كلها عناصر أساسية في ضبط العمليات. وفي بيئات الإنتاج التي يكون فيها التحقق من العملية بالغ الأهمية، يمكن دعم عمليات الفحص الإضافية بأساليب فحص شاملة.
احتياطات تصنيع لوحات الدوائر المطبوعة المرنة الصلبة
للحفاظ على جودة متسقة وتقليل مخاطر الإنتاج، ينبغي على المصنّعين الانتباه إلى الاحتياطات التالية:
- اختر نظام المواد الصحيح لكل من المناطق الصلبة والمرنة وفقًا للتطبيق النهائي.
- تحكم في تصميم منطقة الانحناء بعناية لذا فإن المسارات والوصلات وفتحات التغطية والدعامات لا تخلق تركيزًا للإجهاد.
- استخدم مادة ما قبل التشريب عديمة التدفق عند الحاجة لمنع تدفق الراتنج الزائد أثناء عملية الترقق.
- أكمل عملية الثني قبل عملية الربط النهائي بين الصلابة والمرونة عند الضرورة. لإدارة التوسع والانكماش بشكل أكثر فعالية.
- الحفاظ على ظروف بيئية مستقرة مثل درجة الحرارة والرطوبة والنظافة أثناء الإنتاج.
- حماية الأجزاء المرنة أثناء المناولة والنقل داخل المصنع.
- تحقق من الموثوقية الكهربائية والميكانيكية من خلال الاختبارات والفحص النهائي قبل الشحن.
تُعدّ هذه الاحتياطات مهمة لأن لوحات الدوائر المطبوعة المرنة الصلبة تُستخدم غالبًا في المنتجات المدمجة عالية القيمة والحساسة للموثوقية، حيث يصعب إصلاح الأعطال بعد التجميع وتكون تكلفتها باهظة. إذا كانت اللوحة ستُستخدم مباشرةً في تصنيع المنتج، فينبغي مراعاة سهولة التصنيع إلى جانب متطلبات تجميع لوحات الدوائر المطبوعة اللاحقة.
الأسئلة الشائعة حول تصنيع لوحات الدوائر المطبوعة المرنة الصلبة
ما هي عملية تصنيع لوحات الدوائر المطبوعة المرنة الصلبة؟
تجمع عملية تصنيع لوحات الدوائر المطبوعة المرنة الصلبة بين تصنيع الدوائر المرنة وإنتاج لوحات الدوائر المطبوعة الصلبة في بنية متكاملة واحدة. وتشمل عادةً تحضير المواد، والحفر، ومعالجة الثقوب الموصلة، وطلاء النحاس، وتصوير الدوائر، والحفر الكيميائي، وتغليف الطبقة الخارجية، وربط اللوح المرن بالصلب، والحفر الثانوي، ومعالجة الطبقة الخارجية، والاختبار، والفحص النهائي.
لماذا يُعد تصنيع لوحات الدوائر المطبوعة المرنة الصلبة أصعب من تصنيع لوحات الدوائر المطبوعة القياسية؟
تُعدّ لوحات الدوائر المطبوعة المرنة الصلبة أكثر صعوبة في التصنيع لأنها تجمع بين مواد صلبة ومرنة ذات خصائص حرارية وميكانيكية مختلفة. يجب أن تحافظ عملية التصنيع على ثبات الأبعاد في الأجزاء الصلبة مع الحفاظ على قابلية الانحناء ومقاومة الإجهاد في المناطق المرنة. كما أن عمليات الترقق والمحاذاة وموثوقية الثقوب المطلية أكثر تعقيدًا من تلك المطلوبة في تصنيع لوحات الدوائر المطبوعة الصلبة القياسية.
ما هي المواد المستخدمة في تصنيع لوحات الدوائر المطبوعة المرنة الصلبة؟
تستخدم لوحات الدوائر المطبوعة المرنة الصلبة عادةً نوى FR4 ومواد ما قبل التشريب في الأجزاء الصلبة، بينما تستخدم الأجزاء المرنة عادةً غشاء البوليميد، والنحاس المدرفل والمُعالج حراريًا، وطبقة التغطية، وأنظمة اللصق، ودعامات اختيارية. غالبًا ما تُستخدم مواد ما قبل التشريب غير السائلة أثناء عملية الترقق بين الصلابة والمرونة للتحكم في تدفق الراتنج وحماية المناطق المرنة.
ما هي الخطوة الأكثر أهمية في تصنيع لوحات الدوائر المطبوعة المرنة الصلبة؟
تُعدّ عدة خطوات بالغة الأهمية، لكنّ موثوقية التغليف والوصلات عادةً ما تكون الأهم. فعمليات وضع الطبقات الثانوية، والتغليف، والحفر، والتنظيف بالبلازما، وترسيب النحاس، وطلاء النحاس، هي التي تحدد ما إذا كانت الأجزاء الصلبة والمرنة ستظل مستقرة ميكانيكيًا وموثوقة كهربائيًا في اللوحة النهائية.
كيف يتم تصنيع الثقوب بشكل موثوق في لوحات الدوائر المطبوعة المرنة الصلبة
تعتمد الثقوب المطلية الموثوقة على دقة الحفر، والمعالجة المناسبة للثقوب الموصلة أو الترسيب الكيميائي للنحاس، والتنظيف الفعال بالبلازما، والتحكم في سمك الطلاء الكهربائي. تضمن هذه الخطوات تغطية قوية للنحاس على جدران الثقوب وتوصيلًا كهربائيًا مستقرًا بين الطبقات الصلبة والمرنة.
هل تستخدم لوحات الدوائر المطبوعة المرنة الصلبة قناع اللحام أم طبقة التغطية؟
تستخدم لوحات الدوائر المطبوعة المرنة الصلبة عادةً كلا النوعين، ولكن في مناطق مختلفة. تُغطى الأجزاء الصلبة عادةً بقناع اللحام، بينما تُحمى الأجزاء المرنة عادةً بغطاء من البوليميد. يوفر هذا المزيج العزل وحماية الدوائر والمرونة المطلوبة في مناطق الانحناء.
كيف يتم اختبار لوحات الدوائر المطبوعة المرنة الصلبة قبل الشحن؟
تخضع لوحات الدوائر المطبوعة المرنة الصلبة عادةً لاختبارات تشمل اختبارات التوصيل الكهربائي والعزل، والفحص البصري الآلي، والتحقق من الأبعاد، وفحص المظهر، ومراجعة مراقبة الجودة النهائية. وقد تتطلب بعض التطبيقات إجراء فحوصات إضافية للتحقق من الموثوقية.
ما الذي يجب على المشترين التحقق منه عند اختيار شركة مصنعة للوحات الدوائر المطبوعة المرنة الصلبة؟
ينبغي على المشترين التحقق مما إذا كان لدى الشركة المصنعة خبرة مثبتة في تصنيع لوحات الدوائر المطبوعة الصلبة ومعالجة الدوائر المرنة، وما إذا كان المصنع قادرًا على ضمان موثوقية التغليف والثقوب المطلية، وما إذا كان بإمكانه دعم عمليات تصنيع النماذج الأولية والإنتاج بكميات صغيرة والإنتاج بكميات كبيرة مع تطبيق إجراءات صارمة لمراقبة الجودة والتفتيش. كما يمكنهم مناقشة متطلبات المشروع المحددة مباشرةً مع الشركة المصنعة عبر صفحة الاتصال.
خاتمة
تتضمن خطوات تصنيع لوحات الدوائر المطبوعة المرنة الصلبة سلسلة متكاملة من تحضير المواد الصلبة، وتحضير المواد المرنة، والحفر، ومعالجة الثقوب الموصلة، وطلاء النحاس، وتصوير الدائرة، والحفر الكيميائي، والفحص البصري الآلي، وتغليف الطبقة الخارجية، وتركيب الطبقات المرنة الصلبة، والتغليف الثانوي، والتنظيف بالبلازما، والطلاء المعدني، ووضع قناع اللحام، وتشطيب السطح، والتشكيل، والاختبار، والفحص النهائي. تُعد هذه العملية أكثر تعقيدًا من تصنيع لوحات الدوائر المطبوعة التقليدية، إذ يجب أن تجمع اللوحة بين الأداء الهيكلي للوحات الدوائر المطبوعة الصلبة ومرونة الدوائر المرنة في منتج واحد مستقر.
بالنسبة للمهندسين والمشترين، يُسهم فهم مسار تصنيع لوحات الدوائر المطبوعة المرنة الصلبة بالكامل في تحسين خيارات التصميم، وتوضيح متطلبات التوريد، وتقليل مخاطر المشروع. أما بالنسبة للمصنعين، فتعتمد الجودة المتسقة على التحكم الدقيق في المواد، والتصفيح، وتغطية الثقوب بالمعدن، وثبات الأبعاد، والفحص في كل مرحلة رئيسية من مراحل الإنتاج. وبفضل الإدارة السليمة للعمليات، تُوفر لوحات الدوائر المطبوعة المرنة الصلبة المساحة المطلوبة، والتكامل، والموثوقية اللازمة للأنظمة الإلكترونية المتقدمة.
تتمتع سابرينا بخبرة تزيد عن 18 عامًا في صناعة لوحات الدوائر المطبوعة، ولديها خلفية قوية في هندسة التصنيع بمساعدة الحاسوب ومراجعة ملفات لوحات الدوائر المطبوعة. وهي تدعم مشاريع لوحات الدوائر المطبوعة من مرحلة النموذج الأولي إلى الإنتاج بكميات كبيرة، مع التركيز على سهولة التصنيع وموثوقية العملية.
يساعد عملها فرق الهندسة على تقليل مخاطر الإنتاج وتحقيق نتائج تصنيع لوحات الدوائر المطبوعة (PCB) مستقرة وعالية الجودة.

مقالات ذات صلة
مورد تجميع لوحات الدوائر المطبوعة لتصنيع الإلكترونيات الأصلية (OEM) وتصنيع التصميم الأصلي (ODM).
China PCB assembly supplier for SMT, THT, BGA, turnkey BOM sourcing, prototype-to-production builds and functional testing. Request a Highleap PCBA quote.
شركة تصنيع لوحات الدوائر المطبوعة الخزفية المصنوعة من أكسيد الألومنيوم (Al2O3) للدوائر الخزفية الدقيقة
لوحات دوائر مطبوعة سيراميكية مخصصة من أكسيد الألومنيوم (Al2O3) بنسبة نقاء 96% وألومينا عالية النقاء، مع خيارات الأغشية السميكة والرقيقة، وتقنية DPC وDBC. أرسل المواصفات إلى Highleap.
مصنع تجميع لوحات الدوائر المطبوعة النموذجية
تصنيع نماذج أولية لتجميع لوحات الدوائر المطبوعة (PCB) للعينات الهندسية، وإطلاق المنتجات الجديدة، والكميات الصغيرة. مراجعة متطلبات التوريد، والتصميم للتصنيع، والبرمجة، والاختبار، وطلبات عروض الأسعار.