
Guia do Processo de Fabricação de PCBs Flexíveis

O processo de fabricação de PCBs flexíveis transforma filmes finos de polímero e folhas de cobre em circuitos dobráveis que alimentam desde smartphones e implantes médicos até sensores automotivos e sistemas aeroespaciais. Ao contrário das placas rígidas FR4, os circuitos flexíveis exigem materiais especializados, controles de processo mais rigorosos e manuseio cuidadoso — onde a condição do substrato, a adesão do cobre e a laminação da camada de cobertura impactam diretamente o rendimento da montagem e a confiabilidade a longo prazo. Este artigo explica o fluxo completo de fabricação para FPCs de face simples, dupla face e multicamadas, os principais pontos de controle de qualidade em cada etapa e o que fornecer ao solicitar um orçamento.
Conteúdo
- O que é uma placa de circuito impresso flexível e por que seu processo de fabricação difere?
- Materiais-chave na produção de PCBs flexíveis
- Processo de fabricação de PCB flexível de face única
- Processo de fabricação de PCB flexível de dupla face
- Processo de fabricação de PCB flexível multicamadas
- Controle de qualidade e padrões da indústria
- Considerações de projeto para capacidade de fabricação
- Serviços de fabricação de PCBs flexíveis da Highleap
As placas de circuito impresso flexíveis permitem roteamento tridimensional, redução de peso de até 70% em comparação com alternativas rígidas e desempenho confiável em aplicações de flexão dinâmica. No entanto, essas vantagens vêm com complexidade de fabricação — o processo de fabricação de PCBs flexíveis exige controle preciso sobre laminação, corrosão, revestimento e aplicação de camada de cobertura para obter resultados consistentes.
Este guia abrange todo o fluxo de trabalho de fabricação de PCBs flexíveis , desde a preparação da matéria-prima até os testes elétricos finais, ajudando engenheiros e profissionais de compras a entender o que acontece em cada etapa e como especificar os requisitos corretamente.
1. O que é uma placa de circuito impresso flexível e por que a fabricação difere?
Uma placa de circuito impresso flexível (FPC) utiliza um substrato polimérico fino — normalmente poliimida (PI) ou poliéster (PET) — em vez de epóxi rígido reforçado com fibra de vidro. Essa diferença fundamental de material cria desafios de fabricação que não existem com placas de circuito impresso rígidas padrão.
- Instabilidade dimensional: Substratos flexíveis expandem e contraem com as mudanças de temperatura e umidade, exigindo um controle de registro mais preciso durante a captura de imagens e a laminação.
- Sensibilidade ao manuseio: Filmes finos (normalmente de 12.5 a 50 μm) são suscetíveis a rugas, vincos e contaminação, exigindo manuseio em ambiente de sala limpa durante toda a produção.
- Criticidade da adesão: A resistência da ligação entre o cobre, o adesivo, o substrato e a camada de cobertura afeta diretamente a vida útil e a confiabilidade sob flexão repetida.
- Restrições térmicas: Uma menor massa térmica significa aquecimento mais rápido durante a soldagem, mas também maior sensibilidade às variações de temperatura do processo.
1.1 Classificações de PCBs flexíveis
A norma IPC-6013 define quatro tipos principais de placas de circuito impresso flexíveis, cada um com requisitos de fabricação distintos:
| Formato | Construção | Diferença fundamental no processo | Aplicações típicas |
|---|---|---|---|
| De um lado (Tipo 1) | Uma camada de cobre, com um ou ambos os lados cobertos. | Não é necessário revestimento através dos furos. | Fitas de LED, membranas de teclado, conectores simples |
| Dupla face (Tipo 2) | Duas camadas de cobre com PTH | Requer sequência de perfuração → revestimento → imagem | Smartphones, câmeras, sensores, telas |
| Multicamadas (Tipo 3) | Três ou mais camadas de cobre | Formação da camada interna → laminação → perfuração → revestimento | Dispositivos HDI, sensores complexos, interconexões de alta densidade |
| Rígido-flexível (Tipo 4) | Seções rígidas e flexíveis laminadas juntas | Laminação sequencial com janelas flexíveis seletivas | Aeroespacial, implantes médicos, sistemas militares |
A complexidade de fabricação — e o custo — aumentam com o número de camadas, pois cada camada adicional requer ciclos separados de imagem, inspeção e laminação.
2. Materiais-chave na produção de PCBs flexíveis
A seleção de materiais impacta diretamente a flexibilidade, o desempenho térmico, as características elétricas e o rendimento de fabricação. Compreender esses materiais ajuda a especificar os requisitos corretamente e a antecipar os fatores que influenciam os custos.
2.1 Materiais do substrato
A poliimida (PI) domina o mercado de PCBs flexíveis devido à sua excepcional combinação de propriedades:
- Faixa de temperatura de operação: -269°C a +400°C (curto prazo)
- Temperatura de serviço contínuo: -200°C a +260°C
- Resistência à tração: 230–350 MPa
- Constante dielétrica: 3.4–3.5 a 1 MHz
- Excelente resistência química e à radiação
Os materiais de poliimida (PI) mais comuns incluem DuPont Kapton (séries HN, EN e FN), Ube Upilex (tipos S e SGA) e filmes de PI SKC Kolon. As espessuras padrão são 12.5 μm, 25 μm, 50 μm e 75 μm.
O poliéster (PET) oferece uma alternativa econômica para aplicações menos exigentes, com um custo aproximadamente 40 a 60% menor que o da poliimida. No entanto, o PET tem sua operação contínua limitada a temperaturas abaixo de 105 °C e não suporta os perfis de refluxo padrão sem chumbo, restringindo seu uso a aplicações com montagem em baixa temperatura ou componentes pré-montados.
O polímero de cristal líquido (LCP) está sendo cada vez mais adotado em aplicações de alta frequência devido à sua constante dielétrica ultrabaixa (2.9–3.1) e fator de dissipação (<0.002 a 10 GHz), absorção mínima de umidade (<0.02%) e desempenho elétrico estável em frequências de ondas milimétricas.
2.2 Tipos de Folha de Cobre
A escolha entre os tipos de cobre afeta significativamente o desempenho da fibra óptica:
| Tipo de cobre | Estrutura do grão | Flexibilidade | Melhor Aplicação |
|---|---|---|---|
| Laminado e recozido (RA) | Alongado, horizontal | Superior — suporta mais de 100,000 ciclos de flexão. | Flexibilidade dinâmica (dobradiças, mecanismos deslizantes) |
| Eletrodepositado (ED) | Colunar, vertical | Inferior — adequado para ciclos de flexão limitados | Flexibilidade estática (dobrar para instalar) |
As espessuras padrão do cobre variam de 12 μm (⅓ oz) a 70 μm (2 oz), sendo 18 μm (½ oz) e 35 μm (1 oz) as mais comuns em aplicações flexíveis.
2.3 Revestimento e Adesivo
A película de cobertura é um filme de poliimida pré-formado com adesivo na parte traseira que protege as trilhas do circuito — funcionalmente equivalente à máscara de solda em placas rígidas, mas projetada para flexibilidade. A construção padrão da película de cobertura combina um filme de PI de 12.5 a 25 μm com um adesivo de 15 a 25 μm.
Os sistemas adesivos dividem-se em duas categorias:
- Adesivos acrílicos: Boa flexibilidade, custo mais baixo, adequado para a maioria das aplicações.
- Adesivos epóxi: Maior resistência à temperatura, melhor resistência química.
A tecnologia FCCL sem adesivo (duas camadas) une o cobre diretamente à poliimida por meio de processos de deposição de vapor ou fundição de poliimida, eliminando completamente a camada adesiva. Essa construção oferece perfis mais finos, maior flexibilidade, melhor estabilidade dimensional e desempenho superior em altas temperaturas — porém com um custo de material mais elevado.

3. Processo de fabricação de PCBs flexíveis de face única
O FPC de face única representa a construção de circuito flexível mais simples e econômica. Com apenas uma camada de cobre e sem furos metalizados, o processo se concentra na precisão da imagem, na corrosão limpa e na laminação adequada da camada de cobertura.
3.1 Fluxo de Processo Completo
Corte de material → Cozimento → Perfuração (NPTH) → Laminação de filme seco → Exposição → Revelação → Gravação → Remoção → Tratamento de superfície → Laminação de cobertura → Cura → Acabamento de superfície → Serigrafia → Perfilagem → Teste elétrico → Controle de qualidade final → Embalagem
3.2 Detalhes do processo passo a passo
Etapa 1: Corte do material
O laminado flexível revestido de cobre (FCCL) chega em rolos, geralmente com 250 a 500 mm de largura. O planejamento da produção otimiza o tamanho do painel para maximizar o aproveitamento do material antes do corte das chapas para processamento. O corte preciso com rebarbas mínimas evita problemas no manuseio posterior.
Etapa 2: Assar (Pré-condicionamento)
Os materiais cortados são levados ao forno a 120–150 °C durante 1–4 horas para remover a umidade absorvida. Esta etapa crucial evita a delaminação, a formação de bolhas e a instabilidade dimensional durante os processos subsequentes em alta temperatura. O teor de umidade deve ser reduzido para menos de 0.1% antes de prosseguir.
Etapa 3: Perfuração (Furos passantes não revestidos)
Para FPCs de face única, a perfuração cria apenas furos para ferramentas, recursos de posicionamento e quaisquer furos mecânicos não metalizados especificados no projeto. O substrato flexível é suportado entre materiais de suporte rígidos (folhas de alumínio ou fenólicas) para garantir a precisão da perfuração. A perfuração a laser pode ser usada para microvias com diâmetro inferior a 100 μm.
Etapa 4: Laminação de filme seco
A película seca fotossensível é laminada sobre a superfície de cobre limpa usando rolos aquecidos a 100–120 °C. Os parâmetros de laminação adequados garantem a adesão completa, sem bolhas de ar ou rugas que possam causar defeitos na imagem.
Etapa 5: Exposição
A luz UV (tipicamente com comprimento de onda de 350–450 nm) transfere o padrão do circuito da fotomáscara para a película seca de resina. Fontes de luz colimadas e contato a vácuo garantem uma definição nítida do padrão. A energia de exposição é calibrada para obter a fotopolimerização completa sem superexposição, que degrada os detalhes.
Etapa 6: Desenvolvimento
Os painéis expostos passam por uma solução reveladora (normalmente 0.8–1.2% de carbonato de sódio a 28–32°C) que dissolve e remove a película seca não exposta, revelando as áreas de cobre a serem gravadas. O tempo de revelação e a pressão de pulverização são controlados para obter uma definição de padrão nítida sem danificar a resina polimerizada.
Etapa 7: Gravura
A corrosão química remove o cobre exposto usando cloreto cúprico (ácido) ou solução de corrosão amoniacal (alcalina). Os parâmetros do processo — concentração da solução de corrosão, temperatura (normalmente entre 48 e 52 °C), pressão de pulverização e velocidade da esteira — são controlados com precisão para atingir as larguras de trilha desejadas com o mínimo de desgaste.
Passo 8: Remoção
A película seca residual é removida quimicamente usando uma solução de hidróxido de sódio a 2–4% a 45–55°C, expondo o padrão do circuito de cobre limpo para processamento subsequente.
Etapa 9: Tratamento de superfície (pré-revestimento)
As superfícies de cobre são limpas e microgravadas para remover a oxidação e criar uma rugosidade superficial controlada (tipicamente de 1.5 a 3.0 μm Ra) que promove a adesão da camada de cobertura. Esta etapa é crucial para a confiabilidade a longo prazo.
Etapa 10: Preparação e Laminação da Capa
O material de cobertura é cortado com precisão (corte a laser, estampagem ou fresagem CNC) com aberturas para pads, pontos de teste e locais de componentes, conforme o projeto. A cobertura preparada é alinhada com precisão ao circuito usando sistemas de registro óptico e laminada sob calor (160–180 °C) e pressão (15–25 kg/cm²) por 30–60 minutos.
Passo 11: Cura
A cura pós-laminação a 150–170 °C durante 1–2 horas garante a cura completa do adesivo, maximizando a resistência da ligação e a confiabilidade a longo prazo. A cura adequada evita a delaminação durante ciclos térmicos subsequentes.
Etapa 12: Acabamento de superfície
As áreas de contato de cobre expostas recebem um acabamento superficial protetor:
- ENIG (ouro de imersão em níquel eletroless): 3–6 μm Ni + 0.05–0.15 μm Au — excelente soldabilidade, superfície plana, longa vida útil
- Lata de imersão: Camada de estanho (Sn) de 0.8 a 1.2 μm — boa soldabilidade, menor custo, vida útil limitada.
- Prata de imersão: 0.15–0.4 μm Ag — excelente desempenho em altas frequências
- OPS: Revestimento orgânico de 0.2–0.5 μm — menor custo, menor prazo de validade
Etapa 13: Serigrafia
Os identificadores de componentes, as marcas de polaridade e as informações de identificação são impressos com tintas flexíveis (normalmente à base de epóxi) que resistem à flexão sem rachar. A cura ocorre a 120–150 °C durante 15–30 minutos.
Etapa 14: Perfilamento (Singulação)
Os circuitos individuais são cortados dos painéis de produção utilizando:
- Corte a laser: Máxima precisão (±50 μm), tensão mínima, ideal para contornos complexos.
- Morrer perfuração: Mais rápido para grandes volumes, requer investimento em ferramentas.
- Roteamento CNC: Flexível, sem necessidade de ferramentas, velocidade moderada
Etapa 15: Teste Elétrico
100% dos circuitos são submetidos a testes de continuidade e isolamento usando testadores de ponta de prova móvel ou dispositivos de teste dedicados. Circuitos abertos, curtos-circuitos e conexões incorretas são identificados antes do envio.
Etapa 16: Controle de Qualidade Final
A inspeção visual e dimensional, de acordo com as normas IPC-6013 e IPC-A-600, verifica:
- Largura do traço, espaçamento e definição da borda
- Alinhamento e adesão da cobertura
- Qualidade e cobertura do acabamento da superfície
- Tolerâncias dimensionais gerais
- Ausência de defeitos (riscos, contaminação, delaminação)
Etapa 17: embalagem
Os circuitos aprovados são embalados em sacos antiestáticos com dessecante e cartões indicadores de umidade, e então selados para envio. O design da embalagem protege os circuitos flexíveis contra danos mecânicos durante o transporte.
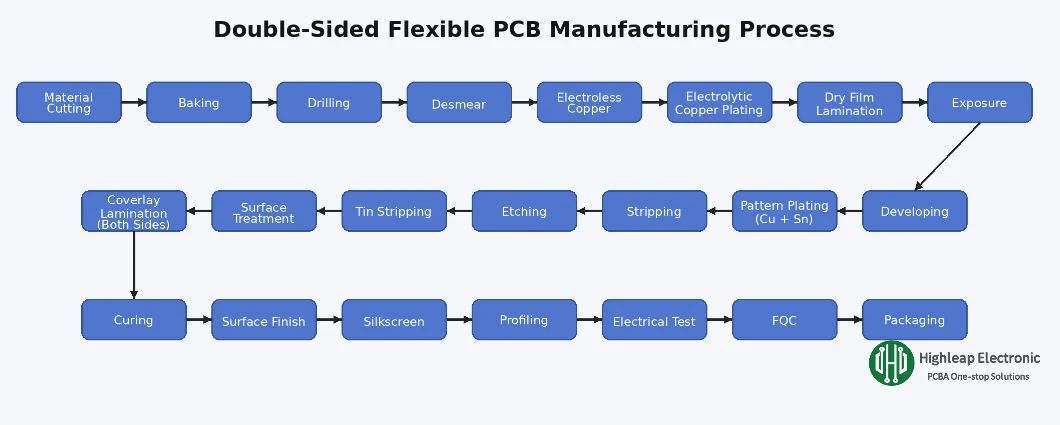
4. Processo de fabricação de PCBs flexíveis de dupla face
A FPC de dupla face adiciona uma segunda camada de cobre e furos metalizados (PTH) que conectam eletricamente os dois lados. Isso aumenta a densidade de roteamento, mas altera significativamente o fluxo do processo — a perfuração e a metalização devem ocorrer antes da gravação da camada externa.
4.1 Fluxo de Processo Completo
Corte de material → Cozimento → Perfuração → Remoção de resíduos → Cobre químico → Revestimento eletrolítico de cobre → Laminação de filme seco → Exposição → Revelação → Revestimento padronizado (Cu + Sn) → Decapagem → Gravação → Decapagem de estanho → Tratamento de superfície → Laminação de cobertura (ambos os lados) → Cura → Acabamento de superfície → Serigrafia → Perfilagem → Teste elétrico → Controle de qualidade final → Embalagem
4.2 Principais diferenças de processo em relação ao processo unilateral
Perfuração para PTH:
A placa de circuito impresso flexível (FPC) de dupla face requer furos metalizados para conectar eletricamente as duas camadas de cobre. A perfuração ocorre através de toda a estrutura FCCL — cobre superior + adesivo + PI + adesivo + cobre inferior. O diâmetro do furo é tipicamente de 0.2 a 0.5 mm para aplicações padrão, com microvias de até 0.1 mm utilizando perfuração a laser.
Desmerecer:
A perfuração gera resíduos de resina nas paredes do furo, que devem ser removidos antes da galvanização. A remoção química desses resíduos (permanganato de potássio) ou o tratamento com plasma corroem a resina, expondo o cobre limpo para uma adesão confiável da camada de revestimento. Esta etapa é crucial — uma remoção insuficiente desses resíduos causa falhas na galvanização e uma conexão deficiente entre as camadas.
Deposição de cobre sem eletricidade:
Uma fina camada de cobre (tipicamente de 0.3 a 0.8 μm) é depositada quimicamente nas paredes e superfícies dos orifícios por meio de revestimento autocatalítico. Isso cria o caminho condutor inicial para o revestimento eletrolítico subsequente. O processo de cobre sem eletrodos inclui etapas de ativação do catalisador (à base de paládio), aceleração e deposição de cobre.
Revestimento eletrolítico de cobre:
A deposição eletrolítica deposita a espessura de cobre de acordo com os requisitos do projeto — tipicamente 20–25 μm em furos para garantir confiabilidade adequada. As linhas de deposição contínua vertical (VCP) proporcionam distribuição uniforme de corrente e espessura de revestimento consistente em todo o painel.
Processo de revestimento padronizado:
Após a deposição de cobre, aplica-se uma película seca que é então gravada para expor apenas as áreas do padrão do circuito. Uma camada adicional de cobre aumenta a espessura das trilhas, seguida por uma camada de estanho ou estanho-chumbo que serve como proteção contra corrosão. Após a remoção da película seca, a corrosão remove o cobre indesejado, enquanto o estanho protege o padrão do circuito. Finalmente, o estanho é removido para expor as trilhas de cobre finalizadas.
Capa dupla face:
Tanto a superfície superior quanto a inferior requerem laminação de cobertura para proteger os circuitos em ambos os lados. O alinhamento entre as aberturas da cobertura e as posições das almofadas em ambos os lados deve ser cuidadosamente controlado.
5. Processo de fabricação de PCBs flexíveis multicamadas
Os FPCs multicamadas contêm três ou mais camadas condutoras, permitindo maior densidade de roteamento e projetos mais complexos. A principal diferença de fabricação é que as camadas internas devem ser fabricadas e inspecionadas separadamente antes da laminação — e a perfuração de furos passantes ocorre após a colagem das camadas.
5.1 Fluxo de Processo Completo
Processamento da camada interna:
Corte do material → Cozimento → Laminação de filme seco → Exposição → Revelação → Ataque químico → Remoção da película → Inspeção óptica automatizada (AOI) → Tratamento de superfície (óxido marrom)
Laminação:
Alinhamento de camadas → Montagem → Laminação a quente → Cura pós-laminação
Processamento da camada externa:
Furação (PTH) → Remoção de resíduos → Cobre químico → Revestimento eletrolítico de cobre → Impressão da camada externa → Revestimento padronizado → Gravação → Laminação de cobertura → Acabamento superficial → Serigrafia → Perfilamento → Teste elétrico → Controle de qualidade final → Embalagem
5.2 Etapas Críticas da Camada Interna
Reprodução e gravação da camada interna:
Cada camada interna é processada de forma semelhante ao FPC de face única: laminação de filme seco, exposição, revelação, corrosão e remoção. A diferença crucial é que as camadas internas devem estar 100% livres de defeitos antes da laminação — quaisquer circuitos abertos ou curtos-circuitos ocultos dentro da pilha laminada não podem ser reparados.
Inspeção AOI:
A inspeção óptica automatizada examina cada camada interna para detectar circuitos abertos, curtos-circuitos, violações na largura das trilhas e outros defeitos antes da laminação. Os painéis defeituosos são rejeitados nesta etapa para evitar o desperdício de materiais e tempo de processamento em placas irrecuperáveis.
Tratamento de superfície (óxido marrom/preto):
As superfícies de cobre da camada interna passam por um tratamento de óxido para criar uma superfície de cobre oxidada e microscopicamente rugosa que promove a adesão com o adesivo da camada de ligação. Esta etapa é crucial — um tratamento de óxido inadequado leva à delaminação sob estresse térmico ou durante ciclos de flexão.
5.3 Processo de Laminação
Alinhamento de camadas:
As camadas internas, a camada adesiva (folhas de ligação) e as folhas de cobre externas são alinhadas com precisão usando pinos de registro ou sistemas de alinhamento óptico. A tolerância de registro típica é de ±75 μm ou melhor — o desalinhamento causa curtos-circuitos entre as camadas ou interrupções nas conexões dos furos de passagem.
Laminação e prensagem a quente:
A pilha alinhada é colocada em uma prensa de laminação e colada sob temperatura controlada (tipicamente pico de 180–200 °C), pressão (15–25 kg/cm²) e tempo. O adesivo da camada de ligação flui, preenche as lacunas e cura para criar uma estrutura multicamadas unificada.
Processamento pós-laminação:
Após a laminação, são feitos furos passantes para conectar todas as camadas. O processo subsequente segue o fluxo de FPC de dupla face: remoção de resíduos, aplicação de cobre sem eletrodos, revestimento eletrolítico, gravação da camada externa e as etapas restantes até o teste final.
5.4 Laminação Sequencial para Estruturas Complexas
Para projetos multicamadas que requerem vias cegas ou enterradas, é necessária a laminação sequencial:
- Vias enterradas: Conecte apenas as camadas internas — fabricadas e perfuradas antes da laminação final.
- Vias cegas: Conecte a camada externa à camada interna — perfurada após a laminação usando perfuração a laser ou de profundidade controlada.
Cada ciclo de laminação sequencial aumenta o custo e o tempo de produção, mas possibilita interconexões de maior densidade, impossíveis com a construção padrão de furos passantes.
6. Controle de Qualidade e Normas da Indústria
A fabricação de PCBs flexíveis exige um controle de qualidade sistemático, pois os materiais finos e flexíveis são mais sensíveis a variações de processo do que as placas rígidas. Múltiplas etapas de inspeção ao longo da produção detectam defeitos antes que se tornem dispendiosos.
6.1 Pontos-chave de inspeção
| Estágio do Processo | Método de inspeção | Defeitos detectados |
|---|---|---|
| Material recebido | Visual, medição de espessura | Defeitos de material, especificação incorreta |
| Pós-gravação (interna/externa) | AOI | Aberturas, curtos-circuitos, violações de largura de rastreamento |
| Pós-laminação | Raio-X, seção transversal (amostra) | Desalinhamento de camadas, vazios, delaminação |
| Pós-revestimento | Medição de espessura, seção transversal | Revestimento insuficiente, falhas nos furos |
| Pós-cobertura | Teste visual de resistência ao descascamento (amostra) | Desalinhamento, bolhas, adesão inadequada |
| final | Teste elétrico, inspeção visual | Aberturas, peças curtas, defeitos estéticos |
6.2 Normas IPC aplicáveis
- IPC-6013: Especificação de Qualificação e Desempenho para Placas de Circuito Impresso Flexíveis/Rígido-Flexíveis — define as Classes 1, 2 e 3 com requisitos de confiabilidade crescentes.
- IPC-2223: Padrão de projeto seccional para placas de circuito impresso flexíveis — diretrizes de projeto incluindo raio de curvatura, roteamento de trilhas e seleção de materiais.
- IPC-A-600: Aceitabilidade de placas de circuito impresso — critérios de inspeção visual para todos os tipos de PCB, incluindo flexíveis.
- IPC-4202/4203/4204: Especificações de materiais para bases flexíveis, revestimento e FCCL
- IPC-TM-650: Métodos de ensaio para requisitos específicos de flexão, incluindo ensaio de dobramento e adesão.
6.3 Seleção de Classe IPC
| Classe IPC | Aplicação | Uso típico |
|---|---|---|
| Aula 1 | Produtos eletrônicos em geral | Aparelhos eletrônicos de consumo, brinquedos, eletrônicos básicos |
| Aula 2 | Eletrônica de serviço dedicada | Equipamentos industriais, telecomunicações, automotivo |
| Aula 3 | Eletrônica de alta confiabilidade | Implantes médicos, aeroespacial, militar |
7. Considerações de projeto para a capacidade de fabricação
As decisões de projeto tomadas no início do processo de desenvolvimento impactam diretamente o rendimento, o custo e a confiabilidade da produção. Seguir as diretrizes de DFM (Design for Manufacturing) ajuda a evitar retrabalhos dispendiosos e atrasos na produção.
7.1 Diretrizes para o Raio de Curvatura
De acordo com a norma IPC-2223, o raio mínimo de curvatura depende do tipo de aplicação:
- Flexão dinâmica (dobra repetida): Raio de curvatura mínimo ≥10× espessura total da placa
- Flexibilidade estática (dobrar para instalar): Raio de curvatura mínimo ≥6× espessura total da placa
Para um FPC de face única com 0.15 mm de espessura, isso significa um raio mínimo de 1.5 mm para aplicações dinâmicas ou 0.9 mm para instalações estáticas.
7.2 Rastreamento de Roteamento em Áreas Flexíveis
- Trace a rota perpendicularmente ao eixo da curva, quando possível.
- Use traçados curvos — evite ângulos de 90° em zonas de flexão.
- Não coloque vias, pads ou furos metalizados em áreas de curvatura.
- Alternar as linhas de tração em lados opostos da chapa flexível de dupla face (efeito viga I) reduz a concentração de tensão.
- Utilize polígonos hachurados em vez de preenchimentos sólidos de cobre em áreas flexíveis para melhorar a flexibilidade.
7.3 Seleção de Peso de Cobre
Fios de cobre mais finos melhoram a flexibilidade, mas reduzem a capacidade de condução de corrente. Considere esses fatores:
- 12 μm (⅓ oz): Máxima flexibilidade, traços finos, baixa corrente.
- 18 μm (½ oz): Boa flexibilidade, corrente moderada — opção mais comum
- 35 μm (1 oz): Capacidade de corrente padrão, flexibilidade reduzida
- 70 μm (2 oz): Alta corrente, flexibilidade limitada — normalmente usado apenas em áreas rígidas.
7.4 Aplicação de reforço
Os reforços fornecem suporte mecânico para a montagem de componentes ou inserção de conectores em áreas designadas:
- FR-4: Econômico e comum em áreas de conectores ZIF — espessura de 0.2 a 1.6 mm.
- Poliimida: Perfis mais finos, melhor correspondência térmica — espessura de 0.075 a 0.225 mm
- Aço inoxidável: Blindagem EMI + reforço combinados — espessura de 0.1 a 0.3 mm
- Alumínio: Dissipação de calor + reforço — espessura de 0.5 a 2.0 mm
8. Serviços de fabricação de PCBs flexíveis da Highleap
A Highleap Electronics oferece fabricação completa de PCBs flexíveis, desde protótipos até produção em larga escala, com controle de processo projetado para garantir qualidade consistente em todos os tipos de FPC.
- Faixa de capacidade: FPC de face simples, dupla face e multicamadas com até 10 camadas; construção rígido-flexível para aplicações combinadas
- Capacidade de linha fina: Dimensionamento mínimo de 50 μm/50 μm para projetos de alta densidade.
- Opções materiais: Poliimida (graus padrão e de alto desempenho), LCP para aplicações de RF, FCCL com e sem adesivo
- Opções de acabamento de superfície: ENIG, estanho por imersão, prata por imersão, OSP conforme requisitos da aplicação
- Fixação do reforço: FR-4, PI, aço inoxidável, alumínio com posicionamento de precisão
- Integração de montagem: Turnkey montagem FPC incluindo colocação SMT e testes funcionais
8.1 O que incluir na sua solicitação de cotação
Para um orçamento rápido e preciso, forneça:
- Arquivos Gerber (formato RS-274X) ou dados ODB++
- Desenho de fabricação com dimensões, tolerâncias e empilhamento de camadas.
- Especificação do material (tipo PI, peso do cobre, adesivo/sem adesivo)
- Requisito de acabamento de superfície
- Detalhes do reforço, se necessário (material, espessura, localização)
- Quantidade (estimativas de volume de protótipo e produção)
- Requisito de classe IPC (Classe 1, 2 ou 3)
- Quaisquer requisitos especiais de teste ou documentação
Nossa equipe de engenharia analisa as propostas e responde com orçamentos, prazos de entrega e recomendações de DFM (Design for Manufacturing and Manufacturing) para manter seu projeto dentro do cronograma.
Sabrina possui mais de 18 anos de experiência na indústria de PCBs, com sólida formação em engenharia CAM e revisão de arquivos de PCB. Ela oferece suporte a projetos de PCB desde a fase de protótipo até a produção em larga escala, com foco na fabricação e na confiabilidade do processo.
O trabalho dela ajuda as equipes de engenharia a reduzir os riscos de produção e a alcançar resultados estáveis e de alta qualidade na fabricação de placas de circuito impresso (PCBs).

Posts recomendados

Gestão da cadeia de suprimentos de montagem de PCBs
A Highleap Electronics oferece suporte à cadeia de suprimentos de montagem de PCBs...

Montagem de PCB com revestimento conformal
A Highleap Electronics oferece montagem de PCBs com acabamento conformal...

Montagem de PCBs para Eletrônica Industrial
A montagem de placas de circuito impresso (PCBs) para eletrônica industrial abrange...

Conjunto de PCB de eletrônicos de consumo
A Highleap Electronics fornece placas de circuito impresso para eletrônicos de consumo...
Como obter uma cotação para PCBs
Deixe-nos executar a análise DFM/DFA para você e retornaremos com um relatório.
Você pode enviar seus arquivos com segurança através do nosso site.
Precisamos das seguintes informações para lhe dar um orçamento:
-
- Gerber, ODB++ ou .pcb, especificação.
- Lista de materiais caso necessite de montagem
- Qtd.
- Hora de virar
Além da fabricação de PCB, oferecemos uma gama abrangente de serviços eletrônicos, incluindo design de PCB, PCBA (Printed Circuit Board Assembly) e soluções turnkey. Se você precisa de ajuda com prototipagem, verificação de design, fornecimento de componentes ou produção em massa, oferecemos suporte de ponta a ponta para garantir o sucesso do seu projeto. Para serviços de PCBA, forneça sua BOM (Bill of Materials) e quaisquer instruções de montagem específicas. Também oferecemos análise DFM/DFA para otimizar seus designs para capacidade de fabricação e montagem, garantindo um processo de produção tranquilo.