
Cum se lipesc componentele unui cip: Ghid de refacere SMD
Figura 1. Ghid pentru lipirea componentelor unui cip
Lipirea manuală a componentelor de cip cu montare la suprafață (SMD) este o abilitate care se poate învăța odată ce aveți instrumentele potrivite și o metodă pentru fiecare tip de pachet. Ideea de bază este simplă: un fier cu temperatură controlată, un flux bun, o lipire fină și o pensetă stabilă vă vor permite să plasați și să lipiți manual majoritatea componentelor pasive și a circuitelor integrate cu plumb, în timp ce piesele fără plumb și cele cu grilă sferică au nevoie de aer cald. Acest ghid explică cum să lipiți componentele cipului pas cu pas, pachet cu pachet și cum să evitați greșelile, punțile, îmbinările reci și pad-urile ridicate, care îi dau peste cap pe începători. Pentru asamblarea în producție a componentelor de cip 1206 , geometria pad-urilor, depunerea pastei și plasarea componentelor necesită în continuare setări controlate, chiar dacă pachetul este mai mare decât multe componente pasive miniaturale.
Cheltuieli cheie
- Un fier cu temperatură controlată, un vârf fin, o lipire subțire, flux, o pensetă și o mărire sunt setul esențial.
- Fluxul nu este opțional; este ceea ce face posibile îmbinări SMD curate și fiabile.
- Pentru componentele pasive cu două terminale, cositoriți mai întâi o placă, așezați piesa, apoi lipiți ambele capete.
- Pentru circuitele integrate cu plumb, fixați un colț pentru aliniere, apoi lipiți rândurile și curățați orice punți cu fitil de lipire.
- Piesele fără plumb (QFN) și cele cu grilă cu bile (BGA) se realizează cel mai bine cu aer cald sau o placă încălzitoare, nu cu un fier de călcat.
Cuprins
- Unelte pentru lipirea componentelor SMD
- Alegerea lipirii: cu plumb vs. fără plumb
- De ce este esențial fluxul pentru lipirea SMD
- Cum se lipesc rezistențe și condensatoare de cip
- Cum se lipesc cipuri SOIC și QFP
- Lipirea pachetelor QFN și BGA
- Probleme și remedieri comune ale lipirii SMD
- Cum se inspectează îmbinările de lipire SMD
- Când să utilizați în schimb asamblarea SMT
- Întrebări frecvente
Unelte pentru lipirea componentelor SMD
Rezultatele bune încep cu kitul potrivit. Nimic nu este exotic, dar încercarea de a lipi piese SMD fine cu un fier ieftin și necontrolat este principalul motiv pentru care oamenii se chinuie.
| Instrument | De ce contează |
|---|---|
| Fier de călcat cu temperatură controlată, vârf fin | Căldura stabilă și un vârf mic sunt esențiale pentru control |
| Aliaj de lipire subțire (aproximativ 0.3–0.5 mm) | Vă permite să adăugați cantități mici și controlate în articulații mici |
| Flux (fără curățare sau colofoniu) | Curăță suprafețele astfel încât lipitura să se umezească corespunzător |
| Pensetă fină | Așezați și țineți piesele mici cu precizie |
| Mărire (lupă sau microscop) | Nu poți lipi bine ce nu poți vedea |
| Fitil de lipire și o stație de aer cald | Îndepărtați punțile și manipulați piesele fără plumb |
O notă despre temperatura fierului
Setați fierul de lipit suficient de tare încât să se ude rapid, dar nu mai tare decât este necesar. Aliajul de lipit cu plumb curge la o temperatură mai scăzută decât cel fără plumb, așa că aliajul fără plumb se încălzește puțin mai tare. Scopul este de a asigura o îmbinare solidă: un contact scurt și fierbinte provoacă mai puține daune decât unul lung și călduț, o temă care se regăsește în întregul ghid.
Alegerea lipirii: cu plumb vs. fără plumb
Alegerea aliajului de lipit schimbă senzația la care se produce lucrarea și temperatura pe care o utilizați.
| Sudură | caracteristici | notițe |
|---|---|---|
| Cu plumb (de exemplu, 63/37) | Punct de topire mai scăzut, curge ușor, îmbinări strălucitoare | Cel mai iertător pentru lipirea manuală; restricționat în multe produse finite |
| Fără plumb (de exemplu, SAC305) | Punct de topire mai ridicat, îmbinări natural mai mate | Necesar pentru produsele RoHS; necesită un fier mai fierbinte și mai mult flux |
Pentru învățare și prelucrare, aliajul de lipit cu plumb este cel mai permisiv. Pentru orice trebuie să respecte RoHS, utilizați aliaj fără plumb și așteptați-vă la un fier puțin mai fierbinte, puțin mai mult flux și un finisaj mai mată al îmbinării, ceea ce este normal și nu este un semn al unei îmbinări reci. Liniile de producție refundă aliajele fără plumb cu profiluri strict controlate în timpul asamblării SMT automate , în special pe plăcile dense, cu pas fin, asociate cu fabricația de mare viteză ; manual, compensați cu flux suplimentar și răbdare.
De ce este esențial fluxul pentru lipirea SMD
Fluxul este cea mai mare diferență dintre lipirea SMD frustrantă și lipirea SMD ușoară. Curăță chimic suprafețele metalice și ajută aliajul de lipit topit să curgă și să se umezească, astfel încât îmbinările se formează curat și punțile se desprind.
- Aplicați flux suplimentar dincolo de ceea ce se află în miezul lipirii, în special pentru circuitele integrate cu pas fin.
- Fluxul face ca punțile să fie reparabile. Cu flux și fitil de lipire, excesul de lipire se ridică ușor.
- Alegeți un tip potrivit. Fluxul fără curățare este convenabil; colofoniul funcționează bine, dar poate necesita curățare ulterioară, ceea ce explică motivul pentru care plăcile sunt curățate.
Dacă o îmbinare refuză să se ude, soluția este aproape întotdeauna mai mult flux și un vârf curat, nu mai multă căldură. Căldura în loc de flux este modul în care se deteriorează plăcuțele.
Cum se lipesc rezistențe și condensatoare de cip
Rezistoarele și condensatoarele din capsulele de cipuri (0805, 0603, 0402 și mai mici) sunt cel mai ușor punct de plecare. Metoda fiabilă are o secvență clară.
- O singură tamponare. Adăugați o cantitate mică de lipire doar pe una dintre cele două plăcuțe.
- Plasați piesa. Țineți componenta cu o pensetă, reîncălziți plăcuța cositoare și glisați piesa în poziție astfel încât un capăt să se lipească.
- Lipiți celălalt capăt. Cu piesa ancorată acum, lipiți al doilea capăt cu grijă.
- Refaceți fluxul la primul capăt, dacă este necesar. Atingeți din nou prima îmbinare, astfel încât să fie o filetare corectă, nu doar o pionază.
Motivul pentru care se cositorește mai întâi o singură placă este controlul: piesa rămâne fixă în timp ce se realizează a doua îmbinare și se evită încălzirea ambelor capete simultan. Cu cât piesa este mai mică, cu atât acest lucru contează mai mult și cu atât veți aprecia mai mult mărirea și penseta stabilă.
Figura 2. Procesul de lipire a cipurilor SMT cu imprimare cu șablon și preluare și plasare
Cum se lipesc cipuri SOIC și QFP
Cipurile cu electrozi vizibili de-a lungul marginilor, SOIC, SSOP, QFP, arată intimidant, dar sunt foarte ușor de realizat manual, deoarece fiecare îmbinare este accesibilă.
Fixați, apoi lipiți rândurile
- Aliniați și fixați un colț. Poziționați cipul cu grijă peste amprenta sa și lipiți un singur pin de colț pentru a bloca alinierea. Verificați dacă fiecare pin se află pe pad-ul său înainte de a continua.
- Lipiți colțul opus. Aceasta fixează piesa la pătrat.
- Lipiți fiecare rând. Adăugați flux și lipiți pinii, fie unul câte unul, fie prin „lisire prin tragere”, trăgând o cordon de lipire de-a lungul rândului cu vârful unei dalte.
- Curățați toate podurile. Unde se fac puntea pinii, adăugați flux și trageți excesul cu fitilul de lipire.
Puntea este normală la piesele cu pas fin și nu reprezintă o problemă, cu flux și fitil se desprind în câteva secunde. Abilitatea constă în alinierea în primul pas; dacă cipul este drept pe plăcuțele sale, restul este o rutină. Pentru dispozitivele cu pas foarte fin, aceeași grijă pe care o aplică o fabrică în timpul asamblării producției (flux bun, vârful potrivit, tehnică constantă) este cea care face ca munca manuală să reușească.
Lipirea pachetelor QFN și BGA
Unele pachete își ascund conexiunile, iar aici este cazul unui fier de călcat singur care nu este suficient.
| Pachet | Cea mai bună abordare |
|---|---|
| Pasive cu două terminale | Metoda fierului, staniu-o singură placă |
| SOIC / QFP (conductori vizibili) | Poduri din fier, cu punct de tragere și fitil |
| QFN (terminat în partea de jos) | Pastă de lipit plus aer cald sau o placă fierbinte |
| BGA (bile dedesubt) | Stație de refolosire cu aer cald sau IR; nu se poate lipi manual |
Piese QFN și fără plumb
Un QFN are terminații pe partea inferioară și, de obicei, o placă termică centrală, deci nu există nimic la care să ajungi cu vârful de fier. Metoda practică este pasta de lipit pe plăcuțe plus aer cald sau o placă fierbinte pentru a reface fluxul de jos. Îmbinările ascunse înseamnă că nu le poți verifica vizual ulterior.
Pachete BGA
Un BGA se află pe o grilă de bile de lipit sub corp. Nu există nicio modalitate de a-l lipi manual; necesită o stație de refacție cu aer cald sau infraroșu și, pentru înlocuire, reballare. Deoarece îmbinările sunt invizibile, verificarea lor necesită radiografie, același motiv pentru care liniile de producție radiografiază aceste piese în timpul asamblării.
Probleme și remedieri comune ale lipirii SMD
Aproape fiecare problemă legată de lipirea manuală se încadrează într-o listă scurtă, iar fiecare are o cauză și o soluție clare.
| Problemă | Cauză și remediere |
|---|---|
| Poduri de lipit | Prea multă lipire; adăugați flux și absorbiți excesul |
| Articulație rece / mată | Nu este suficientă căldură sau mișcare în timpul răcirii; reflux cu flux |
| Pietre funerare | Încălzire inegală a unui pasiv; încălzirea ambelor capete mai uniformă |
| Pernă ridicată | Prea multă căldură sau timp; utilizați contact scurt, la cald și mai puține lucrări repetate |
Tamponul ridicat merită o atenție specială: ținerea fierului pe un tampon prea mult timp sau prelucrarea în mod repetat a aceleiași îmbinări poate dezlipi cuprul de pe laminat, o defecțiune cu cauze specifice. Apărarea este principiul de la începutul acestui ghid, scurtă și fierbinte, mai degrabă decât lungă și călduță, plus suficient flux pentru ca îmbinările să se formeze la prima încercare. Manevrați placa cu grijă și utilizați o configurație sigură ESD pentru a proteja piesele sensibile.
Cum se inspectează îmbinările de lipire SMD
O îmbinare care arată corect este de obicei corectă, așa că inspecția este în mare parte vizuală, cu verificarea conectivității.
- Căutați un file neted. Aliajul de lipire ar trebui să se curbeze curat de la pad la conductor, nu să stea în formă de bilă.
- Verificați dacă există punți și deschideri. Sub mărire, confirmați că nu există pini adiacenți uniți și că fiecare pin este lipit.
- Atenție la final. Rosturile fără plumb arată mai mate decât cele cu plumb; mate nu este același lucru cu rece.
- Verificați continuitatea. Un multimetru confirmă conexiunile și identifică punțile pe care le-ați ratat cu atenție.
Criteriile formale de acceptare utilizate de fabrici, forma filetului, umectarea, condițiile admisibile, sunt codificate în IPC-A-610, iar parcurgerea lor oferă o imagine mentală utilă despre cum ar trebui să arate o îmbinare bună chiar și pentru lucrări de hobby.
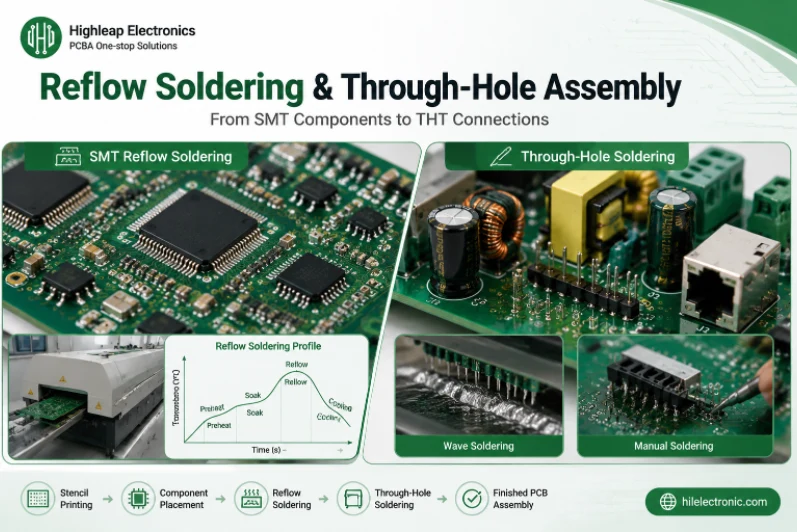
Figura 3. Procesul de lipire prin reflow SMT și prin găuri străpunse
Când să utilizați în schimb asamblarea SMT
Lipirea manuală este ideală pentru prototipuri, reparații și construcții mici. Există însă un punct în care asamblarea plăcii de către o fabrică este mai rapidă, mai ieftină și mai fiabilă.
- Multe piese cu pas fin sau fără plumb (o mulțime de QFN-uri sau BGA) sunt mult mai bine plasate de mașină.
- Mai mult de o mână de plăci înclină balanța către asamblarea mașinii.
- Minuscule pasive (0201 și mai mici) sunt impracticabile de plasat manual în mod fiabil.
În aceste cazuri, trimiterea proiectului pentru asamblarea PCB-ului populează placa pe o linie automată, iar aceleași fișiere se scalează în asamblare de volum mare, fără reproiectare. O analiză rapidă a proiectului confirmă mai întâi că amprentele și spațierea sunt pregătite pentru asamblare, iar plăcile cu sarcini termice mari pot utiliza un substrat potrivit pentru asamblarea cu miez metalic . Placa goală în sine provine din fabricația standard a PCB-urilor.
Obțineți o ofertă de asamblare
Cu un fier cu temperatură controlată, mult flux și metoda potrivită pentru fiecare pachet, lipirea manuală a componentelor cipurilor este la îndemână și veți ști când este mai bine să trimiteți o lucrare la o linie de asamblare. Puteți citi mai multe despre Highleap Electronics și serviciile noastre de asamblare de la prototip la producție.
Întrebări frecvente
La ce temperatură ar trebui să setez fierul de lipit pentru lucrări SMD?
Suficient de fierbinte pentru a umezi rapid o îmbinare, dar nu mai fierbinte decât este necesar. Aliajul de lipire fără plumb necesită o setare ceva mai ridicată decât cel cu plumb. Secretul este de a realiza fiecare îmbinare cu un contact scurt și fierbinte, mai degrabă decât o încălzire prelungită, ceea ce protejează plăcuțele și componentele.
Chiar am nevoie de flux dacă lipirea mea are deja un miez?
Da, mai ales pentru circuitele integrate cu pas fin. Fluxul suplimentar dincolo de miezul aliajului de lipire curăță suprafețele, astfel încât aliajul de lipire se udă curat, iar punțile se desprind cu fitilul. Dacă o îmbinare nu se udă, adăugați flux și curățați vârful în loc să adăugați căldură.
Cum lipesc un rezistor sau un condensator mic fără ca acesta să se miște?
Mai întâi, cosiți o singură padă, apoi țineți piesa cu o pensetă și lipiți din nou pada astfel încât un capăt să se lipească. Cu piesa fixată, lipiți celălalt capăt și retușați primul. Cositorirea unei singure pade previne deplasarea componentei în timp ce lucrați.
Cum repar punți de lipire între pinii circuitului integrat?
Adăugați flux peste pinii de lipire conectați și așezați fitilul de lipire peste ei, apoi încălziți; fitilul trage excesul de lipire. Punțile sunt normale pe piesele cu pas fin și se curăță în câteva secunde odată ce fluxul este prezent.
Pot lipi manual un QFN sau un BGA?
Conexiunile QFN și BGA își ascund conexiunile dedesubt, astfel încât un fier de lipit să nu le poată atinge. QFN-urile se realizează cu pastă de lipit plus aer cald sau o placă fierbinte; BGA-urile necesită o stație de refabricare cu aer cald sau infraroșu și reballing pentru înlocuire, iar îmbinările lor ascunse sunt verificate prin raze X.
De ce s-a ridicat o pad de pe placă în timp ce lipeam?
Căldura excesivă sau lucrările repetate pot dezlipi plăcuța de cupru de pe laminat. Folosiți un contact scurt, fierbinte, suficient flux pentru a umezi la prima încercare și limitați numărul de relucrări la aceeași îmbinare. Plăcuțele ridicate reprezintă o modalitate de defectare cunoscută și care poate fi prevenită.
Când ar trebui să mă opresc din lipit manual și să asamblez placa?
Când placa are multe componente cu pas fin sau fără conductori, mai mult de o mână de unități sau componente pasive foarte mici, cum ar fi 0201. Asamblarea la mașină este apoi mai rapidă, mai ieftină și mai fiabilă, iar aceleași fișiere se scalează în volum fără reproiectare.
Este mai bună aliajul de lipire cu plumb sau fără plumb pentru lipirea manuală?
Aliajul de lipit cu plumb (cum ar fi 63/37) se topește mai puțin și curge mai ușor, fiind cel mai tolerant pentru prelucrarea manuală și prelucrarea prelucrărilor. Aliajul de lipit fără plumb (cum ar fi SAC305) este necesar pentru produsele conforme cu RoHS și necesită un fier mai fierbinte și mai mult flux, cu un finisaj mai mat, ceea ce este normal. Alegeți în funcție de conformitatea produsului dumneavoastră.

Posturi recomandate

Fabricarea PCB-urilor TMM
Cuprins Domeniul de fabricație al PCB-urilor TMM pentru RF și...

Cotație și stivuire PCB RT duroid 6002
Această pagină deține sarcina de definire a cotațiilor și a stackup-ului...

Taconic RF 35 vs. PCB RO4350B
CuprinsRF-35 vs RO4350B Achiziții și...

Fabricarea PCB-urilor pentru filtre TMM6
CuprinsDe ce folosesc proiectanții de filtre pentru microunde...
Cum să obțineți o ofertă pentru PCB-uri
Hai să executăm o analiză DFM/DFA pentru tine și să te contactăm cu un raport. Poți încărca fișierele în siguranță prin intermediul site-ului nostru web. Avem nevoie de următoarele informații pentru a-ți oferi o ofertă de preț:
-
- Specificații Gerber, ODB++ sau .pcb.
- Lista BOM dacă aveți nevoie de asamblare
- Cantitate
- Timp de întoarcere
Pentru servicii PCBA, vă rugăm să furnizați lista de materiale (BOM) și orice instrucțiuni specifice de asamblare. De asemenea, oferim analize DFM/DFA pentru a optimiza proiectele dumneavoastră în ceea ce privește fabricabilitatea și asamblarea, asigurând un proces de producție fără probleme.