
Ghid de proces de asamblare PCB cu pastă de pin
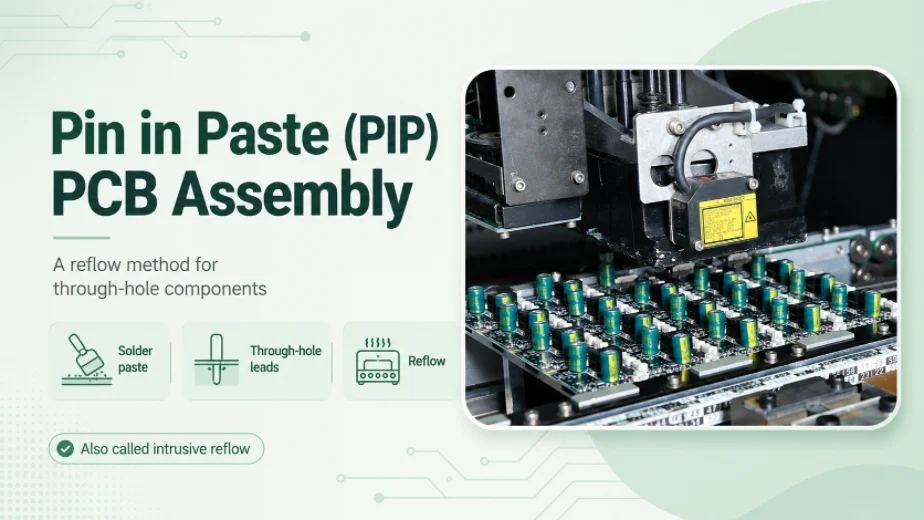
Figura 1. Ansamblu PCB cu pastă de pin
Ultima actualizare: mai 2026 · Un ghid de proces și proiectare pentru reflow-ul paste-in-hole pentru plăci cu tehnologie mixtă
Pasta de lipit (PiP) — numită și pastă în gaură (PIH) , refolosire prin gaură sau refolosire intruzivă — este o modalitate de a lipi componentele prin gaură în același cuptor de refolosire care lipește piesele montate la suprafață. În loc să ruleze o operațiune separată de lipire în val sau lipire manuală pentru puținii conectori și headere cu fir de pe o placă, asamblorul imprimă pastă de lipit direct în găurile traversante placate, introduce firele componentelor în acea pastă și refolosește totul împreună. Dacă este făcută corect, aceasta elimină o întreagă etapă a procesului de pe o placă cu tehnologie mixtă, dar funcționează numai atunci când găurile, șablonul și componentele sunt proiectate pentru aceasta. Acest ghid explică mecanica, matematica volumului de pastă, regulile de proiectare și unde PiP învinge — și unde pierde în fața — lipirii în val și selective.
Ce este ansamblul PCB Pin in Paste (PiP)?
Majoritatea plăcilor de circuit imprimat din prezent sunt dominate de dispozitive cu montare la suprafață, dar acestea încă mai conțin o serie de componente through-hole (THT) - conectori de alimentare, conectori board-to-board, condensatoare electrolitice mari, relee, mufe RJ45, mufe DC cilindrice - care necesită rezistența mecanică a unui picior prin placă. În mod tradițional, aceste componente cu cabluri sunt lipite separat: prin lipire în undă, cu o mașină de lipire selectivă sau manual. Fiecare este un al doilea proces cu propria configurație, cost și expunere termică.
Pasta de lipit cu pini (Pin in Paste) reia al doilea proces în primul. Găurile traversante placate sunt umplute cu pastă de lipit în timpul aceleiași etape de imprimare cu șablon care lipește plăcuțele SMT, componenta cu plumb este plasată astfel încât pinii săi să stea în interiorul cilindrilor umpluți cu pastă, iar când placa trece prin cuptorul de reflow, pasta din găuri se topește alături de pasta de sub piesele cipului, pătrunzând prin cilindru pentru a forma o racordare adecvată pe ambele părți. O singură imprimare, un singur loc, o singură reflow.
De ce să folosiți PIN în pastă în loc de lipire în undă?
Motivația este aproape întotdeauna eliminarea unui pas. Pe o placă de bază 95% SMT cu trei sau patru conectori through-hole, lipirea prin undă forțează întregul panou printr-un val de lipire topită doar pentru a realiza o duzină de îmbinări - o mașină suplimentară, o paletă pentru a masca partea SMT, flux și curățare suplimentare și un al doilea ciclu termic pentru piesele deja reflowate o dată.
Alegerea PiP oferă în schimb mai multe avantaje concrete:
- Un proces termic. Placa de bază are un singur profil de reflow în loc de reflow plus wave, reducând stresul termic asupra pieselor SMT sensibile la căldură și simplificând procesarea fără plumb.
- Manopera și suprafața reduse. Fără undă separată sau mașină selectivă pe linie, fără stație de lipire manuală, mai puțini operatori care ating placa.
- Îmbinări consistente, măsurabile. Volumul de lipire este setat de deschiderea șablonului, astfel încât fiecare îmbinare primește o cantitate repetabilă de pastă, mai degrabă decât un rezultat dependent de mână, fără punți de lipire sau țurțuri pe fund.
Compromisul este că PiP este neiertător în ceea ce privește volumul pastei și toleranța la căldură a componentelor. Dacă aceste două lucruri nu sunt proiectate, îmbinările vor muri de foame sau conectorul se va topi - acesta fiind subiectul restului acestui ghid.
Procesul de lipire cu ac, pas cu pas
O linie tipică Pin in Paste arată aproape identic cu o linie SMT normală, plasarea găurilor traversante fiind adăugată înainte de reflow, nu după. Singurul pas cu adevărat nou este inserarea; singurul pas care necesită o inginerie specială este imprimarea.
- Imprimare cu șablon — pasta este imprimată pe plăcuțele SMT și introdusă forțat în găurile traversante placate prin deschideri mărite (supraimprimate) sau în trepte. Control cheie: designul aperturii și grosimea șablonului, unde se câștigă sau se pierde volumul de pastă.
- Plasarea SMT — mașina de preluare și plasare populează toate piesele montate la suprafață ca de obicei.
- Inserție THT — componentele cu plumb sunt introduse astfel încât pinii lor să se așeze în găurile umplute cu pastă, manual, cu o mașină de plasare sau cu un dispozitiv de inserție. Control cheie: acei trebuie să ajungă la pastă fără a o întinde de pe pereții butoiului.
- reflux — întregul ansamblu trece prin cuptor; îmbinările SMT și cele cu găuri străpunse se formează în același profil. Control cheie: Profilul trebuie să încălzească complet piesele străpunse cu masă termică mare fără a găli piesele SMT.
- Inspecție — AOI verifică îmbinările SMT; racordurile găurilor străpunse sunt verificate vizual sau, acolo unde butoaiele sunt importante, prin raze X pentru formarea racordurilor superioare/inferioare și umplerea butoaiei.
Problema volumului de pastă de lipit în PiP (și remedieri)
Iată dificultatea principală. Un cilindru cu gaură străpunsă este un volum relativ mare care trebuie umplut, cu o racordare lăsată pe ambele părți ale plăcii, dar un șablon normal imprimă doar un strat subțire și plat (de obicei 0.10–0.15 mm grosime). Tăiați o deschidere de dimensiunea plăcuței și cea mai mare parte a pastei cade direct pe cilindru; odată ce fluxul se arde la reflow, nu mai rămâne suficient metal pentru a umple gaura, iar îmbinarea iese lipsită de metal și fără racordare la bază.
Asamblorii elimină această lacună cu trei tehnici principale, adesea combinate:
Supraimprimarea
Deschiderea șablonului este făcută mai mare decât placa inelară, astfel încât pasta suplimentară este imprimată într-un inel în jurul găurii; în timpul reflow-ului, pasta curge în cilindru. Deschiderile de supraimprimare pot fi rotunde, pătrate sau în formă de lacrimă, care împing pasta spre gaură. Aceasta este cea mai comună și mai ieftină metodă, deoarece modifică doar grafica șablonului.
Șablon în trepte (în trepte)
Șablonul este realizat local mai gros în jurul găurilor PiP — de exemplu, un șablon de 0.12 mm mărit la 0.20 mm doar acolo — astfel încât fiecare imprimare depune mai multă pastă, menținând în același timp zonele SMT cu pas fin subțiri. Costă mai mult și necesită o plasare atentă în trepte, astfel încât racleta să etanșeze în continuare, dar să ofere volume mari fără o amprentă supradimensionată.
Preforme de lipire
Pentru găurile cu cel mai mare volum (conectori de alimentare grei, cilindri mari), o bucată preformată de lipire solidă - o preformă - este adăugată peste pasta imprimată înainte de reflow. Aceasta topește și completează pasta, umplând cilindri pe care niciun șablon rezonabil nu i-ar putea umple singur.
Indiferent de metoda utilizată, pasta trebuie să ajungă și fizic la cilindru, motiv pentru care șabloanele tăiate cu laser cu pereți netezi și bine conici sunt importante pentru PiP: pereții curați eliberează depozitul mai gros în loc să lase jumătate din acesta lipită de șablon.
Cum se calculează volumul de pastă de lipit pentru pinul în pastă
PiP este unul dintre puținele procese de asamblare în care trebuie să faci cu adevărat un calcul de volum, în loc să te bazezi pe o configurație implicită. Logica este simplă.
Mai întâi, calculați volumul final de lipire de care are nevoie îmbinarea:
Aliaj de lipire necesar = volumul țevii + filetul superior + filetul inferior − volumul de plumb din interiorul țevii
Volumul cilindrului este reprezentat de orificiul placat, tratat ca un cilindru; se scade partea de plumb care se află în interiorul acestuia și se adaugă o mică adaos pentru fileurile care ar trebui să se formeze pe fiecare parte. Aceasta oferă volumul de lipire solidă dorit la final.
În al doilea rând, convertiți volumul în volumul pastei umede . Pasta de lipit este o suspensie de pulbere metalică în flux, iar doar aproximativ jumătate din volumul acesteia este metal - restul este flux care se volatilizează în timpul reflow-ului. Ca regulă generală, aveți nevoie de aproximativ dublul volumului final de lipire în pasta imprimată umedă:
Volumul de pastă umedă ≈ 2 × cantitatea de lipire necesară (factorul exact depinde de încărcătura de metal a pastei - verificați fișa tehnică)
În al treilea rând, proiectați diafragma și grosimea șablonului astfel încât o singură imprimare să depună acel volum de pastă umedă. Volumul diafragmei este suprafața deschisă înmulțită cu grosimea șablonului, astfel încât să faceți un compromis între dimensiunea supraimprimării și grosimea șablonului; dacă o diafragmă plată nu poate atinge ținta fără a deveni absurd de mare, acesta este semnalul pentru a mări șablonul sau a adăuga o preformă. Concluzia practică: nu lăsați niciodată o fabrică de șabloane să taie diafragme PiP la „dimensiunea pad-ului” - dimensionați-le din calculul volumului, având încorporat raportul metal-flux al pastei.
Reguli de proiectare pentru fixarea cu știft: Găuri, conductoare și zone de ieșire
Un PiP bun începe în machetare, nu pe linie. Câteva reguli mențin procesul imprimabil și îmbinările solide:
- Distanța dintre gaură și cablu: Diametrul găurii placate ≈ diametrul minei + 0.20–0.25 mm pentru mine rotunde (puțin mai mult pentru pătrate/dreptunghiulare). Dacă este prea strânsă, minea razuiește pasta de pe perete; dacă este prea slăbită, pasta cade și îmbinarea se usucă.
- Inel inelar / pernă: Folosiți un tampon generos pe partea superioară, astfel încât supraimprimarea să aibă unde să se așeze, susținând o depunere de pastă mai mare și o filetare mai puternică.
- SMT blocat: Păstrați plăcuțele SMT cu pas fin departe de inelul de supraimprimare, astfel încât pasta supraimprimată să nu poată ajunge la o plăcuță vecină.
- Distanțare între componente: Lăsați un mic spațiu sub corp (sau specificați o piesă cu distanțiere) astfel încât pasta să poată evacua fluxul și să formeze o racordare superioară; o piesă așezată plat îl prinde.
- Distanță liberă pe partea inferioară: Nu țineți nimic fragil sau înalt direct sub o gaură PiP pe partea opusă - fileul inferior are nevoie de spațiu, iar zona primește căldură completă de reflow.
- Bilanț termic: eliberează planurile mari de cupru care se conectează la cilindru cu spițe termice, sau cilindrul acționează ca un radiator și este posibil să nu atingă temperatura de reflow.
Acestea sunt exact genul de probleme pe care le depistează o revizuire DFM și o revizuire a ansamblului (DFA) înainte de tăierea sculelor, atunci când schimbarea lor este gratuită și nu o rotire.
Ce componente pot fi lipite cu pastă de lipit cu pin?
Cel mai important factor de închidere este căldura. Componenta și materialele sale plastice trebuie să reziste vârfului complet de reflow - de obicei în jur de 245–260 °C pentru aliajele SAC fără plumb. Mulți conectori obișnuiți cu orificiu traversant nu sunt clasificați pentru acest lucru; carcasele lor se vor înmuia, se vor curba sau se vor topi. Producătorii vând versiuni „compatibile cu reflow” sau „pentru temperaturi înalte” ale conectorilor obișnuiți, special pentru PiP, iar acestea sunt cele care trebuie specificate.
Candidații buni sunt piesele compatibile cu reflow, cu masă termică modestă și pini bine distanțați: conectori cu pini, conectori tip cutie și conectori placă-placă vânduți în versiuni compatibile cu reflow, mufe RJ45 și USB cu orificiu traversant, compatibile cu reflow, și conectori de alimentare și blocuri terminale mai mici, compatibile cu cuptorul.
Printre candidații slabi — care se pot gestiona mai bine prin lipire în valuri, selectivă sau manuală — se numără conectorii și materialele plastice care nu sunt rezistente la temperaturi de reflow, piesele foarte mari cu masă termică mare (transformatoare mari, bare colectoare grele) care nu ating temperatura într-un profil normal, piesele care stau plate fără o cale de ventilație pentru flux, cilindrii foarte mari care chiar și preformele se chinuie să se umplu în mod repetat și orice se adaugă după reflow din motive mecanice sau de testare.
Când o placă de bază combină câțiva conectori compatibili cu PiP cu o componentă care nu poate fi reflowată, un răspuns obișnuit este să se conecteze PiP la ce se poate și să se lipească selectiv excepția, în loc să se forțeze totul printr-o singură metodă.
Lipire prin lipire cu pin vs. lipire prin undă vs. lipire selectivă
PiP nu este întotdeauna instrumentul potrivit. Acesta concurează cu lipirea în valuri și cu lipirea selectivă, iar cea mai bună alegere depinde de câte piese cu orificii străpunse există și dacă acestea pot prelua căldura de reflow.
| Aspect | Fixați în Paste | Lipirea valurilor | Lipire selectivă |
|---|---|---|---|
| Cel mai bine când | Câteva piese THT tolerante la reflow pe o placă în mare parte SMT | Multe piese THT pe o parte | O mână de piese THT care nu pot fi prelucrate prin refolosire, în apropierea SMT-ului dens |
| Etapă suplimentară a procesului? | Nu — folosește reflow-ul existent | Da — mașină separată | Da — mașină separată |
| Expunerea la căldură a componentelor | Vârf de reflow complet — necesită piese cu rezistență la reflow | Căldură localizată pe partea inferioară | Căldură localizată, punct cu punct |
| Mascare laterală SMT | Nu este nevoie | SMT-ul inferior necesită paleți/mascare | Minim |
| tranzitată | Înalt (fără etapă de linie adăugată) | Ridicat pentru multe articulații | Mai lent, articulație cu articulație |
| Riscul principal | Îmbrăcăminte înfometate din cauza unei cantități prea mici de pastă | Puncte de legătură, stres termic pe întreaga placă | Cost și timp de ciclu per îmbinare |
O regulă de decizie utilă: dacă piesele traversante sunt rezistente la reflow și sunt puține, PiP este de obicei cel mai ieftin și mai curat. Dacă există multe piese traversante, unda câștigă totuși. Dacă un număr mic de piese nu pot supraviețui reflow-ului, lipirea selectivă gestionează aceste excepții fără a expune restul plăcii.
Servicii de asamblare cu pastă de știft la Highleap
Highleap Electronics este un producător de PCB-uri și PCBA cu sediul în Guangzhou, China, care operează Pin in Paste ca parte a asamblării la cheie cu tehnologie mixtă . Avantajul colaborării cu un producător care realizează PiP în mod regulat constă în faptul că matematica volumului și designul șablonului sunt gestionate înainte de construirea plăcii, nu descoperite după un lot de îmbinări deficitare.
- Inginerie șabloană: șabloane de supraimprimare și decupare cu laser, dimensionate dintr-un calcul al volumului de pastă, plus preforme de lipire pentru butoaie de volum mare.
- Feedback DFM/DFA: raporturi gaură-prindere, limite de izolare, decongestionare termică și valori de reflow ale componentelor, revizuite în funcție de amprenta dumneavoastră.
- Profilare de reflow: Profilele sunt reglate astfel încât piesele cu orificii străpunse cu masă termică mare să atingă temperatura fără a supraîncălzi SMT-ul cu pas fin.
- inspecţie: Aspectul de interes (AOI) pe îmbinările SMT și radiografie unde este necesară verificarea umplerii butoiului.
- Selecția procesului: îndrumări sincere despre când lipirea PiP, prin undă sau selectivă este metoda potrivită pentru placa dvs.
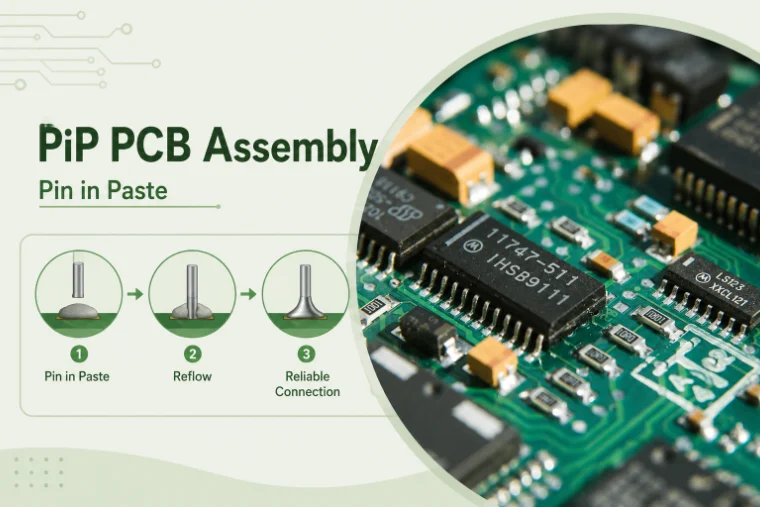
Figura 2. Detalii ansamblu PCB cu pastă de pin
Întrebări frecvente despre Fixarea în lipire (PiP)
Este Pin în Pastă același lucru cu lipirea prin reflow?
Folosește lipirea prin reflow, dar termenul se referă în mod specific la lipirea pieselor cu găuri străpunse în cuptorul de reflow prin imprimarea pastei în găuri. Reflow-ul obișnuit lipește piesele montate la suprafață; PiP extinde aceeași trecere a cuptorului la componentele cu plumb, astfel încât nu este necesară o etapă separată de lipire în undă sau manuală.
De ce ies îmbinările mele PiP fără etanșare sau fără racord la bază?
Aproape întotdeauna nu este suficientă pastă. O deschidere plată, de dimensiunea unui pad, nu poate umple un cilindru. Remediați problema prin supraimprimare (un inel de deschidere mai mare în jurul găurii), prin înălțarea locală a șablonului sau prin adăugarea unei preforme de lipire - și dimensionați deschiderea dintr-un calcul al volumului care ține cont de faptul că pasta este de aproximativ jumătate din metal din volum.
Poate fi lipit orice conector cu orificiu traversant cu PiP?
Nu. Piesa trebuie să reziste la vârful complet de reflow, de obicei aproximativ 245–260 °C pentru conectorii fără plumb. Mulți conectori standard nu sunt clasificați pentru acest lucru și se vor deforma. Folosiți versiunea „compatibilă cu reflow” sau „pentru temperaturi înalte” a conectorului, pe care producătorii o realizează special pentru PiP.
Când ar trebui să folosesc lipirea în undă în loc de PiP?
Când placa are multe componente cu găuri traversante sau componente care nu pot suporta căldura de reflow, PiP este ideal pe plăcile în mare parte SMT cu câteva componente cu plumb tolerante la reflow. Pe măsură ce numărul de găuri traversante crește, lipirea în undă devine mai eficientă; cu câteva excepții sensibile la căldură, lipirea selectivă este de obicei soluția.

Posturi recomandate

Fabricarea PCB-urilor TMM
Cuprins Domeniul de fabricație al PCB-urilor TMM pentru RF și...

Cotație și stivuire PCB RT duroid 6002
Această pagină deține sarcina de definire a cotațiilor și a stackup-ului...

Taconic RF 35 vs. PCB RO4350B
CuprinsRF-35 vs RO4350B Achiziții și...

Fabricarea PCB-urilor pentru filtre TMM6
CuprinsDe ce folosesc proiectanții de filtre pentru microunde...
Cum să obțineți o ofertă pentru PCB-uri
Hai să executăm o analiză DFM/DFA pentru tine și să te contactăm cu un raport. Poți încărca fișierele în siguranță prin intermediul site-ului nostru web. Avem nevoie de următoarele informații pentru a-ți oferi o ofertă de preț:
-
- Specificații Gerber, ODB++ sau .pcb.
- Lista BOM dacă aveți nevoie de asamblare
- Cantitate
- Timp de întoarcere
Pentru servicii PCBA, vă rugăm să furnizați lista de materiale (BOM) și orice instrucțiuni specifice de asamblare. De asemenea, oferim analize DFM/DFA pentru a optimiza proiectele dumneavoastră în ceea ce privește fabricabilitatea și asamblarea, asigurând un proces de producție fără probleme.