
Kör Geçiş PCB Laminasyon Hatalarının Önlenmesi
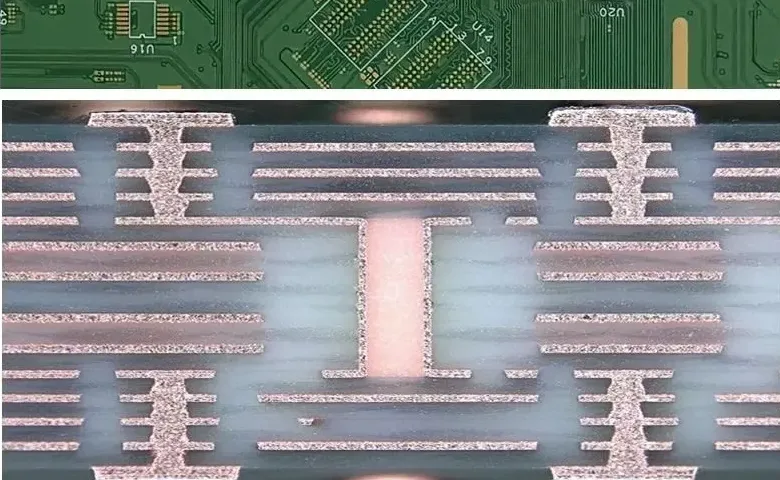
İçindekiler
- Kör Geçişli PCB Laminasyonu: Sıralı Üretim mi Yoksa Tek Döngülü İşlem mi?
- HDI Tipine Göre Laminasyon Döngüsü Gereksinimleri
- Laminasyon Öncesi Hazırlık: İç Katman ve Malzeme Gereksinimleri
- Laminasyon Presleme Döngüsü: Parametreler, Aşamalar ve Proses Kontrolü
- Döngüler Arası İşlem: Döngüler Arasında Muayene, Delme ve Kaplama
- Laminasyonda Sık Görülen Kusurlar, Temel Nedenleri ve Önlenmesi
- Highleap'in HDI PCB'ler için Kontrollü Laminasyon Süreci
Kör Geçişli PCB Ardışık Laminasyonu — Temel Proses Bilgileri
- Standart PCB: 1 laminasyon döngüsü (tüm katmanlar aynı anda preslenir)
- Tip I İnsani Gelişme Endeksi: 2 laminasyon döngüsü — önce çekirdek, sonra dış katmanlar.
- Tip II İnsani Gelişme Endeksi: 3 laminasyon döngüsü — her tarafa bir katman daha ekler
- Tip III İnsani Gelişme Endeksi: 4-6 döngü — dış birikimlerden önce çekirdek işleme yoluyla gömülü
- Döngü başına minimum: 8–12 saat (kuruma bekleme süresi + soğuma süresi) — fiziksel olarak sıkıştırılamaz
- Kayıt şartı: Katmanlar arası ±0.075 mm (standart PCB'de ±0.15 mm'ye kıyasla)
Kör geçişli PCB laminasyon işlemi, HDI üretimini standart PCB üretiminden ayıran temel unsurdur. Standart kartlar tek bir laminasyon döngüsü kullanırken (tüm katmanlar aynı anda preslenir, ardından mekanik olarak delinir), kör geçişli HDI kartlar sıralı laminasyon gerektirir: her bir katman lamine edilir, incelenir, lazerle delinir ve bir sonraki katman eklenmeden önce kaplanır. Tip I HDI 2 laminasyon döngüsü gerektirir; Tip II 3; gömülü geçişli Tip III ise 4-6 döngü gerektirir. Her döngü, sıkıştırılamayan 8-12 saatlik işlem süresine katkıda bulunur; bu nedenle HDI teslim süreleri standart PCB'lerden 2-3 kat daha uzundur ve kör gömülü geçişli PCB üretim maliyeti karmaşıklıkla doğrusal olmayan bir şekilde artar. Bu kılavuz, verim ve güvenilirlik sonuçlarını belirleyen işlem parametreleri ve kusur önleme uygulamalarıyla birlikte sıralı laminasyon işleminin her adımını kapsamaktadır.
Kontrollü Laminasyonlu HDI Üretimi Talebi
1. Kör Via PCB Laminasyonu: Sıralı Üretim mi Yoksa Tek Döngülü İşlem mi?
1.1 Standart Laminasyonun Kör Delik Oluşturamamasının Nedenleri
Standart çok katmanlı PCB üretiminde, tüm katmanlar tek bir laminasyon döngüsünde birbirine preslenir. Laminasyondan sonra, tüm katmanlardan geçerek yukarıdan aşağıya doğru mekanik olarak delik açma işlemi yapılır. Bu işlem, delik açma işlemlerinin kartın her iki yüzeyinden de erişilebilir olması nedeniyle gerçekleşir.
Tanım gereği, kör geçiş delikleri belirli bir iç katmanda sonlanır ve kartın tüm kalınlığına nüfuz etmez. Tüm katmanlar lamine edildikten sonra oluşturulamazlar çünkü:
- Mekanik delme işlemi, aşırı delme riski olmadan, belirli bir iç katmana karşılık gelen tam dielektrik kalınlığında güvenilir bir şekilde duramaz.
- Lazerle delme (kontrollü derinlik elde edilebilir) yöntemi, FR-4'ün 1-2 katmanından fazlasını delmek için yeterli enerjiye sahip değildir. ön hazırlık tek geçişte
- Kör deliğin üzerine oturması gereken iç katman bakır pedine, yalnızca üst katmanlar lamine edilmeden önce erişilebilir.
Ardışık laminasyon, devre kartını katman katman oluşturarak bu sorunu çözer: önce iç çekirdeği lamine edin, ardından ilk katmana kör delikler açın ve kaplama yapın, daha sonra bir sonraki katmanı ekleyin.
1.2 Ardışık Katmanlama ve Tek Katmanlı Katmanlama: Proses Karşılaştırması
| özellik | Standart PCB (Tek Döngülü) | Tip I HDI (Sıralı, 2 Döngü) | Tip III HDI (Ardışık, 4-6 Döngü) |
|---|---|---|---|
| Ulaşılabilir tür aracılığıyla | Sadece delikli | Kör L1–L2, L(n-1)–Ln | Dıştan kör + içten gömülü |
| Minimum via çapı | 0.20 mm (mekanik) | 0.10 mm (lazer) | 0.10 mm (lazer) |
| Laminasyon döngüleri | 1 | 2 | 4-6 |
| Teslim süresi ile standart arasındaki fark | Temel | 1.4–1.8× | 2.0–3.0× |
| Maliyet vs. standart | Temel | 2.3–3.2× | 5.8–9.5× |
| Kayıt gereksinimi | ± 0.15mm | ± 0.075mm | ± 0.050mm |
1.3 Her Ek Laminasyon Döngüsünün Maliyeti ve Riski Artırmasının Nedenleri
Her laminasyon döngüsü şunları ekler:
- Doğrudan maliyet: Baskı süresi, prepreg malzeme, kaplama banyosu süresi — prototip miktarlarında yaklaşık 18-45$/levha
- Kayıt hatası birikimi: Her döngü ±0.025–0.075 mm'lik kayıt belirsizliği oluşturur. 4 döngüden sonra, kümülatif belirsizlik ±0.10–0.15 mm'ye ulaşabilir; bu da yüksek yoğunluklu HDI için halka şeklindeki spesifikasyona yaklaşır.
- Getiri riski: Her döngüde, panelin hurdaya çıkarılmasını gerektiren bir işlem hatası (katman ayrılması, boşluk, hizalama hatası) olasılığı %1-3 arasındadır. 4 döngü boyunca, en az bir döngü hatası olasılığı %4-12'ye ulaşır.
- Isıya maruz kalma: Her laminasyon döngüsü, daha önce tamamlanmış katmanları 170–190°C'lik bir sıcaklık değişimine daha maruz bırakır. Tg'ye duyarlı malzemelerde Dk kayması görülebilir. PTFE bazlı malzemeler özellikle dikkatli sıcaklık yönetimi gerektirir.
Bu birikimsel etki, Tip III HDI'nin yalnızca 1.5-2 kat daha az malzeme içermesine rağmen standart PCB fiyatının 5.8-9.5 katına mal olmasının nedenidir; maliyeti artıran malzeme değil, işlem karmaşıklığıdır.
2. HDI Türüne Göre Laminasyon Döngüsü Gereksinimleri
2.1 Tip I HDI Laminasyon Dizisi
Tip I (1+N+1): Çekirdeğin her iki tarafında birer katman, L1–L2 ve L(n-1)–Ln'yi birbirine bağlayan kör geçiş yolları.
1. Döngü — Çekirdek laminasyonu:
- Giriş: Görüntülenmiş ve aşındırılmış iç katman çekirdekleri (L2'den L(n-1)'e kadar), çekirdekler arasında prepreg, ince bakır folyo dış yüzeylerde
- Çıktı: Tamamen lamine edilmiş iç çekirdek ve katı bakır dış yüzeyler (bunlar dış işlemden sonra L2 ve L(n-1) haline gelecektir)
- İnceleme: Kalınlık ölçümü, X-ışını referans noktası kaydı, görsel katman ayrılması kontrolü
2. Döngü — Dış katmanların üst üste bindirilmesi:
- Girdi: 1. Döngüden elde edilen çekirdek (döngüler arasında kör geçişli delme, desmear ve elektrolizsiz bakır kaplama ile), lazerle delinebilir prepreg, ince dış bakır folyo (tipik olarak 12–18 µm folyo)
- Çıktı: Tüm katmanları birbirine yapıştırılmış eksiksiz çok katmanlı yığın.
- 2. Döngü Sonrası: Dış katman görüntüleme, aşındırma, lehim maskesi, yüzey işleme, test
2.2 Tip II HDI Laminasyon Dizisi
Tip II (2+N+2): Her iki tarafta iki katman, istifleme yoluyla iki seviyeli perdeleme imkanı sağlar (L1–L2 ve L2–L3).
1. Döngü — Çekirdek laminasyonu: Tip I 1. Döngü ile aynı.
2. Döngü — İlk dış birikim:
- Çekirdeğe lamine edilmiş lazerle delinebilir prepreg.
- Bu döngüden sonra: İlk lazer delme işlemi (L2'den çekirdeğe kör delikler), yüzey düzeltme, elektrolizsiz bakır kaplama, elektrokaplama
- Üst üste yerleştirilmiş via'lar için: 3. Döngüden önce reçine dolgusu + düzleştirme işlemi yapılmalıdır.
- Eğer kademeli via'lar varsa: doldurmadan doğrudan Döngü 3'e geçin.
3. Döngü — İkinci dış birikim:
- İkinci lazerle delinebilir prepreg, 2. döngü yapısının üzerine lamine edilmiştir.
- Bu döngüden sonra: İkinci lazer delme işlemi (L1'den L2 pedine kör delikler), yüzey temizleme, elektrolizsiz kaplama, kaplama
- Ardından dış katman işleme başlar.
2.3 Tip III HDI: Çekirdek Gömülü Via İşleme
Tip III, dış katmanlar uygulanmadan önce gömülü via işlemesini ekler. L4–L5 gömülü via'lara sahip 10 katmanlı bir Tip III için:
Çekirdek alt döngüsü 1 — L4–L5 oluşum yoluyla gömüldü:
- Çekirdek laminat (yalnızca L4–L5 katmanları) gömülü geçiş boruları için mekanik olarak delinmiş ve kaplanmıştır.
- L4 ve L5, gömülü geçiş pedleri ve ara bağlantı izleri ile görüntülenmiştir.
- Ana alt montaj parçası incelendi ve oksitlendi.
Çekirdek alt döngüsü 2 — Tam çekirdek laminasyonu:
- L4–L5 alt montajı, kalan iç katman çekirdekleri ve prepreg birbirine lamine edilmiştir.
- Gömülü kanallar artık çekirdeğin içine kalıcı olarak yerleştirilmiştir.
Dış katman oluşturma döngüleri (Tip I veya II ile aynı): Tam çekirdeğin üzerine uygulanır.
Çekirdekteki her ilave gömülü katman çifti, dış birikimler başlamadan önce bir tam mekanik-matkap-plaka-laminat döngüsü ekler.
3. Laminasyon Öncesi Hazırlık: İç Katman ve Malzeme Gereksinimleri
3.1 İç Katman Kalite Gereksinimleri
Her laminasyon döngüsünün sonucu, önceki iç katmanın üretim kalitesine bağlıdır:
Bakır yüzey temizliği: İç bakır üzerindeki herhangi bir organik kirlilik (yağ, parmak izi, fotorezist kalıntısı) reçine yapışmasını engeller. Bakır yüzeyler çok aşamalı bir işlemle temizlenir: alkali temizleyici, mikro aşındırma (1-2 µm bakır uzaklaştırma), asitli durulama, deiyonize su ile durulama. Temizlik, su kırılma testi ile doğrulanır; düzgün temizlenmiş bir yüzey eşit ıslanma gösterir; kirlilik damlacık oluşumuna neden olur.
Oksit işlemi: Çıplak bakır düşük yüzey enerjisine ve epoksi reçineye zayıf yapışma özelliğine sahiptir. Kahverengi oksit veya siyah oksit işlemi, bakır yüzeyini 0.3–0.5 µm'den (aşındırılmış halde) 1.5–3.0 µm'ye kadar pürüzlendirerek soyulma mukavemetini önemli ölçüde artırır. Modern "mikro aşındırma" veya "organik yapışma artırıcı" sistemler (örneğin, MacDermid MultiBond, Atotech Universal Etch), belirli reçine sistemlerinde oksitin yerini alabilir, ancak belirli prepreg kimyası için onaylanmış olmaları gerekir.
Kayıt doğruluğu: İç katman hedefleri (tipik olarak çapraz şekilli bakır yapılar), sonraki delme programlarının halka şeklini koruyabilmesi için nominal konumlarının ±0.075 mm'si içinde kalmalıdır. Bu toleransın dışında kalan katmanlar, laminasyondan sonra değil, önce hurdaya çıkarılır.
3.2 Prepreg Hazırlığı ve Evreleme
Önceden emprenye edilmiş fiberglas kumaş (kısmen kürlenmiş B aşaması epoksi reçine ile önceden emprenye edilmiş), bakır katmanlar arasındaki yapıştırma malzemesidir. Ön laminasyon gereksinimleri:
Nem kontrolü: Prepreg, ortam havasından nemi emer. %0.2'nin üzerindeki nem içeriği şunlara neden olur:
- Laminasyon sırasında buhar oluşumu, boşluklar ve kabarcıklar meydana getirir.
- Kürlenmiş laminatın azaltılmış Tg değeri
- Sonraki ısıl işlem sırasında bakır-reçine arayüzünde tabaka ayrılması
Prepreg, 21°C'nin altında ve %50 bağıl nemde saklanmalıdır. Kontrolsüz ortamlarda 24 saatten fazla saklanan paneller, kullanımdan önce 120°C'de 2 saat süreyle fırınlanmalıdır.
Lazerle delinebilir dolgu katmanları için prepreg seçimi: Kör geçiş yolu oluşturulması için dış dolgu prepregleri, geçiş yolu duvarlarını kirletecek karbonlaşma olmadan lazerle delinebilir olmalıdır. Standart dokuma cam elyaf kumaş prepreglerin temiz bir şekilde lazerle delinmesi zordur; kör geçiş yolu lazerle delme işleminin planlandığı dolgu katmanları için, azaltılmış cam elyaf içeriğine sahip dokumasız veya modifiye cam elyaf kumaş prepregler (örneğin, Panasonic R-1661W, Isola I-Tera MT40 prepreg, özel düşük kayıplı laminat ve özel düşük kayıplı laminat bondply) belirtilmiştir ( mikro geçiş yolu oluşturulması için lazerle delme bölümüne bakınız ).
3.3 Dolgu Katmanları İçin Bakır Folyo Seçimi
Dış katmanlarda genellikle iç çekirdeklere (17–35µm) göre daha ince bakır folyo (9–18µm) kullanılır. Daha ince folyo:
- Daha ince görüntüleme çözünürlüğü sağlar (kalın folyo için minimum 3/3 mil'e karşılık 2/2 mil iz/boşluk).
- Lazerin prepreg'e ulaşmadan önce aşındırması gereken bakır miktarını azaltarak ara duvar kalitesini iyileştirir.
- Laminasyon sırasında kırışmayı önlemek için daha dikkatli işlem gerektirir.
Yüksek frekanslı ekleme kaybını azaltmak için LP (Düşük Profil) veya VLP (Çok Düşük Profil) bakır kullanan tasarımlarda, bu folyolar yalnızca sinyal frekansının maliyet farkını haklı çıkardığı dış sinyal katmanlarında kullanılır. İç çekirdek katmanlarında standart ED bakır kullanılabilir.
4. Laminasyon Presleme Döngüsü: Parametreler, Aşamalar ve Proses Kontrolü
İç katmanlar, prepreg ve bakır folyo presleme makinesine yerleştirildi. Isıtma işlemi sırasında katman kaymasını önlemek için ısıtmadan önce temas basıncı (50–100 PSI) uygulandı.
Pres sıcaklığı dakikada 2-4°C artarak 175-185°C'ye ulaşır. Yavaş artış, jelleşme başlamadan önce nemin buharlaşmasını ve reçinenin düzgün akışını sağlar.
Tam laminasyon basıncı (300–400 PSI) uygulanır. Reçine akar, boşlukları doldurur ve çapraz bağlanır. Süre, reçine kimyası tarafından belirlenir - kısaltılamaz.
Sıcaklık dakikada 2-4°C düşürülür. Hızlı soğutma, CTE uyumsuzluğuna bağlı deformasyona ve gizli katman ayrılmasına neden olur. Bu aşama hızlandırılamaz.
Kalınlık ölçümü, görsel inceleme, X-ışını katman hizalama kontrolü (iç referans noktaları, delme hedeflerinden ±0.075 mm içinde olmalıdır).
4.1 Presleme Döngüsü Aşamaları Detaylı Olarak
Aşama 1 — Yükleme ve ilk basınç:
Katmanlar, ayırma filmleri ve ayna plakaları arasına presleme makinesine yerleştirilir. İlk sıcaklık artışı sırasında katman kaymasını önlemek için ısıtma başlamadan önce ilk temas basıncı (50–100 PSI) uygulanır.
Faz 2 — Sıcaklık artışı (60-90 dakika):
Sıcaklık, ortam sıcaklığından kürleme sıcaklığı ayar noktasına (standart FR-4 için tipik olarak 175–185°C, yüksek Tg kaliteleri için 195°C'ye kadar) yükseltilir. Yükseltme hızı dakikada 2–4°C olarak kontrol edilir. Yavaş yükseltmenin amacı:
- Reçine akmadan önce kalan nemi buharlaştırır.
- Reçinenin tam jelasyon başlamadan önce panel boyunca homojen bir şekilde akış sıcaklığına (130–150°C) ulaşmasını sağlar.
- Panel boyunca termal gradyanı en aza indirir; bu, özellikle kenardan merkeze sıcaklık farkının çok hızlı bir şekilde yükseltilmesi durumunda düzensiz kürleşmeye neden olabileceği büyük paneller için önemlidir.
3. Aşama — Tam basınç ve kürleme bekleme süresi (90–180 dakika):
Reçine akış sıcaklığına ulaştığında tam laminasyon basıncı (standart FR-4 için 300–400 PSI) uygulanır. Reçine akar, boşlukları ve aralıkları doldurur ve çapraz bağlanmaya (jelasyon) başlar. Reçine, işlem numunelerinde DSC (Diferansiyel Tarama Kalorimetrisi) ile ölçülen tam Tg'ye ulaşana kadar kürleme bekleme süresi devam eder. Yetersiz kürleme bekleme süresi, standart altı Tg'ye, düşük soyulma mukavemetine ve yüksek z ekseni CTE'ye sahip levhalar üretir; bunların tümü kullanımda güvenilirlik sorunlarına neden olur.
4. Aşama — Kontrollü soğuma (3-5 saat):
Kürleme bekleme süresinden sonra, pres sıcaklığı dakikada 2–4°C'lik kontrollü bir hızda düşürülür. Bu hız, bakır katmanları (düzlemde 17 ppm/°C) ve laminat (düzlemde 14–18 ppm/°C, z ekseninde 50–70 ppm/°C) arasındaki CTE farkına bağlıdır. Daha hızlı soğutma, aşağıdakilere neden olan artık gerilimler oluşturur:
- Anında eğrilme (gözle görülür eğilme ve burulma, aşırı derecede) IPC-6012 ±%0.75 sınırları)
- Sonraki termal döngülerde gizli katman ayrılması olarak ortaya çıkan iç gerilimler.
- Sonraki sondaj işlemleri sırasında sondaj giriş noktalarında mikro çatlaklar
Soğutma aşaması, düşük maliyetli HDI üretiminde en sık kısaltılan işlem adımıdır ve maliyet baskısı altında üretilen kartlarda deformasyon ve güvenilirlik arızalarının en yaygın nedenidir.
4.2 Çoklu Açmalı ve Tek Açmalı Baskı Makineleri Arasındaki Fark
Çoklu açıklıklı baskı makineleri, her bir açıklığı ayna plakalarıyla ayrılmış bir veya daha fazla panel içeren birden fazla panel yığınını aynı anda (tipik olarak 8-12 açıklık) işler. Bu, döngü başına süreyi değiştirmeden verimliliği artırır.
Tek açıklıklı vakumlu presler şu amaçlarla kullanılır:
- Asimetrik katmanlara sahip, düzgün basınç dağılımının kritik önem taşıdığı yüksek karmaşıklıkta HDI (Yüksek Yoğunluklu İndeksleme)
- Vakum gerektiren ve boşluk oluşumunu önlemeyi amaçlayan ince (60 µm'den az) prepregler.
- Sıcaklık ve basınç profillerinin FR-4'ten farklı olduğu ve pres yükleri arasında çapraz kontaminasyonun endişe kaynağı olduğu PTFE bazlı malzemeler.
PTFE veya seramik dolgulu yüksek frekanslı laminatlar için, pres hatları FR-4 ve HF malzeme geçişleri arasında ayrı tutulmalı veya iyice temizlenmelidir. PTFE malzemelerinin FR-4 reçinesiyle çapraz kontaminasyonu dielektrik sabitini değiştirir ve tahribatlı analiz yapılmadan tespit edilmesi zordur.
4.3 Proses Kontrolü ve İzleme
Kaliteli HDI fabrikalarında üretim laminasyonu şunları içerir:
Termokupl izleme: Baskı makinesinin panel köşelerine ve merkezine birden fazla termokupl yerleştirilir. Sıcaklık izleri her döngü için kaydedilir ve onaylanmış baskı profili penceresine göre incelenir. Termokuplun profil penceresinin dışında kaldığı herhangi bir panel, boyut ve kesit doğrulaması için işaretlenir.
Reçine akış numuneleri: Panel kenarlarına yerleştirilen küçük test numuneleri, laminasyon sırasında reçine akışını toplar. Kabul edilebilir aralığın dışında kalan reçine akışı (çok az = boşluklar, çok fazla = kenar ayrılması), prepreg partisinin nem içeriğinin ve pres sıcaklığı kalibrasyonunun incelenmesini tetikler.
Panel kalınlığı ölçümü: Laminasyon sonrası kalınlık, panel başına 9'dan fazla noktada ölçülür. Nominal değerin ±%10'unu aşan sapmalar, düzensiz basınç dağılımı veya prepreg parti varyasyonu açısından incelemeyi tetikler.

5. Döngüler Arası İşlem: Döngüler Arasında Muayene, Delme ve Kaplama
5.1 Sonraki Döngü Öncesi Laminasyon Sonrası Kontrol
Her döngü, bir sonraki döngüye geçmeden önce denetimden geçmelidir. Kusurlu bir panelin bir sonraki döngüye gönderilmesi, HDI üretiminde en pahalı kalite hatasıdır; kusur gizlenir, temelde kusurlu bir alt tabakaya ek işlem adımları uygulanır ve panel nihai denetimde hurdaya çıkarılır.
Döngüler arası kontrol listesi:
- X-ışını katman hizalaması: iç katman referans noktaları, matkap hedeflerinin ±0.075 mm'lik aralığında hizalanmalıdır.
- Panel boyut kontrolü: uzunluk, genişlik ve kalınlık belirtilen özelliklere uygun mu?
- Katman ayrılması kabarcıkları, kenar katman ayrılması ve yüzey boşlukları açısından görsel inceleme.
- Kesit numunesi (yıkıcı, işlem sırasında alınan numune): reçine boşluğu kontrolü, bakır-reçine arayüzü bütünlüğü, soyulma mukavemeti tahmini
5.2 Her Biriktirme Döngüsünden Sonra Lazerle Delme
Her dış katmanlama işleminden sonra lazerle delme işlemi yapılır. Başlıca işlem parametreleri:
Standart FR-4 kaplama için CO₂ lazeri:
- Dalga boyu: 10.6 µm — organik reçine tarafından iyi, bakır tarafından ise zayıf emilir.
- Bakır aşındırma aşaması: kısa bir ilk darbe, dış bakır folyoda bir "pencere" aşındırır.
- Dielektrik ablasyon: Ardışık darbeler, önceden emprenye edilmiş malzemeyi iç katmandaki yakalama pedine kadar uzaklaştırır.
- Minimum geçiş çapı: 0.10 mm (kaplamadan önce delinmiş hali 0.12 mm)
- Maksimum en boy oranı: 1:1 (derinlik çapa eşit veya daha az)
İnce filmler ve PTFE için UV (Nd:YAG) lazer:
- Dalga boyu: 355 nm — yanma olmadan soğuk ablasyon
- Kullanım alanları: 40 µm'den küçük prepregler, poliimid esnek malzemeler, PTFE bazlı dolgu filmleri
- Via başına daha yüksek maliyet (0.015–0.040 $) CO₂'ye kıyasla (~0.008–0.025 $/via, referans)
- Daha iyi duvar kalitesi — daha az kalıntı, daha temiz ablasyon
Konformal maske tekniği: CO₂ lazer için yaygın bir yöntem olup, lazerle delme işleminden önce dış bakır folyoya kör geçiş noktalarında pencereler açılarak kazınır. Daha sonra CO₂ lazer, bakırı delmeye gerek kalmadan önceden açılmış penceredeki dielektrik malzemeyi deler. Bu, geçiş başına lazer darbe sayısını azaltır ve geçiş duvarı tutarlılığını artırır.
5.3 Bakır Kaplama ve Elektrolizsiz Kaplama: Duvar Hazırlığı Yoluyla
Lazerle delme işleminden sonra, geçiş duvarlarında aşındırma işleminden kalan kalıntılar bulunur:
- CO₂ lazer ablasyonundan elde edilen karbonize reçine (matkap artığı).
- Prepreg alt tabakadan kalan cam elyafı kalıntısı
- Yakalama pedinde oksitlenmiş bakır
Permanganat ile leke giderme işlemi:
- Şişirme maddesi: Kimyasal erişimi iyileştirmek için matkapla sürülen malzemeyi şişirir.
- Permanganat aşındırma: Karbonlaşmış reçineyi ve lekeleri oksitleyerek uzaklaştırır.
- İndirgeyici: artık permanganatı nötralize eder ve yakalama pedi bakırındaki oksidasyonu giderir.
PTFE laminatlar için CF₄/O₂ plazması, permanganatın yerini alır. Plazma, PTFE matrisine zarar vermeden karbonlaşmış kalıntıları giderir. Özel plazma odaları gereklidir; standart permanganat hatlarında PTFE kontaminasyonu yapışma sorunlarına neden olur.
Yüzey temizleme işleminden sonra, geçiş duvarları da dahil olmak üzere tüm yüzeylere paladyum katalizörü uygulanır ve elektrokaplama için iletken bir tohum tabakası oluşturmak üzere elektrolizsiz bakır (0.5–1.5 µm) biriktirilir.
ℹ Kademeli mi, Üst Üste mi: Dolgu Maliyetini Belirleyen Tasarım Seçimi
Üst üste yerleştirilmiş mikrovia'lar (katmanlar boyunca doğrudan birbirinin üzerinde) laminasyon döngüleri arasında reçine dolumu ve düzleştirme gerektirir; bu da dolum için via başına 0.05–0.15 $ ve düzleştirme için panel başına 1.50–5.00 $ ek maliyet getirir. Kademeli mikrovia'lar (ofset ≥0.25 mm) her iki adımı da tamamen ortadan kaldırır. 600 via'lık bir tasarım için, via işleme maliyetindeki fark yaklaşık olarak 68 $/karton (üst üste) ile 10.80 $/karton (kademeli) arasındadır; bunlar 600 via'lık bir tasarım için örnek rakamlardır; gerçek maliyetler değişiklik gösterebilir.
5.4 Katmanlı Tasarımlar için Dolgu ve Düzleştirme Yöntemleri
Üst üste yerleştirilmiş via'lar kullanan tasarımlarda (L1–L2 via'sı doğrudan L2–L3 via'sının üzerinde yer alıyorsa), L1–L2 katman tabakasının laminasyonuna geçilmeden önce L2–L3 via'sının doldurulması ve düzleştirilmesi gerekir:
Reçine dolgu:
- Epoksi veya polimer reçine mürekkebi, vakum altında veya sıyırıcı yöntemiyle püskürtme haznesine enjekte edilir.
- Dolum işlemi %95'in üzerinde tamamlanmalı ve boşluk olmamalıdır; boşluklar, sonraki montaj lehimleme işlemi sırasında gaz çıkışına neden olur.
- 150–175°C'de 60–90 dakika kürleyin
Düzleştirme:
- Doldurulan yüzey hafifçe bombeli (aşırı dolum) veya girintili (eksik dolum) olabilir.
- Mekanik düzleştirme (bant zımparalama veya döner taşlama), geçiş yüzeyi çevredeki bakırla ±15 µm hassasiyetle aynı seviyeye gelene kadar malzeme çıkarır.
- Bu düzlük, homojen basınç ve yapıştırma hattı kalınlığı elde etmek için sonraki laminasyon katmanının oluşturulması açısından kritik öneme sahiptir.
Maliyet etkisi: Dolgu, her bir via için 0.05–0.15$ ekler, düzleştirme ise panel başına 1.50–5.00$ ekler. 600 via'lık bir tasarım için, dolgu ve düzleştirme birlikte yaklaşık 31.50–95.00$/kart (referans aralığı - gerçek maliyet via sayısına, malzemeye ve tedarikçiye bağlıdır) ekleyebilir. Bu nedenle, her iki adımı da ortadan kaldıran kademeli via tasarımı, önemli bir maliyet etkisine sahiptir. Via mimarisi maliyet karşılaştırmasının tamamı için kör gömülü via PCB maliyet kılavuzuna bakın.
6. Yaygın Laminasyon Hataları, Temel Nedenleri ve Önlenmesi
⚠ En Yaygın HDI Laminasyon Arıza Modu
Yetersiz iç katman oksit işlemi, tabaka ayrılması arızalarının %40-60'ına neden olur. Bakır yüzey pürüzlülüğünün 1.5 µm'nin altında olması (aşındırılmış bakır 0.3-0.5 µm'dir), epoksi yapışması için yetersiz soyulma mukavemeti sağlar. Kahverengi oksit veya modern organik yapışma artırıcı işlem, isteğe bağlı bir kalite yükseltmesi değil, gerekli bir işlem adımıdır.
6.1 Katman Ayrılması
Tanım: Bakır tabakası ile bitişik reçine/cam laminat arasındaki ayrılma. Levha yüzeyinde kabarcık veya baloncuk şeklinde görülebilir veya gizli olup yalnızca kesit alınarak tespit edilebilir.
Kök nedenleri:
- Yetersiz oksit işlemi: bakır reçinesi soyulma dayanımı minimum 4 N/cm'nin altında.
- Nem oranı %0.2'nin üzerinde olan prepreglerde: kürleme sırasında oluşan buhar, zamanla ayrılma bölgelerine dönüşen boşluklar yaratır.
- Kürlenme süresi yetersiz: Kısmen çapraz bağlanmış reçinenin kohezyon gücü azalmıştır.
- Laminasyon öncesinde bakır yüzeyindeki kirlilik
Önleme: Bakır yüzey işleme yeterlilik testi (üretim numunelerinde aylık soyulma mukavemeti testi), uygun olmayan malzemeler için zorunlu fırınlama ile birlikte prepreg nem izleme, her laminasyon partisinden sonra proses numunesi kesit örneklemesi.
6.2 Kayıt Hataları
Tanım: Sondaj hedefleri ve iç katman pedleri hizasızdır, bu da kör geçiş yakalama pedlerinde halka şeklindeki çıkıntının azalmasına veya sıfıra inmesine neden olur.
Kök nedenleri:
- Laminasyon sırasında panel boyutlarında değişiklik: FR-4, kürleme sırasında hafif bir XY genleşmesine uğrar (tipik olarak %0.02–0.05). Bu öngörülebilir genleşme için delme programlarında ayarlama yapılmalıdır.
- İç katman boyutsal kararsızlığı: Simetrik olarak aşındırılmamış (üst ve alt kısımlarda farklı bakır yoğunluğu) iç katmanlar, laminasyon sırasında bükülerek özellikleri nominal konumlarından kaydırır.
- Baskı makinesinin hizalama hatası: hizalama pimleri doğru şekilde yerleştirilmelidir; yanlış yerleştirilmiş pimler katman kaymasına neden olur.
Önleme: Delme işleminden önce her panelde (örnekleme bazında değil) X-ışını delme kayıt ölçümü yapılır. Ölçülen malzeme genleşme özelliklerine göre her katmana grafik ölçeklendirme telafisi uygulanır. Üretim öncesinde asimetrik tasarımları belirlemek için iç katman DFM sırasında bakır dağılım analizi yapılır.
6.3 Boşluklar ve Hava Hapsedilmesi
Tanım: Sertleşmiş reçine içinde hava veya gaz cepleri olup, kesit görünümünde tabaka ayrılması benzeri kalıntılar veya noktasal boşluklar şeklinde ortaya çıkar.
Kök nedenleri:
- Verilen panel tasarımı için yetersiz reçine içeriğine sahip prepreg (yüksek bakır-dielektrik alan oranı daha yüksek reçine akışı gerektirir)
- Vakum destekli presleme döngülerinde yetersiz vakum
- Çok hızlı başlayan ısınma, jelleşmeden önce reçinenin düzgün akışını ve gaz çıkışını engeller.
Önlemler: Reçine içeriği spesifikasyonu, panel bakır yoğunluğuna uygun olarak ayarlanmıştır. Yoğun iç bakır desenlerine sahip tasarımlar için vakumlu laminasyon kullanılmıştır. Reçine jelleşmeden önce gazın tamamen tahliye edilmesini sağlayan doğrulanmış ısıtma hızı protokolleri uygulanmıştır.
6.4 Çarpıklık ve Yay
Tanım: Panel şekil sapmasının IPC-6012 sınırlarını aşması (HDI Sınıf 3 için panel diyagonalinin %0.75'inden az, Sınıf 2 için %1.5'inden az eğilme ve burkulma).
Kök nedenleri:
- Asimetrik bakır dağılımı: Eğer katmanın üst yarısında alt yarısına göre önemli ölçüde daha fazla bakır varsa, soğuma sırasındaki farklı CTE (termal genleşme katsayısı) bakırın yoğun olduğu tarafa doğru bir eğilmeye neden olur.
- Hızlı soğuma: Kalın panellerin yüzeyinden çekirdeğine doğru hızlı soğuma sırasında oluşan termal gradyan, eğilme momentleri yaratır.
- Uyumsuz prepreg ve çekirdek CTE'si: Katman yapısında farklı CTE'lere sahip farklı malzemeler iç gerilimler oluşturur.
Önlem: DFM sırasında bakır denge analizi — simetrik tasarımlar için katmanın üst ve alt yarısındaki bakır yoğunluğu birbirine ±%10 oranında yakın olmalıdır. Kontrollü soğutma hızı izleme. Asimetrik tasarımlar için (bazı uygulamalarda kaçınılmazdır), katmanı dengelemek için ters tarafa bakır özellikleri eklenebilir.
6.5 Kalınlık Değişimi
Tanım: Laminasyon sonrası dielektrik kalınlığının ±%10 spesifikasyonunun dışında kalması ve bunun sonucunda kontrollü empedans izi boyutlarının hedeflerinden sapması.
Kök nedenleri:
- Düzensiz reçine akışı: panel kenarlarında çok fazla akış (ince merkez), çok az akış (kalın kenarlar) — reçine içeriği uyumsuzluğu olan prepregden kaynaklanır.
- Geniş panellerde baskı basıncında homojen olmama durumu
- Prepreg partilerinde reçine içeriğindeki farklılıklar
Önlem: Her laminasyon döngüsünden sonra 9 noktalı kalınlık haritalaması. Gelen prepreg üzerindeki reçine içeriğinin ölçülmesi (sadece Dk ve Df değil). Ayna plakalarının düzlüğünün doğrulanması (aşınma sonrası eğilen ayna plakaları basınç düzensizliğine neden olur).
7. Highleap'in HDI PCB'ler için Kontrollü Laminasyon Süreci
7.1 Ekipman ve Proses Altyapısı
Highleap'in HDI laminasyon kapasitesi şunları içerir:
- Pres tablası boyunca ±1°C sıcaklık homojenliğine sahip vakum destekli çoklu açıklıklı hidrolik presler.
- PTFE/özel düşük kayıplı laminat aileleri için özel pres hatları — FR-4 pres hatlarıyla çapraz kontaminasyon riski yok.
- Parti bazında nem takibi ile ≤21°C, ≤45% RH'de iklim kontrollü prepreg depolama.
- Her üretim laminasyon döngüsü için hat içi termokupl veri kaydı.
- Lazer delme işleminden önce ve sonra panellerin %100'ünde (örnekleme yapılmadan) X-ışını katman hizalama ölçümü.
7.2 Döngüler Arası Muayene Protokolü
Highleap, her laminasyon döngüsü arasında şunları gerçekleştirir:
- %100 X-ışını kayıt kontrolü: tüm iç katman referans noktaları ölçüldü, örnekleme yapılmadı.
- 9 noktada panel kalınlığı haritalaması: ±%10 sapma gösteren tüm paneller üretimden çıkarılır.
- Katman ayrılması kabarcıkları ve kenar ayrılması açısından görsel inceleme.
- Üretim numunesi kesiti (üretim partisi başına bir numune): soyulma mukavemeti ölçümü, reçine boşluk kontrolü, bakır-reçine arayüzü kalite değerlendirmesi
Bu döngüler arası kontrol, ek işlem yatırımı yapılmadan önce laminasyon kusurlarının %85-90'ını yakalar. Kusurların döngüler arası denetimde yakalanmasının maliyeti ile son elektrik testinde yakalanmasının maliyeti arasındaki fark: yaklaşık 15$ ve 85$ (örnek rakamlar). Verim ve laminasyon döngüsü sayısının maliyet etkileri için, gizli gömülü PCB maliyet analizine bakın . Her laminasyon döngüsünün teslim süresi etkileri için, HDI PCB teslim süresi kılavuzuna bakın.
7.3 Malzeme Taşıma ve Parti İzlenebilirliği
Her üretim partisi, tam malzeme izlenebilirliğini içerir: prepreg parti numarası, bakır folyo parti numarası ve laminat çekirdek parti numarası; bunların tümü üretim takip belgesi ve denetim kayıtlarıyla bağlantılıdır. Kontrollü empedans programları için, prepreg Dk değeri gelen parti numunelerinde ölçülür ve ölçülen değer, nihai empedans hesaplaması için kullanılır (nominal veri sayfası değeri değil), böylece TDR numune sonuçlarının partiden partiye tekrarlanabilirliği sağlanır (bkz. kontrollü empedans PCB gereksinimleri ).
7.4 Highleap'te HDI Laminasyonu için Kalite Ölçütleri
- Tip I HDI laminasyon verimi (tüm döngüler arası denetimlerden geçen panel): Ortalama %97.8
- Tip II HDI laminasyon verimi: ortalama %95.2
- Tip III HDI laminasyon verimi: ortalama %91.6
- Son kontrolde katman ayrılma oranı: sevk edilen panellerin %0.3'ünden azı.
- Kontrollü empedans ilk geçiş verimi (±%10 içinde): Partilerin %98.1'i
- Çarpılma uyumluluğu (belirtilen sınırlar dahilinde eğilme ve burulma): HDI panellerinin %99.2'si
Bu ölçümler, tedarikçi yeterlilik değerlendirmesi amacıyla talep üzerine sağlanmaktadır.

Önerilen Mesajlar

Taconic RF 35 ve RO4350B PCB karşılaştırması
İçindekiler RF-35 ve RO4350B Karşılaştırması Tedarik ve...

TMM6 Filtre PCB Üretimi
İçindekiler: Mikrodalga Filtre Tasarımcıları Neden... Kullanıyor?

TMM4 Filtre PCB Üretimi
TMM4 filtre PCB'sinin üretimi şu şekilde kontrol edilmektedir...

RF Modülleri için TMM3 PCB Üretimi
TMM3 PCB üretimi, RF modülünün kullanıldığı yerlerde en faydalı olanıdır...
PCB'ler için fiyat teklifi nasıl alınır
DFM/DFA analizlerinizi sizin için yapalım ve size bir raporla geri dönelim.
Dosyalarınızı web sitemiz üzerinden güvenli bir şekilde yükleyebilirsiniz.
Size fiyat teklifi verebilmemiz için aşağıdaki bilgilere ihtiyacımız var:
-
- Gerber, ODB++ veya .pcb, spec.
- Montaj gerekiyorsa BOM listesi
- Adet
- Dönüş zamanı