
Çip Bileşenlerini Lehimleme Rehberi: SMD Onarım Kılavuzu
Şekil 1. Çip bileşenlerinin lehimlenmesi kılavuzu
Yüzeye monte (SMD) çip bileşenlerini elle lehimlemek, doğru aletlere ve her paket türü için bir yönteme sahip olduğunuzda öğrenilebilir bir beceridir. Temel fikir basittir: sıcaklık kontrollü bir havya, iyi bir lehim pastası, ince lehim ve sabit bir cımbız, çoğu pasif ve kurşunlu entegre devreyi elle yerleştirmenize ve lehimlemenize olanak tanırken, kurşunsuz ve bilyalı ızgara parçalar için sıcak hava gerekir. Bu kılavuz, çip bileşenlerini adım adım, paket paket nasıl lehimleyeceğinizi ve yeni başlayanları zorlayan hatalardan, köprülerden, soğuk bağlantılardan ve kalkmış pedlerden nasıl kaçınacağınızı açıklar. 1206 çip bileşenlerinin üretim montajı için , paket birçok minyatür pasif bileşenden daha büyük olsa bile, ped geometrisi, macun biriktirme ve bileşen yerleştirme yine de kontrollü ayarlara ihtiyaç duyar.
Anahtar teslim paketler
- Sıcaklık kontrollü bir havya, ince uçlu havya, ince lehim teli, lehim pastası, cımbız ve büyüteç olmazsa olmaz malzemelerdir.
- Lehim macunu isteğe bağlı değildir; temiz ve güvenilir SMD bağlantılarını mümkün kılan şey budur.
- İki uçlu pasif bileşenler için önce bir ucu kalaylayın, parçayı yerleştirin, ardından her iki ucu da lehimleyin.
- Kurşunlu entegre devreler için, hizalamak üzere bir köşeyi sabitleyin, ardından sıraları lehimleyin ve lehim fitiliyle köprüleri temizleyin.
- Kurşunsuz (QFN) ve bilyalı ızgara (BGA) parçaları, lehim makinesi yerine sıcak hava veya ısıtma plakası ile daha iyi sonuç verir.
İçindekiler
- SMD Bileşenlerini Lehimlemek İçin Aletler
- Lehim Seçimi: Kurşunlu mu, Kurşunsuz mu?
- SMD Lehimlemede Lehimleme Lehimleme Kremi Neden Önemlidir?
- Çip Dirençleri ve Kondansatörler Nasıl Lehimlenir?
- SOIC ve QFP Çipleri Nasıl Lehimlenir?
- QFN ve BGA Paketlerinin Lehimlenmesi
- Sık Karşılaşılan SMD Lehimleme Problemleri ve Çözümleri
- SMD Lehim Bağlantılarının Nasıl Kontrol Edileceği
- SMT montajı yerine ne zaman kullanılmalı?
- Sıkça Sorulan Sorular
SMD Bileşenlerini Lehimlemek İçin Aletler
İyi sonuçlar doğru ekipmanla başlar. Hiçbiri egzotik değil, ancak ince SMD parçalarını ucuz, kontrolsüz bir lehimleme aletiyle lehimlemeye çalışmak, insanların zorlanmasının ana nedenidir.
| araç | Neden önemli |
|---|---|
| Sıcaklık kontrollü ütü, ince uçlu | Dengeli ısı ve küçük bir uç, kontrol için şarttır. |
| İnce lehim teli (yaklaşık 0.3–0.5 mm) | Küçük eklemlere az miktarda ve kontrollü şekilde ekleme yapmanızı sağlar. |
| Lehim macunu (temizleme gerektirmeyen veya reçine bazlı) | Yüzeyleri temizleyerek lehimin düzgün bir şekilde ıslanmasını sağlar. |
| İnce cımbız | Küçük parçaları hassas bir şekilde yerleştirin ve tutun. |
| Büyütme (büyüteç veya mikroskop) | Göremediğiniz şeyi iyi lehimleyemezsiniz. |
| Lehim fitili ve sıcak hava istasyonu | Köprüleri çıkarın ve kurşunsuz parçaları işleyin. |
Ütü sıcaklığı hakkında bir not
Lehimleme aletini, lehimin yüzeyini hızlıca ıslatacak kadar ısıtın, ancak gerekenden daha sıcak olmamasına dikkat edin. Kurşunlu lehim, kurşunsuz lehimden daha düşük bir sıcaklıkta akar, bu nedenle kurşunsuz lehimleme biraz daha yüksek sıcaklıkta yapılır. Amaç, her bir bağlantıyı hızlı bir şekilde yapmaktır: kısa ve sıcak bir temas, uzun ve ılık bir temastan daha az hasara neden olur; bu, kılavuzun tamamında vurgulanan bir temadır.
Lehim Seçimi: Kurşunlu mu, Kurşunsuz mu?
Lehim alaşımı seçiminiz, çalışma hissini ve kullanacağınız sıcaklığı etkiler.
| Lehim | özellikleri | notlar |
|---|---|---|
| Kurşunlu (ör. 63/37) | Düşük erime noktası, kolay akış, parlak ek yerleri | Elle lehimlemeye en uygun olanıdır; birçok nihai üründe kullanımı kısıtlıdır. |
| Kurşunsuz (örneğin SAC305) | Daha yüksek erime noktası, doğal olarak daha mat eklemler | RoHS uyumlu ürünler için gereklidir; daha sıcak bir ütü ve daha fazla lehim teli gerektirir. |
Öğrenme ve yeniden işleme için kurşunlu lehim en toleranslı olanıdır. RoHS uyumluluğu gerektiren her şey için kurşunsuz lehim kullanın ve biraz daha sıcak bir lehimleme demiri, biraz daha fazla lehim pastası ve daha mat bir bağlantı yüzeyi bekleyin; bu normaldir ve soğuk bağlantı belirtisi değildir. Üretim hatları, özellikle yüksek hızlı üretimle ilişkili yoğun, ince aralıklı devre kartlarında, otomatik SMT montajı sırasında sıkıca kontrol edilen profillerle kurşunsuz alaşımları yeniden eritir ; elle yaparken, ekstra lehim pastası ve sabırla bunu telafi edersiniz.
SMD Lehimlemede Lehimleme Lehimleme Kremi Neden Önemlidir?
Lehimleme işlemini zorlaştıran ve kolaylaştıran en büyük fark, lehim pastasıdır. Metal yüzeyleri kimyasal olarak temizler ve erimiş lehimin akmasına ve ıslanmasına yardımcı olarak, bağlantıların temiz bir şekilde oluşmasını ve köprülerin birbirinden ayrılmasını sağlar.
- Ekstra akı uygulayın Özellikle ince aralıklı entegre devreler için, lehimin çekirdeğinde bulunanın ötesinde.
- Flux, köprülerin onarılabilir olmasını sağlar. Lehim pastası ve lehim fitili ile fazla lehim kolayca temizlenir.
- Uygun bir tür seçin. Temizleme gerektirmeyen lehim macunu kullanışlıdır; reçine de iyi sonuç verir ancak sonrasında temizlik gerekebilir, bu da devre kartlarının neden temizlendiğiyle bağlantılıdır.
Eğer lehim bağlantısı ıslanmıyorsa, çözüm neredeyse her zaman daha fazla ısı değil, daha fazla lehim pastası ve temiz bir uçtur. Lehim pastası yerine ısıya başvurmak, lehim pedlerinin hasar görmesine neden olur.
Çip Dirençleri ve Kondansatörler Nasıl Lehimlenir?
Çip paketlerindeki (0805, 0603, 0402 ve daha küçük) dirençler ve kapasitörler, başlamak için en kolay yerdir. Güvenilir yöntemin net bir sırası vardır.
- Teneke bir ped. İki bağlantı noktasından yalnızca birine az miktarda lehim ekleyin.
- Parçayı yerleştirin. Parçayı cımbızla tutun, kalaylı pedi tekrar ısıtın ve parçayı bir ucu lehimlenecek şekilde yerine kaydırın.
- Diğer ucunu lehimleyin. Parça artık yerine sabitlendiğine göre, ikinci ucunu düzgünce lehimleyin.
- Gerekirse ilk ucu yeniden lehimleyin. İlk eklemi tekrar tutarak düzgün bir fileto elde edin, sadece bir tutturma işlemi olmasın.
Önce sadece bir ucu lehimlemenin nedeni kontroldür: ikinci bağlantıyı yaparken parça yerinde kalır ve her iki ucu aynı anda ısıtmaktan kaçınırsınız. Parça ne kadar küçükse, bu o kadar önemlidir ve büyüteç ve sabit cımbızın faydasını o kadar çok anlayacaksınız.
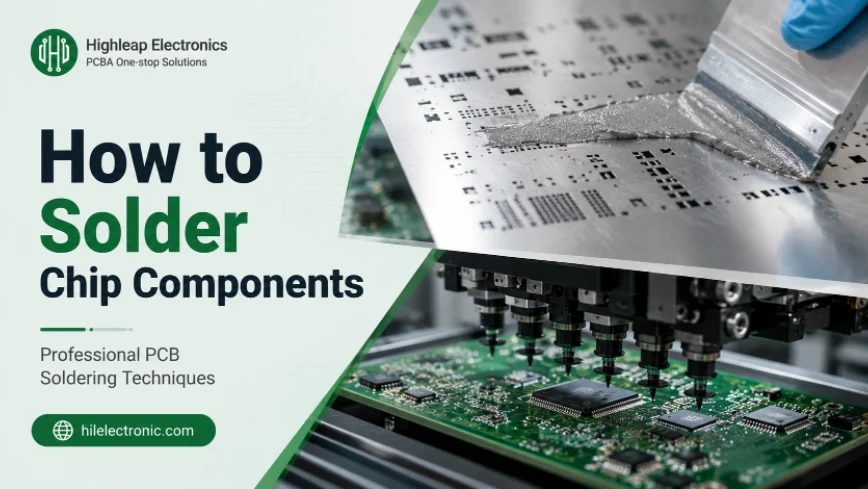
Şekil 2. Şablon baskı ve yerleştirme yöntemiyle SMT çip lehimleme işlemi.
SOIC ve QFP Çipleri Nasıl Lehimlenir?
Kenarlarında görünür bağlantı noktaları bulunan SOIC, SSOP, QFP gibi yongalar göz korkutucu görünebilir ancak her bir bağlantı noktasına erişilebildiği için elle işlenmesi oldukça kolaydır.
Önce zımbalayın, sonra sıraları lehimleyin.
- Bir köşeyi hizalayıp sabitleyin. Çipi dikkatlice taban alanına yerleştirin ve hizalamayı sabitlemek için tek bir köşe pimini lehimleyin. Devam etmeden önce her pimin kendi pedine oturduğundan emin olun.
- Karşı köşeye zımbalayın. Bu, parçanın kare şeklini düzeltir.
- Her sırayı lehimleyin. Lehimleme macunu ekleyin ve pinleri tek tek veya "sürükleme lehimleme" yöntemiyle, yani keski uçlu bir lehim teliyle sıra boyunca lehim damlasını sürükleyerek lehimleyin.
- Köprülerden tüm geçişleri kaldırın. Pinlerin birbirine temas ettiği yerlere lehim macunu ekleyin ve fazlasını lehim fitiliyle çekin.
İnce aralıklı parçalarda köprü oluşumu normaldir ve sorun teşkil etmez; lehim macunu ve fitil ile saniyeler içinde giderilebilirler. Buradaki püf nokta ilk adımda hizalamadır; eğer çip pedleri üzerinde düz duruyorsa, gerisi rutindir. Çok ince aralıklı cihazlar için, bir fabrikanın üretim montajı sırasında uyguladığı özen (iyi lehim macunu, doğru uç, istikrarlı teknik) el işçiliğinin başarılı olmasını sağlar.
QFN ve BGA Paketlerinin Lehimlenmesi
Bazı paketler bağlantılarını gizler ve bu gibi durumlarda sadece ütü yetersiz kalır.
| paket | En iyi yaklaşım |
|---|---|
| İki uçlu pasifler | Demir, kalay-tek ped yöntemi |
| SOIC / QFP (görünür uçlar) | Demir, çivili ve sürüklemeli, fitilli köprüler |
| QFN (alttan sonlandırılmış) | Lehim macunu ve sıcak hava veya ısıtıcı plaka |
| BGA (altında toplar) | Sıcak hava veya kızılötesi lehimleme istasyonu; elle lehimleme yapılamaz. |
QFN ve kurşunsuz parçalar
Bir QFN konektörünün alt tarafında bağlantı noktaları ve genellikle merkezi bir termal ped bulunur, bu nedenle havya ucuyla ulaşılabilecek bir yer yoktur. Pratik yöntem, pedlere lehim macunu ve sıcak hava uygulamak veya alttan yeniden akış için bir ısıtma plakası kullanmaktır. Gizli bağlantılar, sonrasında görsel olarak doğrulamanızı imkansız hale getirir.
BGA paketleri
BGA, gövdenin altında lehim toplarından oluşan bir ızgara üzerinde bulunur. Elle lehimlenmesi mümkün değildir; sıcak hava veya kızılötesi lehimleme istasyonuna ihtiyaç duyar ve değiştirilmesi durumunda yeniden lehimleme işlemi yapılır. Bağlantı noktaları görünmez olduğundan, doğrulanmaları için röntgen gereklidir; üretim hatlarında montaj sırasında bu parçaların röntgenlenmesinin nedeni de aynıdır.
Sık Karşılaşılan SMD Lehimleme Problemleri ve Çözümleri
El lehimleme ile ilgili hemen hemen her sorun kısa bir listeye girer ve her birinin açık bir nedeni ve çözümü vardır.
| Sorun | Sebep ve çözüm |
|---|---|
| Lehim köprüleri | Çok fazla lehim var; lehim macunu ekleyin ve fazlasını emdirin. |
| Soğuk/donuk eklem | Soğutma sırasında yeterli ısı veya hareket yok; lehimleme macunu ile yeniden akış yapın. |
| mezar taşı | Pasif malzemenin eşit olmayan şekilde ısınması; her iki ucun daha eşit şekilde ısıtılması |
| Kaldırılmış ped | Çok fazla ısı veya uzun süre; kısa süreli sıcak temas kullanın ve daha az yeniden işleme yapın. |
Kaldırılan lehimleme pedi özel dikkat gerektirir: lehimleme aletini ped üzerinde çok uzun süre tutmak veya aynı bağlantıyı tekrar tekrar işlemek, bakırı laminattan soyabilir; bu da kendine özgü nedenleri olan bir arızadır. Savunma, bu kılavuzun başından itibaren belirtilen prensiptir: uzun ve ılık yerine kısa ve sıcak lehimleme, ayrıca bağlantıların ilk denemede oluşmasını sağlayacak kadar lehim pastası kullanmak. Kartı nazikçe tutun ve hassas parçaları korumak için ESD güvenli bir kurulum kullanın.
SMD Lehim Bağlantılarının Nasıl Kontrol Edileceği
Görünüşü düzgün olan bir bağlantı genellikle doğrudur, bu nedenle inceleme çoğunlukla görseldir ve bağlantıların kontrolü yapılır.
- Pürüzsüz bir fileto arayın. Lehim, pedden uca doğru düzgün bir şekilde kıvrılmalı, top şeklinde durmamalıdır.
- Köprüleri ve açık alanları kontrol edin. Büyüteç altında, bitişik pimlerin birbirine bağlı olmadığından ve her pimin lehimlendiğinden emin olun.
- Bitirme aşamasına dikkat edin. Kurşunsuz bağlantılar, kurşunlu bağlantılara göre daha mat görünür; matlık soğuklukla aynı şey değildir.
- Sürekliliği doğrulayın. Multimetre bağlantıları doğrular ve gözünüzün kaçırdığı köprüleri tespit eder.
Fabrikaların kullandığı resmi kabul kriterleri, kaynak şekli, ıslatma, izin verilen koşullar, IPC-A-610'da kodlanmıştır ve bunları gözden geçirmek, hobi amaçlı çalışmalarda bile iyi bir kaynağın nasıl görünmesi gerektiğine dair faydalı bir zihinsel resim sunar.
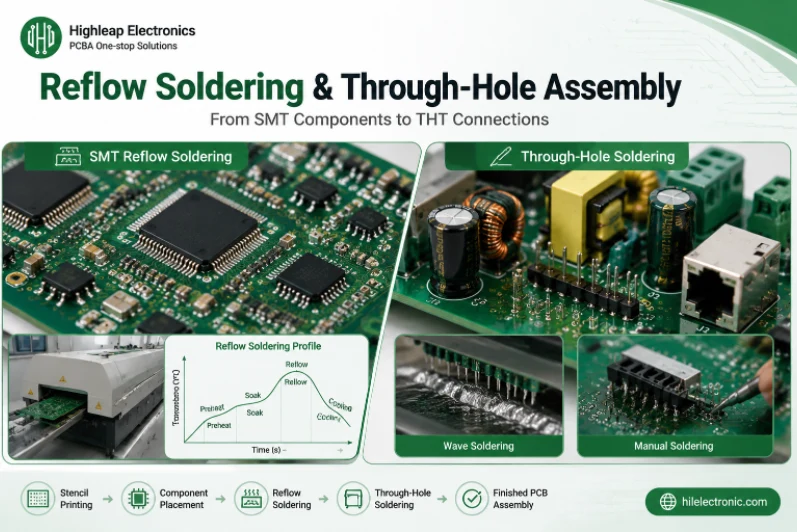
Şekil 3. SMT yeniden akışlı lehimleme ve delik içi lehimleme işlemi
SMT montajı yerine ne zaman kullanılmalı?
Elle lehimleme, prototipler, onarımlar ve küçük ölçekli üretimler için idealdir. Ancak, bir noktada devre kartının bir fabrikada monte edilmesi daha hızlı, daha ucuz ve daha güvenilir hale gelir.
- Birçok ince dişli veya kurşunsuz parça (Çok sayıda QFN veya BGA) makineyle çok daha iyi yerleştirilir.
- Birkaç tahtadan fazlası Dengeyi makine montajı lehine çeviriyor.
- Küçük pasifler (0201 ve daha küçük) numaralı parçaları elle güvenilir bir şekilde yerleştirmek pratik değildir.
Bu durumlarda, tasarımı PCB montajı için dışarı göndermek, kartın otomatik bir hatta üretilmesini sağlar ve aynı dosyalar yeniden tasarıma gerek kalmadan yüksek hacimli montaja uyarlanabilir. Hızlı bir tasarım incelemesi, ayak izlerinin ve aralıkların montaja hazır olduğunu doğrular ve yüksek ısı yüküne sahip kartlar, metal çekirdekli montaja uygun bir alt tabaka kullanabilir . Kartın kendisi standart PCB üretiminden gelir.
Sıcaklık kontrollü bir havya, bol miktarda lehim pastası ve her paket için doğru yöntemle, çip bileşenlerini elle lehimlemek oldukça kolaydır ve bir işin montaj hattına gönderilmesinin daha iyi olup olmadığını anlayabilirsiniz. Highleap Electronics ve prototipten üretime montaj hizmetlerimiz hakkında daha fazla bilgi edinebilirsiniz.
Sıkça Sorulan Sorular
SMD lehimleme işlerinde lehimleme aletimin sıcaklığını kaç dereceye ayarlamalıyım?
Lehimleme noktası hızlıca ıslanacak kadar sıcak, ancak gerekenden daha sıcak olmamalı. Kurşunsuz lehim, kurşunlu lehimden biraz daha yüksek bir ayar gerektirir. Önemli olan, uzun süreli ısıtma yerine kısa süreli sıcak temasla her bir lehimleme noktası oluşturmaktır; bu, lehim pedlerini ve bileşenleri korur.
Lehim telinin zaten çekirdeği varsa, lehim pastası kullanmama gerçekten gerek var mı?
Evet, özellikle ince aralıklı entegre devreler için. Lehimin çekirdeğinin ötesine eklenen lehim pastası, yüzeyleri temizleyerek lehimin düzgün bir şekilde ıslanmasını ve köprülerin fitil gibi ayrılmasını sağlar. Eğer bir bağlantı ıslanmıyorsa, ısı uygulamak yerine lehim pastası ekleyin ve ucu temizleyin.
Küçük bir direnci veya kondansatörü yerinden oynatmadan nasıl lehimleyebilirim?
Önce sadece bir lehimleme noktasını lehimleyin, ardından parçayı cımbızla tutun ve bir ucu lehimlenecek şekilde o noktayı yeniden lehimleyin. Parça sabitlendikten sonra diğer ucunu lehimleyin ve ilk lehimleme noktasını düzeltin. Sadece bir lehimleme noktasını lehimlemek, çalışırken parçanın kaymasını önler.
Entegre devre pinleri arasındaki lehim köprülerini nasıl onarabilirim?
Köprülenmiş pinlerin üzerine lehim pastası sürün ve üzerlerine lehim fitili yerleştirin, ardından ısıtın; fitil fazla lehimin uzaklaşmasını sağlar. Köprüler ince aralıklı parçalarda normaldir ve lehim pastası sürüldükten sonra saniyeler içinde kaybolur.
QFN veya BGA yongasını elle lehimleyebilir miyim?
QFN ve BGA'lar bağlantılarını altta gizler, bu nedenle lehimleme aleti onlara ulaşamaz. QFN'ler lehim macunu ve sıcak hava veya ısıtma plakası ile yapılır; BGA'lar ise sıcak hava veya kızılötesi yeniden işleme istasyonu ve yeniden bilyeleme gerektirir ve gizli bağlantıları röntgen ile doğrulanır.
Lehimleme yaparken neden bir bağlantı noktası devreden kalktı?
Aşırı ısı veya tekrarlanan işleme, bakır pedi laminattan ayırabilir. Kısa süreli, sıcak bir temas kullanın, ilk denemede ıslatacak kadar lehim teli kullanın ve aynı bağlantıyı kaç kez tekrarlayacağınızı sınırlayın. Kalkmış pedler bilinen ve önlenebilir bir arıza türüdür.
Ne zaman elle lehimlemeyi bırakıp devre kartının montajını yaptırmalıyım?
Devre kartında çok sayıda ince aralıklı veya kurşunsuz parça, birkaç üniteden fazla veya 0201 gibi çok küçük pasif bileşenler olduğunda, makine montajı daha hızlı, daha ucuz ve daha güvenilir olur ve aynı dosyalar yeniden tasarıma gerek kalmadan seri üretime uyarlanabilir.
Elle lehimleme için kurşunlu lehim mi yoksa kurşunsuz lehim mi daha iyidir?
Kurşunlu lehim (örneğin 63/37) daha düşük sıcaklıkta erir ve daha kolay akar, bu da onu elle çalışma ve yeniden işleme için en uygun lehim türü yapar. Kurşunsuz lehim (örneğin SAC305) RoHS uyumlu ürünler için gereklidir ve daha sıcak bir havya ve daha fazla lehim pastası gerektirir; bu da normal olan daha mat bir yüzey elde edilmesini sağlar. Ürününüz için uyumluluğun geçerli olup olmadığına göre seçim yapın.

Önerilen Mesajlar

TMM PCB Üretimi
İçindekiler Tablosu TMM PCB Üretimi RF ve... için Kapsam

RT duroid 6002 PCB Alıntı ve Yığınlama
Bu sayfa, alıntı ve sıralama tanımlama görevinden sorumludur...

Taconic RF 35 ve RO4350B PCB karşılaştırması
İçindekiler RF-35 ve RO4350B Karşılaştırması Tedarik ve...

TMM6 Filtre PCB Üretimi
İçindekiler: Mikrodalga Filtre Tasarımcıları Neden... Kullanıyor?
PCB'ler için fiyat teklifi nasıl alınır
Sizin için DFM/DFA analizini çalıştıralım ve size bir raporla geri dönelim. Dosyalarınızı web sitemiz üzerinden güvenli bir şekilde yükleyebilirsiniz. Size bir teklif verebilmek için aşağıdaki bilgilere ihtiyacımız var:
-
- Gerber, ODB++ veya .pcb, spec.
- Montaj gerekiyorsa BOM listesi
- Adet
- Dönüş zamanı
PCBA hizmetleri için lütfen BOM'unuzu (Malzeme Listesi) ve herhangi bir özel montaj talimatını sağlayın. Ayrıca, tasarımlarınızı üretilebilirlik ve montaj için optimize etmek ve sorunsuz bir üretim süreci sağlamak için DFM/DFA analizi de sunuyoruz.