
Lehimin Erime Noktası: Alaşım Sıcaklık Kılavuzu
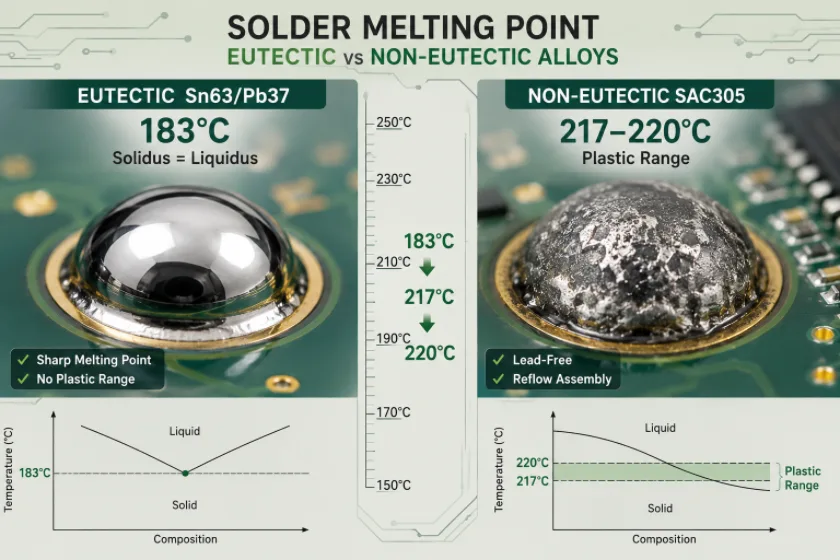
Şekil 1. Lehimin erime noktası
Lehimin erime noktası tamamen alaşımına bağlıdır. Ötektik kalay-kurşun lehim (Sn63/Pb37) tek ve keskin bir şekilde 183 °C'de (361 °F) erirken , en yaygın kurşunsuz alaşım olan SAC305 yaklaşık 217–220 °C (423–428 °F) aralığında erir . Lehim alaşımlarının tüm ailesinde bu rakamlar, düşük sıcaklıklı kalay-bizmut için yaklaşık 138 °C'den yüksek kurşunlu lehimler için 300 °C ve üzerine kadar değişir. Bu kılavuz, her alaşım için kesin rakamları verir, erime noktası ile erime aralığı arasındaki farkı açıklar ve bu birkaç derecenin bir PCB bağlantısının sağlam mı yoksa kusurlu mu olduğuna karar vermesinin nedenini gösterir.
Lehimin erime noktası nedir?
Erime noktası, bir lehim alaşımının katı halden sıvı hale geçerek metal yüzeyleri ıslatıp bağlantı oluşturabileceği sıcaklıktır. Buradaki zorluk, yalnızca ötektik alaşımların gerçek anlamda tek bir erime noktasına sahip olmasıdır. Ötektik bir karışım (klasik örnek Sn63/Pb37'dir) arada herhangi bir yumuşak hal olmadan, tam olarak tek bir sıcaklıkta erir ve donar. Bu keskin geçiş, ötektik lehimin temiz bağlantılar oluşturmasının ve kullanımı kolay olmasının nedenidir.
Ötektik olmayan alaşımların çoğu bunun yerine iki sıcaklık aralığıyla sınırlı bir aralıkta erir:
- solidüs — alaşımın oluştuğu sıcaklık başlıyor Erimeye başlar. Bunun altında tamamen katıdır.
- sıvı — alaşımın bulunduğu sıcaklık tamamen Sıvı. Bunun üzerinde serbestçe akar.
Katılaşma noktası ile sıvılaşma noktası arasında lehim kısmen katı, kısmen sıvı haldedir; bu da "macunsu" veya "plastik" bir aralıktır. Bu aralıkta iken bozulan bağlantılar genellikle taneli ve zayıf olur (bozulmuş veya soğuk bağlantının klasik bir nedeni), bu nedenle plastik aralığı olmayan ötektik alaşımlar elle lehimleme için tercih edilir.
Kurşunlu (kalay-kurşun) lehimin erime noktası
Kalay-kurşun (SnPb) lehim, on yıllarca elektronik sektörüne hakim olmuş ve güvenilirliği ile kalay bıyıklarının olmaması nedeniyle havacılık, savunma ve tıp alanlarında hala kullanılmaktadır. Erime davranışı kalay-kurşun oranına bağlıdır ve tüm SnPb alaşımları aynı 183 °C katılaşma sıcaklığına (ötektik sıcaklık) sahiptir:
| Kalay-kurşun alaşımı | Erime noktası / aralığı | notlar |
|---|---|---|
| Sn63 / Pb37 (ötektik) | 183 °C (361 °F) — tek nokta | Referans niteliğindeki elektronik lehimleme ürünü; plastik içermeyen seri. |
| Sn60 / Pb40 | 183–190 °C (361–374 °F) | Çok yaygın; küçük plastik yelpazesi |
| Sn50 / Pb50 | 183–216 °C (361–421 °F) | Daha geniş plastik yelpazesi; genel amaçlı |
| Sn40 / Pb60 | 183–238 °C (361–460 °F) | Yüksek kurşun içeriği; tesisat/endüstriyel |
Pratik açıdan bakıldığında, mümkün olan en temiz bağlantıları elde etmek istediğinizde Sn63/Pb37 alaşımını tercih etmelisiniz, çünkü diğer oranların geçtiği macunsu aralığı atlar.
Kurşunsuz lehimin erime noktası
RoHS ve benzeri düzenlemeler, çoğu ticari elektronik ürünü, esas olarak kalay bazlı ve gümüş, bakır ve bazen de bizmut veya nikel ilaveleriyle üretilen kurşunsuz lehim kullanımına itti. Kurşunsuz alaşımlar, kalay-kurşun alaşımlarına göre 30-45 °C daha yüksek sıcaklıkta erir; bu da geçişin en büyük pratik sonucudur: lehimleme tepe sıcaklıklarını ve devre kartları ile bileşenler üzerindeki termal stresi artırır.
| Kurşunsuz alaşım | Erime noktası / aralığı | notlar |
|---|---|---|
| SAC305 (Sn96.5/Ag3.0/Cu0.5) | 217–220 °C (423–428 °F) | SMT için varsayılan kurşunsuz alaşım |
| SAC387 (Sn95.5/Ag3.8/Cu0.7) | ~217–218 °C (423–424 °F) | Ötektik yakınında SAC varyantı |
| Sn96.5/Ag3.5 (Sn-Ag) | 221 ° C (430 ° F) | Ötektik kalay-gümüş, bakır içermez. |
| Sn99.3/Cu0.7 (Sn-Cu) | 227 ° C (441 ° F) | Düşük maliyetli, dalga lehimlemede yaygın olarak kullanılır. |
SAC305, kurşunsuz PCB montajında en çok kullanılan alaşımdır. Maliyeti düşürmek veya düşme darbesi ve termal döngü performansını iyileştirmek için daha düşük gümüşlü ve katkılı varyantları mevcuttur, ancak erime noktaları 217 °C civarındaki SAC alaşımına yakındır.
Düşük sıcaklık ve yüksek sıcaklık lehimleri
Ana akım alaşımların ötesinde, sıcaklık ölçeğinin uç noktalarında iki özel grup yer almaktadır.
Düşük sıcaklıkta lehimler
Kalay-bismut (Sn42/Bi58) sadece 138 °C'de (281 °F) erir ve indiyum-kalay (In52/Sn48) yaklaşık 118 °C'de (244 °F) erir . Bunlar, bileşenlerin veya alt tabakaların normal lehimleme ısısına dayanamadığı durumlarda kullanılır; ısıya duyarlı LED'ler, bazı sensörler, esnek alt tabakalar ve ilk lehimin yeniden eritilmeden ikinci bir lehimleme işleminin yapılması gereken kademeli lehimleme gibi. Dezavantajı ise bismut alaşımlarının daha kırılgan olma eğiliminde olmasıdır.
Yüksek sıcaklık lehimleri
Sn10/Pb88/Ag2 (yaklaşık 268–290 °C) ve Sn5/Pb95 (yaklaşık 308–312 °C) gibi yüksek kurşunlu alaşımlar, sıradan lehimin eriyeceği sıcaklıklarda katı halde kalırlar. Bunlar, güç yarı iletken yongalarının bağlantısında, petrol ve gaz arama ve üretim elektroniğinde ve diğer sıcak ortamlarda kullanılır. Referans olarak, saf kalay 232 °C'de ve saf kurşun 327 °C'de erir.
Lehim erime noktası karşılaştırma tablosu
Bu derlenmiş tablo, yaygın alaşımları en düşük erime noktasından en yüksek erime noktasına doğru yan yana sıralamaktadır.
| alaşım | Bileşim | Erime noktası (°C) | Erime (°F) | Türü / kullanımı |
|---|---|---|---|---|
| In52/Sn48 | %52 İndiyum, %48 Kalay | 118 | 244 | Düşük sıcaklıkta hassas parçalar |
| Sn42/Bi58 | %42 Kalay, %58 Bi | 138 | 281 | Düşük sıcaklıkta kurşunsuz |
| Sn63 / Pb37 | %63 Kalay, %37 Kurşun | 183 | 361 | Kurşunlu ötektik (referans) |
| Sn60 / Pb40 | %60 Kalay, %40 Kurşun | 183-190 | 361-374 | Kurşunlu, genel |
| SAC305 | %96.5 Kalay, %3 Gümüş, %0.5 Bakır | 217-220 | 423-428 | Kurşunsuz SMT (varsayılan) |
| Sn96.5/Ag3.5 | %96.5 Kalay, %3.5 Gümüş | 221 | 430 | Kurşunsuz kalay-gümüş |
| Sn99.3/Cu0.7 | %99.3 Sn, %0.7 Cu | 227 | 441 | Kurşunsuz dalga lehimleme |
| Saf kalay (Sn) | %100 Sn | 232 | 450 | Referans metal |
| Sn10/Pb88/Ag2 | %10 Kalay, %88 Kurşun, %2 Gümüş | 268-290 | 514-554 | Yüksek sıcaklık (kalıp yapışması) |
| Saf kurşun (Pb) | %100 kurşun | 327 | 621 | Referans metal |
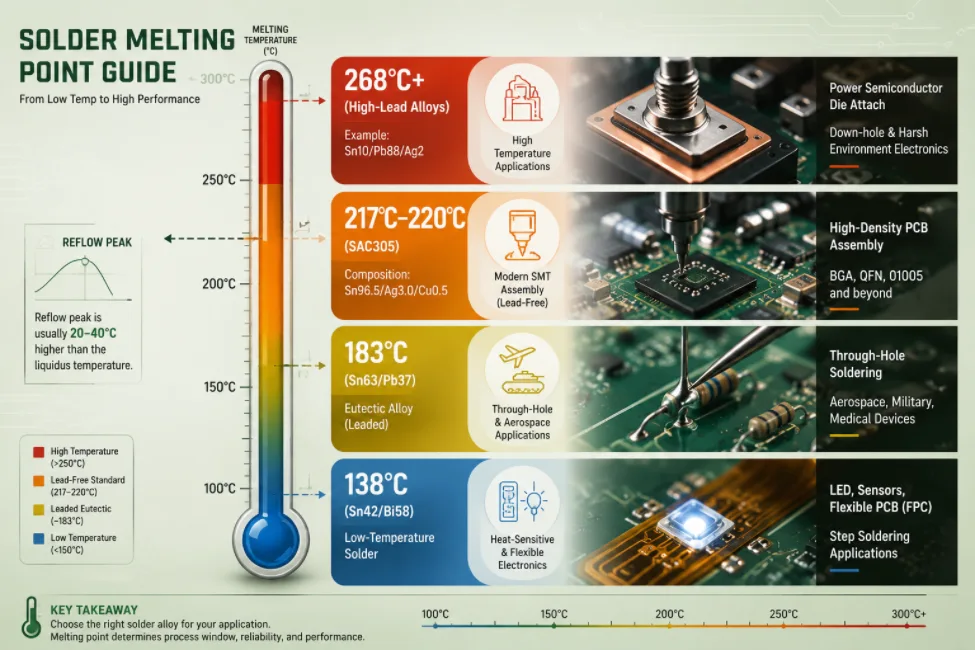
Şekil 2. Lehimin erime noktası detayları
Erime noktası ile lehimleme ve yeniden akış sıcaklığı arasındaki ilişki
Sık karşılaşılan bir karışıklık, erime noktasını lehim makinenizin veya fırınınızın ayarladığı sıcaklık olarak algılamaktır. Bu doğru değildir. Erime noktası, lehimin sıvı hale geldiği anı gösterir; lehim pedlerini gerçekten ıslatmak ve düzgün bir şekilde akmasını sağlamak için, sıvılaşma noktasının biraz üzerinde bir sıcaklıkta çalışmanız gerekir.
- Lehimleme ucu sıcaklığı Uç soğumadan önce ısıyı hızla eklem içine iletmek için erime noktasının oldukça üzerine ayarlanır. Tipik ayarlar yaklaşık olarak şöyledir: 315–370 °C (600–700 °F) kurşunlu lehim için ve 350–400 °C (660–750 °F) Kurşunsuz kullanım için, uç boyutuna ve eklem kütlesine göre ayarlanmıştır.
- Yeniden akış tepe sıcaklığı Alaşımın sıvılaşma noktasının yaklaşık 20-40 °C üzerinde ayarlanır. SAC305 için (sıvılaşma noktası ~220 °C) tipik bir tepe noktası şöyledir: 235–250 °CKurşunlu Sn63/Pb37 için ise yaklaşık bir tepe noktası 210–225 °C normaldir.
Erime noktası ile çalışma sıcaklığı arasındaki fark kasıtlıdır: çok az fark olursa lehim neredeyse hiç akmaz (soğuk bağlantılar, zayıf ıslatma); çok fazla fark olursa lehim pedlerinin kalkması, ısıya duyarlı parçaların hasar görmesi veya devre kartının cam geçiş sıcaklığının aşılması riski ortaya çıkar.
PCB montajında lehimin erime noktasının önemi
Üretimde, erime noktası her ısıl işlemin temelini oluşturan sayıdır. Yanlış yapılırsa verim düşer. En çok önem taşıdığı yerler şunlardır:
- Akış profillemesi. Dört bölgeli lehimleme profili (ön ısıtma, bekletme, lehimleme, soğutma), macun alaşımının katılaşma ve sıvılaşma noktalarından ayarlanır. Tepe noktası, parçaları aşırı ısıtmadan sıvılaşma noktasını güvenli bir marjla geçmelidir; bu nedenle SAC305 için ayarlanmış bir profil, kurşunlu bir işlem için ayarlanmış bir profilden farklıdır.
- Levha malzemesi (Tg). Kurşunsuz ürünlerin daha yüksek sıcaklıkları, laminatın cam geçiş sıcaklığına daha da yaklaşır, bu nedenle yüksek Tg değerleri elde edilir. FR-4 Kurşunsuz yapılarda, katman ayrılmasını ve deformasyonu önlemek için sıklıkla tercih edilir.
- Karışık alaşımlar. Kurşunlu bilyelerin kurşunsuz bir profilden (veya tam tersi) geçirilmesi güvenilmez bağlantılar oluşturur. Alaşım uyumluluğu, özellikle malzeme listesi genelinde kontrol edilmelidir. BGA'lar.
- Lehim macunu ve şablonlar. Macun alaşıma uygun hale getirilir ve doğru miktarda kaplama hacmi elde edilir. lazer kesim şablonu Lehimleme macunu yandıktan sonra bile bağlantı yerinde yeterli metal kalmasını sağlar.
- Düşük sıcaklık seçenekleri. Bir devre kartı 245 °C'lik tepe sıcaklığına dayanamayan parçalar içeriyorsa, bunun yerine düşük sıcaklık alaşımı veya seçici bir işlem tercih edilir.
Çin merkezli bir PCB ve PCBA üreticisi olan Highleap Electronics , lehim macunu alaşımına ve kartın termal kütlesine uygun reflow profilleriyle hem kurşunlu hem de kurşunsuz prosesler yürütmekte olup, bu işlemler alan dizilimli parçalar üzerinde AOI ve X-ışını ile doğrulanmaktadır. Tasarımınız için hangi alaşımın veya yüzey işleminin uygun olduğundan emin değilseniz, kart üretilmeden önce lehim alaşımı, yüzey işlemi ve termal hususların ele alındığı bir DFM incelemesi yapılır; bu, standart anahtar teslimi PCB montajı ve SMT çalışmalarının bir parçasıdır .
Lehimin erime noktası hakkında SSS
Lehimin erime noktası Celsius ve Fahrenheit cinsinden nedir?
Bu, alaşıma bağlıdır. En yaygın kurşunlu lehim olan Sn63/Pb37, 183 °C'de (361 °F) erir. En yaygın kurşunsuz lehim olan SAC305 ise yaklaşık 217–220 °C'de (423–428 °F) erir.
Kurşunsuz lehimin erime noktası nedir?
Kurşunsuz elektronik lehimlerin çoğu yaklaşık 217 °C ile 227 °C arasında erir. SAC305 217–220 °C, ötektik kalay-gümüş 221 °C ve kalay-bakır (Sn99.3/Cu0.7) 227 °C'dir; bu da kalay-kurşun lehiminden yaklaşık 30–45 °C daha sıcaktır.
Ötektik lehimin neden tek bir erime noktası vardır?
Sn63/Pb37 gibi ötektik alaşımlar, ara bir macunsu aralık olmaksızın, tam olarak tek bir sıcaklıkta eriyip katılaşan özel bir bileşime sahiptir. Bu keskin geçiş, temiz bağlantılar sağlar ve elle lehimlemeyi kolaylaştırır.
Lehim makinesinin sıcaklığını kaç dereceye ayarlamalıyım?
Lehimin erime noktasının üzerinde, böylece ısı hızlı bir şekilde iletilir: Kurşunlu lehim için yaklaşık 315–370 °C (600–700 °F) ve kurşunsuz lehim için 350–400 °C (660–750 °F), uç boyutuna ve bağlantı kütlesine göre ayarlanır. Tam rakam, çalışma sıcaklığıdır, erime noktasının kendisi değildir.
Lehimleme sıcaklığı, erime noktasıyla aynı mıdır?
Hayır. Erime noktası, lehimin sıvı hale geldiği noktadır; lehimleme veya yeniden akış sıcaklığı bunun üzerinde ayarlanır. Yeniden akış zirveleri tipik olarak alaşımın sıvılaşma noktasının 20-40 °C üzerindedir, böylece lehim düzgün bir şekilde ıslanır.
Kurşunlu ve kurşunsuz lehimleri karıştırabilir miyim?
Bundan kaçınmak en iyisidir. Alaşımların karıştırılması – örneğin kurşunsuz BGA bilyelerinin kurşunlu bir profilden geçirilmesi – güvenilir olmayan bağlantılara neden olan metaller arası ve erime noktası uyumsuzlukları yaratır. Üretimde, alaşım uyumluluğu tüm montaj boyunca kontrol edilir.
En düşük erime noktasına sahip lehim hangisidir?
Yaygın alaşımlar arasında indiyum-kalay (In52/Sn48) yaklaşık 118 °C'de, kalay-bizmut (Sn42/Bi58) ise 138 °C'de erir. Bu düşük sıcaklık lehimleri, ısıya duyarlı bileşenler ve kademeli lehimleme için kullanılır, ancak bizmut alaşımları daha kırılgandır.

Önerilen Mesajlar

RT duroid 6002 PCB Alıntı ve Yığınlama
Bu sayfa, alıntı ve sıralama tanımlama görevinden sorumludur...

TMM6 Filtre PCB Üretimi
İçindekiler: Mikrodalga Filtre Tasarımcıları Neden... Kullanıyor?

Taconic RF 35 ve RO4350B PCB karşılaştırması
İçindekiler RF-35 ve RO4350B Karşılaştırması Tedarik ve...

TMM4 Filtre PCB Üretimi
TMM4 filtre PCB'sinin üretimi şu şekilde kontrol edilmektedir...
PCB'ler için fiyat teklifi nasıl alınır
Sizin için DFM/DFA analizini çalıştıralım ve size bir raporla geri dönelim. Dosyalarınızı web sitemiz üzerinden güvenli bir şekilde yükleyebilirsiniz. Size bir teklif verebilmek için aşağıdaki bilgilere ihtiyacımız var:
-
- Gerber, ODB++ veya .pcb, spec.
- Montaj gerekiyorsa BOM listesi
- Adet
- Dönüş zamanı
PCBA hizmetleri için lütfen BOM'unuzu (Malzeme Listesi) ve herhangi bir özel montaj talimatını sağlayın. Ayrıca, tasarımlarınızı üretilebilirlik ve montaj için optimize etmek ve sorunsuz bir üretim süreci sağlamak için DFM/DFA analizi de sunuyoruz.