
Sert Esnek PCB Üreticisi ve Üretim Süreci

Rijit-esnek PCB üretimi, rijit PCB imalatını ve esnek devre işlemeyi tek bir entegre kart yapısında birleştirir. Standart rijit PCB üretimine kıyasla, bu süreç daha zorludur çünkü aynı ürün içinde iki çok farklı malzeme sistemini kontrol etmeyi gerektirir. Rijit bölümler boyutsal kararlılık ve montaj mukavemeti sağlamalı, esnek bölümler ise bükülebilirlik, yorulma direnci ve uzun vadeli bağlantı güvenilirliğini korumalıdır.
Bu nedenle, rijit-esnek PCB üretim adımları, esnek bir devreyi rijit bir karta yapıştırmaktan çok daha fazlasını içerir. Tüm süreç, rijit ve esnek malzeme hazırlığı, ayrı devre oluşturma, kaplama laminasyonu, çok katmanlı yapıştırma, ikincil delme, metalizasyon, dış katman görüntüleme, lehim maskesi, profil oluşturma, test etme ve son muayeneyi kapsar. Rijit ve esnek kısımların güvenilir bir nihai ürün olarak birlikte çalışmasını sağlamak için her aşama dikkatlice kontrol edilmelidir.
Highleap Electronics'te, rijit-esnek PCB üretim iş akışımız, süreç istikrarı, malzeme uyumluluğu ve rijit ve esnek bölümler arasında güvenilir bağlantı üzerine kuruludur. Bu, özellikle hem kompakt paketleme hem de uzun vadeli mekanik güvenilirlik gereksinimlerini karşılaması gereken ürünler için önemlidir.
Sert ve Esnek PCB Üretiminde Kullanılan Malzemeler
Esnek ve rijit PCB yapımında hem esnek devre malzemeleri hem de rijit PCB malzemeleri kullanılır. Malzeme uyumluluğu, sürecin kritik bir parçasıdır çünkü farklı malzemeler ısıya, basınca, delmeye ve imalat sırasında boyutsal harekete farklı tepkiler verir.
Esnek Kesit Malzemeleri
- Poliimid PI: Mükemmel ısı direnci, esnekliği, kimyasal kararlılığı ve dielektrik performansı nedeniyle en yaygın kullanılan esnek taban malzemesidir.
- Polyester PET: Daha az zorlu uygulamalarda kullanılan, daha düşük maliyetli bir alternatiftir; ancak poliimide göre daha düşük sıcaklık dayanımına sahiptir.
- Haddeleme ve Tavlama İşlemi Sonrası Bakır: Genellikle esnek bölgelerde tercih edilir çünkü bükülme sırasında daha iyi süneklik ve yorulma direnci sağlar.
- Elektrokaplama Yöntemiyle Üretilen Bakır: Daha ekonomiktir, ancak genellikle RA bakıra göre dinamik bükülme için daha az uygundur.
- Yapıştırıcı Sistemleri: Esnek yapıya ve laminasyon gereksinimlerine bağlı olarak akrilik ve epoksi yapıştırıcılar kullanılır.
- Yapıştırıcı gerektirmeyen esnek çekirdek: Daha ince yapılar, geliştirilmiş esneklik ve daha iyi termal performans için kullanılır.
- Kapak: Genellikle poliimid film, yalıtım, mekanik koruma ve çevresel direnç sağlamak amacıyla esnek devrelerin üzerine lamine edilir.
- Sertleştiriciler: Yerel desteğe ihtiyaç duyulan yerlere PI, FR4, paslanmaz çelik veya diğer takviye malzemeleri eklenir.
Sert Kesit Malzemeleri
- FR4 Çekirdeği: Yapısal destek ve boyutsal stabilite için en yaygın kullanılan sert taban malzemesi.
- Ön hazırlık: Sert çok katmanlı yapıları birleştirmek için kullanılır.
- Akışsız Prepreg: Genellikle rijit-esnek laminasyonda, reçinenin esnek bölgelere aşırı akışını önlemek için kullanılır.
- Bakır folyo: Levhanın sert kısımlarındaki iletken katmanları oluşturmak için kullanılır.
Son sert-esnek katman yapısı, özellikle sert ve esnek bölgelerin birleştiği geçiş alanlarında, bu malzemelerin etkileşimine göre tasarlanmalı ve üretilmelidir. Esnek bölüm tasarımının önemli bir performans faktörü olduğu projelerde, malzeme stratejisi esnek PCB yapımının gereksinimleriyle de yakından ilişkilidir.
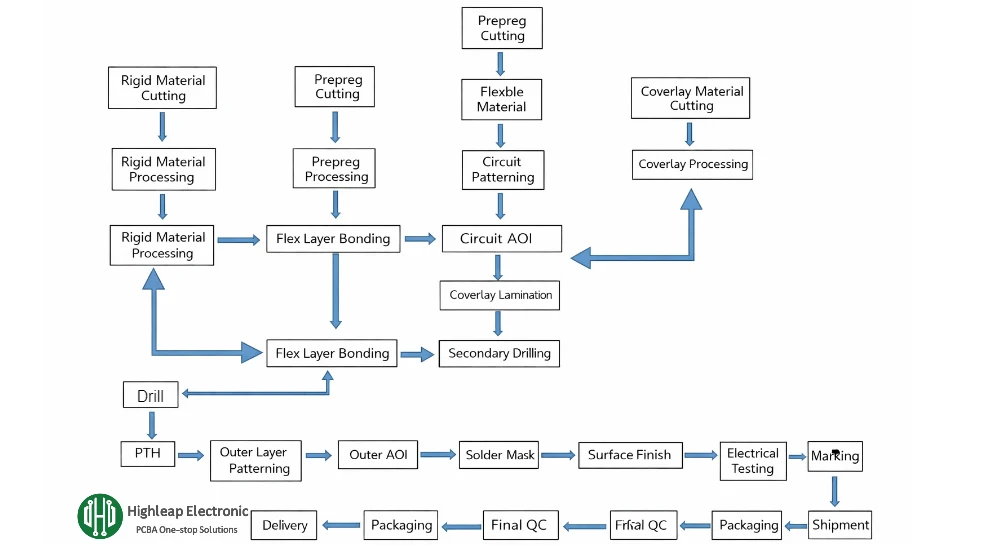
Sert Esnek PCB Üretim Adımları
- Sert Malzeme Kesimi: Büyük, sert, bakır kaplı laminat paneller, istifleme ve panelleme planına göre üretim boyutunda levhalara kesilir. Bu aşama, sert malzemelerin üretim rotasına ve takım gereksinimlerine uygun şekilde hazırlanmasını sağlar.
- Esnek Malzeme Kesimi: Esnek bölümler için kullanılan orijinal rulo halindeki malzemeler, örneğin poliimid alt tabaka, yapıştırıcı, kaplama ve PI takviye malzemeleri, gerekli çalışma boyutuna kesilir. Bu hazırlık önemlidir çünkü esnek malzemeler, sert laminatlardan daha ince ve boyut olarak daha hassastır.
- Birincil Sondaj: İlk delme işlemi, üretim sürecinin erken aşamalarında gerekli olan takım delikleri, hizalama delikleri ve elektrik bağlantı deliklerini oluşturmak için yapılır. Bu aşamada delik doğruluğu, daha sonraki hizalama ve kaplama güvenilirliğini etkiler.
- Kara Delik veya İletken Delik Tedavisi: Metal kaplamanın başlayabilmesi için delik duvarlarına iletken bir işlem uygulanır. Bazı işlem yollarında, delinmiş delikleri daha sonraki bakır kaplama için hazırlamak amacıyla karbon bazlı iletken bir işlem kullanılır.
- Birincil Bakır Kaplama: Bakır, iletkenliği sağlamak ve paneli görüntüleme ve devre oluşturma için hazırlamak amacıyla delik duvarlarına ve levha yüzeyine biriktirilir ve kaplanır.
- Pozlama Hizalaması: Filmin üzerindeki baskı, kuru film laminasyonundan sonra delikli panelle doğru şekilde hizalanır. Görüntü deseninin delik konumlarına ve amaçlanan devre düzenine uyması için doğru hizalama çok önemlidir.
- geliştirme: Pozlanmamış kuru film tabakası çıkarılır ve levha yüzeyinde yalnızca görüntülenmiş direnç deseni kalır.
- Gravür: Korunmasız bakır kimyasal olarak aşındırılarak uzaklaştırılır ve desenli direnç tarafından tanımlanan devre izleri ve pedler geride kalır.
- AOI Denetimi: Panelin daha sonraki işleme aşamalarına geçmeden önce açık devreleri, kısa devreleri, yetersiz aşındırmayı, aşırı aşındırmayı ve diğer hat kusurlarını tespit etmek için otomatik optik inceleme yapılır.
- Esnek Kaplama Laminasyonu: Esnek devre kartlarının üzerine oksidasyonu önlemek, yalıtım sağlamak ve ürünün esnekliğini korumak için koruyucu bir kaplama filmi uygulanır. Bu aşama, esnek devre kartı işleme ile sert PCB işleme arasındaki belirleyici farklardan biridir.
- Kapak Baskısı: Kaplama ve takviye malzemeleri, kaplamanın devre alanlarının etrafında kabarcık, kırışıklık veya yetersiz sızdırmazlık olmadan düzgün bir şekilde yapışmasını sağlamak için kontrollü ısı ve basınç kullanılarak yapıştırılır.
- Delme: Kısmen işlenmiş esnek çalışma paneli, ürün tasarımına bağlı olarak mekanik delme aletleri veya uygun işlem ekipmanları kullanılarak gerekli ara boyuta kesilir veya delinir.
- İkinci Lam Atışı: Hazırlanan esnek bölümler ve sert levha bölümleri, sert-esnek katman yapısına göre üst üste istiflenir. Doğru istifleme, hizalamayı korumak ve stabil bir nihai lamine yapı sağlamak için çok önemlidir.
- İkinci Katmanlı Laminasyon: Üst üste istiflenmiş sert ve esnek malzemeler, tek bir entegre panel yapısı oluşturacak şekilde lamine edilir. Bu aşamada, sert bölgelerde yapısal mukavemeti ve gerekli alanlarda esnekliği korumak için özenle seçilmiş prepreg ve yapıştırma malzemeleri kullanılır.
- İkinci Baskı: Vakum altında ve kontrollü termal basınçla, sert-esnek katmanlar tek bir bağlı yapı halinde birleştirilir. Bu işlem, hem sert hem de esnek bölümlerin bütünlüğünü korurken, boşlukların, katman ayrılmasının, reçine taşmasının ve hizalama sorunlarının önlenmesini sağlamalıdır.
- İkincil Sondaj: Son devre kartı yapımında sert ve esnek katmanlar arasında gerekli elektriksel bağlantıları oluşturmak için lamine edilmiş sert-esnek yapıya ek delikler açılır.
- Plazma Temizliği: Plazma işlemi, geleneksel ıslak temizleme yöntemlerine göre delik duvarlarını ve yüzeylerini daha etkili bir şekilde temizlemek için kullanılır. Bu, daha sonraki işlemlerde metal kaplamanın güvenilirliğini ve yapışmasını artırır.
- Rijit-Esnek Katman için Kimyasal Bakır Kaplama: Açılan deliklere ince bir elektrolizsiz bakır tabakası biriktirilerek yeni oluşturulan ara bağlantı yapısı boyunca ilk iletkenlik sağlanır.
- Elektrolitik Bakır Kaplama: Elektrokaplama, elektriksel ve yapısal güvenilirlik gereksinimlerini karşılamak için deliklerde ve yüzeyde bakır kalınlığını artırır. Bu, kaplamalı deliklerin kalitesi ve uzun vadeli ürün güvenilirliği için kritik bir adımdır.
- Dış Katman Devreleri için Kuru Film Laminasyonu: Dış katman desen transferine hazırlık olarak, bakır kaplı levha yüzeyine ışığa duyarlı kuru film tabakası lamine edilir.
- Dış Katman Pozlama ve Geliştirme: Dış katman devre görüntüsü pozlama yoluyla aktarılır ve pozlanmamış direnç tabakası uzaklaştırılarak istenen dış devre doğru bir şekilde oluşturulabilir.
- Dış Katman Aşındırma: Gerekli devre deseninin dışındaki fazla bakır aşındırılarak uzaklaştırılır ve geriye son dış katman izleri ve pedleri kalır.
- Dış Katman Devrelerinin AOI Doğrulaması: Dış katman devre oluşturulduktan sonra, bitmiş desende açık devre veya kısa devre kusurlarının kalmadığını doğrulamak için başka bir AOI adımı gerçekleştirilir.
- Sert Yüzeylere Lehim Maskesi Serigrafi Baskısı: Sert devre kartı yüzeylerine lehim maskesi uygulanarak bakır devreler korunur, yalıtım iyileştirilir ve daha sonraki montaj işlemleri desteklenir.
- Lehim Maskesinin Pozlanması ve Kürlenmesi: Lehim maskesi, yalnızca gerekli koruyucu alanlarda kalacak ve istikrarlı yapışma sağlayacak şekilde görüntülenip sertleştirilir.
- Yüzey: ENIG gibi yüzey kaplamaları, oksidasyonu önlemek ve montaj sırasında lehimlenebilirliği artırmak için açıkta kalan pedlere uygulanır.
- Lazerle Panel Sökme veya Esnek Pencere Açma: Lazer kesim, belirlenmiş alanlardaki sert malzemeyi çıkarmak, esnek kısmı ortaya çıkarmak veya karmaşık sert-esnek geçiş yapılarını yüksek hassasiyetle tanımlamak için kullanılabilir.
- Takviye veya Güçlendirme Bağlantısı: Çelik parçalar, FR4 takviye elemanları, poliimid takviye elemanları veya diğer takviye malzemeleri, yerel desteği, kalınlığı veya montaj stabilitesini artırmak için belirli bölgelere takılır.
- Elektrik Testi: Uçan prob veya fikstür tabanlı test, devre kartının gerekli elektriksel performansı karşıladığından emin olmak için açık devreleri, kısa devreleri ve süreklilik sorunlarını kontrol etmek amacıyla kullanılır.
- Serigrafi: Daha sonraki montaj, inceleme ve izlenebilirliği kolaylaştırmak için kart üzerine semboller, referans işaretleri, logolar ve kimlik bilgileri basılmıştır.
- CNC Yönlendirme veya Son Profil Oluşturma: CNC frezeleme veya yönlendirme, müşterinin boyut ve tolerans gereksinimlerine göre nihai devre kartı ana hatlarının işlenmesinde kullanılır.
- Son Kalite Kontrol (FQC): Üretimi tamamlanan rijit-esnek PCB, dahili kalite standartlarına ve müşteri gereksinimlerine göre eksiksiz görünüm incelemesi, boyut doğrulaması, işçilik değerlendirmesi ve yapısal değerlendirmeden geçer.
- Paketleme ve Sevkiyat: Onaylı panolar, antistatik koruma, nem kontrolü ve uygun taşıma önlemleri kullanılarak paketlenir, ardından müşteri teslimat gereksinimlerine göre depolanır veya sevk edilir.
Üretim Akışı Uygulamada Tipik Olarak Nasıl Bölümlere Ayrılır?
Tüm süreç uzun bir adım adım sıralama olarak listelenebilse de, rijit-esnek PCB üretimi genellikle birkaç ana üretim aşamasında yönetilir:
- Malzeme hazırlama aşaması: Sert ve esnek malzemeler kesilir, düzenlenir ve ayrı ayrı işlenmek üzere hazırlanır.
- Esnek devre oluşturma aşaması: Esnek kısım için delme, iletken işlem, görüntüleme, aşındırma, AOI ve kaplama laminasyonu işlemleri tamamlanmıştır.
- Sert-esnek yapıştırma aşaması: Sert ve esnek bölümler üst üste istiflenir, lamine edilir ve preslenerek tek bir yapı oluşturulur.
- İkincil ara bağlantı aşaması: Lamine yapı üzerinden güvenilir elektriksel bağlantı kurmak için delme, plazma temizleme, bakır biriktirme ve bakır kaplama işlemleri kullanılır.
- Dış katman bitirme aşaması: Dış devre, lehim maskesi, yüzey işleme, profil oluşturma ve işaretleme işlemleri tamamlandı.
- Doğrulama aşaması: Test, son kontrol ve paketleme işlemleri, ürünün sevkiyata veya montaja hazır olmasını sağlar.
Bu aşamalı görünüm, müşterilerin neden rijit-esnek PCB'lerin sıradan rijit kartlara göre daha uzun ve daha sıkı kontrol edilen üretim iş akışlarına ihtiyaç duyduğunu anlamalarına yardımcı olur. Erken aşama programlar için, birçok ekibin seri üretime geçmeden önce prototip bir PCB üretimiyle başlamasının nedeni de budur .

Sert Esnek PCB Üretiminin Standart PCB Üretiminden Daha Zor Olmasının Nedenleri
Rijit-esnek PCB üretimi, farklı malzeme sistemlerini ve farklı işlem beklentilerini tek bir üründe birleştirdiği için daha karmaşıktır. Esnek kısım bükülebilir kalmalı, rijit kısım ise yapısal stabilite, boyutsal doğruluk ve montaj güvenilirliği sağlamalıdır.
Başlıca üretim zorlukları şunlardır:
- İnce esnek malzeme taşıma: Esnek malzemeler yumuşak ve ince olduklarından, taşıma ve işleme sırasında kırışma, gerilme veya sıkışma olasılıkları daha yüksektir.
- Boyutsal hareket: Esnek malzemeler genellikle FR4'e göre daha düşük boyutsal stabilite gösterir, bu da hizalamayı daha zor hale getirir.
- Örtü kalitesi kontrolü: Örtü tabakasının yetersiz laminasyonu kabarcıklara, boşluklara, zayıf yalıtıma veya esnekliğin azalmasına yol açabilir.
- Katmanlama kontrolü: Rijit-esnek yapılar, reçine akışına, basınç dengesine ve ısı profiline karşı oldukça hassastır.
- Kaplamalı delik güvenilirliği: Sert ve esnek bölümler arasındaki bağlantılar, termal ve mekanik gerilim altında iletkenliği korumalıdır.
- Geçiş alanı işleme: Sertlikten esnekliğe geçiş bölgeleri genellikle levhanın mekanik ve yapısal olarak en hassas kısımlarıdır.
Bu faktörler nedeniyle, başarılı rijit-esnek PCB üretimi, hem çok katmanlı rijit PCB üretiminde hem de esnek devre işleme konusunda deneyim gerektirir. Daha yüksek yoğunluklu düzenlerde, aynı hizalama ve ara bağlantı disiplini, HDI PCB yapılarını içeren üretimlerde daha da önem kazanır.
Sert ve Esnek PCB Üretiminde Kritik Proses Kontrol Noktaları
Malzeme Depolama ve Hazırlama
Poliimid malzemeler, kaplama, prepreg ve diğer yapıştırma malzemeleri kontrollü koşullar altında saklanmalı ve işlenmelidir. Laminasyon ve görüntüleme gibi kritik işlemlerden önce nem emilimi ve boyutsal değişim kontrol altında tutulmalıdır.
Kayıt ve Pozlama Doğruluğu
Rijit-esnek devre kartları hem rijit hem de esnek malzemeler içerdiğinden, delme, görüntüleme ve katmanlama işlemleri boyunca hizalama doğruluğunun dikkatlice yönetilmesi gerekir. Herhangi bir hizalama hatası, delik güvenilirliğini, iletken aralığını ve nihai devre verimini etkileyebilir.
Laminasyon Basıncı ve Reçine Akışı
Sert-esnek laminasyon, işlemdeki en önemli kontrol noktalarından biridir. Sert bölgelerin esnek bölgelere zarar vermeden doğru şekilde yapışması için basınç, sıcaklık, bekleme süresi ve reçine akış davranışı dengelenmelidir.
Delik Duvar Kalitesi ve Metalizasyon
Kaplamalı deliklerin güvenilirliği, delme kalitesine, delik duvarı hazırlığına, plazma temizleme etkinliğine, bakır birikimine ve elektrokaplama kalınlığına bağlıdır. Bu alanlardaki yetersiz kontrol, aralıklı arızalara veya uzun vadeli güvenilirlik sorunlarına neden olabilir.
Esnek Alan Koruması
İşlem boyunca, esnek kısımlar çizilmelere, aşırı gerilime, kirlenmeye ve termal hasara karşı korunmalıdır. Yanlış kullanım, bükme performansını düşürebilir veya gizli kusurlar oluşturabilir.
Denetim Disiplini
Sert Esnek Baskılı Devre Kartlarının Üretiminde Alınacak Önlemler
Üreticiler, tutarlı kaliteyi korumak ve üretim riskini azaltmak için aşağıdaki önlemlere dikkat etmelidir:
- Doğru malzeme sistemini seçin. Son kullanım amacına göre hem sert hem de esnek alanlar için.
- Viraj kontrol alanı tasarımını dikkatlice inceleyin. Bu sayede izler, geçiş yolları, kaplama açıklıkları ve takviye elemanları gerilim yoğunlaşmasına neden olmaz.
- Gerektiğinde akışsız prepreg kullanın. Laminasyon sırasında aşırı reçine taşmasını önlemek için.
- Gerekli durumlarda son rijit-esnek yapıştırma işleminden önce esnek işlemeyi tamamlayın. Genişleme ve daralmayı daha etkili bir şekilde yönetmek için.
- İstikrarlı çevre koşullarını koruyun. Üretim sırasında sıcaklık, nem ve temizlik gibi faktörler.
- Taşıma ve nakliye sırasında esnek bölümleri koruyun. Fabrika içinde.
- Hem elektriksel hem de mekanik güvenilirliği doğrulayın. Sevkiyat öncesi test ve son kontrollerden geçirilerek.
Bu önlemler önemlidir çünkü rijit-esnek baskılı devre kartları (PCB'ler) genellikle kompakt, yüksek değerli ve güvenilirlik açısından hassas ürünlerde kullanılır ve bu ürünlerde montajdan sonra arızaların düzeltilmesi zor ve pahalı olabilir. Kart doğrudan ürün üretimine geçecekse, üretim kolaylığı da sonraki PCB montaj gereksinimleriyle birlikte değerlendirilmelidir.
Sert Esnek PCB Üretimi Hakkında Sıkça Sorulan Sorular
Rijit esnek PCB üretim süreci nedir?
Rijit esnek PCB üretim süreci, esnek devre imalatını ve rijit PCB üretimini tek bir entegre yapıda birleştirir. Tipik olarak malzeme hazırlığı, delme, iletken delik işleme, bakır kaplama, devre görüntüleme, aşındırma, kaplama laminasyonu, rijit-esnek yapıştırma, ikincil delme, dış katman işleme, test ve son muayeneyi içerir.
Rijit esnek PCB'lerin üretimi neden standart PCB'lere göre daha zordur?
Sert ve esnek malzemelerin farklı termal ve mekanik davranışlara sahip olması nedeniyle, sert ve esnek PCB'lerin üretimi daha zordur. Bu süreçte, sert bölümlerde boyutsal kararlılık korunurken, esnek alanlarda bükülebilirlik ve yorulma direnci de muhafaza edilmelidir. Laminasyon, hizalama ve kaplamalı delik güvenilirliği, standart sert PCB üretiminden daha zorlayıcıdır.
Rijit esnek PCB üretiminde hangi malzemeler kullanılır?
Sert esnek baskılı devre kartlarında (PCB) genellikle sert kısımlarda FR4 çekirdekler ve prepreg kullanılırken, esnek kısımlarda genellikle poliimid film, haddelenmiş tavlanmış bakır, kaplama, yapıştırıcı sistemler ve isteğe bağlı sertleştiriciler kullanılır. Reçine akışını kontrol etmek ve esnek alanları korumak için sert-esnek laminasyon sırasında genellikle akışsız prepreg kullanılır.
Rijit esnek PCB üretiminde en kritik adım nedir?
Birkaç adım kritik öneme sahiptir, ancak laminasyon ve ara bağlantı güvenilirliği genellikle en önemlileridir. İkincil katmanlama, laminasyon, delme, plazma temizleme, bakır biriktirme ve bakır kaplama, sert ve esnek bölümlerin bitmiş devre kartında mekanik olarak kararlı ve elektriksel olarak güvenilir kalıp kalmayacağını belirler.
Sert esnek PCB'lerde delikler nasıl güvenilir hale getirilir?
Güvenilir kaplamalı delikler, doğru delme, uygun iletken delik işlemi veya kimyasal bakır kaplama, etkili plazma temizliği ve kontrollü elektrokaplama kalınlığına bağlıdır. Bu adımlar, delik duvarlarında güçlü bakır kaplama ve sert ve esnek katmanlar arasında kararlı elektriksel bağlantı sağlar.
Sert esnek PCB'lerde lehim maskesi mi yoksa kaplama mı kullanılır?
Sert esnek baskılı devre kartlarında genellikle her ikisi de kullanılır, ancak farklı alanlarda. Sert bölümler tipik olarak lehim maskesiyle kaplanırken, esnek bölümler genellikle poliimid kaplama ile korunur. Bu kombinasyon, yalıtım, devre koruması ve bükülme alanlarında gerekli esnekliği sağlar.
Sert esnek PCB'ler sevkiyat öncesinde nasıl test edilir?
Sert esnek baskılı devre kartları (PCB'ler) tipik olarak elektriksel süreklilik ve izolasyon testleri, AOI incelemesi, boyut doğrulaması, görünüm incelemesi ve son kalite kontrol incelemesi yoluyla test edilir. Uygulamaya bağlı olarak, ek güvenilirlik kontrolleri de gerekebilir.
Alıcılar, rijit esnek PCB üreticisi seçerken nelere dikkat etmelidir?
Alıcılar, üreticinin hem sert PCB üretimi hem de esnek devre işleme konusunda kanıtlanmış deneyime sahip olup olmadığını, fabrikanın laminasyon ve kaplamalı delik güvenilirliğini kontrol edip edemediğini ve istikrarlı kalite kontrol ve denetim prosedürleriyle prototip, düşük hacimli ve seri üretim süreçlerini destekleyip destekleyemediğini incelemelidir. Projeye özgü gereksinimler için, iletişim sayfası aracılığıyla doğrudan üreticiyle de görüşebilirler.
Sonuç
Sert-esnek PCB üretim adımları, sert malzeme hazırlığı, esnek malzeme hazırlığı, delme, iletken delik işleme, bakır kaplama, devre görüntüleme, aşındırma, AOI, kaplama laminasyonu, sert-esnek katmanlama, ikincil laminasyon, plazma temizleme, metalizasyon, lehim maskesi, yüzey işleme, profil oluşturma, test ve son muayene gibi eksiksiz bir işlem dizisini içerir. Bu, standart PCB üretiminden daha zorlu bir süreçtir çünkü kart, sert PCB'lerin yapısal performansını esnek devrelerin bükülebilirliğiyle birleştirerek istikrarlı bir ürün oluşturmalıdır.
Mühendisler ve alıcılar için, rijit-esnek üretim sürecinin tamamını anlamak, tasarım seçimlerini iyileştirmeye, tedarik gereksinimlerini netleştirmeye ve proje riskini azaltmaya yardımcı olur. Üreticiler için ise, tutarlı kalite, üretim sürecinin her önemli aşamasında malzeme, laminasyon, delik metalizasyonu, boyutsal kararlılık ve denetimin disiplinli bir şekilde kontrol edilmesine bağlıdır. Doğru süreç yönetimiyle, rijit-esnek PCB'ler, gelişmiş elektronik sistemlerin gerektirdiği alan tasarrufu, entegrasyon ve güvenilirliği sağlayabilir.
Sabrina, PCB sektöründe 18 yılı aşkın deneyime sahip olup, CAM mühendisliği ve PCB dosya incelemesi konusunda güçlü bir geçmişe sahiptir. Prototip aşamasından seri üretime kadar PCB projelerine destek vererek, üretilebilirlik ve süreç güvenilirliğine odaklanmaktadır.
Yaptığı çalışmalar, mühendislik ekiplerinin üretim riskini azaltmasına ve istikrarlı, yüksek kaliteli PCB üretim sonuçları elde etmesine yardımcı oluyor.

İlgili Makaleler
Ağ Anahtarı PCB Montajı: Ethernet, PoE ve Port Testi
Ethernet ve PoE ürünleri için ağ anahtarı PCB montajı, bileşen tedariği, programlama ve kart testini içerir.
Yüksek Akım ve Güç Dönüştürme Sistemleri için Güç Elektroniği PCB Montajı
Güç dönüştürme, yüksek akım kartları ve karma SMT ve delikli bileşenler için güç elektroniği PCB montajı.
Otomotiv Elektronik Devre Kartı Montajı: İzlenebilirlik ve Proses Kontrolü
Kontrollü kaynak temini, izlenebilirlik, denetim ve projeye özel testlerle otomotiv elektroniği PCB montajı.