
Ukuthuthukiswa Kokuklama kwe-PCB Vias ebholiwe nge-Laser kanye nezindleko
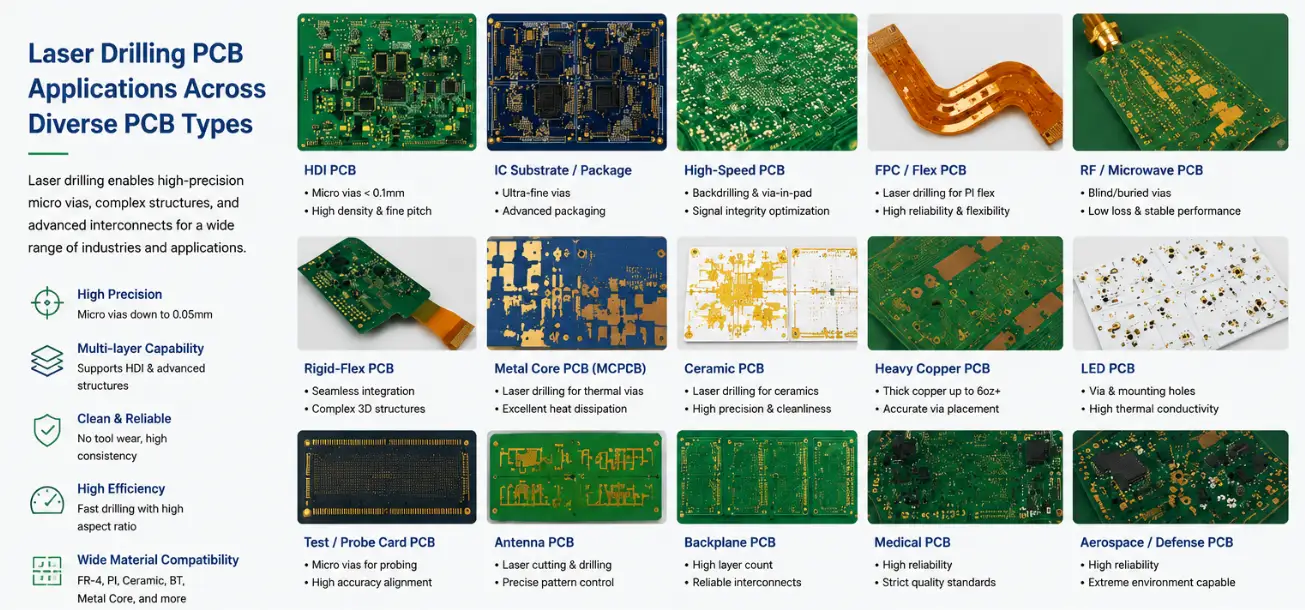
Umfanekiso 1. I-PCB yokubhoboza nge-laser
Okuqukethwe
- Kunini Lapho Umklamo Wakho We-PCB Udinga Ngempela Ukubhoboza Nge-Laser?
- Imithetho Yokuklama i-Microvia: Izinombolo Eziqondile Ezilawula Izindleko Nenzuzo
- Isilinganiso Sokubukeka: Iphutha Elilodwa Elibiza Kakhulu Ekwakhiweni Kwe-HDI
- Imithetho ye-Via-in-Pad kanye nokwehluleka kokuhlanganiswa akekho okuxwayisayo ngakho
- I-CO₂ vs I-UV Laser: Yikuphi Okudingwa Yi-Stack-Up Yakho
- Indlela Onjiniyela be-CAM Abacubungula Ngayo Amafayela Akho Okubhoboza Nge-Laser - nokuthi Yini Ebasizayo
- Izici Zezindleko Zokubhoboza Nge-Laser: Yini Eqhuba Isilinganiso Sakho Se-HDI Sikhuphuke Noma Sihle
- Amaphutha Okuklama angu-8 Atholakala Ekubuyekezweni kwe-DFM
Ama-PCB microvias okubhoboza nge-laser akuyona indlela yokuthuthukisa umkhiqizo oyikhethayo ukuze uthole udumo — iyisisombululo esithile sezinkinga ezithile zomzila, futhi ukuyikhetha ngaphandle kokuqonda imithetho yokuklama ehambisana nayo kuholela ezicaphunweni ezibuya ngo-40% ngaphezulu kunokulindelekile, amafulegi e-DFM abambezela i-prototype yakho, kanye nokwehluleka kwensimu okulandelela emuva kuma-vias agcwele izikhala aphumelele ukuhlolwa kwefektri. Lo mhlahlandlela ubhalelwe abaklami be-PCB kanye nonjiniyela behadiwe asebevele bazi ukuthi iyini i-microvia futhi badinga imithetho yokuklama esebenzisekayo, izindleko, amaqiniso okusebenza kwe-CAM, kanye nezindlela zokwehluleka — hhayi isiqalo se-laser physics.
Thola Isibuyekezo Samahhala se-HDI DFM
1) Kunini Lapho Umklamo Wakho We-PCB Udinga Ukubhobozwa Nge-Laser?
1.1 Izinkinga Ezintathu Zokubhoboza Nge-Laser Ezixazululwa Yizinkinga Ezintathu Zokubhoboza Nge-Laser
Qinisekisa ukuthi iyiphi kulezi zinkinga ezintathu umklamo wakho onazo ngempela ngaphambi kokuzibophezela ekwakheni i-HDI:
Inkinga 1 — Indlela yokuphuma ye-BGA ivinjwe ngokwejiyometri yizimbobo zokungena. I-BGA engu-0.50mm-pitch inesikhala esiphakathi nendawo esingu-0.50mm. I-mechanical through-hole via idinga ububanzi bephedi engu-0.60mm (i-drill engu-0.30mm + indandatho engu-0.15mm ohlangothini ngalunye). Lokho kukhulu kune-pitch — awukwazi ukufaka i-through-hole via ngokoqobo emgqeni ngamunye we-BGA. I-microvia engu-0.15mm ene-land pad engu-0.30mm iyakuxazulula lokhu. E-pitch engu-0.40mm ngisho ne-0.15mm iba lukhuni, futhi i-0.10mm iyadingeka.
Inkinga 2 — Ubuqotho besiginali ngaphezu kuka-5–10 GHz budinga ama-via angenazinti. Imbobo yokungena ngomshini ethwala isiginali kusuka ku-L1 kuya ku-L4 ebhodini elinezingqimba ezingu-16 ishiya i-stub yethusi engasetshenziswanga (L5–L16) ezwakala kumaza aphezulu. Ukubhoboza emuva kususa iningi layo, kodwa ubude be-stub obusele busadala ukubonakaliswa okungaphezu kuka-10 GHz. I-blind via ebhobozwe nge-laser ayina-stub ngokwakhiwa. Kumalayini e-SerDes, i-DDR5, noma i-RF engaphezu kuka-5 GHz kumabhodi anezingqimba eziningi, ama-blind via angaba yimfuneko yobuqotho besiginali, hhayi inketho yobuningi.
Inkinga 3 — Indawo yebhodi kumele inciphe kodwa ukusebenza kwayo akukwazi. Amabhodi aminyene ngezinye izikhathi ahamba kahle ku-multilayer ejwayelekile kodwa adinga indawo engaphezulu ngo-20% kunalokho okuvumelayo ebiyelweni. Isakhiwo se-HDI esinobuningi be-microvia-in-pad singabuyisa leso sikhala. Ibhodi le-HDI libiza kakhulu nge-inch yesikwele kodwa izindleko eziphelele zingase zehle uma ukunciphisa indawo kukhulu ngokwanele.
| Isimo Sokuklama | Kudingeka Ukubhoboza Nge-Laser? | Isilinganiso |
|---|---|---|
| Iphimbo le-BGA ≤ 0.50mm | Yebo | Ithambo lenja nge-feniut liyahluleka ngokwejiyometri ku-0.50mm nangaphansi |
| Iphimbo le-BGA elingu-0.65mm, indawo yebhodi ingavinjelwe | Cha | Imishini ejwayelekile nge-feniut iyasebenza futhi ishibhile |
| Imvamisa yesiginali > 10 GHz ku-multilayer | Yebo | I-stub edlula emgodleni ilimaza ubuqotho besiginali ngaphezu kwe-5 GHz |
| Ubukhulu bebhodi < 0.8mm iyonke | Yebo | Ama-drill emishini awakwazi ukufinyelela ukujula okulawulwayo okungaqondile kulobu bukhulu |
| I-BGA engu-0.65mm, ibhodi elincane, umzila oqinile | Hlola | Qalisa isivivinyo sokuqondisa kuqala — i-HDI ingase ingafaneleki |
1.2 Lapho Ukubhoboza Nge-Laser Kuyisinqumo Esingalungile
- Uhlobo lwesibonelo kuphela noma amayunithi angaphansi kwama-50: Isikhathi sokuhola se-HDI siyizinsuku ezingu-8-14 uma kuqhathaniswa no-5-7 we-multilayer ejwayelekile. Ukuze kuqinisekiswe ukusebenza, ukwakheka okujwayelekile kukufikisa lapho ngokushesha.
- Ibhodi elihamba kahle elinezimbobo zokungena: I-BGA engamabhola angu-64 engu-0.50mm enendawo yebhodi engavinjelwe ivame ukuphuma nge-vias ye-dog-bone kanye nokwakhiwa okujwayelekile okunezingqimba eziyisithupha — ngesigamu sezindleko zokwakhiwa kwe-HDI.
- Imiklamo lapho inzuzo yobuningi inganciphisi khona iphrimiyamu yezindleko: Amanye amadizayini e-HDI anezela u-50-80% ezindlekweni zebhodi elingenalutho ukuze kuzuzwe izinzuzo zomzila ezingatholakala ngokungeza izendlalelo ezimbili ezijwayelekile esikhundleni salokho.
2) Imithetho Yokuklama i-Microvia: Izinombolo Eziqondile Ezilawula Izindleko Nenzuzo
2.1 Nge-Diameter — Okujwayelekile Kukhulu Ngaphandle kokuthi I-Pitch Iphoqa Ngaphandle kwalokho
Iningi labaklami likhetha ama-microvia angu-0.10mm ngoba imiklamo yereferensi ye-HDI ibonisa u-0.10mm. Lelo yiphutha — u-0.10mm ubuncane obuqhutshwa yimingcele yephimbo, hhayi okuzenzakalelayo. I-0.10mm ngayinye esetshenzisiwe lapho i-0.15mm izosebenza khona ikhokha iphrimiyamu yezindleko zokubhoboza (cishe u-1.6 × izindleko zokubhoboza ze-0.15mm via) ngaphandle kwenzuzo yokuqondisa.
Umthetho wokukhetha ububanzi:
- 0.10mm: Kuphela lapho iphimbo le-BGA ≤ 0.40mm liyiphoqa khona, noma lapho indawo yomhlaba engaphakathi ilinganiselwe kakhulu
- 0.125mm: Indawo ephakathi nendawo ewusizo ye-pitch fanout engu-0.40–0.45mm lapho isikhala sivumela khona
- 0.15mm: Okuzenzakalelayo kwazo zonke ezinye izindlela ze-HDI — isivuno esingcono, izindleko zokubhoboza eziphansi, ukugoba kwethusi okulula
2.2 Usayizi Wephedi Yomhlaba — Inombolo Evame Ukungalungi Kakhulu
I-land pad ezungeze i-blind via kumele ifake imithombo emibili yamaphutha: ukunemba kwesikhundla se-laser (±25µm) kanye nokubhaliswa kwe-lamination (±50–70µm kuye ngenani lomjikelezo wokwakha). Lokhu kuhlanganiswa ngokungeziwe esimweni esibi kakhulu.
| Nge-Diameter | I-Absolute Min Land Pad | Kunconywa Ukukhiqiza | Indandatho encane yonyaka |
|---|---|---|---|
| 0.10mm | 0.22mm | 0.28mm | 0.05mm |
| 0.125mm | 0.25mm | 0.30mm | 0.063mm |
| 0.15mm | 0.28mm | 0.35mm | 0.065mm |
Ukubeka ama-pad okungenani kudala umklamo ongabekezeleli lutho. Ama-pad anconywa ukukhiqizwa anezela umkhawulo ongu-0.06–0.07mm osinda ekushintsheni okuvamile kwenqubo. Indawo yethusi eyengeziwe ayibizi lutho ekukhiqizweni.
2.3 Isisindo se-Copper Foil Ezingqimbeni Ezihlanganisiwe
Izendlalelo zokwakheka kwe-HDI kumele zisebenzise i-foil yethusi engu-½ oz (17µm) — hhayi i-1 oz. Ekubholeni kwe-CO₂, ifasitela lethusi (imaski ehambisanayo) liqoshwa ngamakhemikhali ngaphambi kokubhoboza nge-laser. Ngethusi elingu-1 oz, i-etch engaphansi kwe-etch ishintsha ukubhoboza okuncane okusebenzayo ngobubanzi kusuka ku-0.10mm kuya ku-0.12–0.13mm. Ngethusi elingu-½ oz, i-0.10mm ingafinyeleleka ngokuthembekile. Cacisa "ithusi elingu-½ oz kuzo zonke izendlalelo zokwakheka kwe-HDI" kumanothi akho okukhiqiza. Abaklami abaningi bakopisha ama-stack-up angewona ama-HDI acacisa i-1 oz kuyo yonke indawo futhi abaqapheli umthelela.
3) Isilinganiso Sokubukeka: Iphutha Elilodwa Elibiza Kakhulu Ekwakhiweni Kwe-HDI
3.1 Kungani Isilinganiso Sokubukeka Silawula Ukuthembeka — Hhayi Ukuzidela Nje
Isilinganiso se-Microvia aspect = ukujiya kwe-dielectric ÷ ngokusebenzisa ububanzi. Njengoba lesi silinganiso sikhuphuka ngaphezu kuka-0.8:1, i-copper plating chemistry iba nobunzima obandayo bokufinyelela phansi kwe-via. Umphumela uba yithusi elincane edolweni le-via — lapho ukucindezeleka kokushisa kugxila khona ngesikhathi sokujikeleza kokushisa. Imodi yokwehluleka ayivuli ngokushesha. Kuyindlela edlula ukuhlolwa kwefektri, idlula ukuhlolwa okungenayo, futhi yehluleke ngemva kwemijikelezo yokushisa engu-200–400 ensimini.
3.2 Izindleko Nokuthembeka Ngokwesilinganiso Sokubukeka
| Nge-Dia. | Dielectric | Ukulinganisa kokulinganisa | Izindleko Zokubhoboza (ezihlobene) | Inzuzo Yokudlula Kokuqala | Impilo Yomjikelezo Wokushisa |
|---|---|---|---|---|---|
| 0.15mm | 75μm | 0.50:1 ✓ | 1.0 × | I-99% + | > 1,000 imijikelezo |
| 0.10mm | 75μm | 0.75:1 ✓ | 1.6 × | I-97-98% | 800-1,000 imijikelezo |
| 0.10mm | 100μm | 1.0:1 ⚠ | 2.8 × | I-93-95% | 400-600 imijikelezo |
| 0.10mm | 110μm | 1.1:1 ✗ | 3.5 × | I-88-92% | 200-400 imijikelezo |
Indlela abaklami abadala ngayo ngengozi izilinganiso ezimbi zesici: ukukopisha i-stack-up lapho i-dielectric eyakhiwayo yayingu-75µm, kodwa umenzi wefektri ushintsha uhlobo lwe-prepreg olujiyile kancane — 100µm esikhundleni sika-75µm. Isilinganiso se-aspect esingu-0.10mm esifanayo sigxuma kusuka ku-0.75:1 kuya ku-1.0:1. Njalo chaza ubukhulu be-dielectric obulungisiwe (isb., “1080 prepreg, cured 60µm ±5µm”), hhayi inombolo yesitayela se-prepreg kuphela.
3.3 Isixazululo: Khetha Ukulungiselela Okufanele
- I-prepreg engu-1080 ngokuqukethwe kwe-resin okungu-65–70%: Iphola kufika ku-55–65µm — ilungele u-0.10mm nge (isilinganiso sobuso 0.55–0.65:1)
- I-1080 prepreg ku-55% resin: Ukwelapha kufike ku-70–80µm — kuyamukeleka ku-0.10mm (0.70–0.80:1)
- 2116 ukulungiselela: Ukwelapha kufike ku-110–130µm — ungasebenzisi njenge-dielectric ehlanganisiwe yodwa ye-vias engu-0.10mm
Ukwephulwa okuningi kwe-DFM kwesilinganiso se-aspect-ratio kubangelwa abaklami abacacisa i-2116 prepreg ekwakheni ngoba kwakuyinto ezenzakalelayo ethuluzini labo lokufaka i-stack-up. Ukushintshela ku-1080 prepreg kubiza okufanayo futhi kulungisa inkinga ngokuphelele.
4) Imithetho ye-Via-in-Pad kanye nokwehluleka kokuhlanganiswa akekho okuxwayisayo ngakho
4.1 Uma Kudingeka i-Via-in-Pad vs. Uma Kudingeka Ongakukhetha
I-Via-in-pad ibeka i -microvia ngqo ngaphakathi kwe-BGA noma i-QFN land pad kunokuba ibe eceleni kwayo. Iyadingeka uma i-BGA pitch ingu-0.40mm noma ngaphansi futhi kungekho mzila wokuqondisa okhona phakathi kwama-pads ukuze kuphume okuvamile. AYIDINGI ngokuzenzakalelayo kuwo wonke amabhodi e-HDI — ama-BGA amaningi angu-0.50mm-pitch aphuma nama-vias angaboni abekwe phakathi kwama-pads, hhayi ngaphakathi kwawo. I-Via-in-pad yengeza izindleko ngokugcwaliswa kwethusi kanye nokuhlelwa kabusha. Ungakucacisi ngaphandle kokuqinisekisa ukuthi i-routing iyakudinga ngempela.
4.2 Kungani I-Via-in-Pad Engagcwalisiwe Ibulala Isivuno Sokuhlanganiswa
I-open via-in-pad ifaka i-solder paste emgodini ngesikhathi sokugeleza kabusha. I-solder ayibuyi - imanzisa izindonga zembobo bese ihlala ngaphakathi. Umphumela uba yi-BGA joint elambile nge-solder: i-solder esele eyanele ukuze iqhubeke ekushiseni kwegumbi, kodwa amandla anele omshini okusinda ekudlidlizeni noma ekujikelezeni kokushisa. Le ndlela yokwehluleka idlula njalo ukuhlolwa kukagesi kanye ne-X-ray ekushiseni kwegumbi, futhi ivele kuphela ekubuyeni kwensimu noma ekuhlolweni kokuphila okusheshayo.
4.3 Imininingwane Yokugcwalisa Ithusi — Okumele Kube Kumanothi Akho E-Fab
Cacisa zonke lezi zinto ezine ngokucacile noma umenzi uzosebenzisa okuzenzakalelayo okungenzeka ukuthi akulona iqiniso:
- Izindawo ezisebenzisa i-Via-in-pad: Bhala uhlu ngomklami wereferensi, igama eliphelele, noma isimemo kumdwebo wokwenziwa — hhayi “zonke i-vias ngaphansi kwama-BGA” (okungaqondakali kakhulu)
- Indlela yokugcwalisa: “Ukugcwaliswa nge-electroplated yethusi” — hhayi “ukugcwaliswa nge-” (kungasho ukugcwaliswa kwe-resin, okunganele ukuphonswa kahle)
- Ukuhlela: “I-CMP ehlelwe ngohlelo, ukuvela okungu-≤15µm ngaphezu kwethusi elizungezile” kwephimbo elingu-0.40mm; okungu-≤25µm kwamukelekile kwephimbo elingu-0.50mm
- Imininingwane engenalutho: “≤10% indawo engenalutho enqamula ingxenye ngayinye ye-IPC-6012D” — cela i-≤8% kunoma yisiphi isicelo esinesidingo sokushisa esingu->500-cycle
4.4 Ukuvulwa Kwe-Stencil Kumelwe Kuncishiswe Ezindaweni Ezisebenzisa I-Via-in-Pad
I-protrusion egcwele (ngisho noma i-≤15µm) ithatha ivolumu ye-solder paste. I-solder paste stencil aperture kuma-BGA pads e-via-in-pad kufanele ibe ngu-80–90% wendawo ye-nominal pad ukuze ivumelane. Unjiniyela wakho wokuhlanganisa udinga uhlu lwendawo ye-via-in-pad ukuze aklame i-stencil aperture ngendlela efanele - lolu lwazi aluhambi ngokuzenzakalelayo lusuka kumanothi e-PCB fab luye eqenjini lokuhlanganisa.
5) I-CO₂ vs I-UV Laser: Yikuphi Okudingwa Yi-Stack-Up Yakho
5.1 Ukuthembela Kwezinto Ezibonakalayo
I-laser ye-CO₂ (10.6µm infrared) isusa i-resin ye-dielectric kodwa ikhipha ithusi — idinga ifasitela lethusi eliqoshwe kusengaphambili (imaski ehambisanayo) ngaphambi kokubhoboza i-dielectric engezansi. I-laser ye-UV (355nm) isusa ithusi ngqo futhi ibhoboza ithusi kanye ne-dielectric ekusebenzeni okukodwa.
| I-Dielectric Material | I-Laser Edingekayo | Min Via Diameter | Speed | Izindleko vs CO₂ Isisekelo |
|---|---|---|---|---|
| I-FR4 ejwayelekile, i-FR4 ene-Tg ephezulu, i-FR4 engena-halogen | I-CO₂ (ejwayelekile) | 0.10mm | 400–600 ngeminithi | 1.0 × |
| Izendlalelo ze-polyimide flex ku-rigid-flex | Kukhethwa i-UV, i-CO₂ iyasebenza | 0.075mm (UV) | 200–400 ngeminithi | 1.15–1.25× |
| i-laminate ekhethekile ephansi yokulahlekelwa, i-PTFE-ceramic | Kudingeka i-UV | 0.075mm | 200–350 ngeminithi | 1.20–1.35× |
| Ingilazi-core, i-ceramic substrates | Kudingeka i-Picosecond UV | 0.025mm | 50–150 ngeminithi | 2.5–4.0× |
Umphumela womklamo: Uma i-PCB stack-up yakho evame kakhulu isebenzisa ama-laminate akhethekile aphansi noma asekelwe ku-PTFE ezingqimbeni zokwakheka, qinisekisa ukuthi umenzi wakho unekhono le-laser ye-UV ngaphambi kokuqedela i-stack-up. Abakhi abane-laser ye-CO₂ kuphela bazokwenqaba i-oda noma bashintshe i-dielectric ehlukile yokwakha.
5.2 Amaphaneli e-CO₂ + UV ahlanganisiwe
Eminye imiklamo ixuba izendlalelo zangaphakathi ze-FR4 ezijwayelekile ne-laminate ekhethekile ephansi yokulahlekelwa noma ama-patches ezinto ezivame kakhulu zezingxenye ze-RF. Uma i-dielectric yokwakha i-HDI endaweni ye-RF ingeyona i-FR4, umenzi udinga izindlela zokubhoboza eziqondene nendawo: i-UV ezindaweni ezikhethekile ze-laminate eziphansi yokulahlekelwa okukhethekile, i-CO₂ kwenye indawo. Lokhu kungenzeka kodwa kudinga ukubizwa kwemingcele yendawo ecacile emdwebweni wokwenziwa. Amanothi angacacile afana nokuthi “i-laminate patch ekhethekile ephansi yokulahlekelwa okukhethekile endaweni ye-RF” aphoqa unjiniyela we-CAM ukuthi aqagele — futhi bazosebenzisa izilungiselelo ezilondolozayo ezifanele kakhulu kunoma iyiphi indawo.
6) Indlela Onjiniyela be-CAM Abacubungula Ngayo Amafayela Akho Okubhoboza Nge-Laser — nokuthi Yini Ebasizayo
6.1 Izinto Ezine Ezikwenziwa Yi-CAM Engineering Ngamafayela Akho E-HDI
Ukuqonda ukuhamba komsebenzi kwe-CAM kukuvumela ukuthi ulungiselele amafayela aqala ukukhiqizwa ngqo esikhundleni sokubangela umjikelezo wokubuyekezwa wamahora angu-24-48:
Isinyathelo 1 — Ukuqinisekiswa kwe-stack-up. Unjiniyela we-CAM uhlola ukuthi ukuqina kwe-dielectric okucacisiwe kukhiqiza amanani afanele e-impedance FUTHI kusekela izilinganiso ze-via aspect ekwakhiweni. Uma ucacise inombolo yesitayela kuphela (hhayi ukujiya okulungisiwe), unjiniyela we-CAM usebenzisa uhlobo oluzenzakalelayo lwefektri lwaleso sitayela — olungahluka kulokho ithuluzi lakho le-EDA elikucabangayo ekubalweni kwe-impedance.
Isinyathelo 2 — Ukukhipha i-blind nge-layer pair. Uhlelo lokubhoboza nge-laser lwakhiwe ngokukhipha ngezimo ezivela ku-layer eyodwa kodwa hhayi okuphambene nalokho. Uma umklamo wakho une-blind vias exhumanisa izendlalelo ezingezona eziseduze (iphutha elivame kakhulu lokuklama i-HDI), yilapho okutholakala khona — ngemva kokulinda usuku lonke ukuze uthole isilinganiso.
Isinyathelo 3 — Imephu yesinxephezelo sokubhalisa. Ubuningi bethusi obungalingani kuzo zonke izendlalelo zangaphakathi kubangela ukwanda kwephaneli engalingani ngesikhathi sokulamina, okususa izikhundla zethusi zangempela kusuka kuma-coordinates e-CAD. I-CAM ibala imephu yokuphambuka kwephaneli lonke bese ilungisa kusengaphambili izikhundla zokubhoboza nge-laser ukuze ibuyisele. Izendlalelo zangaphakathi ezinokusatshalaliswa kwethusi okungalingani kakhulu (isikhungo esingu-80%, imiphetho engu-20%) zenza lo modeli unganembile, okwandisa iphutha lesikhundla.
Isinyathelo 4 — Ukwenziwa kwefasitela lemaski elihlelekile. Ngokubhoboza i-CO₂, i-CAM ikhiqiza amafasitela e-copper etch azungeze i-blind ngayinye ngendawo — ububanzi befasitela = ububanzi + 50–75µm ohlangothini ngalunye. Uma umklamo wakho wephedi yangaphandle ungashiyi ithusi elanele kuzungeze la mafasitela, i-CAM izobonisa i-geometry emarginal.
6.2 Okufanele Ukufake Kumafayela Akho Ukuze Ugweme Ukuya Nokubuyela Emuva
- Ubukhulu be-dielectric obulungisiwe ngesendlalelo ngasinye, hhayi isitayela sokulungiselela kuphela: “1080 prepreg, ephilisiwe engu-60µm ±5µm” — hhayi “1080.” Lokhu kukhiya ukubalwa kwesilinganiso sesici kanye ne-impedance ngasikhathi sinye.
- Amapheya angaboni ngesendlalelo achazwe ngokucacile: “Izimbobo ezingaboni Ungqimba 1 → Ungqimba 2 (bobabili ubuso)” kumanothi okwenziwa. Onjiniyela be-CAM babone ukubhangqa okwanele kwezingqimba okuchazwe ngokungalungile kangangokuthi ukubiza okucacile kugwema isicelo sokubuyekezwa.
- Izindawo ezitholakala nge-Via-in-pad zikhonjwe: Bhala uhlu ngokwe-refdes, igama elifanele, noma i-PDF ephawuliwe. Ngaphandle kwalokhu, i-CAM isebenzisa inqubo yayo ejwayelekile yokugcwalisa — okungaba yi-resin plug, hhayi i-copper fill.
- Inothi lebhalansi yethusi lezendlalelo ezingavamile: Uma ungqimba luncane ngamabomu (30% ithusi ngezizathu zokungangeni), luphawule ngokucacile ukuze unjiniyela we-CAM angalubeki uphawu njengephutha lokuklama okungenzeka.
6.3 Yini Ebangela Ukubambezeleka Okukhulu Kokubuyekezwa
- Ifayela eliyimpumputhe nge-drill alihlukanisi ukuthi yiziphi izi-via ezima kusiphi isendlalelo — I-CAM kumele yakhiwe kabusha kusukela ku-geometry ehambisanayo
- I-Stack-up icacisa i-prepreg ngesitayela kuphela — umenzi wezinto kumele aqinisekise ukuthi yiluphi uhlobo olugciniwe nokuthi luyahlangabezana yini nesilinganiso sesici
- Ama-Via-in-pad nama-via ajwayelekile angaboni kahle awahlukanisiwe — umenzi akakwazi ukunquma izidingo zenqubo yokugcwalisa
- I-Impedance spec ibhekisela kungqimba yendiza engekho ku-stack-up ethunyelwe
Akukho neyodwa yalezi ezidinga ushintsho lomklamo. Zidinga amadokhumenti athatha imizuzu engama-30 futhi onge amahora angama-48.
7) Izici Zezindleko Zokubhoboza Nge-Laser: Yini Eqhuba Isilinganiso Sakho Se-HDI Sikhuphuke Noma Sihle
7.1 Izinto Ezinhlanu Ezishintsha Intengo
Okuguquguqukayo 1 — Ngokubala. Isikhathi somshini we-laser siyisithiyo se-HDI. Ama-vias ayizimpumputhe angu-6,000 ngama-drill ephaneli angu-3× amade kuno-2,000. Ukulungiswa komklamo — kusetshenziswa imigodi egqitshwe ukuze kufakwe esikhundleni se-blind ehlanganisiwe ngamaketanga, ukwabelana ngama-vias phakathi kwama-pair esignali aseduze — kunciphisa ngokubala kanye nezindleko ngqo.
Okuguquguqukayo 2 — Ngokusebenzisa ububanzi kanye nenani lamashothi. I-0.10mm nge idinga amashothi e-laser angu-6-10 (iphethini yokuhlela kabusha). I-0.15mm nge idinga amashothi angu-3-5. Ephanelini elinama-vias angu-3,000, ukushintsha lawo angadingi i-0.10mm kuya ku-0.15mm kusindisa cishe u-30-40% wesikhathi somshini we-laser. Ukunciphisa izindleko kwangempela nokulinganisekayo.
Okuguquguqukayo 3 — Inani lemijikelezo ye-lamination. Umjikelezo ngamunye unezela izinsuku ezingu-2-3 kanye nezindleko ezilinganayo. Uhlobo I (imijikelezo emi-2) → Uhlobo II (imijikelezo emi-3) → Uhlobo III (imijikelezo emi-4+) ngamunye unezela cishe u-25-35% ngomjikelezo ngamunye owengeziwe.
Okuguquguqukayo 4 — Isidingo sokugcwalisa ithusi. Ukugcwaliswa kwe-electroplating yethusi kwama-vias ahlanganisiwe kunezela amahora angu-18-30 ngomjikelezo ngamunye wokugcwalisa. Uma ama-vias ahleliwe (≥0.20mm offset evundlile phakathi kwama-pair aseduze) esebenza emzileni wakho, ukususa isidingo sokugcwalisa konga u-20-35% wezindleko ze-HDI ngesendlalelo ngasinye.
Uhlobo lwe-Variable 5 — Uhlobo lwe-Laser. I-CO₂ iyindleko ejwayelekile. I-UV laser (edingekayo kuma-dielectric angewona ama-FR4) ingeza u-15–25%. Bhajetha lokhu uma i-stack-up yakho isebenzisa ama-laminate akhethekile aphansi noma asekelwe ku-PTFE ezingqimbeni ezihlanganisiwe.
7.2 Inkomba Yezindleko Ngohlobo Lokwakha
| Yakha Uhlobo | Imijikelezo Yokucwilisa | Izindleko vs I-MLB Ejwayelekile | Isikhathi Esijwayelekile Sokuhola |
|---|---|---|---|
| Izingqimba eziningi ezijwayelekile (akukho HDI) | 1 | 1.0 × | Izinsuku eziyi-5-7 |
| Uhlobo I (1+N+1), ama-via ahleliwe | 2 | 1.5–1.8× | Izinsuku eziyi-8-11 |
| Uhlobo I + ukugcwalisa ngethusi okungaphakathi kwephedi | 2 | 1.8–2.2× | Izinsuku eziyi-9-12 |
| Uhlobo II (2+N+2), oluhlanganisiwe | 3 | 2.0–2.5× | Izinsuku eziyi-11-14 |
| Uhlobo II, ama-vias agcwele ithusi ahlanganisiwe | 3 | 2.5–3.2× | Izinsuku eziyi-13-16 |
| Uhlobo III / i-Anylayer HDI | 4+ | 3.5–5.0× | Izinsuku eziyi-14-21 |
8) Amaphutha Okuklama angu-8 Atholakala Ekubuyekezweni kwe-DFM
Lokhu kuvela kaningi ekubuyekezweni kwe-HDI DFM. Konke kungalungiswa ngaphambi kokwenziwa — akukho okudinga ukuhlelwa kabusha okugcwele.
- Impumputhe ngokuxhumanisa izendlalelo ezingezona eziseduze. I-blind via esuka ku-L1 iye ku-L3 ekwakheni uhlobo I ayikhiqizwa — i-laser iyama kuthusi lokuqala elihlangana nalo (L2). Ukulungiswa: ama-blind via amabili alandelanayo ngokusebenzisa ukucushwa okuhleliwe noma okuhlanganisiwe.
- Isilinganiso se-aspect esingaphezu kuka-0.8:1 ngenxa yokulungiswa okungalungile. Ngokuvamile kubangelwa ukucacisa i-2116 prepreg (ivuvukala ibe yi-110–130µm) ene-vias engu-0.10mm. Lungisa: shintsha i-buildup prepreg ibe yi-1080-style ku-60–70µm curved thickness.
- Ithusi elingu-1 oz ezingqimbeni ezakhelwe i-HDI. Yehlisa ikhwalithi yefasitela lemaski elinobunjalo futhi inyusa ubuncane obusebenzayo ngobubanzi obungu-0.12–0.13mm. Lungisa: chaza ithusi elingu-½ oz (17µm) ezingqimbeni eziqongelelwe kumanothi okwenziwa.
- Ama-land pad asayizi omncane kakhulu ngaphandle komkhawulo. Noma yikuphi ukuhlukahluka kokubhalisa kubangela ukuqhekeka. Lungisa: sebenzisa amanani anconywe ekukhiqizweni kuSigaba 2.2.
- I-Via-in-pad ayibonakali kumanothi okwenziwa. I-Fabricator isebenzisa ipulaki ejwayelekile ye-resin kuzo zonke izimbobo ezingaboni; izindawo ezisebenzisa i-in-pad zithola inqubo engalungile. Lungisa: bhala izindawo ezisebenzisa i-in-pad ngokucacile ngokugcwaliswa kwethusi kanye nokuhlelwa kwe-CMP okucacisiwe.
- Ama-vias ahlanganisiwe lapho i-staggered izosebenza khona. Ukwengeza izindleko zokugcwalisa ithusi kanye namahora angaphezu kwangu-30 okucubungula ngokungadingekile. Lungisa: hlola ukuthi ingabe i-offset evundlile engu-0.20mm phakathi kwama-pair ingafezeka yini — uma kunjalo, shintshela ku-staggered.
- Ubukhulu be-dielectric abucacisiwe, isitayela sokulungiselela kuphela. I-Fabricator isebenzisa uhlobo lwayo lwesitoko samanje, olungahluka ku-75µm olucatshangwa yithuluzi lakho le-EDA. Lungisa: chaza ubukhulu be-dielectric obulungisiwe ngesendlalelo ngasinye ngokubekezelelana.
- Ukungalingani kobuningi bethusi okudala ingozi yokukhukhuleka kokubhaliswa. Izendlalelo zangaphakathi ezinethusi elingaphansi kwama-25% engxenyeni eyodwa zibangela ukunwetshwa kwephaneli elingalingani kanye nokuqongelela kwamaphutha okubhalisa kuyo yonke imijikelezo ye-lamination. Lungisa: engeza ukugcwaliswa kwethusi okuchanyuselwe ezindaweni ezingenalutho — akudingeki ukuthi kuxhunywe kunoma iyiphi inethi.
8.1 Ingqalasizinda Yokubhoboza Nge-Laser yaseHighleap
I-Highleap Electronics inikeza ikhono eliphelele lokukhiqiza i-HDI:
- I-CO₂ laser: Izinhlelo eziyi-6, okungenani u-0.10mm, 400–600 nge/min, inqubo yemaski eguquguqukayo ye-FR4 kanye nawo wonke ama-laminate ahambisana ne-FR4
- I-UV laser: Izinhlelo ezimbili, okungenani u-0.075mm, i-ablation eqondile yethusi — i-laminate ekhethekile ephansi yokulahlekelwa, i-PTFE, ehambisana ne-polyimide
- Ukugcwaliswa kwethusi: Ukugcwaliswa kwethusi okufakwe ngogesi nge-CMP kuya ku-≤15µm protrusion; i-void spec ≤8% (idlula i-IPC-6012D Class 3 ≤10%)
- Izinhlobo zokwakha: Uhlobo I kuya kuhlobo III, i-anylayer HDI kuze kufike ezingqimbeni ezine zokwakheka kobuso ngobuso, i-rigid-flex HDI hybrid
- Isibuyekezo se-DFM: Isilinganiso ngasinye se-HDI sihlanganisa ukuhlolwa kwesilinganiso sesici, ukuqinisekiswa kwe-layer pair, kanye nokubuyekezwa kwe-copper fill callout zingakapheli amahora angu-24 — ngezincomo ezithile zokulungisa, hhayi amafulegi okwenqatshwa
Thumela Amafayela Akho E-HDI Ukuze Abuyekezwe Futhi Acashunwe yi-DFM

Posts Kunconywe

Ukukhiqizwa kwe-Alumina PCB kwama-Prototypes e-OEM kanye nokukhiqizwa
I-HIGLEAP ELECTRONICS · Ukukhiqiza i-Alumina Ceramic PCB...

Umhlinzeki Wokuhlanganiswa Kwe-PCB Wokukhiqiza Izinto Ze-elekthronikhi ze-OEM kanye ne-ODM
I-HIGLEAP ELECTRONICS · Umhlinzeki Wokuhlanganisa we-OEM / ODM PCB...
Umkhiqizi we-Al2O3 Ceramic PCB we-Precision Ceramic Circuits
I-HIGLEAP ELECTRONICS · I-Aluminium Oxide Ceramic Circuit...

Umkhiqizi Womhlangano We-PCB Wohlobo Olufanayo
I-Highleap Electronics iyi-prototype PCB assembly...
Ungasithola kanjani isilinganiso sama-PCB
Masikwenzele ukuhlaziya kwe-DFM/DFA futhi sibuyele kuwe ngombiko. Ungalayisha amafayela akho ngokuphephile ngewebhusayithi yethu. Sidinga ulwazi olulandelayo ukuze sikunikeze isaphulelo:
-
- Gerber, ODB++, noma .pcb, spec.
- Uhlu lwe-BOM uma udinga ukuhlangana
- Ubuningi
- Isikhathi sokushintsha
Ngokungeziwe ekwenziweni kwe-PCB, sinikeza uhla olubanzi lwezinsizakalo ze-elekthronikhi, okuhlanganisa i-PCB design, i-PCBA, nezixazululo ze-turnkey. Kungakhathaliseki ukuthi udinga usizo ngokwenza i-prototyping, ukuqinisekiswa kwedizayini, ukuthola ingxenye, noma ukukhiqizwa ngobuningi, sihlinzeka ngosekelo olusuka ekupheleni ukuze siqinisekise impumelelo yephrojekthi yakho.
Ngezinsizakalo ze-PCBA, sicela unikeze i-BOM yakho (I-Bill of Materials) kanye nanoma yimiphi imiyalelo ethile yomhlangano. Siphinde sinikeze ukuhlaziya kwe-DFM/DFA ukuze uthuthukise imiklamo yakho ukuze yenziwe futhi ihlanganiswe, ukuqinisekisa inqubo yokukhiqiza eshelelayo.