
هندسة لوحات الدوائر المطبوعة عالية الكثافة ذات 10 طبقات للوصلات الدقيقة وتقنية BGA.
الشكل 1. هندسة لوحة الدوائر المطبوعة عالية الكثافة ذات 10 طبقات للثقوب الدقيقة وهروب BGA.
جدول المحتويات
- متى تحتاج لوحة ذات 10 طبقات إلى تقنية HDI؟
- كيفية قراءة واختيار 1+8+1، 2+6+2، و3+4+3
- هندسة الميكروفايا، ووسادات الالتقاط، والوصلات داخل الوسادة
- الثقوب الدقيقة المتراصة والمتداخلة والمتخطية
- عملية الترقق المتسلسل وتدفق عملية HDI
- تخطيط الهروب من BGA بواسطة خريطة Pitch and Pin
- المواد، والمعاوقة، وسلامة الإشارة
- التأهيل، واختبار الموثوقية، وفحص الإنتاج
- التكلفة، عوامل تحديد وقت التسليم، وحزمة عروض الأسعار
- قائمة التحقق من إصدار HDI قبل التصنيع
لا يقتصر تعريف لوحة الدوائر المطبوعة عالية الكثافة (HDI) ذات العشر طبقات على احتوائها على عشر طبقات نحاسية أو شريحة BGA ذات تباعد دقيق. بل هي لوحة مطبوعة ذات عشر طبقات تستخدم تقنية أو أكثر من تقنيات التوصيل البيني عالية الكثافة - عادةً ما تكون ثقوبًا دقيقة محفورة بالليزر، أو توصيلات مخفية أو مدفونة، أو وصلات داخل الوسادة، أو تراكم متسلسل، أو هندسة موصلات دقيقة، أو مزيج من هذه التقنيات - لإنشاء قنوات توجيه لا يمكن لتصميم الثقوب المطلية التقليدي توفيرها ضمن مساحة اللوحة المتاحة. لذا، يبدأ تصميم HDI الجيد بمشكلة التوجيه والموثوقية، وليس بمصطلح شائع في مجال التراكم.
تقوم شركة هايليب إلكترونيكس بتصنيع لوحات الدوائر المطبوعة متعددة الطبقات التقليدية ولوحات الدوائر المطبوعة عالية الكثافة (HDI)، وتُجري مراجعة شاملة لبنية التوصيلات البينية قبل اعتماد تصميم الطبقات. يجب أن تربط هذه المراجعة أربعة قرارات تُعالج عادةً بشكل منفصل: استراتيجية إخراج التغليف، وعدد طبقات البناء، وبنية المواد والعوازل، وخطة التأهيل. تُعد مراجعة التصميم للتصنيع (DFM) وتصميم الطبقات الخاصة بكل مشروع هي المرحلة المناسبة لتأكيد هذه القرارات. تتوفر معلومات عامة عن المصنع على صفحة تصنيع لوحات الدوائر المطبوعة عالية الكثافة (HDI) ، بينما تُركز هذه المقالة على خيارات هندسة الدوائر المطبوعة ذات العشر طبقات.
متى تحتاج لوحة ذات 10 طبقات إلى تقنية HDI؟
تُبرر تقنية HDI عندما تُلبّي متطلبات الكثافة أو الخصائص الكهربائية أو الميكانيكية أو الموثوقية القابلة للقياس. ولا ينبغي إضافتها لمجرد احتواء المنتج على شريحة BGA بحجم 0.5 مم، أو استخدامه واجهة سريعة، أو وصفه بأنه تصميم متميز. تتميز بعض الشرائح بحجم 0.5 مم بأنماط توزيع واسعة النطاق، ويمكن تجاوزها باستخدام مستوى واحد من الثقوب الدقيقة. بينما تحتوي شرائح أخرى بنفس المسافة بين الأطراف على مساحات كاملة، ومجالات طاقة متعددة، والعديد من أزواج التوصيل عالية السرعة، وقد تتطلب مستويين من البناء أو عددًا مختلفًا من الطبقات. وتُعدّ خريطة دبابيس الشريحة بنفس أهمية المسافة الاسمية بين الأطراف.
الأسباب الشائعة لاستخدام تقنية HDI على لوحة ذات عشر طبقات
- هروب الحزمة: لا يمكن الوصول إلى الصفوف الداخلية لـ BGA باستخدام هندسة الوسادة والوسادة المضادة المتاحة للثقوب.
- استعادة قناة التوجيه: تستهلك الحقول الكبيرة التي تمر عبر الوصلات مساحة كبيرة جدًا على طبقات متعددة وتحجب الطاقة أو مستويات المرجعية.
- انتقالات رأسية أقصر: يمكن للوصلات الدقيقة العمياء أن تقلل من طول الوصلات غير الضرورية والحث الطفيلي عندما تكون طبقة الإشارة المستهدفة قريبة من جانب المكون.
- موضع التثبيت عبر الوسادة: يلزم وجود فتحة دقيقة مملوءة ومستوية مباشرة في منطقة المكون للحفاظ على كثافة التفرع.
- غلاف ميكانيكي صغير الحجم: لا يمكن أن ينمو مخطط اللوحة، وستؤدي طبقات التوجيه الإضافية إلى قيود غير مقبولة على السماكة أو التكلفة أو نسبة العرض إلى الارتفاع.
- الربط البيني المقسم: تحتاج مناطق محددة إلى تقنية HDI بينما يمكن أن تظل المناطق ذات الكثافة المنخفضة تقليدية، مما يسمح بإنشاء جزئي بتقنية HDI بدلاً من حل كامل الطبقات.
الحالات التي قد لا يكون فيها مؤشر التنمية البشرية هو الحل الأمثل كخيار أول
إذا كان الازدحام ناتجًا عن سوء توجيه المكونات، أو تغييرات غير ضرورية في الطبقات، أو مساحات مانعة للتسرب كبيرة الحجم، أو مساحات مانعة للتسرب زائدة، أو استراتيجية غير فعالة لدبابيس الطاقة، فإن إضافة الثقوب الدقيقة قد تخفي مشكلة التصميم بدلًا من حلها. قد يكون زيادة حجم اللوحة قليلًا، أو تغيير خيار إزالة كثافة BGA، أو نقل مجموعة إشارات إلى جانب آخر، أو استخدام لوحة تقليدية ذات اثنتي عشرة طبقة، أقل خطورة من فرض بناء معقد من عشر طبقات بتقنية HDI. ينبغي أن تقارن مراجعة التصميم هذه البدائل قبل تحديد فئة التصنيع.
| القيد الملاحظ | السؤال الهندسي الأول | رد محتمل |
|---|---|---|
| لا يمكن لصفوف BGA الداخلية أن تفلت | هل الانسداد ناتج عن هندسة الأرض، عبر تخصيص الحقول أو الطبقات؟ | خيار التوصيل عبر الوسادة، أو مستوى بناء واحد أو أكثر، أو تصميم مروحة معدل، أو خيار حزمة مختلف |
| مستويات المرجعية مثقبة بكثافة | هل يمكن حصر الوصلات المباشرة في الطبقات التي تربطها فعلياً؟ | الثقوب الدقيقة العمياء، والثقوب المدفونة، وانتقالات الطبقات المعدلة، أو طبقات التوجيه الإضافية |
| يحتوي الزوج عالي السرعة على وصلة زائدة | هل من الأفضل استخدام قناة ذات فتحة عمياء، أو حفر خلفي، أو عدم تغيير الطبقة؟ | اختر الانتقال الأقل خطورة بعد محاكاة القناة |
| وصل اللوح بالفعل إلى الحد الأقصى للسمك | هل ستؤدي الطبقات المضافة إلى انتهاك الحدود الميكانيكية أو حدود نسبة العرض إلى الارتفاع؟ | استخدم تقنية HDI بشكل انتقائي، وقلل سمك العازل فقط عند الضرورة، أو عدّل الغلاف. |
| منطقة جهاز واحدة فقط مزدحمة | هل تحتاج اللوحة بأكملها إلى نفس عملية التجهيز؟ | يُنصح باستخدام تقنية HDI الجزئية أو التوزيع الموضعي بدلاً من استخدام أي بنية طبقة واحدة. |
كيفية قراءة واختيار 1+8+1، 2+6+2، و3+4+3
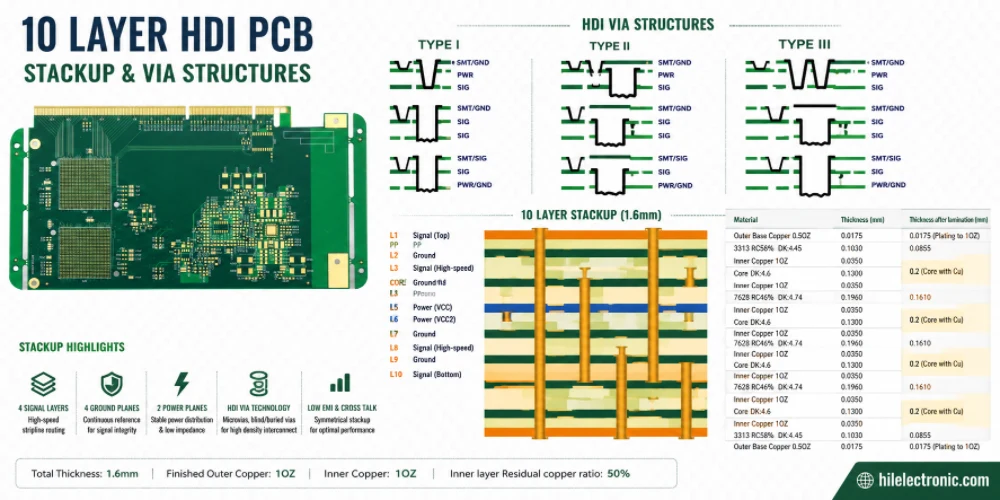
في الترميز المتناظر الشائع A+B+A ، يُمثل كل حرف "A" عدد طبقات النحاس المُضافة خارج التجميعة الفرعية المركزية المكونة من الطبقة "B". مجموع هذه الأرقام يُشكل العدد الإجمالي لطبقات النحاس. لذا، فإن 1+8+1 و2+6+2 و3+4+3 جميعها عبارة عن تركيبات من عشر طبقات. لا يُحدد هذا الترميز، في حد ذاته، كل وصلة ثقوب، أو العدد الدقيق لعمليات الضغط، أو وظائف الطبقات، أو ما إذا كانت التجميعة الفرعية المركزية تحتوي على ثقوب مدفونة. هذه التفاصيل مُدرجة في رسم التصنيع والتكوين المُعتمد.
| البناء والتشييد | الثقوب المجهرية النموذجية في الطبقة المجاورة | سلسلة الصحافة الرئيسية | أين يناسب | المخاطر الرئيسية التي يجب مراجعتها |
|---|---|---|---|---|
| + + 1 8 1 | L1-L2 و L10-L9 | تجميع فرعي مركزي من 8 طبقات، ثم مكبس بناء خارجي واحد؛ قد يلزم إجراء عملية ترقيق فرعي إضافية إذا كان المركز يحتوي على فتحات مدفونة | مخرج متوسط الكثافة، وانتقالات سطحية على جانب المكون، ومتطلبات محدودة للوصلات داخل الوسادة | هل يوفر مستوى واحد من الوصلات الدقيقة قنوات توجيه كافية لخريطة الدبابيس الفعلية؟ |
| + + 2 6 2 | L1-L2، L2-L3، والوصلات المتطابقة في الجانب السفلي | التجميع الفرعي المركزي ذو الست طبقات، مكبس التجميع الأول، ثم مكبس التجميع الثاني | عبوات كثيفة من فئة 0.5 مم، وانتقالات عمياء ثنائية المستوى، وتوزيع متحكم به على كلا الجانبين | واجهات التداخل المكدسة، والتسجيل التراكمي، وتفاعلات التغليف النحاسي |
| + + 3 4 3 | ثلاثة مستويات بناء متجاورة على كل جانب | وحدة تجميع مركزية رباعية الطبقات بالإضافة إلى ثلاث مكابس بناء متتالية | مخرج كثيف للغاية حيث يلزم وجود ثلاثة أعماق توجيه بشكل واضح | الإنتاجية، والحركة البُعدية، والتعرض الحراري المتكرر، وموثوقية الثقوب الدقيقة المكدسة |
| مؤشر التنمية البشرية غير المتماثل أو الجزئي | يتم تعريفها فقط عند الحاجة | خاص بالمشروع | حقول مكونات أحادية الجانب عالية الكثافة أو منتجات مقيدة ميكانيكياً | انحناء، والتواء، وتوزيع غير متوازن للنحاس/الراتنج |
لا تحدد التراكم فقط من درجة حرارة BGA
يجب اتخاذ قرار بناء الشبكة بناءً على دراسة تفصيلية شاملة لمسارات التوصيل. يجب أن توضح هذه الدراسة، كحد أدنى، عدد صفوف الإشارات التي يجب أن تغادر الحزمة، ومواقع توصيلات الطاقة والأرضي، والمسافة بين أزواج الإشارات، واستمرارية مستوى الإشارة المرجعي، واتجاه التوزيع المقصود لكل طبقة إشارة، وعدد المسارات المتاحة بين نقاط التوصيل المتجاورة أو عبر نقاط التوصيل الأرضية. لا تُعد لوحة 2+6+2 بالضرورة "أفضل" من لوحة 1+8+1؛ وإنما يُبرر استخدامها فقط عندما يوفر مستوى البناء الثاني مسارات توصيل لا يوفرها المستوى الأول.
يُعدّ الربط البيني بين أي طبقة قرارًا منفصلاً
تستخدم تقنية HDI متعددة الطبقات عادةً وصلات دقيقة مملوءة لربط أزواج الطبقات المتتالية في جميع أنحاء الهيكل. توفر هذه التقنية مرونة قصوى في التوجيه الرأسي، ولكنها تُنشئ أيضًا المزيد من الواجهات المملوءة، والمزيد من حلقات المعالجة، والمزيد من فرص حدوث عيوب في التسجيل أو التداخل. لا ينبغي استخدامها كبديل افتراضي لإكمال بنية الهروب. عند الحاجة إلى تقنية HDI متعددة الطبقات، يجب أن يحدد الرسم التخطيطي مجموعات الوصلات المسموح بها، وارتفاعات المجموعات المحظورة، وقواعد تجاوز الوصلات، ونموذج اختبار الموثوقية.
هندسة الميكروفايا، ووسادات الالتقاط، والوصلات داخل الوسادة
يجب الاتفاق على قواعد الثقوب الدقيقة مع المصنّع بناءً على سُمك العازل الفعلي، ونظام الليزر، ومعالجة الرقائق، وعملية ملء النحاس، وقدرة التسجيل. إن قاعدة "ثقب 75 ميكرومتر مع وسادة 225 ميكرومتر" العامة غير مناسبة لجميع أنواع الرقائق أو جميع مستويات التراكم. فقد ينتج عن نفس فتحة الليزر الاسمية ظروف مختلفة عند المدخل، والجدار الأوسط، ووسادة الهدف عند تغيير نظام الراتنج، أو نوع الزجاج، أو رقائق النحاس.
المعايير التي يجب مراعاتها في مراجعة تصميم مؤشر التنمية البشرية
- فتح بالليزر وهندسة نهائية: حدد ما إذا كان البعد هو فتحة العمل الفني، أو قطر المدخل الاسمي، أو قطر الجزء العلوي النهائي، أو الحد الأدنى للقطر المستهدف.
- سمك العازل: استخدم سمك العازل المضغوط في موقع الثقب الدقيق، وليس قيمة كتالوج مادة ما قبل التشريب غير المضغوطة.
- ابعاد متزنة: ينبغي على المصنّع التأكد من نطاق العمق إلى القطر المناسب. وعادةً ما يتجنب التصميم المحافظ جعل الثقب أعمق من قطره الفعال.
- الاستيلاء على الأرض: قم بتحديد حجمه بناءً على قطر الليزر، والمساحة الحلقية المطلوبة، وميزانية التسجيل، وقدرة عملية لوحة الهدف.
- مضاد للوسادة: يتم تحديد ذلك من خلال الخلوص الكهربائي، وتفاعل مجال المعاوقة، وتسجيل التصنيع؛ فهو ليس امتدادًا ثابتًا للوحة الالتقاط.
- حشوة نحاسية: تحديد طريقة التعبئة، والحدبة أو النتوء المسموح به، ومتطلبات التسوية، وما إذا كان الوصل سيدعم وصلة دقيقة أخرى أو أرض مكون.
- سطح النحاس بعد التعبئة: تحقق مما إذا كان طلاء التغليف وطلاء التعبئة يزيدان من الطبقة الخارجية أو تراكم النحاس خارج نطاق الحفر الدقيق.
نافذة بدء عملية - وليست قاعدة إصدار
تستخدم العديد من تصميمات الدوائر المتكاملة عالية الكثافة (HDI) في الإنتاج تقنية الثقوب الدقيقة الليزرية بأقطار تتراوح بين 75 و125 ميكرومتر تقريبًا، مع طبقات عازلة مضغوطة بسماكة تتراوح بين 50 و100 ميكرومتر تقريبًا. تُعد هذه القيم مفيدة لدراسات التموضع الأولية، ولكنها لا تُعتبر موافقةً على التصنيع. قد يصبح التصميم القريب من حدود هذه القيمة غير قابل للتصنيع بعد اختيار التركيب الزجاجي الفعلي، ومحتوى الراتنج، والنحاس المستهدف، والنحاس النهائي. يجب أن تتجاوز قيم المكتبة العامة القيم المعتمدة للتركيب الطبقي واستجابة التصميم للتصنيع (DFM).
مصطلحات Via-in-pad وfilled via وcapped via ليست قابلة للتبادل
عادةً ما يتطلب تركيب وصلة داخل قاعدة أحد المكونات ملءً وتسويةً لمنع تسرب اللحام إلى داخل الوصلة والحفاظ على سطح قاعدة التجميع مستويًا. في حالة الوصلات الدقيقة عالية الكثافة (HDI)، يُستخدم عادةً ملء النحاس عندما تدعم الوصلة قاعدة BGA أو وصلة دقيقة أخرى مكدسة. أما الوصلة الميكانيكية المملوءة بالراتنج والمغطاة بالنحاس، فهي ذات بنية مختلفة تتطلب معالجة مختلفة واعتبارات موثوقية متباينة. يجب أن توضح ملاحظات التصنيع نوع الوصلة، ومادة الملء، ومتطلبات الغطاء، وانخفاض السطح المسموح به، وطريقة الفحص.
تتطلب الهياكل التي لا تملك أرضاً أو الهياكل الصغيرة جداً مؤهلات منفصلة
لا ينبغي تقديم التصاميم التي تقلل أو تلغي مساحات الالتقاط التقليدية، أو تستخدم موصلات إضافية دقيقة للغاية، أو تعمل في هندسة شبيهة بالركيزة، على أنها امتداد روتيني لتقنية HDI القياسية الطرحية. فهي تتطلب مراجعة خاصة بقدرات العملية، وقواعد تصميم مخصصة، ومعايير فحص، ومسار إنتاج متفق عليه. ولا يعني وجود عشر طبقات بالضرورة توفر بنية SLP تلقائيًا.

الشكل 2. بنية الميكروفايار والتركيب للوحة الدوائر المطبوعة عالية الكثافة ذات 10 طبقات.
الثقوب الدقيقة المتراصة والمتداخلة والمتخطية
ثقوب دقيقة متداخلة
تُوضع الوصلات الدقيقة المتداخلة على مستويات التراكم المتتالية، وتُربط بواسطة قطعة موصلة قصيرة في الطبقة الوسيطة. تستهلك هذه الوصلات مساحة توجيه أكبر من التكديس الرأسي، لكنها تتجنب وضع جميع الواجهات على نفس المحور، وعادةً ما تُبسط عملية ملء النحاس. عندما يسمح تصميم العبوة بالتداخل دون التأثير على مسار الإشارة أو استمرارية المستوى، غالبًا ما تكون البنى المتداخلة هي الخيار الأقل مخاطرة.
ميكروفياس مكدسة
تُتيح تقنية الوصلات الدقيقة المتراصة وضع الوصلات المملوءة المتتالية على نفس المحور. تحافظ هذه التقنية على أصغر مساحة ممكنة للوصلات الرأسية، وقد تكون ضرورية في الحزم ذات الشبكة الكاملة الكثيفة. يعتمد موثوقيتها على أكثر من مجرد قطر الوصلة: فإعداد وسادة الهدف، وجودة حشو النحاس، ونظافة السطح البيني، وبنية الطلاء، والتعرض المتكرر للرقائق، وعدد الطبقات المتراصة، كلها عوامل مهمة. وقد كشفت تجارب الصناعة عن وجود أعطال خفية في الأسطح البينية في بعض التركيبات المتراصة، لذا لا ينبغي أن يعتمد التصميم على المقطع المجهري المقبول بصريًا كدليل وحيد على الموثوقية.
تجاوز الثغرات الصغيرة
يمرّ الثقب المجهري المتجاوز عبر أكثر من طبقة عازلة للوصول إلى هدف غير مجاور. وهو ليس مجرد نسخة أعمق من الثقب ذي الطبقة المجاورة. يجب على الليزر إزالة هياكل متعددة من الراتنج/الزجاج مع الحفاظ على سلامة وسادة الهدف، ويمكن أن يؤدي العمق المتزايد إلى تضييق نطاق العملية المؤهلة. لا ينبغي استخدام الثقوب المتجاوزة إلا عندما يكون المصنّع قد حدد بدقة تركيبة العازل والعمق والفتحة وبنية الهدف. يجب أن يوضح الرسم ما إذا كانت الثقوب المتجاوزة مسموحة أم لا؛ ولا ينبغي أن تظهر ضمنيًا.
الهياكل الهجينة
قد تستخدم اللوحة وصلات دقيقة متداخلة في معظم المواقع، وأزواجًا مكدسة فقط عند الحاجة، ووصلات ميكانيكية مدفونة في التجميع الفرعي المركزي، وثقوبًا نافذة للموصلات. غالبًا ما يكون هذا التصميم المختلط أكثر اقتصادية وأكثر متانة من فرض نمط واحد للوصلات على التصميم بأكمله. ومع ذلك، فهو يتطلب خريطة للوصلات تحدد بوضوح طبقات البداية والنهاية وتمنع التكديس العرضي على واجهات غير مؤهلة.
| هيكلة عبر | فائدة الكثافة | عبء العملية | شروط الإفراج |
|---|---|---|---|
| ميكروفيا أحادية المستوى | يُنشئ تفرعًا سطحيًا ويُحرر قنوات التوجيه الداخلية | أقل تعقيد لمؤشر كثافة الهاردوير | تأكيد هندسة الليزر ومتطلبات الأرض والردم |
| مستويات متعددة متداخلة | يصل إلى طبقات أعمق باستخدام التوجيه المزاح | مساحة طبقة أكبر، لكنها تتجنب التكديس الرأسي المستمر | تحقق من مساحة الإزاحة وتوجيه الطبقة الوسيطة |
| طبقات متعددة متراصة | أقصى كثافة في موقع التقاطع | تعبئة النحاس، والتسوية، والتحكم في الواجهة على كل مستوى | ارتفاع الرصة المؤهل، والقسيمة، وخطة إعادة التدفق/الموثوقية |
| تخطي الميكروفيا | يتجاوز طبقة وسيطة | نافذة ضيقة لعملية الليزر والطلاء | يجب أن يكون البناء الدقيق مؤهلاً من قبل المصنّع |
عملية الترقق المتسلسل وتدفق عملية HDI
تُعدّ عملية البناء المتسلسل حلقة تصنيع متكررة، وليست مجرد عملية تصفيح واحدة متبوعة بحفر بالليزر. يجب تصفيح كل زوج جديد من العازل/النحاس، وتسجيله، وتصويره حسب الحاجة، وحفره بالليزر، وتنظيفه، وطلائه بالمعدن، وعندما يتم تكديس ثقب دقيق آخر فوقه، يجب ملؤه وتسويته قبل إضافة مستوى البناء التالي.
نموذج تدفق 2+6+2
- قم ببناء المجموعة الفرعية المركزية المكونة من ست طبقات. تُصوَّر الطبقات الداخلية وتُحفر وتُفحص. إذا كان المركز يحتوي على فتحات مدفونة، فقد يلزم إجراء عمليات حفر وتغطية معدنية وطبقة فرعية إضافية قبل اكتمال المركز.
- أضف أول زوج من الأحذية المُجهزة. يتم تثبيت المواد العازلة والنحاسية الخاصة بالوحدتين L2 وL9 على المركز. ويعتمد تعويض التسجيل على الحركة المقاسة من المجموعة الفرعية المركزية.
- قم بإنشاء الثقوب الدقيقة من المستوى الأول. قم بحفر L2-L3 و L9-L8 باستخدام الليزر، ثم قم بتنظيفها وطلائها بالمعدن أو طلائها أو ملئها وفقًا للهندسة المعمارية للمستوى التالي.
- أضف زوج التراكم الثاني. قم بتغليف L1 و L10 فوق الأسطح المُجهزة.
- قم بإنشاء الثقوب المجهرية الخارجية. قم بحفر L1-L2 و L10-L9 باستخدام الليزر. أكمل عملية ملء الفتحات/التسوية حيثما تتطلب نقاط تثبيت المكونات ذلك.
- قم بتشكيل الثقوب المتبقية، سواء كانت ثقوبًا نافذة أو ثقوبًا ذات عمق محدد. يتم إجراء عمليات الحفر الميكانيكي وإزالة التلطيخ ومعالجة الثقوب المطلية بالتسلسل للحفاظ على بنية النحاس المعتمدة.
- إتمام عمليات الطبقة الخارجية، والقناع، والتشطيب، والتشكيل، والاختبار.
يتضمن هذا المثال مكبسًا مركزيًا للتجميع الفرعي بالإضافة إلى مكبسين للبناء. إن تسميته بلوحة "ثنائية الدورة" أو "ثلاثية الدورة" دون تحديد ما إذا كان المكبس المركزي يُحتسب أم لا، يُسبب ارتباكًا لدى قسمي المشتريات والهندسة. ينبغي أن يوضح عرض السعر ومخطط الإنتاج تسلسل العملية الفعلي بدلًا من الاعتماد على الاختصارات.
ما هي التغييرات المتكررة في عملية التغليف؟
- تتراكم الحركة البُعدية. يجب أن يستند تغيير حجم العمل الفني وتعويض الحفر إلى نظام المواد، واتجاه اللوحة، وتاريخ العملية المقاس.
- يصبح تدفق الراتنج أكثر تقييداً. يمكن أن تؤدي ميزات النحاس المملوءة، وكثافة المستوى، وعدم توازن النحاس المحلي إلى نقص الراتنج أو سماكة عازلة غير متساوية.
- يمكن أن يتراكم النحاس السطحي. قد يؤدي التغليف والتعبئة والطلاء المتكرر للألواح إلى تقليل القدرة على حفر الموصلات الخارجية الدقيقة أو الموصلات المتراكمة.
- يزداد التاريخ الحراري. يجب أن يأخذ اختيار المواد في الاعتبار الضغط المؤهل والتعرض للتجميع، ولكن درجة حرارة التحلل وحدها لا تحدد مدى ملاءمتها.
- تقليص ميزانيات التسجيل. تعتمد أعمق طبقة على عدة صور مسجلة بشكل مستقل، وأنماط ليزر، ووسادات هدف.
يُشرح تسلسل التصنيع الكامل في دليل عملية تصنيع لوحات الدوائر المطبوعة ذات العشر طبقات . والغرض من رسم HDI هو جعل العملية واضحة لا لبس فيها: يجب أن يكون لكل وصلة طبقة بداية، وطبقة نهاية، وحالة تعبئة، وعلاقة مسموح بها مع الوصلات الموجودة أعلاها وأسفلها.

الشكل 3. تخطيط الهروب من محطة توليد الطاقة الكهرومائية (BGA) حسب موقع نقطة الانطلاق والتثبيت.
تخطيط الهروب من BGA بواسطة خريطة Pitch and Pin
تُعدّ مسافة التوصيل بين الحزم معيارًا مفيدًا للفحص الأولي، لكنها لا تستطيع التنبؤ بالتركيب المطلوب بمفردها. يعتمد التوصيل النهائي على قطر منطقة التوصيل، واستراتيجية قناع اللحام، وإزالة الكرات، وعدد الصفوف، وتوزيع الطاقة/الأرضي، ومتطلبات الأزواج التفاضلية، والحد المسموح به لتضييق عنق الحزمة، وطبقات الإشارة المتاحة، وما إذا كانت المسارات ستمر بين مناطق التوصيل أو وسادات التقاط الثقوب الدقيقة.
الملعب 0.8 ملم
يمكن توجيه العديد من رقاقات BGA بحجم 0.8 مم باستخدام تقنية التوصيل التقليدية على شكل عظم الكلب والثقوب المحفورة ميكانيكيًا، خاصةً عندما لا تكون الرقاقة شبكة كاملة. قد يظل استخدام تقنية HDI مفيدًا لتقليل انسداد الثقوب، والحفاظ على مستويات المرجعية، أو تقصير بعض الانتقالات عالية السرعة، ولكن لا ينبغي افتراض ضرورته.
الملعب 0.65 ملم
عند 0.65 مم، تتوفر حلول تقليدية وحلول عالية الكثافة. يمكن لبنية 1+8+1 مع وصلات داخلية أن تُبسط عملية التوزيع، لكن الاختيار يعتمد على إمكانية الوصول إلى الصفوف الداخلية دون الإخلال بمتطلبات الحلقة الدائرية أو قناع اللحام أو قناة التوجيه. غالبًا ما يُحدد نمط وصلات الطاقة نجاح العملية أكثر من عدد الإشارات.
الملعب 0.5 ملم
غالبًا ما تستفيد رقاقات BGA ذات الشبكة الكاملة بقياس 0.5 مم من تقنية الوصلات الدقيقة داخل الوسادة. قد يكفي مستوى بناء واحد للرقاقات قليلة الرقائق أو ذات عدد صفوف معقول؛ بينما قد تتطلب الرقاقات ذات المصفوفة الكاملة الكثيفة مستويين أو إعادة تعيين الطبقات. من غير الآمن ضمان إمكانية تجاوز كل رقاقة ذات 16 صفًا باستخدام تقنية 2+6+2 دون مراجعة مخطط الأطراف، وفئات الأزواج، وتوزيع الطاقة.
الملعب 0.4 ملم
عند مسافة 0.4 مم بين الوصلات، تصبح هندسة منطقة التثبيت، وتحديد قناع اللحام، وتضييق عنق منطقة التوصيل، وتسوية سطح النحاس عوامل بالغة الأهمية. يُعدّ التغليف عالي الكثافة متعدد المستويات شائعًا، ولكن ليس من الضروري تطبيق معيار 3+4+3 تلقائيًا. يمكن إخراج بعض العبوات باستخدام مستويين من طبقات التغليف مع إزالة دقيقة للوصلات؛ بينما تتطلب عبوات أخرى أي طبقة، أو موصلات أدق، أو عملية مشابهة لعملية تصنيع الركيزة. يجب تأكيد مسار التصنيع قبل اعتماد نمط منطقة التثبيت ومكتبة الثقوب الموصلة.
أقل من 0.4 مم خطوة
قد تُحوّل العبوات التي يقل حجمها عن 0.4 مم تصميم الدوائر المتكاملة من تقنية HDI التقليدية القائمة على الطرح إلى تقنية تصنيع شبه إضافية مُعدّلة أو شبيهة بالركيزة. يؤثر هذا التحوّل على شكل الموصل، وسُمك النحاس، والفحص، وتطابق قناع اللحام، وشكل اللوحة، وتأهيل الموردين. لذا، ينبغي التعامل معها كفئة معالجة مختلفة بدلاً من تسويقها كخيار روتيني لـ "فتحات دقيقة أصغر".
ما الذي يجب أن تقدمه دراسة الهروب؟
- رسم توضيحي لتوزيع الطبقات في ربع الحزمة الأكثر كثافة؛
- مكتبة الميكروفيا وأرض الالتقاط المرتبطة بالتكوين المقترح؛
- عدد قنوات التوجيه القابلة للاستخدام لكل طبقة؛
- الطاقة والأرض عبر التخصيص، بما في ذلك تأثير منصات الهبوط المضادة على الطائرات؛
- تحديد مستوى المرجع لكل مسار عالي السرعة؛
- أعمق اتصال أعمى مطلوب وأي اتصال عبر المكدسات لا مفر منه؛
- قائمة بالافتراضات التي تتطلب موافقة المصنّع.
المواد، والمعاوقة، وسلامة الإشارة
يُعد اختيار مادة HDI عمليةً متكاملةً تتطلب مراعاة الموثوقية والخصائص الكهربائية. فمعامل الفقد المنخفض لا يجعل الرقائق مناسبةً تلقائيًا للبناء المتتابع، كما أن ارتفاع درجة حرارة التحلل لا يضمن بالضرورة موثوقية الثقوب الدقيقة. وتُعد بنية اللب والطبقة الأولية، ومعالجة رقائق النحاس، وتدفق الراتنج، وثبات الأبعاد، واستجابة الليزر، ووصفة الطباعة المُعتمدة، جميعها عوامل مهمة.
أسئلة حول المواد اللازمة لتكوين طبقات HDI من عشر طبقات
- هل يتوفر نوع Prepreg المختار بنمط زجاجي ومحتوى راتنجي ينتج عنه سمك العازل المضغوط المطلوب؟
- هل قام المصنّع بتحديد الحركة البعدية من خلال العدد المقترح من مكابس التجميع؟
- هل يقوم نظام الراتنج بالحفر بالليزر وإزالة التشويش بشكل نظيف عند عمق الثقوب الدقيقة المحدد؟
- هل يمكن لعملية ملء السطح بالنحاس أن تلبي متطلبات التسطيح دون إنتاج كميات زائدة من النحاس على السطح؟
- هل تم اعتماد الرقائق المعدنية وفقًا لملف إعادة التدفق المقصود للتجميع وأي تعرض لإعادة العمل؟
- بالنسبة للقنوات عالية السرعة، هل تتوفر مدخلات تصميم Dk و Df وخشونة النحاس للإنشاءات الفعلية - وليس مجرد عنوان رئيسي في ورقة بيانات على مستوى العائلة؟
تُغطي عائلات المواد عالية الأداء، مثل باناسونيك ميجترون، وإيزولا آي-تيرا، وتاكيون، بالإضافة إلى مواد الرقائق المتخصصة منخفضة الفقد، احتياجاتٍ كهربائية ومعالجةً متنوعة. ولا ينبغي اعتبارها قابلةً للتبادل لمجرد تقارب قيم Dk أو Df الاسمية. إذ يُمكن أن يُؤدي الاستبدال إلى تغيير المعاوقة، وفقد الإدخال، وسلوك النسيج الزجاجي، وسُمك الطبقة المضغوطة، واستجابة الحفر، وحركة الرقائق. ويجب التحكم في بدائل المواد من خلال قائمة معتمدة أو تفويض كتابي من العميل بعد إعادة حساب التركيب.
المعاوقة المتحكم بها في منطقة HDI
تتأثر الموصلات الدقيقة القريبة من حقول الثقوب الدقيقة بنوع النحاس النهائي، وسماكة العازل، وقناع اللحام، وفتحات المستوى المحلي، وشكل الحفر. يجب أن يستخدم نموذج المعاوقة التكوين المقترح الفعلي، وأن يشمل الجزء الضيق المتناقص حيثما يكون ذا أهمية كهربائية. لا يمكن نقل قيمة عامة من المكتبة، مثل "خط بسماكة 3 مل يساوي 50 أوم"، بين أنظمة المواد أو أوزان النحاس المختلفة.
يجب أن تحدد حزمة التصنيع كل فئة معاوقة حسب الطبقة، والهندسة، والمستوى المرجعي، والهدف، والتفاوت المسموح به. ثم يُعيد المورد عرض خط الإنتاج وبنية العازل للموافقة. يجب أن يتبع التحقق من انعكاس المجال الزمني (TDR) وثائق الشراء وتصميمًا مناسبًا للعينات؛ ويُعدّ عدد العينات وموضعها متطلبات متفق عليها، وليس بالضرورة "عينة واحدة لكل نصف لوحة" أو "عينة واحدة لكل ربع لوحة". يتوفر المزيد من التفاصيل في دليل هندسة التحكم في المعاوقة.
لا تُغني الثقوب المجهرية عن الحاجة إلى تحليل الانتقال
عادةً ما تحتوي الوصلة العمياء الأقصر على جزء غير مستخدم أقل من الوصلة النافذة، ولكن عملية الانتقال لا تزال تتضمن سعة الوسادة، وعدم استمرارية الوسادة المضادة، وهندسة مسار العودة، وربما تغييرًا في مستوى المرجع. يجب تقييم القنوات عالية السرعة كوصلات بينية كاملة. في بعض الحالات، تُفضل الوصلة النافذة المحفورة من الخلف على مجموعة من الوصلات الدقيقة الطويلة؛ وفي حالات أخرى، تُعد الوصلة الدقيقة الضحلة الحل الأمثل. يجب أن يستند الاختيار إلى تحليل القناة وموثوقيتها، وليس إلى قاعدة مفادها أن التوصيل عالي السرعة (HDI) متفوق كهربائيًا دائمًا.

الشكل 4. بنية لوحة الدوائر المطبوعة عالية الكثافة (HDI) المكونة من 10 طبقات
التأهيل، واختبار الموثوقية، وفحص الإنتاج
لا ينبغي اعتماد معيار IPC-6016 كمعيار قبول حالي للوحات HDI. فقد تم إلغاؤه، ونُقلت متطلبات مطابقة HDI ذات الصلة إلى مواصفات المنتج المطبقة. بالنسبة للوحة HDI صلبة ذات عشر طبقات، فإن مواصفات الأداء الأساسية عادةً ما تكون IPC-6012 بالإصدار والفئة المذكورين في وثائق الشراء. أما لوحات HDI المرنة والصلبة المرنة فتُعالج من خلال IPC-6013؛ وقد تُطبق مواصفات IPC-6018 على لوحات الترددات العالية عند الاقتضاء. يوفر معيار IPC-A-600 تفسيرًا مرئيًا لشروط القبول، ولكنه لا يحل محل مواصفات الأداء المعتمدة.
لماذا تحتاج الثقوب المجهرية المتراصة إلى أكثر من مجرد مقطع مجهري روتيني
يُتيح فحص المقطع العرضي المصقول فحص جزء صغير جدًا من بنية الوصلة، وقد لا يكشف عن نقطة ضعف في الواجهة لا تنفتح إلا بعد عمليات إعادة اللحام المتكررة أو دورات التسخين والتبريد. بالنسبة للمنتجات ذات الطبقات المتعددة، أو المعرضة لظروف تجميع قاسية، أو التي تعمل في ظروف تشغيل قاسية، يجب أن تجمع خطة التأهيل بين الفحص الهيكلي واختبار المركبة الخاضعة للمراقبة الكهربائية. يجب أن تُحدد مواصفات العميل أو يتم الاتفاق مع المُصنِّع على القسيمة، والمعالجة المسبقة، وعدد الدورات، ودرجة الحرارة، وعتبة الفشل بدقة.
أدوات مفيدة للتأهيل والقبول
- محاكاة تجميع إعادة التدفق بالحمل الحراري: يستخدم لتعريض اللوحة أو القسيمة لملف إعادة تدفق محدد قبل التقييم الهيكلي أو الكهربائي.
- دورات حرارية ناتجة عن التيار المستمر: يقوم بتسخين عينة اختبار متصلة بسلسلة كهربائية ويراقب تغير المقاومة من خلال دورات متكررة.
- الصدمة الحرارية أو دورات التبريد في الحجرة: يُستخدم عندما تتطلب مواصفات المنتج تحولات بيئية تمثل ظروف الخدمة.
- تحليل المقاطع المجهرية: يقوم بتقييم حالة وسادة الهدف، وجودة التعبئة، وبنية الطلاء، والتسجيل، وسلامة العازل الكهربائي، ودليل على الانفصال أو التشقق.
- الفحص البصري الآلي والفحص بالليزر: يتحقق من عيوب العمل الفني، ومحاذاة الهدف، وهندسة الثقوب في مراحل التصنيع المناسبة.
- الاختبار الكهربائي: يتحقق من استمرارية وعزل اللوحة النهائية وفقًا لمواصفات الشراء.
- تقرير التجارة والتنمية: يتحقق من صحة قسائم المعاوقة المتحكم بها عند تحديد التحكم في المعاوقة.
تختلف إجراءات التأهيل وقبول الدفعات وسجلات الشحن.
قد يتم إجراء تقييم دوري لقدرات المورد على نموذج أولي. وقد يُطلب اختبار العينة الأولى عند إدخال بنية جديدة أو مادة جديدة أو مجموعة وصلات جديدة. ويمكن استخدام قسائم أو عينات محددة في المواصفات المعتمدة ووثائق الشراء لقبول دفعة الإنتاج. أما سجلات الشحن فهي التقارير التي تم تسليمها فعليًا مع اللوحات. ولا ينبغي دمج هذه المستويات الثلاثة في ادعاء بأن كل لوحة أو كل شريحة تخضع لجميع اختبارات الموثوقية.
| سجل أو اختبر | الغرض النموذجي | متى يلزم ذلك |
|---|---|---|
| شهادة التكديس والمواد | يؤكد اعتماد المواد والإنشاءات وإمكانية تتبع الدفعة | المواد الخاضعة للرقابة، والمنتجات عالية السرعة، والمنتجات المنظمة أو المؤهلة من قبل العميل |
| تقرير الفحص المجهري | توثيق سلامة البنية الطبقية على قسيمة تمثيلية | المنتج الأول، دفعات إنتاج محددة، موثوقية عالية أو هياكل معقدة عبر |
| بيانات إعادة التدفق/التدوير الحراري | تقييم استقرار الوصلات البينية بعد التعرض لإجهاد محدد | الثقوب المجهرية المتراصة، أو التعرض الشديد أثناء التجميع، أو متطلبات الموثوقية الخاصة بالمنتج |
| تقرير TDR | يتحقق من مقاومة القسيمة مقابل الفئات المحددة | أوامر المعاوقة المتحكم بها |
| شهادة اختبار كهربائي | يؤكد اختبار استمرارية/عزل اللوحات النهائية | مطلوب عادةً للإنتاج متعدد الطبقات |
التكلفة، عوامل تحديد وقت التسليم، وحزمة عروض الأسعار
تعتمد تكلفة تقنية HDI على حلقات المعالجة ومخاطر الإنتاج، وليس على رسوم إضافية موحدة مرتبطة باسم عملية التصنيع. قد تختلف تكلفة لوحتين متطابقتين ظاهريًا (2+6+2) اختلافًا كبيرًا إذا استخدمت إحداهما فتحات دقيقة متداخلة بقطر 100 ميكرومتر على لوحة قياسية، بينما استخدمت الأخرى فتحات مكدسة داخل الوسادة، وخطوطًا فائقة الدقة، ومواد منخفضة الفقد، وتسجيلًا دقيقًا، ووثائق تأهيل شاملة.
أكبر العوامل المؤثرة على التكلفة والجدول الزمني
- عدد خطوات التراكم والدفن عبر الترقق الفرعي؛
- عدد الثقوب الدقيقة المكدسة مقابل المتداخلة وأقصى ارتفاع للتكديس؛
- تعبئة النحاس، والتسوية، وانخفاض السطح المسموح به؛
- الحد الأدنى لعرض/تباعد الموصل بعد تسلسل الطلاء المطلوب؛
- توافر المواد، وحجم اللوحة، وتاريخ استقرار الأبعاد؛
- السماكة النهائية، ونسبة أبعاد الثقب المار، وتقنيات الثقوب المختلطة؛
- فئات المعاوقة ومتطلبات القسيمة؛
- فئة المنتج، وتأهيل العينة الأولى، والتقارير المطلوبة؛
- حجم اللوحة، وتصميم المصفوفة، واستخدام اللوحة، والإنتاجية المتوقعة؛
- الكمية، وتقسيم التسليم، وما إذا كان مسار التسليم السريع متاحًا من الناحية الفنية.
نظراً لتداخل هذه المدخلات، لا تنشر المقالة نسباً مئوية ثابتة أو أياماً مضمونة لتصنيع النماذج الأولية. يشرح دليل تكلفة لوحات الدوائر المطبوعة ذات العشر طبقات كيفية مقارنة عروض الأسعار دون الخلط بين سعر المواد، وتكاليف العمليات غير الهندسية، وأدوات الاختبار، والخدمات اللوجستية.
الملفات المطلوبة للحصول على عرض أسعار لتقنية HDI بمواصفات هندسية
- بيانات التصنيع Gerber X2 أو ODB++ أو IPC-2581؛
- بيانات الحفر/التوجيه NC مع جدول طبقات بدء/إيقاف لكل ثقب أعمى، مدفون، وثقب ليزري؛
- رسم تصنيعي مع السماكة النهائية، والنحاس، والتشطيب، والفئة، والتفاوتات البعدية؛
- التصميم المقترح أو الإذن للمصنّع بتصميم واحد؛
- جدول المعاوقة الذي يسرد الطبقة، والهندسة، والمستوى المرجعي، والهدف، والتفاوت؛
- بيانات BGA أو صورة تفرعية لأكثر الحزم كثافة؛
- القيود على المواد وسياسة الاستبدال؛
- متطلبات ملء الفتحات، والغطاء، والسطح المستوي؛
- متطلبات التأهيل والقسائم والتفتيش والتقارير؛
- الكمية، وجدول التسليم، وتفضيل اللوحة/المصفوفة، وملف التجميع عندما تعتمد الموثوقية على التعرض لإعادة التدفق.
قائمة التحقق من إصدار HDI قبل التصنيع
لا يكون تصميم الدوائر المتكاملة عالية الكثافة (HDI) جاهزًا للتسعير إلا عندما يصف كل من ترميز التراكم وخريطة التوصيلات وهدف التوجيه نفس البنية الفيزيائية. يجب أن توضح حزمة الإصدار كل وصلة مخفية، ومدفونة، ومنفذة؛ وتحدد أي الوصلات الدقيقة مكدسة، أو متداخلة، أو متجاوزة، أو داخل وسادة التوصيل؛ وتوضح حالة التعبئة والتسوية والتغطية المطلوبة. يجب أن توضح دراسة تهوية الحزمة سبب الحاجة إلى كل مستوى من مستويات التراكم بدلاً من استخدام مسافة الحزمة كمعيار وحيد لاتخاذ القرار.
- قم بتجميد التجميع الفرعي المركزي، وترتيب البناء، وتسلسل الترقق الفعلي.
- تأكد من أن قطر الثقب الليزري، وسمك العازل، ومنطقة الالتقاط، ومنطقة الهدف، ونسبة العرض إلى الارتفاع هي هندسة مؤهلة واحدة.
- تحديد مجموعات الوصلات الدقيقة التي تتطلب تأهيلاً خاصاً بالموثوقية.
- أعد تصميم طبقات الإنتاج وهندسة المعاوقة للموافقة عليها قبل إصدار تغييرات التصميم الفني.
- حدد هياكل القسائم، وتواتر أخذ العينات، ومعايير القبول، والتقارير المُسلّمة في وثائق الشراء.
- تأهيل عملية المورد بشكل منفصل، وتأهيل العينة الأولى، وقبول الدفعة الروتينية؛ فهي ليست نفس برنامج الاختبار.
عادةً ما تكون النتيجة الأكثر موثوقية هي عملية التجميع الأقل تعقيدًا التي تُزيل التغليف، وتحافظ على مستويات المرجعية، وتفي بخطة تأهيل المنتج. قد يؤدي إضافة مستوى تجميع آخر إلى استعادة مساحة التوجيه، ولكنه يزيد أيضًا من تراكم التسجيل، والتعرض الحراري، وعمليات التعبئة/التسوية، ومخاطر الإنتاج.

وأوصت المشاركات

تصنيع لوحات الدوائر المطبوعة بتقنية TMM
جدول المحتويات: نطاق تصنيع لوحات الدوائر المطبوعة بتقنية TMM لترددات الراديو و...

RT duroid 6002 PCB اقتباس وStackup
تختص هذه الصفحة بمهمة الاقتباس وتحديد التراكم...

تصنيع لوحات الدوائر المطبوعة لمرشحات TMM6
جدول المحتويات: لماذا يستخدم مصممو مرشحات الميكروويف...

مقارنة بين Taconic RF 35 و RO4350B PCB
جدول المحتويات: مقارنة بين RF-35 و RO4350B، عملية الشراء و...
كيفية الحصول على عرض أسعار للوحات الدوائر المطبوعة
دعنا نجري لك تحليل DFM/DFA ونرسل لك تقريرًا. يمكنك تحميل ملفاتك بأمان عبر موقعنا الإلكتروني. نحتاج إلى المعلومات التالية لنقدم لك عرض سعر:
-
- Gerber، ODB++، أو .pcb، المواصفات.
- قائمة المواد إذا كنت بحاجة إلى التجميع
- الكمية
- تحويل الوقت
لخدمات PCBA، يُرجى تقديم قائمة المواد (BOM) وأي تعليمات تجميع محددة. كما نقدم تحليل DFM/DFA لتحسين تصميماتكم من حيث قابلية التصنيع والتجميع، مما يضمن عملية إنتاج سلسة.