
قواعد تصميم لوحات الدوائر المطبوعة لأغراض التصنيع وقرارات التصميم

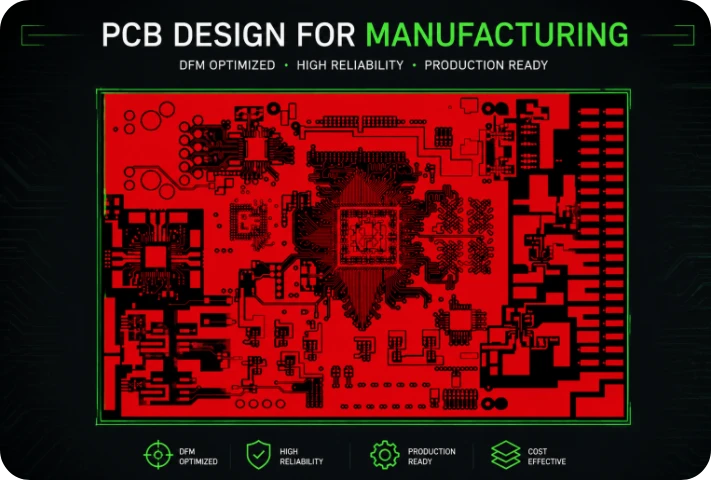
الشكل 1. تصميم لوحة الدوائر المطبوعة للتصنيع
جدول المحتويات
- ماذا يعني تصميم لوحات الدوائر المطبوعة للتصنيع فعلياً؟ ولماذا يبدأ قبل التخطيط؟
- قرارات التجميع والمواد التي تحدد حدود التصنيع
- قواعد تصميم الخطوط والفراغات والنحاس: مصدر كل رقم
- قرارات تصميم الثقوب والوصلات: نسبة العرض إلى الارتفاع، ونسبة الثقوب المثقوبة مسبقًا إلى الثقوب غير المثقوبة، وثقوب الشق.
- تحديد موضع المكونات وتصميم البصمة لتجميع موثوق
- قواعد تصميم الطباعة الحريرية التي تؤثر على جودة الإنتاج
- قرارات تصميم قناع اللحام التي تحدد إنتاجية التجميع
- مخطط اللوحة، وتقسيمها إلى لوحات، ومصفوفة SET: التصميم لأرضية المصنع
- إعداد ملف التصنيع: ترجمة الغرض من التصميم إلى تعليمات التصنيع
يعني تصميم لوحات الدوائر المطبوعة للتصنيع تصميم لوحة الدوائر بحيث يمكن لعملية التصنيع إنتاجها بكفاءة عالية، وبإنتاجية كبيرة، وبالتكلفة المتفق عليها. كل قرار تصميمي - من وزن النحاس، وقطر الثقوب، والمسافة بين المسارات، ومخطط اللوحة، وموضع المكونات، وحجم حروف الطباعة الحريرية، وتوسيع قناع اللحام، وبنية ملف الثقوب - يحدد بشكل مباشر ما يمكن للمصنّع وورشة التجميع فعله وما لا يمكنها فعله، والتكلفة المترتبة على ذلك. التصميم الذي يتجاهل قيود التصنيع لا يقتصر تأثيره على ظهور علامة "التصميم للتصنيع" عند مراجعة عرض السعر فحسب، بل يزيد أيضًا من تكلفة الوحدة، ويطيل وقت التسليم، ويقلل من إنتاجية المحاولة الأولى، وقد يتسبب أحيانًا في أعطال ميدانية تجتاز جميع اختبارات المصنع. يغطي هذا الدليل قرارات التصميم الأكثر أهمية - مع الأرقام المحددة لكل قاعدة والسبب التصنيعي لوجود كل قاعدة - حتى يتمكن المصممون من اتخاذ قرارات مدروسة بدلاً من حفظ قيود لا يفهمونها.
أرسل ملفاتك لمراجعة تصميمها وتصنيعها مجاناً
ماذا يعني تصميم لوحات الدوائر المطبوعة للتصنيع فعلياً؟ ولماذا يبدأ قبل التخطيط؟
تصميم لوحات الدوائر المطبوعة للتصنيع ليس مجرد قائمة مراجعة في نهاية مرحلة التخطيط. بل هو منهجية اتخاذ قرارات التصميم في كل مرحلة، بدءًا من الرسم التخطيطي وصولًا إلى إعداد الملفات، مع فهم واضح لكيفية تأثير كل قرار على عملية التصنيع، سواءً بالقيود أو التسهيلات. وكلما تمّت مراعاة قيود التصنيع مبكرًا، انخفضت تكلفة الالتزام بها.
تكلفة إصلاح مشاكل التصميم للتصنيع في مراحل مختلفة
- عند اختيار المخطط / المكونات: يُوفر اختيار QFN بدلاً من BGA بنفس المسافة بين الوصلات لتجنب ملء الفتحات في نقاط التوصيل ما بين 8 و15 دولارًا أمريكيًا لكل لوحة في تكلفة تصنيع الدوائر المتكاملة عالية الكثافة (HDI)، دون الحاجة إلى أي تعديل في التصميم. كما أن استخدام مادة 1080 prepreg بدلاً من 2116 في بناء الدوائر المتكاملة عالية الكثافة (HDI) يُبقي نسبة أبعاد الفتحات العمياء أقل من 0.8:1 - وهو الفرق بين فتحة موثوقة وعطل ميداني - دون أي تغيير في مسارات التوصيل أو تكلفة المواد.
- عند 50% من التخطيط: يستغرق الأمر 30 دقيقة لإدراك أن التوزيع غير المتماثل للنحاس سيؤدي إلى انحناء اللوحة أثناء عملية إعادة اللحام، وإضافة طبقة نحاسية متوازنة إلى الطبقات الأخف. اكتشاف ذلك بعد تصنيع اللوحات يعني التخلص من كل شيء.
- في التصميم النهائي، قبل جيربر: يستغرق إجراء فحص قواعد التصميم (DRC) من طباعة الشاشة الحريرية إلى لوحة التوصيل، وإعادة تحديد مواقع 15 مُعرّفًا مرجعيًا، ساعة واحدة. ويؤدي تسليم هذه المخالفات إلى المُصنِّع إلى إضافة فترة انتظار تتراوح بين 24 و48 ساعة، كما يُعرِّض المنتج لخطر سوء تفسير برنامج التصنيع بمساعدة الحاسوب (CAM).
- في مرحلة الإنتاج الأولي أو الإنتاج بكميات كبيرة: تُكلّف مشكلة في التصميم للتصنيع، والتي تصل إلى مرحلة الإنتاج، ما بين 500 و5,000 دولار أمريكي، وتستغرق من أسبوع إلى ثلاثة أسابيع من الجدول الزمني. عند الإنتاج بكميات كبيرة، تُشكّل نسبة 5% من الهدر على 10,000 لوحة، بسعر 12 دولارًا أمريكيًا للوحة الواحدة، ما يُعادل 6,000 دولار أمريكي من المواد القابلة للاسترداد وحدها، وذلك قبل احتساب تكاليف الأعطال الميدانية.
التصميم من أجل التصنيع هو مهارة تصميمية، وليس قاعدة مصنعية.
المصمم الذي يُدرك سبب وجود حد أدنى لسمك المسار يبلغ 0.10 مم لنحاس بوزن ½ أونصة (يزداد التآكل الناتج عن الحفر مع زيادة عمق النحاس)، ولماذا ينتج عن نسبة أبعاد الفتحة التي تتجاوز 10:1 طلاء غير موثوق (لا تصل المواد الكيميائية إلى مركز الأسطوانة)، أو لماذا يُؤدي عدم تحديد نقطة مرجعية في مخطط اللوحة إلى غموض في التصنيع (يتراكم الخطأ البُعدي من ميزة إلى أخرى)، يستطيع اتخاذ قرارات ذكية عند الحاجة إلى تجاوز حدود الأداء. أما المصمم الذي يتعامل مع تصميم التصنيع (DFM) كقائمة تحقق ثنائية (نجاح/فشل)، فسيظل يُجري تحسينات عشوائية.
قرارات التجميع والمواد التي تحدد حدود التصنيع
تُحدد قرارات ترتيب المكونات التي تُتخذ قبل بدء عملية التخطيط ما يمكن وما لا يمكن تصنيعه في اللوحة النهائية. ومن المستحيل تقريبًا تغيير هذه القرارات بعد عملية التوجيه دون إعادة تصميم كاملة.
التكديس المتناظر: شرط أساسي للوحات الرقيقة
يمنع الترتيب المتناظر للطبقات - حيث يتطابق ترتيب الطبقات وسماكة العازل فوق محور اللوحة مع تلك الموجودة أسفله - التمدد الحراري التفاضلي أثناء الترقق وإعادة اللحام. عندما تتمدد اللوحة وتنكمش بشكل غير متناظر، فإنها تنحني بشكل دائم. بالنسبة للوحات التي يقل سمكها عن 1.0 مم، الشائعة في لوحات الدوائر المطبوعة عالية الكثافة (HDI PCB) وتصميمات الأجهزة القابلة للارتداء، فإن الترتيب غير المتناظر للطبقات يتسبب بشكل موثوق في فشل وضع تقنية التثبيت السطحي (SMT) نتيجةً للتشوه.
قرار التصميم: تعيين أزواج الطبقات المتطابقة عمدًا - إذا كانت الطبقة L2 عبارة عن طبقة نحاسية بسماكة 1 أونصة، فيجب أن تكون الطبقة L(N-1) عبارة عن طبقة نحاسية بسماكة 1 أونصة. عندما يمنع مسار الإشارة ذلك، أضف طبقة نحاسية مظللة على الجانب الأفتح. لا يتطلب ذلك أي توصيل كهربائي، ولا يكلف شيئًا في التصنيع، ويوازن سلوك التمدد الحراري.
مطابقة درجة حرارة التحول الزجاجي للمواد مع عملية التجميع
- المعيار FR4 (درجة حرارة التحول الزجاجي 130-140 درجة مئوية): مناسب لتقنية التجميع السطحي أحادي الجانب باستخدام لحام إعادة التدفق الخالي من الرصاص. غير مناسب للتجميع ثنائي الجانب الخالي من الرصاص - حيث أن دورتين كاملتين من لحام إعادة التدفق عند درجة حرارة قصوى تتراوح بين 255 و260 درجة مئوية تجعل اللوحة قريبة جدًا من درجة حرارة التحول الزجاجي. للتجميع ثنائي الجانب، حدد درجة حرارة التحول الزجاجي المتوسطة (150-160 درجة مئوية) كحد أدنى.
- ارتفاع تيراغرام FR4 (Tg 170°C+): مطلوب للتجميع الخالي من الرصاص على الوجهين، ونطاق تشغيل السيارات (من -40 درجة مئوية إلى +125 درجة مئوية)، والتطبيقات ذات دورات الحرارة العالية. تكلفة إضافية: من 10 إلى 20% مقارنةً بـ FR4 القياسي - أي أقل من دورة إعادة تصنيع واحدة.
- رقائق مقاومة لـ CAF: في التصاميم التي تقل فيها المسافة بين الثقوب عن 0.20 مم في البيئات الرطبة، قد يتطور نمو خيط أنودي موصل بين الثقوب المحفورة المتجاورة في مادة FR4 القياسية مع مرور الوقت. لذا، يُنصح باستخدام أنواع مقاومة للتآكل الناتج عن التآكل (مثل Isola 370HR و Shengyi S1000-2M) عند وجود كل من المسافة الضيقة بين الثقوب والتعرض للرطوبة.
تصميم مواصفات كاملة للمقاومة المتحكم بها
تعتمد دقة مسار المعاوقة المُتحكَّم بها على دقة المواصفات المُستندة إليه. يُحسب عرض المسار في أداة التصميم الإلكتروني (EDA) بناءً على معايير عازلة مُفترضة. إذا نصت ملاحظات التصنيع على "50 أوم فقط مطلوبة"، فإن المُصنِّع يستخدم التكوين الافتراضي الخاص به، والذي قد يختلف عما افترضته أداة التصميم الإلكتروني (EDA)، مما يُنتج تباينًا في المعاوقة بين الدفعات، الأمر الذي يُؤدي إلى فشل سلامة الإشارة في التطبيق العملي.
تتطلب مواصفات المعاوقة الكاملة العناصر الخمسة التالية: رقم الطبقة، وعرض المسار، والمعاوقة المستهدفة (أوم)، والتفاوت (±%)، وأسماء طبقات المستوى المرجعي. على سبيل المثال: "50 أوم ±10% على الطبقة L1، عرض المسار 0.127 مم، المستوى المرجعي L2". يؤدي إغفال أي عنصر إلى افتراضات من قِبل المُصنِّع.
وزن النحاس وآثاره على التصنيع
يؤثر وزن النحاس على الحد الأدنى لعرض المسار وجودة الحفر والمقاومة في آن واحد:
- ½ أونصة (17 ميكرومتر): مطلوب في طبقات بناء HDI للحفر بالليزر (يحتاج حفر القناع المطابق إلى نحاس رقيق لحواف نافذة دقيقة)؛ يستخدم في طبقات الإشارة عالية الكثافة حيث تكون المسارات المطلوبة 0.075-0.10 مم
- 1 أونصة (35 ميكرومتر): معيار لمعظم طبقات الإشارة والمستوى؛ الحد الأدنى للمسار 0.125 مم في العملية القياسية
- 2 أونصة (70 ميكرومتر): بالنسبة لطبقات توزيع الطاقة التي تحمل تيارًا مستمرًا؛ الحد الأدنى للمسار 0.20 مم؛ تأكد من قدرة الطبقة الداخلية مع الشركة المصنعة قبل الالتزام.
- أوزان نحاسية مختلطة على نفس الطبقة يُسبب ذلك مشاكل في عملية الحفر، حيث يزيل المحلول الكيميائي أعماقًا مختلفة في آنٍ واحد، مما يؤدي إلى حفر زائد للأجزاء الرقيقة أو حفر ناقص للأجزاء النحاسية السميكة. لذا، يُنصح بتصميمها بوزن نحاسي موحد لكل طبقة.
قواعد تصميم الخطوط والفراغات والنحاس: مصدر كل رقم
الحد الأدنى للآثار والمسافات حسب وزن النحاس
تُستمد قيم الحد الأدنى للمسارات والمسافات من فيزياء التآكل الجانبي للحفر: إذ يهاجم محلول الحفر النحاس جانبيًا وعموديًا، ويزداد التآكل الجانبي مع زيادة عمق النحاس. إن المصمم الذي يحدد مسارات بعرض 0.10 مم على نحاس بسماكة 2 أونصة يطلب ميزة لا يمكن لعملية الحفر إنتاجها بدقة.
| وزن النحاس | الحد الأدنى القياسي للتتبع/المسافة | الحد الأدنى المتقدم للتتبع/المسافة | الإعداد الافتراضي الموصى به |
|---|---|---|---|
| ½ أونصة (17 ميكرومتر) | 0.10/0.10 ملم | 0.075/0.075 ملم | 0.10 مم ما لم تفرض HDI ضغوطًا أكبر |
| 1 أونصة (35 ميكرومتر) | 0.125/0.125 ملم | 0.10/0.10 ملم | 0.125 مم للإنتاج القياسي |
| 2 أونصة (70 ميكرومتر) | 0.20/0.20 ملم | 0.15/0.15 ملم | تأكد من ذلك مع المصنّع قبل البدء بالتصميم. |
| 3 أونصة (105 ميكرومتر) | 0.25/0.25 ملم | 0.20/0.20 ملم | تأكد من ذلك مع المصنّع قبل البدء بالتصميم. |
صمم وفقًا للحد الأدنى القياسي ما لم تتطلب الكثافة بالفعل هوامش تفاوت متقدمة. تتطلب الحدود الدنيا المتقدمة تأكيدًا على القدرة، وتكلف أكثر، وتقلل من هوامش الإنتاج.
زوايا توجيه المسارات ومصائد الأحماض
تؤدي المسارات الموجهة بزوايا أقل من 90 درجة إلى تكوين جيوب نحاسية مغلقة تتجمع فيها مادة الحفر وتستمر في إذابة النحاس حتى بعد تنظيف المناطق المحيطة. قد يجتاز المسار الرقيق أو المقطوع الناتج اختبار التوصيل الكهربائي في درجة حرارة الغرفة، ولكنه قد يفشل تحت تأثير الإجهاد الحراري. قرار التصميم: التوجيه بزوايا 45 درجة كخيار افتراضي؛ تفعيل قيود قواعد التصميم ذات الزوايا الحادة. بالنسبة لحدود صب النحاس بالقرب من وصلات المسارات، تحقق من عدم تشكل جيوب ذات زوايا حادة في هندسة الصب.
شظايا النحاس والجزر المعزولة
تُعدّ العناصر النحاسية الرقيقة والمعزولة - كالأجزاء الضيقة المصبوبة، والفواصل بين نقاط التوصيل المتجاورة، وشظايا النحاس المتبقية من قواعد التباعد - قرارات تصميمية تُسبب مشاكل في التصنيع. فالعناصر التي يقل عرضها عن 0.10 مم قد تنفصل أثناء عملية الحفر وتنتقل إلى النحاس المجاور، مما يُسبب حدوث تماس كهربائي. كما أن الجزر النحاسية المعزولة التي يزيد عرضها عن 1 مم² على الطبقات الداخلية تُسبب تحميلًا غير متساوٍ للحفر، مما يُؤدي إلى تغيير عرض المسارات والتأثير على المعاوقة المُتحكم بها.
قرار التصميم: بعد إنشاء نموذج الصب، قم بتشغيل فحص قواعد التصميم للنحاس العائم. قم بتعيين أو إزالة أو إضافة تعليقات توضيحية لجميع أجزاء النحاس غير المتصلة بالشبكة. حدد قاعدة عرض دنيا لعنصر النحاس تبلغ 0.10 مم.
قطرات دمعية عند وصلات Via و Pad
عند نقطة التقاء مسار التوصيل مع وصلة أو وسادة عند نقطة التقاء على شكل حرف T، تُشكّل الزاوية الداخلية الحادة موقعًا لتراكم الأحماض وتركيزًا للإجهاد الميكانيكي أثناء الحفر. تعمل وصلات النحاس التدريجية على شكل دمعة - عند نقطة الانتقال - على إزالة كلا الخطرين وتعزيز الحلقة الدائرية. فعّل خاصية الإدراج التلقائي لوصلات النحاس التدريجية في أداة تصميم الدوائر الإلكترونية قبل إنشاء ملفات الإخراج.
تصريح الجهد العالي (IPC-2221)
تُعاير قواعد تباعد المسارات القياسية لمستويات الإشارة ذات الجهد المنخفض. عند تجاوز 30 فولت، تزداد متطلبات التباعد مع زيادة الجهد وفقًا لمعيار IPC-2221، وهي علاقة لا تُطبقها معظم قواعد قواعد تصميم الدوائر المتكاملة (DRC) لطبقة الإشارة. غالبًا ما تعاني التصاميم التي تستخدم خطوط طاقة 48 فولت جنبًا إلى جنب مع منطق 3.3 فولت من عدم كفاية التباعد بين نطاقي الطاقة والإشارة، وذلك لأن المصمم طبق قواعد مستوى الإشارة بشكل عام.
- جهد كهربائي خارجي يصل إلى 30 فولت بدون طلاء: 0.10 مم كحد أدنى
- 31-50 فولت خارجي غير مطلي: 0.60 مم؛ داخلي: 0.10 مم
- 51-100 فولت خارجي: 1.00 مم؛ داخلي: 0.10 مم
- 101-170 فولت خارجي: 1.50 مم؛ داخلي: 0.20 مم
قرار التصميم: تحديد فئات شبكات منفصلة للشبكات ذات الجهد العالي في أداة EDA مع قيود التخليص المناسبة للجهد.
قرارات تصميم الثقوب والوصلات: نسبة العرض إلى الارتفاع، ونسبة الثقوب المثقوبة مسبقًا إلى الثقوب غير المثقوبة، وثقوب الشق.
عبر نسبة العرض إلى الارتفاع: قرار موثوقية يتم اتخاذه أثناء التخطيط
تحدد نسبة العرض إلى الارتفاع (سُمك اللوحة ÷ قطر الثقب النهائي) ما إذا كانت عملية الطلاء الكيميائي قادرة على توزيع النحاس بشكل متجانس داخل تجويف الثقب. عند تجاوز هذه النسبة 10:1، لا تصل عملية الطلاء الكيميائي إلى مركز التجويف بشكل موثوق، مما ينتج عنه طبقة رقيقة من النحاس في منتصف التجويف، والتي تتشقق بعد 50 إلى 200 دورة حرارية. يجتاز التجويف الاختبار الكهربائي الأولي، ولكنه يفشل عند الاستخدام الفعلي.
- ≤8:1: قياسي - طلاء موثوق، بدون تكلفة إضافية
- 8-10:1: متقدم - يتطلب طلاء نبضي، تكلفة إضافية بنسبة 15% تقريبًا
- 10-12:1: منتجات عالية الجودة - تكلفة ووقت تسليم كبيران؛ تحقق من قدرة الشركة المصنعة قبل الالتزام.
- نسبة 12:1: لا يمكن تحقيقها باستخدام طريقة الحفر والصفائح القياسية؛ تتطلب فتحات عمياء محفورة بالليزر أو تقليل سمك اللوح
الخطأ الشائع غير المقصود: يقوم المصمم بزيادة سُمك اللوحة من 1.6 مم إلى 2.4 مم لزيادة صلابتها الميكانيكية مع الحفاظ على فتحات الإشارة بعرض 0.25 مم. وتتغير نسبة العرض إلى الارتفاع من 6.4:1 إلى 9.6:1 - من قياسي إلى متقدم - دون إدراك أن مستوى موثوقية كل فتحة في اللوحة قد تغير.
الحلقة الحلقية: تصميم مع مراعاة دقة الثقب
تمتص الحلقة الدائرية خطأ موضع المثقاب. تتميز عمليات الحفر القياسية باستخدام الحاسوب (CNC) بتفاوت تسجيل يبلغ ±0.075 مم، مما يؤدي إلى استهلاك الحلقة الدائرية بشكل مباشر: ففي حالة وجود حلقة بسمك 0.10 مم مع تفاوت ±0.075 مم، يتبقى في أسوأ الأحوال 0.025 مم من الحلقة على الطبقات الداخلية، مما يشكل خطرًا حقيقيًا لحدوث خلل في الإنتاج.
- الحلقة الخارجية الدائرية: يُفضل 0.125 مم، والحد الأدنى المطلق 0.10 مم
- الحلقة الداخلية الدائرية: يُفضل 0.10 مم، والحد الأدنى المطلق 0.075 مم
- أضف قطرات دمعية الشكل عند جميع الوصلات لتقوية الوصلة ضد الانهيار
PTH مقابل NPTH: فهم تعويض الحفر
تُطلى أسطوانات PTH بالنحاس كهربائيًا، مما يقلل قطر الثقب النهائي بمقدار 0.05-0.10 مم - يتطلب ثقب PTH بقطر نهائي 0.30 مم مثقابًا بقطر 0.35-0.40 مم. أما أسطوانات NPTH فلا تخضع لأي تعديل: قطر الثقب النهائي ≈ قطر المثقاب. عند دمج أسطوانات PTH وNPTH في ملف حفر واحد دون تحديد واضح للخصائص، يجب على المصنّع استنتاج النوع من الشكل الهندسي. أي خطأ في التصنيف يؤدي إلى أحجام ثقوب غير صحيحة أو طلاء غير مقصود.
قرار التصميم: يجب دائمًا إنشاء ملفات حفر منفصلة لثقوب PTH وNPTH، مع ذكر ذلك في ملاحظات التصنيع. سطر واحد يزيل كل الغموض.
فتحات الشق: تعريف كامل في ملف المثقاب
يجب تعريف فتحات التوصيل لموصلات الأسلاك، ومكونات التثبيت على الحافة، والميزات الميكانيكية كمسارات موجهة في ملف الحفر (باستخدام صيغة Excellon G85 أو ميزة موجهة ODB++)، وليس كأشكال في طبقة مخطط اللوحة. عندما تظهر الفتحة فقط في الطبقة الميكانيكية، ويحتوي ملف الحفر على ثقوب دائرية فقط، يجب على المصنّع الاستفسار من المصمم عن الأبعاد، وحالة PTH/NPTH، والتفاوت المسموح به قبل البدء بالتصنيع.
قرار التصميم: تحديد جميع الفتحات بشكل صريح في ملف الحفر وشرح كل منها في رسم التصنيع بإحداثيات البداية والنهاية والعرض والتفاوتات البعدية وتعيين PTH/NPTH.
الشكل 2. تصميم لوحة الدوائر المطبوعة للتصنيع
تحديد موضع المكونات وتصميم البصمة لتجميع موثوق
دقة البصمة هي قرار يتعلق بتصميم التصنيع
تُحدد بصمة التوصيل ما يتم التعامل معه في عملية التجميع. تؤدي بصمة التوصيل غير الدقيقة - كعدم دقة تباعد نقاط التوصيل، أو صغر حجمها، أو غياب منطقة التوصيل - إلى مشاكل في التجميع تعود بالكامل إلى قرار تصميمي خاطئ. يُرجى الرجوع إلى معيار IPC-7351 للاطلاع على جميع أنماط توصيل الحزم القياسية. غالبًا ما يُنشئ المصممون الذين يبنون بصمات التوصيل من الصفر دون الرجوع إلى معيار IPC-7351 نقاط توصيل صغيرة جدًا (وصلة غير كافية)، أو كبيرة جدًا (خطر حدوث تداخلات غير مرغوب فيها في المكونات السلبية الصغيرة)، أو متباعدة بشكل خاطئ (جسور في الدوائر المتكاملة ذات المسافة الدقيقة بين نقاط التوصيل).
وسادة حرارية QFN: أكثر تصميم خاطئ شيوعًا
- مساحة النحاس في الوسادة الحرارية: 70-80% الجزء المكشوف من العبوة. النحاس الكامل (100%) يحبس الغازات المنبعثة ويخلق فراغات؛ أقل من 60% يوفر اتصالاً حرارياً وميكانيكياً غير كافٍ.
- لا توجد أسلاك لتخفيف الحرارة: تزيد الأسلاك ذات الأذرع المقاومة الحرارية بمقدار 2-4 أضعاف. استخدم وصلة نحاسية صلبة.
- فتحات في الوسادة الحرارية: مثقاب بقطر 0.30 مم، من 4 إلى 9 في شبكة، حدد كما يلي: فتحات مسدودة بالراتنج. يؤدي فتح الثقوب إلى لحام الفتيل أثناء إعادة التدفق، مما يؤدي إلى نقص الحرارة في الوسادة الحرارية ورفع العبوة - وهو وضع فشل يجتاز جميع الاختبارات الكهربائية والبصرية في المصنع.
- فتحة الاستنسل: قم بتقسيم النافذة إلى شبكة 3×3 أو 4×4 مع فجوات 0.15 مم للتحكم في حجم المعجون ومنع تسرب اللحام أسفل الجهاز.
تصاريح التوظيف وتوجيه المكونات
- المسافة بين جسمي SMD: 0.15 مم كحد أدنى، ويفضل 0.25 مم
- المسافة بين جسم لوحة SMD وحافة اللوحة: 2.5 مم كحد أدنى - خلوص سكة ناقل الإنتاج
- المكونات الطويلة (>3 مم) إلى المكونات ذات المسافة الدقيقة: 3.0 مم كحد أدنى في اتجاه إعادة التدفق - المكونات الطويلة تحجب ترسب المعجون في اتجاه التدفق على الوسادات ذات المسافة الدقيقة
- المسافة بين الثقب المار والمكونات السطحية المجاورة: 2.5 مم كحد أدنى لضمان خلوص اللحام الموجي الانتقائي
تتميز أفران إعادة التدفق باتجاه معالجة محدد. ويؤدي توجيه المكونات السلبية المستقطبة 0201 و0402 بحيث يكون محور استقطابها موازياً لاتجاه إعادة التدفق إلى تقليل فقدان الإنتاجية الناتج عن عيوب التشكيل. وهذا قرارٌ بسيطٌ لا يكلف شيئاً.
قواعد تصميم الطباعة الحريرية التي تؤثر على جودة الإنتاج
حجم الأحرف وقابلية الطباعة
تؤدي مخالفات طباعة الشاشة الحريرية إلى ظهور علامات غير مقروءة تؤثر على إمكانية التتبع، والامتثال للوائح، وتحديد هوية المشغل. وتستند هذه القواعد إلى قيود الطباعة المادية.
| معامل | التصوير المباشر بالليزر | سيلك سكرين |
|---|---|---|
| الحد الأدنى لعرض الخط | 0.10 مم | 0.125 مم |
| الحد الأدنى لارتفاع الأحرف | 0.80 مم | 1.0 مم |
| الحد الأدنى لنسبة الارتفاع إلى عرض السطر | 5:1 | 5:1 |
يحتاج الحرف الذي يبلغ ارتفاعه 1.0 مم إلى عرض خط لا يقل عن 0.20 مم. أما الحرف الذي يبلغ عرض خطه 0.10 مم فيحتاج إلى ارتفاع لا يقل عن 0.50 مم. لا يمكن طباعة الأحرف التي يقل عرض خطوطها عن 0.08 مم، لأن الحبر لا يستطيع ملء الفراغات بين سطح الطباعة وسطح الطباعة، مما ينتج عنه خطوط متقطعة غير مرئية في برنامج EDA، ولكن يمكن التنبؤ بها من خلال هندسة الخط فقط.
قرار التصميم: اضبط الإعدادات الافتراضية العامة لطبقة طباعة الشاشة الحريرية في برنامج EDA على الحد الأدنى لارتفاع الحرف 1.0 مم والحد الأدنى لعرض السطر 0.15 مم. فعّل قيد DRC الخاص بقابلية طباعة الشاشة الحريرية قبل إنشاء المخرجات.
الأحرف على لوحات SMD
تضع أدوات تصميم الدوائر الإلكترونية (EDA) مُعرّفات مرجعية في مركز المكون، مما يؤدي، بالنسبة للمكونات السلبية من نوع 0402 و0201، إلى ترسب خطوط الأحرف بشكل روتيني على مناطق التوصيل. يُعيق الحبر الموجود على سطح قابل للحام عملية ترطيب اللحام. هذه مشكلة في مخرجات ملف التصميم، ويكمن الحل في إجراء فحص قواعد التصميم (DRC) من طباعة الشاشة الحريرية إلى منطقة التوصيل السطحي (SMD) كخطوة إلزامية قبل الإخراج، وإعادة تحديد جميع التعارضات قبل إنشاء ملفات Gerber.
التحقق من المرآة الجانبية السفلية والملفات
يجب عكس طبقة الطباعة الحريرية السفلية في ملف Gerber الناتج. تحقق من ذلك باستخدام برنامج عرض Gerber مستقل، وليس في العرض الأصلي لبرنامج EDA. تأكد أيضًا من عدم وضع أي عناصر طباعة حريرية عن طريق الخطأ على طبقات النحاس، حيث أن مسارات النحاس ذات العرض الصفري على طبقة الطباعة الحريرية تُنتج عناصر نحاسية وهمية في ملف Gerber.
قرارات تصميم قناع اللحام التي تحدد إنتاجية التجميع
قواعد حجم فتحة الكمامة
تحدد فتحة قناع اللحام حول كل وسادة مساحة النحاس القابلة للحام، كما يحدد حاجز القناع الذي يمنع حدوث جسور اللحام. هذه قرارات تصميمية تتعلق ببصمة اللوحة، ولها تأثيرات مباشرة على عملية التجميع.
- توسيع القناع القياسي: +0.05 مم لكل جانب (0.10 مم إجمالاً فوق النحاس المستخدم في وضع التوصيل)
- الدوائر المتكاملة ذات الخطوة الدقيقة بمسافة 0.40-0.50 مم: قلل إلى +0.025 مم لكل جانب للحفاظ على حاجز القناع بين الوسادات المتجاورة
- الحد الأدنى لحاجز القناع بين الوسادات المتجاورة: 0.10 مم؛ حد التقدم 0.075 مم. عند أقل من 0.075 مم، تنفصل الطبقة الرقيقة أثناء إعادة التدفق وتتسبب في حدوث جسور لحام.
- فتحة القناع أصغر من فتحة وسادة النحاس: يؤدي وضع قناع على حواف الوسادة إلى تقليل مساحة اللحام واحتجاز التدفق - يجب أن تساوي فتحات القناع أو تتجاوز مساحة النحاس في الوسادة
وسادات SMD على صب النحاس: مشكلة في التحقق من مخرجات التصميم
عندما توضع وسادات مكونات SMD على مناطق نحاسية مصبوبة، تقوم بعض أدوات EDA بإنشاء فتحات قناع اللحام فقط للوسادات المُعرَّفة صراحةً كعناصر مكتبة من نوع SMD، وليس للنحاس المُشتق من عملية الصب. تُشحن هذه الوسادات مغطاة بقناع اللحام. ينتج عن التجميع وصلات جافة تجتاز اختبار الاستمرارية في درجة حرارة الغرفة، ولكنها تفشل تحت تأثير دورات التبريد والتسخين.
قرار التصميم: بعد إنشاء Gerber، افتح طبقة قناع اللحام في عارض مستقل وتأكد من أن كل وسادة SMD بها فتحة - مع التحقق بشكل خاص من الوسادات المجاورة أو الموجودة داخل مناطق الصب.
عن طريق علاج القناع
بدون تحديد صريح، يطبق المصنّع إعداداته الافتراضية. قرار التصميم: سطر واحد في ملاحظات التصنيع يغطي كل شيء: "فتحات الإشارة: مغطاة من الجانبين. فتحات التوصيل الحراري في وسادات المكونات: مسدودة ومغطاة وفقًا لمعيار IPC-4761 النوع السابع. فتحات الاختبار: مكشوفة من الجانبين."
مخطط اللوحة، وتقسيمها إلى لوحات، ومصفوفة SET: التصميم لأرضية المصنع
مخطط اللوحة: تعليمات تصنيع كاملة
يُعدّ مخطط لوحة Gerber ملف إدخال للآلة، فهو يُحدد لآلة التوجيه مكان القطع. ولكي يكون تعليمات تصنيع كاملة، يجب على المصمم أيضًا توفير ما يلي: تعريف الحافة النهائية (وليس خط مركز مسار التوجيه - فالفتحة التي يبلغ عرضها 2 مم والموجهة باستخدام مثقاب 2 مم يكون لها إزاحة 1 مم)، والتفاوتات البُعدية لكل ميزة، ونقطة مرجعية مُحددة (نقطة الأصل X0/Y0 التي تُقاس منها جميع الأبعاد)، وتحديد PTH/NPTH لجميع الفتحات الداخلية.
بالنسبة للألواح المستطيلة، يكون الأمر بسيطًا. أما بالنسبة للألواح ذات الشقوق أو الفتحات الداخلية أو الزوايا المنحنية أو الحواف غير المتعامدة، فيجب على المصمم تقديم رسم ميكانيكي إلى جانب مخطط Gerber، مع توضيح جميع الأبعاد الحرجة مع التفاوتات المسموح بها، ونقطة المرجع، ومواصفات الفتحات. وبدون ذلك، تتراكم أخطاء الأبعاد عبر مختلف الأجزاء، ويتطلب التصنيع استشارة المصمم قبل البدء.
تقسيم اللوحات ومصفوفات المجموعات: صممها أو ستفقد السيطرة
عندما تتطلب اللوحات تجميعًا بتقنية التثبيت السطحي (SMT)، فإن تحديد تخطيط اللوحة يقع على عاتق المصمم، وليس على عاتق المصنّع. يعمل المصنّع على تحسين كفاءة الإنتاج. يعرف المصمم أماكن وضع المكثفات الخزفية بالقرب من نقاط الكسر المحتملة، ومكونات التثبيت على الحواف التي تحتاج إلى مساحة كافية في اتجاهات فصل اللوحات المحددة، وأبعاد سكة ناقل خط التجميع المستهدف.
المخاطر الرئيسية لترك تحديد مواصفات اللوحة للمصنّع:
- المكثفات الخزفية الموضوعة على بُعد 5 مم من نقاط كسر الأطراف - يؤدي إجهاد فصل اللوحة إلى تشققها، وهو نمط فشل يظهر بعد أشهر من بدء استخدامها في الميدان.
- ميزات النحاس ضمن مسافة 0.50 مم من خطوط V-score - تعمل خطوط V-score على إضعاف الركيزة وإجهاد النحاس عند نقطة الكسر
- أشكال الألواح غير المنتظمة غير متداخلة (بالتناوب 0°/180°) لتقليل هدر الألواح
- أبعاد قضبان الألواح غير متطابقة مع عرض ناقل خط التجميع
قرار التصميم: بالنسبة لأي لوحة تتطلب تجميع لوحة SMT، قم بتضمين ملف تخطيط اللوحة أو رسم يحدد مواضع اللوحة واتجاهاتها، ومواضع V-score أو مسار اللسان، والحواف التي تحصل على أي معالجة، وأبعاد السكة (5 مم كحد أدنى)، ومواصفات العلامات المرجعية (دائرة نحاسية 1.0 مم، وفتحة قناع 2.0 مم، و5 مم كحد أدنى من أي حافة، ومنطقة خالية 4 مم)، وأصل مرجعي محدد للوحة.
الخلوص من النحاس إلى الحافة
- المسافة بين النحاس وحافة اللوحة الميكانيكية: 0.20 مم كحد أدنى، ويفضل 0.30 مم
- الحد الأدنى لسمك النحاس حتى خط V-score: 0.50 مم
- المسافة بين المكثفات الخزفية ونقطة كسر اللسان: 5.0 مم كحد أدنى - حدد مسافة الفصل في جهاز التوجيه إذا تعذر تحقيق ذلك
إعداد ملف التصنيع: ترجمة الغرض من التصميم إلى تعليمات التصنيع
حزمة جيربر كمواصفات تصنيع
تُعدّ حزمة ملفات Gerber مجموعة كاملة من تعليمات التصنيع. أي غموض يجب على المُصنِّع حله قبل البدء بالتصنيع يُضيف وقتًا للمعالجة ويُعرِّض المنتج لخطر عدم توافق الحل مع رؤية المصمم. إعداد الملفات مسؤولية تصميمية، وليست مهمة إدارية.
ملاحظات التصنيع: حدد ما تحتاجه
- المادة: الدرجة الكاملة و Tg — "Isola 370HR، Tg min 180°C، خالٍ من الهالوجين"، وليس "High-Tg FR4" (غامض بين درجات الموردين)
- أوزان النحاس لكل طبقة: "1 أونصة خارجية بعد الطلاء؛ ½ أونصة طبقات داخلية" - وليس "1 أونصة نحاس"
- تشطيب السطح مع التفاوت المسموح به: "ENIG وفقًا لمعيار IPC-4552، Ni 3-5µm، Au 0.05-0.10µm." بالنسبة للموصلات الطرفية: "ذهب صلب مطلي كهربائيًا، Au 0.75-1.25µm فوق Ni 3-5µm" - يتآكل الذهب ENIG الناعم في أقل من 100 عملية إدخال للموصل.
- فئة IPC: الفئة 2 (قياسية) أو الفئة 3 (عالية الموثوقية) — تحدد الحد الأدنى لطلاء النحاس في أنابيب التوصيل، ومتطلبات الحلقة الحلقية، ومعايير الفحص
- عن طريق العلاج حسب النوع: إذا لم يتم تحديد ذلك، يقوم المصنّع بتطبيق قيمة افتراضية واحدة على جميع أنواع الوصلات.
- بنية ملف التدريب: "PTH وNPTH في ملفات منفصلة" - يزيل هذا الغموض الأكثر شيوعًا في ملفات التدريب.
- المعاوقة المتحكم بها: جميع العناصر الخمسة - الطبقة، عرض المسار، الهدف، التفاوت، أسماء مستوى المرجع
قائمة التحقق قبل التقديم
- قابلية الطباعة بالشاشة الحريرية - تم وضع علامة على الأحرف التي يقل ارتفاعها عن 1.0 مم أو عرض خطها عن 0.15 مم وحلها
- قواعد تصميم الطباعة الحريرية على وسادات SMD - تم حل جميع التداخلات قبل الإخراج
- قواعد تصميم الدوائر ذات الزاوية الحادة - تم تفعيل قيد الزاوية ≥90 درجة؛ وجود نقاط فاصلة على شكل دمعة عند جميع وصلات الثقوب والوسادات.
- النحاس العائم DRC - جميع النحاس غير الصافي الذي تم تعيينه أو إزالته أو وضع علامة عليه على أنه مقصود
- تم تمكين فحص تداخل الشبكات المتشابهة (DRC) لتباعد الشبكات المتشابهة.
- تم التحقق من اكتمال مخطط اللوحة وإغلاقه - تم تحديد المرجع؛ تم إدخال الفتحات في ملف الحفر؛ تم وضع علامات على جميع الفتحات مع تحديد التفاوتات و PTH/NPTH
- PTH وNPTH في ملفات حفر منفصلة - مذكورة في ملاحظات التصنيع
- عارض ملفات Gerber المستقل: تم تأكيد فتحات قناع اللحام على جميع وسادات SMD بما في ذلك مناطق التعبئة بالصب
- عن طريق معالجة القناع المحددة في ملاحظات التصنيع
- يتضمن الرسم التخطيطي لتجميع اللوحات حيثما يلزم تجميع لوحة SMT
- تم تحديد مواصفات المعاوقة بالكامل - جميع العناصر الخمسة موجودة
- ملاحظات التصنيع مكتملة - المادة، أوزان النحاس لكل طبقة، تشطيب السطح، فئة IPC، معالجة الفتحات، ملاحظة ملف الحفر
مراجعة التصميم للتصنيع ودعم التصنيع من هايليب
تُدرج شركة Highleap Electronics مراجعة التصميم للتصنيع (DFM) كخطوة قياسية في كل طلب:
- الفحوصات الآلية: التتبع/المسافة، الحلقة الدائرية، الزوايا الحادة، قابلية الطباعة بالشاشة الحريرية، عرض جسر القناع، الحفر إلى النحاس - تم إرجاعها في غضون 24 ساعة مع الإحداثيات وتقييمات الخطورة
- مراجعة الهندسة: التحقق من معاوقة الطبقات مقابل المواد الأولية المتوفرة فعليًا، واكتمال فتحات التوصيل، ومراجعة بيانات وتفاوتات مخطط اللوحة، وجدوى تصميم اللوحة - وهي فحوصات لا تستطيع الأدوات الآلية تكرارها.
- تصميم التجميع للتصنيع: نسبة مساحة فتحة الاستنسل، ومواصفات الوسادة الحرارية QFN، ومسافة الخلوص للجهد العالي، وتوجيه المكونات - تتم مراجعتها بالتزامن مع تصميم DFM للوحة العارية عند طلب التجميع
- تقرير مكتوب عن إدارة التمويل والتصنيع: حرج / رئيسي / ثانوي مع توصيات إصلاح محددة وإحداثيات Gerber

وأوصت المشاركات
تصنيع لوحات الدوائر المطبوعة (PCB) لأجهزة مودم USB وتجميعها (PCBA) لأجهزة دونجل LTE/5G ومحولات البيانات
تتضمن عملية تصنيع وتجميع لوحة الدوائر المطبوعة لمودم USB تصميمًا مضغوطًا...
لوحة دوائر مطبوعة مخصصة لخوذة دراجة نارية ذكية للقيادة المتصلة
قد يجمع خوذة الدراجة النارية الذكية بين نظام اتصال داخلي،...
تصنيع وتجميع لوحات الدوائر المطبوعة (PCB) لسترات اللمس القابلة للارتداء لمصنعي المعدات الأصلية (OEMs) لأنظمة اللمس متعددة المناطق
في سترة لمسية قابلة للارتداء، يلاحظ مرتديها...
تصنيع وتجميع لوحات الدوائر المطبوعة لأجهزة تسجيل درجة الحرارة القابلة للارتداء لمصنعي أجهزة استشعار بلوتوث منخفضة الطاقة
لوحة الدوائر المطبوعة لجهاز تسجيل درجة الحرارة القابل للارتداء هي اللوحة الإلكترونية...
كيفية الحصول على عرض أسعار للوحات الدوائر المطبوعة
سنجري تحليل DFM/DFA نيابةً عنك، وسنوافيك بتقرير. يمكنك تحميل ملفاتك بأمان عبر موقعنا الإلكتروني. نحتاج إلى المعلومات التالية لتقديم عرض سعر لك:
-
- Gerber، ODB++، أو .pcb، المواصفات.
- قائمة المواد إذا كنت بحاجة إلى التجميع
- الكمية
- تحويل الوقت
لخدمات PCBA، يُرجى تقديم قائمة المواد (BOM) وأي تعليمات تجميع محددة. كما نقدم تحليل DFM/DFA لتحسين تصميماتكم من حيث قابلية التصنيع والتجميع، مما يضمن عملية إنتاج سلسة.