
Blind via PCB-lamineringsfejlforebyggelse
Indholdsfortegnelse
- Blind via PCB-laminering: Sekventiel opbygning vs. enkeltcyklusproces
- Krav til lamineringscyklus efter HDI-type
- Forberedelse af prælaminering: Krav til inderlag og materiale
- Lamineringspressecyklus: Parametre, faser og processtyring
- Intercyklisk behandling: Inspektion, boring og plettering mellem cyklusser
- Almindelige lamineringsfejl, årsager og forebyggelse
- Highleaps kontrollerede lamineringsproces til HDI-printkort
Blind via PCB sekventiel laminering — Vigtige procesfakta
- Standard PCB: 1 lamineringscyklus (alle lag presses samtidigt)
- Type I HDI: 2 lamineringscyklusser — kerne først, derefter ydre opbygningslag
- Type II HDI: 3 lamineringscyklusser — tilføjer et lag af opbygning pr. side
- Type III HDI: 4-6 cyklusser — begravet via kernebehandling før ydre opbygninger
- Minimum pr. cyklus: 8-12 timer (hærdningstid + afkølingstid) — fysisk ikke-komprimerbar
- Registreringskrav: ±0.075 mm lag-til-lag (vs. ±0.15 mm standard printkort)
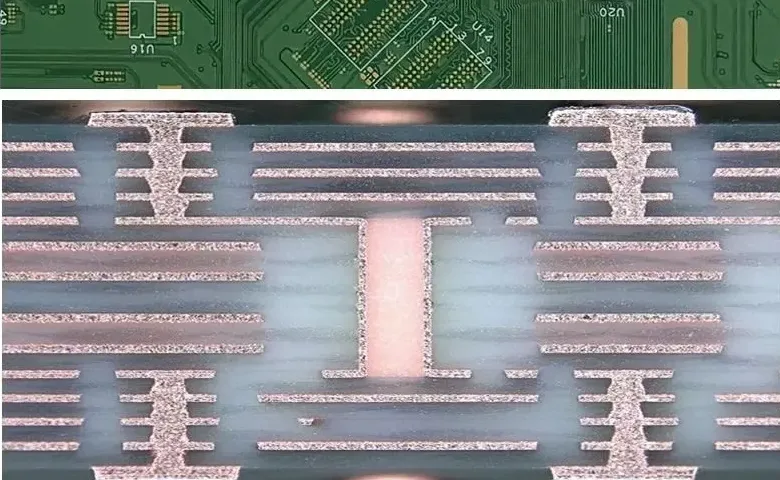
Blind via-lamineringsprocessen med PCB er den grundlæggende differentiator mellem HDI-fremstilling og standard PCB-fremstilling. Hvor standardkort bruger en enkelt lamineringscyklus - alle lag presses samtidigt og bores derefter mekanisk - kræver blind via-HDI-kort sekventiel laminering: hvert opbygningslag lamineres, inspiceres, laserbores og belægges, før det næste lag kan tilføjes. Type I HDI kræver 2 lamineringscyklusser; Type II kræver 3; Type III med nedgravede vias kræver 4-6. Hver cyklus bidrager med 8-12 timers ikke-komprimerbar procestid, hvilket er grunden til, at HDI-leveringstiderne er 2-3 gange længere end standard PCB'er, og hvorfor omkostningerne ved blind nedgravet PCB-fremstilling skaleres ikke-lineært med kompleksiteten. Denne vejledning dækker hvert trin i den sekventielle lamineringsproces med de procesparametre og defektforebyggelsespraksis, der bestemmer udbytte og pålidelighedsresultater.
Anmod om HDI-fremstilling med kontrolleret laminering
1. Blind via PCB-laminering: Sekventiel opbygning vs. enkeltcyklusproces
1.1 Hvorfor standardlaminering ikke kan producere blinde vias
Ved standardfremstilling af flerlags-PCB presses alle lag sammen i en enkelt lamineringscyklus. Efter lamineringen bores gennemgående vias mekanisk fra top til bund, så de passerer gennem alle lag. Dette fungerer, fordi gennemgående vias er tilgængelige fra begge printpladeoverflader.
Blindvias ender per definition ved et specifikt indre lag og trænger ikke igennem hele pladetykkelsen. De kan ikke dannes, når alle lag er lamineret, fordi:
- Mekanisk boring kan ikke pålideligt stoppe ved den nøjagtige dielektriske tykkelse svarende til et specifikt indre lag uden risiko for overboring.
- Laserboring (som kan opnå kontrolleret dybde) har utilstrækkelig energi til at trænge ind i mere end 1-2 lag FR-4 præpreg i en enkelt omgang
- Det indre lag kobberpude, som gardinviaen skal lande på, er kun tilgængeligt, før lagene ovenover lamineres.
Sekventiel laminering løser dette ved at bygge pladen lag for lag: laminer den indre kerne, bor og plader derefter blinde vias i det første opbygningslag, før det næste tilføjes.
1.2 Sekventiel opbygning vs. enkelt laminering: Processammenligning
| Attribut | Standard printkort (enkelt cyklus) | Type I HDI (sekventiel, 2 cyklusser) | Type III HDI (sekventiel, 4-6 cyklusser) |
|---|---|---|---|
| Via-type opnåelig | Kun gennemgående hul | Blind L1–L2, L(n-1)–Ln | Blind ydre + nedgravet indre |
| Minimum via-diameter | 0.20 mm (mekanisk) | 0.10 mm (laser) | 0.10 mm (laser) |
| Lamineringscyklusser | 1 | 2 | 4-6 |
| Leveringstid vs. standard | Baseline | 1.4–1.8× | 2.0–3.0× |
| Pris vs. standard | Baseline | 2.3–3.2× | 5.8–9.5× |
| Registreringskrav | ± 0.15mm | ± 0.075mm | ± 0.050mm |
1.3 Hvorfor hver yderligere lamineringscyklus øger omkostninger og risiko
Hver lamineringscyklus tilføjer:
- Direkte omkostninger: Pressetid, prepreg-materiale, pletteringsbadtid — cirka $18–$45/plade ved prototypemængder
- Ophobning af registreringsfejl: Hver cyklus introducerer ±0.025-0.075 mm registreringsusikkerhed. Efter 4 cyklusser kan den kumulative usikkerhed nå ±0.10-0.15 mm - hvilket nærmer sig specifikationen for ringformede ringer for HDI med høj densitet.
- Afkastrisiko: Hver cyklus har en sandsynlighed på 1-3% for en procesfejl (delaminering, ugyldighed, registreringsfejl), der kræver kassering af panelet. På tværs af 4 cyklusser når sandsynligheden for mindst én cyklusfejl 4-12%.
- Termisk eksponering: Hver lamineringscyklus udsætter tidligere færdiggjorte lag for endnu en udsving på 170-190 °C. Tg-følsomme materialer kan opleve Dk-forskydning. PTFE-baserede materialer kræver særlig omhyggelig temperaturstyring.
Denne sammensatte effekt er grunden til, at type III HDI koster 5.8-9.5 gange standard PCB-prisen, på trods af at det kun indeholder 1.5-2 gange så meget materiale – det er proceskompleksiteten, ikke materialet, der driver prisen.
2. Krav til lamineringscyklus efter HDI-type
2.1 Type I HDI-lamineringssekvens
Type I (1+N+1): Et opbygningslag på hver side af kernen, blinde vias der forbinder L1-L2 og L(n-1)-Ln.
Cyklus 1 — Kernelaminering:
- Input: Afbildede og ætsede kerner i det indre lag (L2 til L(n-1)), prepreg mellem kernerne, tynd kobberfolie på ydre overflader
- Output: Fuldt lamineret indre kerne med massive kobber ydre overflader (disse bliver til L2 og L(n-1) efter ydre bearbejdning)
- Inspektion: Tykkelsesmåling, røntgen-fiducialregistrering, visuel delamineringskontrol
Cyklus 2 — Laminering af ydre opbygning:
- Input: Kerne fra cyklus 1 (med blind via-boring, afsmøring og elektrolytisk kobber mellem cyklusser), laserborbar prepreg, tynd ydre kobberfolie (typisk 12-18 µm folie)
- Output: Komplet flerlagsstak med alle lag bundet
- Efter cyklus 2: Billeddannelse af det ydre lag, ætsning, loddemaske, overfladefinish, test
2.2 Type II HDI-lamineringssekvens
Type II (2+N+2): To opbygningslag pr. side, der muliggør to-niveau-gardiner via stabling (L1-L2 og L2-L3).
Cyklus 1 — Kernelaminering: Samme som type I cyklus 1.
Cyklus 2 — Første ydre opbygning:
- Laserborbar prepreg lamineret på kernen
- Efter denne cyklus: Første laserborepas (blindvias fra L2 ind i kernen), afsmøring, elektrolytisk kobber, galvanisering
- Hvis stablede vias: harpiksfyldning + planarisering før cyklus 3
- Ved forskudte vias: direkte til cyklus 3 uden fyldning
Cyklus 3 — Anden ydre opbygning:
- Anden laserborbar prepreg lamineret oven på Cycle 2-struktur
- Efter denne cyklus: Anden laserborepassage (blindvias fra L1 til L2-pude), afsmøring, elektrolytisk, plettering
- Derefter begynder bearbejdningen af det ydre lag
2.3 Type III HDI: Kerne begravet via forarbejdning
Type III tilføjer nedgravet via-behandling, før de ydre opbygningslag påføres. For en 10-lags type III med L4-L5 nedgravede vias:
Kerneundercyklus 1 — L4-L5 begravet via formation:
- Kernelaminat (kun L4-L5 lag) er mekanisk boret og belagt til nedgravning via tønder
- L4 og L5 er afbildet med nedgravede via-pads og sammenhængende spor
- Kerneunderenhed inspiceret og oxideret
Kerneundercyklus 2 — Fuld kernelaminering:
- L4-L5 underenhed, resterende indre lagkerner og prepreg lamineres sammen
- De nedgravede viaer er nu permanent lukket inde i kernen
Ydre opbygningscyklusser (samme som type I eller II): Påføres oven på hele kernen.
Hvert yderligere par af nedgravede via-lag i kernen tilføjer en komplet mekanisk-bore-plade-laminat-cyklus, før ydre opbygninger begynder.
3. Forberedelse før laminering: Krav til det indre lag og materiale
3.1 Kvalitetskrav til det indre lag
Resultatet af hver lamineringscyklus afhænger af kvaliteten af det foregående indvendige lags fremstilling:
Rengøring af kobberoverflader: Enhver organisk forurening (olie, fingeraftryk, fotoresistrester) på det indre kobber forhindrer harpiksens vedhæftning. Kobberoverflader rengøres gennem en flertrinsproces: alkalisk rengøringsmiddel, mikroætsning (fjernelse af 1-2 µm kobber), syreskylning, skylning med deioniseret vand. Renligheden verificeres ved en vandbrydningstest — en korrekt rengjort overflade viser jævn befugtning; forurening forårsager perledannelse.
Oxidbehandling: Bart kobber har lav overfladeenergi og dårlig vedhæftning til epoxyharpiks. Behandling med brun oxid eller sort oxid gør kobberoverfladen ru fra 0.3-0.5 µm (som ætset) til 1.5-3.0 µm, hvilket forbedrer afskrælningsstyrken dramatisk. Moderne "mikroætsnings"- eller "organisk vedhæftningsfremmende" systemer (f.eks. MacDermid MultiBond, Atotech Universal Etch) kan erstatte oxid i visse harpikssystemer, men skal være kvalificeret til den specifikke prepreg-kemi.
Registreringsnøjagtighed: Mål i det indre lag (typisk krydsformede kobberelementer) skal ligge inden for ±0.075 mm af deres nominelle positioner for at de efterfølgende boreprogrammer kan opretholde den ringformede ring. Lag uden for denne tolerance kasseres før laminering – ikke efter.
3.2 Forberedelse og stadieinddeling af præpreg
Prepreg (glasfiberdug præimprægneret med delvist hærdet B-stadium epoxyharpiks) er bindematerialet mellem kobberlagene. Krav til prælaminering:
Fugtkontrol: Prepreg absorberer fugt fra den omgivende luft. Fugt over 0.2% forårsager:
- Dampdannelse under laminering, hvilket skaber hulrum og bobler
- Reduceret Tg af det hærdede laminat
- Delaminering ved kobber-harpiks-grænsefladen under efterfølgende termisk behandling
Prepreg skal opbevares ved temperaturer under 21 °C og 50 % relativ luftfugtighed. Paneler, der opbevares i ikke-kontrollerede miljøer i mere end 24 timer, skal bages ved 120 °C i 2 timer før brug.
Valg af prepreg til laserborbare opbygningslag: Ydre opbygningslag til blind via-dannelse skal kunne laserbores uden karbonisering, der ville forurene væggene. Standard vævet glasfiberdug prepreg er vanskelig at laserbore rent; ikke-vævede eller modificerede glasfiberdug prepreg med reduceret glasfiberindhold (f.eks. Panasonic R-1661W, Isola I-Tera MT40 prepreg, speciallaminat med lavt tab og speciallaminat med lavt tab) er specificeret til opbygningslag, hvor blind via laserboring er planlagt (se laserboring til mikrovia-dannelse ).
3.3 Valg af kobberfolie til opbygningslag
Ydre opbygningslag bruger typisk tyndere kobberfolie (9-18 µm) end indre kerner (17-35 µm). Tyndere folie:
- Muliggør finere billedopløsning (2/2 mil spor/mellemrum vs. 3/3 mil minimum for tyk folie)
- Reducerer mængden af kobber, som laseren skal ablatere, før den når prepregen, hvilket forbedrer vægkvaliteten
- Kræver mere omhyggelig håndtering for at forhindre krølning under laminering
For designs, der bruger LP (Low Profile) eller VLP (Very Low Profile) kobber for at reducere højfrekvent indsættelsestab, anvendes disse folier udelukkende på ydre signallag, hvor signalfrekvensen berettiger til omkostningstillægget. Indre kernelag kan bruge standard ED-kobber.
4. Lamineringspressecyklus: Parametre, faser og processtyring
Indre lag, prepreg og kobberfolie læsses i pressebogen. Kontakttryk (50-100 PSI) påføres før opvarmning for at forhindre lagforskydning under rampen.
Pressetemperaturen stiger med 2-4 °C/min til 175-185 °C. Langsom stigning muliggør fordampning af fugt og ensartet harpiksflow, før geleringen begynder.
Fuldt lamineringstryk (300-400 PSI) anvendes. Harpiksen flyder, udfylder hulrum og tværbinder. Varigheden bestemmes af harpikskemien – kan ikke forkortes.
Temperaturen reduceres med 2-4 °C/min. Hurtig afkøling forårsager CTE-mismatch-vridning og latent delaminering. Denne fase kan ikke accelereres.
Tykkelsesmåling, visuel inspektion, kontrol af røntgenlagsregistrering (indre referencepunkter skal være inden for ±0.075 mm af boremålene).
4.1 Pressecyklusfaser i detaljer
Fase 1 — Belastning og starttryk:
Stakken lægges i pressebogen mellem slipfilm og spejlplader. Der påføres et indledende kontakttryk (50-100 PSI), før opvarmningen begynder, for at forhindre lagforskydning under den indledende temperaturstigning.
Fase 2 — Temperaturstigning (60–90 minutter):
Temperaturen stiger fra omgivelsestemperaturen til hærdningstemperaturens sætpunkt (typisk 175-185 °C for standard FR-4, op til 195 °C for kvaliteter med høj Tg). Rampehastigheden styres til 2-4 °C/minut. Formålet med den langsomme rampe:
- Fordamper eventuel resterende fugt, før harpiksen flyder ud
- Tillader harpiksen at nå sin flydetemperatur (130-150 °C) jævnt fordelt over panelet, før fuld gelering begynder
- Minimerer termisk gradient på tværs af panelet — især vigtigt for store paneler, hvor temperaturforskellen fra kant til center kan forårsage ujævn hærdning, hvis hærdningen øges for hurtigt.
Fase 3 — Fuldt tryk og hærdningspause (90-180 minutter):
Fuldt lamineringstryk (300-400 PSI for standard FR-4) påføres, når harpiksen når flydetemperaturen. Harpiksen flyder, udfylder huller og hulrum og begynder at tværbinde (gelere). Hærdningsophold fortsætter, indtil harpiksen når fuld Tg - målt ved DSC (Differential Scanning Calorimetry) på procesprøver. Utilstrækkelig hærdningsophold producerer plader med substandard Tg, reduceret afskrælningsstyrke og forhøjet z-akse CTE - alt sammen forårsager pålidelighedsproblemer under drift.
Fase 4 — Kontrolleret nedkøling (3-5 timer):
Efter hærdningspausen reduceres pressetemperaturen med en kontrolleret hastighed på 2-4 °C/minut. Denne hastighed bestemmes af CTE-forskellen mellem kobberlagene (17 ppm/°C i planet) og laminatet (14-18 ppm/°C i planet, 50-70 ppm/°C z-akse). Hurtigere afkøling introducerer restspændinger, der forårsager:
- Øjeblikkelig vridning (synlig bøjning og vridning, der overstiger IPC-6012 ±0.75% grænser)
- Interne spændinger, der manifesterer sig som latent delaminering under efterfølgende termisk cykling
- Mikrorevner ved viaboringsindgangspunkter under efterfølgende boreoperationer
Nedkølingsfasen er det mest almindeligt forkortede procestrin i billig HDI-fremstilling – og den mest almindelige årsag til vridning og pålidelighedsfejl i plader produceret under omkostningspres.
4.2 Presse med flere åbninger vs. presse med enkelt åbning
Multiåbningspresser bearbejder flere panelstabler samtidigt (typisk 8-12 åbninger), hvor hver åbning indeholder et eller flere paneler adskilt af spejlplader. Dette øger gennemløbshastigheden uden at ændre tiden pr. cyklus.
Enkeltåbnings vakuumpresser bruges til:
- Højkompleks HDI med asymmetriske opstablinger, hvor ensartet trykfordeling er kritisk
- Tynde ophobningsforpregs (under 60 µm), hvor vakuum er nødvendigt for at forhindre hulrumsdannelse
- PTFE-baserede materialer, hvor temperatur- og trykprofiler afviger fra FR-4, og krydskontaminering mellem pressebelastninger er en bekymring
For alle PTFE- eller keramikfyldte højfrekvente laminater skal presselinjer dedikeres eller grundigt rengøres mellem FR-4- og HF-materialekørsler. Krydskontaminering af PTFE-materialer med FR-4-harpiks ændrer den dielektriske konstant og er vanskelig at detektere uden destruktiv analyse.
4.3 Processtyring og -overvågning
Produktionslaminering på kvalitets-HDI-fabrikker omfatter:
Termoelementovervågning: Flere termoelementer placeres i pressebogen i panelhjørner og i midten. Temperaturspor logges for hver cyklus og gennemgås i forhold til det validerede presseprofilvindue. Ethvert panel, hvor et termoelement er faldet uden for profilvinduet, markeres til dimensions- og tværsnitsverifikation.
Harpiksflowprøver: Små testprøver placeret ved panelkanterne opsamler harpiksflowet under lamineringen. Harpiksflowet uden for det acceptable vindue (for lidt = hulrum, for meget = kantdelaminering) udløser undersøgelse af prepreg-partiets fugtindhold og kalibrering af pressetemperaturen.
Måling af paneltykkelse: Tykkelsen efter laminering måles ved 9+ punkter pr. panel. Variationer, der overstiger ±10% af den nominelle værdi, udløser en gennemgang for ujævn trykfordeling eller variation i prepreg-partiet.

5. Bearbejdning mellem cyklusser: Inspektion, boring og plettering mellem cyklusser
5.1 Inspektion efter laminering før næste cyklus
Hver cyklus skal bestå en inspektion, før jobbet fortsætter til den næste cyklus. At frigive et defekt panel til den næste cyklus er den dyreste kvalitetsfejl i HDI-produktion – defekten begraves, yderligere procestrin anvendes på et fundamentalt defekt substrat, og panelet skrottes til sidst ved den endelige inspektion.
Inspektionstjekliste mellem cyklusser:
- Røntgenlagsregistrering: indvendige lags referencepunkter skal justeres inden for ±0.075 mm af boremålene
- Kontrol af paneldimensioner: længde, bredde og tykkelse inden for specifikationen
- Visuel inspektion for delamineringsblærer, kantdelaminering og overfladeporer
- Tværsnitsprøve (destruktiv, på proceskupon): kontrol af harpikshulrum, integritet af kobber-harpiks-grænsefladen, estimering af afskalningsstyrke
5.2 Laserboring efter hver opbygningscyklus
Laserboring følger efter hver ydre opbygningslaminering. Vigtige procesparametre:
CO₂-laser til standard FR-4-opbygning:
- Bølgelængde: 10.6 µm — absorberes godt af organisk harpiks, dårligt af kobber
- Kobberablationstrin: en kort første puls ablaterer et "vindue" i den ydre kobberfolie
- Dielektrisk ablation: efterfølgende pulser fjerner prepreg-materialet ned til capture-puden på det indre lag
- Minimum via-diameter: 0.10 mm færdig (0.12 mm boret før plettering)
- Maksimalt billedformat: 1:1 (dybde lig med eller mindre end diameteren)
UV (Nd:YAG) laser til tyndfilm og PTFE:
- Bølgelængde: 355 nm — koldablation uden forkulning
- Anvendes til: prepreg under 40µm, fleksible polyimidmaterialer, PTFE-baserede opbygningsfilm
- Højere pris pr. via ($0.015–0.040) vs. CO₂ (~$0.008–$0.025/via, reference)
- Bedre vægkvalitet — færre rester, renere ablation
Konform masketeknik: En almindelig metode til CO₂-lasere, hvor den ydre kobberfolie ætses med vinduer på blinde via-steder før laserboring. CO₂-laseren borer derefter gennem dielektrikummet i det forudåbnede vindue uden at skulle penetrere kobberet. Dette reducerer antallet af laserpulser pr. via og forbedrer via-væggens konsistens.
5.3 Fjernelse af smøring og elektrolytisk kobber: Via vægforberedelse
Efter laserboring indeholder via-vægge rester fra ablationsprocessen:
- Karboniseret harpiks (boreudstrygning) fra CO₂-laserablation
- Glasfiberrester fra prepreg-substratet
- Oxideret kobber på opsamlingspuden
Permanganat-fjernelsesproces:
- Hævelsesmiddel: hæver boreudstrygning for at forbedre adgangen til kemikalier
- Permanganatætsning: oxiderer og fjerner forkullet harpiks og udtværing
- Reducer: neutraliserer resterende permanganat og fjerner enhver oxidation fra kobberet i opsamlingspuden
For PTFE-laminater erstatter CF₄/O₂-plasma permanganat. Plasmaet fjerner forkullede rester uden at angribe PTFE-matrixen. Dedikerede plasmakamre er nødvendige — PTFE-kontaminering i standard permanganatlinjer forårsager vedhæftningsfejl.
Efter afsmøring påføres palladiumkatalysator på alle overflader, inklusive vægge, og elektroløst kobber (0.5-1.5 µm) aflejres for at danne et ledende kimlag til galvanisering.
ℹ Forskudt vs. Stablet: Designvalget, der bestemmer fyldningsomkostningerne
Stablede mikrovias (direkte over hinanden på tværs af lag) kræver harpiksfyldning + planarisering mellem lamineringscyklusser — hvilket giver $0.05-$0.15/via for fyldning og $1.50-$5.00/panel for planarisering. Forskudte mikrovias (offset ≥0.25 mm) eliminerer begge trin fuldstændigt. For et 600-via design er forskellen cirka $68/plade (stablet) vs. $10.80/plade (forskudt) alene i omkostninger til via-forarbejdning — disse er illustrative tal for et 600-via design; de faktiske omkostninger varierer.
5.4 Via udfyldning og planarisering for stablede designs
For designs, der bruger stablede vias (hvor L1-L2 via er direkte over L2-L3 via), skal L2-L3 via fyldes og planariseres, før laminering af L1-L2-opbygningslaget fortsætter:
Harpiksfyld:
- Epoxy- eller polymerharpiksblæk sprøjtes ind i via-cylinderen under vakuum eller gummiskraberpåføring
- Fyldningen skal være 95%+ komplet uden hulrum — hulrum forårsager udgasning under efterfølgende reflow af samlingen
- Hærd ved 150-175 °C i 60-90 minutter
Planarisering:
- Den udfyldte via-overflade kan være let hvælvet (overfyldt) eller forsænket (underfyldt)
- Mekanisk planarisering (båndslibning eller rotationsslibning) fjerner materiale, indtil via-overfladen er i niveau med det omgivende kobber inden for ±15 µm
- Denne fladhed er afgørende for den efterfølgende opbygning af laminering for at opnå ensartet tryk og bindingsfugetykkelse.
Omkostningspåvirkning: Fyldning tilføjer $0.05-$0.15/via, planarisering tilføjer $1.50-$5.00/panel. For et design med 600 via kan fyldning og planarisering tilsammen tilføje cirka $31.50-$95.00/kort (referenceinterval - den faktiske pris afhænger af antal via, materiale og leverandør). Dette er grunden til, at forskudt via-design - som eliminerer begge trin - har en så betydelig omkostningspåvirkning. Se omkostningsguiden til blind, nedgravet via PCB for en komplet sammenligning af omkostningerne ved via-arkitekturen.
6. Almindelige lamineringsfejl, årsager og forebyggelse
⚠ Den mest almindelige HDI-lamineringsfejltilstand
Utilstrækkelig oxidbehandling af det indre lag forårsager 40-60% af delamineringsfejl. En kobberoverfladeruhed på under 1.5 µm (ætset kobber er 0.3-0.5 µm) giver utilstrækkelig afskrælningsstyrke til epoxyvedhæftning. Brun oxid eller moderne organisk vedhæftningsfremmende behandling er et påkrævet procestrin – ikke en valgfri kvalitetsopgradering.
6.1 Delaminering
Definition: Adskillelse mellem et kobberlag og det tilstødende harpiks/glaslaminat. Kan være synlig som en blister eller boble på pladeoverfladen eller skjult og kun detekterbar ved tværsnit.
Grundlæggende årsager:
- Utilstrækkelig oxidbehandling: kobber-harpiks afskrælningsstyrke under minimum 4 N/cm
- Prepreg-fugtighed over 0.2%: Dampgenerering under hærdning skaber hulrum, der vokser til delamineringszoner
- Utilstrækkelig hærdningstid: delvist tværbundet harpiks har reduceret kohæsionsstyrke
- Kontaminering på kobberoverfladen før laminering
Forebyggelse: Kvalificering af kobberoverfladebehandling (månedlig afskrælningsstyrketest på produktionskuponer), præpreg-fugtighedsovervågning med obligatorisk udbakning for ikke-kompatibelt materiale, tværsnitsprøvetagning af proceskuponer efter hvert lamineringsparti.
6.2 Registreringsfejl
Definition: Boremål og inderste lagpuder er forkert justeret, hvilket resulterer i reduceret eller ingen ringformet ring ved blind via opfangningspuder.
Grundlæggende årsager:
- Ændring af paneldimensioner under laminering: FR-4 undergår en lille XY-ekspansion under hærdning (typisk 0.02-0.05%). Boreprogrammer skal kompenseres for denne forudsigelige ekspansion.
- Dimensionel ustabilitet i det indre lag: indre lag, der ikke blev ætset symmetrisk (forskellig kobberdensitet øverst vs. nederst), bøjer sig under laminering og forskyder funktioner fra deres nominelle positioner.
- Forkert justering af pressestak: registreringsstifter skal sidde korrekt; forkert placerede stifter tillader lagskift
Forebyggelse: Røntgenmåling af boreregistrering på hvert panel før boring (ikke på stikprøvebasis). Skaleringskompensation for illustrationer anvendt på hvert lag baseret på målte materialeudvidelsesegenskaber. Analyse af kobberfordeling under DFM af det indre lag for at markere asymmetriske designs før produktion.
6.3 Hulrum og luftindfangning
Definition: Luft- eller gaslommer i den hærdede harpiks, der fremstår som delamineringslignende indeslutninger eller punktformede hulrum i tværsnittet.
Grundlæggende årsager:
- Prepreg med utilstrækkeligt harpiksindhold til det givne paneldesign (højt forhold mellem kobber og dielektrisk areal kræver højere harpiksflow)
- Utilstrækkeligt vakuum i vakuumassisterede pressecyklusser
- For hurtig indledende rampe forhindrer korrekt harpiksflow og udgasning før gelering
Forebyggelse: Specifikation af harpiksindhold matchet panelets kobberdensitet. Vakuumlaminering til design med tætte indre kobbermønstre. Validerede rampehastighedsprotokoller, der sikrer fuldstændig gasevakuering, før harpiksen danner gel.
6.4 Vridning og bue
Definition: Afvigelse fra panelform, der overstiger IPC-6012-grænserne (bøjning og vridning ≤0.75 % af paneldiagonalen for HDI Klasse 3, ≤1.5 % for Klasse 2).
Grundlæggende årsager:
- Asymmetrisk kobberfordeling: Hvis den øverste halvdel af stakken har betydeligt mere kobber end den nederste halvdel, forårsager differentiel CTE under nedkøling en bøjning mod den kobbertunge side.
- Hurtig afkøling: Termisk gradient fra overflade til kerne af tykke paneler under hurtig afkøling genererer bøjningsmomenter
- Uoverensstemmelse mellem prepreg og kerne-CTE: forskellige materialer i stackup med forskellige CTE'er skaber interne spændinger
Forebyggelse: Analyse af kobberbalancen under DFM — kobberdensiteten på den øverste og nederste halvdel af stakken skal være inden for ±10% af hinanden for symmetriske designs. Kontrolleret overvågning af nedkølingshastighed. For asymmetriske designs (uundgåeligt i nogle applikationer) kan kobberfunktioner på bagsiden tilføjes for at afbalancere stakken.
6.5 Tykkelsevariation
Definition: Dielektrisk tykkelse efter laminering uden for ±10% specifikationen, hvilket forårsager, at dimensionerne for kontrollerede impedansspor ikke når deres mål.
Grundlæggende årsager:
- Ujævn harpiksstrømning: for meget strømning ved panelkanter (tynd midte), for lidt (tykke kanter) — forårsaget af prepreg med uoverensstemmelse i harpiksindholdet
- Uensartet tryk på tværs af store paneler
- Variation i harpiksindhold i prepreg-partier
Forebyggelse: 9-punkts tykkelseskortlægning efter hver lamineringscyklus. Måling af harpiksindhold på indgående prepreg (ikke kun Dk og Df). Verifikation af spejlpladens planhed (spejlplader, der bøjer efter slid, introducerer trykuregelmæssigheder).
7. Highleaps kontrollerede lamineringsproces til HDI-printkort
7.1 Udstyr og procesinfrastruktur
Highleaps HDI-lamineringskapacitet omfatter:
- Vakuumassisterede hydrauliske presser med flere åbninger og en temperaturensartethed på ±1°C på tværs af pressepladen
- Dedikerede PTFE/speciallaminatfamilier med lavt tabs-presselinjer — ingen krydskontaminering med FR-4 presselinjer
- Klimakontrolleret prepreg-opbevaring ved ≤21 °C, ≤45 % RF med fugtighedsovervågning pr. lot
- Inline termoelementlogning for hver produktionslamineringscyklus
- Måling af røntgenlagsregistrering på 100% af panelerne (ikke prøveudtagning) før og efter laserboring
7.2 Protokol for inspektion mellem cyklusser
Mellem hver lamineringscyklus udfører Highleap:
- 100% røntgenregistreringskontrol: alle indre lags referenceværdier målt, ikke samplet
- Kortlægning af paneltykkelse på 9 punkter: ethvert panel uden for ±10% fjernes fra produktionen
- Visuel inspektion for delamineringsblærer og kantseparation
- Procesprøvestykkets tværsnit (én prøvestykke pr. produktionsparti): måling af afskrælningsstyrke, kontrol af harpikshulrum, kvalitetsvurdering af kobber-harpiks-grænsefladen
Denne intercyklus-gate fanger 85-90 % af lamineringsfejl, før yderligere procesinvesteringer anvendes på et kompromitteret panel. Omkostningerne ved at opdage en defekt ved intercyklusinspektion versus ved den endelige elektriske test: cirka 15 USD vs. 85 USD i spildte procesomkostninger (illustrative tal). For omkostningsimplikationerne for udbytte og lamineringscyklustælling, se blind buried via PCB-omkostningsanalyse . For implikationerne for leveringstid for hver lamineringscyklus, se HDI PCB-leveringstidsvejledningen.
7.3 Materialehåndtering og sporbarhed af partier
Hvert produktionsparti inkluderer fuld materialesporbarhed: prepreg-partinummer, kobberfolieparti og laminatkerneparti - alt sammen knyttet til produktionsrejse- og inspektionsregistreringer. For programmer med kontrolleret impedans måles prepreg Dk på indgående partikuponer, og den målte værdi bruges til den endelige impedansberegning (ikke den nominelle databladværdi), hvilket sikrer, at TDR-kuponresultaterne er reproducerbare fra parti til parti (se krav til PCB med kontrolleret impedans ).
7.4 Kvalitetsmålinger for HDI-laminering hos Highleap
- Type I HDI-lamineringsudbytte (panelet består alle inspektioner mellem cyklusser): 97.8 % gennemsnit
- Type II HDI lamineringsudbytte: 95.2% gennemsnit
- Type III HDI lamineringsudbytte: 91.6% gennemsnit
- Delamineringsrate ved endelig inspektion: under 0.3% af de leverede paneler
- Kontrolleret impedans første-pass udbytte (inden for ±10%): 98.1% af partierne
- Overholdelse af vridningskrav (bøjning og vridning inden for specifikationerne): 99.2 % af HDI-paneler
Disse målinger er tilgængelige på anmodning med henblik på leverandørkvalificering.

anbefalet Indlæg

TMM6 Filter PCB Fremstilling
IndholdsfortegnelseHvorfor bruger designere af mikrobølgeovnsfiltre...

Taconic RF 35 vs. RO4350B printkort
Indholdsfortegnelse RF-35 vs RO4350B Indkøb og...

TMM4 Filter PCB Fremstilling
Fremstilling af TMM4-filterprintkort styres af...

TMM3 PCB-fremstilling til RF-moduler
TMM3 PCB-fremstilling er mest nyttig, hvor RF-modulet...
Sådan får du et tilbud på PCB'er
Lad os køre DFM/DFA-analyse for dig og vende tilbage til dig med en rapport.
Du kan uploade dine filer sikkert via vores hjemmeside.
Vi har brug for følgende oplysninger for at give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid