
Keramisk base PCB fremstilling og SMD-montering

Indholdsfortegnelse
Et printkort med keramisk base bruger aluminiumoxid (Al₂O₃), aluminiumnitrid (AlN) eller siliciumnitrid (Si₃N₄) som både mekanisk base og elektrisk isolator – intet dielektrisk lag mellem kobberkredsløbet og monteringsfladen. Termisk modstand varierer fra 0.3°C/W (AlN DBC) til 0.8°C/W (aluminiumoxid DBC), sammenlignet med 3°C/W for aluminium MCPCB og 15°C/W for FR4.
Denne vejledning fokuserer på, hvad der kommer efter materialevalg: integration af termisk stak, substrattykkelse, overfladefinish, fejltilstande, samling og specifikationsskrivning.
Nøgleforsøg
- Den keramiske base er ét lag i en termisk stak — substrat, TIM og kold plade skal kooptimeres
- 0.635 mm er produktionsstandarden; tyndere substrater forbedrer den termiske ydeevne, men reducerer håndteringstolerancen
- Overfladefinish driver SMT-udbytte og trådbindingsevne — ENIG til SMT, hårdt guld når trådbinding er påkrævet
- De fleste feltfejl kan spores tilbage til tre grundlæggende årsager: monteringsinduceret revnedannelse, DBC-delaminering og kantafskalning
- En komplet specifikation kræver 12 parametre - de to mest almindeligt udeladte er bundoverfladefinish og isolationstestspænding.
1) Keramisk base-printkort i termisk stak
Det keramiske substrat er ikke en selvstændig termisk løsning. Det er ét lag i en stak, der løber fra enhedens samling til kølemidlet – og lagene over og under det påvirker direkte systemets termiske modstand.
En 50 µm silikone TIM-pude ved 3 W/m·K tilføjer 0.5-1.0 °C/W oven på et 0.3 °C/W AlN DBC-kort, hvilket næsten fordobler den samlede impedans. I mange systemer genvinder skift fra silikone TIM til et faseskiftende materiale mere af junction-temperaturen end opgradering fra aluminiumoxid til AlN.
Tre specifikationsbeslutninger, der påvirker hele stakken:
- Bund kobberdækning: Fulddækkende bundkobber minimerer spredningsmodstanden ved grænsefladen mellem keramik og TIM. Delvis dækning skaber termiske døde zoner uanset substratmateriale.
- Bundkobberplanhed: ≤25 µm TIR muliggør tynd, højkonduktiv TIM (faseskiftende, loddemetal, sølvsinter). Denne ene specifikation kan ændre TIM-ledningsevnen fra 3 W/m·K til 150+ W/m·K.
- Underlags tykkelse: Tyndere reducerer den vertikale ledningsmodstand, men reducerer også lateral spredning. For store chips er tyndere altid bedre. For små chips på store substrater, skal du modellere, før du beslutter dig.
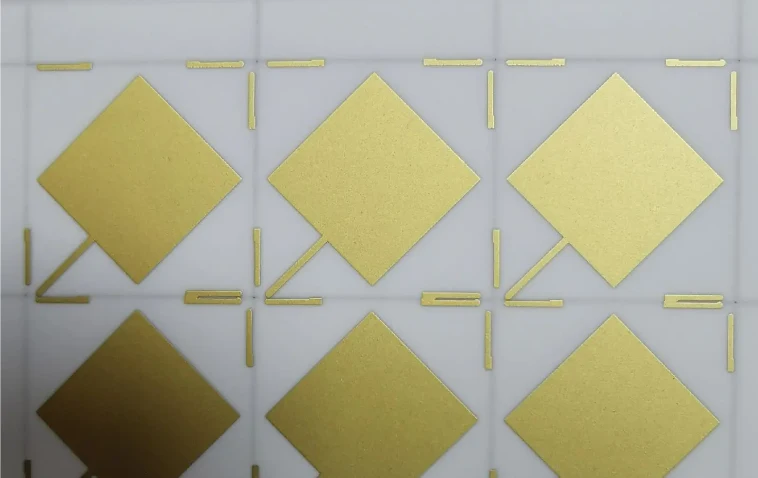
2) Valg af substrattykkelse
Tykkelse styrer to ting samtidigt: termisk modstand (tyndere = bedre) og mekanisk robusthed (tykkere = stærkere). Standardværdien på 0.635 mm er den rigtige til de fleste anvendelser – men ikke alle.
| Tykkelse | Brug når | Undgå når |
|---|---|---|
| 0.25 – 0.32 mm | Lille format (<15×15 mm), permanent forbundet med en metalbærer; laserdiodeunderlag | Enhver anvendelse, der kræver manuel håndtering, skruemontering eller plader >20 mm uden understøttelse |
| 0.38 mm | Mellemstore moduler (15-40 mm) fastgjort til bundplader; stramme termiske budgetter med kontrolleret håndtering | Klemme- eller presfastgørelse; miljøer med høj vibration uden stiv limning |
| 0.635 mm | Produktionsstandard for DBC-strømmoduler; skruemontering med metalbøsninger; generel monteringshåndtering | Permanent bundne applikationer, hvor 0.38 mm ville genvinde en betydelig termisk margin |
| 1.0 mm+ | Storformat (>60 mm); hyppig håndtering under produktion; tunge udkragede komponenter | Termisk kritiske anvendelser — øget ledningsmodstand er sjældent berettiget alene af termiske årsager |
Én begrænsning tilsidesætter termisk optimering: isolationsspænding. Ved en dielektrisk styrke på 17 kV/mm giver et 0.635 mm aluminiumoxidsubstrat en arbejdsisolation på cirka 10 kV. Applikationer, der kræver >10 kV, kan ikke bruge tyndere substrater uanset det termiske budget.
3) Muligheder for overfladebehandling
Overfladefinish bestemmer loddeevne, ledningsbindingsevne og holdbarhed. Den skal specificeres for top- og bundflader uafhængigt af hinanden – og skal matche hele monteringssekvensen, ikke kun den første operation.
| Finish | Struktur | bedst til | Ikke egnet til |
|---|---|---|---|
| ENIG | 3–6 µm Ni / 0.05–0.1 µm Au | SMT-samling; blyfri lodning; de fleste keramiske printkort i produktionen | Trådbinding — tyndt Au-lag forårsager bindingsløftning |
| Hårdt guld | 3–5 µm Ni / 0.5–2.0 µm Au (elektropletteret) | Ledningsbinding (Al-kile, Au-kugle); stikkontakter; hybridpakker | Au-tykkelse >1.5 µm kan forårsage affugtning af loddet — verificér med samleprocessen |
| Bar kobber / OSP | Ætset eller organisk konserveringsmiddel | Loddetin eller sølvsinter fastgøres til kold plade; omkostningsbesparende øjeblikkelig montering | Trådbinding; flere reflow-cyklusser; lang holdbarhed uden hermetisk emballering |
| Immersion Sølv | 0.1–0.3 µm Ag | RF/mikrobølgekredsløb, hvor overfladeledningsevne reducerer indsættelsestab over 1 GHz | Ukontrollerede opbevaringsmiljøer — svovlanløbning forringer loddbarheden |
Når både SMT- og trådbinding er påkrævet på samme printplade, skal der specificeres hårdguld på tværs af alle elektroder. Zonel efterbehandling (ENIG på SMT-elektroder, hårdguld på bindingselektroder) koster mere i proceskompleksitet, end guldbesparelserne berettiger til.
4) Feltfejltilstande
Fejl på keramisk baserede printplader er mekaniske og grænsefladerelaterede – ikke kemiske eller fugtrelaterede som FR4. Alle tre større fejltilstande kan forebygges ved design.
Monteringsinduceret revnedannelse er den mest almindelige fejl i felten. Montering af bare skruer uden metalbøsninger påfører punktbelastninger, som aluminiumoxid (brudsejhed 3-4 MPa·m½) ikke kan modstå. Løsning: loddede eller epoxybundne metalbøsninger på alle skrueplaceringer; momentgrænse 0.3-0.5 N·m for M3 gennemgående aluminiumbøsninger i 0.635 mm aluminiumoxid. Klæbende fastgørelse til den kolde plade eliminerer monteringspunktbelastninger helt.
DBC-delaminering under termisk cykling forekommer, når bindingskvaliteten er marginal, eller kobbergeometrien skaber spændingskoncentrationer. Store isolerede kobberøer med stejle kanter er højere risikofyldte. Rettelse: undgå kobberpatch-aspektforhold >5:1; specificer minimum bindingsskrælstyrke ≥20 N/cm²; kræv termisk stødtestning i henhold til JEDEC JESD22-A104 ved første artikelkvalificering.
Kantafskalning og revneudbredelse begynder med håndteringsskader — en mikrorevne, der opstår under singulering eller et tabt printkort. Revnen er usynlig ved inspektion, men spreder sig til et åbent kredsløb under termisk cykling. Rettelse: affasede hjørner (radius ≥0.3 mm); ≥0.5 mm kobber-til-kant-afstand; fluorescerende revnedetektion for partier med høj pålidelighed.
Loddetræthed ved die-attach påvirker siliciumchips loddet til aluminiumoxid — CTE-mismatch på ~3.5 ppm/°C skaber forskydningsspænding, der udmatter SAC305-samlinger inden for 1,000-3,000 termiske cyklusser i biler. Rettelse: brug AlN-substrater til GaN/SiC-enheder (CTE-mismatch ~1.1 ppm/°C); specificér sølvsintring til die-attach i biler — sintret sølv overlever 10,000+ cyklusser ved ΔT = 150°C; kræver ≤5% hulrumsfraktion ved røntgen.
5) Samling og integration
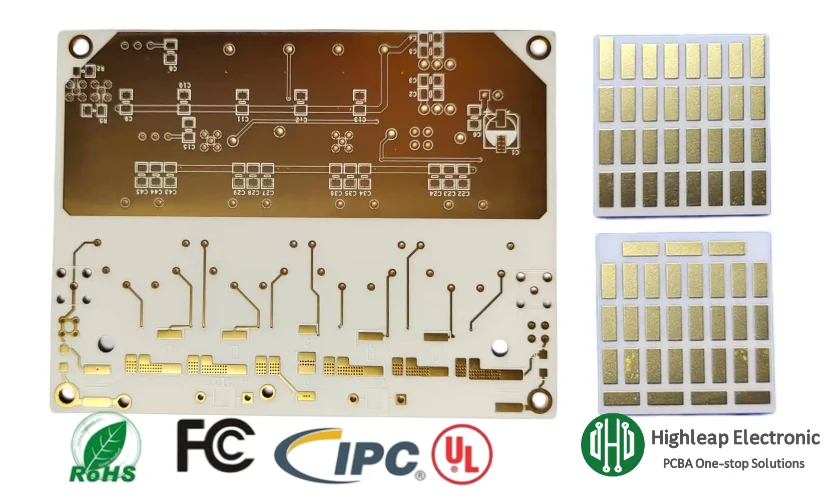
Standard FR4-monteringsparametre vil beskadige keramiske substrater. Forskellene er ikke valgfrie justeringer – de forhindrer revner og samlingsfejl, der er vanskelige at diagnosticere bagefter.
Reflow-profil: Reducer rampehastigheden til 1-2 °C/s (vs. 3 °C/s for FR4). Forlæng iblødsætningszonen ved 150-180 °C til 90-120 sekunder for at udligne temperaturen på tværs af keramikken, før reflow påbegyndes. Peaktemperatur og tid over liquidus forbliver uændrede.
Muligheder for at fastgøre gevindskæreskiver efter pålidelighedskrav:
- SAC305 loddetin: Standard til ikke-automotive applikationer; ≤10% porefraktion ved røntgen; egnet til <3,000 cyklusser ved ΔT ≤ 100°C
- AuSn / AuGe eutektisk: Hermetiske pakker og højtemperaturapplikationer; kræver guldbehandlede puder; højere samlingsstivhed end sølvsinter
- Sølvsintring: Bedst til bil- og luftfartsindustrien; 150-250 W/m·K ledningsevne i samlingen; ingen risiko for omsmeltning i efterfølgende operationer; kræver bart kobber eller Ag-finish på matrice-attach-puder
Elektrisk sammenkobling — pres-fit-stik kan ikke bruges på keramik. Standardmuligheder: loddede stiftlister; kantstik med fjederkontakter; bånd-/fleksibel kabelbinding; direkte overflademontering på system-PCB (behandl det keramiske modul som en komponent, design termisk pude og loddevolumen til keramisk masse og CTE).
Koldpladefastgørelse, laveste til højeste termiske modstand: lodning/lodning → sølvsinter → faseskiftende TIM med klemme → termisk fedt med skrueklemme.
6) Sådan skriver du en komplet specifikation
Ufuldstændige specifikationer er den primære årsag til forsinkelser i tilbudsgivningen og fejl i den første artikel – ikke produktionskapaciteten. En RFQ til et keramisk printkort kræver alle disse 12 parametre:
- Substratmateriale og renhed - Al2O3 96%, Al2O3 99.6%, AlN eller Si3N4
- Underlagstykkelse ± tolerance — f.eks. 0.635 mm ± 0.05 mm
- Metalliseringsproces — DBC, tykfilm, tyndfilm eller AMB
- Kobbertykkelse, top og bund — specificeret uafhængigt; f.eks. 0.3 mm / 0.3 mm for DBC
- Overfladebehandling, top og bund — oftest udeladt; bundfinishen skal matche fastgørelsesmetoden til den kolde plade
- Pladedimensioner og tolerancer — inkluder hjørneafskæring eller radius, hvis det kræves
- Minimum sporbredde og -afstand — bekræft mod producentens kapacitet, før layoutet færdiggøres
- Via krav — diameter, fyldmateriale, finish
- Krav til elektrisk test — kontinuitets-/isolationsspænding; hi-pot-spænding hvis påkrævet; det næstmest udeladte felt
- Kvalifikationskrav — termisk cyklingsområde og -cyklusser; bindingsstyrke; gældende standard (AEC-Q101, IEC 60068-2-14, MIL-PRF-38534)
- Mængdefordeling — prototype og produktion kan foregå på forskellige linjer med forskellige priser og leveringstider
- Lagopbygning (flerlagsdesign) — keramisk og lederlagssekvens; via fyldning og hætte til LTCC eller co-fyret
DFM-gennemgang før indsendelse
En komplet specifikation på papir kan stadig indeholde inkompatible parameterkombinationer — for eksempel 100 µm spor/mellemrum på et 0.25 mm DBC-substrat. Highleap Electronics tilbyder DFM-gennemgang som en del af tilbudsprocessen. Vores team gennemgår Gerber-data og den fulde specifikation inden tilbuddet, bekræfter proceskapaciteten og identificerer problemer, før noget materiale forpligtes.
7) Relaterede produkter
- DBC-substrat: Den mest almindelige keramiske printpladekonstruktion til effektelektronik — kobber bundet til keramik ved ~1,065 °C. Når ingeniører siger "keramisk printplade" om effektmoduler, mener de typisk et mønstret DBC-substrat.
- Tykfilms keramisk printkort: Serigrafitrykte ledere (5-20 µm) brændt ved 850-1,000 °C. Lavere pris end DBC til applikationer med moderat strøm; muliggør integrerede modstande og kondensatorer i den keramiske base.
- AMB-substrat: Aktiv metallodning bruger Ag-Cu-Ti-lodning ved 800-900 °C. Stærkere kobber-keramikbinding end DBC; foretrukket til Si₃N₄-baserede substrater og bilmoduler, der kræver en termisk levetid på over 10,000 gange.
- LTCC: Flerlags keramik med indlejrede ledere og vias, der er brændt sammen ved 850-900 °C. Anvendes til RF-moduler og multichip-pakker, hvor den keramiske base er den tredimensionelle forbindelsesstruktur og ikke blot et termisk substrat.
- IMS / Metal-Core PCB: Billigere alternativ, når det keramiske termiske budget ikke er påkrævet. Termisk modstand 3-5 gange højere end aluminiumoxid DBC. Det korrekte valg, når applikationens termiske budget tillader det.
- Keramisk base PCB-samling: Matricetilføjning, trådbinding og højtemperatur-reflow sammen med substratfremstilling reducerer håndteringsrisikoen og sikrer proceskompatibilitet.

Ofte stillede spørgsmål
Hvad er forskellen mellem et keramisk printkort og et DBC-substrat?
DBC (Direct Bonded Copper) er en metalliseringsmetode - kobberfolie bundet til keramik ved ~1,065 °C. Alle DBC-substrater er keramisk baserede printplader, men keramisk baserede printplader omfatter også tykfilm- og tyndfilmkonstruktioner. Inden for effektelektronik bruges de to udtryk ofte i flæng; i RF-applikationer er tyndfilm på keramisk base mere almindelig end DBC.
Kan et keramisk printkort direkte erstatte et metalkerneprintkort?
Ikke uden redesign. Keramik kræver metalbøsninger ved monteringshuller, langsommere reflow-rampehastigheder (1-2 °C/s), ingen press-fit-forbindelser og forskellige singuleringsregler. Den termiske gevinst er reel - 0.3-0.8 °C/W vs. 3 °C/W for aluminium MCPCB - men udskiftningen kræver eksplicitte ændringer i monterings-, sammenkoblings- og samleprocessen.
Hvilken overfladefinish er nødvendig til både SMT og trådbinding?
Hårdt guld (3-5 µm Ni / 0.5-2.0 µm Au elektropletteret) er påkrævet. ENIG's ~0.05 µm guldlag er for tyndt til trådbinding og forårsager bindingsfejl. Specificer hårdt guld på tværs af alle puder, når både SMT og trådbinding er i samlingssekvensen.
Hvorfor revner keramiske printplader efter at have bestået indgående inspektion?
De fleste revner efter inspektion stammer fra monteringsprocessen, ikke fra substratfejl: montering af bare skruer, overspændte fastgørelseselementer eller ujævne kolde pladeoverflader. Subkritiske mikrorevner fra singulation – usynlige ved standardinspektion – spreder sig også til åbne kredsløb under termisk cykling. Fluorescerende revnedetektion ved indgående montering og montering af metalbøsninger forhindrer begge fejltilstande.
Hvad er leveringstiden for prototyper af PCB'er med keramisk base?
Alumina DBC: 2-4 uger. AlN DBC: 3-5 uger. Tykfilm: 3-4 uger. Tyndfilm: 4-6 uger. Brugerdefinerede dimensioner tilføjer 1-2 uger. Ved at angive alle 12 specifikationsparametre ved tilbuddet elimineres den mest almindelige kilde til forsinkelse.
Er keramisk baseret printkort det samme som højtemperatur-printkort?
Nej. Højtemperatur-PCB dækker keramiske, PTFE/glas-, polyimid- og metalkernesubstrater – alle printkort, der er klassificeret over FR4's grænse på 130-150 °C. Keramisk base er den mest effektive kategori: driftstemperaturer over 300 °C, varmeledningsevne 60-600 gange højere end polymerdielektriske materialer. PTFE er højtemperaturbestandigt, men tilbyder ingen fordel ved varmeledningsevne.
Giv et tilbud på dit keramiske printkort

anbefalet Indlæg

Analyse af PCB-ionisk kontaminering
Analyse af PCB-ionisk kontaminering hjælper OEM'er med at bestemme...

I-Tera MT40 PCB-fabrikationsproces og verifikation
Highleap Electronics leverer Isola I-Tera MT40 PCB...

Tjekliste til kvalifikation af I-Tera MT40 PCB-leverandører
Highleap Electronics fremstiller printkort...

PCB-samling med gratis styklisteanalyse
Har du brug for en gratis BOM-analyse, før du forpligter dig til PCB...
Sådan får du et tilbud på PCB'er
Lad os køre DFM/DFA-analyse for dig og vende tilbage til dig med en rapport.
Du kan uploade dine filer sikkert via vores hjemmeside.
Vi har brug for følgende oplysninger for at give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid