
Sådan lodder du chipkomponenter: Guide til SMD-omarbejdning
Figur 1. Vejledning til lodning af chipkomponenter
Håndlodning af overflademonterede (SMD) chipkomponenter er en færdighed, der kan læres, når du har de rigtige værktøjer og en metode til hver pakningstype. Kerneideen er enkel: et temperaturkontrolleret loddetint, god flux, fint loddetin og en stabil pincet giver dig mulighed for at placere og lodde de fleste passive og blyholdige IC'er i hånden, mens blyfri og kuglegitterdele kræver varm luft. Denne guide forklarer, hvordan man lodder chipkomponenter trin for trin, pakke for pakke, og hvordan man undgår fejl, broer, kolde samlinger og løftede pads, der sætter begyndere på nerverne. Til produktionssamling af 1206 chipkomponenter kræver padgeometri, pastaaflejring og komponentplacering stadig kontrollerede indstillinger, selvom pakken er større end mange miniature passive komponenter.
Vigtige takeaways
- Et temperaturkontrolleret jern, fin spids, tyndt loddetin, flusmiddel, pincet og forstørrelsesglas er det essentielle sæt.
- Flux er ikke valgfrit; det er det, der muliggør rene og pålidelige SMD-samlinger.
- For passive komponenter med to terminaler, fortin den ene pad først, placer delen, og lod derefter begge ender.
- For lead-IC'er skal du fastgøre et hjørne for at justere, derefter lodde rækkerne og fjerne eventuelle broer med loddevæge.
- Blyfri (QFN) og kuglegitter (BGA) dele udføres bedst med varmluft eller en varmeplade, ikke et strygejern.
Indholdsfortegnelse
- Værktøj til lodning af SMD-komponenter
- Valg af loddetin: Blyholdig vs. blyfri
- Hvorfor flux er afgørende for SMD-lodning
- Sådan lodder du chipmodstande og kondensatorer
- Sådan lodder du SOIC- og QFP-chips
- Lodning af QFN- og BGA-pakker
- Almindelige SMD-lodningsproblemer og løsninger
- Sådan inspicerer du SMD-loddeforbindelser
- Hvornår skal man i stedet bruge SMT-assembling
- Ofte stillede spørgsmål
Værktøj til lodning af SMD-komponenter
Gode resultater starter med det rigtige sæt. Intet af det er eksotisk, men at forsøge at lodde fine SMD-dele med et billigt, ukontrolleret jern er hovedårsagen til, at folk har problemer.
| Værktøj | Hvorfor det betyder noget |
|---|---|
| Temperaturstyret strygejern, fin spids | Stabil varme og en lille dyse er afgørende for kontrol |
| Tyndt loddetin (ca. 0.3-0.5 mm) | Giver dig mulighed for at tilsætte små, kontrollerede mængder til små led |
| Flux (ikke-ren eller harpiks) | Rengør overflader, så loddet bliver ordentligt vådt |
| Fin pincet | Placer og hold små dele præcist |
| Forstørrelse (lup eller mikroskop) | Du kan ikke lodde godt, hvad du ikke kan se |
| Loddevæge og en varmluftstation | Fjern broer og håndter blyfri dele |
En bemærkning om jerntemperatur
Indstil jernet varmt nok til at det bliver hurtigt vådt, men ikke varmere end nødvendigt. Blyholdigt lodning flyder ved en lavere temperatur end blyfrit, så blyfrit arbejde bliver lidt varmere. Målet er at gøre hver samling hurtig: en kort, varm kontakt gør mindre skade end en lang, lunken en, et tema, der går igen i hele vejledningen.
Valg af loddetin: Blyholdig vs. blyfri
Dit valg af loddelegering ændrer, hvordan arbejdet føles, og hvilken temperatur du bruger.
| Lodde | Kendetegn | Noter |
|---|---|---|
| Blyholdig (f.eks. 63/37) | Lavere smeltepunkt, letflydende, skinnende samlinger | Mest tilgivende over for håndlodning; begrænset i mange slutprodukter |
| Blyfri (f.eks. SAC305) | Højere smeltepunkt, naturligt mattere samlinger | Påkrævet for RoHS-produkter; kræver et varmere jern og mere flux |
Til læring og efterbearbejdning er blyholdigt lodning det mest tilgivende. Brug blyfrit lodning til alt, der skal overholde RoHS, og forvent et lidt varmere jern, lidt mere flux og en mattere samlingsfinish, hvilket er normalt og ikke et tegn på en kold samling. Produktionslinjer omsvejser blyfri legeringer med tæt kontrollerede profiler under automatiseret SMT-samling , især på de tætte plader med fin stigning, der er forbundet med højhastighedsproduktion ; i hånden kompenserer du med ekstra flux og tålmodighed.
Hvorfor flux er afgørende for SMD-lodning
Flusmiddel er den største forskel mellem frustrerende SMD-lodning og nem SMD-lodning. Det renser kemisk metaloverfladerne og hjælper det smeltede loddetin med at flyde og blive vådt, så samlingerne dannes rene, og broer løsnes.
- Påfør ekstra flux ud over hvad der er i loddets kerne, især for fine-pitch IC'er.
- Flux gør broer reparerbare. Med flusmiddel og loddevæge løftes overskydende loddetin let væk.
- Vælg en passende type. Flusmiddel uden rengøringsmiddel er praktisk; harpiks fungerer godt, men det kan være nødvendigt at rengøre det bagefter, hvilket er en af grundene til, at plader overhovedet rengøres.
Hvis en samling nægter at blive våd, er svaret næsten altid mere flusmiddel og en ren spids, ikke mere varme. Det er ved at række ud efter varme i stedet for flusmiddel, at puderne bliver beskadiget.
Sådan lodder du chipmodstande og kondensatorer
Modstande og kondensatorer i chipkapsler (0805, 0603, 0402 og mindre) er det nemmeste sted at starte. Den pålidelige metode har en klar rækkefølge.
- Tin én pude. Tilsæt en lille mængde loddetin til blot den ene af de to puder.
- Placer delen. Hold komponenten med en pincet, genopvarm den fortinnede pude, og skub delen på plads, så den ene ende lodder nedad.
- Lod den anden ende. Når delen nu er forankret, loddes den anden ende rent.
- Genopbyg den første ende, hvis det er nødvendigt. Berør det første led igen, så det er en ordentlig filet, ikke bare en hæfte.
Grunden til kun at fortinne én pude først er kontrol: emnet bliver på plads, mens du laver den anden samling, og du undgår at opvarme begge ender på én gang. Jo mindre emnet er, desto mere betyder dette, og desto mere vil du sætte pris på forstørrelse og stabile pincetter.
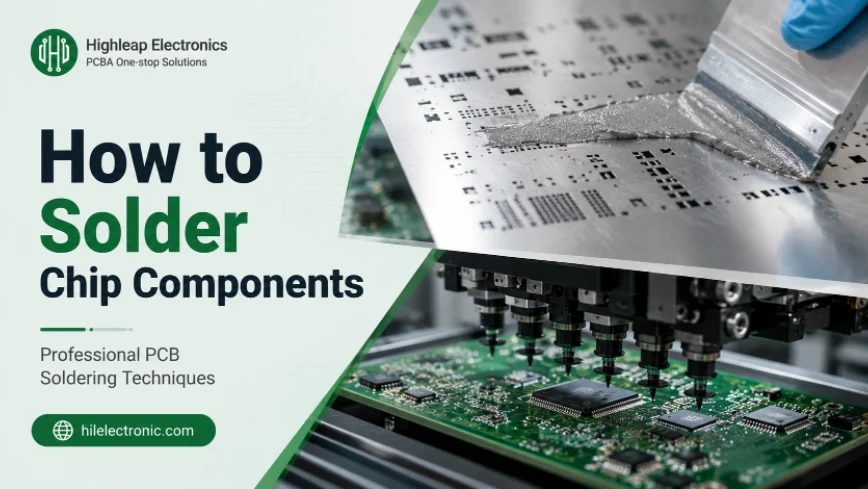
Figur 2. SMT-chiplodningsproces med stencilprintning og pick and place
Sådan lodder du SOIC- og QFP-chips
Chips med synlige ledninger langs kanterne, SOIC, SSOP, QFP, ser skræmmende ud, men er meget nemme at lave i hånden, fordi alle samlinger er tilgængelige.
Fastgør og lod derefter rækkerne
- Justér og fastgør det ene hjørne. Placer chippen forsigtigt over dens fodaftryk, og lod en enkelt hjørnestift for at låse justeringen. Kontroller, at hver stift sidder på sin plads, før du fortsætter.
- Fastgør det modsatte hjørne. Dette fastgør delkvadraten.
- Lod hver række. Tilsæt flux og lod stifterne, enten en efter en eller ved "træklodning", hvor man trækker en loddetinperle langs rækken med en mejselspids.
- Ryd alle broer. Hvor stifterne forbinder hinanden, tilsæt flux og træk overskydende lodde væk med en loddevæge.
Broer er normale med fine pitch-dele og er ikke et problem. Med flux og væge fjernes de på få sekunder. Færdigheden er justering i trin et; hvis chippen ligger lige på sine puder, er resten rutine. For meget fine pitch-enheder er den samme omhu, som en fabrik anvender under produktionsmontering (god flux, den rigtige spids, stabil teknik), det, der får håndarbejdet til at lykkes.
Lodning af QFN- og BGA-pakker
Nogle pakker skjuler deres forbindelser, og det er her, hvor et strygejern alene kommer til kort.
| Pakke | Bedste fremgangsmåde |
|---|---|
| To-terminale passiver | Jern, tin-en-pude-metoden |
| SOIC / QFP (synlige ledninger) | Jern-, tack-and-drag-, vægebroer |
| QFN (bundtermineret) | Loddepasta plus varmluft eller en varmeplade |
| BGA (kugler nedenunder) | Varmluft- eller IR-efterbearbejdningsstation; ikke håndlodbar |
QFN og blyfri dele
En QFN har termineringer på undersiden og normalt en central termisk pude, så der er intet at nå med en jernspids. Den praktiske metode er loddepasta på puderne plus varm luft eller en varm plade til at smelte nedefra. De skjulte samlinger betyder, at du ikke visuelt kan bekræfte dem bagefter.
BGA-pakker
En BGA sidder på et gitter af loddekugler under kroppen. Der er ingen måde at lodde den i hånden; den kræver en varmluft- eller infrarød efterbearbejdningsstation, og til udskiftning skal der laves en reballing. Fordi samlingerne er usynlige, kræver det røntgenundersøgelse for at verificere dem, af samme grund som produktionslinjerne røntgenundersøger disse dele under samling.
Almindelige SMD-lodningsproblemer og løsninger
Næsten alle problemer med håndlodning falder ind under en kort liste, og hver har en klar årsag og løsning.
| Problem | Årsag og løsning |
|---|---|
| Loddebroer | For meget loddetin; tilsæt flusmiddel og træk overskydende loddetin væk |
| Kold/mat led | Ikke nok varme eller bevægelse under afkøling; genstrømning med flux |
| Gravstøbning | Ujævn opvarmning af passivt element; opvarm begge ender mere jævnt |
| Løftede pude | For meget varme eller tid; brug kort, varm kontakt og mindre efterarbejde |
Den løftede pude fortjener særlig opmærksomhed: Hvis strygejernet holdes på en pude for længe, eller hvis den samme samling gentagne gange gentages, kan det skrælle kobberet af laminatet, en fejl med sine egne årsager. Forsvaret er princippet fra starten af denne vejledning: kort og varmt i stedet for langt og lunkent, plus nok flux til, at der dannes samlinger i første forsøg. Håndter pladen forsigtigt, og brug en ESD-sikker opsætning for at beskytte følsomme dele.
Sådan inspicerer du SMD-loddeforbindelser
En samling, der ser rigtig ud, er normalt rigtig, så inspektionen er hovedsageligt visuel med en kontrol af forbindelse.
- Kig efter en glat filet. Loddetinet skal krumme sig pænt fra pad til ledning, ikke sidde i en kugle.
- Tjek for broer og åbninger. Bekræft under forstørrelse, at ingen tilstødende ben er forbundet, og at alle ben er loddet.
- Pas på finishen. Blyfri fuger ser mattere ud end blyholdige fuger; matte er ikke det samme som kolde.
- Bekræft kontinuitet. Et multimeter bekræfter forbindelser og fanger broer, du har overset.
De formelle acceptkriterier, som fabrikker bruger, filetform, befugtning og tilladte betingelser, er kodificeret i IPC-A-610, og en gennemgang af dem giver et nyttigt mentalt billede af, hvordan en god samling bør se ud, selv til hobbyarbejde.
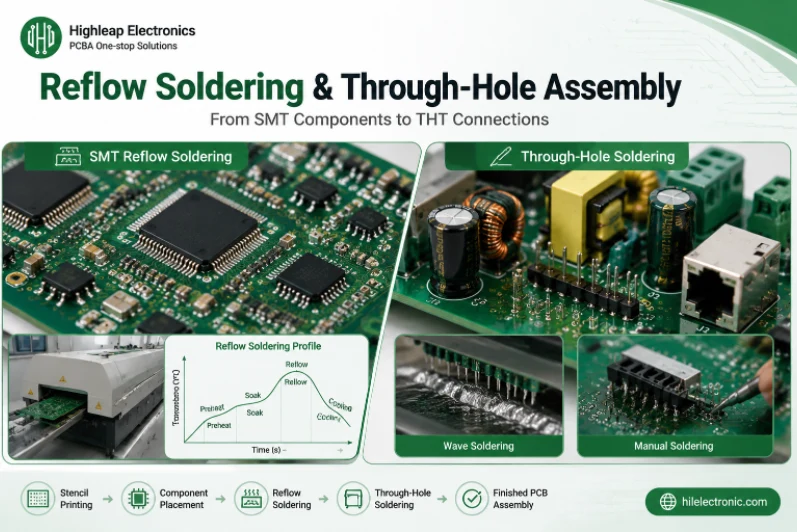
Figur 3. SMT-reflowlodning og hullodningsproces
Hvornår skal man i stedet bruge SMT-assembling
Håndlodning er ideelt til prototyper, reparationer og små byggeprojekter. Der er dog et punkt, hvor det er hurtigere, billigere og mere pålideligt at få en fabrik til at samle printpladen.
- Mange fine eller blyfri dele (mange QFN'er eller BGA'er) er langt bedre placeret af maskinen.
- Mere end en håndfuld brædder tipper balancen mod maskinmontering.
- Små passiver (0201 og mindre) er upraktiske at placere pålideligt i hånden.
I disse tilfælde vil afsendelse af designet til printkortsamling betyde, at printkortet udfyldes på en automatiseret linje, og de samme filer skaleres til storvolumensamling uden redesign. En hurtig designgennemgang bekræfter først, at fodaftryk og afstande er klar til samling, og printkort med store varmebelastninger kan bruge et substrat, der er egnet til metalkernesamling . Selve det bare printkort kommer fra standard printkortproduktion.
Med et temperaturstyret jern, masser af flusmiddel og den rigtige metode til hver pakke er det nemt at lodde chipkomponenter i hånden, og du vil vide, hvornår et job er bedre at sende til et samlebånd. Du kan læse mere om Highleap Electronics og vores prototype-til-produktion-monteringstjenester.
Ofte stillede spørgsmål
Hvilken temperatur skal jeg indstille min loddekolbe til SMD-arbejde?
Varm nok til at fugte en samling hurtigt, men ikke varmere end højst nødvendigt. Blyfri lodning kræver en noget højere indstilling end blyholdig. Nøglen er at lave hver samling med en kort, varm kontakt i stedet for langvarig opvarmning, hvilket beskytter puder og komponenter.
Har jeg virkelig brug for flusmiddel, hvis mit loddetin allerede har en kerne?
Ja, især til fine-pitch IC'er. Ekstra flux ud over loddekernen renser overfladerne, så loddet bliver rent fugtigt, og broerne trækkes fra hinanden med vægen. Hvis en samling ikke bliver våd, skal du tilsætte flux og rengøre spidsen i stedet for at tilsætte varme.
Hvordan lodder jeg en lille modstand eller kondensator uden at den bevæger sig?
Tin først kun én pude, hold derefter delen fast med en pincet og svejs puden, så den ene ende lodder fast. Med delen forankret, lod den anden ende og ret den første op. Ved kun at fortinne én pude forhindres komponenten i at flytte sig, mens du arbejder.
Hvordan reparerer jeg loddebroer mellem IC-ben?
Tilsæt flux over de broforbundne ben og læg loddevæge på dem, og varm derefter op; vægen trækker overskydende loddetin væk. Broer er normale på dele med fin stigning og forsvinder på få sekunder, når der er flux til stede.
Kan jeg håndlodde en QFN eller BGA?
QFN'er og BGA'er skjuler deres forbindelser nedenunder, så et strygejern ikke kan nå dem. QFN'er fremstilles med loddepasta plus varmluft eller en varmplade; BGA'er kræver en varmluft- eller infrarød bearbejdningsstation og reballing for udskiftning, og deres skjulte samlinger verificeres med røntgen.
Hvorfor løftede en pude sig af printpladen, mens jeg loddede?
Overdreven varme eller gentagen efterbearbejdning kan skrælle kobberpuden af laminatet. Brug en kort, varm kontakt, nok flusmiddel til at fugte i første forsøg, og begræns, hvor mange gange du efterbehandler den samme samling. Løftede puder er en kendt, forebyggelig fejltilstand.
Hvornår skal jeg stoppe med at lodde i hånden og få printpladen samlet?
Når printkortet har mange fine pitch- eller blyfri dele, mere end en håndfuld enheder eller meget små passive komponenter som 0201. Maskinmontering er derefter hurtigere, billigere og mere pålidelig, og de samme filer skaleres til volumen uden redesign.
Er blyholdig eller blyfri lodning bedre til håndlodning?
Blyholdigt lod (såsom 63/37) smelter lavere og flyder lettere, hvilket gør det til det mest tilgivende til håndarbejde og efterbearbejdning. Blyfrit lod (såsom SAC305) er påkrævet til RoHS-kompatible produkter og kræver et varmere jern og mere flux, med en mattere finish, hvilket er normalt. Vælg ud fra, om overholdelse gælder for dit produkt.

anbefalet Indlæg

TMM PCB-fremstilling
Indholdsfortegnelse TMM PCB-fabrikationsområde for RF og...

RT duroid 6002 PCB Citat og Stackup
Denne side ejer opgaven med tilbud og stackup-definition...

TMM6 Filter PCB Fremstilling
IndholdsfortegnelseHvorfor bruger designere af mikrobølgeovnsfiltre...

Taconic RF 35 vs. RO4350B printkort
Indholdsfortegnelse RF-35 vs RO4350B Indkøb og...
Sådan får du et tilbud på printkort
Lad os køre en DFM/DFA-analyse for dig og vende tilbage til dig med en rapport. Du kan uploade dine filer sikkert via vores hjemmeside. Vi har brug for følgende oplysninger for at kunne give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
For PCBA-tjenester bedes du fremvise din BOM (Bill of Materials) og eventuelle specifikke monteringsinstruktioner. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs med hensyn til fremstillingsevne og montering, hvilket sikrer en problemfri produktionsproces.