
Sådan lodder du ledninger til et printkort: En trin-for-trin praktisk guide

1. Oversigt
Lodning af ledninger til et printkort er en grundlæggende færdighed for at skabe pålidelige elektriske og mekaniske forbindelser. Uanset om du arbejder med gør-det-selv-elektronik, udfører reparationer eller bygger prototyper, sikrer mestring af ledning-til-printkort-lodning signalintegritet og langvarig holdbarhed. Denne guide giver en systematisk tilgang til korrekt lodning af ledninger til printkort og dækker forberedelse, kerneteknikker, kvalitetsvurdering og almindelige fejlfindingsmetoder.
De primære udfordringer ved lodning af ledninger til plader omfatter håndtering af fleksible ledere, kontrol af varmepåføring og undgåelse af defekter såsom kolde samlinger eller loddebroer. Forståelse af disse faktorer, før du starter, vil forbedre dine resultater betydeligt. De følgende afsnit går logisk fra grundlæggende koncepter gennem detaljerede procedurer til inspektion og problemløsning.
2. Grundlæggende principper for lodning af ledninger til printkort
Før man går videre til de praktiske trin, er det vigtigt at forstå de underliggende principper for at sikre, at hver handling tjener et klart formål. Dette afsnit forklarer, hvad ledning-til-printkort-lodning opnår, og den involverede termiske dynamik.
2.1 Hvad er ledning-til-printkortlodning
Lodning af en ledning til et printkort danner både en elektrisk ledende bane og en mekanisk binding. Smeltet loddelegering fugter overfladerne på ledningstrådene og printpladen og størkner derefter for at låse forbindelsen på plads.
Der findes to primære metoder: gennemgående hullodning , hvor ledningen passerer gennem et belagt hul og loddes på den modsatte side, og overfladelodning , hvor ledningen fastgøres direkte til en overflademonteringsplade. Gennemgående hulforbindelser giver stærkere mekanisk støtte, mens overfladelodning passer til printkort uden forborede huller eller SMT-layouts med høj tæthed.
2.2 Lodde- og varmeprincipper
Temperaturkontrol er afgørende, når du lodder ledninger til et printkort. Loddetin skal nå sit smeltepunkt for at flyde ordentligt, men overdreven varme kan beskadige printkortets laminat eller løftepuderne. Kapillærvirkning trækker smeltet loddetin ind i mikroskopiske mellemrum mellem overflader, en proces kaldet befugtning. God befugtning giver skinnende, glatte samlinger.
Utilstrækkelig varme forårsager kolde samlinger – kornede, sløve forbindelser med dårlig ledningsevne. For meget lodning eller uforsigtig placering af jern kan skabe loddebroer, der kortslutter tilstødende spor. At genkende disse resultater er vejledende.
3. Værktøj og materialer til lodning af ledninger til et printkort
At samle de rigtige værktøjer og materialer inden start reducerer fejl og forbedrer effektiviteten. Dette afsnit viser vigtige og valgfrie elementer sammen med deres formål.
3.1 vigtige værktøjer
- En temperaturstyret loddestation er det vigtigste værktøj; justerbare indstillinger mellem 330°C og 380°C passer til forskellige loddetyper.
- Brug loddetråd med harpikskerne i en passende legering – blyholdig (60/40 eller 63/37) eller blyfri (RoHS-kompatibel SAC305) – med matchende flux.
- Afisoleringstænger En pincet med fin spids er tilpasset din leders diameter og en tredjepartsholder eller printpladeholder holder komponenterne stabile under lodning.
- Rengørings midler såsom isopropylalkohol, fnugfri klude og en rengøringsmiddel til messingspidser eller en fugtig svamp, opretholder strygejernets spidstilstand.
3.2 Valgfrie hjælpemidler
- Krympeslange or silikoneærmer giver trækaflastning og isolering efter lodning.
- A forstørrelseslampe or stereomikroskop hjælper med visuel inspektion af fintbearbejdningsarbejde.
- Aflodningsfletning (loddevæge) og en vakuum aflodningspumpe muliggør efterarbejde, hvis samlingerne skal korrigeres.
Disse varer er ikke obligatoriske, men forbedrer kvaliteten og bekvemmeligheden.
3.3 Materialeforberedelse
Vælg ledningstykkelse baseret på strømkrav – tykkere ledere til højere strømme. Afisoler isoleringen for at blotlægge ca. 3-5 mm af lederen, og drej derefter den flertrådete ledning stramt for at forhindre, at den spreder sig. Det strømliner processen ved at forskære ledningerne i den rigtige længde og organisere dem før lodning.
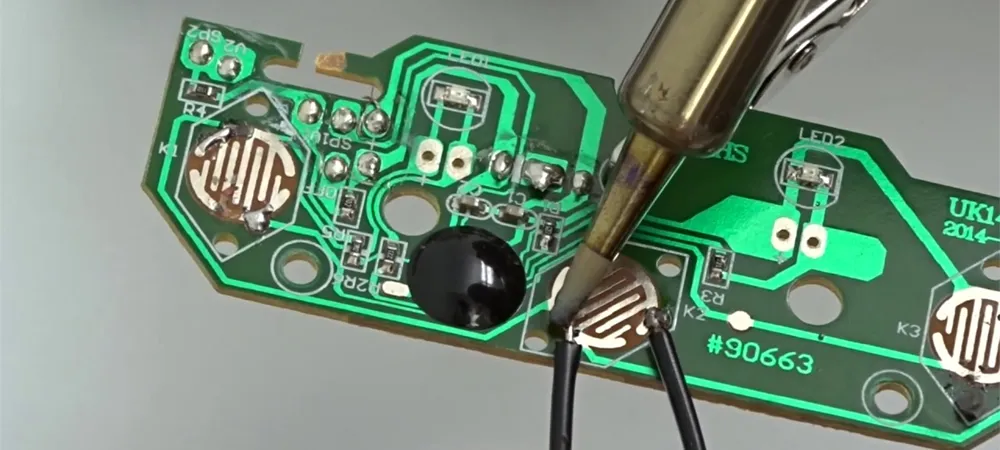
4. Trin-for-trin guide: Sådan lodder du ledninger til et printkort
Dette afsnit beskriver hvert trin i loddeprocessen i praktisk rækkefølge. Ved konsekvent at følge disse trin opnås stærke og pålidelige forbindelser.
4.1 Trin 1 — Rengør og klargør overflader
Oxider og forurenende stoffer forhindrer korrekt befugtning. Tør printpladerne af med isopropylalkohol for at fjerne rester. Hvis ledningsenderne viser anløbning, skal de slibes let eller påføres flusmiddel. Rene overflader absorberer lodning lettere og giver stærkere samlinger.
4.2 Trin 2 — Fortin tråden og puden
Fortinning påfører et tyndt lag lodde på hver overflade, før de samles. Varm den blotlagte ledningsende op og loddet, indtil trådene absorberer en lille mængde. Gentag på printpladen. Fortinning forbedrer varmeoverførslen og fremskynder den endelige samling, hvilket reducerer den samlede varmepåvirkning af printpladen.
4.3 Trin 3 — Fastgør ledningen og printkortet
Bevægelse under lodning forårsager kolde samlinger. Klem printkortet fast i en holder, og placer ledningen med et tredjepartsværktøj eller tape. Ved gennemgående hulforbindelser skal ledningen indsættes, den bøjes let på undersiden for at holde den på plads, og derefter fastgøres printkortet. Stabilitet er især vigtig for tykke eller lange ledninger, der hurtigt leder varme væk.
4.4 Trin 4 — Opvarm begge overflader samtidigt
Placer loddekolbens spids, så den berører både ledningen og puden på samme tid. Dette sikrer, at begge når arbejdstemperaturen samtidig. Hold i et til to sekunder – længe nok til at overføre varme, kort nok til at undgå skader. Ensartet kontaktvinkel og tryk forbedrer varmestrømmen.
4.5 Trin 5 — Påfør lodning og form samlingen
Før loddetråden til den opvarmede samling – ikke direkte til jernspidsen. Kapillærvirkningen trækker det smeltede loddetin rundt om tråden og hen over puden. Tilsæt lige nok til at skabe en konkav filet; for meget loddetin øger risikoen for broer. En korrekt formet samling fremstår skinnende og glat med en let meniskform.
4.6 Trin 6 — Afkøl og rengør
Fjern først loddetråden, og løft derefter loddetjernet væk. Lad samlingen køle af naturligt uden at blæse eller bevæge sig. Skær overskydende ledninger af i niveau med hinanden uden at belaste loddet. Rengør til sidst flussmiddelrester med isopropylalkohol for at forhindre korrosion og forbedre inspektionssynligheden.
5. Kvalitetsinspektion og -testning
Verifikation af hver loddeforbindelse sikrer, at printkortet fungerer pålideligt. En kort inspektionsrutine opdager defekter, før de forårsager fejl.
5.1 Visuel inspektion
Undersøg hver samling under god belysning eller forstørrelse. Acceptable samlinger er skinnende, glatte og fri for revner eller hulrum. Kontroller, at loddet ikke har dannet bro til tilstødende puder eller spor. Matte, kornede eller klumpede samlinger indikerer potentiel koldlodning eller utilstrækkelig befugtning.
5.2 Elektrisk testning
Brug et multimeter i kontinuitetstilstand til at bekræfte en lavmodstandsbane mellem ledningen og den tilsigtede kredsløbsknude. Hvis måleren ikke bipper eller viser høj modstand, kan samlingen være defekt. Kontroller også for utilsigtede kortslutninger til tilstødende forbindelser.
5.3 Reference til almindelige defekter
Følgende tabel opsummerer typiske loddefejl, deres årsager og korrigerende handlinger.
| Defekt | Årsag | Korrigerende handling |
|---|---|---|
| Koldfuge | Utilstrækkelig varme eller bevægelse under afkøling | Genopvarm leddet helt; hold det stabilt under afkøling |
| Loddebro | Overskydende loddetin, der forbinder tilstødende puder | Fjern med aflodningsflet; brug mindre loddetin |
| Utilstrækkelig befugtning | Oxiderede overflader eller utilstrækkelig flux | Rengør overflader; påfør frisk flux før genlodning |
| Løftede pude | Overdreven varme eller mekanisk stress | Reparér spor hvis muligt; forebyg med lavere temperatur og forsigtighed |
| Lodde bolde | Flussprøjt eller kontaminering | Brug den rette temperatur; sørg for ren flux |
6. Fejlfinding af almindelige problemer ved lodning af ledninger til printkort
Selv erfarne teknikere støder på problemer. Hurtig identifikation af de grundlæggende årsager minimerer tiden til efterarbejde.
6.1 Typiske defekter under lodning
Kolde samlinger skyldes utilstrækkelig varme eller bevægelse under afkøling; de virker sløve og føles svage. Loddebroer dannes, når overskydende loddetin forbinder tilstødende puder – almindeligt på plader med fin pitch. Loddekugler opstår, når flux sprøjter; korrekt temperatur og frisk loddetin reducerer dem. Løftede puder opstår, når overdreven varme eller mekanisk kraft bryder klæbebindingen mellem kobber og substrat.
6.2 Omarbejdningsteknikker
For at fjerne overskydende loddetin, tryk afloddefletningen på samlingen, mens du opvarmer den ovenfra; kapillærvirkning suger loddetin ind i fletningen. En afloddepumpe kan hurtigt udvinde større mængder. Ved genlodning, påfør frisk flusmiddel for at forbedre flowet. Arbejd metodisk for at undgå forværring af skader.
7. Sikkerhedsforanstaltninger
Lodning involverer høje temperaturer og kemiske dampe. At følge grundlæggende sikkerhedsprocedurer beskytter dit helbred og dit udstyr.
Arbejd i et godt ventileret område, eller brug en røgudsugning for at undgå indånding af flussdampe. Brug sikkerhedsbriller for at beskytte mod loddesprøjt. Opbevar strygejernet på en stabil stand, når det ikke er i brug, for at forhindre forbrændinger eller brand. Brug en ESD-håndledsrem og en jordet måtte, når du håndterer følsomme komponenter. Oprethold et rent og organiseret arbejdsområde for at reducere ulykker.
8. Resumé
Succesfuld lodning af ledninger til et printkort afhænger af korrekt forberedelse, kontrolleret varmepåføring og systematisk inspektion. Rene overflader og fortinning etablerer fundamentet; stabil fiksering og samtidig opvarmning af ledning og pude giver solide samlinger. Visuelle og elektriske tests bekræfter kvaliteten, mens forståelse af almindelige defekter muliggør effektiv fejlfinding. Med øvelse bliver disse teknikker intuitive, hvilket fører til pålidelige forbindelser i ethvert elektronikprojekt.

anbefalet Indlæg

Leverandør af printkortmontering til OEM- og ODM-elektronikproduktion
HIGHLEAP ELECTRONICS · OEM / ODM PCB-monteringsleverandørDin...

Al2O3 keramisk printkortproducent til præcisionskeramiske kredsløb
HIGHLEAP ELECTRONICS · Aluminiumoxid keramisk kredsløb...

Producent af prototype-printkortmontering
Highleap Electronics er en prototype printkortsamling...

Specialfunktionelle printkort til OEM-produkter
Highleap Electronics / PCB + PCBA...
Sådan får du et tilbud på printkort
Lad os køre en DFM/DFA-analyse for dig og vende tilbage til dig med en rapport. Du kan uploade dine filer sikkert via vores hjemmeside. Vi har brug for følgende oplysninger for at kunne give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
Udover printkortproduktion tilbyder vi en omfattende vifte af elektroniske tjenester, herunder printkortdesign, printkortbaseret udstyrs ...
For PCBA-tjenester bedes du fremvise din BOM (Bill of Materials) og eventuelle specifikke monteringsinstruktioner. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs med hensyn til fremstillingsevne og montering, hvilket sikrer en problemfri produktionsproces.