
Laserborede PCB Vias Designoptimering og Omkostninger
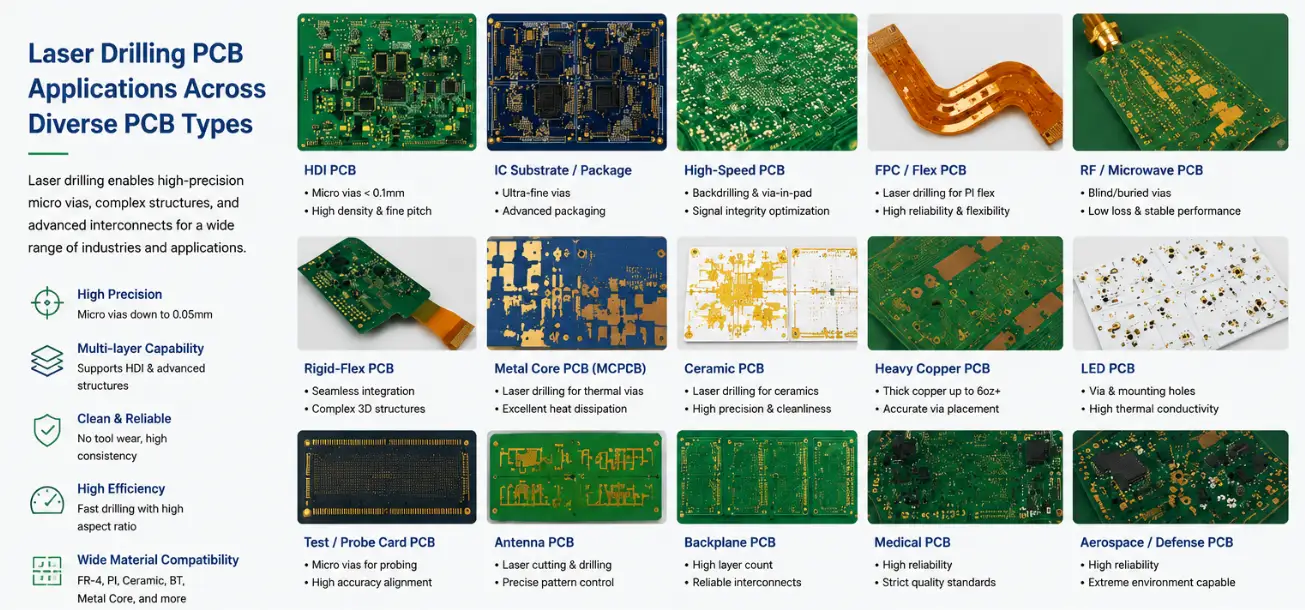
Figur 1. Laserborings-PCB
Indholdsfortegnelse
- Hvornår har dit printkortdesign faktisk brug for laserboring?
- Microvia-designregler: De præcise tal, der styrer omkostninger og udbytte
- Billedformat: Den dyreste fejl i HDI-design
- Via-in-Pad-regler og samlingsfejl, som ingen advarer dig om
- CO₂ vs. UV-laser: Hvilken kræver din opsætning?
- Hvordan CAM-ingeniører behandler dine laserborefiler – og hvad der hjælper dem
- Omkostningsfaktorer ved laserboring: Hvad driver dit HDI-tilbud op eller ned
- De 8 designfejl, der bliver opdaget hos DFM Review
Laserboring af PCB-mikrovias er ikke en fabrikationsopgradering, man vælger for prestige – det er en specifik løsning på specifikke routingproblemer, og at vælge den uden at forstå de designregler, der er knyttet til den, fører til tilbud, der er 40 % højere end forventet, DFM-flag, der forsinker din prototype, og feltfejl, der kan spores tilbage til hulrumsfyldte stablede vias, der har bestået alle fabrikstest. Denne vejledning er skrevet til PCB-designere og hardwareingeniører, der allerede ved, hvad en mikrovia er, og har brug for de handlingsrettede designregler, omkostningsløfterne, CAM-arbejdsgangsrealiteterne og fejltilstandene – ikke en introduktion til laserfysik.
Få en gratis HDI DFM-anmeldelse
1) Hvornår har dit printkortdesign faktisk brug for laserboring?
1.1 De tre fræseproblemer, som laserboring løser
Bekræft hvilke af disse tre problemer dit design rent faktisk har, før du forpligter dig til en HDI-konstruktion:
Problem 1 — BGA'ens flugtvej er geometrisk blokeret af gennemgående huller. En BGA med 0.50 mm afstand har en center-til-center afstand på 0.50 mm. En mekanisk gennemgående via kræver en paddiameter på 0.60 mm (0.30 mm bor + 0.15 mm ringformet ring på hver side). Det er større end afstanden — man kan fysisk ikke få plads til en gennemgående via i hver BGA-række. En 0.15 mm mikrovia med en 0.30 mm landpad løser dette. Ved 0.40 mm afstand bliver selv 0.15 mm stram, og 0.10 mm er nødvendig.
Problem 2 — Signalintegritet over 5-10 GHz kræver stubfri vias. Et mekanisk gennemgående hul, der fører et signal fra L1 til L4 på et 16-lags printkort, efterlader en ubrugt kobberstub (L5-L16), der resonanserer ved høje frekvenser. Bagboring fjerner det meste af det, men den resterende stublængde skaber stadig refleksioner over 10 GHz. En laserboret blind via har nul stub per konstruktion. For SerDes-baner, DDR5 eller RF over 5 GHz på flerlagsprintkort kan blinde vias være et krav til signalintegritet, ikke en tæthedsmulighed.
Problem 3 — Kortarealet skal krympe, men ydeevnen kan ikke. Tætte kort føres nogle gange rent på standard flerlagsplader, men kræver 20 % mere areal, end kabinettet tillader. En HDI-konstruktion med microvia-in-pad-densitet kan genvinde den plads. HDI-kortet koster mere pr. kvadrattomme, men de samlede omkostninger kan falde, hvis arealreduktionen er stor nok.
| Designtilstand | Behov for laserboring? | Grundlag |
|---|---|---|
| BGA-afstand ≤ 0.50 mm | Ja | Dog-bone via fanout svigter geometrisk ved og under 0.50 mm |
| BGA-afstand 0.65 mm, ubegrænset printkortareal | Ingen | Standard mekanisk via fanout er brugbar og billigere |
| Signalfrekvens > 10 GHz på flerlag | Ja | Gennemgående hul-stub forringer signalintegriteten over 5 GHz |
| Pladetykkelse < 0.8 mm i alt | Ja | Mekaniske bor kan ikke opnå kontrolleret blinddybde ved denne tykkelse |
| 0.65 mm BGA, lille printkort, tæt kabelføring | Evaluer | Kør først en rutetest — HDI er muligvis ikke berettiget |
1.2 Når laserboring er det forkerte valg
- Kun prototype eller <50 enheder: HDI-leveringstiden er 8-14 dage mod 5-7 dage for standard flerlagskonstruktioner. Standardbyggerier bringer dig hurtigere i mål til funktionel verifikation.
- Kort der fræses rent med gennemgående huller: En 64-kugles 0.50 mm BGA med ubegrænset printkortareal kan ofte slippe væk med dog-bone vias og en 6-lags standardbygning - til halvdelen af prisen for en HDI-bygning.
- Design hvor tæthedsforøgelsen ikke opvejer omkostningstillægget: Nogle HDI-designs øger omkostningerne ved bare board med 50-80 % på grund af routing-gevinster, der kunne være opnået ved at tilføje to standardlag i stedet.
2) Microvia-designregler: De præcise tal, der styrer omkostninger og udbytte
2.1 Via-diameter — Standard større, medmindre stigningskræfterne er anderledes
De fleste designere bruger som standard 0.10 mm mikrovias, fordi HDI-referencedesign viser 0.10 mm. Det er en fejltagelse – 0.10 mm er et minimum drevet af pitchbegrænsninger, ikke en standardværdi. Hver 0.10 mm via, der bruges, hvor 0.15 mm ville fungere, betaler en ekstra boreomkostning (ca. 1.6 gange boreomkostningerne for en 0.15 mm via) uden nogen fordel ved routing.
Regel for diametervalg:
- 0.10mm: Kun hvor BGA-afstand ≤ 0.40 mm tvinger det, eller hvor det indre lags landareal er kritisk begrænset
- 0.125mm: Praktisk mellemvej for 0.40-0.45 mm pitch fanout, hvor afstanden tillader det
- 0.15mm: Standard for al anden HDI-fræsning — bedre udbytte, lavere boreomkostninger, nemmere kobberbelægning
2.2 Størrelse på landfladen — Det tal, der oftest er forkert
Landunderlaget omkring en blind via skal kunne håndtere to fejlkilder: laserpositionsnøjagtighed (±25 µm) og lamineringsregistrering (±50-70 µm afhængigt af antallet af byggecyklusser). Disse stables additivt i værste fald.
| Via-diameter | Absolut Min Land Pad | Produktionsanbefalet | Min ringformet ring |
|---|---|---|---|
| 0.10mm | 0.22mm | 0.28mm | 0.05mm |
| 0.125mm | 0.25mm | 0.30mm | 0.063mm |
| 0.15mm | 0.28mm | 0.35mm | 0.065mm |
Ved at indstille puderne på det absolutte minimum skabes et design, der ikke tolererer noget. Produktionsanbefalede puder tilføjer en margin på 0.06-0.07 mm, der overlever normale procesvariationer. Det ekstra kobberområde koster ingenting ved fremstillingen.
2.3 Kobberfolievægt på opbygningslag
HDI-opbygningslag skal bruge ½ oz (17 µm) kobberfolie – ikke 1 oz. Til CO₂-boring ætses et kobbervindue (konform maske) kemisk før laserboring. Med 1 oz kobber ændrer ætseunderskæringen den effektive minimumsdiameter, der kan bores, fra 0.10 mm til 0.12-0.13 mm. Med ½ oz kobber er 0.10 mm pålideligt opnåeligt. Angiv "½ oz kobber på alle HDI-opbygningslag" i dine fabrikationsnoter. Mange designere kopierer ikke-HDI-stablinger, der specificerer 1 oz overalt, og er ikke klar over effekten.
3) Billedformat: Den dyreste fejl i HDI-design
3.1 Hvorfor billedformatet styrer pålideligheden – ikke kun udbyttet
Microvia-formatforhold = dielektrisk tykkelse ÷ viadiameter. Når dette forhold stiger til over 0.8:1, har kobberbelægningskemien stadig sværere ved at nå via-bunden. Resultatet er tyndt kobber ved via-knæet - præcis der, hvor termisk belastning koncentreres under temperaturcyklusser. Fejltilstanden er ikke en øjeblikkelig åbning. Det er en via, der består fabrikstest, består indgående inspektion og fejler efter 200-400 termiske cyklusser i felten.
3.2 Omkostninger og pålidelighed efter billedformat
| Via Dia. | dielektrisk | Aspect Ratio | Boreomkostninger (relative) | Udbytte ved 1. gennemløb | Termisk cykluslevetid |
|---|---|---|---|---|---|
| 0.15mm | 75μm | 0.50:1 ✓ | 1.0 × | 99% + | > 1,000 cyklusser |
| 0.10mm | 75μm | 0.75:1 ✓ | 1.6 × | 97-98% | 800-1,000 cyklusser |
| 0.10mm | 100μm | 1.0:1 ⚠ | 2.8 × | 93-95% | 400-600 cyklusser |
| 0.10mm | 110μm | 1.1:1 ✗ | 3.5 × | 88-92% | 200-400 cyklusser |
Hvordan designere ved et uheld skaber dårlige billedformater: kopiering af en stakning, hvor det opbyggede dielektrikum var 75 µm, men producenten erstatter det med en lidt tykkere prepreg-variant - 100 µm i stedet for 75 µm. Samme 0.10 mm via: billedformat springer fra 0.75:1 til 1.0:1. Angiv altid den dielektriske hærdningstykkelse (f.eks. "1080 prepreg, hærdet 60 µm ±5 µm"), ikke kun prepreg-stilnummeret.
3.3 Løsningen: Vælg den rigtige prepreg
- 1080 prepreg med 65-70% harpiksindhold: Hærder til 55-65 µm — ideel til 0.10 mm via (billedformat 0.55-0.65:1)
- 1080 prepreg ved 55% harpiks: Hærder til 70-80 µm — acceptabel for 0.10 mm (0.70-0.80:1)
- 2116 præpreg: Hærder til 110–130 µm — Må ikke anvendes som eneste opbygningsdielektrikum til 0.10 mm vias
De fleste overtrædelser af DFM-standarderne for billedformat skyldes, at designere specificerer 2116 prepreg i opbygningen, fordi det var standard i deres stack-up-værktøj. Skift til 1080 prepreg koster det samme og løser problemet fuldstændigt.
4) Via-in-Pad-regler og samlingsfejl, som ingen advarer dig om
4.1 Hvornår Via-in-Pad er påkrævet vs. valgfri
Via-in-pad'en placerer microvia'en direkte inde i BGA- eller QFN-landpad'en i stedet for ved siden af den. Det er påkrævet, når BGA-pitch'en er 0.40 mm eller mindre, og der ikke er nogen routingkanal mellem pads til en konventionel escape. Det er IKKE automatisk påkrævet for alle HDI-kort — mange BGA'er med 0.50 mm pitch escapes med blinde vias placeret mellem pads, ikke indeni dem. Via-in-pad'en øger omkostningerne gennem kobberfyldning og planarisering. Specificer det ikke uden at bekræfte, at routingen virkelig kræver det.
4.2 Hvorfor ufyldt Via-in-Pad dræber samlingsudbyttet
En åben via-in-pad suger loddepasta ind i hullet under reflow. Loddet vender ikke tilbage – det fugter hullets vægge og forbliver indeni. Resultatet er en BGA-samling med mangel på loddetin: nok restlod til kontinuitet ved stuetemperatur, men utilstrækkelig mekanisk styrke til at overleve vibrationer eller termiske cyklusser. Denne fejltilstand består konsekvent elektrisk test og røntgen ved stuetemperatur og dukker kun op ved feltreturnering eller accelereret levetidstest.
4.3 Specifikation for kobberfyldning — Hvad skal være i dine fabrikationsnotater
Angiv alle fire af disse elementer eksplicit, ellers vil producenten anvende standardværdier, der kan være forkerte:
- Via-in-pad placeringer: Liste efter referencebetegnelse, netnavn eller callout på fabrikationstegningen — ikke "alle vias under BGA'er" (for tvetydig)
- Fyldningsmetode: "Kobberelektropletteret fyld" — ikke "fyldt via" (kan betyde harpiksfyldt, hvilket er utilstrækkeligt til finbeg)
- Planarisering: "CMP planariseret, fremspring ≤15 µm over omgivende kobber" for 0.40 mm afstand; ≤25 µm acceptabelt for 0.50 mm afstand
- Ugyldig specifikation: "≤10% tværsnitshulrumsareal pr. IPC-6012D" — bed om ≤8% for enhver applikation med >500-cyklus termisk krav
4.4 Stencilåbningen skal reduceres ved Via-in-Pad-placeringer
Den udfyldte via-fremspring (selv ved ≤15 µm) optager loddepastavolumen. Loddepasta-stencilåbningen ved via-in-pad BGA-pads bør være 80-90 % af det nominelle pad-areal for at kompensere. Din montageingeniør har brug for via-in-pad-placeringslisten for at designe stencilåbningen korrekt - disse oplysninger overføres ikke automatisk fra printkortfabrikkens noter til montageteamet.
5) CO₂ vs. UV-laser: Hvilken kræver din opsætning?
5.1 Den materielle afhængighed
CO₂-laser (10.6 µm infrarød) ablaterer dielektrisk harpiks, men reflekteres fra kobber — hvilket kræver et forætset kobbervindue (konform maske), før der bores i det dielektrikum nedenunder. UV-laser (355 nm) ablaterer kobber direkte og borer i kobber og dielektrikum i én operation.
| Dielektrisk materiale | Nødvendig laser | Min Via Diameter | Speed | Omkostninger vs. CO₂-grundlinje |
|---|---|---|---|---|
| Standard FR4, FR4 med høj Tg, halogenfri FR4 | CO₂ (standard) | 0.10mm | 400–600 via/min | 1.0 × |
| Polyimid flex lag i rigid-flex | UV foretrukket, CO₂ kan bruges | 0.075 mm (UV) | 200–400 via/min | 1.15–1.25× |
| et speciallaminat med lavt tab, PTFE-keramik | UV påkrævet | 0.075mm | 200–350 via/min | 1.20–1.35× |
| Glaskerne, keramiske substrater | Pikosekund UV påkrævet | 0.025mm | 50–150 via/min | 2.5–4.0× |
Designimplikation: Hvis din højfrekvente printkortopsætning bruger specielle lavtabslaminater eller PTFE-baserede laminater i opbygningslagene, skal du bekræfte, at din producent har UV-laserkapacitet, før du færdiggør opsætningen. Producenter, der kun har CO₂-laser, vil enten afvise ordren eller erstatte med et andet opbygningsdielektrikum.
5.2 Hybride CO₂ + UV-paneler
Nogle designs blander standard FR4-indre lag med speciallavtabslaminat eller højfrekvente materialelapper til RF-sektionerne. Hvis HDI-opbygningsdielektrikumet i RF-zonen ikke er FR4, har fabrikanten brug for zonespecifikke boreopskrifter: UV i specialzonerne med lavtabslaminat, CO₂ andre steder. Dette er muligt, men kræver eksplicitte zonegrænseangivelser på fabrikationstegningen. Vage bemærkninger som "specielt lavtabslaminatlappe i RF-området" tvinger CAM-ingeniøren til at gætte - og de vil bruge konservative indstillinger, der er optimale for ingen af zonerne.
6) Hvordan CAM-ingeniører behandler dine laserborefiler – og hvad der hjælper dem
6.1 De fire ting CAM Engineering gør med dine HDI-filer
Forståelse af CAM-arbejdsgangen giver dig mulighed for at forberede filer, der går direkte i produktion i stedet for at udløse en 24-48 timers gennemgangscyklus:
Trin 1 — Stack-up-verifikation. CAM-ingeniøren kontrollerer, om de specificerede dielektriske tykkelser producerer de korrekte impedansværdier OG understøtter via-aspektforholdene i designet. Hvis du kun har angivet prepreg efter stilnummer (ikke hærdet tykkelse), bruger CAM-ingeniøren fabriksstandardvarianten til den pågældende stil — som kan afvige fra, hvad dit EDA-værktøj antog til impedansberegning.
Trin 2 — Blind via-lagparudtrækning. Laserboreprogrammet er bygget ved at udtrække via-former, der vises på det ene lag, men ikke det modsatte. Hvis dit design har blinde vias, der forbinder ikke-tilstødende lag (den mest almindelige HDI-designfejl), er det her, det hænger fast — efter du har ventet en dag på tilbuddet.
Trin 3 — Registreringskompensationskort. Ujævn kobberdensitet på tværs af de indre lag forårsager ujævn paneludvidelse under laminering, hvilket forskyder de faktiske kobberpositioner fra CAD-koordinaterne. CAM beregner et paneldækkende forvrængningskort og forudforskyder laserborepositionerne for at kompensere. Indre lag med meget ujævn kobberfordeling (80 % center, 20 % kanter) gør denne model mindre nøjagtig, hvilket øger positionsfejlen.
Trin 4 — Generering af konform maskevindue. Til CO₂-boring genererer CAM kobberætsningsvinduer omkring hver blind via-sted — vinduesdiameter = via-diameter + 50-75 µm på hver side. Hvis dit ydre lagpudedesign ikke efterlader nok kobber omkring disse vinduer, vil CAM markere marginal geometri.
6.2 Hvad skal du inkludere i dine filer for at undgå frem-og-tilbage-samtaler
- Hærdet dielektrisk tykkelse pr. lag, ikke kun prepreg-stil: "1080 prepreg, hærdet 60µm ±5µm" — ikke "1080". Dette låser billedformat og impedansberegning samtidigt.
- Blind via lagpar er eksplicit angivet: "Blindvias Lag 1→Lag 2 (begge sider)" i fabrikationsnoter. CAM-ingeniører har set nok forkert specificerede lagpar til, at en eksplicit udkaldelse undgår en anmodning om gennemgang.
- Identificerede Via-in-pad-placeringer: Liste efter referencer, netnavn eller markeret PDF. Uden dette anvender CAM deres standardfyldningsproces — som kan være harpiksprop, ikke kobberfyldning.
- Kobberbalancenote for sparsomme lag: Hvis et lag bevidst er sparsomt (30 % kobber af impedansårsager), skal det bemærkes eksplicit, så CAM-ingeniøren ikke markerer det som en mulig designfejl.
6.3 Hvad forårsager de fleste forsinkelser i gennemgangen
- Blind via drill-fil skelner ikke hvilke vias der stopper på hvilket lag — CAM skal rekonstruere fra overlappende geometri
- Stack-up specificerer kun prepreg efter stil — producenten skal bekræfte, hvilken variant der er på lager, og om den overholder billedformatet
- Der skelnes ikke mellem via-i-puden og standard blindvias — producenten kan ikke bestemme kravene til fyldningsprocessen
- Impedansspecifikationen refererer til et planlag, der ikke findes i den indsendte stak-up
Ingen af disse kræver en designændring. De kræver dokumentation, der tager 30 minutter og sparer 48 timer.
7) Omkostningsfaktorer for laserboring: Hvad driver dit HDI-tilbud op eller ned
7.1 Fem variabler, der påvirker prisen
Variabel 1 — Antal vias. Lasermaskinens tid er HDI-flaskehalsen. 6,000 blinde vias pr. panel borer 3 gange længere end 2,000. Designoptimering — brug af nedgravede gennemgående huller til at erstatte stablede blinde via-kæder, deling af vias mellem tilstødende signalpar — reducerer antallet af vias og omkostningerne direkte.
Variabel 2 — Via-diameter og antal skud. En 0.10 mm via kræver 6-10 laserskud (trepaneringsmønster). En 0.15 mm via kræver 3-5. På et panel med 3,000 vias sparer det cirka 30-40 % af lasermaskinens tid at skifte dem, der ikke kræver 0.10 mm, til 0.15 mm. Reel, målbar omkostningsreduktion.
Variabel 3 — Antal lamineringscyklusser. Hver cyklus tilføjer 2-3 dage og forholdsmæssige omkostninger. Type I (2 cyklusser) → Type II (3 cyklusser) → Type III (4+ cyklusser) tilføjer hver ca. 25-35 % pr. yderligere cyklus.
Variabel 4 — Krav til kobberfyldning. Elektroplettering af kobber til stablede vias tilføjer 18-30 timer pr. fyldningscyklus. Hvis forskudte vias (≥0.20 mm vandret forskydning mellem tilstødende par) fungerer i din routing, sparer eliminering af fyldningskravet 20-35 % af HDI-omkostningerne pr. lag.
Variabel 5 — Lasertype. CO₂ er standardprisen. UV-laser (påkrævet til ikke-FR4 dielektriske materialer) tilføjer 15-25%. Budgetter til dette, hvis din opsætning bruger speciallaminater med lavt tab eller PTFE-baserede laminater i opbygningslagene.
7.2 Omkostningsindeks efter bygningstype
| Byggetype | Lamineringscyklusser | Pris vs. standard MLB | Typisk leveringstid |
|---|---|---|---|
| Standard flerlags (ingen HDI) | 1 | 1.0 × | 5–7 dage |
| Type I (1+N+1), forskudte vias | 2 | 1.5–1.8× | 8–11 dage |
| Type I + via-in-pad kobberfyldning | 2 | 1.8–2.2× | 9–12 dage |
| Type II (2+N+2), forskudt | 3 | 2.0–2.5× | 11–14 dage |
| Type II, stablede kobberfyldte vias | 3 | 2.5–3.2× | 13–16 dage |
| Type III / Anylags HDI | 4+ | 3.5–5.0× | 14–21 dage |
8) De 8 designfejl, der bliver opdaget hos DFM Review
Disse forekommer hyppigst i HDI DFM-gennemgange. Alle kan repareres før fremstilling – ingen kræver en fuldstændig omlægning af routingen.
- Blind via forbindende ikke-tilstødende lag. En blindvia fra L1 til L3 i en Type I-konstruktion kan ikke fremstilles — laseren stopper på det første kobber, den møder (L2). Rettelse: to sekventielle blindvias gennem forskudt eller stablet konfiguration.
- Billedformat over 0.8:1 på grund af forkert prepreg. Typisk forårsaget af at specificere 2116 prepreg (hærder til 110-130 µm) med 0.10 mm vias. Rettelse: Skift opbygget prepreg til 1080-stil ved 60-70 µm hærdet tykkelse.
- 1 g kobber på HDI-opbygningslag. Forringer kvaliteten af konform maskevinduet og hæver den effektive minimum viadiameter til 0.12-0.13 mm. Rettelse: Angiv ½ oz (17 µm) kobber på opbygningslag i fremstillingsnoterne.
- Landområder dimensioneret til absolut minimum uden margin. Enhver registreringsvariation forårsager udbrud. Rettelse: brug de produktionsanbefalede værdier i afsnit 2.2.
- Via-in-pad ikke identificeret i fabrikationsnotater. Fabrikanten anvender standard harpiksprop på alle blinde vias; via-in-pad placeringer får den forkerte proces. Rettelse: Angiv via-in-pad placeringer eksplicit med kobberfyldning og CMP-planarisering specificeret.
- Stablede vias, hvor forskudt ville fungere. Tilføjelse af omkostninger til kobberfyldning og unødvendig bearbejdning på 30+ timer. Rettelse: tjek om 0.20 mm vandret forskydning mellem via-par er opnåelig — hvis ja, skift til forskudt.
- Dielektrisk tykkelse ikke specificeret, kun prepreg-stil. Fabrikanten bruger deres nuværende lagervariant, som kan afvige fra de 75 µm, der antages af dit EDA-værktøj. Rettelse: Angiv den hærdede dielektrikumtykkelse pr. lag med tolerance.
- Ubalance i kobbertæthed skaber risiko for registreringsdrift. Indre lag med <25% kobber på den ene halvdel forårsager ujævn paneludvidelse og ophobning af registreringsfejl på tværs af lamineringscyklusser. Rettelse: Tilføj skraveret kobberfyld til sparsomme områder — det behøver ikke at oprette forbindelse til noget netværk.
8.1 Highleaps laserboreinfrastruktur
Highleap Electronics tilbyder komplet HDI-produktionskapacitet:
- CO₂ laser: 6 systemer, minimum 0.10 mm, 400-600 via/min, konform maskeproces til FR4 og alle FR4-kompatible laminater
- UV-laser: 2 systemer, minimum 0.075 mm, direkte kobberablation — et speciallaminat med lavt tab, PTFE, polyimidkompatibelt
- Kobberfyldning: Elektropletteret kobberfyldning med CMP til ≤15 µm fremspring; hulrumsspecifikation ≤8% (overstiger IPC-6012D Klasse 3 ≤10%)
- Byggetyper: Type I til type III, HDI med alle lag op til 4 opbygningslag pr. overflade, rigid-flex HDI hybrid
- DFM-anmeldelse: Hvert HDI-tilbud inkluderer kontrol af billedformat, verifikation af lagpar og gennemgang af kobberfyldningsanmodninger inden for 24 timer – med specifikke anbefalinger til udbedringer, ikke afvisningsflag.

anbefalet Indlæg

Build-to-Print PCB-monteringstjenester
src="https://hilelectronic.com/wp-content/uploads/2026/08/PC..."

Fine Pitch PCB-monteringstjenester til BGA, QFN og højdensitets-SMT
Hvis du er sourcing af fine pitch printkortsamling, er det vigtige...

Højvolumen Flex PCB-samling
Figur 1. Fleksibel printpladesamlingNår et fleksibelt printplade bevæger sig fra...

HDI PCB-samling | One-Stop HDI PCB-service
Figur 1. HDI PCB-samling med sort loddemaske. HDI PCB...
Sådan får du et tilbud på printkort
Lad os køre en DFM/DFA-analyse for dig og vende tilbage til dig med en rapport. Du kan uploade dine filer sikkert via vores hjemmeside. Vi har brug for følgende oplysninger for at kunne give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
Udover printkortproduktion tilbyder vi en omfattende vifte af elektroniske tjenester, herunder printkortdesign, printkortbaseret udstyrs ...
For PCBA-tjenester bedes du fremvise din BOM (Bill of Materials) og eventuelle specifikke monteringsinstruktioner. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs med hensyn til fremstillingsevne og montering, hvilket sikrer en problemfri produktionsproces.