
Vejledning til montering af PCB-kort med pin-in-paste
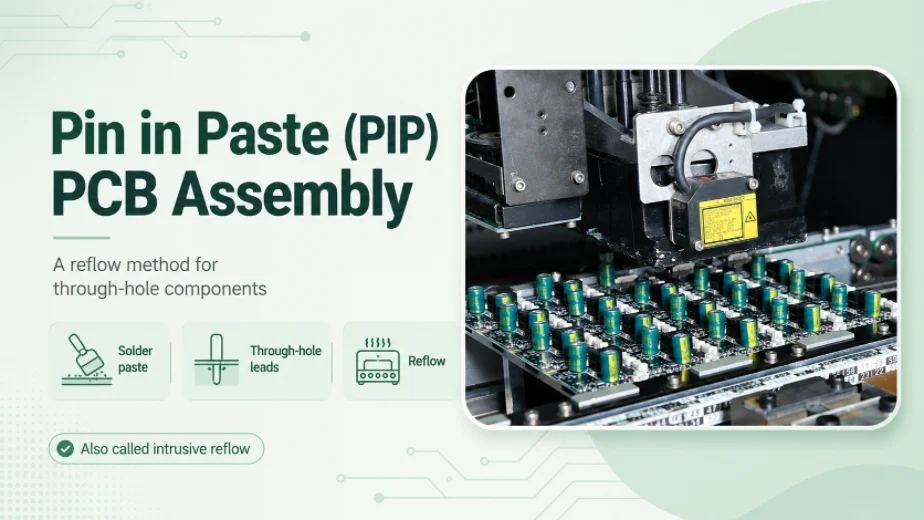
Figur 1. PCB-samling med pin-in-paste
Sidst opdateret: Maj 2026 · En proces- og designvejledning til paste-in-hole reflow til plader med blandet teknologi
Pin in Paste (PiP) – også kaldet paste-in-hole (PIH) , through-hole reflow eller intrusive reflow – er en måde at lodde through-hole-komponenter i den samme reflow-ovn, der lodder overflademonteringsdelene. I stedet for at køre en separat bølgelodning eller manuel lodning af de få ledningsforsynede stik og headere på et printkort, printer assembleren loddepasta direkte ind i de belagte gennemgående huller, indsætter komponentledningerne i denne pasta og reflower alt sammen. Hvis det gøres korrekt, fjerner det et helt procestrin fra et printkort med blandet teknologi, men det fungerer kun, når hullerne, stencilen og komponenterne er designet til det. Denne guide forklarer mekanikken, pasta-volumen-matematikken, designreglerne, og hvor PiP slår – og hvor den taber til – bølge- og selektiv lodning.
Hvad er Pin in Paste (PiP) PCB-samling?
De fleste printkort i dag er domineret af overflademonterede enheder, men de har stadig en håndfuld gennemgående huller (THT) dele - strømstik, printkort-til-print-headere, store elektrolytkondensatorer, relæer, RJ45-stik, DC-barrel-stik - der kræver den mekaniske styrke af et ben gennem printkortet. Traditionelt loddes disse ledningsforsynede dele separat: ved bølgelodning, ved en selektiv loddemaskine eller i hånden. Hver proces er en anden proces med sin egen opsætning, pris og termiske eksponering.
Pin in Paste folder den anden proces tilbage i den første. De belagte gennemgående huller fyldes med loddepasta under det samme stencil-printningstrin, som fastgør SMT-padsene. Den blyholdige komponent placeres, så dens ben sidder inde i de pastafyldte cylindere, og når printpladen passerer gennem reflowovnen, smelter pastaen i hullerne sammen med pastaen under chipdelene og suger sig gennem cylinderen for at danne en ordentlig filet på begge sider. Ét print, ét sted, én reflow.
Hvorfor bruge pin-in-paste i stedet for bølgelodning?
Motivationen er næsten altid at eliminere et trin. På et printkort, der er 95% SMT med tre eller fire gennemgående hulstik, tvinger bølgelodning hele panelet gennem en smeltet loddebølge bare for at lave et dusin samlinger - en ekstra maskine, en palle til at maskere SMT-siden, ekstra flux og rengøring, og en anden termisk cyklus for dele, der allerede er blevet reflowet én gang.
At vælge PiP i stedet giver flere konkrete fordele:
- Én termisk proces. Kortet ser en enkelt reflow-profil i stedet for reflow plus wave, hvilket reducerer termisk belastning på varmefølsomme SMT-dele og forenkler blyfri forarbejdning.
- Mindre arbejdskraft og gulvplads. Ingen separat bølge- eller selektiv maskine i linjen, ingen håndloddestation, færre operatører, der rører ved printpladen.
- Konsistente, målbare samlinger. Loddevolumenet indstilles af stencilåbningen, så hver samling får en gentagelig mængde pasta i stedet for et manuelt afhængigt resultat, uden bølgebroer eller istapper på bunden.
Ulempen er, at PiP er ubarmhjertig med hensyn til pastaens volumen og komponenternes varmetolerance. Hvis disse to ting ikke er konstrueret, vil samlingerne sulte, eller stikket smelter – hvilket er det, resten af denne guide handler om.
Pin in Paste-processen, trin for trin
En typisk Pin in Paste-linje ser næsten identisk ud med en normal SMT-linje, hvor det gennemgående hul er placeret før reflow i stedet for efter. Det eneste helt nye trin er indsættelsen; det eneste trin, der kræver særlig ingeniørkunst, er printningen.
- Stenciltryk — pasta trykkes på SMT-puder og presses ind i de belagte gennemgående huller gennem forstørrede (overtrykte) eller trinvise åbninger. Nøglekontrol: blændedesign og stenciltykkelse, hvor pastavolumen vindes eller tabes.
- SMT-placering — pick-and-place-maskinen fylder alle overflademonterede dele som sædvanligt.
- THT-indsættelse — blyholdige komponenter indsættes, så deres stifter sidder i de pastafyldte huller, manuelt, med en placeringsmaskine eller med en indsættelsesfikstur. Nøglekontrol: Stifterne skal nå pastaen uden at tvære den af cylinderens vægge.
- Omløb — hele samlingen passerer gennem ovnen; SMT- og gennemgående hulsamlinger dannes i samme profil. Nøglekontrol: Profilen skal opvarme de gennemgående huller med høj termisk masse fuldt ud uden at varmebehandle SMT-delene.
- Inspektion — AOI kontrollerer SMT-samlinger; gennemgående hulfileter kontrolleres visuelt eller, hvor tønder er relevante, med røntgen for top-/bundfiletdannelse og tøndefyldning.
Problemet med loddepastavolumen i PiP (og løsninger)
Her er den centrale vanskelighed. En gennemgående cylinder er et relativt stort volumen, der skal fyldes med en afrunding tilbage på begge sider af pladen, men en normal stencil trykker kun et tyndt, fladt lag (typisk 0.10-0.15 mm tykt). Skær en åbning på størrelse med puden, og det meste af pastaen falder direkte ned i cylinderen; når flusmidlet brænder af i reflowet, er der slet ikke nok metal tilbage til at fylde hullet, og samlingen ender med en bundafrunding.
Montører lukker dette hul med tre hovedteknikker, ofte i kombination:
overtrykning
Stencilåbningen er lavet større end den ringformede pude , så ekstra pasta trykkes i en ring omkring hullet; under reflow flyder denne pasta ind i cylinderen. Overtryksåbninger kan være runde, firkantede eller dråbeformede, der forspænder pastaen mod hullet. Dette er den mest almindelige og billigste metode, fordi den kun ændrer stencilens illustration.
Step-up (trinnet) stencil
Stencilen er lokalt lavet tykkere omkring PiP-hullerne — f.eks. en 0.12 mm stencil, der er forstørret op til kun 0.20 mm der — så hvert print afsætter mere pasta, samtidig med at SMT-områder med fin pitch holdes tynde. Det koster mere og kræver omhyggelig trinplacering, så gummiskraberen stadig forsegler, men leverer store mængder uden et for stort fodaftryk.
Loddepræforme
Til huller med den største volumen (tunge strømstik, store tromler) tilføjes et præformet stykke solidt loddetin – en præform – oven på den trykte pasta før reflow. Det smelter og supplerer pastaen og fylder tromler, som ingen rimelig stencil kunne fylde alene.
Uanset hvilken metode der anvendes, skal pastaen også fysisk nå cylinderen, hvilket er grunden til, at laserskårne stencils med glatte, godt tilspidsede blændevægge er vigtige for PiP: rene vægge frigiver det tykkere aflejringsmiddel i stedet for at lade halvdelen af det sidde fast på stencilen.
Sådan beregner du loddepastens volumen for pin i pasta
PiP er en af de få monteringsprocesser, hvor man reelt er nødt til at lave en volumenberegning i stedet for at stole på en standard. Logikken er ligetil.
Beregn først den endelige loddevolumen, som samlingen har brug for:
Nødvendigt loddetin = tøndevolumen + topfilet + bundfilet - blyvolumen inde i tønden
Løbets volumen er det belagte hul, der behandles som en cylinder; fratræk den del af blyet, der sidder indeni, og tilføj et lille tillæg til de fileter, der skal dannes på hver side. Det giver den volumen af fast loddetin, du ønsker til sidst.
For det andet, omregn det til våd pastavolumen . Loddepasta er en suspension af metalpulver i flux, og kun omkring halvdelen af den er metal efter volumen - resten er flux, der fordamper under reflow. Som en tommelfingerregel har du derfor brug for omtrent det dobbelte af den endelige loddevolumen i våd trykt pasta:
Våd pastavolumen ≈ 2 × nødvendig loddetin (den nøjagtige faktor afhænger af pastaens metalindhold — se databladet)
For det tredje, design blænden og stenciltykkelsen, så ét tryk afsætter det vådpasta-volumen. Blændevolumen er det åbne område ganget med stenciltykkelsen, så du afvejer overtryksstørrelsen mod stenciltykkelsen; hvis en flad blænde ikke kan nå målet uden at blive absurd stor, er det signalet til at opgradere stencilen eller tilføje en præform. Den praktiske konklusion: Lad aldrig et stencilfirma skære PiP-åbninger i "pudestørrelse" - dimensioner dem ud fra volumenberegningen med pastaens metal-til-flux-forhold indbygget.
Designregler for fastgørelse i pastaform: Huller, ledninger og udskæringer
God PiP starter i layoutet, ikke på linjen. Et par regler sikrer, at processen er printbar, og at samlingerne er sunde:
- Hul-til-ledningsafstand: Diameter på belagt hul ≈ ledningsdiameter + 0.20-0.25 mm for runde ledninger (lidt mere for firkantede/rektangulære). For stram, og ledningen skraber pastaen af væggen; for løs, og pastaen falder igennem, og samlingen sulter.
- Ringformet ring / pude: Brug en generøs pude på oversiden, så overtrykket har et sted at sidde, hvilket understøtter en større pastaaflejring og en stærkere afrunding.
- SMT-udstødning: Hold SMT-puder med fin pitch væk fra overprintringen, så overtrykt pasta ikke kan danne bro over på en tilstødende pude.
- Komponentafstand: Sørg for et lille mellemrum under kroppen (eller specificer en del med afstandsstykker), så pastaen kan udlufte flusmiddel og danne en topkant; en del, der ligger fladt, fanger den.
- Frihøjde i bunden: Opbevar intet skrøbeligt eller højt direkte under et PiP-hul på den modsatte side — bundfileten har brug for plads, og området oplever fuld reflow-varme.
- Termisk balance: Aflast store kobberplaner, der forbinder til cylinderen med termiske eger, ellers fungerer cylinderen som køleplade og når muligvis ikke reflow-temperaturen.
Det er præcis den slags problemer, som en DFM-gennemgang og en samlingsgennemgang (DFA) opfanger, før værktøjet skæres, når udskiftning af dem er gratis i stedet for en respin.
Hvilke komponenter kan loddes med pin i pasta?
Den største enkeltstående faktor for spændingsafbrydelse er varme. Komponenten og dens plast skal overleve den fulde reflow-peak – typisk omkring 245-260 °C for blyfri SAC-legeringer. Mange almindelige gennemgående hulstik er ikke klassificeret til det; deres huse vil blødgøre, hænge ned eller smelte. Producenter sælger "reflow-kompatible" eller "højtemperatur"-versioner af almindelige stik specifikt til PiP, og det er dem, der skal specificeres.
Gode kandidater er reflow-klassificerede dele med beskeden termisk masse og godt fordelte ben: pinheadere, boksheadere og board-to-board-stik, der sælges i reflow-kompatible versioner, gennemgående RJ45- og USB-stik, der er klassificeret til reflow, og mindre strømstik og terminalblokke, der er klassificeret til ovnen.
Dårlige kandidater – der bedre håndteres ved bølgelodning, selektiv lodning eller manuel lodning – omfatter stik og plastik, der ikke er godkendt til reflow-temperaturer, meget store dele med høj termisk masse (store transformere, tunge samleskinner), der ikke når temperaturen i en normal profil, dele, der ligger fladt uden udluftningsvej til flux, meget store tromler, der selv præforme har svært ved at fyldes gentagne gange, og alt, der tilføjes efter reflow af mekaniske eller testmæssige årsager.
Når et printkort blander et par PiP-venlige stik med én del, der ikke kan tåle reflow, er et almindeligt svar at PiP'e, hvad man kan, og selektivt lodde undtagelsen i stedet for at tvinge alt gennem én metode.
Pin-in pasta vs. bølge vs. selektiv lodning
PiP er ikke altid det rigtige værktøj. Det konkurrerer med bølgelodning og selektiv lodning, og det bedste valg afhænger af, hvor mange gennemgående huldele der er, og om de kan tåle reflow-varme.
| Aspect | Fastgør i Indsæt | Bølgelodning | Selektiv lodning |
|---|---|---|---|
| Bedst når | Et par reflow-tolerante THT-dele på et hovedsageligt SMT-kort | Mange THT-dele på den ene side | En håndfuld THT-dele, der ikke kan tåle reflow, nær tæt SMT |
| Ekstra procestrin? | Nej — bruger eksisterende reflow | Ja — separat maskine | Ja — separat maskine |
| Varmeeksponering for komponenter | Fuld reflow-peak — kræver reflow-klassificerede dele | Lokal varme fra bunden | Lokal, punktvis varme |
| SMT-sidemaskering | Ingen nødvendig | Bund-SMT skal have paller/maskering | Minimum |
| gennemløb | Høj (ingen ekstra linjetrin) | Høj for mange led | Langsommere, led for led |
| Hovedrisiko | Sultede led fra for lidt pasta | Brodannelse, termisk belastning på hele printpladen | Omkostninger og cyklustid pr. samling |
En nyttig beslutningsregel: Hvis de gennemgående huldele er reflow-klassificerede og få, er PiP normalt billigst og renest. Hvis der er mange gennemgående huldele, vinder bølgelodning stadig. Hvis et lille antal dele ikke kan overleve reflow, håndterer selektiv lodning disse undtagelser uden at blotlægge resten af printpladen.
Fastgør i pastamonteringsservice hos Highleap
Highleap Electronics er en kinesisk printkort- og printkortproducent i Guangzhou, der bruger Pin in Paste som en del af en blandet teknologisk turnkey-montering . Fordelen ved at arbejde med en producent, der regelmæssigt udfører PiP, er, at volumenberegninger og stencildesign håndteres, før printpladen bygges, og ikke opdages efter en række udsultede samlinger.
- Stencilteknik: Overtryk og laserskårne stencils til step-up, dimensioneret ud fra en pastavolumenberegning, plus loddepræforme til tønder med høj volumen.
- DFM/DFA-feedback: Hul-til-ledning-forhold, keep-outs, termisk aflastning og komponent-reflow-klassificeringer gennemgået i forhold til dine fodaftryk.
- Reflow-profilering: Profiler er justeret, så gennemgående huller med høj termisk masse når temperaturen uden at overvarme finpitch SMT.
- Inspektion: AOI på SMT-samlinger og røntgenbillede, hvor tøndefyldning skal verificeres.
- Procesvalg: Ærlig vejledning i, hvornår PiP, bølgelodning eller selektiv lodning er den rigtige metode til dit specifikke printkort.
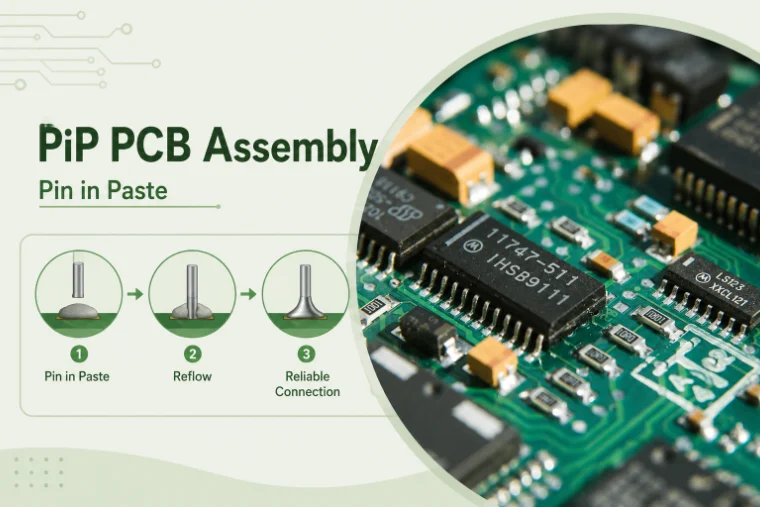
Figur 2. Detaljer om printkortsamling med pin-in-paste
Ofte stillede spørgsmål om fastgørelse i indsætning (PiP)
Er Pin in Paste det samme som reflow-lodning?
Den bruger reflow-lodning, men udtrykket refererer specifikt til lodning af gennemgående dele i reflow-ovnen ved at trykke pasta ind i hullerne. Almindelig reflow-lodning bruges til overflademonterede dele; PiP udvider den samme ovnstreng til blyholdige komponenter, så et separat bølge- eller håndlodningstrin er ikke nødvendigt.
Hvorfor bliver mine PiP-steg udsultede eller uden bundfilet?
Næsten altid ikke nok pasta. En flad åbning på størrelse med en pude kan ikke fylde en cylinder. Ret det ved at overtrykke (en større åbningsring omkring hullet), øge stencilen lokalt eller tilføje en loddepræform – og dimensioner åbningen ud fra en volumenberegning, der tager højde for, at pasta er omtrent halvt metal efter volumen.
Kan ethvert hulmonteret stik loddes med PiP?
Nej. Delen skal overleve den fulde reflow-peak, typisk omkring 245-260 °C for blyfri. Mange standardstik er ikke klassificeret til det og vil deformere. Brug den "reflow-kompatible" eller "højtemperatur"-version af stikket, som producenterne fremstiller specifikt til PiP.
Hvornår skal jeg bruge bølgelodning i stedet for PiP?
Når printkortet har mange gennemgående huller, eller dele, der ikke kan tåle reflow-varme, skinner PiP på hovedsageligt SMT-printkort med et par reflow-tolerante dele med bly. Efterhånden som antallet af gennemgående huller stiger, bliver bølgelodning mere effektiv; for nogle få varmefølsomme undtagelser er selektiv lodning normalt løsningen.

anbefalet Indlæg

TMM4 Filter PCB Fremstilling
Fremstilling af TMM4-filterprintkort styres af...

TMM3 PCB-fremstilling til RF-moduler
TMM3 PCB-fremstilling er mest nyttig, hvor RF-modulet...

TMM6 PCB-fremstilling
TMM6-fabrikation er processtyringssiden for en mellem-Danmark...

TMM10 PCB-fremstilling til kompakte RF-design
IndholdsfortegnelseHvordan TMM10 krymper RF-strukturerTMM10 vs...
Sådan får du et tilbud på printkort
Lad os køre en DFM/DFA-analyse for dig og vende tilbage til dig med en rapport. Du kan uploade dine filer sikkert via vores hjemmeside. Vi har brug for følgende oplysninger for at kunne give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
For PCBA-tjenester bedes du fremvise din BOM (Bill of Materials) og eventuelle specifikke monteringsinstruktioner. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs med hensyn til fremstillingsevne og montering, hvilket sikrer en problemfri produktionsproces.