
Vejledning til montering af printkort
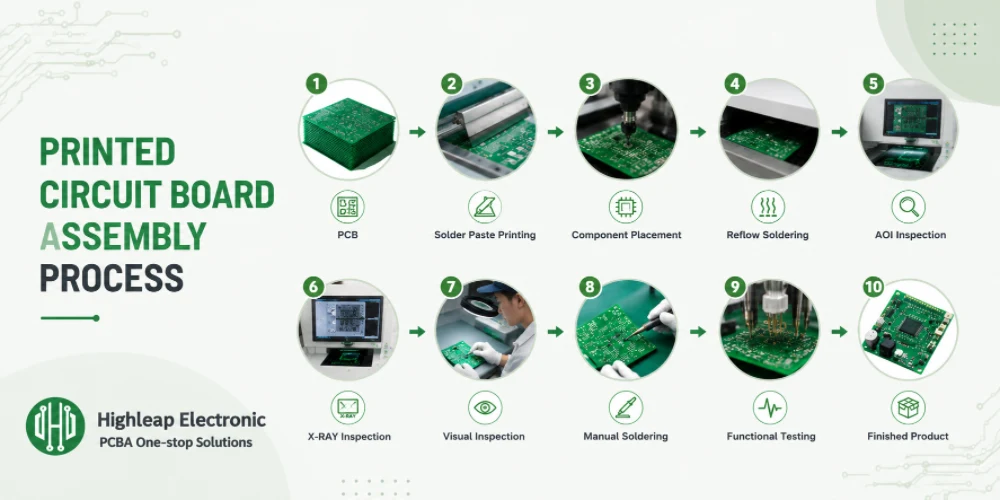
Figur 1. Samlingsproces for printkort
Sidst opdateret: Maj 2026 · En komplet gennemgang af, hvordan printkort udfyldes og verificeres
Samlingsprocessen for printkort (PCBA) er den sekvens, der forvandler et bart printkort og en stak komponenter til en færdig, testet elektronisk samling. Moderne samling er for det meste overflademonteret (SMT): loddepasta printes på printkortet, komponenterne placeres maskinelt, og hele printkortet reflowes i en ovn. Dele med gennemgående hul monteres separat, hvorefter printkortet inspiceres, testes og pakkes. Denne guide gennemgår hvert trin i rækkefølge, forklarer udstyret og inspektionen på hvert trin og viser, hvor SMT og gennemgående hulmontering adskiller sig.
Før printkortmonteringsprocessen: Filer, stykliste og stencil
Samlingen starter, før der påføres lodning. Samleværktøjet skal bruge tre datasæt, der skal stemme overens med hinanden: styklisten (hver del, dens værdi og producentens varenummer), centroid-/pick-and-place-filen (hver dels XY-position, rotation og side) og en samlingstegning (polaritet, pin et, referencepunkter og eventuelle "ikke-passende"-noter). En DFM/DFA-kontrol bekræfter, at fodspor, afstand og kantafstand er i orden. Fra pastalaget produceres en laserskåret stencil , så pasta kun kan påføres, hvor det er nødvendigt.
SMT-monteringsprocessen, trin for trin
1. Udskrivning med lodepasta
Den bare plade fastspændes under stencilen, og en gummiskraber fejer loddepasta – en blanding af små loddekugler og flusmiddel – gennem stencilåbningerne og ned på puderne. Åbningsstørrelse, stenciltykkelse og gummiskrabertryk styrer tilsammen, hvor meget pasta der lander på hver pude, hvilket er den største enkeltstående faktor for samlingskvaliteten nedstrøms.
2. Inspektion af loddepasta (SPI)
Mange linjer tilføjer automatiseret SPI til at måle pastaens volumen, højde og registrering på hver pude, før komponenterne går i stykker. Det er langt billigere at opdage en tilstoppet åbning eller et udtværingspunkt her end at finde den resulterende defekt efter reflow.
3. Pick-and-place
Højhastighedsplaceringsmaskiner udvælger komponenter fra ruller, bakker og rør og placerer dem på den våde pasta ved koordinaterne i centroid-filen. Visionssystemer verificerer hver dels retning, mens den placeres. En enkelt maskine kan placere titusindvis af dele i timen.
4. Reflow-lodning
Det besatte printkort bevæger sig gennem en reflow-ovn på en kontrolleret termisk profil med fire zoner: forvarmning (opvarm printkortet forsigtigt), gennemvædning (udjævning af temperaturen og aktivering af fluxen), reflow (toptemperaturen smelter loddet, så det fugter puderne og danner samlinger) og afkøling (størkner samlingerne). At få denne profil rigtigt - tilpasset loddepastaen og printkortets termiske masse - er det, der adskiller skinnende, solide samlinger fra kolde samlinger, hulrum og gravstensdele.
5. Anden side (hvis dobbeltsidet)
Hvis begge sider bærer SMT-dele, vendes pladen, og print-place-reflow-sekvensen gentages for den anden side, hvor de tungere eller mere varmetolerante dele normalt er planlagt til at overleve den anden gennemgang.
Gennemgående hulkomponentsamling (THT)
Stik, store elektrolytkondensatorer og andre gennemgående huller (THT) indsættes i belagte huller efter SMT. Der er tre almindelige måder at lodde dem på:
- Bølgelodning: Pladen passerer over en bølge af smeltet loddetin, der fylder hullerne – effektivt til mange gennemgående hulsamlinger på én gang.
- Selektiv lodning: En lille dyse lodder specifikke samlinger, ideelt når kun få gennemgående dele sidder blandt følsomme SMT-komponenter.
- Fastgør-i-indsæt (påtrængende omløb): Pasta trykkes i hullerne, og de gennemgående huller reflowes sammen med SMT'en, hvilket eliminerer et separat loddetrin på blandede printplader.
- Håndlodning: til prototyper, dele med ulige former og lave volumener.
PCB-monteringsinspektion og testmetoder
Verifikation sker i lag, matchet med risikoen på tavlen:
| Metode | Hvad den kontrollerer |
|---|---|
| AOI (automatiseret optisk) | Tilstedeværelse, justering, polaritet og synlige loddefejl |
| Røntgen (AXI) | Skjulte samlinger under BGA'er og QFN'er; hulrum; broer, du ikke kan se |
| IKT (test i kredsløbet) | Komponentværdier, åbner/kortslutter via testpunkter eller en sømbund |
| FCT (funktionstest) | Brættet opfører sig som produktet skal, når det er tændt og trænet |
Et typisk flow kører AOI efter reflow, røntgen hvor der er area-array-dele, og ICT og/eller FCT før printpladen forlader fabrikken. Første artikelinspektion godkender den første opbygning af en batch.
Rengøring, belægning og afsluttende monteringstrin
- Rensning: Hvis der er anvendt vandopløseligt eller aktiveret flusmiddel, vaskes og tørres pladen; rester, der ikke er rene, kan efterlades eller rengøres afhængigt af behovet.
- Programmering: Firmware indlæses i mikrocontrollere og hukommelse, enten før samling eller i kredsløbet bagefter.
- Konform belægning: En beskyttende film påføres, hvor produktet udsættes for fugt, støv eller vibrationer.
- Slutkontrol og emballering: en sidste visuel og funktionel kontrol, derefter ESD-sikker pakning, mærkning og eventuel box-build-integration.
Almindelige PCB-monteringsfejl og deres årsager
De fleste PCBA-defekter kan spores tilbage til pastaens volumen, reflow-profilen eller fodaftryksdesignet. Kendskab til årsagen er det, der gør det muligt for en linje at forhindre defekten i stedet for blot at skrappe printpladen.
| Defekt | Typisk årsag | Forebyggelse |
|---|---|---|
| Gravstøbning (chipdelen står op) | Ujævn pudeopvarmning eller ujævn pasta på de to puder | Balancering af pudestørrelser/termiske egenskaber; finjustering af gennemblødningszone; lige store åbninger |
| Loddebro (kortslutninger mellem stifterne) | For meget pasta, eller åbninger for store til fin pitch | Reducer blændestørrelsen; tjek stencilen; verificer med SPI |
| Kold/mat led | Peak reflow-temperatur er for lav eller tiden er for kort | Profil i henhold til pastaspecifikationen; verificér ovnzoner |
| hulrum (gas fanget i leddet) | Fluxudgasning, dårlig befugtning, store termiske puder | Ventileret pude/åbningsdesign; profilrampe; verificeret med røntgen |
| Utilstrækkelig lodning | For lidt pasta, tilstoppede eller for små åbninger | Øg blænden; rengør skabelonen; kontroller gummiskrabertrykket |
| Komponentforskydning / -skævhed | Placeringsfejl eller flydende under reflow | Kontroller placeringsnøjagtighed; symmetriske puder; korrekt pastamængde |
| Loddekugler / perlearbejde | Pasta sprøjt, fugt eller for hurtig opvarmning | Juster rampen; kontroller opbevaring af pasta; rengør stencilen |
Forklaring af reflow-loddeprofilen
Reflowovnen er hjertet i SMT, og dens termiske profil med fire zoner er det, som ovenstående trin tjener. Hver zone har en funktion, og hele profilen skal matche loddepastaens datablad og printpladens termiske masse.
| Zone | Hvad gør den | Hvis det er forkert |
|---|---|---|
| Forvarm | Øger boardets hastighed med en kontrolleret hastighed | For hurtigt → sprøjt, loddekugler, termisk chok |
| Sug | Udjævner temperaturen, aktiverer flux | For kort → ujævn opvarmning, tombstoning |
| Reflow (peak) | Smelter loddet, så det fugter puderne og danner samlinger | For lav → kolde samlinger; for høj → beskadigede dele |
| Køling | Størkner samlingerne til en finkornet struktur | For langsom → svage, grove led |
SMT vs. gennemgående hulmontering
| Aspect | SMT | Gennem hul |
|---|---|---|
| Montering | På overfladen, begge sider | Fører gennem huller |
| Density | Høj, miniaturiseret | Sænk |
| Mekanisk styrke | God til små dele | Stærkest — bedst til stik |
| Proces | Udskriv, placer, omløb | Indsæt, bølge/selektiv/PiP |
De fleste printkort i dag er blandet teknologi : SMT til størstedelen af komponenterne og gennemgående huller til stik og højbelastede dele.
PCB-designvalg til nemmere montering (DFA)
- Angiv komplette, overensstemmende stykliste-, centroid- og monteringstegningsdata.
- Marker polaritet, ben et, referencepunkter og ikke-passende dele entydigt.
- Afbalancer kobberet og tilføj termisk aflastning, så delene opvarmes jævnt under reflow.
- Hold tilstrækkelig afstand og kantfrihed til placering og eventuel bølge-/selektiv fiksturering.
- Design testadgang — pads eller en header — hvis ICT eller FCT er planlagt.
PCB-monteringstjenester hos Highleap
Highleap Electronics (grundlagt 2002) udfører SMT og hulmontering med ovenstående inspektions- og testfaser indbygget i arbejdsgangen, fra prototypemængder til volumen:
- PCB -samling og Nøglefærdig PCBA dækker sourcing gennem færdige plader.
- SMT-kapacitet med fine-pitch og BGA-placering.
- Lagdelt verifikation: AOI, røntgen, funktionstest, omfattende inspektionog første artikelinspektion.
- DFA-gennemgang så samlingsproblemer opdages, før linjen starter.
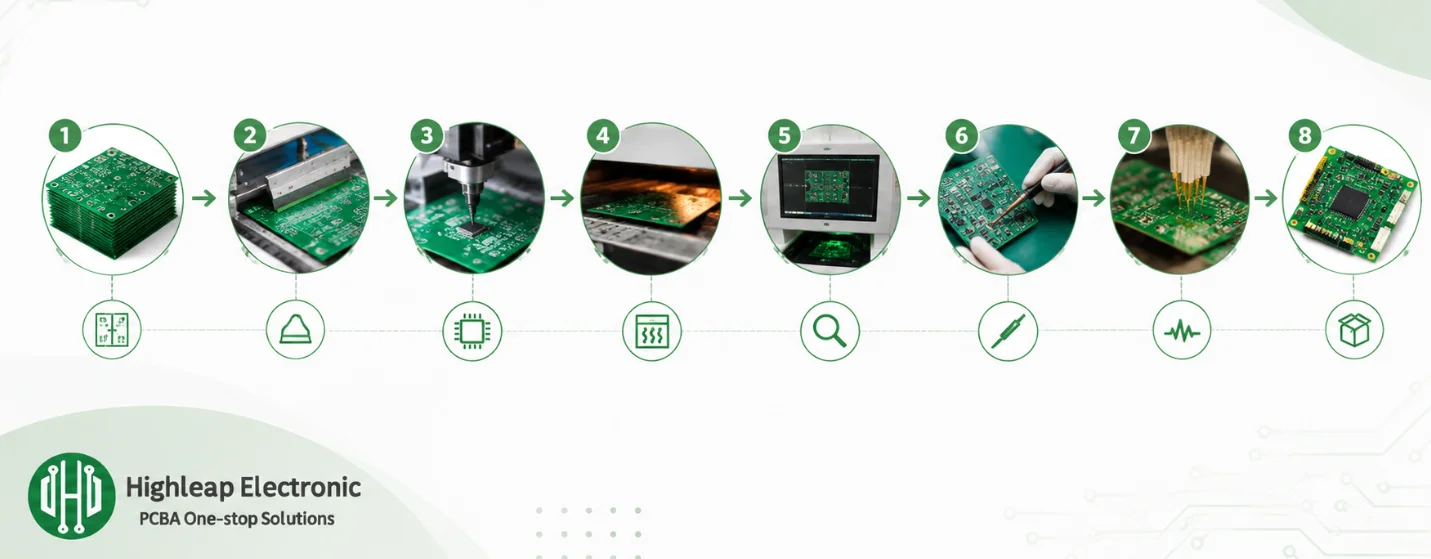
Figur 2. Detaljer om monteringsprocessen for printkort
Ofte stillede spørgsmål om PCB-monteringsproces
Hvad er de vigtigste trin i PCB-samling?
Loddepastatryk, pastainspektion, pick-and-place, reflow, optisk inspektion, hullodning, elektrisk og funktionel testning, rengøring/belægning samt slutinspektion og pakning.
Hvad er forskellen mellem PCB-fabrikation og PCB-samling?
Fremstilling producerer det bare printkort; samlingen fylder printkortet med komponenter for at skabe et fungerende printkort. Det er separate processer, ofte på separate stadier af forsyningskæden.
Hvad er reflow-lodning?
Processen med at smelte loddepasta i en ovn med kontrolleret temperatur, så den danner samlinger mellem SMT-komponenter og puder. Den fire-zoners termiske profil (forvarmning, gennemblødning, reflow, afkøling) matches med pastaen og kortet.
Hvorfor bruge røntgeninspektion?
Fordi BGA- og QFN-samlinger er skjult under pakken og ikke kan ses optisk, afslører røntgenbilleder hulrum, broer og manglende samlinger under disse dele.
Kan SMT- og hulmonterede dele være på samme printkort?
Ja — de fleste printkort er blandet teknologi. SMT kører først, derefter tilføjes gennemgående huldele ved bølgelodning, selektiv lodning eller pin-in-paste lodning.
Skal jeg have funktionstest på hver ordre?
Ikke altid. Prototyper kan være afhængige af AOI og en visuel kontrol, mens produktionsbyggeri normalt tilføjer IKT og/eller FCT. Tilpas testdybden til produktets pålidelighedskrav.

anbefalet Indlæg

TMM4 Filter PCB Fremstilling
Fremstilling af TMM4-filterprintkort styres af...

TMM3 PCB-fremstilling til RF-moduler
TMM3 PCB-fremstilling er mest nyttig, hvor RF-modulet...

TMM6 PCB-fremstilling
TMM6-fabrikation er processtyringssiden for en mellem-Danmark...

TMM10 PCB-fremstilling til kompakte RF-design
IndholdsfortegnelseHvordan TMM10 krymper RF-strukturerTMM10 vs...
Sådan får du et tilbud på printkort
Lad os køre en DFM/DFA-analyse for dig og vende tilbage til dig med en rapport. Du kan uploade dine filer sikkert via vores hjemmeside. Vi har brug for følgende oplysninger for at kunne give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
For PCBA-tjenester bedes du fremvise din BOM (Bill of Materials) og eventuelle specifikke monteringsinstruktioner. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs med hensyn til fremstillingsevne og montering, hvilket sikrer en problemfri produktionsproces.