
Producent og fremstillingsproces af stive, fleksible printkort

Fremstilling af stive, fleksible printkort kombinerer fremstilling af stive printkort og fleksibel kredsløbsbearbejdning i én integreret printkortstruktur. Sammenlignet med standardproduktion af stive printkort er processen mere krævende, fordi den skal styre to meget forskellige materialesystemer inden for det samme produkt. De stive sektioner skal give dimensionsstabilitet og samlingsstyrke, mens de fleksible sektioner skal opretholde bøjelighed, træthedsbestandighed og langsigtet sammenkoblingspålidelighed.
På grund af dette involverer trinnene til fremstilling af stift-fleksibelt printkort meget mere end blot at lime et fleksibelt kredsløb til et stift printkort. Hele processen inkluderer forberedelse af stift og fleksibelt materiale, separat kredsløbsdannelse, laminering af coverlay, flerlagslimning, sekundær boring, metallisering, billeddannelse af det ydre lag, loddemaske, profilering, testning og endelig inspektion. Hvert trin skal kontrolleres omhyggeligt for at sikre, at de stive og fleksible dele fungerer sammen som ét pålideligt færdigt produkt.
Hos Highleap Electronics er vores arbejdsgang til fremstilling af stive-flex printkort bygget op omkring processtabilitet, materialekompatibilitet og pålidelig sammenkobling mellem stive og fleksible sektioner. Dette er især vigtigt for produkter, der skal opfylde både kompakt emballage og krav til langsigtet mekanisk pålidelighed.
Materialer anvendt i fremstilling af stive, fleksible printkort
Konstruktion af stive, fleksible printkort bruger både fleksible kredsløbsmaterialer og stive printkortmaterialer. Materialekompatibilitet er en kritisk del af processen, fordi forskellige materialer reagerer forskelligt på varme, tryk, boring og dimensionsbevægelse under fremstillingen.
Fleksible sektionsmaterialer
- Polyimid PI: Det mest anvendte fleksible basismateriale på grund af dets fremragende varmebestandighed, fleksibilitet, kemiske stabilitet og dielektriske ydeevne.
- Polyester PET: Et billigere alternativ, der anvendes i mindre krævende applikationer, selvom det tilbyder lavere temperaturbestandighed end polyimid.
- Valset, udglødet RA-kobber: Almindeligt foretrukket til fleksible områder, fordi det giver bedre duktilitet og træthedsbestandighed under bøjning.
- Elektroaflejret ED-kobber: Mere økonomisk, men generelt mindre egnet til dynamisk bøjning end RA-kobber.
- Klæbesystemer: Akryl- og epoxylim anvendes afhængigt af den fleksible konstruktion og lamineringskrav.
- Klæbefri fleksibel kerne: Anvendes til tyndere konstruktioner, forbedret fleksibilitet og bedre termisk ydeevne.
- Dæklag: Normalt lamineres polyimidfilm over flexkredsløbet for at give isolering, mekanisk beskyttelse og miljøbestandighed.
- Afstivninger: PI, FR4, rustfrit stål eller andre forstærkningsmaterialer tilføjes, hvor lokal støtte er nødvendig.
Materialer til stive sektioner
- FR4-kerne: Det mest almindelige stive basismateriale til strukturel understøtning og dimensionsstabilitet.
- Prepreg: Bruges til at binde stive flerlagsstrukturer.
- No-Flow Prepreg: Bruges ofte i stiv-fleksibel laminering for at forhindre overdreven harpiksstrømning ind i fleksible områder.
- Kobberfolie: Bruges til at danne de ledende lag i de stive dele af printpladen.
Den endelige stive-flex-opbygning skal designes og fremstilles omkring samspillet mellem disse materialer, især i overgangsområder, hvor stive og fleksible zoner mødes. I projekter, hvor det fleksible sektionsdesign er en vigtig præstationsfaktor, er materialestrategien også tæt forbundet med kravene til fleksibel printkortkonstruktion .
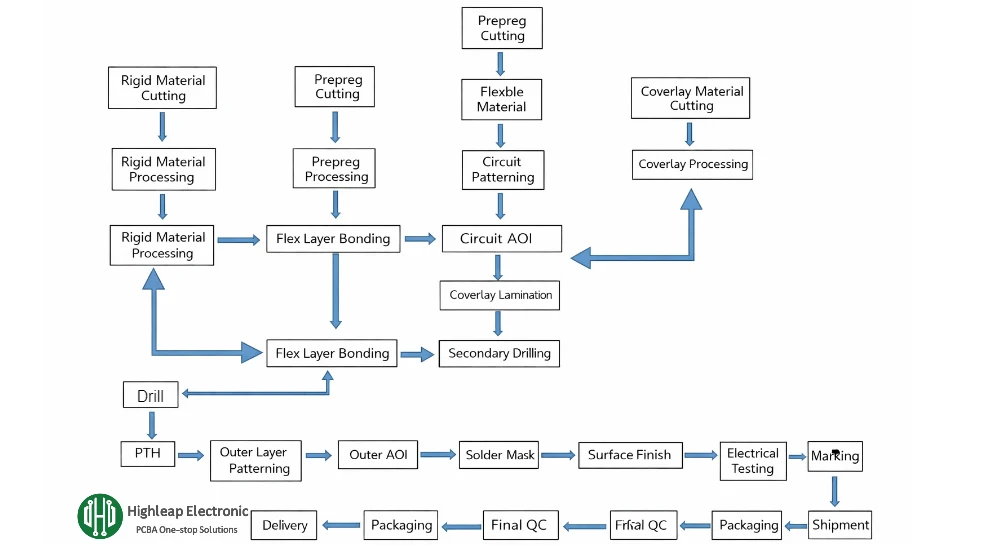
Trin til fremstilling af stift fleksibelt printkort
- Skæring af stift materiale: Store stive kobberbeklædte laminatpaneler skæres i produktionsstørrelse i henhold til stablings- og paneleringsplanen. Denne fase sikrer, at de stive materialer forberedes til at matche fremstillingsruten og værktøjskravene.
- Skæring af fleksibelt materiale: De originale rullematerialer, der anvendes til de fleksible sektioner, såsom polyimidsubstrat, klæbemiddel, dæklag og PI-forstærkningsmaterialer, skæres i den ønskede arbejdsstørrelse. Denne forberedelse er vigtig, fordi fleksible materialer er tyndere og mere dimensionsfølsomme end stive laminater.
- Primær boring: Indledende boring udføres for at skabe værktøjshuller, justeringshuller og elektriske forbindelseshuller, der kræves i de tidlige faser af byggeriet. Hulnøjagtigheden på dette tidspunkt påvirker senere registrering og pletteringspålidelighed.
- Behandling af sorte huller eller ledende huller: En ledende behandling påføres hullets vægge, så metalliseringen kan begynde. I nogle procesruter anvendes kulstofbaseret ledende behandling til at forberede de borede huller til efterfølgende kobberbelægning.
- Primær kobberbelægning: Kobber aflejres og belægges på hullets vægge og printpladens overflade for at fastslå ledningsevnen og forberede panelet til billeddannelse og kredsløbsdannelse.
- Eksponeringsjustering: Filmbilledet justeres nøjagtigt i forhold til det borede panel efter tørfilmlaminering. Korrekt justering er afgørende, så billedmønsteret matcher hullernes placering og det tilsigtede kredsløbslayout.
- Udvikler: Den ueksponerede tørre film fjernes, så kun det afbildede resistmønster er tilbage på pladeoverfladen.
- Ætsning: Ubeskyttet kobber ætses kemisk væk, hvilket efterlader kredsløbssporene og puderne defineret af den mønstrede resist.
- AOI inspektion: Automatiseret optisk inspektion udføres for at detektere åbne kredsløb, kortslutninger, underætsning, overætsning og andre linjefejl, før panelet går videre til senere behandlingstrin.
- Flex Coverlay-laminering: En beskyttende dækfilm påføres fleksible kredsløb for at forhindre oxidation, give isolering og bevare produktets fleksibilitet. Denne fase er en af de afgørende forskelle mellem fleksible kredsløb og stiv printkortbehandling.
- Presning af coverlay: Dæklaget og eventuelle forstærkningsmaterialer limes ved hjælp af kontrolleret varme og tryk, så dæklaget klæber korrekt uden bobler, rynker eller utilstrækkelig forsegling omkring kredsløbsområderne.
- Stansning: Det delvist bearbejdede fleksible arbejdspanel skæres eller stanses i den ønskede mellemstørrelse ved hjælp af mekaniske stanseværktøjer eller matchende procesudstyr, afhængigt af produktdesignet.
- Sekundær opstilling: De forberedte flex-sektioner og stive pladesektioner stables sammen i henhold til stive-flex lagstrukturen. Korrekt oplægning er afgørende for at opretholde justering og sikre en stabil, endelig lamineret struktur.
- Sekundær laminering: De stablede stive og fleksible materialer lamineres sammen til én integreret panelstruktur. I denne fase anvendes omhyggeligt udvalgte prepreg- og bindingsmaterialer for at opnå både strukturel styrke i stive zoner og bevaret fleksibilitet i de nødvendige områder.
- Sekundær presning: Under vakuum og kontrolleret termisk tryk smeltes den stive-fleksible stak sammen til en enkeltbundet struktur. Denne proces skal forhindre hulrum, delaminering, harpiksoverløb og skævhed, samtidig med at integriteten af både stive og fleksible sektioner opretholdes.
- Sekundær boring: Yderligere huller bores i den laminerede stive-fleksible struktur for at skabe de nødvendige elektriske forbindelser mellem stive og fleksible lag i den endelige pladekonstruktion.
- Plasma rengøring: Plasmabehandling bruges til at rengøre hullernes vægge og overflader mere effektivt end konventionelle vådrengøringsmetoder. Dette forbedrer metalliseringens pålidelighed og vedhæftning ved senere bearbejdning.
- Kemisk kobberaflejring til Rigid-Flex-stakken: Et tyndt elektroløst kobberlag aflejres i de borede huller for at etablere en indledende ledningsevne på tværs af den nydannede forbindelsesstruktur.
- Elektrolytisk kobberbelægning: Elektroplettering opbygger kobbertykkelse i hullerne og på overfladen for at opfylde krav til elektrisk og strukturel pålidelighed. Dette er et kritisk trin for kvaliteten af belagte gennemgående huller og langsigtet produktpålidelighed.
- Tørfilmlaminering til ydre lagkredsløb: Et lag lysfølsom tørfilm lamineres på den kobberbelagte pladeoverflade som forberedelse til mønsteroverførsel på det ydre lag.
- Eksponering og udvikling af det ydre lag: Billedet af det ydre lags kredsløb overføres ved eksponering, og den ueksponerede resist fjernes, så det ønskede ydre kredsløb kan dannes nøjagtigt.
- Ætsning af ydre lag: Det overskydende kobber uden for det nødvendige kredsløbsmønster ætses væk, hvilket efterlader det sidste ydre lag spor og puder.
- AOI-verifikation af ydre lagkredsløb: Et andet AOI-trin udføres efter dannelsen af det ydre lagkredsløb for at bekræfte, at der ikke er nogen åbne eller korte defekter tilbage i det færdige mønster.
- Loddemaske-serigrafi på stive områder: En loddemaske påføres de stive printpladeoverflader for at beskytte kobberkredsløbet, forbedre isoleringen og understøtte senere monteringsoperationer.
- Eksponering og hærdning af loddemaske: Loddemasken afbildes og hærdes, så den kun forbliver i de nødvendige beskyttelsesområder og opnår stabil vedhæftning.
- Overfladebehandling: Overfladebehandling som ENIG påføres eksponerede puder for at forhindre oxidation og forbedre loddbarheden under samling.
- Laserafmontering eller fleksibel vinduesåbning: Laserskæring kan bruges til at fjerne stift materiale i udpegede områder, eksponere fleksdelen eller definere komplekse stiv-fleksible overgangsstrukturer med høj præcision.
- Afstivnings- eller forstærkningsfastgørelse: Stålstykker, FR4-afstivere, polyimidafstivere eller andre forstærkningsmaterialer fastgøres på bestemte områder for at øge lokal støtte, tykkelse eller samlingsstabilitet.
- Elektrisk test: Flyvende probe- eller armaturbaseret testning bruges til at kontrollere for brud, kortslutninger og kontinuitetsproblemer for at sikre, at kortet opfylder den krævede elektriske ydeevne.
- Silketryk: Symboler, referencemærker, logoer og identifikationsoplysninger er trykt på pladen for at lette senere montering, inspektion og sporbarhed.
- CNC-fræsning eller færdig profilering: CNC-fræsning eller -fræsning bruges til at bearbejde den endelige pladekontur i henhold til kundens dimensioner og tolerancekrav.
- Endelig kvalitetskontrol FQC: Det færdige stive-flex printkort gennemgår en fuldstændig udseendeinspektion, dimensionsverifikation, udførelseskontrol og strukturel evaluering i henhold til interne kvalitetsstandarder og kundekrav.
- Emballage og forsendelse: Godkendte plader pakkes med antistatisk beskyttelse, fugtkontrol og passende transportsikkerhedsforanstaltninger og opbevares eller sendes derefter i henhold til kundens leveringskrav.
Hvordan produktionsflowet typisk er opdelt i praksis
Selvom hele processen kan beskrives som en lang trin-for-trin-sekvens, håndteres fremstilling af stive-flex printkort normalt i flere store produktionstrin:
- Materialeforberedelsesfase: Stive og fleksible materialer skæres, organiseres og forberedes til separat bearbejdning.
- Dannelsesfase for fleksible kredsløb: Boring, ledende behandling, billeddannelse, ætsning, AOI og coverlay-laminering er udført for den fleksible del.
- Stiv-fleksibel bindingsfase: Stive og fleksible sektioner stables, lamineres og presses til én struktur.
- Sekundær sammenkoblingsfase: Boring, plasmarensning, kobberaflejring og kobberbelægning bruges til at etablere pålidelig elektrisk forbindelse gennem den laminerede struktur.
- Yderste lags efterbehandlingsfase: Ydre kredsløb, loddemaske, overfladefinish, profilering og mærkning er færdiggjort.
- Bekræftelsesfase: Testning, slutinspektion og emballering sikrer, at produktet er klar til forsendelse eller montering.
Denne trinvise visning hjælper kunderne med at forstå, hvorfor stive-flex printkort kræver længere og mere stramt kontrollerede produktionsprocesser end almindelige stive printkort. For programmer i den tidlige fase er det også derfor, at mange teams starter med en prototype af printkort , før de går over i volumenproduktion.

Hvorfor fremstilling af stive, fleksible printkort er vanskeligere end fremstilling af standard printkort
Produktion af stive, fleksible printkort er mere kompleks, fordi den kombinerer forskellige materialesystemer og forskellige procesforventninger i ét produkt. Den fleksible sektion skal forblive bøjelig, mens den stive sektion skal give strukturel stabilitet, dimensionsnøjagtighed og monteringspålidelighed.
De vigtigste produktionsvanskeligheder omfatter:
- Håndtering af tyndt, fleksibelt materiale: Fleksible materialer er bløde og tynde, så de er mere tilbøjelige til at rynke, strække sig eller sidde fast under transport og forarbejdning.
- Dimensionel bevægelse: Fleksible materialer udviser generelt lavere dimensionsstabilitet end FR4, hvilket gør justering vanskeligere.
- Kvalitetskontrol af belægning: Dårlig laminering af dæklaget kan føre til bobler, hulrum, dårlig isolering eller reduceret fleksibilitet.
- Lamineringskontrol: Stive-fleksible strukturer er meget følsomme over for harpiksflow, trykbalance og varmeprofil.
- Pålidelighed af belagte huller: Forbindelser mellem stive og fleksible sektioner skal opretholde ledningsevne under termisk og mekanisk belastning.
- Bearbejdning af overgangsområde: Overgangszoner fra stive til fleksible er ofte de mest følsomme mekaniske og strukturelle dele af pladen.
På grund af disse faktorer kræver succesfuld produktion af stive, fleksible printkort erfaring med både fremstilling af flerlags stive printkort og fleksibel kredsløbsbearbejdning. I layouts med højere tæthed bliver den samme registrerings- og sammenkoblingsdisciplin endnu vigtigere i konstruktioner, der involverer HDI-printkortstrukturer.
Kritiske proceskontrolpunkter i fremstilling af stive, fleksible printkort
Opbevaring og forberedelse af materialer
Polyimidmaterialer, dæklag, prepreg og andre bindingsmaterialer bør opbevares og håndteres under kontrollerede forhold. Fugtabsorption og dimensionsændringer skal håndteres før kritiske processer som laminering og billeddannelse.
Registrerings- og eksponeringsnøjagtighed
Da stive-flex-plader indeholder både stive og fleksible materialer, skal registreringsnøjagtigheden styres omhyggeligt under boring, billeddannelse og oplægning. Enhver forkert justering kan påvirke hullets pålidelighed, lederafstand og det endelige kredsløbsudbytte.
Lamineringstryk og harpiksflow
Stiv-fleksibel laminering er et af de vigtigste kontrolpunkter i processen. Tryk, temperatur, opholdstid og harpiksens flydeadfærd skal afbalanceres, så de stive zoner binder korrekt uden at beskadige fleksområderne.
Hulvægskvalitet og metallisering
Pålideligheden af belagte gennemgående huller afhænger af borekvalitet, klargøring af hulvæggen, effektiviteten af plasmarensning, kobberaflejring og elektropletteringstykkelsen. Dårlig kontrol her kan forårsage periodiske fejl eller langvarige pålidelighedsproblemer.
Beskyttelse af fleksible områder
Under hele bearbejdningen skal fleksible sektioner beskyttes mod ridser, overbelastning, kontaminering og termisk skade. Forkert håndtering kan reducere bøjningsevnen eller skabe skjulte defekter.
Inspektionsdisciplin
Fremstilling af stive, fleksible printkort kræver mere end blot inspektion ved produktionslinjen. AOI, elektrisk testning, dimensionskontrol, visuel inspektion af udførelse og strukturel evaluering er alle vigtige dele af processtyring. I produktionsmiljøer, hvor procesverifikation er kritisk, kan yderligere kontrol understøttes af omfattende inspektionsmetoder.
Forholdsregler ved fremstilling af stive, fleksible printkort
For at opretholde ensartet kvalitet og reducere produktionsrisikoen bør producenter være opmærksomme på følgende forholdsregler:
- Vælg det korrekte materialesystem til både stive og fleksible områder afhængigt af den endelige anvendelse.
- Kontroller bøjningsområdets design omhyggeligt så spor, vias, åbninger i dæklag og afstivninger ikke skaber spændingskoncentration.
- Brug no-flow prepreg hvor det er nødvendigt for at forhindre for meget harpiksoverløb under laminering.
- Færdiggør flexbehandlingen før endelig stiv-flex-limning, når det er nødvendigt at håndtere ekspansion og sammentrækning mere effektivt.
- Oprethold stabile miljøforhold såsom temperatur, luftfugtighed og renlighed under produktionen.
- Beskyt fleksible sektioner under håndtering og transport inden for fabrikken.
- Bekræft både elektrisk og mekanisk pålidelighed gennem test og endelig inspektion før afsendelse.
Disse forholdsregler er vigtige, fordi stive-flex printkort ofte anvendes i kompakte, værdifulde og pålidelighedsfølsomme produkter, hvor fejl kan være vanskelige og dyre at rette efter samling. Hvis printkortet skal videreføres direkte til produktproduktion, bør fremstillingsevnen også overvejes sammen med kravene til printkortsamling efterfølgende.
Ofte stillede spørgsmål om fremstilling af stive, fleksible printkort
Hvad er den stive flex PCB-fremstillingsproces
Fremstillingsprocessen for stive, fleksible printkort kombinerer fremstilling af fleksible kredsløb og produktion af stive printkort i én integreret struktur. Den omfatter typisk materialeforberedelse, boring, behandling af ledende huller, kobberbelægning, billeddannelse af kredsløb, ætsning, laminering af coverlay, binding af stive og fleksible lag, sekundær boring, behandling af det ydre lag, testning og endelig inspektion.
Hvorfor er stift, fleksibelt printkort sværere at fremstille end standard printkort
Stive, fleksible printkort er vanskeligere at fremstille, fordi de kombinerer stive og fleksible materialer med forskellige termiske og mekaniske egenskaber. Processen skal opretholde dimensionsstabilitet i de stive sektioner, samtidig med at bøjningsevne og udmattelsesmodstand i de fleksible områder bevares. Laminering, justering og pålidelighed af belagte huller er alle mere krævende end ved standardfremstilling af stive printkort.
Hvilke materialer anvendes i fremstilling af stive, fleksible printkort
Stive, fleksible printkort bruger typisk FR4-kerner og prepreg i de stive sektioner, mens de fleksible sektioner normalt bruger polyimidfilm, valset, udglødet kobber, dæklag, klæbesystemer og valgfrie afstivninger. No-flow prepreg bruges ofte under stive-flex laminering for at kontrollere harpiksflowet og beskytte de fleksible områder.
Hvad er det mest kritiske trin i fremstilling af stive, fleksible printkort
Flere trin er kritiske, men laminering og sammenkoblingens pålidelighed er normalt de vigtigste. Sekundær oplægning, laminering, boring, plasmarensning, kobberaflejring og kobberbelægning afgør, om de stive og fleksible sektioner vil forblive mekanisk stabile og elektrisk pålidelige i det færdige printkort.
Hvordan laves huller pålidelige i stive, fleksible printkort
Pålidelige belagte huller afhænger af præcis boring, korrekt behandling af ledende hul eller kemisk kobberaflejring, effektiv plasmarensning og kontrolleret galvaniseringstykkelse. Disse trin sikrer stærk kobberdækning på hulvæggene og en stabil elektrisk forbindelse mellem stive og fleksible lag.
Bruger stiv flex-printplade loddemaske eller coverlay
Stive, fleksible printkort bruger normalt begge dele, men i forskellige områder. De stive sektioner har typisk en loddemaske, mens de fleksible sektioner normalt er beskyttet af et polyimidlag. Denne kombination giver isolering, kredsløbsbeskyttelse og den fleksibilitet, der kræves i bøjningsområderne.
Hvordan testes stift fleksibelt printkort før forsendelse
Stive, fleksible printkort testes typisk gennem elektrisk kontinuitets- og isolationstest, AOI-inspektion, dimensionsverifikation, udseendeinspektion og endelig kvalitetskontrol. Afhængigt af applikationen kan yderligere pålidelighedskontroller også være nødvendige.
Hvad skal købere kontrollere, når de vælger en producent af stift, fleksibelt printkort
Købere bør undersøge, om producenten har dokumenteret erfaring med både fremstilling af stive printkort og fleksibel kredsløbsbearbejdning, om fabrikken kan kontrollere pålideligheden af laminering og belagte huller, og om den kan understøtte prototype-, lavvolumen- og produktionsbyggeri med stabile kvalitetskontrol- og inspektionsprocedurer. For projektspecifikke krav kan de også diskutere byggeriet direkte med producenten via kontaktsiden.
Konklusion
Trinene til fremstilling af stift-fleksibelt printkort involverer en komplet sekvens af forberedelse af stift materiale, forberedelse af fleksibelt materiale, boring, behandling af ledende huller, kobberbelægning, kredsløbsbilleddannelse, ætsning, AOI, coverlay-laminering, rigid-flex-lay-up, sekundær laminering, plasmarensning, metallisering, loddemaske, overfladebehandling, profilering, testning og endelig inspektion. Dette er en mere krævende proces end standard printkortfremstilling, fordi printkortet skal kombinere den strukturelle ydeevne af stive printkort med bøjeligheden af fleksible kredsløb i ét stabilt produkt.
For ingeniører og købere hjælper forståelsen af den fulde produktionsrute for stive-flex-plader med at forbedre designvalg, afklare sourcingkrav og reducere projektrisiko. For producenter afhænger ensartet kvalitet af disciplineret kontrol af materialer, laminering, hulmetallisering, dimensionsstabilitet og inspektion i alle større produktionsfaser. Med den rette processtyring kan stive-flex-printkort levere den pladsbesparelse, integration og pålidelighed, der kræves af avancerede elektroniske systemer.
Sabrina har over 18 års erfaring i printkortindustrien med en stærk baggrund inden for CAM-teknik og printkortfilgennemgang. Hun understøtter printkortprojekter fra prototype til volumenproduktion med fokus på fremstillingsevne og procespålidelighed.
Hendes arbejde hjælper ingeniørteams med at reducere produktionsrisiko og opnå stabile resultater af høj kvalitet inden for printkortproduktion.

Relaterede artikler
Solcelle-inverter printkortsamling til strøm- og styrekort
PCB-samling af solcelle-inverter til styre- og effekttavler, med komponentsourcing, inspektion og projektspecifik testning.
PLC printkortsamling til CPU-, I/O- og kommunikationsmoduler
PLC printkortsamling til controller-, I/O- og kommunikationskort, med blandet samling, sourcing og testplanlægning.
Analyse af PCB-ionisk kontaminering
Sammenlign ROSE-, ionkromatografi- og SIR-testning for PCB-ionisk kontaminering, og definer en passende renlighedsacceptplan.