
Guia de Processo de Fábrica de PCB de Alumínio para LEDs

A maioria dos engenheiros recebe uma placa de circuito impresso (PCB) de alumínio para LEDs como um painel finalizado e nunca vê o que aconteceu com ela entre o envio do arquivo Gerber e a entrega. Essa lacuna é importante, porque as decisões tomadas durante a produção — temperatura de prensagem do dielétrico, velocidade de perfuração, composição química da máscara de solda, utilização do painel — afetam o desempenho térmico da placa, a confiabilidade do isolamento e o rendimento da montagem. Este artigo descreve a sequência de produção de uma fábrica de PCBs de alumínio para LEDs e explica onde cada etapa introduz risco ou margem de qualidade.
Como uma fábrica de PCBs de alumínio para LEDs difere de uma oficina de PCBs padrão
Navegação do artigo
- Como uma fábrica de PCBs de alumínio para LEDs difere de uma oficina de PCBs padrão
- Passo a passo: O fluxo de produção de PCBs de alumínio para LEDs
- Utilização de painéis e seu efeito no custo unitário
- Normas de Inspeção Óptica de Aerossóis (AOI) e Testes Elétricos para Placas com Núcleo Metálico
- Capacidade de produção na Highleap Electronics
- Como as decisões da fábrica se refletem na sua linha de montagem
- Perguntas frequentes
As diferenças não são meramente cosméticas. Três variáveis fundamentais do processo distinguem uma instalação com núcleo metálico de uma operação padrão com FR-4:
Perfuração : A liga de alumínio é abrasiva para ferramentas de metal duro. Fábricas que utilizam o mesmo programa de perfuração para alumínio e FR-4 observam desgaste acelerado da broca, furos superdimensionados e rebarbas nas faces de entrada e saída. Linhas de produção dedicadas a PCBs de LED em alumínio utilizam ferramentas de PCD (diamante policristalino) ou geometrias de metal duro modificadas com taxas de avanço reduzidas.
Laminação : A camada dielétrica entre a folha de cobre e a base de alumínio é um compósito polimérico termicamente condutor, e não um pré-impregnado padrão. Ela requer um perfil de cura específico — temperatura, pressão e tempo de manutenção compatíveis com a Tg do dielétrico e o comportamento de fluxo da resina. Uma incompatibilidade produz vazios, adesão incompleta ou variação de espessura, cada um dos quais degrada tanto a condutividade térmica quanto a tensão de ruptura.
Máscara de solda : A adesão da máscara de solda líquida fotoimprimível (LPSM) padrão ao alumínio é pouco confiável sem preparação da superfície. Fábricas que não realizam um tratamento mecânico ou químico da superfície antes da aplicação da máscara produzem placas onde a máscara de solda se descola durante a refusão ou o envelhecimento térmico. Analise os desafios comuns na fabricação de MCPCBs para entender com que frequência esse modo de falha ocorre em devoluções de campo.
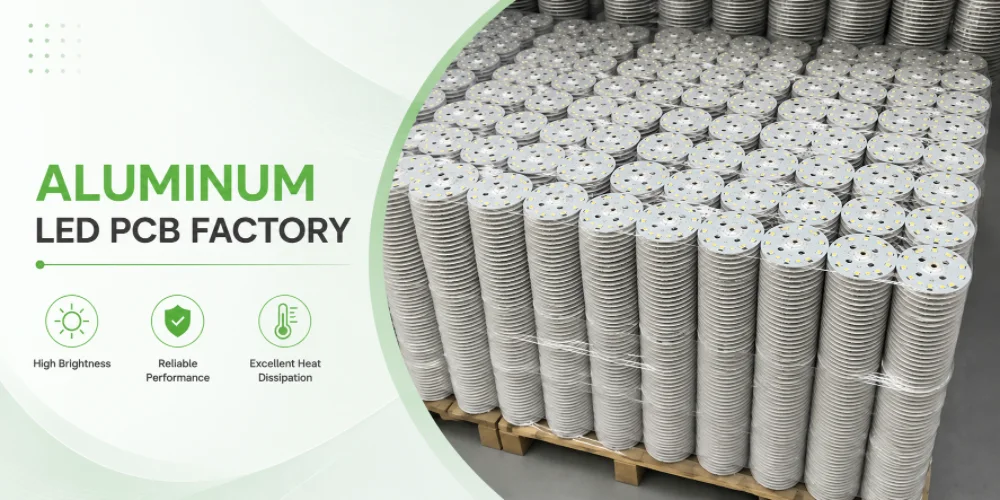
Passo a passo: O fluxo de produção de PCBs de alumínio para LEDs
Etapa 1 — Inspeção de recebimento de material: O material base de alumínio é verificado quanto à liga (normalmente 1050 ou 5052), tolerância de espessura e condição da superfície. Os rolos dielétricos são verificados em relação à especificação de compra — grau de condutividade térmica, constante dielétrica e tensão de ruptura por lote.
Etapa 2 — Preparação do laminado revestido de cobre Para placas de camada única, a base de alumínio chega pré-colada ao dielétrico e à folha de cobre como um laminado de PCB com núcleo metálico . Para requisitos personalizados de condutividade térmica ou espessuras de alumínio não padronizadas, a fábrica realiza a colagem das camadas internamente usando a prensa de laminação.
Etapa 3 — Imagem e corrosão A camada de cobre é revestida com fotorresina, exposta através de uma fotomáscara correspondente ao padrão do circuito e corroída quimicamente. A base de alumínio deve ser totalmente protegida durante a corrosão — qualquer contato do eletrólito com o alumínio causa corrosão. O mascaramento do painel e o projeto do rack são cruciais nesta etapa.
Etapa 4 — Furação: Os furos passantes para conectores ou componentes de montagem são feitos com ferramentas próprias para alumínio. A maioria das placas de circuito impresso (PCBs) de LED de camada única em alumínio não possui furos para vias de sinal — apenas furos mecânicos. Os materiais de entrada e de apoio são selecionados para minimizar rebarbas de alumínio na saída do furo.
Etapa 5 — Corte em V e fresagem Os painéis são cortados ou fresados para formar os contornos individuais das placas. O ângulo e a profundidade da lâmina de corte em V são calibrados de acordo com a espessura do alumínio. Uma profundidade de corte insuficiente causa falhas na quebra do painel; uma profundidade excessiva enfraquece a base de alumínio na linha de corte e introduz o risco de empenamento.
Etapa 6 — Aplicação do acabamento superficial ENIG, LF-HASL ou OSP: O acabamento superficial é aplicado somente nas áreas de cobre, não na base de alumínio. O mascaramento e o design do dispositivo de fixação impedem o contato do produto químico do acabamento superficial com o alumínio. Explore as opções de acabamento superficial para PCBs de LED em alumínio e como cada uma afeta a soldabilidade, a vida útil e a compatibilidade com a montagem SMT.
Etapa 7 — Máscara de solda Após a preparação da superfície (esfregar mecanicamente ou microataque), aplica-se, expõe-se e revela-se uma máscara de solda líquida fotoimprimível. A temperatura de cura deve permanecer abaixo da temperatura máxima de processo do dielétrico — tipicamente 150–160 °C — para evitar a degradação das propriedades dielétricas.
Etapa 8 — Teste elétrico e de alta tensão (hi-pot) Cada placa é testada quanto à continuidade e isolamento. O teste de alta tensão aplica uma tensão de 1500–3000 V CA ou CC entre o circuito de cobre e a base de alumínio para verificar a integridade dielétrica. As placas que falham no teste de alta tensão são descartadas — não há possibilidade de retrabalho para uma falha de ruptura dielétrica.
Etapa 9 — Inspeção final e embalagem: A inspeção óptica automatizada (AOI) verifica a cobertura da máscara de solda e a geometria das ilhas de solda. A inspeção visual verifica defeitos na superfície, a qualidade das bordas e a legibilidade das marcações. As placas são embaladas em sacos antiestáticos com dessecante, envoltas em espuma ou plástico bolha para evitar que a borda de alumínio danifique as placas adjacentes.
Utilização de painéis e seu efeito no custo unitário
A forma como uma fábrica organiza seu painel determina diretamente a eficiência do material e o custo por unidade. Um módulo de LED quadrado se encaixa em um painel de alumínio retangular com desperdício mínimo; um conjunto de LEDs circular pode gerar de 30 a 40% de sucata se a organização do painel não for otimizada por meio de rotação e encaixe.
A Highleap Electronics realiza a otimização da panelização em todos os pedidos, e a estratégia de panelização da placa de circuito impresso é compartilhada com os clientes como parte da documentação do orçamento, para que o componente de custo do material seja transparente.
Normas de Inspeção Óptica de Aerossóis (AOI) e Testes Elétricos para Placas com Núcleo Metálico
Inspeção óptica automatizada em placas de circuito impresso (PCBs) de alumínio com LEDs:
- Cobertura da máscara de solda sobre as trilhas de cobre e ao redor das aberturas dos pads.
- Conformidade da geometria da almofada com os dados Gerber
- Registro de serigrafia
- Qualidade das bordas e ranhuras da placa
A inspeção por raios X está disponível, mas raramente é necessária para PCBs de LED de camada única em alumínio, a menos que componentes com terminações ocultas (drivers de LED QFN) sejam montados. O principal critério de qualidade para PCBs de LED em alumínio sem encapsulamento é o teste de alta tensão (hi-pot), que não pode ser substituído pela inspeção óptica.
Capacidade de produção na Highleap Electronics
A Highleap opera com capacidade de produção dedicada a MCPCBs, além de linhas de produção de PCBs flexíveis e FR-4 . A produção mensal de PCBs de alumínio para LEDs ultrapassa 50,000 painéis com especificações padrão. A produção acelerada para novos produtos e lotes de engenharia está disponível para a maioria das especificações de PCBs de alumínio para LEDs, com prazo de entrega de 5 a 7 dias úteis.
Como as decisões da fábrica se refletem na sua linha de montagem
Quatro variáveis de produção que afetam diretamente o rendimento da montagem SMT em PCBs de alumínio para LEDs:
- Variação da espessura dielétricaPlacas com espessura fora da tolerância de ±10% sofrem deformação durante o processo de refluxo, causando aberturas nas trilhas de solda.
- Uniformidade do acabamento superficialInconsistências no HASL causam pontes em pequenos pads de LED; ENIG proveniente de banhos de imersão descontrolados apresenta corrosão de níquel que inibe a molhabilidade.
- Registro de máscara de soldaUma máscara mal posicionada expõe o cobre fora da área de contato pretendida, causando curtos-circuitos na solda.
- Rebarbas nos furos de perfuraçãoRebarbas de alumínio que não são removidas criam caminhos de curto-circuito quando as placas são montadas em dissipadores de calor de alumínio com fixadores condutores.
Discutir essas variáveis com sua fábrica antes da produção — e não após a primeira leva de montagem — é a função de uma revisão DFM específica para o projeto de MCPCB.
Perguntas frequentes
Quais ligas de alumínio são usadas nas bases de PCBs de LED? As mais comuns são a 1050 (pureza de 99.5%) e a 5052 (liga de Al-Mg). A 1050 oferece condutividade térmica ligeiramente melhor (aproximadamente 220 W/m·K). A 5052 possui maior resistência à tração e melhor resistência à corrosão, sendo a preferida para aplicações de iluminação externa. A 6061 é usada em projetos híbridos de dissipador de calor estrutural e PCB.
Por que o teste de alta tensão (hi-pot) é necessário para PCBs de LED de alumínio? A base de alumínio conduz o potencial do chassi na maioria das luminárias de LED. A ruptura dielétrica entre o circuito de cobre e a base de alumínio causa um curto-circuito com o chassi — um risco à segurança e uma falha imediata do produto. O teste de alta tensão (hi-pot) de 1500–3000 V verifica se a camada dielétrica fornece isolamento confiável na tensão de operação, além de uma margem de segurança.
Qual é o prazo de entrega típico para a produção de PCBs de alumínio para LEDs? Especificações padrão (1 camada, alumínio de 1.0 a 1.6 mm, acabamento superficial ENIG ou HASL): 7 a 10 dias úteis para quantidades de produção. Produção acelerada de novos produtos (NPI): 5 a 7 dias úteis. Dielétricos personalizados ou espessura de alumínio não padronizada podem adicionar de 3 a 5 dias úteis para a aquisição de materiais.
É possível montar PCBs de LED de alumínio na mesma linha SMT que placas FR-4? Sim, com ajustes. A base de alumínio tem uma massa térmica maior que a do FR-4, portanto, a velocidade da esteira do forno de refluxo e as configurações de temperatura da zona precisam ser recalibradas para atingir uma temperatura máxima equivalente nos pads. Fábricas com experiência em montagem de PCBs de alumínio mantêm perfis térmicos separados para placas com núcleo metálico.

Posts recomendados

Fabricação de PCBs para Filtros TMM6
Sumário: Por que os projetistas de filtros de micro-ondas usam...

Taconic RF 35 vs RO4350B PCB
Sumário: RF-35 vs RO4350B - Aquisição e...

Fabricação de PCBs para Filtros TMM4
A fabricação da placa de circuito impresso (PCB) do filtro TMM4 é controlada por...

Fabricação de PCBs TMM3 para módulos de RF
A fabricação de PCBs com TMM3 é mais útil onde o módulo de RF...
Como obter um orçamento para PCBs
Vamos realizar uma análise DFM/DFA para você e entraremos em contato com um relatório. Você pode enviar seus arquivos com segurança pelo nosso site. Precisamos das seguintes informações para lhe fornecer um orçamento:
-
- Gerber, ODB++ ou .pcb, especificação.
- Lista de materiais caso necessite de montagem
- Qtd.
- Hora de virar
Para serviços de PCBA, forneça sua BOM (Lista de Materiais) e quaisquer instruções específicas de montagem. Também oferecemos análise DFM/DFA para otimizar seus projetos quanto à capacidade de fabricação e montagem, garantindo um processo de produção tranquilo.