
Como reduzir o tempo de entrega de PCBs com vias enterradas cegas

Conteúdo
- Prazo de entrega de PCB com vias enterradas cegas: Referências padrão por tipo HDI
- Por que a laminação sequencial cria pisos com tempo não compressível
- Prazo de entrega por tipo de HDI: cronogramas e gargalos do processo
- Disponibilidade de materiais: a maior variável no prazo de entrega.
- Decisões de projeto que reduzem o prazo de entrega sem acelerar o processo.
- Como planejar cronogramas de produção HDI com precisão
- Prazos de entrega previsíveis para PCBs com vias enterradas cegas da Highleap
O prazo de entrega de PCBs com vias enterradas é determinado pelo número de ciclos de laminação sequenciais na construção HDI: HDI Tipo I (1+N+1) requer de 10 a 14 dias úteis padrão; Tipo II requer de 14 a 18 dias úteis; Tipo III, com vias enterradas no núcleo interno, requer de 18 a 25 dias úteis. (consulte o processo de laminação sequencial em HDI ) Esses prazos se aplicam a placas fabricadas com materiais em estoque em fábricas HDI experientes. Cada ciclo de laminação adiciona um mínimo de 24 a 48 horas de tempo de processo não compressível — cura por prensagem (8 a 12 horas), resfriamento (3 a 5 horas), inspeção entre ciclos, preparação para perfuração a laser e revestimento — que nenhuma taxa de urgência pode eliminar. (consulte perfuração e imagem direta a laser ) Compreender como o tempo é gasto em cada etapa e quais elementos podem ser comprimidos em comparação com quais são fisicamente limitados é o que diferencia cronogramas de projetos HDI realistas daqueles que falham durante a execução do programa.
Solicite um orçamento com prazo de entrega garantido.
1) Prazo de entrega de PCB com furos enterrados cegos: Referências padrão por tipo HDI
1.1 Prazos de entrega padrão em uma fábrica HDI competente
| Tipo de IDH | Configuração | Ciclos de laminação | Prazo de entrega padrão | Entrega expressa mínima | Super Rush Mínimo |
|---|---|---|---|---|---|
| tipo I | 1 + N + 1 | 2 | 10 – 14 dias úteis | dias úteis 7 | 5 dias (somente Tipo I) |
| tipo II | 2 + N + 2 | 3 | 14 – 18 dias úteis | dias úteis 10 | Não é possível. |
| tipo III | Núcleo enterrado + exterior cego | 4-6 | 18 – 25 dias úteis | dias úteis 14 | Não é possível. |
| HDI de qualquer camada | Microvias empilhadas em todas as camadas | 5-8 | 25 – 35 dias úteis | dias úteis 18 | Não é possível. |
Esses prazos pressupõem: materiais em estoque, arquivos Gerber otimizados para DFM (Design for Manufacturing), sem atrasos na preparação de ferramentas (reabastecimento com ferramentas já utilizadas) e carregamento padrão da fila de produção. Qualquer desvio nesses fatores aumenta os prazos acima.
1.2 Comparação com o prazo de entrega padrão de PCBs
Uma placa de circuito impresso (PCB) padrão de 10 camadas (sem HDI, apenas vias de furo passante) leva de 8 a 12 dias úteis para ser fabricada. (Veja a análise de custos de HDI de 10 camadas ). A HDI Tipo I, com a mesma quantidade de camadas, leva de 10 a 14 dias — uma diferença de apenas 2 a 3 dias. O tempo adicional se deve à inspeção entre ciclos e à preparação da perfuração a laser após a laminação da camada externa. Para muitos projetos, essa diferença de 2 a 3 dias é aceitável, considerando as vantagens da HDI Tipo I em termos de densidade de roteamento e tamanho da placa.
O processo de fabricação de placas de circuito impresso do tipo III (HDI) leva de 18 a 25 dias, um tempo de produção de 1.8 a 2.2 vezes maior do que o prazo de entrega padrão para placas de circuito impresso. A diferença reside nos múltiplos ciclos de laminação necessários para o processamento de vias enterradas, cada um exigindo a sequência completa de cura-resfriamento-inspeção-furação-placa. Isso não se deve à ineficiência da fábrica, mas sim ao tempo mínimo necessário para um processo de fabricação correto do tipo III.
1.3 Fatores de Variabilidade na Entrega no Prazo
Os prazos de entrega podem sofrer atrasos devido a:
- Falha de laminação por escoamento: Se um ciclo de laminação apresentar delaminação ou erro de registro, o painel pode ser descartado e o ciclo repetido. Isso acrescenta de 1 a 2 dias úteis por incidente. Fábricas experientes com controle de processo detectam problemas na inspeção entre ciclos, em vez do teste final.
- Concorrência na fila de perfuração a laser: As máquinas de perfuração a laser de CO₂ e UV atendem a diversas necessidades. Atrasos de 4 a 12 horas na fila de produção são comuns durante os períodos de pico. O atendimento prioritário para pedidos urgentes custa um adicional de 25 a 40% e coloca seu pedido no início da fila de laser.
- Escassez de materiais: Mesmo materiais em estoque podem se esgotar durante a produção se vários pedidos grandes forem processados simultaneamente. Fábricas com sistemas de reserva de materiais podem garantir a disponibilidade no momento do pedido; outras não.
2) Por que a laminação sequencial cria pisos temporais não compressíveis
2.1 A Base Física do Tempo de Entrega HDI
A laminação sequencial — onde cada camada de construção é laminada, perfurada e metalizada independentemente antes do início da próxima — é o que possibilita vias cegas e enterradas. É também o que cria o prazo mínimo de entrega que nenhuma taxa de urgência consegue ultrapassar.
Cada ciclo de laminação consiste em:
- Montagem da pilha e carregamento da prensa: 1 a 2 horas. Manual ou automatizado; pode ser realizado em paralelo com a inspeção do ciclo anterior.
- Pressione a rampa para atingir a temperatura de cura (175–185°C): 60–90 minutos. Não pode ser acelerado sem risco de gradiente térmico que cause delaminação.
- Cura em temperatura ambiente: 90–180 minutos. Este é o tempo de reação de reticulação da resina. Tempos de reação mais curtos resultam em cura incompleta, levando à delaminação em serviço. Não pode ser comprimido.
- Resfriamento controlado: 3–5 horas a uma taxa controlada (2–4 °C/minuto). O resfriamento rápido induz choque térmico e deformação devido à diferença no coeficiente de expansão térmica entre o cobre e o laminado. Não pode ser acelerado.
- Inspeção do painel e verificação do registro por raio-X: 1 a 2 horas por lote.
- Configuração e processamento da perfuração a laser: 4 a 8 horas, incluindo calibração óptica e verificação do programa de perfuração.
- Cobre químico e galvanoplastia: 6-10 horas.
Tempo mínimo de ciclo: aproximadamente 18 a 28 horas por ciclo de laminação. Para uma placa Tipo I (2 ciclos): 36 a 56 horas de tempo de ciclo, antes de adicionar quaisquer etapas padrão de processamento de PCB (impressão da camada externa, máscara de solda, acabamento superficial, testes).
2.2 O que isso significa para o planejamento do cronograma
A implicação prática: placas HDI Tipo III com 5 ciclos de laminação têm um tempo mínimo de 90 a 140 horas apenas para o ciclo de laminação. Adicionando a preparação pré-laminação (impressão da camada interna, inspeção óptica automatizada - AOI) e o processamento pós-laminação (camadas externas, acabamento, teste), o tempo mínimo total ultrapassa 200 horas — aproximadamente 25 dias úteis em uma fábrica operando em turnos de 8 horas. Uma fábrica que alega um prazo de entrega de 10 dias para HDI Tipo III está operando em múltiplos turnos 24 horas por dia, 7 dias por semana (incomum para HDI complexo), utilizando um processo simplificado que pode comprometer a qualidade ou apresentando uma classificação de tipo de HDI incorreta.
(consulte as diretrizes de projeto de PCB HDI )
2.3 Etapas do processo que podem e não podem ser compactadas
| Etapa do processo | Horário padrão | Compressível? | Tempo acelerado |
|---|---|---|---|
| Revisão CAM e liberação de trabalho | 4 – 8 horas | Sim — fila prioritária | 2 – 4 horas |
| Imagem e gravação da camada interna | 8 – 16 horas | Parcialmente — escala de turnos | 6 – 10 horas |
| Rampa da prensa de laminação para temperatura de cura | 60 – 90 min | Não — física | 60 – 90 min |
| Cura de laminação | 90 – 180 min | Não — química | 90 – 180 min |
| Resfriamento (por ciclo) | 3 – 5 horas | Não — risco de estresse térmico | 3 – 5 horas |
| Configuração e processamento de perfuração a laser | 6 – 12 horas | Sim — acesso prioritário à máquina | 2 – 6 horas |
| Revestimento (químico + eletrolítico) | 10 – 18 horas | Parcialmente — capacidade do banho | 6 – 12 horas |
| Imagem da camada externa e máscara de solda | 8 – 16 horas | Sim — agendamento prioritário | 4 – 8 horas |
| Acabamento de superfície (ENIG) | 6 – 10 horas | Parcialmente | 4 – 8 horas |
| Teste elétrico (sonda móvel) | 4 – 8 horas | Sim — agendamento prioritário | 2 – 4 horas |
Tempo total de compressão em uma placa HDI Tipo I: 8 a 14 horas. É por isso que a entrega expressa reduz o prazo de entrega em no máximo 3 a 5 dias — e não em 10 dias, independentemente da taxa paga.
3) Prazo de entrega por tipo de HDI: Cronogramas e gargalos do processo
3.1 IDH Tipo I: Linha de base para a maioria dos programas de IDH
Cronograma do processo HDI Tipo I (1+N+1) com prazo de entrega padrão de 10 a 14 dias:
- Dia 0-1: Revisão CAM, verificação DFM, liberação do trabalho. Arquivos Gerber revisados, metas de impedância confirmadas, programa de laminação gerado.
- Dia 1-2: Fabricação da camada interna — formação de imagens, corrosão, inspeção óptica automatizada (AOI). Processamento do laminado do núcleo para obtenção das camadas internas de cobre acabadas.
- Dia 2-4: Primeiro ciclo de laminação — núcleo + pré-impregnado + folha de cobre externa. Ciclo de prensagem (8 a 12 horas), resfriamento (3 a 5 horas), medição e inspeção da espessura.
- Dia 4-6: Perfuração a laser de vias cegas (camadas externas de preenchimento), inspeção de perfuração a laser, remoção de resíduos e deposição de cobre sem eletrodos.
- Dia 6-8: Galvanoplastia (cega, com cobre aplicado no cilindro conforme especificação), segundo ciclo de laminação para a camada externa caso o Tipo I possua estrutura de revestimento separada, ou processamento direto na camada externa.
- Dia 8-11: Processamento de imagens da camada externa, corrosão, aplicação e cura da máscara de solda, acabamento superficial ENIG.
- Dia 11-13: Teste elétrico (sonda móvel ou dispositivo de teste), inspeção por raios X, inspeção óptica final, embalagem.
- Dia 13-14: Preparação e despacho do envio.
3.2 HDI Tipo II: O Aumento da Complexidade
O Tipo II adiciona um ciclo de laminação por lado (ou dois no total para 2+N+2 simétrico). O ciclo adicional é inserido entre a primeira camada de via cega e a segunda:
- Após a primeira laminação e perfuração a laser (dias 2 a 6 acima): segunda laminação de pré-impregnado e cobre externo (mais 8 a 12 horas de cura + 3 a 5 horas de resfriamento), segunda passagem de perfuração a laser
- Acréscimo líquido: 1 sequência completa de laminação-perfuração-placa = 3 a 5 dias úteis adicionais.
- Total: 14 a 18 dias úteis padrão
O gargalo no prazo de entrega do Tipo II é a interdependência sequencial: a segunda passagem de perfuração a laser não pode começar até que a primeira camada de via cega seja metalizada com a espessura mínima de cobre e a segunda laminação esteja totalmente curada. Não há possibilidade de paralelização.
3.3 HDI Tipo III: Múltiplos Ciclos de Vias Enterradas
O tipo III adiciona o processamento de vias enterradas no núcleo antes da aplicação das camadas externas de sobreposição. Cada par de camadas de vias enterradas no núcleo requer:
- Perfuração de núcleo (mecânica, para furos subterrâneos)
- Revestimento PTH para tubos de passagem enterrados
- Padrões do núcleo (camadas internas adjacentes às vias enterradas são imageadas e gravadas)
- Mais um ciclo de laminação para envolver as vias enterradas.
Com 2 pares de camadas de vias enterradas: 2 ciclos de laminação adicionais antes do início da laminação externa. Total de ciclos de laminação: 2 (laminação externa) + 2 (vias enterradas no núcleo) = 4 ciclos. Para circuitos complexos do Tipo III com 3 a 4 pares de camadas de vias enterradas: 5 a 6 ciclos no total, com prazo de entrega de 18 a 25 dias úteis.
3.4 Por que o prazo de entrega cotado pode ser maior do que esses parâmetros de referência
Diversas condições fazem com que os prazos de entrega reais excedam esses parâmetros:
- Materiais não disponíveis em estoque: Acrescenta de 5 a 15 dias para o processo de aquisição antes do início da fabricação.
- Carregamento da fila: Com a fábrica em plena capacidade, o tempo de espera para a prensa e a perfuração a laser aumenta em 2 a 5 dias.
- Dúvidas de engenharia: Problemas de DFM nos arquivos enviados adicionam de 1 a 3 dias para idas e vindas antes da liberação do trabalho.
- Relaminação: Uma falha no ciclo de laminação acrescenta 1 a 2 dias para reimpressão ou descarte e reinício do painel.
- Aula 3 inspeção: Acrescenta 1 a 2 dias para análise transversal, revisão de microseções e extensão do prazo. teste elétrico
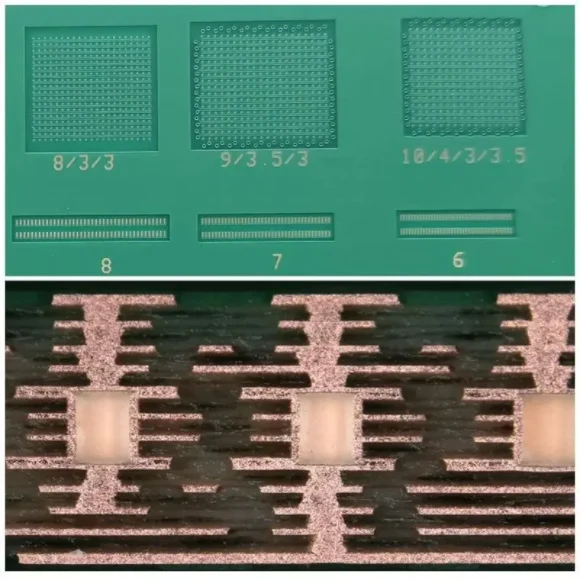
4) Disponibilidade de materiais: a maior variável no prazo de entrega.
4.1 Materiais em estoque vs. Materiais sem estoque
A disponibilidade de materiais determina se a fabricação começa no mesmo dia em que o pedido é liberado ou de 5 a 15 dias depois:
| Material | Stock | Impacto no tempo de espera |
|---|---|---|
| FR-4 padrão (0.8–3.2 mm, Tg 135 °C) | Sempre em estoque | Zero dias adicionais |
| FR-4 de alta Tg (Tg 150–170°C, espessuras comuns) | Geralmente em estoque | 0 – 2 dias |
| FR-4 livre de halogênio (IEC 61249-2-21) | Geralmente disponíveis em especificações comuns. | 0 – 5 dias |
| Panasonic Megtron 6 (espessuras padrão) | Disponível em lojas especializadas. | 0–3 dias (a partir de fornecedores com estoque disponível) |
| Megtron 6 (espessura ou peso do pré-impregnado não padronizados) | Não disponível em estoque | 7 – 14 dias |
| um laminado especial de baixa perda (espessuras padrão) | Estoque limitado | 3 – 10 dias |
| um laminado de baixa perda à base de PTFE | Não disponível em estoque | 10 – 20 dias |
| Isola I-Tera MT40 | A maioria das fábricas não tem estoque. | 10 – 18 dias |
4.2 Consignação de materiais para eliminação do prazo de entrega
Para programas HDI com pedidos recorrentes e requisitos de materiais especiais, o fornecimento de material consignado pelo cliente é a estratégia mais eficaz disponível para a redução do prazo de entrega. O cliente compra e envia o material para a fábrica com antecedência. A fábrica o armazena para pedidos futuros. Impacto do material no prazo de entrega: zero. Benefício adicional: o custo do material pode ser menor por meio da compra direta em grande volume do que por meio da margem de lucro da fábrica na aquisição.
O serviço de consignação exige: acordo sobre a responsabilidade pelo armazenamento e seguro, volume mínimo anual de material comprometido (normalmente de 10 a 20 painéis/ano para justificar os custos administrativos) e um protocolo claro para rastreabilidade do material (números de lote rastreados por produção para repetibilidade de impedância controlada).
4.3 Protocolos de Substituição de Materiais
Quando o material especificado não estiver disponível e o prazo de entrega for crítico, substituições de materiais qualificados podem eliminar o atraso na aquisição. A equipe de engenharia da fábrica deve propor alternativas com documentação de equivalência elétrica. Substituições comuns aprovadas:
- Megtron 6 → Isola I-Tera MT40 (Df semelhante a 10 GHz, Dk diferente — requer recálculo de impedância)
- Um laminado especial de baixa perda → Taconic RF-35 (propriedades elétricas semelhantes, verifique a compatibilidade de Dk para sua frequência)
- Substituição de marca para FR-4 de alta Tg (Shengyi S1000-2M, Panasonic R-1566W, Isola 370HR — todas equivalentes para a maioria das aplicações)
Sempre verifique se o substituto atende aos requisitos de frequência, perda e Tg do seu projeto antes de aprová-lo. A substituição sem verificação é uma causa comum de falhas em campo em projetos sensíveis à integridade do sinal.
5) Decisões de projeto que reduzem o tempo de entrega sem acelerar o processo.
5.1 Redução do tipo HDI
A redução de prazo de entrega com maior impacto: confirmar se o seu projeto realmente requer placas do Tipo III antes de especificá-las. Uma placa do Tipo III leva de 18 a 25 dias; uma placa do Tipo II, de 14 a 18 dias; e uma placa do Tipo I, de 10 a 14 dias. A economia de prazo de entrega resultante da redução de Tipo III para Tipo II e, em seguida, para Tipo I, é de 4 a 11 dias úteis por etapa.
A questão a ser respondida é: o seu fanout BGA requer vias enterradas nos núcleos internos (Tipo III), ou pode ser alcançado com vias cegas externas de dois níveis (Tipo II), ou com vias cegas externas de um nível (Tipo I)? Essa questão é melhor respondida durante a revisão de DFM, e não após a definição da estrutura de camadas. (consulte a lista de verificação de DFM para placas HDI ) O serviço de projeto de PCB e DFM da Highleap avalia a viabilidade da redução do tipo HDI para projetos submetidos.
5.2 Conversão de Vias Empilhadas para Escalonadas
As microvias empilhadas exigem preenchimento (injeção de resina no interior da via) e planarização (nivelamento mecânico ou químico da superfície) entre os ciclos de laminação. Esse processamento entre ciclos adiciona de 8 a 16 horas por camada de microvias empilhadas. A conversão para microvias escalonadas (deslocamento mínimo de 0.25 mm entre as transições de camada) elimina completamente o preenchimento e a planarização, economizando de 1 a 2 dias úteis por ciclo de laminação.
O custo da área de roteamento do escalonamento: 5 a 8% de área adicional na zona de distribuição dos BGAs. Para placas que possuem área de roteamento disponível no canto dos BGAs, essa compensação quase sempre vale a pena, tanto em termos de prazo de entrega quanto de custo.
5.3 Integridade do Arquivo e Status do DFM
O fator de tempo de entrega mais frequentemente negligenciado: a qualidade do arquivo e a clareza do DFM (Design for Manufacturing). Um trabalho liberado para produção no Dia 0 inicia a laminação no Dia 1. Um trabalho com uma dúvida de DFM não resolvida começa entre o Dia 3 e o Dia 5, após a resolução da questão pelas equipes de engenharia. Para projetos com cronogramas apertados, o envio de arquivos com DFM completo — com especificações de vias confirmadas, metas de impedância especificadas e arquivo de furação verificado — elimina completamente esse atraso.
As consultas de DFM (Design for Manufacturing) mais frequentemente responsáveis por atrasos na liberação de tarefas na Highleap são: profundidade de via cega não especificada (a perfuração a laser não pode ser programada sem a confirmação da camada alvo), especificações de impedância controlada ausentes (a estrutura de camadas não pode ser validada sem a largura da trilha e a atribuição de camadas) e arquivos de perfuração conflitantes (o arquivo de perfuração de furo passante mostra vias que a estrutura de camadas Gerber indica como cegas). Fornecer esses três itens completos na submissão inicial elimina os atrasos mais comuns na liberação de tarefas.
5.4 Seleção de Classe IPC
A inspeção de Classe 3 acrescenta de 1 a 2 dias úteis em comparação com a Classe 2 : análise de seção transversal estendida para as primeiras peças, limites de aceitação/rejeição mais rigorosos na inspeção óptica automatizada (AOI), exigindo reinspeção manual, e cobertura mais abrangente de testes elétricos. Para projetos em que a inspeção de Classe 2 é suficiente (a grande maioria das aplicações comerciais e industriais), especificar a Classe 2 desde o início evita o aumento do prazo de entrega. A atualização da Classe 2 para a Classe 3 em uma ordem de produção no meio do projeto aumenta tanto o custo quanto o prazo de entrega.
6) Como planejar cronogramas de produção HDI com precisão
6.1 Construindo um Buffer de Cronograma HDI Realista
Para a produção inicial de um novo projeto HDI, adicione esses prazos de entrega ao prazo informado:
- Confirmação do material: Confirme se o material está em estoque ou em processo de aquisição antes de iniciar a contagem do tempo. Adicione o prazo de entrega do material caso não esteja em estoque.
- Resenha do primeiro artigo: De 3 a 5 dias úteis para a revisão interna de engenharia do relatório de inspeção da primeira peça, resultados dos testes elétricos e dados da seção transversal antes da liberação para produção em larga escala.
- Inspeção de entrada em suas instalações: 1 a 2 dias úteis para verificação dimensional, teste de contaminação iônica (se necessário) e quaisquer critérios de entrada específicos da aplicação.
Total realista desde a realização do pedido até a disponibilidade das placas em sua linha de montagem: prazo de entrega cotado + 4 a 8 dias para programas de primeiro artigo.
6.2 Estratégia de agrupamento para pedidos recorrentes
Para programas HDI recorrentes (pedidos trimestrais ou mensais), o gerenciamento do prazo de entrega melhora significativamente em relação ao primeiro pedido porque:
- As ferramentas são mantidas — sem atraso de NRE (custos não recorrentes de engenharia) em novos pedidos.
- O material pode ser consignado ou encomendado antecipadamente para eliminar o prazo de entrega da aquisição.
- A revisão do primeiro artigo está concluída — a inspeção pode ser simplificada para amostragem apenas de controle de qualidade interno (IQC).
- A fábrica pode agrupar seu pedido com outros trabalhos de especificações semelhantes, às vezes conseguindo um melhor agendamento de produção do que pedidos individuais.
Programas recorrentes eficazes devem ter pedidos de compra feitos de 6 a 8 semanas antes da data de entrega necessária para o Tipo I e de 8 a 10 semanas para os Tipos II/III, permitindo o prazo de entrega padrão sem custo adicional por urgência. Para cronogramas urgentes que exigem prazos de entrega rápidos , consulte nosso guia sobre opções de urgência e as alterações de projeto que reduzem o prazo de entrega abaixo dos padrões estabelecidos.
6.3 Documentação dos Requisitos de Prazo de Entrega na Especificação
O prazo de entrega deve ser um elemento de especificação documentado, não uma expectativa verbal. Os pedidos de compra para programas HDI devem indicar: data de conclusão exigida (e não apenas a data de envio), janela de entrega aceitável (±2 dias é razoável para HDI complexo), protocolo de escalonamento para alerta antecipado caso a produção atrase e política de substituição para placas que reprovarem no teste elétrico (com garantia de entrega da substituição dentro do prazo).
Solicite um orçamento com prazo de entrega para o seu projeto HDI.
7) Prazos de entrega previsíveis para PCBs com vias enterradas cegas da Highleap
7.1 Prazos de Entrega Padrão Comprometidos pela Highleap
| Tipo de IDH | Prazo de entrega padrão | Opção de Expedição | Super Rush (somente Tipo I) |
|---|---|---|---|
| Tipo I com materiais em estoque | 10 – 12 dias úteis | 7 dias úteis (+25–40%) | 5 dias úteis (+50–70%) |
| Tipo II com materiais em estoque | 14 – 16 dias úteis | 10 dias úteis (+30–45%) | Não disponível |
| Tipo III com materiais em estoque | 18 – 22 dias úteis | 14 dias úteis (+35–55%) | Não disponível |
| Qualquer tipo com materiais especiais não estocados | Prazo de entrega do material + acima | Prazo de entrega do material + fabricação acelerada | Prazo de entrega do material + super urgência (Tipo I) |
7.2 Programa de Estoque de Materiais
A Highleap mantém em estoque FR-4 padrão, FR-4 de alta Tg e FR-4 livre de halogênio em todas as espessuras comuns como padrão. Para clientes de grande volume que utilizam Megtron 6, I-Tera MT40 ou famílias de laminados especiais de baixa perda, estão disponíveis programas dedicados de consignação de materiais. O material consignado elimina completamente o tempo de espera para aquisição de materiais e proporciona consistência de Dk entre lotes para programas onde a repetibilidade da impedância é essencial.
7.3 Compromisso de Entrega no Prazo
A Highleap garante a entrega no prazo com substituição garantida: se um lote de produção for enviado mais de 2 dias úteis após a data prevista, placas de substituição serão fornecidas sem custo adicional na próxima vaga de produção disponível. Esta garantia aplica-se a encomendas padrão e expressas. Dados de desempenho de entrega no prazo para os programas HDI estão disponíveis mediante solicitação.
7.4 Revisão DFM e Verificação de Preparação do Arquivo
Cada novo pedido da Highleap HDI recebe uma revisão DFM gratuita em até 24 horas após o envio do arquivo (48 horas para projetos complexos do Tipo III). A revisão identifica todos os problemas que poderiam causar dúvidas de engenharia e atrasos na produção antes que o pedido seja colocado na fila de produção. Os trabalhos enviados com arquivos completos e sem problemas de DFM geralmente iniciam a laminação em até 4 horas após a confirmação do pedido, maximizando o aproveitamento do prazo de entrega acordado.

Posts recomendados

Fabricação de PCBs para Filtros TMM6
Sumário: Por que os projetistas de filtros de micro-ondas usam...

Taconic RF 35 vs RO4350B PCB
Sumário: RF-35 vs RO4350B - Aquisição e...

Fabricação de PCBs para Filtros TMM4
A fabricação da placa de circuito impresso (PCB) do filtro TMM4 é controlada por...

Fabricação de PCBs TMM3 para módulos de RF
A fabricação de PCBs com TMM3 é mais útil onde o módulo de RF...
Como obter uma cotação para PCBs
Deixe-nos executar a análise DFM/DFA para você e retornaremos com um relatório.
Você pode enviar seus arquivos com segurança através do nosso site.
Precisamos das seguintes informações para lhe dar um orçamento:
-
- Gerber, ODB++ ou .pcb, especificação.
- Lista de materiais caso necessite de montagem
- Qtd.
- Hora de virar