
Prevenção de defeitos na laminação de PCBs com vias cegas
Conteúdo
- Laminação de PCBs com Vias Cegas: Construção Sequencial vs. Processo de Ciclo Único
- Requisitos do ciclo de laminação por tipo HDI
- Preparação para a pré-laminação: Requisitos da camada interna e do material
- Ciclo de prensagem de laminação: parâmetros, fases e controle do processo
- Processamento entre ciclos: Inspeção, perfuração e revestimento entre ciclos
- Defeitos comuns de laminação, causas principais e prevenção.
- Processo de laminação controlada da Highleap para PCBs HDI
Laminação Sequencial de PCB com Vias Cegas — Principais Informações do Processo
- PCB padrão: 1 ciclo de laminação (todas as camadas prensadas simultaneamente)
- HDI Tipo I: 2 ciclos de laminação — primeiro o núcleo, depois as camadas externas de reforço.
- HDI tipo II: 3 ciclos de laminação — adiciona uma camada de reforço por lado.
- IDH Tipo III: 4–6 ciclos — enterrados por meio de processamento do núcleo antes das camadas externas.
- Mínimo por ciclo: 8 a 12 horas (tempo de cura + tempo de resfriamento) — fisicamente incompressível
- Requisito de registro: Dimensionamento entre camadas de ±0.075 mm (em comparação com ±0.15 mm em PCBs padrão)
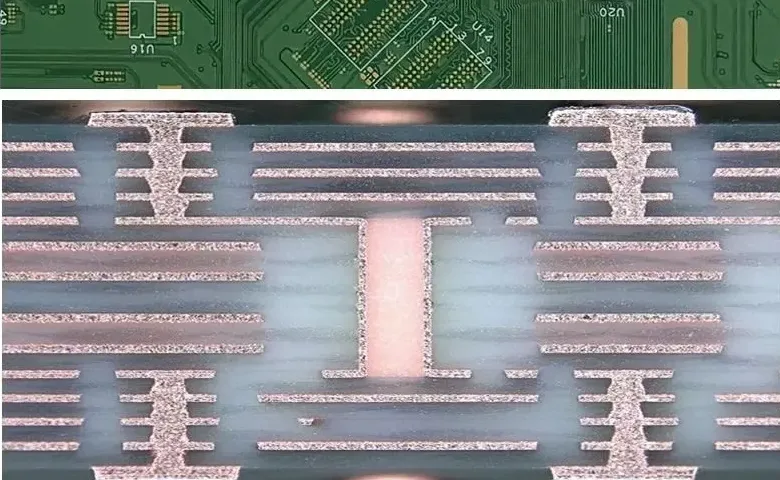
O processo de laminação de PCBs com vias cegas é o principal diferencial entre a fabricação de HDI e a fabricação de PCBs padrão. Enquanto as placas padrão utilizam um único ciclo de laminação — todas as camadas prensadas simultaneamente e, em seguida, perfuradas mecanicamente —, as placas HDI com vias cegas requerem laminação sequencial: cada camada é laminada, inspecionada, perfurada a laser e metalizada antes que a próxima camada possa ser adicionada. O HDI Tipo I requer 2 ciclos de laminação; o Tipo II, 3; e o Tipo III, com vias enterradas, de 4 a 6. Cada ciclo contribui com 8 a 12 horas de tempo de processo não compressível, o que explica por que os prazos de entrega do HDI são de 2 a 3 vezes maiores do que os de PCBs padrão e por que o custo de fabricação de PCBs com vias cegas e enterradas aumenta de forma não linear com a complexidade. Este guia aborda cada etapa do processo de laminação sequencial, com os parâmetros do processo e as práticas de prevenção de defeitos que determinam os resultados de rendimento e confiabilidade.
Solicite a fabricação HDI com laminação controlada.
1. Laminação de PCBs com Vias Cegas: Processo de Montagem Sequencial vs. Processo de Ciclo Único
1.1 Por que a laminação padrão não consegue produzir vias cegas
Na fabricação padrão de PCBs multicamadas, todas as camadas são prensadas juntas em um único ciclo de laminação. Após a laminação, os furos passantes são perfurados mecanicamente de cima para baixo, atravessando todas as camadas. Isso funciona porque os furos passantes são acessíveis a partir de ambas as superfícies da placa.
Por definição, as vias cegas terminam em uma camada interna específica e não penetram toda a espessura da placa. Elas não podem ser formadas após a laminação de todas as camadas porque:
- A perfuração mecânica não consegue parar de forma confiável na espessura dielétrica exata correspondente a uma camada interna específica sem o risco de perfuração excessiva.
- A perfuração a laser (que permite atingir profundidade controlada) não possui energia suficiente para penetrar mais de 1 a 2 camadas de FR-4. pré-impregnado em uma única passagem
- A camada interna de cobre onde o furo cego deve ser conectado só é acessível antes da laminação das camadas superiores.
A laminação sequencial resolve isso construindo a placa camada por camada: lamina-se o núcleo interno, depois perfuram-se e gravam-se vias cegas na primeira camada de construção antes de adicionar a próxima.
1.2 Construção Sequencial vs. Laminação Simples: Comparação de Processos
| Atributo | PCB padrão (ciclo único) | HDI tipo I (sequencial, 2 ciclos) | HDI tipo III (sequencial, 4 a 6 ciclos) |
|---|---|---|---|
| Por meio do tipo alcançável | Somente para montagem em furo passante | Cego L1–L2, L(n-1)–Ln | Cego exterior + interior enterrado |
| Diâmetro via mínimo | 0.20 mm (mecânico) | 0.10 mm (laser) | 0.10 mm (laser) |
| Ciclos de laminação | 1 | 2 | 4-6 |
| Prazo de entrega versus prazo padrão | Linha de Base | 1.4–1.8× | 2.0–3.0× |
| Custo versus padrão | Linha de Base | 2.3–3.2× | 5.8–9.5× |
| Requisito de registro | ± 0.15mm | ± 0.075mm | ± 0.050mm |
1.3 Por que cada ciclo adicional de laminação aumenta o custo e o risco
Cada ciclo de laminação adiciona:
- Custo direto: Tempo de prensagem, material pré-impregnado, tempo de banho de revestimento — aproximadamente US$ 18 a US$ 45 por placa em quantidades de protótipo.
- Acúmulo de erros de registro: Cada ciclo introduz uma incerteza de registro de ±0.025–0.075 mm. Após 4 ciclos, a incerteza cumulativa pode atingir ±0.10–0.15 mm — aproximando-se da especificação do anel para HDI de alta densidade.
- Risco de rendimento: Cada ciclo tem uma probabilidade de 1 a 3% de ocorrer uma falha no processo (descolamento, vazio, erro de registro), exigindo o descarte do painel. Ao longo de 4 ciclos, a probabilidade de pelo menos uma falha no ciclo atinge 4 a 12%.
- Exposição térmica: Cada ciclo de laminação submete as camadas previamente finalizadas a uma nova excursão de 170–190 °C. Materiais sensíveis à Tg podem apresentar alterações no Dk. Materiais à base de PTFE exigem um controle de temperatura especialmente cuidadoso.
Esse efeito cumulativo explica por que o HDI Tipo III custa de 5.8 a 9.5 vezes o preço de uma placa de circuito impresso padrão, apesar de conter apenas de 1.5 a 2 vezes mais material — a complexidade do processo, e não o material em si, é o que determina o custo.
2. Requisitos do ciclo de laminação por tipo HDI
2.1 Sequência de Laminação HDI Tipo I
Tipo I (1+N+1): Uma camada de construção em cada lado do núcleo, vias cegas conectando L1–L2 e L(n-1)–Ln.
Ciclo 1 — Laminação do núcleo:
- Entrada: Núcleos da camada interna (L2 a L(n-1)) imagiados e gravados, pré-impregnado entre os núcleos, fino folha de cobre em superfícies externas
- Saída: Núcleo interno totalmente laminado com superfícies externas de cobre sólido (que se tornarão L2 e L(n-1) após o processamento externo)
- Inspeção: Medição de espessura, registro fiducial por raio-X, verificação visual de delaminação.
Ciclo 2 — Laminação externa:
- Entrada: Núcleo do Ciclo 1 (com perfuração cega por vias, remoção de resíduos e revestimento químico de cobre entre os ciclos), pré-impregnado perfurável a laser, fina folha externa de cobre (tipicamente folha de 12–18 µm)
- Resultado: Pilha multicamadas completa com todas as camadas unidas
- Após o Ciclo 2: Formação da camada externa, gravação, máscara de solda, acabamento superficial, teste
2.2 Sequência de Laminação HDI Tipo II
Tipo II (2+N+2): Duas camadas de construção por lado, permitindo o fechamento cego em dois níveis por meio de empilhamento (L1–L2 e L2–L3).
Ciclo 1 — Laminação do núcleo: Igual ao Ciclo 1 do Tipo I.
Ciclo 2 — Primeiro acúmulo externo:
- Pré-impregnado perfurável a laser laminado no núcleo
- Após este ciclo: Primeira passagem de perfuração a laser (vias cegas de L2 para o núcleo), remoção de resíduos, cobre químico, galvanoplastia.
- Se houver vias empilhadas: preenchimento com resina + planarização antes do Ciclo 3.
- Se as vias forem escalonadas: direcione para o Ciclo 3 sem preenchimento.
Ciclo 3 — Segunda fase de preparação externa:
- Segundo pré-impregnado perfurável a laser laminado sobre a estrutura do Ciclo 2.
- Após este ciclo: Segunda passagem de perfuração a laser (vias cegas de L1 para o pad L2), remoção de resíduos, deposição química, revestimento.
- Em seguida, começa o processamento da camada externa.
2.3 HDI Tipo III: Processamento de Vias Enterradas no Núcleo
O Tipo III adiciona o processamento de vias enterradas antes da aplicação das camadas externas de construção. Para um Tipo III de 10 camadas com vias enterradas L4–L5:
Subciclo central 1 — L4–L5 enterrado via formação:
- O laminado central (apenas as camadas L4–L5) é perfurado mecanicamente e revestido para vias subterrâneas.
- As camadas L4 e L5 são representadas com pads de interconexão e vias enterradas.
- Subconjunto do núcleo inspecionado e oxidado
Subciclo 2 do núcleo — Laminação completa do núcleo:
- O subconjunto L4–L5, os núcleos restantes da camada interna e o pré-impregnado são laminados juntos.
- Os canais subterrâneos agora estão permanentemente encapsulados dentro do núcleo.
Ciclos de acúmulo externo (iguais aos Tipos I ou II): Aplicados sobre o núcleo completo.
Cada par de camadas de vias enterradas adicionais no núcleo acrescenta um ciclo completo de perfuração mecânica, placa e laminação antes do início das camadas externas.
3. Preparação para a pré-laminação: Requisitos da camada interna e do material
3.1 Requisitos de Qualidade da Camada Interna
O resultado de cada ciclo de laminação depende da qualidade da fabricação da camada interna precedente:
Limpeza da superfície de cobre: Qualquer contaminação orgânica (óleo, impressões digitais, resíduos de fotorresistente) no cobre interno impede a adesão da resina. As superfícies de cobre são limpas por meio de um processo de várias etapas: limpeza alcalina, microataque (remoção de cobre de 1 a 2 µm), enxágue ácido e enxágue com água deionizada. A limpeza é verificada pelo teste de quebra da gota — uma superfície devidamente limpa apresenta molhabilidade uniforme; a contaminação causa a formação de gotas.
Tratamento com óxido: O cobre puro possui baixa energia superficial e má adesão à resina epóxi. O tratamento com óxido marrom ou óxido preto aumenta a rugosidade da superfície do cobre de 0.3–0.5 µm (após o ataque químico) para 1.5–3.0 µm, melhorando drasticamente a resistência ao descascamento. Sistemas modernos de “microataque químico” ou “promoção de adesão orgânica” (por exemplo, MacDermid MultiBond, Atotech Universal Etch) podem substituir o óxido em certos sistemas de resina, mas devem ser qualificados para a química específica do pré-impregnado.
Precisão de registro: Os alvos da camada interna (normalmente elementos de cobre em formato de cruz) devem estar dentro de ±0.075 mm de suas posições nominais para que os programas de perfuração subsequentes mantenham o anel de vedação. Camadas fora dessa tolerância são descartadas antes da laminação, e não depois.
3.2 Preparação e organização do pré-impregnado
O pré-impregnado (tecido de fibra de vidro pré-impregnado com resina epóxi parcialmente curada em estágio B) é o material de ligação entre as camadas de cobre. Requisitos de pré-laminação:
Controle de umidade: O pré-impregnado absorve a umidade do ar ambiente. Umidade acima de 0.2% causa:
- Geração de vapor durante a laminação, criando vazios e bolhas.
- Redução da Tg do laminado curado
- Delaminação na interface cobre-resina durante o processamento térmico subsequente.
O pré-impregnado deve ser armazenado abaixo de 21°C e 50% de umidade relativa. Painéis armazenados em ambientes não controlados por mais de 24 horas devem ser levados ao forno a 120°C por 2 horas antes do uso.
Seleção de pré-impregnados para camadas de preenchimento perfuráveis a laser: Os pré-impregnados externos para a formação de vias cegas devem ser perfuráveis a laser sem carbonização que possa contaminar as paredes da via. O pré-impregnado padrão de tecido de fibra de vidro é difícil de perfurar a laser de forma limpa; pré-impregnados de tecido de vidro não tecido ou modificado com teor reduzido de fibra de vidro (por exemplo, Panasonic R-1661W, pré-impregnado Isola I-Tera MT40, laminado especial de baixa perda e camada de ligação de laminado especial de baixa perda) são especificados para camadas de preenchimento onde a perfuração a laser de vias cegas está planejada (consulte perfuração a laser para formação de microvias ).
3.3 Seleção de Folha de Cobre para Camadas de Deposição
As camadas externas de reforço geralmente utilizam folhas de cobre mais finas (9–18 µm) do que os núcleos internos (17–35 µm). Folha mais fina:
- Permite uma resolução de imagem mais fina (traço/espaço de 2/2 mil vs. mínimo de 3/3 mil para folha espessa)
- Reduz a quantidade de cobre que o laser precisa remover antes de atingir o pré-impregnado, melhorando a qualidade da parede do vaso.
- Requer manuseio mais cuidadoso para evitar rugas durante a laminação.
Para projetos que utilizam cobre LP (Low Profile) ou VLP (Very Low Profile) para reduzir a perda de inserção em altas frequências, essas folhas são usadas exclusivamente nas camadas externas de sinal, onde a frequência do sinal justifica o custo adicional. As camadas internas do núcleo podem usar cobre ED padrão.
4. Ciclo de prensagem de laminação: parâmetros, fases e controle do processo
Camadas internas, pré-impregnado e folha de cobre são carregados na prensa. Pressão de contato (50–100 PSI) é aplicada antes do aquecimento para evitar o deslocamento das camadas durante a rampa de aquecimento.
A temperatura da prensa aumenta a uma taxa de 2–4°C/min até atingir 175–185°C. O aumento gradual da temperatura permite a evaporação da umidade e o fluxo uniforme da resina antes do início da gelificação.
Aplica-se pressão total de laminação (300–400 PSI). A resina flui, preenche os vazios e forma ligações cruzadas. A duração é determinada pela composição química da resina — não pode ser reduzida.
A temperatura é reduzida a uma taxa de 2–4°C/min. O resfriamento rápido causa deformação por incompatibilidade do coeficiente de expansão térmica e delaminação latente. Esta fase não pode ser acelerada.
Medição de espessura, inspeção visual, verificação do registro das camadas por raios X (os marcadores internos devem estar dentro de ±0.075 mm dos alvos de perfuração).
4.1 Fases do Ciclo de Prensagem em Detalhe
Fase 1 — Carregamento e pressão inicial:
A pilha de filmes é inserida na prensa entre películas de desmoldagem e placas de espelho. Uma pressão de contato inicial (50–100 PSI) é aplicada antes do início do aquecimento para evitar o deslocamento das camadas durante a rampa inicial de temperatura.
Fase 2 — Rampa de temperatura (60–90 minutos):
A temperatura aumenta da temperatura ambiente até o ponto de ajuste da temperatura de cura (tipicamente 175–185 °C para FR-4 padrão, até 195 °C para graus de alta Tg). A taxa de aquecimento é controlada em 2–4 °C/minuto. O objetivo do aquecimento lento é:
- Evapora qualquer umidade residual antes que a resina flua.
- Permite que a resina atinja sua temperatura de fluidez (130–150 °C) uniformemente em todo o painel antes do início da gelificação completa.
- Minimiza o gradiente térmico ao longo do painel — especialmente importante para painéis grandes, onde a diferença de temperatura entre a borda e o centro pode causar uma cura não uniforme se a temperatura for elevada muito rapidamente.
Fase 3 — Pressão total e tempo de cura (90–180 minutos):
A pressão máxima de laminação (300–400 PSI para FR-4 padrão) é aplicada quando a resina atinge a temperatura de fluidez. A resina flui, preenche lacunas e vazios e inicia a reticulação (gelificação). O tempo de cura continua até que a resina atinja a Tg completa — medida por DSC (Calorimetria Diferencial de Varredura) em amostras do processo. Um tempo de cura insuficiente produz placas com Tg abaixo do padrão, resistência ao descascamento reduzida e coeficiente de expansão térmica (CTE) elevado no eixo z — todos esses fatores causam problemas de confiabilidade em serviço.
Fase 4 — Resfriamento controlado (3–5 horas):
Após o período de cura, a temperatura da prensa é reduzida a uma taxa controlada de 2 a 4 °C/minuto. Essa taxa é determinada pela diferença no coeficiente de expansão térmica (CTE) entre as camadas de cobre (17 ppm/°C no plano) e o laminado (14 a 18 ppm/°C no plano, 50 a 70 ppm/°C no eixo z). Um resfriamento mais rápido introduz tensões residuais que causam:
- Empenamento imediato (curvatura e torção visíveis superiores a 100%). IPC-6012 (Limites de ±0.75%)
- Tensões internas que se manifestam como delaminação latente sob ciclos térmicos subsequentes.
- Microfissuração nos pontos de entrada da perfuração durante operações de perfuração subsequentes
A fase de resfriamento é a etapa de processo mais comumente encurtada na fabricação HDI de baixo custo — e a causa mais comum de empenamento e falhas de confiabilidade em placas produzidas sob pressão de custo.
4.2 Prensa de Abertura Múltipla vs. Prensa de Abertura Única
As impressoras de múltiplas aberturas processam várias pilhas de painéis simultaneamente (normalmente de 8 a 12 aberturas), com cada abertura contendo um ou mais painéis separados por placas espelhadas. Isso aumenta a produtividade sem alterar o tempo por ciclo.
As prensas a vácuo de abertura única são utilizadas para:
- HDI de alta complexidade com empilhamentos assimétricos onde a distribuição uniforme de pressão é crítica.
- Pré-impregnados de camada fina (abaixo de 60 µm) onde o vácuo é necessário para evitar a formação de vazios.
- Materiais à base de PTFE, onde os perfis de temperatura e pressão diferem do FR-4 e a contaminação cruzada entre cargas de prensagem é uma preocupação.
Para qualquer laminado de alta frequência com PTFE ou carga cerâmica, as linhas de prensagem devem ser dedicadas ou completamente limpas entre as produções de materiais FR-4 e de alta frequência. A contaminação cruzada de materiais de PTFE com resina FR-4 altera a constante dielétrica e é difícil de detectar sem análise destrutiva.
4.3 Controle e Monitoramento de Processos
A laminação de produção em fábricas HDI de qualidade inclui:
Monitoramento por termopares: Vários termopares são posicionados na prensa, nos cantos e no centro dos painéis. Os registros de temperatura são coletados a cada ciclo e comparados com o perfil de prensa validado. Qualquer painel onde um termopar estiver fora do perfil é sinalizado para verificação dimensional e de seção transversal.
Cupons de fluxo de resina: Pequenos cupons de teste colocados nas bordas do painel coletam o fluxo de resina durante a laminação. Fluxo de resina fora da faixa aceitável (muito pouco = vazios, muito = delaminação da borda) leva à investigação do teor de umidade do lote de pré-impregnado e à calibração da temperatura da prensa.
Medição da espessura do painel: A espessura pós-laminação é medida em 9 ou mais pontos por painel. Variações superiores a ±10% do valor nominal acionam a revisão para possível distribuição não uniforme da pressão ou variação entre lotes de pré-impregnado.

5. Processamento entre ciclos: Inspeção, perfuração e revestimento entre ciclos
5.1 Inspeção pós-laminação antes do próximo ciclo
Cada ciclo deve passar por inspeção antes que o trabalho prossiga para o próximo ciclo. Liberar um painel defeituoso para o próximo ciclo é a falha de qualidade mais cara na fabricação de HDI — o defeito é ocultado, etapas adicionais do processo são aplicadas a um substrato fundamentalmente falho e o painel acaba sendo descartado na inspeção final.
Lista de verificação de inspeção entre ciclos:
- Registro da camada de raios X: os marcadores fiduciais da camada interna devem estar alinhados dentro de ±0.075 mm dos alvos de perfuração.
- Verificação dimensional do painel: comprimento, largura e espessura dentro das especificações.
- Inspeção visual para detecção de bolhas de delaminação, delaminação de borda e vazios na superfície.
- Amostra de seção transversal (destrutiva, em cupom de processo): verificação de vazios na resina, integridade da interface cobre-resina, estimativa da resistência ao descascamento.
5.2 Perfuração a laser após cada ciclo de acúmulo
A perfuração a laser acompanha cada laminação externa. Parâmetros-chave do processo:
Laser de CO₂ para montagem padrão em FR-4:
- Comprimento de onda: 10.6 µm — bem absorvido por resina orgânica, pouco absorvido por cobre.
- Etapa de ablação do cobre: um primeiro pulso breve cria uma "janela" na folha de cobre externa.
- Ablação dielétrica: pulsos subsequentes removem o material pré-impregnado até a almofada de captura na camada interna.
- Diâmetro mínimo da furação: 0.10 mm (0.12 mm perfurado antes do revestimento).
- Proporção máxima: 1:1 (profundidade igual ou menor que o diâmetro)
Laser UV (Nd:YAG) para filmes finos e PTFE:
- Comprimento de onda: 355 nm — ablação a frio sem carbonização
- Utilizado para: pré-impregnados com espessura inferior a 40 µm, materiais flexíveis de poliimida, filmes de reforço à base de PTFE.
- Custo mais elevado por via (US$ 0.015–0.040) em comparação com o CO₂ (aproximadamente US$ 0.008–0.025/via, referência)
- Melhoria através da qualidade da parede — menos resíduos, ablação mais limpa.
Técnica de máscara conformal: Um método comum para laser de CO₂ onde a folha de cobre externa é gravada com janelas em locais de vias cegas antes da perfuração a laser. O laser de CO₂ então perfura o dielétrico na janela pré-aberta sem precisar penetrar o cobre. Isso reduz o número de pulsos de laser por via e melhora a consistência da parede da via.
5.3 Remoção de resíduos e aplicação de cobre químico: Preparação da parede de vias
Após a perfuração a laser, as paredes dos furos contêm resíduos do processo de ablação:
- Resina carbonizada (marca de perfuração) resultante da ablação a laser de CO₂
- Resíduo de fibra de vidro do substrato pré-impregnado
- Cobre oxidado na almofada de captura
Processo de remoção de resíduos com permanganato:
- Agente expansor: expande a pasta perfurada para melhorar o acesso do produto químico.
- Ataque com permanganato: oxida e remove resina carbonizada e manchas.
- Redutor: neutraliza o permanganato residual e remove qualquer oxidação do cobre da almofada de captura.
Para laminados de PTFE, o plasma de CF₄/O₂ substitui o permanganato. O plasma remove os resíduos carbonizados sem atacar a matriz de PTFE. São necessárias câmaras de plasma dedicadas — a contaminação do PTFE em linhas de permanganato padrão causa falhas de adesão.
Após a remoção da camada protetora, o catalisador de paládio é aplicado em todas as superfícies, incluindo as paredes dos orifícios, e uma camada de cobre (0.5–1.5 µm) é depositada por processo químico para criar uma camada condutora para a galvanoplastia.
ℹ Escalonado vs. Empilhado: A escolha de design que determina o custo de preenchimento
Microvias empilhadas (diretamente umas sobre as outras, atravessando as camadas) requerem preenchimento com resina e planarização entre os ciclos de laminação, o que adiciona de US$ 0.05 a US$ 0.15 por via para o preenchimento e de US$ 1.50 a US$ 5.00 por painel para a planarização. Microvias escalonadas (deslocamento ≥ 0.25 mm) eliminam completamente ambas as etapas. Para um projeto com 600 vias, a diferença é de aproximadamente US$ 68 por placa (empilhadas) contra US$ 10.80 por placa (escalonadas) somente no custo de processamento das vias — esses são valores ilustrativos para um projeto com 600 vias; os custos reais variam.
5.4 Preenchimento e planarização de vias para projetos empilhados
Para projetos que utilizam vias empilhadas (onde a via L1–L2 está diretamente acima da via L2–L3), a via L2–L3 deve ser preenchida e planarizada antes que a laminação da camada de construção L1–L2 prossiga:
Preenchimento com resina:
- A tinta de resina epóxi ou polimérica é injetada no cilindro de injeção sob vácuo ou aplicada com rodo.
- O preenchimento deve ser de 95% ou mais, sem vazios — vazios causam liberação de gases durante o refluxo subsequente da montagem.
- Curar a 150–175°C por 60–90 minutos
Planarização:
- A superfície preenchida da via pode ser ligeiramente abaulada (sobreenchimento) ou rebaixada (subenchimento).
- A planarização mecânica (lixamento com cinta ou retificação rotativa) remove material até que a superfície do furo de passagem fique nivelada com o cobre circundante dentro de uma tolerância de ±15 µm.
- Essa planicidade é fundamental para que a laminação subsequente alcance pressão uniforme e espessura da linha de colagem adequada.
Impacto no custo: O preenchimento adiciona de US$ 0.05 a US$ 0.15 por via, e a planarização adiciona de US$ 1.50 a US$ 5.00 por painel. Para um projeto com 600 vias, o preenchimento e a planarização juntos podem adicionar aproximadamente de US$ 31.50 a US$ 95.00 por placa (faixa de referência — o custo real depende da quantidade de vias, do material e do fornecedor). É por isso que o projeto com vias escalonadas — que elimina ambas as etapas — tem um impacto tão substancial no custo. Consulte o guia de custos de PCBs com vias enterradas cegas para uma comparação completa dos custos da arquitetura de vias.
6. Defeitos comuns de laminação, causas principais e prevenção
⚠ O Modo de Falha Mais Comum na Laminação HDI
O tratamento insuficiente da camada interna de óxido causa de 40 a 60% das falhas de delaminação. A rugosidade da superfície do cobre abaixo de 1.5 µm (o cobre após o ataque químico apresenta rugosidade de 0.3 a 0.5 µm) proporciona resistência inadequada à delaminação para a adesão da resina epóxi. O tratamento com óxido marrom ou com promotores de adesão orgânicos modernos é uma etapa obrigatória do processo — não um aprimoramento de qualidade opcional.
6.1 Delaminação
Definição: Separação entre uma camada de cobre e o laminado de resina/vidro adjacente. Pode ser visível como uma bolha na superfície da placa, ou oculta e detectável apenas por meio de um corte transversal.
Raiz dos problemas:
- Tratamento de óxido insuficiente: resistência ao descascamento da resina de cobre inferior a 4 N/cm (mínimo)
- Umidade do pré-impregnado acima de 0.2%: a geração de vapor durante a cura cria vazios que se transformam em zonas de delaminação.
- Tempo de cura insuficiente: resina parcialmente reticulada apresenta resistência coesiva reduzida.
- Contaminação na superfície de cobre antes da laminação
Prevenção: Qualificação do tratamento da superfície de cobre (teste mensal de resistência ao descascamento em cupons de produção), monitoramento da umidade do pré-impregnado com secagem obrigatória para material não conforme, amostragem da seção transversal do cupom de processo após cada lote de laminação.
6.2 Erros de registro
Definição: Os alvos de perfuração e as plataformas da camada interna estão desalinhados, resultando em um anel de sustentação reduzido ou nulo nas plataformas de captura de vias cegas.
Raiz dos problemas:
- Alteração dimensional do painel durante a laminação: o FR-4 sofre uma ligeira expansão XY durante a cura (tipicamente de 0.02 a 0.05%). Os programas de furação devem ser compensados por essa expansão previsível.
- Instabilidade dimensional da camada interna: camadas internas que não foram gravadas simetricamente (densidade de cobre diferente na parte superior e inferior) sofrem deformação durante a laminação, deslocando as características de suas posições nominais.
- Desalinhamento da pilha de prensagem: os pinos de registro devem encaixar corretamente; pinos mal encaixados permitem o deslocamento da camada.
Prevenção: Medição de registro de perfuração por raio-X em cada painel antes da perfuração (não por amostragem). Compensação de escala da arte aplicada a cada camada com base nas características de expansão do material medidas. Análise da distribuição de cobre durante o projeto de fabricação (DFM) da camada interna para identificar designs assimétricos antes da produção.
6.3 Vazios e aprisionamento de ar
Definição: Bolsões de ar ou gás na resina curada, que aparecem como inclusões semelhantes a delaminação ou vazios puntiformes na seção transversal.
Raiz dos problemas:
- Pré-impregnado com teor de resina insuficiente para o projeto de painel em questão (alta relação entre área de cobre e área dielétrica exige maior fluxo de resina).
- Vácuo insuficiente em ciclos de prensagem com assistência a vácuo
- A rampa inicial muito rápida impede o fluxo adequado da resina e a liberação de gases antes da gelificação.
Prevenção: Especificação do teor de resina compatível com a densidade de cobre do painel. Laminação a vácuo para designs com padrões internos de cobre densos. Protocolos de taxa de aquecimento validados que garantem a completa evacuação do gás antes da gelificação da resina.
6.4 Empenamento e Curvatura
Definição: Desvio na forma do painel que excede os limites da norma IPC-6012 (empenamento e torção ≤0.75% da diagonal do painel para HDI Classe 3, ≤1.5% para Classe 2).
Raiz dos problemas:
- Distribuição assimétrica de cobre: se a metade superior da estrutura tiver significativamente mais cobre do que a metade inferior, o coeficiente de expansão térmica diferencial durante o resfriamento causa uma curvatura para o lado com maior concentração de cobre.
- Resfriamento rápido: o gradiente térmico da superfície ao núcleo de painéis espessos durante o resfriamento rápido gera momentos de flexão.
- Incompatibilidade entre o coeficiente de expansão térmica (CTE) do pré-impregnado e do núcleo: materiais diferentes na estrutura com diferentes CTEs criam tensões internas.
Prevenção: Análise do equilíbrio de cobre durante o DFM — a densidade de cobre nas metades superior e inferior da estrutura deve estar dentro de ±10% uma da outra para projetos simétricos. Monitoramento da taxa de resfriamento controlada. Para projetos assimétricos (inevitáveis em algumas aplicações), podem ser adicionadas camadas de cobre no lado oposto para equilibrar a estrutura.
6.5 Variação de Espessura
Definição: Espessura do dielétrico pós-laminação fora da especificação de ±10%, fazendo com que as dimensões da trilha de impedância controlada não atinjam os valores desejados.
Raiz dos problemas:
- Fluxo de resina não uniforme: fluxo excessivo nas bordas do painel (centro fino) e fluxo insuficiente (bordas grossas) — causado por pré-impregnado com conteúdo de resina incompatível.
- Não uniformidade da pressão de prensagem em painéis grandes
- Variação entre lotes de pré-impregnados no teor de resina
Prevenção: Mapeamento de espessura em 9 pontos após cada ciclo de laminação. Medição do teor de resina no pré-impregnado recebido (não apenas Dk e Df). Verificação da planicidade da placa do espelho (placas de espelho que se deformam após o desgaste introduzem não uniformidade de pressão).
7. Processo de laminação controlada da Highleap para PCBs HDI
7.1 Equipamentos e Infraestrutura de Processos
A capacidade de laminação HDI da Highleap inclui:
- Prensas hidráulicas de múltiplas aberturas com assistência a vácuo e uniformidade de temperatura de ±1°C em toda a placa de prensagem.
- Linhas de prensagem dedicadas para famílias de laminados especiais de PTFE com baixa perda de material — sem contaminação cruzada com linhas de prensagem de FR-4.
- Armazenamento de pré-impregnados em ambiente climatizado a ≤21°C e ≤45% de umidade relativa, com monitoramento de umidade por lote.
- Registro em linha de termopares para cada ciclo de laminação de produção
- Medição de registro de camadas de raios X em 100% dos painéis (sem amostragem) antes e depois da perfuração a laser.
7.2 Protocolo de Inspeção Interciclos
Entre cada ciclo de laminação, a Highleap realiza:
- Verificação de registro por raios X de 100%: todos os marcadores fiduciais da camada interna foram medidos, não amostrados.
- Mapeamento da espessura do painel em 9 pontos: qualquer painel fora da faixa de ±10% é removido da produção.
- Inspeção visual para detecção de bolhas de delaminação e separação de bordas.
- Análise da seção transversal do cupom de processo (um cupom por lote de produção): medição da resistência ao descascamento, verificação de vazios na resina, avaliação da qualidade da interface cobre-resina.
Este controle de qualidade entre ciclos detecta de 85% a 90% dos defeitos de laminação antes que investimentos adicionais no processo sejam aplicados a um painel comprometido. O custo de detectar um defeito na inspeção entre ciclos em comparação com o teste elétrico final é de aproximadamente US$ 15 contra US$ 85 em custos de processo desperdiçados (valores ilustrativos). Para obter informações sobre as implicações de custo do rendimento e da quantidade de ciclos de laminação, consulte a análise de custo de PCBs com vias enterradas cegas . Para obter informações sobre as implicações de prazo de entrega de cada ciclo de laminação, consulte o guia de prazos de entrega de PCBs da HDI.
7.3 Manuseio de Materiais e Rastreabilidade de Lotes
Cada lote de produção inclui rastreabilidade completa dos materiais: número do lote do pré-impregnado, lote da folha de cobre e lote do núcleo laminado — todos vinculados à ordem de produção e aos registros de inspeção. Para programas de impedância controlada, o Dk do pré-impregnado é medido em cupons de lote recebidos e o valor medido é usado para o cálculo final da impedância (e não o valor nominal da folha de dados), garantindo que os resultados dos cupons TDR sejam reproduzíveis de lote para lote (consulte os requisitos de PCB de impedância controlada ).
7.4 Métricas de Qualidade para Laminação HDI na Highleap
- Rendimento de laminação HDI tipo I (painel aprovado em todas as inspeções entre ciclos): média de 97.8%.
- Rendimento da laminação HDI tipo II: média de 95.2%.
- Rendimento da laminação HDI tipo III: média de 91.6%.
- Taxa de delaminação na inspeção final: inferior a 0.3% dos painéis enviados.
- Rendimento de primeira passagem por impedância controlada (dentro de ±10%): 98.1% dos lotes
- Conformidade com a deformação (curvatura e torção dentro das especificações): 99.2% dos painéis HDI
Essas métricas estão disponíveis mediante solicitação para fins de qualificação de fornecedores.

Posts recomendados

Taconic RF 35 vs RO4350B PCB
Sumário: RF-35 vs RO4350B - Aquisição e...

Fabricação de PCBs para Filtros TMM6
Sumário: Por que os projetistas de filtros de micro-ondas usam...

Fabricação de PCBs para Filtros TMM4
A fabricação da placa de circuito impresso (PCB) do filtro TMM4 é controlada por...

Fabricação de PCBs TMM3 para módulos de RF
A fabricação de PCBs com TMM3 é mais útil onde o módulo de RF...
Como obter uma cotação para PCBs
Deixe-nos executar a análise DFM/DFA para você e retornaremos com um relatório.
Você pode enviar seus arquivos com segurança através do nosso site.
Precisamos das seguintes informações para lhe dar um orçamento:
-
- Gerber, ODB++ ou .pcb, especificação.
- Lista de materiais caso necessite de montagem
- Qtd.
- Hora de virar