
Processo de fabricação de PCBs: do projeto e engenharia CAM à fabricação e montagem.
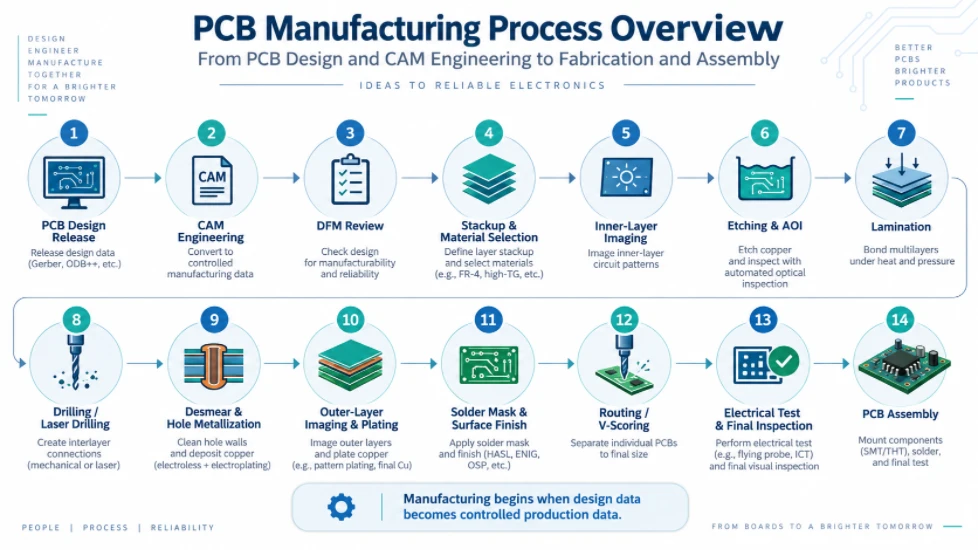
Figura 1. Visão geral do processo de fabricação de PCBs
O processo de fabricação de PCBs não começa quando um painel revestido de cobre chega à linha de produção. Em uma fábrica de PCBs profissional, a fabricação começa quando os dados do projetista são convertidos em dados de produção controlados. Essa conversão é de responsabilidade da engenharia CAM.
Um projetista de PCB define a intenção elétrica, as restrições mecânicas, as metas de empilhamento e as interfaces dos componentes. Um engenheiro de CAM converte essa intenção em arte final fabricável, programas de furação e roteamento, dados do painel, referências de inspeção, cupons de impedância e instruções de processo. Esses resultados são então liberados por meio do sistema ERP ou do sistema de instruções de fabricação da fábrica, para que todos os departamentos de produção trabalhem a partir de uma definição única e controlada.
Este guia explica todo o processo de fabricação de PCBs, desde a entrega do projeto de engenharia até a preparação do material, processamento da camada interna, laminação, furação, metalização, gravação da camada externa, máscara de solda, acabamento superficial, perfilamento, testes elétricos e inspeção final. Também explica o que os projetistas de PCBs devem entender sobre CAM para que suas placas passem pela revisão de engenharia com menos dúvidas, menos concessões e um caminho mais estável para a produção.
O que o processo de fabricação de PCBs realmente inclui?
O processo de fabricação de placas de circuito impresso (PCBs) consiste na conversão controlada dos dados de projeto da PCB em uma placa física que atenda aos requisitos elétricos, dimensionais, de material e de confiabilidade. Ele inclui mais do que apenas a gravação e a corrosão. Um processo pronto para produção normalmente possui quatro camadas de engenharia interligadas:
| Camada de engenharia | Responsabilidade principal | Saída típica |
|---|---|---|
| Design PCB | Define a conectividade do circuito, roteamento, posicionamento, interfaces mecânicas, metas de empilhamento e restrições de projeto. | Dados Gerber/ODB++/IPC-2581, arquivos de furação NC, desenho de fabricação, stackup, netlist e notas de projeto. |
| Engenharia CAM e DFM | Verifica a viabilidade de fabricação, resolve ambiguidades de dados, aplica a compensação de processo aprovada e cria dados prontos para produção. | Arte final para produção, programas de furação/fresagem, dados de painéis, referências de inspeção óptica automatizada (AOI), dados de testes, cupons e esclarecimento de dúvidas de engenharia, quando necessário. |
| Engenharia de manufatura / ERP-MI | Define o roteiro do processo, os materiais, os equipamentos, as instruções especiais, as inspeções e os pontos de verificação de aceitação. | Roteiro ou MI, sequência do centro de trabalho, especificações de materiais, notas de processo especiais e requisitos de inspeção. |
| Fabricação e verificação | Monta, finaliza e testa fisicamente a placa de circuito impresso (PCB). | Placas nuas liberadas, prontas para envio ou montagem de PCB. |
Essa distinção é importante porque muitas descrições de como as placas de circuito impresso (PCBs) são fabricadas começam com a "impressão da camada interna". Em uma fábrica industrial de PCBs, o painel não deve chegar a essa etapa até que o sistema de manufatura aditiva (CAM) tenha definido o significado de cada camada, se o projeto é viável para fabricação, qual método de produção se aplica e qual conjunto de dados compensados cada centro de trabalho deve usar.
Visão geral do processo de fabricação de PCBs
Liberação do projeto da placa de circuito impresso → entrada de dados → normalização CAM → revisão de DFM e capacidade → perguntas de engenharia, se necessário → revisão de empilhamento e impedância → compensação CAM → panelização e ferramentas → definição do processo ERP/MI → preparação do material → imagem da camada interna → corrosão da camada interna → AOI da camada interna → montagem e laminação → furação/furação a laser → remoção de resíduos e metalização de furos → imagem da camada externa → revestimento e corrosão de cobre → AOI da camada externa → máscara de solda → legenda → acabamento da superfície → perfilamento/roteamento/corte em V → teste elétrico e inspeção dimensional → inspeção final e embalagem → montagem opcional da placa de circuito impresso.
O percurso exato varia de acordo com o número de camadas, a estrutura das vias, a espessura do cobre, o sistema de materiais, o acabamento da superfície e os requisitos mecânicos específicos. Uma placa FR-4 de duas camadas pode dispensar diversas operações multicamadas, enquanto uma placa HDI pode repetir os ciclos de laminação e perfuração a laser várias vezes.
Por que a engenharia CAM é a ponte entre o projeto e a produção de PCBs?
O CAD de PCB descreve o que o produto deve fazer elétrica e mecanicamente. Os equipamentos de fabricação precisam de um nível diferente de informação: geometria de condutores compensados, definições de ferramentas de perfuração, coordenadas do painel, polaridade do processo, dados de imagem, cupons, características das ferramentas, trajetórias de roteamento, informações de corte, referências de inspeção e notas específicas do processo. A engenharia CAM constrói essa camada de tradução.
Por essa razão, a análise CAM não deve ser tratada como uma mera “verificação de arquivos Gerber” de última hora. Uma análise CAM competente questiona se o projeto pode suportar todo o processo de produção. Por exemplo, um furo metalizado (via) pode ser permitido pelas regras de projeto CAD, mas ainda apresentar margem insuficiente para o anel de contato após a consideração da tolerância de furação e da folga de registro. Uma trilha pode atender à largura nominal do projeto, mas exigir compensação de corrosão com base na espessura do cobre e no processo de gravação/corrosão selecionado. Um slot mecanicamente válido pode exigir um processo diferente por ser metalizado, irregular, de profundidade controlada ou localizado na borda da placa.
O engenheiro de CAM deve proteger a intenção elétrica do projetista ao converter as dimensões nominais do projeto em dimensões de produção. É por isso que uma boa fábrica distingue a compensação de processo da modificação do projeto . A compensação de fabricação visa atingir a dimensão final desejada pelo cliente após a corrosão, galvanoplastia, laminação ou usinagem. Uma alteração que afete a conectividade, o tamanho final do furo, a geometria de impedância controlada, a definição do contorno ou outro requisito funcional deve ser tratada como uma questão de engenharia, e não simplesmente redesenhada.
Etapa 1: Pacote de Dados de Fabricação e Intenção de Projeto
A qualidade do processo de fabricação de PCBs é fortemente influenciada pela qualidade do pacote de liberação. O CAM pode corrigir problemas de formatação, mas não pode adivinhar com segurança a intenção de projeto ausente. O pacote de liberação mais robusto contém tanto dados legíveis por máquina quanto uma definição de fabricação concisa.
| Dados ou requisitos | Por que o CAM precisa disso | Ambiguidade comum a evitar |
|---|---|---|
| Camadas de cobre, máscara de solda e legenda | Define a imagem de construção pretendida para cada camada lateral e interna. | Nomes de camadas pouco claros, informações de polaridade ausentes, camadas duplicadas ou obsoletas. |
| Arquivos de furação NC e tabela de furação | Separa furos PTH, NPTH, microvias e requisitos especiais de perfuração, e mapeia os furos acabados para as ferramentas de produção. | Utilizar o mesmo símbolo para furos revestidos e não revestidos ou misturar diâmetros acabados e de ferramenta. |
| Camada de contorno e rota do tabuleiro | Define as dimensões finais, recortes internos, ranhuras e características do perfil. | Contorno duplicado em várias camadas, contornos abertos, dimensões conflitantes ou geometria de ranhura pouco clara. |
| Desenho de fabricação | Comunica a espessura, a tolerância, o acabamento, o cobre, as notas mecânicas e os processos especiais. | Anotações que conflitem com os dados da Gerber/perfuração ou anotações genéricas copiadas que não se aplicam à placa. |
| Pilha de camada de PCB | Define a espessura do cobre, a construção do dielétrico, a espessura final e a arquitetura de impedância controlada. | Dimensões dielétricas nominais sem especificar se o fabricante pode otimizar os materiais. |
| Tabela de impedância controlada | Vincula cada alvo de impedância à camada, geometria da trilha, plano de referência e tolerância. | Especificar um alvo, mas não identificar as redes ou a geometria relevantes. |
| netlist IPC ou dados de projeto inteligente | Suporta a comparação de conectividade e reduz a probabilidade de que ambiguidades gráficas se transformem em erros elétricos. | Netlist gerada a partir de uma revisão de projeto diferente. |
| Acabamento de superfície e acabamentos seletivos | Determina o roteamento do processo e afeta a soldabilidade, a planaridade, o desgaste dos contatos e a compatibilidade da montagem. | Criticar a ENIG globalmente, ao mesmo tempo que se espera obter lucros exorbitantes sem definir áreas específicas. |
| Requisitos mecânicos especiais | Permite que o CAM defina recursos como escareamento, rebaixo, fresagem com profundidade controlada, castelações, revestimento de borda ou encaixe por pressão. | Fornecer apenas o formato do desenho, sem o diâmetro final, a profundidade/espessura restante e a tolerância. |
Gerber continua sendo um formato comum, enquanto ODB++ e IPC-2581 podem transportar informações mais estruturadas quando tanto o projetista quanto o fabricante os suportam. Independentemente do formato, o controle de revisão é crucial. Os dados de cobre, furação, desenho, empilhamento e netlist devem descrever a mesma revisão.
Etapa 2: Normalização de dados CAM e revisão DFM
2.1 Normalização de dados: reconstrução de uma definição de placa confiável
A primeira tarefa do CAM é garantir a consistência interna dos dados. Unidades, coordenadas, origem, ordem das camadas, estado de espelhamento, polaridade, definições de abertura, formatos de furação e geometria do perfil são verificados antes do início de qualquer edição de produção. O engenheiro de CAM também identifica dados não utilizados, camadas duplicadas e recursos que podem ter sido exportados de forma diferente a partir de diferentes sistemas CAD.
É aqui que um pacote de lançamento inteligente economiza tempo. Quanto menos ambiguidade o engenheiro de CAM tiver que interpretar, menor será o risco de gastar tempo de engenharia distinguindo um recurso intencional de um artefato de exportação.
2.2 Verificações de conectividade e relacionamento entre camadas
O CAM compara o projeto em diferentes camadas de cobre, dados de furação e, quando disponível, a netlist do cliente. O objetivo não é apenas encontrar circuitos abertos ou curtos-circuitos óbvios. É também verificar as relações entre os pads e os furos, as estruturas de vias, a conectividade dos planos, os antipads, os alívios térmicos e a relação pretendida entre o cobre e os elementos mecânicos.
2.3 Revisão da largura da linha, espaçamento e espessura do cobre
A largura e o espaçamento mínimos dos condutores não podem ser avaliados independentemente da espessura do cobre e do processo de fabricação. À medida que o cobre se torna mais espesso, a corrosão torna-se mais difícil e a corrosão lateral tem um efeito maior na geometria final. Portanto, o CAM analisa a largura/espaçamento mínimos da linha juntamente com o cobre base, o cobre acabado e se o elemento está isolado ou localizado em um campo de cobre denso.
Os projetistas devem evitar tratar os limites de capacidade de fabricação de PCBs como um número universal que se aplica a todas as espessuras de cobre e a todas as camadas. Um projeto mais adequado à fabricação utiliza a capacidade de produção normal para a construção selecionada e reserva geometrias extremas apenas onde a densidade do circuito as torna necessárias.
2.4 Anel anular, tolerância de furação e folga entre o furo e o cobre
Um furo metalizado finalizado não tem o mesmo tamanho que a broca de produção. A fábrica precisa levar em consideração a deposição de cobre na parede do furo, a tolerância de perfuração e a variação do processo. Portanto, o CAM avalia a geometria da pastilha e do anel anular após a aplicação das tolerâncias de perfuração e registro de fabricação.
O mesmo princípio se aplica ao espaçamento entre o furo e o condutor. Uma medição CAD feita a partir do furo nominal finalizado pode não representar o risco de fabricação. O CAM verifica o furo de produção, sua compensação e o cobre que deve permanecer após a perfuração, revestimento e registro. Isso é especialmente importante para projetos multicamadas densos, furos de ajuste por pressão e projetos próximos à capacidade mínima de anel anular da fábrica.
2.5 PTH, NPTH, ranhuras e furos irregulares
Os furos metalizados e os furos não metalizados devem ser claramente definidos no pacote de projeto. O CAM pode utilizar diferentes estágios de furação, regras de compensação ou sequências de processo para recursos PTH e NPTH. Ranhuras metalizadas e aberturas metalizadas irregulares requerem análise adicional, pois sua fabricação depende da geometria, do acesso da ferramenta, da rota de metalização, do anel de cobre e do cobre adjacente.
Características especiais como furos serrilhados, revestimento de borda e meio-furos revestidos devem ser identificadas explicitamente. Elas influenciam o layout e o perfilamento do painel, pois a característica deve permanecer mecanicamente suportada até a etapa de produção correta.
2.6 Facilidade de fabricação da máscara de solda
O CAM realiza verificações de DFM (Design for Manufacturing) da máscara de solda em relação à geometria da ilha de solda, largura da barreira, tolerância de registro, tratamento de vias e requisitos de montagem. Uma abertura na máscara de solda que parece aceitável no CAD pode se tornar problemática quando duas aberturas adjacentes se fundem, quando uma barreira estreita na máscara não pode ser mantida de forma confiável ou quando uma via é exposta involuntariamente em uma área soldável.
Os projetistas devem especificar o tratamento pretendido para os vias quando for relevante: aberto, coberto, tampado, preenchido com resina e selado, ou outra estrutura controlada. O CAM não deve inferir um tratamento de via de alta confiabilidade apenas com base na existência ou não de uma abertura na camada de máscara de solda.
2.7 Revisão da legenda e da marcação dos componentes
O texto serigrafado é verificado quanto à legibilidade e à presença de interferências com pads expostos, pontos de teste, contatos dourados e outras áreas onde a tinta não é permitida. O sistema CAM pode recortar legendas não críticas dos pads de acordo com uma regra de produção acordada, mas as marcações críticas para a montagem devem ser projetadas com folga adequada, em vez de depender do recorte automático.
2.8 Borda da placa, ranhura em V e espaço para roteamento
Componentes, cobre, vias e elementos metalizados próximos à borda da placa devem ser avaliados em relação ao método de despanelização pretendido. Cortes em V, roteamento de abas, furos estampados e roteamento CNC criam diferentes condições mecânicas. O sistema CAM também precisa saber se uma borda da placa deve ser dielétrica exposta, metalizada, com ranhuras ou parte de um sistema de conector/contato.
2.9 Dedos de ouro e acabamentos de superfície mistos
Os contatos de ouro duro seletivos não são simplesmente "mais um acabamento de superfície de PCB ". Eles podem exigir conexões de revestimento dedicadas e uma sequência de processo específica antes que essas conexões temporárias sejam removidas durante a perfilagem. Quando um projeto combina contatos de ouro com ENIG, OSP, estanho por imersão, prata por imersão ou HASL no restante da placa, o CAM deve definir corretamente as áreas seletivas e a ordem de fabricação.
Caso o produto não permita conexões temporárias de revestimento, essa restrição deve ser comunicada antecipadamente, pois pode alterar o processo recomendado. O mesmo se aplica aos requisitos de chanfro, tolerâncias de comprimento dos dedos e qualquer geometria de "dedo longo/curto".
2.10 Balanço de cobre e cobre residual
Os engenheiros de CAM também analisam a quantidade de cobre restante em cada camada e como o cobre está distribuído pelo painel. Uma medida útil de engenharia é a taxa de cobre residual:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Isso é importante porque a laminação é um processo de fluxo de resina. Densidades de cobre muito diferentes em camadas adjacentes podem alterar a demanda de resina, a espessura dielétrica local e o equilíbrio mecânico. Placas com cobre espesso amplificam o efeito. Um projeto com grandes regiões sem cobre próximas a áreas com cobre espesso pode exigir alterações na estrutura das camadas, estratégias de balanceamento de cobre ou controles de processo adicionais.
Para o projetista de PCBs, a lição é simples: o equilíbrio do cobre não é apenas uma questão estética. Ele afeta a capacidade de fabricação, o controle da espessura da placa, o risco de empenamento e, em algumas construções, o comportamento dielétrico em torno de estruturas de impedância.
2.11 Impedância controlada e materiais de alta frequência
A impedância controlada deve ser analisada como um sistema de empilhamento, e não apenas como um valor de largura de trilha. A manufatura aditiva e a engenharia de processos consideram a espessura do dielétrico, a espessura do cobre, a geometria do condutor final, a relação com o plano de referência e o sistema de materiais em si. Para projetos de RF e micro-ondas que utilizam materiais como Rogers , Taconic, Arlon ou outros laminados de baixa perda, o processamento específico do material também pode afetar a perfuração, a preparação da superfície, a laminação e o comportamento dimensional.
A versão de projeto mais segura fornece a impedância, a tolerância e a geometria elétrica desejadas, permitindo ao fabricante propor uma configuração de empilhamento controlada quando apropriado. A geometria final de produção deve então ser confirmada antes da fabricação, em vez de assumir que a largura nominal da trilha no CAD permanecerá inalterada.
Etapa 3: Compensação CAM, Panelização e Dados de Produção
Após a resolução dos problemas de DFM (Design for Manufacturing), o CAM (Carbon Asset Management) converte os dados nominais do projeto em dados de fabricação. Essas edições são controles de processo deliberados, e não alterações arbitrárias no circuito.
3.1 Compensação de gravação e imagem
Durante a corrosão, o cobre é removido tanto lateralmente quanto verticalmente. Dependendo da espessura do cobre e do processo, o engenheiro de CAM pode compensar as características do condutor para que as dimensões finais da trilha e da área de contato fiquem corretas após a gravação, a metalização e a corrosão. A estratégia de compensação pode variar entre as camadas internas e externas, pois seus processos de fabricação são diferentes.
3.2 Compensação de perfuração e revestimento
Para furos PTH, a broca de produção é selecionada de forma que o furo final atenda aos requisitos do cliente após a metalização da parede do furo. Furos NPTH são tratados separadamente, pois não se destinam a receber a mesma camada de cobre. O CAM também agrupa as ferramentas de perfuração de forma eficiente, protegendo tolerâncias especiais e recursos de ajuste controlado.
3.3 Otimização da máscara de solda e da legenda
As aberturas de produção são ajustadas ao processo de máscara de solda e à capacidade de registro. O CAM verifica as barreiras mínimas, as relações entre a máscara e o pad, o cobre exposto e as aberturas não intencionais. A legenda pode ser recortada das superfícies soldáveis de acordo com as regras aprovadas, enquanto as marcações críticas devem permanecer exatamente onde o desenho exige.
3.4 Panelização
Normalmente, a placa de circuito impresso (PCB) individual do cliente é fabricada em um painel de trabalho maior. O sistema CAM seleciona a orientação, a quantidade de elementos na matriz, o espaçamento, os trilhos, os furos de ferramental, os marcadores de referência, os cupons, o método de separação e a estratégia de roteamento com base na eficiência de fabricação e nas necessidades de montagem subsequentes. A panelização pode influenciar a utilização de material, a distribuição da camada de metalização, a rigidez da placa, a viabilidade do V-score e o manuseio automatizado.
Quando o cliente fornece um arranjo de montagem, o CAM deve preservar a intenção de montagem e verificar se o arranjo também é compatível com a fabricação. Quando a fábrica cria o painel, os requisitos de montagem ainda devem ser considerados se as placas forem encaminhadas diretamente para a produção SMT.
3.5 Cupons, ferramentas e recursos não relacionados ao produto
O painel de trabalho pode incluir cupons de impedância, alvos de registro, cupons de teste, recursos de controle de processo e ferramentas. Estes estão fora do circuito final, mas fazem parte do controle de fabricação. Seu posicionamento deve ser projetado de forma a representar as condições de produção relevantes, sem interferir no produto ou na separação do painel.
3.6 O que o CAM não deve alterar silenciosamente
A fabricação por assinatura (CAM) não deve usar a conveniência de produção como justificativa para alterar o projeto elétrico do cliente. Alterações no tamanho final dos furos, no contorno da placa, na geometria da impedância fora de um modelo de compensação acordado, na conectividade, nas folgas de cobre que alteram o desempenho ou em características mecânicas funcionais devem gerar questionamentos de engenharia. Um processo de aprovação controlado faz parte de um processo de fabricação de PCBs confiável.
Etapa 4: Implementação de Engenharia e Liberação do Processo ERP/MI
Assim que os dados CAM estiverem prontos para fabricação, a fábrica deve definir como a placa será efetivamente construída. É aqui que o projeto da estrutura em camadas , a seleção de materiais e o roteamento do processo se transformam em instruções formais de fabricação.
4.1 A espessura final da placa é o resultado da sobreposição das camadas.
A espessura final não é simplesmente a soma dos valores do núcleo e do pré-impregnado especificados no catálogo. A engenharia deve considerar a distribuição do cobre, o fluxo da resina, a camada de cobre e a contribuição da espessura dos revestimentos e acabamentos, quando relevantes. Um modelo conceitual útil é:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
Para placas multicamadas, a espessura efetiva do dielétrico após a prensagem depende do sistema de pré-impregnação e da configuração do cobre circundante. Este é mais um motivo pelo qual a proporção de cobre residual é importante durante a análise da estrutura das camadas.
4.2 Construção em camadas e materiais especiais
Os laminados FR-4 padrão, FR-4 de alta Tg, de baixa perda, os materiais de RF à base de PTFE, os materiais com núcleo metálico e as construções rígido-flexíveis não compartilham uma receita de laminação universal. A fabricação aditiva (CAM) e a engenharia de processos devem adequar os requisitos de desempenho do cliente a um material e processo comprovados. As construções híbridas de alta frequência merecem atenção especial, pois materiais diferentes podem apresentar comportamentos distintos em termos de fluxo, dimensões e preparação de superfície.
4.3 O roteiro ERP/MI converte as decisões CAM em instruções de fábrica.
O roteiro de produção (ERP ou MI) da fábrica deve definir o conjunto de materiais, os requisitos de cobre, o método de imagem, a sequência de laminação, os programas de furação, a rota de galvanoplastia, os requisitos de máscara de solda e legenda, o acabamento superficial, as instruções de roteamento/corte em V, as operações mecânicas especiais, os pontos de inspeção e os requisitos de teste elétrico.
As operações especiais devem ser explícitas. Por exemplo, um rasgo ou escareador com profundidade controlada deve ter o identificador do programa correspondente e o diâmetro/geometria necessários, além da profundidade ou espessura restante e a tolerância. Um processo seletivo de contato com ouro deve especificar o acabamento seletivo e a sequência de roteamento necessários. A construção de vias cegas/enterradas deve definir qual ciclo de laminação cria cada estrutura de via.
É aqui que, na prática, a engenharia CAM se torna a receita de fabricação. Se a ordem de produção for vaga, os operadores subsequentes são obrigados a interpretar as intenções de forma independente. Um bom processo elimina essa ambiguidade antes que o lote seja liberado.
Etapa 5: Processo de fabricação de PCB passo a passo
Após a aprovação do CAM e a liberação do MI, inicia-se a fabricação física. A sequência a seguir descreve um processo comum de fabricação de PCB multicamadas por subtração. O caminho exato varia de acordo com o projeto.
Etapa 1: Preparação do material e corte dos painéis
Os núcleos revestidos de cobre, a folha de cobre e o pré-impregnado são selecionados de acordo com a configuração aprovada. A identidade do material, o peso do cobre, a espessura e a rastreabilidade do lote são verificados antes que os painéis sejam cortados no tamanho de trabalho. Laminados de alta frequência e especiais podem exigir controles específicos de armazenamento, manuseio ou preparação da superfície.
Etapa 2: Imagem da camada interna
A arte CAM da camada interna é transferida para o fotorresiste usando imagem direta a laser ou outro método de imagem aprovado. Alvos de registro incorporados aos dados CAM ajudam a controlar o alinhamento das camadas. O objetivo é criar um padrão de fotorresiste que proteja o cobre que se pretende manter após a corrosão.
Etapa 3: Gravação da camada interna e remoção da resina fotossensibilizante
O cobre desprotegido é removido quimicamente, produzindo o padrão do condutor interno. Em seguida, a resina é removida e o painel é limpo. Os parâmetros de corrosão são controlados para que a geometria final do condutor corresponda ao alvo CAM compensado, em vez de simplesmente às dimensões nominais originais do CAD.
Etapa 4: AOI da camada interna
A inspeção óptica automatizada compara a camada gravada com a referência CAM. Circuitos abertos, curtos-circuitos, entalhes, saliências e outros defeitos nos condutores podem ser detectados antes da laminação, quando a camada ainda está acessível. Essa verificação impede que um defeito conhecido na camada interna fique permanentemente oculto dentro de uma placa multicamadas.
Etapa 5: Tratamento de ligação, laminação e registro de camadas
Os núcleos internos são preparados para a colagem e empilhados com pré-impregnado e folha de cobre de acordo com a sequência aprovada. A orientação e a ordem das camadas são controladas cuidadosamente. Para placas multicamadas, a disposição das camadas é onde a estrutura elétrica se transforma em uma estrutura física.
Etapa 6: Laminação
A pilha é prensada sob um ciclo controlado de calor e pressão. A resina pré-impregnada flui, preenche os espaços ao redor do cobre e cura, unindo as camadas. Os parâmetros de prensagem devem ser compatíveis com o sistema de materiais e a construção. A densidade do cobre, a espessura do dielétrico e a geometria do cobre espesso influenciam o fluxo da resina e o comportamento da espessura final.
Etapa 7: Verificação do registro e perfuração
Após a laminação, o registro pode ser verificado por meio de raios X ou outros métodos de alinhamento antes da furação mecânica. A furação CNC cria furos de guia, furos para componentes e furos para ferramentas de acordo com o programa de furação compensado. A furação a laser é utilizada para microvias em construções HDI. Programas especiais podem ser usados para escareadores, rebaixos e recursos de profundidade controlada.
Etapa 8: Remoção da camada espessa e preparação da parede do orifício
A perfuração mecânica expõe o dielétrico e pode deixar resíduos de resina nas interfaces internas de cobre. A remoção desses resíduos e o condicionamento do furo preparam a parede do furo para que a metalização subsequente possa formar uma conexão elétrica confiável com as camadas internas de cobre.
Etapa 9: Metalização de cobre sem eletrodos e de furos passantes
Uma fina camada condutora de cobre é depositada na parede não condutora do orifício, criando a base para a posterior deposição eletrolítica de cobre. Esta etapa transforma um orifício perfurado em uma estrutura capaz de conectar eletricamente as camadas após a galvanoplastia.
Etapa 10: Imagem da camada externa
O padrão da camada externa compensada é gravado no painel. Dependendo da rota de produção escolhida, a fábrica pode usar a galvanoplastia com padrão ou outra sequência qualificada. A polaridade CAM e a seleção do processo devem corresponder ao método de galvanoplastia e corrosão pretendido.
Etapa 11: Revestimento de cobre e gravação da camada externa
O cobre é depositado onde necessário para atender aos requisitos do condutor e da espessura da parede do furo. Em seguida, o sistema temporário de metal protetor/resistente é processado para que o cobre indesejado da base possa ser removido por corrosão. O resultado é o padrão final do condutor externo.
Etapa 12: AOI da camada externa
A camada externa de cobre finalizada é inspecionada em comparação com a referência CAM. Projetos com linhas finas, conexões BGA densas e transições com grande quantidade de cobre exigem imagens e corrosão particularmente estáveis, pois defeitos nesse ponto afetam diretamente a conectividade final.
Etapa 13: Aplicação, exposição e cura da máscara de solda
A máscara de solda líquida fotoimprimível é aplicada, a imagem é obtida a partir dos dados da máscara de solda CAM, revelada e curada. A máscara protege o cobre da oxidação e controla onde a solda pode ser aplicada durante a montagem. O registro CAM e o projeto de abertura são importantes em torno de pads de passo fino, vias e áreas de componentes com espaçamento reduzido.
Etapa 14: Legenda / serigrafia
Os indicadores de referência, marcas de polaridade, logotipos, códigos de data e outras marcações aprovadas são impressos ou digitalizados. A legenda deve permanecer legível sem contaminar as superfícies de solda ou de contato.
Etapa 15: Acabamento da superfície
O cobre exposto recebe o acabamento especificado. As opções comuns incluem ENIG, ENEPIG, OSP, HASL sem chumbo, prata por imersão, estanho por imersão e ouro duro seletivo. O acabamento correto depende do processo de montagem, do espaçamento entre os componentes, dos requisitos de contato, das expectativas de armazenamento, do desempenho de RF e do custo.
Acabamentos mistos exigem uma sequência definida. Os contatos de ouro, por exemplo, podem usar ouro duro seletivo, enquanto o restante da placa recebe outro acabamento soldável. CAM e MI devem separar claramente essas regiões.
Etapa 16: Perfilagem, fresagem, corte em V e trabalhos mecânicos especiais
A usinagem CNC, o corte em V ou o puncionamento separam a geometria do produto do painel de fabricação. Ranhuras, detalhes de borda, chanfros, castelações e operações de profundidade controlada são executadas de acordo com os dados mecânicos e o roteiro do processo. A sequência é importante quando um elemento precisa permanecer apoiado durante a galvanoplastia ou outra operação anterior.
Etapa 17: Testes elétricos e verificação de impedância
Os testes elétricos da placa de circuito impresso (PCB) verificam a continuidade e o isolamento em relação à lista de conexões aprovada ou aos dados de teste. Cupons de impedância controlada são medidos quando necessário. O objetivo é confirmar se o processo físico de fabricação preservou a rede elétrica definida pelo projeto.
Etapa 18: Inspeção dimensional, visual e de qualidade final
A inspeção final verifica dimensões-chave, furos, perfil, marcações, máscara de solda, acabamento, qualidade de fabricação e outros requisitos específicos do cliente. Inspeções adicionais ou microseccionamento podem ser utilizados para validação de processo, qualificação ou requisitos de alta confiabilidade.
Etapa 19: Limpeza, embalagem e liberação
As placas aprovadas são limpas, protegidas contra manuseio e danos ambientais, etiquetadas para rastreabilidade e embaladas de acordo com o acabamento e os requisitos do cliente. Neste ponto, o processo de fabricação de placas de circuito impresso (PCBs) nuas está concluído.
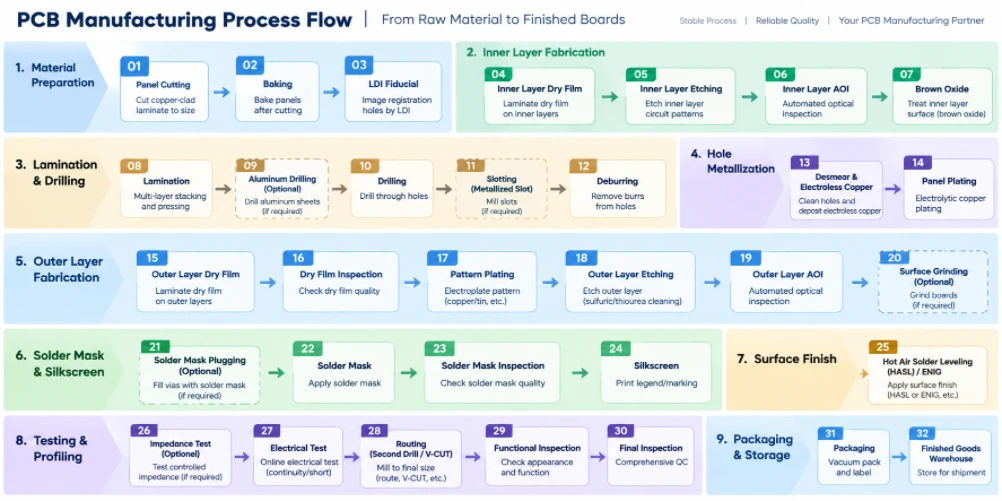
Figura 2. Fluxograma do processo de fabricação de PCBs
Ramos especiais do processo de fabricação de PCBs
O fluxo básico acima é uma estrutura. Painéis avançados adicionam loops de processo ou controles especiais que devem ser resolvidos durante o CAM, em vez de serem descobertos no chão de fábrica.
HDI e laminação sequencial
A fabricação de PCBs HDI pode utilizar microvias cegas, vias enterradas, microvias empilhadas ou escalonadas e estruturas de via-in-pad. Esses projetos podem exigir ciclos repetidos de criação de subplacas, laminação, perfuração a laser, metalização e gravação. O engenheiro de CAM deve mapear cada via para o estágio de laminação correto e garantir que a estrutura de camadas possa ser fisicamente produzida na sequência pretendida. A capacidade de fabricação de PCBs HDI da Highleap destina-se a projetos que exigem esse tipo de estrutura de interconexão controlada.
Fabricação de PCBs com cobre espesso
A fabricação de PCBs com cobre espesso altera o comportamento da gravação dos condutores, da galvanoplastia, do preenchimento com resina e da laminação. Grandes diferenças na densidade do cobre dificultam a prensagem uniforme, e espaços finos tornam-se mais difíceis de manter à medida que a espessura do cobre aumenta. Portanto, os projetistas devem discutir os requisitos de corrente, o peso do cobre e a geometria mínima em conjunto, em vez de selecioná-los independentemente.
Fabricação de PCBs de RF e alta frequência
A fabricação de PCBs de alta frequência frequentemente utiliza materiais especiais como Rogers, Taconic, Arlon ou outros, às vezes em configurações híbridas com FR-4. É necessário considerar a furação, o preparo da superfície e a laminação específicos para cada material, e a geometria de impedância deve ser finalizada de acordo com a configuração real de produção. Por esse motivo, a revisão de CAM/DFM deve ocorrer antes que um layout de RF denso seja completamente definido.
Fabricação de PCB rígido-flexível
A fabricação de PCBs rígido-flexíveis adiciona material flexível, camada de cobertura, colagem seletiva e zonas de transição mecânica. O engenheiro de CAM deve verificar os limites entre as áreas rígidas e flexíveis, as regiões de curvatura, a geometria do cobre, as aberturas da camada de cobertura, os requisitos de reforço e a sequência de roteamento. Esses recursos alteram tanto a definição das camadas quanto o fluxo de produção mecânica.
Recursos de profundidade controlada, escareamento e rebaixo
Características especiais com controle de profundidade devem ser definidas pela geometria final, localização, tolerância e um requisito de profundidade inequívoco. Um desenho que mostre apenas um símbolo gráfico não é suficiente para uma programação CNC confiável. Quando um cliente especificar a espessura restante do material em vez da profundidade de corte, a nota de fabricação deve indicar isso explicitamente para que o CAM e a usinagem usem a mesma referência.
Ranhuras, ameias e revestimento de borda metalizados
Esses recursos combinam revestimento eletrolítico com perfilamento mecânico final. O sistema CAM deve decidir quando o recurso será perfurado ou fresado, como ele permanecerá fixado durante o revestimento e como a borda acabada será exposta. Sua localização também pode afetar a panelização e o projeto de separação.
O que os projetistas de PCBs devem saber para tornar a engenharia CAM mais rápida e segura.
O projetista não precisa se tornar um operador de CAM. No entanto, compreender as decisões de fabricação que o CAM precisa tomar ajuda o projetista a criar dados que chegam à produção com menos dúvidas de engenharia.
| decisão de projeto de PCB | O que o engenheiro de CAM deve avaliar | Melhores práticas de design/lançamento |
|---|---|---|
| Traço e espaço mínimos | Peso do cobre, comportamento de corrosão, características isoladas versus densas e capacidade do processo de fábrica. | Utilize a capacidade normal do processo sempre que possível; reserve a geometria mínima para áreas realmente densas. |
| Por meio de almofada e anel anular | Furação de produção, sobremedida de revestimento, tolerância de furação e registro de camadas. | Projete considerando a margem de fabricação, especialmente nas camadas internas e em furos com alta relação de aspecto. |
| Distância entre o furo e o cobre | Dimensões reais de perfuração e tolerância posicional da produção, não apenas o furo acabado nominal. | Meça as folgas usando suposições realistas de fabricação e sinalize furos de ajuste por pressão ou furos críticos. |
| PTH e NPTH | Diferentes sistemas de remuneração e roteamento de processos. | Separe-os claramente nos dados de perfuração e nas notas de fabricação. |
| Ranhuras e furos irregulares | Condição de revestimento/não revestimento, viabilidade da ferramenta, anel anular e sequência do processo. | Informe as dimensões da largura/comprimento da ranhura final e indique se ela precisa ser revestida. |
| Barreiras de máscara de solda e tratamento de vias | Tolerância de registro, largura da barragem fabricável e se as vias estão abertas, cobertas, tampadas ou preenchidas. | Especifique a funcionalidade por meio do tratamento direto; não confie em aberturas acidentais da Gerber. |
| Serigrafia sobre almofadas | Exclusão de tinta e recorte automático. | Mantenha as legendas críticas para a montagem longe do cobre exposto e das áreas de solda. |
| Pontuação V / roteamento | Distância entre o cobre e a borda, espaçamento entre componentes, espessura da placa, orientação da marcação e estabilidade da matriz. | Defina o método de despanelização pretendido e proteja os componentes frágeis/pesados próximos às linhas de ruptura. |
| Dedos de ouro | Acabamento seletivo, conexão de revestimento, chanfro e sequência de processo. | Definir a área de ouro duro, a geometria dos dedos e o chanfro; comunicar as restrições às conexões temporárias de revestimento. |
| Impedância controlada | Sistema dielétrico real, cobre acabado, compensação de trilha e plano de referência. | Fornecer alvo/tolerância e identificar redes; permitir otimização de empilhamento sempre que possível. |
| Cobre pesado | Fator de corrosão, espaçamento, preenchimento com resina e equilíbrio de cobre. | Aumente a margem geométrica e evite grandes diferenças descontroladas na densidade do cobre. |
| Material de alta frequência | Disponibilidade de material, espessura, furação, colagem e comportamento dimensional. | Bloqueie a família/especificação exata do material apenas quando eletricamente necessário; caso contrário, permita equivalentes aprovados mediante acordo. |
| Usinagem com profundidade controlada | Geometria da ferramenta, superfície de referência, profundidade/espessura restante e tolerância. | Forneça um desenho com todas as dimensões e uma definição de profundidade única e inequívoca. |
| Espessura da placa | Dielétrico prensado, camada de cobre, revestimentos e tolerância de empilhamento. | Informe a espessura e a tolerância finais; deixe que o fabricante projete a construção detalhada para atender a esses requisitos. |
| Distribuição de cobre | Proporção de cobre residual, demanda de resina, equilíbrio de espessura e risco de empenamento. | Utilize cobre balanceado sempre que o funcionamento do circuito permitir e analise combinações de cobre muito baixo/cobre alto desde o início. |
Por que "projetar conforme as especificações nominais" pode criar problemas de fabricação
Um sistema CAD para PCB normalmente representa a intenção final do projeto. A fábrica deve produzir visando esse resultado final por meio de processos que adicionam e removem material. A metalização de furos reduz o diâmetro da perfuração. A corrosão remove o cobre lateralmente. A laminação altera a espessura do dielétrico. Tratamentos de superfície e máscara de solda adicionam camadas físicas. A compensação CAM existe para minimizar esses efeitos.
A relação mais produtiva entre projetista e engenheiro de CAM, portanto, parte dos requisitos finais acrescidos da margem de processo . O projetista deve definir claramente o que precisa estar presente na placa final; o engenheiro de CAM deve definir os dados de produção compensados necessários para atingir esse objetivo.
Perguntas típicas de engenharia CAM e por que elas acontecem
Questões de engenharia não são necessariamente evidência de um projeto ruim. Elas são o mecanismo formal para evitar que dados ambíguos se transformem em decisões de produção irreversíveis. Motivos comuns incluem incompatibilidade entre o desenho e os dados Gerber, definição pouco clara de PTH/NPTH, tamanho final do furo que entra em conflito com o tamanho da ilha de solda, folga insuficiente entre o cobre e o furo ou entre o cobre e a borda, impedância alvo que não corresponde à configuração fornecida, ranhura metalizada indefinida, conflitos de acabamento superficial, revisões de projeto mistas ou uma característica mecânica sem informações de profundidade/tolerância.
As equipes de projeto podem reduzir o tempo de resposta respondendo às perguntas de engenharia (EQs) nas mesmas unidades e referências de coordenadas usadas no pacote de fabricação e retornando uma revisão consolidada aprovada em vez de uma sequência de correções de arquivos não relacionados.
Saídas CAM que impulsionam a fábrica de PCBs
Após a aprovação, o CAM gera mais do que apenas "arquivos Gerber para produção". Um conjunto completo de dados de fabricação pode incluir arquivos de imagem das camadas internas e externas, programas de furação compensada, programas de roteamento, dados de V-score, matrizes de painéis, dados de máscara de solda e legenda, dados de referência AOI, netlists de teste elétrico, cupons de impedância, alvos de registro de camadas, recursos de ferramentas e arquivos específicos do processo para operações especiais.
O roteiro ERP/MI vincula esses arquivos a uma sequência. O mesmo projeto de PCB pode exigir rotas diferentes dependendo se utiliza furos passantes padrão, vias cegas/enterradas, vias preenchidas com resina em pads, ouro seletivo, metalização de borda, roteamento de profundidade controlada ou materiais especiais. É por isso que o CAM e o planejamento de processos devem estar integrados ao processo de fabricação de PCBs, e não fora dele.
Da placa de circuito impresso finalizada à montagem da placa de circuito impresso.
A fabricação de PCBs produz a placa de circuito impresso nua. A montagem da PCB começa após a placa nua passar pela inspeção final. Quando a fabricação e a montagem são coordenadas, as decisões de CAM também podem contribuir para a eficiência do processo SMT , considerando trilhos de painel, marcas de referência, furos de ferramental, saliências de componentes e despanelização.
Um processo típico de montagem de PCBs inclui inspeção de recebimento, impressão de pasta de solda, SPI (Single Pilot Inspection) quando necessário, pick-and-place, soldagem por refluxo, AOI (Automatic Optical Inspection), inspeção por raios X para juntas ocultas como BGA/QFN, inserção de componentes through-hole e soldagem por onda/seletiva/manual, conforme aplicável, limpeza, programação e testes funcionais. Um programa completo de montagem de PCBs também pode integrar o fornecimento de componentes e a montagem final do produto.
Manter a engenharia de fabricação e montagem integradas é particularmente útil para vias em pads, BGAs de passo fino, conectores de encaixe por pressão, acabamentos seletivos, conectores de borda e projetos de painéis que precisam passar por equipamentos SMT automatizados.
Lista de verificação para projetistas de PCBs na fase de pré-lançamento
- Confirme se todos os arquivos de fabricação pertencem à mesma revisão de projeto.
- Forneça um contorno claro para o quadro, sem duplicatas ou contornos conflitantes.
- Identificar PTH, NPTH, slots, microvias, vias cegas e vias enterradas de forma inequívoca.
- Indique as dimensões e tolerâncias dos furos acabados para furos críticos.
- Verifique o anel de vedação usando uma broca realista e tolerância de registro.
- Verifique as folgas entre o furo e o cobre, e entre o cobre e a borda, e não apenas as configurações padrão do CAD DRC.
- A relação mínima entre linhas e espaçamento deve ser compatível com a espessura do cobre e a tecnologia da placa selecionadas.
- Defina a espessura e a tolerância da placa acabada.
- Forneça uma comparação de desempenho ou autorize o fabricante a propor uma.
- Identificar redes de impedância controlada, alvos e tolerâncias.
- Estado da infecção por meio do tratamento: aberta, coberta com tenda, tampada, preenchida com resina/encapsulada ou outra.
- Mantenha a serigrafia longe das áreas de solda e das superfícies de contato.
- Defina o acabamento da superfície, incluindo regiões com ouro duro seletivo ou com acabamento misto.
- Ranhuras com revestimento dimensional, ameias, revestimento de borda e características especiais de borda.
- Defina com precisão os rebaixos, os furos escareados e o fresamento com profundidade controlada.
- Analise o equilíbrio do cobre em projetos multicamadas e com grande quantidade de cobre.
- Defina os requisitos de pontuação V, roteamento, guias ou matrizes fornecidas pelo cliente.
- Forneça a lista de conexões/dados inteligentes, quando disponíveis, para verificação de conectividade.
- Remova camadas mecânicas obsoletas, mapas de perfuração e notas de revisão antigas do pacote de lançamento.
- Resolva as questões de engenharia CAM antes que os dados de produção sejam liberados.
Como o processo de fabricação de PCBs varia de acordo com o tipo de placa
| Tipo de placa | Diferença fundamental no processo | Foco em CAM/design |
|---|---|---|
| PCB de dupla face | Não há disposição multicamadas dos núcleos de sinal internos; a metalização por orifícios passantes conecta os dois lados de cobre. | Definição de PTH/NPTH, imagem da camada externa, plaqueamento e perfil. |
| PCB multicamada | Adiciona processamento de imagem/AOI na camada interna, montagem de camadas, laminação e controle de registro interno. | Acumulação de material, equilíbrio de cobre, anel anular e folga entre o furo e a camada interna. |
| PCB HDI | Adiciona a formação de microvias a laser e, frequentemente, ciclos de laminação sequenciais. | Estrutura via por ciclo de laminação, tratamento via-in-pad, linha/espaço fino e registro. |
| Placa de circuito impresso de cobre espesso | Requer um controle mais rigoroso de corrosão, revestimento e fluxo de resina. | Linha/espaço versus peso do cobre, densidade do cobre e preenchimento da laminação. |
| Placa de circuito impresso de RF/micro-ondas | Utiliza sistemas de materiais híbridos ou de baixa perda com maior sensibilidade elétrica. | Definição de materiais, impedância controlada, perfil de cobre e consistência de empilhamento. |
| PCB rígido-flex | Combina sistemas de materiais rígidos e flexíveis com ligações seletivas e regiões de transição mecânica. | Limite rígido/flexível, camada de cobertura, região de curvatura, reforços, fresagem e sequência de laminação. |
Onde a qualidade é incorporada à fabricação de PCBs
A garantia da qualidade de PCBs não se resume a uma única inspeção final. Trata-se de uma cadeia de prevenção e verificação. O CAM DFM impede que geometrias incompatíveis entrem na produção. A inspeção óptica automatizada ( AOI) da camada interna evita que condutores defeituosos sejam enterrados. O controle de registro protege o alinhamento entre a camada e os furos. O controle de metalização protege a integridade da parede do furo. A AOI externa detecta defeitos nos condutores antes da máscara de solda. O teste elétrico verifica a rede finalizada. A inspeção dimensional e visual final confirma que a placa também atende aos requisitos mecânicos e de qualidade de fabricação.
É por isso que um processo de fabricação de PCBs tecnicamente robusto é projetado em torno de pontos de verificação. Cada inspeção deve detectar o tipo de defeito que ainda pode ser corrigido ou contido naquela etapa, em vez de depender do inspetor final para detectar tudo depois que o custo da placa já tiver sido acumulado.
Como a Highleap aborda a engenharia de fabricação de PCBs
A Highleap Electronics oferece serviços de fabricação de PCBs, desde a prototipagem até a produção, incluindo multicamadas, HDI, impedância controlada, cobre espesso, alta frequência e outras construções avançadas. As informações publicadas sobre as capacidades da Highleap incluem placas rígidas de até 60 camadas e capacidade HDI de linhas finas com espessura de até 2/2 mil para projetos qualificados; a capacidade de produção real depende da espessura do cobre, da estrutura das camadas, da distribuição dos recursos e da revisão de DFM (Design for Manufacturing).
Para engenheiros que avaliam uma construção, o ponto de partida mais útil não é apenas uma tabela de capacidades mínimas. Envie o pacote de projeto completo para que a equipe de CAM possa avaliar o projeto como um sistema: construção de camadas, linhas/espaçamento, furos, anéis de vedação, folgas entre furos e cobre, borda da placa, máscara de solda, acabamento superficial, impedância, características mecânicas e painelização.
Para projetos que vão além da placa nua, a Highleap pode utilizar os dados de fabricação liberados para a montagem da placa de circuito impresso ou para um programa completo de montagem de placas de circuito impresso , mantendo os requisitos de fabricação, fornecimento de componentes, montagem e teste em um único fluxo de trabalho de engenharia.
Perguntas frequentes sobre o processo de fabricação de PCBs
Como os PCBs são feitos?
As placas de circuito impresso industriais são fabricadas convertendo os dados do projeto da placa em dados de produção CAM, preparando materiais revestidos de cobre, gravando e corroendo as camadas condutoras, laminando estruturas multicamadas, perfurando e metalizando os furos, formando as camadas externas, aplicando máscara de solda e acabamento superficial, perfilando a placa, testando-a eletricamente e concluindo a inspeção final. Placas avançadas podem incluir perfuração a laser, laminação sequencial, preenchimento de vias, revestimento seletivo ou operações mecânicas especiais.
O que é CAM na fabricação de PCBs?
CAM, ou engenharia de manufatura assistida por computador, é a etapa que converte os dados de projeto de PCB do cliente em dados prontos para produção. Os engenheiros de CAM realizam verificações de DFM (Design for Manufacturing), normalizam os dados de camadas e furos, aplicam compensações de fabricação aprovadas, criam painéis e ferramentas, geram arquivos de máquina e dão suporte ao fluxo de processos ERP/MI usado pela fábrica.
CAM é o mesmo que projeto de PCB?
Não. O projeto da placa de circuito impresso (PCB) define o circuito e a finalidade do produto. A engenharia CAM prepara esse projeto para um processo de fabricação específico. O CAM deve preservar o projeto funcional, levando em consideração os requisitos de imagem, corrosão, perfuração, revestimento, laminação, máscara de solda, perfilamento e testes.
Por que um projeto pode passar na verificação de regras de projeto CAD, mas falhar na fabricação da placa de circuito impresso?
A verificação de regras de projeto (DRC) em CAD verifica as regras configuradas pelo projetista. A verificação de fabricação (DFM) em fábrica compara o projeto com as condições reais de produção, como espessura do cobre, compensação de furos, tolerância de registro, estrutura de laminação, capacidade da máscara de solda, rota de deposição de metal, panelização e processos especiais. Portanto, uma regra em CAD pode ser eletricamente válida, mas incompleta do ponto de vista da fabricação.
Por que um fabricante de PCBs altera a largura da trilha ou o tamanho da perfuração no CAM?
Os fabricantes podem aplicar compensações controladas para que a placa final atenda às dimensões solicitadas após a corrosão e a metalização. Por exemplo, a arte da camada externa pode exigir compensação de corrosão, enquanto a broca de produção para um furo metalizado pode diferir do furo final, pois o cobre será depositado posteriormente na parede do furo. Alterações funcionais que não estejam dentro da compensação de fabricação acordada devem ser confirmadas com o cliente.
Quais arquivos devo enviar para a fabricação da placa de circuito impresso?
Um pacote de lançamento robusto normalmente inclui dados de cobre, máscara de solda e legenda; arquivos de furação NC; contorno da placa; desenho de fabricação; empilhamento de camadas; espessura final; requisitos de cobre; acabamento superficial; requisitos de impedância controlada; notas mecânicas especiais; e uma netlist ou conjunto de dados inteligentes, quando disponível. Todos os arquivos devem representar a mesma revisão.
Quais são as perguntas mais frequentes na área de engenharia CAM?
As causas comuns incluem revisões conflitantes, status PTH/NPTH pouco claro, anel anular insuficiente ou folga insuficiente entre o furo e o cobre, ranhuras indefinidas ou recursos de profundidade controlada, conflitos de acabamento de superfície, requisitos de empilhamento/impedância pouco claros, cobre muito próximo da borda roteada e notas de fabricação que divergem dos dados reais do projeto.
A montagem de PCBs faz parte do processo de fabricação de PCBs?
Em termos estritos, a fabricação de PCBs produz a placa nua e a montagem de PCBs instala os componentes sobre ela. Em um fluxo de trabalho de fabricação eletrônica turnkey, são partes consecutivas de uma mesma cadeia de produção. A coordenação prévia dessas etapas ajuda a otimizar a panelização, os marcadores fiduciais, o tratamento de vias, o acabamento superficial e a depanelização para montagem SMT e PTH (through-hole).
Envie o projeto antes que a fábrica construa a placa.
O processo de fabricação de PCBs mais rápido não é aquele com o menor número de etapas de produção. É aquele que elimina a incerteza antes do início da produção. Envie para a Highleap seus dados de PCB, configuração de camadas, requisitos de furação e notas de fabricação para análise CAM/DFM. Nossa equipe de engenharia pode identificar problemas de fabricação, confirmar a rota do processo e conectar a fabricação da placa nua diretamente à montagem da PCB, quando necessário.

Posts recomendados
O que é uma solda de junta fria e como você pode evitá-la?
[pac_divi_table_of_contents title="Neste artigo"...
Desmistificando a soldagem BGA: dicas e práticas recomendadas
[pac_divi_table_of_contents title="Neste artigo"...

Selecionando o material PTFE correto para sua PCB
[pac_divi_table_of_contents title="Neste artigo"...

20 engenheiros de circuitos analógicos devem dominar
[pac_divi_table_of_contents title="Neste artigo"...
Como obter uma cotação para PCBs
Deixe-nos executar a análise DFM/DFA para você e retornaremos com um relatório.
Você pode enviar seus arquivos com segurança através do nosso site.
Precisamos das seguintes informações para lhe dar um orçamento:
-
- Gerber, ODB++ ou .pcb, especificação.
- Lista de materiais caso necessite de montagem
- Qtd.
- Hora de virar
Além da fabricação de PCB, oferecemos uma gama abrangente de serviços eletrônicos, incluindo design de PCB, PCBA (Printed Circuit Board Assembly) e soluções turnkey. Se você precisa de ajuda com prototipagem, verificação de design, fornecimento de componentes ou produção em massa, oferecemos suporte de ponta a ponta para garantir o sucesso do seu projeto. Para serviços de PCBA, forneça sua BOM (Bill of Materials) e quaisquer instruções de montagem específicas. Também oferecemos análise DFM/DFA para otimizar seus designs para capacidade de fabricação e montagem, garantindo um processo de produção tranquilo.