
Pasta de solda para montagem SMT: tipos, armazenamento e defeitos de impressão
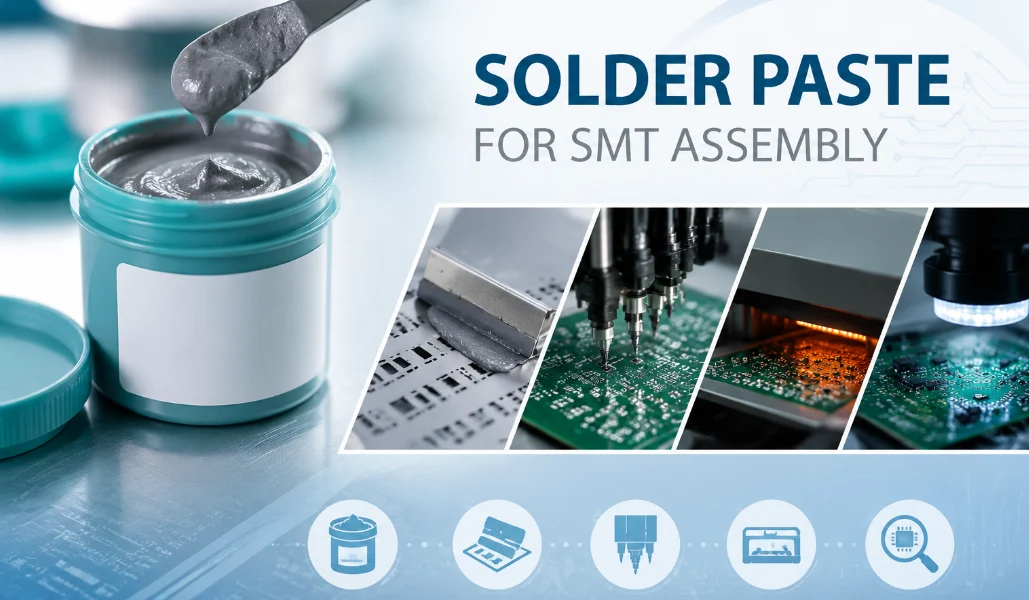
Figura 1. A seleção da pasta de solda afeta a qualidade da impressão SMT, o rendimento da refusão e a confiabilidade da junta de solda a longo prazo.
A pasta de solda é o material cinza que torna possível a montagem de componentes de superfície (SMT), mas os resultados da produção dependem da liga correta, da composição química do fluxo, do controle de armazenamento e da precisão na impressão do estêncil. Este guia explica como a pasta de solda afeta o rendimento da SMT, quais as diferenças entre as opções com e sem chumbo, como armazená-la corretamente e quais defeitos os operadores devem evitar antes da refusão.
1. De que é feita a pasta de solda?
A pasta de solda é composta por dois ingredientes: um pó microscópico de liga de solda e um fluxo que o une, formando uma pasta. O pó une as peças durante a refusão, enquanto o fluxo remove o óxido do metal, ajuda a solda fundida a aderir aos terminais e mantém as peças temporariamente no lugar antes do aquecimento. Em termos de peso, a pasta é composta principalmente de pó; em volume, o fluxo representa uma fração significativa, razão pela qual um depósito impresso encolhe visivelmente quando o fluxo queima no forno.
O pó é classificado pelo tamanho das partículas, indicado por um número de "Tipo": o Tipo 3 é adequado para montagem geral, enquanto os Tipos 4, 5 e mais finos são necessários para componentes minúsculos e com espaçamento reduzido, onde a pasta precisa passar por pequenas aberturas do estêncil. O pó mais fino custa mais e é mais sensível ao manuseio, portanto, a classificação é feita de acordo com o menor detalhe da placa. Se a diferença entre pasta de solda e fluxo de solda comum não estiver clara, esta comparação entre pasta de solda e fluxo de solda esclarece a questão.
2. Pasta de solda sem chumbo versus pasta de solda com chumbo (SAC305 versus Sn63/Pb37)
A pasta de solda sem chumbo (normalmente SAC305) funde a cerca de 217-227 °C, enquanto a pasta com chumbo (Sn63/Pb37) funde a uma temperatura mais baixa, cerca de 183 °C, e flui com mais facilidade. A escolha geralmente é determinada pela conformidade: os produtos vendidos em mercados RoHS precisam de um processo de solda sem chumbo , a menos que se qualifiquem para uma isenção, enquanto a pasta com chumbo ainda é utilizada em algumas aplicações especializadas e antigas.
| Chumbo (Sn63/Pb37) | Sem chumbo (SAC305) | |
|---|---|---|
| Ponto de fusão | ~ 183 ° C | ~217-227°C |
| Molhabilidade/facilidade de uso | Flui com facilidade, tolerante | Perfil mais fechado e menos tolerante |
| Conformidade | Restrito pela diretiva RoHS. | compatível com RoHS |
| Aparência conjunta | Shiny | Mais opaco, granulado |
O ponto de fusão mais elevado dos materiais sem chumbo implica maior tensão térmica nos componentes e um perfil de refluxo mais restrito, tornando o controle do processo ainda mais importante. Para a maioria dos produtos comerciais atuais, os materiais sem chumbo são a opção padrão e a escolha inicial correta, a menos que haja um motivo específico em contrário.
3. Fluxo sem limpeza, solúvel em água ou à base de resina: qual escolher?
Escolha fluxo sem limpeza para a maioria das montagens, fluxo solúvel em água quando precisar de máxima molhabilidade e for lavar a placa, e fluxo à base de resina para soldagem manual e retrabalho. O fluxo sem limpeza deixa um pequeno resíduo inofensivo que normalmente não precisa ser lavado e é o padrão para grande parte da produção moderna. O fluxo solúvel em água proporciona excelente molhabilidade, mas deixa um resíduo corrosivo que deve ser completamente removido. O fluxo à base de resina (RMA) é a química clássica – disponível em variantes com e sem chumbo – e seu resíduo geralmente é limpo para um acabamento perfeito.
O fluxo correto depende de como a placa é limpa, da sensibilidade do circuito a resíduos e da classe de confiabilidade. Em caso de dúvida, a opção sem limpeza é a mais segura em geral, com a limpeza sendo adicionada apenas quando a aparência ou a alta confiabilidade exigirem.
4. Como usar pasta de solda com estêncil e realizar o processo de refluxo
Para usar pasta de solda, aplique-a nas ilhas de solda através de um estêncil, coloque os componentes na pasta ainda úmida e, em seguida, aqueça toda a placa em um forno de refluxo para que todas as juntas se formem simultaneamente – aplique e posicione primeiro, aqueça por último. Isso é o oposto da soldagem com fio, onde cada junta é aquecida individualmente. Na produção, a sequência é executada em uma linha de montagem SMT coordenada :
- Impressão com estêncil. Um aço cortado a laser Estêncil SMT A placa é posicionada sobre um estêncil e uma espátula força a pasta de solda através de aberturas sobre cada ilha. O tamanho da abertura e a espessura do estêncil definem o volume de solda – uma das variáveis mais importantes – controlado por um controle preciso. desenho de abertura de estêncil.
- Posicionamento. Uma máquina de pick-and-place coloca cada componente em suas respectivas almofadas cobertas com pasta; a pasta adesiva as mantém no lugar até a refusão.
- Refluxo. A placa passa por um perfil controlado – pré-aquecimento, patamar, pico acima do ponto de fusão da liga e, em seguida, resfriamento. Um correto perfil de soldagem por refluxo Permite que o fluxo se ative e a tensão superficial puxe cada parte para o alinhamento.
- Inspeção. A inspeção óptica automatizada (AOI) verifica as juntas e o posicionamento após o refluxo, e a inspeção por raios X inspeciona as juntas ocultas sob os BGAs.
Para protótipos, os fabricantes usam um estêncil manual com uma placa aquecida ou estação de ar quente; os princípios são idênticos, em escala reduzida. O erro mais comum entre iniciantes é o excesso de pasta, que causa pontes, portanto, o objetivo é depositar uma camada fina e uniforme que corresponda à superfície da almofada.
O controle da impressão do estêncil é uma das primeiras verificações de produção em uma montagem SMT confiável.
5. Como armazenar pasta de solda e seu prazo de validade
Armazene a pasta de solda em um recipiente fechado na geladeira, a uma temperatura entre 2 e 10 °C. A validade é geralmente de 6 a 12 meses; em temperatura ambiente, a pasta fechada dura apenas algumas semanas. Aqueça o recipiente fechado até a temperatura ambiente (geralmente de 4 a 6 horas) antes de abri-lo, para evitar que a condensação contamine a pasta e cause respingos ou bolhas.
Algumas regras adicionais mantêm a pasta de solda em bom estado: respeite o tempo de exposição e inatividade, já que a pasta impressa tem uma vida útil limitada no estêncil antes de secar; nunca a congele novamente; nunca misture pasta nova com pasta velha; e descarte a pasta vencida em vez de arriscar. A pasta de solda é um material perecível e o manuseio inadequado é uma causa oculta de defeitos, portanto, trate-a como o consumível que ela é.
6. Defeitos na pasta de solda: pontes, efeito lápide e vazios.
A maioria dos defeitos em pasta de solda — como pontes, ondulações, vazios, quantidade insuficiente de solda e esferas de solda — está relacionada ao volume de pasta, ao alinhamento ou ao perfil de refluxo. Conhecer a causa permite evitar retrabalho em vez de ter que corrigi-la.
| Defeito | Causa típica | Prevenção |
|---|---|---|
| Ponte (curtas) | Excesso de pasta ou aberturas muito grandes | Reduza o tamanho da abertura; verifique o estêncil e a pressão de impressão. |
| Lápide | Pasta ou aquecimento irregular puxando um pedaço para cima. | A almofada de equilíbrio e a pasta em ambas as extremidades; ajuste o perfil. |
| Anulação | Gases de fluxo aprisionados, umidade ou um perfil ruim | Manuseio adequado; perfil otimizado; raio-X para verificação. |
| Solda insuficiente | Pouca pasta, orifícios entupidos, pasta seca. | Verifique se o estêncil está limpo e se a cola está fresca. |
| Bolas de solda / respingos | Umidade na pasta ou pré-aquecimento muito rápido | Pasta aquecida e selada antes do uso; reduza a taxa de aquecimento. |
O fator comum é o controle do processo. Compreender o padrão mais amplo de falhas comuns na montagem SMT ajuda a projetar placas que imprimem bem, e o tombstoning, em particular, possui um conjunto bem conhecido de causas raiz e soluções que valem a pena estudar.
7. Pasta de solda na montagem SMT de produção
Além de alguns protótipos — e certamente para trabalhos com padronagem fina ou BGA — a pasta de solda deve ser gerenciada como um processo controlado. Em uma linha profissional, o estêncil é projetado de acordo com a geometria dos pads da sua placa e a menor distância entre eles, a pasta é escolhida para atender às suas necessidades de RoHS e confiabilidade, e o perfil é definido para a liga escolhida, com o auxílio de inspeção da pasta, AOI e raio-X para juntas ocultas.
Muitos defeitos relacionados à pasta de solda são, na verdade, problemas de projeto — como tamanho, espaçamento e orientação das ilhas de solda que dificultam uma boa impressão — portanto, uma verificação prévia de fabricação oferece ao estêncil e ao perfil a melhor chance de obter juntas perfeitas na primeira tentativa. A Highleap realiza esse processo completo, desde a montagem de PCBs SMT até, quando necessário, a montagem especializada de BGAs com verificação por raios X. Ao solicitar um orçamento de montagem, informe se o produto precisa ser livre de chumbo, quais são os requisitos de limpeza e qual o menor componente ou passo na placa.
Solicite um orçamento para montagem SMT
8. Perguntas frequentes sobre pasta de solda
De que é feita a pasta de solda?
Uma suspensão de pó fino de liga de solda em um meio de fluxo. O pó forma as juntas durante a refusão; o fluxo limpa o metal, auxilia na molhagem e mantém as peças no lugar.
Qual a diferença entre pasta de solda sem chumbo e pasta de solda com chumbo?
A pasta sem chumbo (SAC305) funde a cerca de 217-227°C e está em conformidade com a RoHS; a pasta com chumbo (Sn63/Pb37) funde a uma temperatura mais baixa, cerca de 183°C, flui mais facilmente, mas está sujeita a restrições da RoHS.
Como se usa pasta de solda?
Imprima o desenho nas almofadas de solda (use um estêncil para obter melhores resultados), coloque os componentes na pasta ainda úmida e, em seguida, aqueça toda a placa em um forno de refluxo para que todas as juntas se formem de uma só vez. Aplique e posicione primeiro, aqueça por último.
A pasta de solda precisa de refrigeração? Qual é o seu prazo de validade?
Sim, mantenha-o bem fechado a uma temperatura entre 2 e 10 °C. A validade é geralmente de 6 a 12 meses. Aqueça-o à temperatura ambiente enquanto estiver fechado antes de abrir para evitar condensação.
Por que minhas juntas de montagem em superfície estão criando pontes?
Geralmente, o problema é excesso de pasta de impressão ou aberturas do estêncil muito grandes, às vezes com desalinhamento. Reduzir o tamanho da abertura, verificar o estêncil e checar a pressão de impressão normalmente resolve o problema.
O Highleap consegue lidar com a montagem de componentes de passo fino e BGA?
Sim. A Highleap utiliza pastas de solda de alta qualidade, estênceis projetados para espaçamento reduzido, perfis de refluxo controlados e inspeção por raios X para juntas ocultas, com uma análise prévia de viabilidade de fabricação. Os princípios fundamentais do estêncil para pasta de solda relacionam a geometria da abertura, a espessura da folha e o comportamento de desprendimento à quantidade de pasta depositada em cada pad.

Posts recomendados
Banco de dados de materiais para PCBs: graus e propriedades dos laminados
Como obter um orçamento para PCBs? Vamos realizar uma análise DFM/DFA para...

Fabricação de PCB TMM
Sumário: Escopo de fabricação de PCBs TMM para RF e...

Citação e empilhamento de PCB RT duroid 6002
Esta página é responsável pela tarefa de citação e definição de pilha...

Fabricação de PCBs para Filtros TMM6
Sumário: Por que os projetistas de filtros de micro-ondas usam...
Como obter um orçamento para PCBs
Vamos realizar uma análise DFM/DFA para você e entraremos em contato com um relatório. Você pode enviar seus arquivos com segurança através do nosso site. Precisamos das seguintes informações para lhe fornecer um orçamento:
-
- Gerber, ODB++ ou .pcb, especificação.
- Lista de materiais caso necessite de montagem
- Qtd.
- Hora de virar
Para serviços de PCBA, forneça sua BOM (Lista de Materiais) e quaisquer instruções específicas de montagem. Também oferecemos análise DFM/DFA para otimizar seus projetos quanto à capacidade de fabricação e montagem, garantindo um processo de produção tranquilo.