
Aliaj de lipit 60/40 vs 63/37: puncte de topire, comportament eutectic și care să fie utilizat
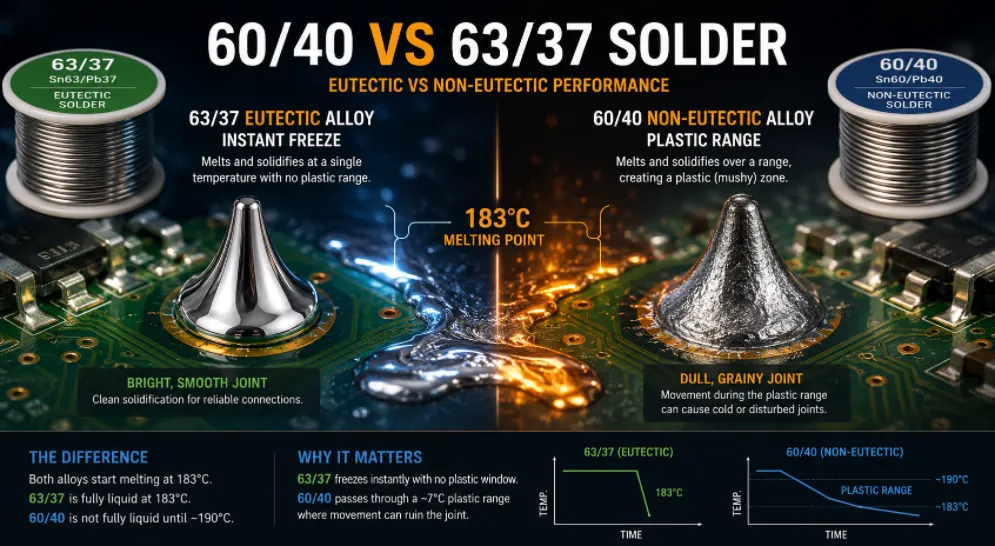
Figura 1. Lipire 60/40 vs 63/37
Ultima actualizare: mai 2026 · O comparație practică pentru lipirea manuală, prelucrarea și asamblarea
Alegerea între aliajele de lipit 60/40 și 63/37 se reduce la un singur fapt metalurgic - una este eutectică, iar cealaltă nu - iar acest fapt se reflectă în modul în care fiecare aliaj se topește, îngheață și formează îmbinări. Ambele sunt aliaje de lipit staniu-plumb care au ancorat funcționarea electronicii timp de decenii și ambele își merită încă locul în 2026, în ciuda creșterii popularității aliajelor fără plumb. Acest ghid explică diferența în termeni simpli, prezintă numerele de topire alăturate, urmărește consecințele asupra calității îmbinării până la aspectul fizic al unei îmbinări defecte și se încheie cu îndrumări clare despre momentul în care se alege fiecare aliaj și cum să îl specificați pentru o comandă de asamblare.
- Ce înseamnă de fapt numerele 60/40 și 63/37
- Punctul eutectic și de ce 63/37 este special
- Punctele de topire și gama plasticului, unul lângă altul
- Cum creează gama de plastic îmbinări reci și deranjate
- Alegerea între 60/40 și 63/37 în funcție de aplicație
- RoHS, fără plumb și unde lipirea cu plumb încă există
- Forme, depozitare și manipulare în siguranță a ambelor aliaje
- Specificarea aliajului de lipit într-o comandă de asamblare
- Întrebări frecvente
Ce înseamnă de fapt numerele 60/40 și 63/37
Numerele reprezintă pur și simplu raportul staniu-plumb în funcție de greutate. Aliajul de lipire 60/40 este format din 60% staniu și 40% plumb. Aliajul de lipire 63/37 este format din 63% staniu și 37% plumb. O schimbare de trei procente a staniului pare banală, dar plasează un aliaj exact într-un punct special din sistemul staniu-plumb, iar celălalt îl lasă puțin în afara acestuia - iar această mică diferență schimbă comportamentul lor de topire într-un mod pe care îl puteți simți pe bancul de lucru.
De ce staniul și plumbul sunt asociate în general
Staniul asigură umectarea și legarea; plumbul scade punctul de topire și îmbunătățește prelucrabilitatea și curgerea. Niciunul dintre metale nu lipește bine electronicele - staniul singur se topește mai sus și este mai fragil, în timp ce plumbul singur se udă slab. Împreună, această pereche a dominat lipirea electronicelor timp de generații, tocmai pentru că este tolerant, curge ușor și formează îmbinări fiabile la temperaturi moderate, care nu ard componentele din apropiere.
De ce contează o diferență de 3%
În majoritatea sistemelor de aliaje, o modificare a compoziției de 3% reprezintă zgomot. În sistemul staniu-plumb, aceasta este diferența dintre a se afla pe punctul eutectic și a se afla lângă acesta - iar această singură distincție determină dacă aliajul se topește la o anumită temperatură sau într-un interval. Dezbaterea rămasă între cele două raporturi este, de fapt, o dezbatere despre modul în care fiecare aliaj trece de la solid la lichid, nu despre ce metale sunt prezente.
Punctul eutectic și de ce 63/37 este special
Un aliaj eutectic are o compoziție specifică care se topește și îngheață la o singură temperatură fixă - comportându-se ca un metal pur, mai degrabă decât ca un amestec. În sistemul staniu-plumb, acest raport magic este de 63% staniu / 37% plumb. În punctul său eutectic, 63/37 trece direct de la solid la lichid (și înapoi) fără nicio etapă intermediară.
Ce înseamnă „eutectic” în practică
Majoritatea amestecurilor se topesc treptat: pe măsură ce le încălziți, încep să se înmoaie la o anumită temperatură și devin complet lichide doar la o temperatură mai ridicată. O compoziție eutectică ocolește această cale de mijloc. Încălziți-o la 63/37°C până la 183°C și este solidă până în acel punct, apoi complet lichidă; răciți-o din nou sub 183°C și este lichidă până în acel punct, apoi complet solidă. Tranziția este practic instantanee, ceea ce este prețuirea profesioniștilor din domeniul imobiliar.
Non-eutectic 60/40 și mijlocul său moale
Aliajul 60/40 se află imediat în afara punctului eutectic, deci nu este eutectic . În loc de o singură temperatură de topire, are un interval de topire . Pe măsură ce se încălzește, începe să se înmoaie la o anumită temperatură și nu este complet lichid până la una mai mare; la răcire, trece înapoi prin același interval. În interiorul acestei benzi, aliajul este parțial solid și parțial lichid - o stare „plastică” păstoasă, semisolidă, care este cauza particularităților aliajului 60/40 și motivul pentru care necesită o manevră mai stabilă în timpul răcirii.
Punctele de topire și gama plasticului, unul lângă altul
Cele două aliaje încep să se topească în același punct; ele diverg în ceea ce se întâmplă chiar deasupra acestuia. Masa face ca contrastul să fie concret.
| Proprietatea | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Tip | Eutectic | Non-eutectic |
| Se topește la | 183 °C (361 °F), punct unic | ~183–190 °C, un interval |
| Gamă de plastic | Nici unul | Fereastră de ~7 °C |
| Înghețări | Instantaneu și curat | Treptat, prin gamă |
| Riscul articulațiilor reci | Coborâți | Mai mare dacă este deranjat |
| Cost relativ | Puțin mai mare (mai mult staniu) | Coborâți |
| Preferință tipică | Pas fin, SMT, avantaje | Gaură transversală, hobby, buget |
Același început, un sfârșit diferit
Ambele aliaje încep să se topească la 183 °C. Diferența constă în ceea ce se întâmplă deasupra acesteia: 63/37 este complet lichid la 183 °C, în timp ce 60/40 nu este complet lichid până la aproximativ 190 °C. În practică, un fier setat la aproximativ 300–350 °C este mult peste ambele, așa că senzația de lucru în timpul aplicării aliajului de lipire este similară - divergența apare în timpul momentului critic de răcire, nu în timp ce încălziți îmbinarea.
De ce momentul de răcire este cel care contează
Calitatea lipirii se decide în câteva secunde după ce scoateți fierul de lipit. Atunci îmbinarea se solidifică și își blochează structura internă. Un aliaj care îngheață instantaneu nu oferă mișcării nicio oportunitate de a deteriora îmbinarea; un aliaj care persistă într-o stare semi-lichidă oferă o fereastră în care o împingere ușoară o poate distruge. Acesta este întregul argument practic pentru lipirea eutectică, într-o singură propoziție.
Cum creează gama de plastic îmbinări reci și deranjate
Acesta este motivul principal pentru care profesioniștii preferă 63/37. Când 60/40 se răcește prin intervalul său de plasticitate, există o fereastră în care îmbinarea pare solidă, dar este încă semi-lichid în interior. Dacă componenta sau firul se mișcă în timpul acestei ferestre - o împingere, o vibrație, o tresărire a mâinii - structura cristalină în curs de solidificare este perturbată înainte de a se putea fixa corect.
Cum arată o articulație afectată
Rezultatul este o îmbinare defectă sau rece : mată, granuloasă și neuniformă, în loc să fie lucioasă și netedă. Astfel de îmbinări pot fi fragile din punct de vedere mecanic și nesigure din punct de vedere electric și necesită adesea prelucrare ulterioară. Deoarece aliajul 63/37 nu are o gamă de rezistență la plasticitate, acesta îngheață în momentul în care se răcește sub 183 °C, lăsând aproape nicio fereastră de mișcare care să afecteze îmbinarea. Această singură proprietate - o înghețare curată și instantanee - este avantajul practic care face ca aliajul de lipire eutectică să fie implicit pentru lipirea manuală cu pas fin și profesională.
De ce articulațiile afectate sunt periculoase, nu doar urâte
O îmbinare tocită nu este doar cosmetică. Structura cristalină alterată poate lăsa goluri microscopice și legături metalurgice slabe, astfel încât îmbinarea poate trece un test rapid, dar poate ceda ulterior la vibrații sau cicluri termice. Defecțiunile intermitente atribuite îmbinărilor reci sunt printre cele mai frustrante de diagnosticat tocmai pentru că uneori conexiunea funcționează. Prevenirea lor la sursă - cu un aliaj tolerant și o răcire constantă - este mult mai ieftină decât urmărirea lor ulterioară.
Latura iertătoare a 60/40
Gama de materiale plastice nu este doar o problemă. Unii tehnicieni o apreciază pentru sarcini precum ștergerea îmbinărilor, prelucrarea unei filete sau sculptarea lipiturilor pe conexiuni mai mari, unde o scurtă perioadă de lucru ajută de fapt. Pentru îmbinări nemodificate cu găuri străpunse, 60/40 are performanțe excelente și costă puțin mai puțin - motiv pentru care rămâne o opțiune implicită rezonabilă pentru lucrări generale de hobby și reparații.
Alegerea între 60/40 și 63/37 în funcție de aplicație
Niciun aliaj nu este universal „mai bun”; fiecare se potrivește unei lucrări diferite. Adaptați aliajul la lucrare.
După tipul de sarcină
- SMT cu pas fin și lipire manuală profesională: 63/37. Congelarea curată și instantanee reduce formarea de punți și îmbinări reci acolo unde precizia contează cel mai mult.
- Lipire și placare prin undă: 63/37 este alegerea comună datorită comportamentului său consistent și previzibil pe mai multe articulații simultan.
- Lucrări generale de hobby, găuri străpunse și reparații: 60/40 este perfect adecvat și de obicei mai ieftin.
- Sculptarea și ștergerea articulațiilor: Fereastra din plastic 60/40 oferă o etapă funcțională scurtă, pe care unii tehnicieni o preferă.
Special pentru începători
Ambele aliaje funcționează în timpul învățării, dar înghețarea tolerantă a aliajului 63/37 înseamnă mai puține îmbinări deteriorate, deoarece nu există o fereastră de plastic pe care o mână tremurândă să o poată strica. Mulți începători consideră că este aliajul cu care obțin mai ușor rezultate consistente, motiv pentru care este recomandarea obișnuită pentru o primă rolă de lipire, în ciuda costului marginal mai mare.
O regulă simplă de decizie
Dacă lucrarea este mică, densă sau trebuie să fie fiabilă, alegeți 63/37. Dacă lucrarea este mare, cu gaură traversantă, nemodificată și sensibilă la buget, 60/40 este suficient. În caz de dubiu, toleranța mai largă a lui 63/37 o face cea mai sigură opțiune implicită - prima mică de preț aduce consecvență.
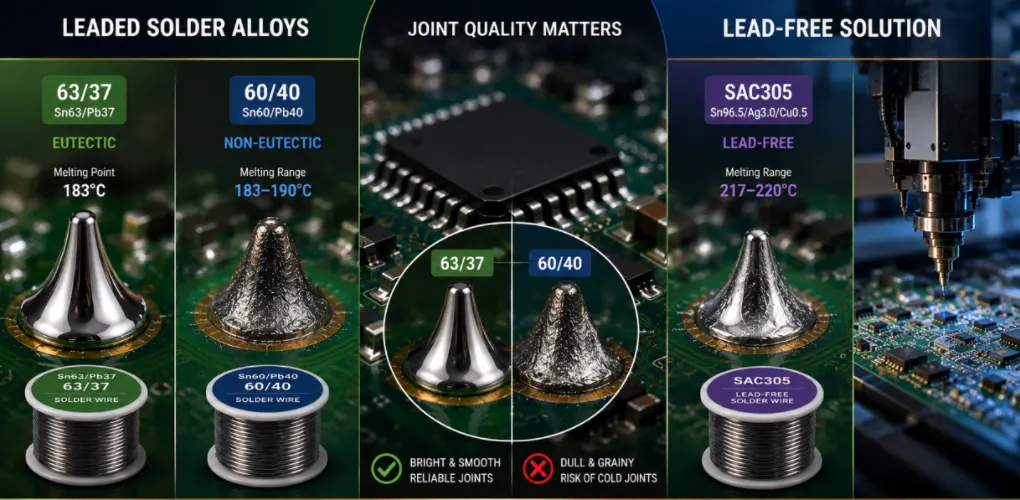
Figura 2. Comparație între lipirea 60/40 și 63/37
RoHS, fără plumb și unde lipirea cu plumb încă există
Atât 60/40, cât și 63/37 conțin plumb, deci niciuna nu este conformă cu directiva RoHS. Nu pot fi utilizate în produse comerciale vândute în UE și pe multe alte piețe care impun restricționarea substanțelor periculoase.
Alternativa fără plumb
Pentru o producție conformă, producătorii folosesc aliaje fără plumb, cel mai frecvent SAC305 (96.5% staniu, 3% argint, 0.5% cupru). SAC305 se topește mai sus - în jur de 217–220 °C - și se comportă diferit față de aliajul de lipit cu plumb: se umezește mai puțin agresiv, arată mai mat chiar și atunci când este utilizat corect și necesită fieruri de lipit mai fierbinți și un control mai strict al procesului. Trecerea de la aliajul cu plumb la cel fără plumb este o schimbare de proces, nu doar o înlocuire a materialului.
Unde lipirea cu plumb este încă permisă și preferată
Aliajele de lipit cu plumb rămân utilizate pe scară largă pentru prototipare, refacere, reparații, lucrări de hobby și anumite aplicații de înaltă fiabilitate scutite - aerospațială, apărare și unele contexte medicale - unde plumbul este încă permis deoarece fiabilitatea sa dovedită și absența riscului de lipire cu plumb depășesc alte preocupări. Pentru învățarea de zi cu zi și munca la banc de lucru unde RoHS nu se aplică, 63/37 și 60/40 rămân alegeri excelente și ușor de utilizat.
Amestecarea cu plumb și fără plumb
Evitați amestecarea celor două la aceeași îmbinare. Combinarea SAC305 cu aliaj de lipit cu plumb produce un aliaj cu un comportament de topire imprevizibil și poate slăbi îmbinarea. Dacă o placă a fost construită fără plumb, prelucrați-o fără plumb; dacă a fost construită cu plumb, prelucrați-o cu plumb. Păstrați aliaj de lipit separat și, în mod ideal, vârfuri de fier separate pentru fiecare.
Forme, depozitare și manipulare în siguranță a ambelor aliaje
Atât 60/40, cât și 63/37 vin în aceleași forme fizice și ambele necesită aceleași obiceiuri de evitare a plumbului.
Forme disponibile
Formele comune sunt sârma cu miez de colofoniu (standardul pentru lipirea manuală, cu flux încorporat în miez), sârma solidă (pentru utilizare cu flux separat), sârma în bară (pentru lipire prin undă și imersare) și sârma în pastă (pentru imprimare cu șablon și reflow). Diametrele comune ale sârmelor de 0.6–0.8 mm se potrivesc majorității lucrărilor pe plăci; sârma mai fină se potrivește SMT cu pas fin, iar sârma mai groasă se potrivește îmbinărilor și firelor mari.
Stocare
Depozitați sârma de lipit într-un loc răcoros și uscat; multe produse fac referire la standarde de materiale precum ASTM B32 pentru compoziție. Sârma se păstrează ani de zile. Pasta de lipit este diferită - are cerințe de refrigerare și termen de valabilitate pe care sârma nu le are, trebuie adusă la temperatura camerei înainte de utilizare și se degradează odată deschisă, așa că este cumpărată pentru a se potrivi unui ciclu de producție, mai degrabă decât stocată.
Siguranţă
Plumbul este un pericol real pentru sănătate. Lucrați cu ventilație, evitați să inhalați vaporii de flux, nu mâncați și nu beți pe bancul de lucru și spălați-vă pe mâini după manipularea aliajelor de lipit cu plumb. Păstrați aliajele de lipit strict separate de alimente. Aceste precauții sunt simple și obligatorii și se aplică în egală măsură pentru aliajele 60/40 și 63/37 - aliajele diferă prin comportamentul de topire, nu prin toxicitate.
Specificarea aliajului de lipit într-o comandă de asamblare
Dacă externalizați asamblarea, alegerea aliajului nu este doar o preferință de la producător - aceasta schimbă procesul, profilul termic și piețele pe care puteți vinde legal. Specificați acest lucru de la bun început.
Ce să declar
- Cu plumb vs. fără plumb — aceasta este prima și cea mai importantă decizie, determinată de regulile de conformitate ale pieței țintă.
- Aliaj specific dacă conține plumb — 63/37 pentru lucrări cu pas fin și fiabilitate ridicată, 60/40 unde costul contează și îmbinările sunt intacte.
- Documentația de conformitate necesară — Declarații RoHS/REACH dacă vindeți pe piețe reglementate.
De ce schimbă procesul
O linie fără plumb rulează un profil de reflow mai fierbinte, cu o temperatură de vârf mai mare și un control mai strict decât o linie cu plumb; cele două nu sunt interschimbabile la mijlocul producției. Comunicarea asamblorului cu privire la aliaj și obiectivul de conformitate înainte de producție îi permite să seteze profilul termic corect, să aleagă pasta compatibilă și să confirme că placa și componentele pot rezista la temperaturile necesare.
De la specificații la placa construită
Highleap Electronics operează linii de asamblare atât cu plumb, cât și fără plumb, conforme cu RoHS și va confirma aliajul potrivit, profilul de reflow și documentația pentru placa și piața țintă dumneavoastră înainte de începerea producției — semnalând orice problemă de conformitate sau termică în timpul unei revizuiri DFM gratuite.
Obțineți o ofertă pentru asamblarea PCB-urilor →
Întrebări frecvente
Este mai bună lipirea 63/37 sau 60/40?
Pentru majoritatea lucrărilor electronice, 63/37 - comportamentul său eutectic oferă o înghețare curată și instantanee, care rezistă îmbinărilor reci, ceea ce este important mai ales pentru lipirea fină și profesională. 60/40 este mai ieftin și perfect potrivit pentru hobby-uri generale și lucrări cu găuri străpunse.
Se topesc 60/40 și 63/37 la aceeași temperatură?
Încep să se topească în același punct, 183 °C. 63/37 este complet lichid acolo; 60/40 nu este complet lichid până la aproximativ 190 °C, ceea ce îi conferă un interval plastic pe care 63/37 îl are.
Ce este o lipire eutectică?
Unul a cărui compoziție se topește și îngheață la o singură temperatură precisă, precum un metal pur. 63/37 este aliajul eutectic de staniu-plumb; 60/40 se află chiar în afara punctului eutectic și nu este.
Pot folosi aceste aliaje de lipit în produse vândute în Europa?
Nu. Ambele conțin plumb și nu respectă cerințele RoHS. Folosiți un aliaj fără plumb, cum ar fi SAC305, pentru produsele comerciale conforme vândute în UE și pe piețe similare.
De ce arată îmbinarea mea 60/40 mată și granulată?
Probabil o îmbinare defectă — piesa s-a mișcat în timp ce aliajul de lipire era încă în zona sa plastică. Reîncălziți cu flux până când curge într-un con lucios și neted, apoi mențineți-l perfect nemișcat în timp ce se răcește.
Este un aliaj mai puternic decât celălalt?
63/37 este puțin mai puternic și mai consistent, dar pentru majoritatea articulațiilor diferența este mică. Consistența, nu rezistența brută, este adevăratul motiv pentru care profesioniștii îl preferă.
Pot combina 60/40 și 63/37?
Poți, iar rezultatul este un amestec aproape eutectic, dar există puține motive să faci acest lucru în mod deliberat. Evită însă să amesteci aliaj de lipit cu plumb cu unul fără plumb - această combinație se topește imprevizibil și poate slăbi îmbinările.

Posturi recomandate

Fabricarea PCB-urilor pentru filtre TMM4
Fabricarea PCB-urilor filtrului TMM4 este controlată de...

Fabricarea de PCB-uri TMM3 pentru module RF
Fabricarea PCB-urilor TMM3 este cea mai utilă acolo unde modulul RF...

Fabricarea PCB-urilor TMM6
Fabricarea TMM6 este pagina de control al procesului pentru un DK mediu...

Fabricarea PCB-urilor TMM10 pentru designuri RF compacte
CuprinsCum micșorează TMM10 structurile RFTMM10 vs...
Cum să obțineți o ofertă pentru PCB-uri
Hai să executăm o analiză DFM/DFA pentru tine și să te contactăm cu un raport. Poți încărca fișierele în siguranță prin intermediul site-ului nostru web. Avem nevoie de următoarele informații pentru a-ți oferi o ofertă de preț:
-
- Specificații Gerber, ODB++ sau .pcb.
- Lista BOM dacă aveți nevoie de asamblare
- Cantitate
- Timp de întoarcere
Pentru servicii PCBA, vă rugăm să furnizați lista de materiale (BOM) și orice instrucțiuni specifice de asamblare. De asemenea, oferim analize DFM/DFA pentru a optimiza proiectele dumneavoastră în ceea ce privește fabricabilitatea și asamblarea, asigurând un proces de producție fără probleme.