
Optimizarea și costurile proiectării viasurilor PCB perforate cu laser
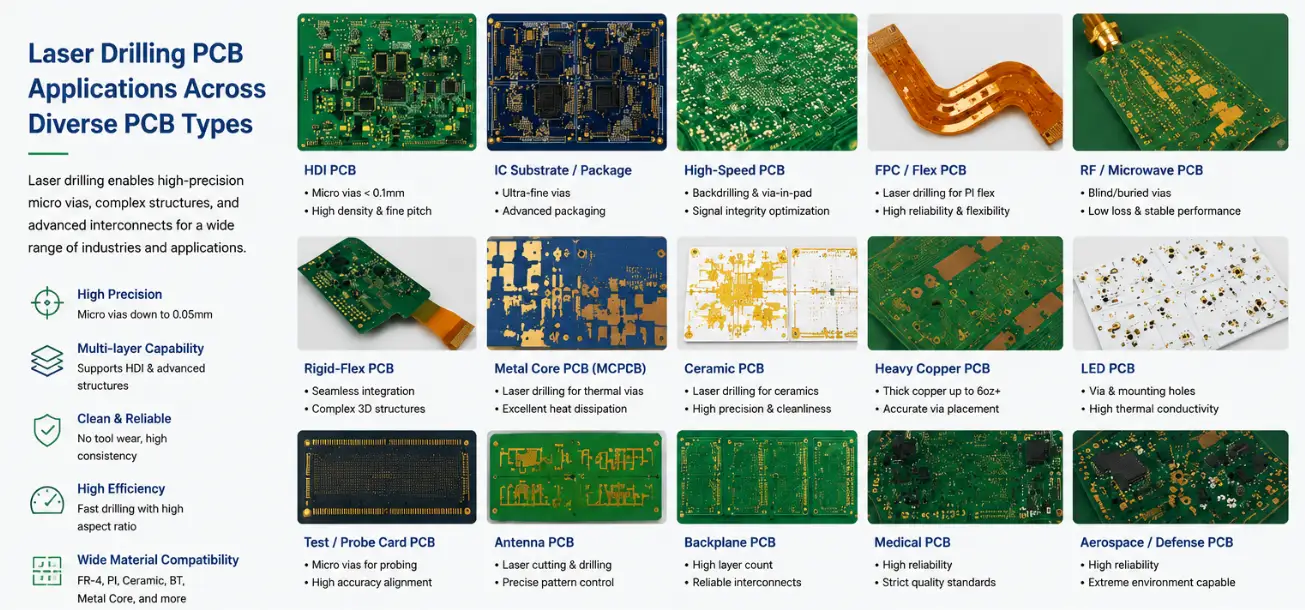
Figura 1. PCB cu găurire cu laser
Cuprins
- Când are nevoie de fapt de găurire cu laser pentru designul PCB-ului dumneavoastră?
- Reguli de proiectare Microvia: Numerele exacte care controlează costul și randamentul
- Raportul de aspect: Cea mai costisitoare greșeală în proiectarea HDI
- Regulile Via-in-Pad și erorile de asamblare despre care nimeni nu te avertizează
- Laser CO₂ vs. laser UV: pe care îl necesită sistemul tău stack-up
- Cum procesează inginerii CAM fișierele de găurire cu laser - și ce îi ajută
- Factorii de cost ai găuririi cu laser: Ceea ce determină creșterea sau scăderea ofertei HDI
- Cele 8 greșeli de design care sunt detectate la DFM Review
Găurirea cu laser a microviilor pentru PCB nu reprezintă o îmbunătățire a procesului de fabricație pe care o alegeți pentru prestigiu - este o soluție specifică pentru probleme specifice de rutare, iar alegerea acesteia fără a înțelege regulile de proiectare atașate duce la oferte de preț cu 40% mai mari decât se aștepta, semnalizări DFM care întârzie prototipul și defecțiuni pe teren care se datorează unor viae suprapuse umplute cu goluri care au trecut toate testele din fabrică. Acest ghid este scris pentru proiectanții de PCB și inginerii hardware care știu deja ce este o microvia și au nevoie de regulile de proiectare practice, pârghiile de cost, realitățile fluxului de lucru CAM și modurile de defecțiune - nu un ghid introductiv despre fizica laserelor.
Obțineți o recenzie gratuită HDI DFM
1) Când are nevoie de găurire cu laser pentru designul PCB-ului dumneavoastră?
1.1 Cele trei probleme de frezare pe care le rezolvă găurirea cu laser
Confirmă care dintre aceste trei probleme are de fapt designul tău înainte de a te dedica unei construcții HDI:
Problema 1 — Rutarea de evacuare BGA este blocată geometric de găuri străpunse. Un BGA cu pas de 0.50 mm are o distanță de 0.50 mm între centre. O via mecanică pentru o gaură străpunsă necesită un diametru al pad-ului de 0.60 mm (burghiu de 0.30 mm + inel inelar de 0.15 mm pe fiecare parte). Aceasta este mai mare decât pasul — fizic nu se poate potrivi o via pentru o gaură străpunsă în fiecare rând de BGA. O microvia de 0.15 mm cu un pad de 0.30 mm rezolvă această problemă. La un pas de 0.40 mm, chiar și 0.15 mm devin strâmți, fiind necesari 0.10 mm.
Problema 2 — Integritatea semnalului peste 5–10 GHz necesită viae fără stuburi. O gaură mecanică traversantă care transportă un semnal de la L1 la L4 pe o placă cu 16 straturi lasă un stub de cupru neutilizat (L5–L16) care rezonează la frecvențe înalte. Găurirea din spate elimină cea mai mare parte a acestuia, dar lungimea reziduală a stubului creează în continuare reflexii peste 10 GHz. O via oarbă perforată cu laser are zero stuburi prin construcție. Pentru benzile SerDes, DDR5 sau RF peste 5 GHz pe plăci multistrat, viaele oarbe pot fi o cerință de integritate a semnalului, nu o opțiune de densitate.
Problema 3 — Suprafața plăcii trebuie să se micșoreze, dar performanța nu. Plăcile dense se rutează uneori curat pe suprafețe multistrat standard, dar necesită cu 20% mai multă suprafață decât permite carcasa. O construcție HDI cu densitate microvia-in-pad poate recupera acest spațiu. Placa HDI costă mai mult pe inch pătrat, dar costul total poate scădea dacă reducerea suprafeței este suficient de mare.
| Stare de proiectare | Este nevoie de găurire cu laser? | Argumentare |
|---|---|---|
| Pas BGA ≤ 0.50 mm | Da | Cedarea geometrică a structurii Dog-bone prin intermediul unui fanout este la și sub 0.50 mm |
| Pas BGA 0.65 mm, suprafața plăcii nelimitată | Nu | Mecanica standard prin fanout este viabilă și mai ieftină |
| Frecvența semnalului > 10 GHz pe multistrat | Da | Mufa de tip „through-hole” degradează integritatea semnalului peste 5 GHz |
| Grosimea plăcii < 0.8 mm totală | Da | Burghiele mecanice nu pot atinge o adâncime controlată a orbirii la această grosime |
| BGA de 0.65 mm, placă mică, rutare densă | Evalua | Executați mai întâi o încercare de rutare — este posibil ca HDI să nu fie justificat |
1.2 Când găurirea cu laser este alegerea greșită
- Numai prototip sau <50 de unități: Timpul de livrare HDI este de 8-14 zile față de 5-7 zile pentru multistrat standard. Pentru verificarea funcțională, construcțiile standard vă permit să ajungeți mai repede.
- Placă care se frezează curat cu găuri străpunse: Un BGA cu 64 de bile de 0.50 mm și o suprafață a plăcii neconstrânsă poate fi adesea realizat cu viae de tip dog-bone și o construcție standard cu 6 straturi - la jumătate din costul unei construcții HDI.
- Proiecte în care creșterea densității nu compensează prima de cost: Unele modele HDI adaugă 50-80% la costul plăcii goale pentru câștiguri de rutare care ar fi putut fi obținute prin adăugarea a două straturi standard.
2) Reguli de proiectare pentru microvii: numerele exacte care controlează costul și randamentul
2.1 Diametrul de cale de acces — Implicit mai mare, cu excepția cazului în care forțele de pas impun altfel
Majoritatea proiectanților utilizează implicit microvia-uri de 0.10 mm, deoarece proiectele de referință HDI arată 0.10 mm. Aceasta este o greșeală - 0.10 mm este un minim determinat de constrângerile de pas, nu o valoare implicită. Fiecare via de 0.10 mm utilizată acolo unde 0.15 mm ar funcționa generează un cost suplimentar de găurire (aproximativ 1.6× costul de găurire al unei via-uri de 0.15 mm) fără niciun beneficiu de rutare.
Regula de selecție a diametrului:
- 0.10mm: Numai acolo unde pasul BGA ≤ 0.40 mm îl forțează sau unde suprafața stratului interior este limitată critic
- 0.125mm: Soluție intermediară practică pentru un pas de 0.40–0.45 mm acolo unde spațierea permite
- 0.15mm: Implicit pentru toate celelalte tipuri de frezare HDI — randament mai bun, costuri de găurire mai mici, placare cu cupru mai ușoară
2.2 Dimensiunea terenului — numărul cel mai adesea greșit
Platforma de contact care înconjoară o conexiune oarbă trebuie să permită două surse de eroare: precizia poziției laserului (±25µm) și înregistrarea laminării (±50–70µm, în funcție de numărul de cicluri de fabricație). Acestea se acumulează aditiv în cel mai rău caz.
| Prin diametru | Absolute Min Land Pad | Recomandat pentru producție | Min Inel inelar |
|---|---|---|---|
| 0.10mm | 0.22mm | 0.28mm | 0.05mm |
| 0.125mm | 0.25mm | 0.30mm | 0.063mm |
| 0.15mm | 0.28mm | 0.35mm | 0.065mm |
Setarea plăcuțelor la minimul absolut creează un design care nu tolerează nimic. Plăcuțele recomandate pentru producție adaugă o marjă de 0.06–0.07 mm care supraviețuiește variațiilor normale ale procesului. Zona suplimentară de cupru nu costă nimic la fabricație.
2.3 Greutatea foliei de cupru pe straturile de acumulare
Straturile de acumulare HDI trebuie să utilizeze o folie de cupru de ½ oz (17µm) - nu 1 oz. Pentru găurirea cu CO₂, o fereastră de cupru (mască conformă) este gravată chimic înainte de găurirea cu laser. În cazul 1 oz de cupru, subgravarea deplasează diametrul minim efectiv al via forabilă de la 0.10 mm la 0.12–0.13 mm. În cazul ½ oz de cupru, se poate obține o valoare fiabilă de 0.10 mm. Specificați „½ oz de cupru pe toate straturile de acumulare HDI” în notele de fabricație. Mulți proiectanți copiază straturi non-HDI care specifică 1 oz pe toată suprafața și nu își dau seama de impact.
3) Raportul de aspect: Cea mai costisitoare greșeală în proiectarea HDI
3.1 De ce raportul de aspect controlează fiabilitatea — nu doar randamentul
Raportul de aspect al microvia = grosimea dielectricului ÷ diametrul via. Pe măsură ce acest raport crește peste 0.8:1, chimia de cupraj are dificultăți din ce în ce mai mari în a ajunge la baza via. Rezultatul este un cupru subțire la genunchiul via - exact acolo unde se concentrează stresul termic în timpul ciclului de temperatură. Modul de defecțiune nu este o deschidere imediată. Este o via care trece testul din fabrică, trece inspecția la intrare și cedează după 200-400 de cicluri termice pe teren.
3.2 Cost și fiabilitate în funcție de raportul de aspect
| Prin intermediul Dia. | Dielectric | Raportul de aspect | Costul de foraj (relativ) | Randament la prima trecere | Durata de viață a ciclului termic |
|---|---|---|---|---|---|
| 0.15mm | 75μm | 0.50:1 ✓ | 1.0 × | 99% + | > 1,000 de cicluri |
| 0.10mm | 75μm | 0.75:1 ✓ | 1.6 × | 97-98% | 800-1,000 de cicluri |
| 0.10mm | 100μm | 1.0:1 ⚠ | 2.8 × | 93-95% | 400-600 de cicluri |
| 0.10mm | 110μm | 1.1:1 ✗ | 3.5 × | 88-92% | 200-400 de cicluri |
Cum creează proiectanții raporturi de aspect greșite: copierea unei suprapuneri în care dielectricul de acumulare era de 75 µm, dar fabricantul înlocuiește cu o variantă de prepreg puțin mai groasă - 100 µm în loc de 75 µm. Aceeași valoare de 0.10 mm prin intermediul căreia raportul de aspect crește de la 0.75:1 la 1.0:1. Specificați întotdeauna grosimea dielectricului întărit (de exemplu, „prepreg 1080, întărit 60 µm ±5 µm”), nu doar numărul de stil al prepreg-ului.
3.3 Soluția: Alegeți preimpregnantul potrivit
- Prepreg 1080 cu un conținut de rășină de 65–70%: Se întărește până la 55–65 µm — ideal pentru fibră de 0.10 mm (raport de aspect 0.55–0.65:1)
- Prepreg 1080 cu 55% rășină: Se întărește până la 70–80 µm — acceptabil pentru 0.10 mm (0.70–0.80:1)
- Preimpregnat 2116: Se întărește până la 110–130µm — Nu utilizați ca unic dielectric de acumulare pentru fișe de 0.10 mm
Majoritatea încălcărilor DFM ale raportului de aspect sunt cauzate de proiectanții care specifică prepreg 2116 în compilare, deoarece aceasta era opțiunea implicită în instrumentul lor de compilare. Trecerea la prepreg 1080 costă la fel și rezolvă complet problema.
4) Regulile Via-in-Pad și erorile de asamblare despre care nimeni nu te avertizează
4.1 Când este necesar vs. când este opțional un Via-in-Pad
Via-in-pad plasează microvia direct în interiorul pad-ului BGA sau QFN, nu lângă acesta. Este necesar atunci când pasul BGA este de 0.40 mm sau mai mic și nu există un canal de rutare între pad-uri pentru o evadare convențională. NU este necesar automat pentru toate plăcile HDI - multe BGA cu pas de 0.50 mm evadează cu via-uri oarbe plasate între pad-uri, nu în interiorul lor. Via-in-pad adaugă costuri prin umplerea cu cupru și planarizare. Nu specificați acest lucru fără a confirma că rutarea este într-adevăr necesară.
4.2 De ce Via-in-Pad neumplută distruge randamentul asamblării
O placă de lipit deschisă prin intermediul unei interfețe de lipit absoarbe pasta de lipit în gaură în timpul reflow-ului. Aliajul de lipit nu se întoarce - umezește pereții găurii și rămâne înăuntru. Rezultatul este o îmbinare BGA lipsită de aliaj de lipit: suficient aliaj de lipit rezidual pentru continuitate la temperatura camerei, dar rezistență mecanică insuficientă pentru a supraviețui vibrațiilor sau ciclurilor termice. Acest mod de defecțiune trece în mod constant testele electrice și radiologice la temperatura camerei și apare doar la revenirile pe teren sau la testele accelerate de durată de viață.
4.3 Specificații pentru umplutura de cupru — Ce trebuie să conțină notele de fabricație
Specificați explicit toate aceste patru elemente, altfel fabricatorul va aplica valori implicite care pot fi greșite:
- Locații Via-in-pad: Enumerați după indicatorul de referință, numele rețelei sau apelul de pe desenul de fabricație — nu „toate via-urile de sub BGA” (prea ambiguu)
- Metoda de umplere: „Umplutură galvanizată cu cupru” — nu „via umplută” (ar putea însemna umplută cu rășină, ceea ce este insuficient pentru pas fin)
- Planarizare: „CMP planarizat, proeminență ≤15µm deasupra cuprului înconjurător” pentru pas de 0.40 mm; ≤25µm acceptabil pentru pas de 0.50 mm
- Specificație nulă: „≤10% suprafață goală a secțiunii transversale conform IPC-6012D” — solicitați ≤8% pentru orice aplicație cu cerințe termice >500 de cicluri
4.4 Apertura șablonului trebuie redusă în locațiile Via-in-Pad
Proeminența cu via umplută (chiar și la ≤15µm) ocupă volumul de pastă de lipit. Deschiderea șablonului de pastă de lipit la pad-urile BGA via-in-pad ar trebui să fie 80-90% din suprafața nominală a pad-ului pentru a compensa. Inginerul de asamblare are nevoie de lista de locații via-in-pad pentru a proiecta corect deschiderea șablonului - aceste informații nu sunt transmise automat de la notițele de fabricație PCB către echipa de asamblare.
5) Laser CO₂ vs. Laser UV: Care este necesar pentru gama ta de produse?
5.1 Dependența materială
Laserul CO₂ (infraroșu 10.6 µm) ablatează rășina dielectrică, dar se reflectă pe cupru — necesitând o fereastră de cupru pre-gravată (mască conformală) înainte de a găuri dielectricul de dedesubt. Laserul UV (355 nm) ablatează direct cuprul și găurește cuprul și dielectricul într-o singură operație.
| Material dielectric | Laser necesar | Diametrul Min Via | Viteză | Cost vs. CO₂ Valoare de referință |
|---|---|---|---|---|
| FR4 standard, FR4 cu Tg ridicat, FR4 fără halogeni | CO₂ (standard) | 0.10mm | 400–600 de căi/min | 1.0 × |
| Straturi flexibile de poliimidă în straturi rigide-flex | De preferință UV, utilizabil CO₂ | 0.075 mm (UV) | 200–400 de căi/min | 1.15–1.25× |
| un laminat special cu pierderi reduse, PTFE-ceramică | UV necesar | 0.075mm | 200–350 de căi/min | 1.20–1.35× |
| Substraturi ceramice cu miez de sticlă | Necesită UV în picosecunde | 0.025mm | 50–150 de căi/min | 2.5–4.0× |
Implicații de proiectare: Dacă straturile de placare cu circuite imprimate de înaltă frecvență utilizează laminate speciale cu pierderi reduse sau pe bază de PTFE în straturile de construcție, confirmați că producătorul are capacitate laser UV înainte de a finaliza construcția. Producătorii care au doar laser CO₂ fie vor refuza comanda, fie vor înlocui stratul de construcție cu un dielectric diferit.
Panouri hibride 5.2 CO₂ + UV
Unele modele combină straturi interioare standard FR4 cu laminat special cu pierderi reduse sau pete de material de înaltă frecvență pentru secțiunile RF. Dacă dielectricul de acumulare HDI în zona RF nu este FR4, producătorul are nevoie de rețete de găurire specifice zonei: UV în zonele laminate speciale cu pierderi reduse, CO₂ în alte părți. Acest lucru este fezabil, dar necesită delimitări explicite ale zonelor în desenul de fabricație. Notele vagi, cum ar fi „pete de laminat special cu pierderi reduse în zona RF”, îl obligă pe inginerul CAM să ghicească - și vor utiliza setări conservatoare care nu sunt optime pentru niciuna dintre zone.
6) Cum procesează inginerii CAM fișierele de găurire cu laser - și ce îi ajută
6.1 Cele patru lucruri pe care ingineria CAM le face cu fișierele HDI
Înțelegerea fluxului de lucru CAM vă permite să pregătiți fișiere care intră direct în producție, în loc să declanșați un ciclu de revizuire de 24-48 de ore:
Pasul 1 — Verificarea suprapunerii. Inginerul CAM verifică dacă grosimile dielectrice specificate produc valorile corecte ale impedanței ȘI acceptă raporturile de aspect ale via în proiectare. Dacă ați specificat prepreg-ul doar după numărul stilului (nu grosimea întărită), inginerul CAM utilizează varianta implicită din fabrică pentru stilul respectiv — care poate diferi de ceea ce a presupus instrumentul EDA pentru calculul impedanței.
Pasul 2 — Extragerea perechilor de straturi prin intermediul unor via-uri oarbe. Programul de găurire cu laser este construit prin extragerea formelor via-urilor care apar pe un strat, dar nu și pe cel opus. Dacă designul dvs. are via-uri oarbe care conectează straturi neadiacente (cea mai frecventă eroare de proiectare HDI), aici se prinde problema — după ce ați așteptat o zi pentru cotație.
Pasul 3 — Hartă de compensare a înregistrării. Densitatea inegală a cuprului în straturile interioare provoacă o expansiune neuniformă a panoului în timpul laminării, deplasând pozițiile reale ale cuprului față de coordonatele CAD. CAM calculează o hartă a distorsiunii la nivelul întregului panou și pre-decalează pozițiile burghiului cu laser pentru a compensa. Straturile interioare cu o distribuție foarte inegală a cuprului (80% centru, 20% margini) fac ca acest model să fie mai puțin precis, crescând eroarea de poziție.
Pasul 4 — Generarea ferestrei măștii conforme. Pentru găurirea cu CO₂, CAM generează ferestre de gravare a cuprului în jurul fiecărui punct de trecere orb — diametrul ferestrei = diametrul traversei + 50–75 µm pe fiecare parte. Dacă designul plăcuței stratului exterior nu lasă suficient cupru în jurul acestor ferestre, CAM va semnala geometria marginală.
6.2 Ce trebuie să includeți în fișierele dvs. pentru a evita schimbul de replici
- Grosimea dielectricului întărit per strat, nu doar stilul prepreg: „1080 prepreg, întărit 60µm ±5µm” — nu „1080”. Aceasta blochează simultan raportul de aspect și calculul impedanței.
- Orb prin perechi de straturi menționate explicit: „Via-uri oarbe Stratul 1→Stratul 2 (ambele fețe)” în notele de fabricație. Inginerii CAM au văzut suficiente perechi de straturi specificate incorect, astfel încât o solicitare explicită evită o solicitare de revizuire.
- Locațiile Via-in-pad identificate: Listați după referințe, nume de rețea sau PDF marcat. Fără acestea, CAM aplică procesul standard de umplere - care poate fi dop de rășină, nu umplere cu cupru.
- Notă privind echilibrul cuprului pentru straturi rare: Dacă un strat este intenționat rar (30% cupru din motive de impedanță), notați acest lucru explicit, astfel încât inginerul CAM să nu îl semnaleze ca o posibilă eroare de proiectare.
6.3 Care sunt cauzele celor mai frecvente întârzieri în revizuiri
- Fișierul de găurire pentru via oarbă nu distinge care via se opresc la ce strat - CAM trebuie să reconstruiască din geometria suprapusă
- Stack-up specifică preimpregnatul doar după stil — producătorul trebuie să confirme ce variantă este în stoc și dacă respectă raportul de aspect
- Via-in-pad și via-urile oarbe standard nu sunt diferențiate — producătorul nu poate determina cerințele procesului de umplere
- Specificația de impedanță face referire la un strat plan care nu există în stivuirea trimisă.
Niciuna dintre acestea nu necesită o modificare a designului. Necesită documentație care durează 30 de minute și economisește 48 de ore.
7) Factorii de cost ai găuririi cu laser: Ce anume determină creșterea sau scăderea ofertei HDI
7.1 Cinci variabile care influențează prețul
Variabila 1 — Numărul de via-uri. Timpul de lucru al mașinii laser reprezintă blocajul HDI. 6,000 de via-uri oarbe per panou găuresc de 3 ori mai mult decât 2,000. Optimizarea designului — utilizarea găurilor străpunse îngropate pentru a înlocui lanțurile de via-uri oarbe stivuite, partajarea via-urilor între perechi de semnale adiacente — reduce direct numărul de via-uri și costul.
Variabila 2 — Diametrul căii de acces și numărul de lovituri laser. O căție de acces de 0.10 mm necesită 6-10 lovituri laser (model de trepanare). O căție de acces de 0.15 mm necesită 3-5. Pe un panou cu 3,000 de căi de acces, schimbarea celor care nu necesită 0.10 mm cu 0.15 mm economisește aproximativ 30-40% din timpul de lucru al mașinii laser. Reducere reală și măsurabilă a costurilor.
Variabila 3 — Numărul de cicluri de laminare. Fiecare ciclu adaugă 2-3 zile și un cost proporțional. Tipul I (2 cicluri) → Tipul II (3 cicluri) → Tipul III (4+ cicluri) adaugă fiecare aproximativ 25-35% per ciclu suplimentar.
Variabila 4 — Cerința de umplere cu cupru. Umplerea cu galvanizare cu cupru pentru vialele suprapuse adaugă 18-30 de ore per ciclu de umplere. Dacă vialele decalate (decalaj orizontal ≥0.20 mm între perechile adiacente) funcționează în rutare, eliminarea cerinței de umplere economisește 20-35% din costul HDI per strat.
Variabila 5 — Tipul de laser. CO₂ este costul standard. Laserul UV (necesar pentru dielectricii non-FR4) adaugă 15-25%. Bugetul este necesar dacă stratul de acumulare utilizează laminate speciale cu pierderi reduse sau pe bază de PTFE în straturile de acumulare.
7.2 Indicele costurilor în funcție de tipul de construcție
| Tip de construcție | Cicluri de laminare | Cost vs. MLB standard | Timp de livrare tipic |
|---|---|---|---|
| Multistrat standard (fără HDI) | 1 | 1.0 × | 5-7 zile |
| Tip I (1+N+1), viauri eșalonate | 2 | 1.5–1.8× | 8-11 zile |
| Tip I + umplutură de cupru prin pad via-in | 2 | 1.8–2.2× | 9-12 zile |
| Tipul II (2+N+2), eșalonat | 3 | 2.0–2.5× | 11-14 zile |
| Tip II, viale umplute cu cupru stivuite | 3 | 2.5–3.2× | 13-16 zile |
| Tip III / HDI în orice strat | 4+ | 3.5–5.0× | 14-21 zile |
8) Cele 8 greșeli de design care sunt detectate la revizuirea DFM
Acestea apar cel mai frecvent în recenziile HDI DFM. Toate sunt reparabile înainte de fabricație - niciuna nu necesită o redirecționare completă.
- Orb prin conectarea straturilor neadiacente. O conexiune oarbă de la L1 la L3 într-o construcție de tip I nu este fabricabilă — laserul se oprește la primul fir de cupru pe care îl întâlnește (L2). Remediere: două conexiuni oarbe secvențiale prin configurație decalată sau suprapusă.
- Raport de aspect peste 0.8:1 din cauza preimpregnării greșite. De obicei, cauzat de specificarea prepreg-ului 2116 (se întărește la 110–130µm) cu fire de 0.10 mm. Remediere: trecerea prepreg-ului de acumulare la tip 1080 la o grosime de întărire de 60–70µm.
- 1 g de cupru pe straturile de acumulare HDI. Degradează calitatea ferestrei măștii conformale și crește diametrul minim efectiv al via la 0.12–0.13 mm. Corecție: specificați ½ oz (17 µm) de cupru pe straturile de acumulare în notele de fabricație.
- Zone de teren dimensionate la minimum absolut, fără margini. Orice variație de înregistrare la toate cauzează o ruptură. Corecție: utilizați valorile recomandate pentru producție în Secțiunea 2.2.
- Placa de conectare Via-in nu este identificată în notele de fabricație. Fabricatorul aplică un dop standard de rășină pe toate via-urile oarbe; locațiile via-in-pad sunt procesate greșit. Corecție: listarea explicită a locațiilor via-in-pad cu umplutura de cupru și planarizarea CMP specificată.
- Vialele stivuite acolo unde sunt decalate ar funcționa. Adăugarea inutilă a costului de umplere cu cupru și a peste 30 de ore de procesare. Remediere: verificați dacă se poate realiza o decalaj orizontal de 0.20 mm între perechile de fire de acces — dacă da, treceți la decalaj.
- Grosimea dielectricului nu este specificată, doar model prepreg. Fabricator folosește varianta lor actuală din stoc, care poate diferi de grosimea de 75 µm presupusă de instrumentul EDA. Corecție: specificați grosimea dielectricului întărit per strat cu toleranță.
- Dezechilibrul densității cuprului creează riscul de abatere de la înregistrare. Straturile interioare cu <25% cupru pe o jumătate cauzează expansiunea neuniformă a panoului și acumularea de erori de înregistrare pe parcursul ciclurilor de laminare. Remediere: adăugați umplutură de cupru hașurată în regiunile rare — nu este nevoie să se conecteze la nicio rețea.
8.1 Infrastructura de foraj cu laser a Highleap
Highleap Electronics oferă o capacitate completă de producție HDI:
- Laser CO₂: 6 sisteme, minim 0.10 mm, 400–600 via/min, proces de mască conformală pentru FR4 și toate laminatele compatibile cu FR4
- Laser UV: 2 sisteme, minim 0.075 mm, ablație directă a cuprului — un laminat special cu pierderi reduse, PTFE, compatibil cu poliimidă
- Umplutură de cupru: Umplutură de cupru electrolizat cu CMP la o proeminență ≤15µm; specificația golurilor ≤8% (depășește IPC-6012D Clasa 3 ≤10%)
- Tipuri de construcții: Tipul I până la tipul III, HDI în orice strat, până la 4 straturi de acumulare pe față, hibrid HDI rigid-flexibil
- Recenzie DFM: Fiecare ofertă HDI include verificarea raportului de aspect, verificarea perechilor de straturi și revizuirea solicitărilor de umplere cu cupru în termen de 24 de ore — cu recomandări specifice de remediere, nu semnalizări de respingere.

Posturi recomandate
Taconic RF 35 vs. PCB RO4350B
CuprinsRF-35 vs RO4350B Achiziții și...

Fabricarea PCB-urilor pentru filtre TMM4
Fabricarea PCB-urilor filtrului TMM4 este controlată de...

Fabricarea de PCB-uri TMM3 pentru module RF
Fabricarea PCB-urilor TMM3 este cea mai utilă acolo unde modulul RF...

Fabricarea PCB-urilor TMM6
Fabricarea TMM6 este pagina de control al procesului pentru un DK mediu...
Cum să obțineți o ofertă pentru PCB-uri
Hai să executăm o analiză DFM/DFA pentru tine și să te contactăm cu un raport. Poți încărca fișierele în siguranță prin intermediul site-ului nostru web. Avem nevoie de următoarele informații pentru a-ți oferi o ofertă de preț:
-
- Specificații Gerber, ODB++ sau .pcb.
- Lista BOM dacă aveți nevoie de asamblare
- Cantitate
- Timp de întoarcere
Pe lângă fabricarea de PCB-uri, oferim o gamă completă de servicii electronice, inclusiv proiectare PCB, PCBA și soluții la cheie. Indiferent dacă aveți nevoie de ajutor cu prototiparea, verificarea designului, aprovizionarea cu componente sau producția de masă, vă oferim asistență completă pentru a asigura succesul proiectului dumneavoastră.
Pentru servicii PCBA, vă rugăm să furnizați lista de materiale (BOM) și orice instrucțiuni specifice de asamblare. De asemenea, oferim analize DFM/DFA pentru a optimiza proiectele dumneavoastră în ceea ce privește fabricabilitatea și asamblarea, asigurând un proces de producție fără probleme.