
Krav på ritningar för kretskortstillverkning för speciella processer
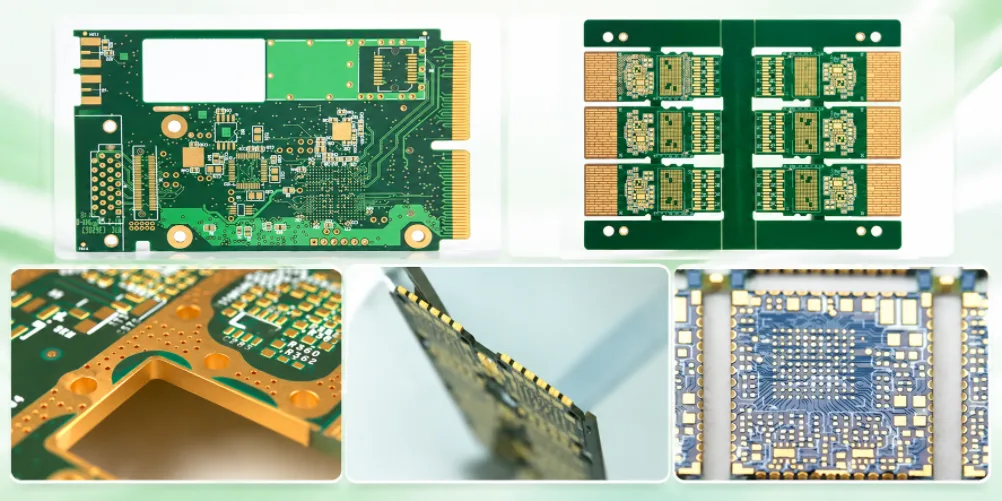
Ritningar för kretskortstillverkning behöver kommunicera mer än kretskortskonturer och koppargrafik när en design inkluderar selektiva guldfingrar, spår med kontrollerat djup, frästa håligheter, kantplätering, bakborrning eller fyllda vior. Saknade processdetaljer kan försena offerter, utlösa tekniska frågor eller leda till tillverkningsantaganden som påverkar passform och funktion. Den här guiden förklarar vilka ritningsförklaringar, stödjande filer och godkännandekrav som köpare och ingenjörer bör förbereda innan de släpper ett specialprocess-kretskort för tillverkning.
På den här sidan
Tillverkningsmöjlighet och offertomfattning beror på den levererade designen och kraven.
Krav på ritningar för kretskortstillverkning för speciella processer
Gerber-filer beskriver kopparkonstverk, lödmasker och andra definierade bildlager, medan NC-borrdata kommunicerar hålplaceringar och borrinformation. Dessa filer kanske inte helt förklarar den avsedda tillverkningsmetoden, bearbetningsdjupet, lokaliserad plätering, referensreferenser eller inspektionskriterier. En kontrollerad tillverkningsritning kopplar dessa krav till specifika funktioner på det färdiga kortet.
För ett kretskort med specialfunktioner bör tillverkningspaketet identifiera kortrevision, färdiga dimensioner, lagerkonstruktion, materialkrav, ytbehandlingar, håldefinitioner och tillämpliga acceptanskriterier. Varje kritisk funktion bör ha en tydlig hänvisning till sin plats och relevant tillverkningsinstruktion. Om en ritning strider mot den medföljande Gerber-ritningen, borrdata eller godkänd uppbyggnad, bör avvikelsen lösas innan produktionssläpp.
Kortidentifiering och dimensioner
Artikelnummer, revision, enheter, färdig kontur, referensreferenser, skivtjocklek och måttoleranser.
Lagerkonstruktion och material
Laminatkvalitet, godkända substitutioner, lagerantal, dielektrisk konstruktion, kopparkrav, lödmask och ytfinish.
Instruktioner för specialprocesser
Lokal plätering, spår- eller kavitetsdjup, via anslutningar, fyllnings- och lockkrav, kantgeometri och inspektionsdetaljer.
Acceptans- och revisionskontroll
Tillämplig standard och revision, acceptansklass där så anges, elektriskt test, impedanskrav, inspektionsrapporter och ändringsgodkännanden.
En specialprocessritning kompletterar den bredare checklistan för kretskortsdesign för tillverkning , som tar upp andra överväganden gällande design och produktionsberedskap. De två tjänar olika syften: allmänna DFM-kontroller hjälper till att identifiera tillverkningsproblem, medan detaljerade tillverkningsförslag definierar vad fabriken förväntas bygga och verifiera.
Den erforderliga detaljnivån beror på designen. Ett konventionellt flerskiktskort kan behöva endast ett standardtillverkningspaket och tydligt definierade specifikationer. Ett kort med blindspår, lokal kontaktplätering eller fräsning med kontrollerat djup behöver vanligtvis ytterligare vyer, mått och processspecifika instruktioner.
Speciella PCB-processer och obligatoriska ritningsanvisningar
Följande matris sammanfattar den information som vanligtvis behövs för att bedöma tillverkning av kretskort med specialprocesser. Använd de rader som gäller för den faktiska konstruktionen. Numeriska gränser, material, processtillgänglighet och inspektionsmetoder måste fastställas för det specifika projektet snarare än att antas utifrån ett generiskt exempel.
| Process eller funktion | Ritnings- och datakrav | Saker att bekräfta före produktion |
|---|---|---|
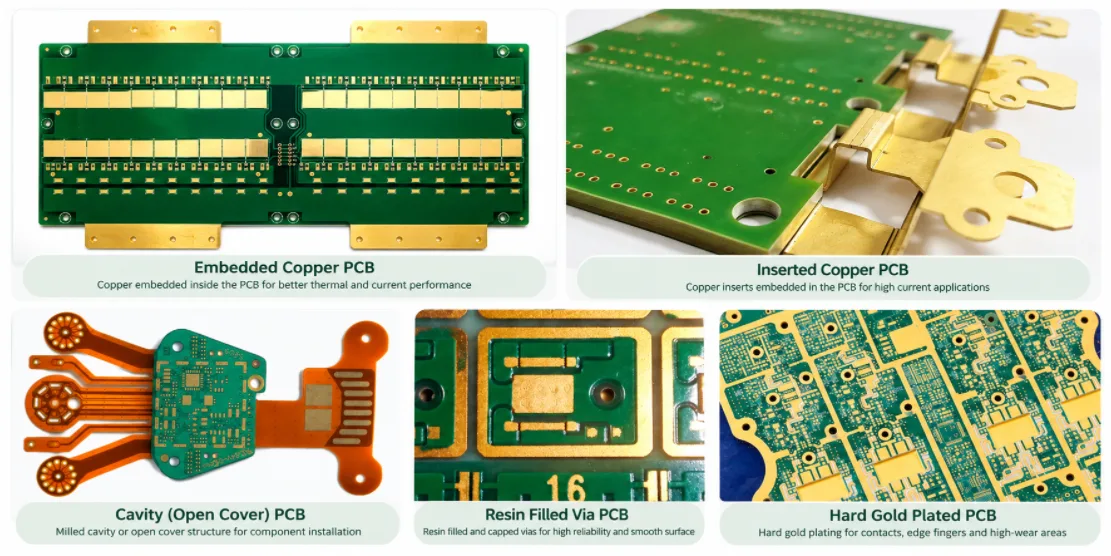
| Selektiva fingrar av hårdguld | Identifiera kontaktområdet, fingerdimensioner, pläteringsspecifikation och tjocklek, fasvinkel och berörd sida. | Pläteringsmetod, kontaktytornas gränser, avfasningsspel och tillämpliga acceptanskriterier. |
| Blandade eller segmenterade guldfingrar | Måttsätt fingerlängder och segment, markera pläteringsgränser och identifiera anslutningsgränssnittet för kontaktdonet. | Kontaktingrepp, pläteringskontinuitet, krav på selektiva mönster och dimensionstoleranser. |
| Blind eller djupkontrollerad plats | Ange spårgeometri, bearbetningssida, djup eller återstående materialtjocklek, tolerans och referenspunkt. | Verktygsåtkomst, restlaminat, djupmätning och inspektionsmetod. |
| Fräst hålrum eller ficka | Definiera XY-placering och dimensioner, djup eller målgolvets tjocklek, referenspunkt och eventuella begränsningar för exponerad koppar. | Genomförbarhet vid fräsning, frigång för återstående lager, lokal tjocklek och krav på skräpkontroll. |
| Kantplätering | Markera de metalliserade skivkanterna, önskad ytbehandling, relevanta mått och områden där pläteringen måste sluta. | Pläterings- och fräsningssekvens, koppartäckning, kantavstånd och acceptanskrav. |
| Kronerade hål | Identifiera placeringen av halvhål, den färdiga hålgeometrin, pläteringskrav och den slutliga kortkanten. | Hål-till-kant-registrering, bibehållen koppar, tillverkningssekvens och inspektionskriterier. |
| Bakborrning | Ange ingångssida, borrdiameter, mål- eller stopplager, tillämpliga nätreferenser och resterande via-stub-gräns. | Skiktdjup, borrregistrering, kvarvarande koppar och metod som används för att verifiera kravet. |
| Blinda, nedgrävda och mikrovias | Identifiera sammankopplade lagerpar, borr- och dynastorlekar, fyllnings- eller täckningskrav, och staplade eller förskjutna via struktur där så är tillämpligt. | Krav för sekventiell laminering, registrering, begränsningar av bildförhållande och granskning av tillförlitlighet. |
| Fylld via-in-pad (VIPPO) | Identifiera via platser, fyllnadsmaterial eller process, kopparbeklädnad, planhet och krav på lödbar ytbehandling. | Godkänd fyllningsprocess, lockkonstruktion, ytbeskaffenhet och acceptanskriterier. |
| Presspassningshål för kontaktdon | Definiera färdigt håls diameter och tolerans, pläteringskrav, instickszon och kontaktens artikelnummer. | Hålstorlekskapacitet, komponentspecifikation, ytkompatibilitet och ansvar för insättningsvalidering. |
| Hög kopparviktskonstruktion | Ange färdig kopparvikt eller tjocklek per lager, där det är relevant, tillsammans med krav på strömförande och termisk design. | Etsningskompensation, pläteringsuppbyggnad, frigångskrav och tillverkningsmöjlighet. |
| Fina linje- och finavståndsfunktioner | Identifiera minimikrav för linjer/utrymmen, kritiska avstånd, berörda lager och eventuell kontrollerad geometri. | Avbildnings- och etsningskapacitet, koppartjocklek, kompensation och utbyteshänsyn. |
| Flera ytfinishar | Kartlägg varje ytbehandling till sitt angivna område, specificera ytbehandlingskraven och definiera tydligt maskerings- eller randvillkor. | Process-sekvenskompatibilitet, gränskontroll och lämplighet för avsedda kontakter eller monteringsprocessen. |
| Kuponger och testning med kontrollerad impedans | Specificera referensnät eller -lager, enkelsidiga eller differentiella mål, tolerans och obligatoriska testrapporter. | Föreslagen stapling, spårgeometri, kupongdesign och överenskommen mät- och acceptansmetod. |
Viktig skillnad för mekaniska egenskaper
Ett blindspår, en fräst ficka och ett icke-pläterat genomgående spår beskriver olika krav. Identifiera funktionstypen explicit och använd en sektionsvy med en tydlig djupreferens när snittet inte går genom hela skivans tjocklek. En anmärkning som endast identifierar en spårkontur är otillräcklig om det avsedda djupet förblir odefinierat.
För selektiva kontaktytor bör ritningen skilja hårdguldskontaktytor från andra ytbehandlade kopparytor. En generell anmärkning om ytfinish definierar inte nödvändigtvis den erforderliga lokala pläteringen, tjockleken eller avfasningen. På liknande sätt kräver bakborrning en tydlig hänvisning till ingångssidan och målskiktet snarare än en generell instruktion för att ta bort oanvända via-cylindrar.
Anta inte att alla avancerade funktioner kan tillverkas med samma processsekvens. Bekräfta den föreslagna konstruktions- och godkännandemetoden med kretskortstillverkaren, särskilt när flera specialprocesser samverkar i en och samma design.
Vanliga konflikter med PCB-ritningar och förhandskontroller
Förseningar i tillverkningen börjar ofta med motstridiga instruktioner snarare än saknade illustrationer. Följande problem är värda att lösa innan tillverkningspaketet skickas för offert eller produktionssläpp.
Spaltgeometri visas, men djup saknas
Tillverkaren kan inte avgöra om funktionen är genomgående eller blindskär. Lägg till bearbetningssidan, djupreferens, tolerans och en sektionsvy där det behövs.
Hårt guld och allmän ytfinish förväxlas
En ritning kan specificera hårt guld medan finishanmärkningen generellt applicerar ENIG på kortet. Markera kontaktområdet och ange de tillämpliga finishkraven separat.
Stackup- och tillverkningsfiler använder inkonsekventa lagernamn
Ett nät, referensplan eller via-anslutning kan tolkas mot fel kopparlager. Justera lagernamnen över stapeln, bilden, borrtabellerna och ritningen.
Toleransen anges utan en entydig referenspunkt
Ett djup- eller profilkrav kan vara svårt att mäta konsekvent utan en definierad referens. Identifiera referenspunkten och den avsedda mätmetoden.
Exempel på tillverkningsanteckningar för teknisk granskning
Följande exempel illustrerar hur man uttrycker tillverkningsavsikt. Ersätt varje platshållare med ett godkänt projektvärde och bekräfta att den valda processen kan uppfylla de angivna kraven innan ritningen släpps.
Illustrativa beskrivningar – inte universella tillverkningsspecifikationer
1. Spår med kontrollerat djup: FRÄSNING FRÅN [SIDA]; MÅLDJUP [VÄRDE] ± [TOLERANS], REFERENSERAD TILL [UTPASSNINGSYTA]; ÅTERSTÅENDE MATERIALTJOCKLEK [VÄRDE]. SE AVSNITT [REFERENS].
2. Guldfingrar: APPLICERA [GODKÄND KONTAKTYTNING] ENDAST PÅ DET IDENTIFIERADE KONTAKTOMRÅDET; PLÄTERINGSTJOCKLEK [SPECIFIKATION]; FASNING [VINKEL] ± [TOLERANS], DÄR DET FINNS TILLÄMPLIGT.
3. Fyllda vias: VIAGRUPP [REFERENS] ATT ANVÄNDA [GODKÄND FYLLNINGS- OCH FÖRKYDDNINGSPROCESS]; PLANARITETS- OCH ACCEPTANSKRAV ENLIGT [GODKÄND SPECIFIKATION].
4. Bakborrning: INGÅNGSSIDA [SIDA]; MÅL-/STOPPLAGER [LAGER]; MAXIMAL RESTUMPA [VÄRDE]; VERIFIERINGSMETOD [METOD].
5. Tekniska ändringar: ALLA FÖRESLAGEN AVVIKELSE SOM PÅVERKAR MATERIAL, STAPLING, GEOMETRI ELLER EN KRITISK PROCESS KRÄVER KUNDENS GODKÄNNANDE INNAN IMPLEMENTERING.
Alla dimensioner, toleranser, material och acceptanskriterier måste komma från den godkända projektspecifikationen och den bekräftade tillverkningsprocessen. Exemplen ovan är endast referenser för utkast; de bör inte tolkas som standardgränser för varje kretskortsdesign.
Checklista för tillverkningsritningar före lansering
- Artikelnumret och revisionen matchar Gerber- eller ODB++-data, NC-borrfiler och mekanisk ritning.
- Varje specialfunktion har en definierad plats, geometri, processkrav och tillämpligt tolerans- eller acceptanskriterium.
- Funktioner för kontrollerat djup identifierar bearbetningssidan, utgångspunkten och djupet eller det återstående tjockleksbehovet.
- Pläterade och icke-pläterade hål eller spår är tydligt åtskilda, inklusive kantplätering och krenelerade detaljer.
- Lokala ytbehandlingar mappas till sina avsedda områden, och hårdguldskontakter skiljs från allmänna ytbehandlingar.
- Lagerantal, stapling, via-spann, impedanskrav och borrtabeller använder konsekventa lagerdefinitioner.
- Erforderliga materialcertifikat, tvärsnitt, impedansrapporter och acceptansstandarder identifieras där så är tillämpligt.
- Godkännandekrav definieras för materialbyten, stackupändringar och kritiska processavvikelser.
- De godkända ritningarna och tillverkningsdata har konsekventa revideringar, och PCBA-projekt inkluderar de nödvändiga stycklistan och monteringsfilerna.
Publicera tillverkningsritningen som ett kontrollerat dokument inom tillverkningsdatapaketet. Inköp, konstruktion och tillverkning bör arbeta utifrån samma godkända revision. En koncis ritning som löser kritiska tillverkningsbeslut är mer användbar än ett långt dokument som lämnar väsentliga krav öppna för tolkning.
Översikt över kretskortstillverkning och monteringsteknik
Ett komplett tillverkningspaket bör återspegla den faktiska kretskortskonstruktionen och eventuella krav på efterföljande montering. Antalet lager ensamt avgör inte om ett kort är HDI, och inte alla sexlagers-kretskort kräver mikrovias eller sekventiell laminering. Den nödvändiga dokumentationen beror på vald konstruktion, elektriska begränsningar och speciella processer.
Lageruppbyggnad och HDI-specifika krav
För ett flerskiktskort eller HDI-kort, definiera kopparskiktsekvensen, den dielektriska konstruktionen, den färdiga tjockleken och via-anslutningarna tydligt. Om konstruktionen använder blinda eller nedgrävda vias, identifiera de anslutna lagerparen snarare än att förlita sig på en generisk via-etikett. Konstruktioner som involverar sekventiell laminering bör också identifiera den avsedda uppbyggnadsstrukturen och de krav som behöver godkännas.
Konstruktioner med kontrollerad impedans behöver ett konsekvent förhållande mellan den specificerade impedansen, spårgeometrin, referensplanet, den dielektriska konstruktionen och kopparns tjocklek. Ange mål och tolerans, identifiera de berörda näten eller lagren och ange om impedanskuponger och mätrapporter krävs. De elektriska kraven bör förbli tydliga medan den föreslagna tillverkningsbara uppbyggnaden granskas och godkänns.
För projekt som använder sex kopparlager är sexlagersuppbyggnaden och impedanskontrollförhållandet relevant vid kontroll av om den godkända konstruktionen överensstämmer med tillverkningsdata. För bredare upphandlingsplanering ger tillverknings- och monteringskrav för sexlagers-kretskort lämplig kontext för den fullständiga kortordern. Dessa är relaterade men separata överväganden: den ena rör lagerkonstruktionen, medan den andra rör det bredare tillverknings- och monteringsprojektet.
Vilken monteringsinformation hör hemma i tillverkningspaketet?
Om köpet inkluderar montering av kretskort definierar inte enbart tillverkningsritningar den kompletta kretskortet. Finstegs-BGA:er, presspassningskontakter, krenelerade gränssnitt och speciella kontaktytor kan kräva monteringsvyer, komponentspecifikationer eller ytterligare hanteringsinstruktioner. Tillverknings- och monteringsdata bör samordnas utan att man antar att ett dokument ersätter det andra.
Förbered stycklistan, pick-and-place- eller centroiddata, monteringsritning och relevant revisionsinformation tillsammans med tillverkningsfilerna. Stycklistan och placeringsdata som behövs för PCBA hjälper till att definiera den information som krävs för monteringsförberedelser. Om ett kontaktdon eller en komponent ställer specifika krav på kortgränssnittet, se till att den mekaniska dokumentationen och monteringsdokumentationen överensstämmer.
Vanliga frågor om ritningar för kretskortstillverkning
Kan Gerber-filer ensamma specificera guldfingerplätering?
Gerber-konstverk kan identifiera kontaktgeometrin, men det kanske inte definierar den fullständiga pläteringsspecifikationen, tjocklek, avfasning eller acceptanskrav. Tillhandahåll en tydlig ritning över kontaktområdet och tydliga anteckningar om ytbehandling som överensstämmer med den godkända tillverkningsspecifikationen.
Hur ska ett blindhålrum eller en spår med kontrollerat djup dimensioneras?
Visa funktionens placering och geometri, bearbetningssida, utgångspunkt, djup eller återstående materialtjocklek, tolerans och eventuella kritiska krav på lagerutrymme. En sektionsvy är användbar när skärdjupet inte kan förstås enbart från planvyn. Bekräfta mätmetoden med tillverkaren.
Behöver varje sexlagers-kretskort en specialprocessritning?
Nej. En konventionell sexlagersplatta kan definieras tillräckligt noggrant med hjälp av ett standardtillverkningspaket och godkända specifikationer. Ytterligare specialprocessbeskrivningar är nödvändiga när vanliga lagerteckningar, borrdata och standardanteckningar inte helt kommunicerar de erforderliga konstruktions- eller godkännandevillkoren.
Vad ska hända om ritningen och Gerber-filerna kolliderar?
Lös avvikelsen före produktionssläpp snarare än att lämna fabriken för att välja vilken instruktion som ska följas. En projektspecifik DFM-granskning före produktionssläpp kan hjälpa till att identifiera frågor om tillverkningsbarhet och dokumentera problem som behöver förtydligas. Alla ändringar som påverkar den godkända designen bör följa kundens ändringskontrollprocess.
Begär en offert för PCB-tillverkning eller PCBA
Dela den godkända ritningsrevisionen, tillverkningsdata, lageruppbyggnad, orderkvantitet och specialprocesskrav. Om du även behöver montering, inkludera stycklistan och placeringsfilerna så att projektets omfattning kan utvärderas tillsammans.

Rekommenderade inlägg
Tillverkning av 5G-småcells-PCB för RF- och telekominfrastruktur
Innehållsförteckning Krav för 5G småcells-PCB beror på...
Anpassad 65% tangentbords-PCB och PCBA-tillverkning
Innehållsförteckning 1. Från designfiler till produktionsklar...
Tillverkning och montering av RFSoC-kort för kretskort – allt på en enda station
Innehållsförteckning Referens RFSOC Board Project: 115 × 175...
Hur man minskar PCB-kostnaderna år 2026
Innehållsförteckning Varför 80 % av kostnaden för kretskort är låst till...
Hur man får en offert för kretskort
Låt oss köra en DFM/DFA-analys åt dig och återkomma till dig med en rapport. Du kan ladda upp dina filer säkert via vår webbplats. Vi behöver följande information för att kunna ge dig en offert:
-
- Gerber, ODB++ eller .pcb, spec.
- Stycklista om du behöver montering
- Antal
- Vändningstid
För PCBA-tjänster, vänligen ange din BOM (Bill of Materials) och eventuella specifika monteringsanvisningar. Vi erbjuder även DFM/DFA-analys för att optimera dina konstruktioner för tillverkningsbarhet och montering, vilket säkerställer en smidig produktionsprocess.