
كيفية تقليل وقت تسليم لوحة الدوائر المطبوعة المدفونة عبر البوابات العمياء

جدول المحتويات
- مدة تسليم لوحات الدوائر المطبوعة المدفونة: المعايير القياسية حسب نوع HDI
- لماذا يؤدي الترقق المتسلسل إلى إنشاء أرضيات زمنية غير قابلة للانضغاط؟
- المدة الزمنية حسب نوع مؤشر التنمية البشرية: الجداول الزمنية للعمليات والاختناقات
- توافر المواد: أكبر عامل متغير في وقت التسليم
- قرارات تصميمية تقلل من وقت التسليم دون تسريع
- كيفية تخطيط جداول إنتاج HDI بدقة
- أوقات تسليم متوقعة للوحات الدوائر المطبوعة المدفونة عبر تقنية PCB من شركة Highleap
يُحدد وقت تسليم لوحات الدوائر المطبوعة ذات الثقوب المدفونة العمياء بعدد دورات الترقق المتسلسلة في بنية HDI: يتطلب النوع الأول من HDI (1+N+1) من 10 إلى 14 يوم عمل كمعيار؛ ويتطلب النوع الثاني من 14 إلى 18 يوم عمل؛ أما النوع الثالث ذو الثقوب المدفونة في اللب الداخلي فيتطلب من 18 إلى 25 يوم عمل. (انظر عملية الترقق المتسلسلة في HDI ). تنطبق هذه الجداول الزمنية على اللوحات المصنعة بمواد متوفرة في مصانع HDI ذات الخبرة. تضيف كل دورة ترقق ما لا يقل عن 24 إلى 48 ساعة من وقت المعالجة غير القابل للضغط - المعالجة بالضغط (8-12 ساعة)، والتبريد (3-5 ساعات)، والفحص بين الدورات، وإعداد الحفر بالليزر، والطلاء - وهو وقت لا يمكن لأي رسوم إضافية إلغاؤه. (انظر التصوير والحفر المباشر بالليزر ). إن فهم كيفية استغلال الوقت في كل مرحلة، وتحديد العناصر التي يمكن ضغطها مقابل العناصر المقيدة ماديًا، هو ما يميز جداول مشاريع HDI الواقعية عن تلك التي تفشل أثناء التنفيذ.
احصل على عرض سعر لوقت التسليم مع ضمان التسليم
1) مدة تسليم لوحة الدوائر المطبوعة المدفونة بشكل أعمى: المعايير القياسية حسب نوع HDI
1.1 أوقات التسليم القياسية في مصنع HDI كفء
| نوع مؤشر التنمية البشرية | الاعداد | دورات التصفيح | المهلة القياسية | الحد الأدنى للخدمة السريعة | الحد الأدنى للاندفاع الفائق |
|---|---|---|---|---|---|
| النوع الأول | 1 + N + 1 | 2 | 10 - 14 أيام عمل | أيام عمل 7 | 5 أيام (النوع الأول فقط) |
| النوع الثاني | 2 + N + 2 | 3 | 14 - 18 أيام عمل | أيام عمل 10 | غير قابل للتحقيق |
| النوع الثالث | قلب مدفون + غلاف خارجي أعمى | 4-6 | 18 - 25 أيام عمل | أيام عمل 14 | غير قابل للتحقيق |
| HDI متعدد الطبقات | ثقوب دقيقة متراصة في جميع الطبقات | 5-8 | 25 - 35 أيام عمل | أيام عمل 18 | غير قابل للتحقيق |
تفترض هذه الجداول الزمنية ما يلي: توفر المواد في المخزون، وملفات Gerber نظيفة من حيث التصميم للتصنيع، وعدم وجود تأخير في إعداد الأدوات (إعادة الطلب مع الاحتفاظ بالأدوات)، وتحميل قياسي لقائمة الإنتاج. أي انحراف في هذه العوامل يزيد من الأوقات المذكورة أعلاه.
1.2 مقارنة مع وقت التسليم القياسي للوحات الدوائر المطبوعة
تستغرق لوحة الدوائر المطبوعة القياسية ذات العشر طبقات (بدون تقنية HDI، مع فتحات توصيل فقط) من 8 إلى 12 يوم عمل. (راجع تحليل تكلفة تقنية HDI ذات العشر طبقات ). أما تقنية HDI من النوع الأول بنفس عدد الطبقات فتستغرق من 10 إلى 14 يومًا، أي بفارق يومين إلى ثلاثة أيام فقط. ويُعزى هذا الوقت الإضافي إلى فحص ما بين دورات التصنيع وإعداد الحفر بالليزر بعد عملية التغليف الخارجي. بالنسبة للعديد من المشاريع، يُعد هذا الفارق الزمني (يومين إلى ثلاثة أيام) مقبولًا نظرًا لكثافة التوجيه ومزايا حجم اللوحة التي توفرها تقنية HDI من النوع الأول.
يستغرق تصنيع لوحات الدوائر المطبوعة من النوع الثالث بتقنية HDI من 18 إلى 25 يومًا، أي أطول بمقدار 1.8 إلى 2.2 مرة من وقت تصنيع لوحات الدوائر المطبوعة القياسي. ويعود هذا الفرق إلى دورات الترقق المتعددة لمعالجة الثقوب المدفونة، حيث تتطلب كل دورة منها التسلسل الكامل للمعالجة والتبريد والفحص والحفر والتركيب. وهذا ليس تقصيرًا من المصنع، بل هو الحد الأدنى الفعلي للوقت اللازم لإتمام عملية تصنيع لوحات الدوائر المطبوعة من النوع الثالث بشكل صحيح.
1.3 عوامل تباين التسليم في الوقت المحدد
قد تتأخر الالتزامات المتعلقة بفترة التسليم بسبب:
- فشل إنتاجية التغليف: إذا نتج عن دورة التغليف انفصال الطبقات أو خطأ في المحاذاة، فقد يتم التخلص من اللوحة وإعادة الدورة. وهذا يضيف من يوم إلى يومي عمل لكل حالة. المصانع ذات الخبرة التي تستخدم أنظمة مراقبة العمليات تكتشف المشاكل أثناء الفحص بين الدورات بدلاً من الاختبار النهائي.
- التنافس على طابور الحفر بالليزر: تُستخدم آلات الحفر بالليزر CO₂ والأشعة فوق البنفسجية في مهام متعددة. وتُعدّ فترات الانتظار التي تتراوح بين 4 و12 ساعة خلال فترات ذروة الإنتاج شائعة. وتُكلّف أولوية الطلب في قائمة الانتظار للطلبات العاجلة رسومًا إضافية تتراوح بين 25 و40%، وتُقدّم طلبك في مقدمة قائمة انتظار الليزر.
- نقص المواد: حتى المواد المخزنة قد تنفد أثناء الإنتاج إذا تم تنفيذ عدة طلبات كبيرة في وقت واحد. المصانع التي لديها أنظمة حجز المواد تضمن توفرها عند تقديم الطلب، بينما لا تستطيع المصانع الأخرى ذلك.
2) لماذا يؤدي الترقق المتسلسل إلى إنشاء أرضيات زمنية غير قابلة للانضغاط؟
2.1 الأساس المادي لوقت التسليم لمؤشر التنمية البشرية
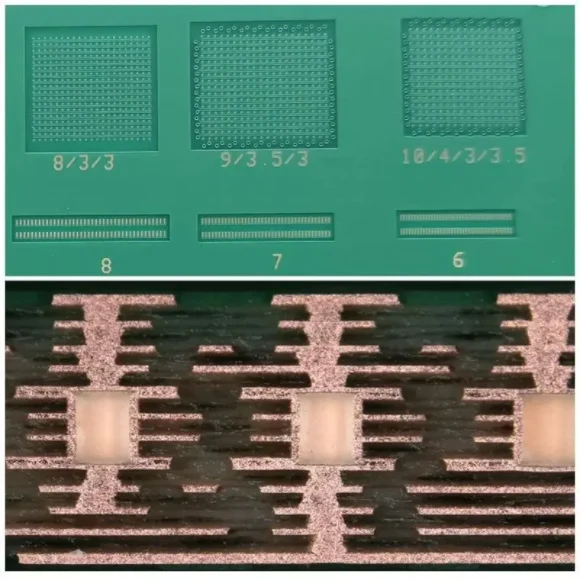
تُتيح عملية الترقق المتسلسل - حيث يتم ترقيق كل طبقة وحفرها وطلائها بشكل مستقل قبل البدء بالطبقة التالية - إمكانية إنشاء الثقوب العمياء والمدفونة. كما أنها تُحدد الحد الأدنى لوقت التسليم الذي لا يمكن تجاوزه بأي رسوم إضافية.
تتكون كل دورة تغليف من:
- تجميع الأكوام وتحميل الضغط: من ساعة إلى ساعتين. يدوي أو آلي؛ يمكن تنفيذه بالتوازي مع فحص الدورة السابقة.
- اضغط على المنحدر للوصول إلى درجة حرارة المعالجة (175-185 درجة مئوية): 60-90 دقيقة. لا يمكن تسريع العملية دون خطر التدرج الحراري الذي يسبب انفصال الطبقات.
- المعالجة بالحرارة: من 90 إلى 180 دقيقة. هذا هو زمن تفاعل الربط المتشابك للراتنج. يؤدي زمن بقاء أقصر إلى معالجة غير كاملة، مما قد يتسبب في انفصال الطبقات أثناء الاستخدام. لا يمكن ضغطه.
- التبريد المتحكم به: من 3 إلى 5 ساعات بمعدل مُتحكم به (2-4 درجة مئوية/دقيقة). يؤدي التبريد السريع إلى صدمة حرارية وتشوه ناتج عن اختلاف معامل التمدد الحراري بين النحاس والصفائح. لا يمكن تسريع هذه العملية.
- فحص اللوحة وتسجيل الأشعة السينية: من ساعة إلى ساعتين لكل مجموعة.
- إعداد ومعالجة الحفر بالليزر: من 4 إلى 8 ساعات تشمل المعايرة البصرية والتحقق من برنامج الحفر.
- طلاء النحاس بدون استخدام الكهرباء والطلاء الكهربائي: 6-10 ساعة.
الحد الأدنى لوقت الدورة: حوالي 18-28 ساعة لكل دورة تغليف. بالنسبة للوحة من النوع الأول (دورتان): 36-56 ساعة من وقت الدورة فقط، قبل إضافة أي من خطوات معالجة لوحة الدوائر المطبوعة القياسية (تصوير الطبقة الخارجية، قناع اللحام، تشطيب السطح، الاختبار).
2.2 ما يعنيه هذا بالنسبة لتخطيط الجدول الزمني
النتيجة العملية: تستغرق لوحات HDI من النوع الثالث ذات 5 دورات تغليف ما لا يقل عن 90-140 ساعة لدورة التغليف وحدها. وبإضافة التحضير قبل التغليف (تصوير الطبقة الداخلية، والفحص البصري الآلي) والمعالجة بعد التغليف (الطبقات الخارجية، والتشطيب، والاختبار): يتجاوز إجمالي الوقت الأدنى 200 ساعة، أي ما يقارب 25 يوم عمل في مصنع يعمل بنظام ورديات 8 ساعات. المصنع الذي يدّعي توفير لوحات HDI من النوع الثالث خلال 10 أيام إما أنه يعمل بنظام ورديات متعددة على مدار الساعة (وهو أمر غير معتاد للوحات HDI المعقدة)، أو يستخدم عملية مبسطة قد تؤثر سلبًا على الجودة، أو أنه يُضلل بشأن تصنيف نوع لوحة HDI.
(انظر إرشادات تصميم لوحات الدوائر المطبوعة عالية الكثافة )
2.3 خطوات العملية التي يمكن ضغطها والتي لا يمكن ضغطها
| خطوة العملية | التوقيت الرسمي | قابل للانضغاط؟ | وقت سريع |
|---|---|---|---|
| مراجعة نظام إدارة المحتوى وإصدار الوظيفة | 4 - 8 ساعة | نعم — قائمة الانتظار ذات الأولوية | 2 - 4 ساعة |
| تصوير الطبقة الداخلية وحفرها | 8 - 16 ساعة | جزئياً - جدولة المناوبات | 6 - 10 ساعة |
| منحدر مكبس التغليف لتسخين درجة حرارة المعالجة | 60-90 دقيقة | لا — الفيزياء | 60-90 دقيقة |
| معالجة التغليف | 90-180 دقيقة | لا — الكيمياء | 90-180 دقيقة |
| فترة التبريد (لكل دورة) | 3 - 5 ساعة | لا يوجد خطر إجهاد حراري | 3 - 5 ساعة |
| إعداد ومعالجة الحفر بالليزر | 6 - 12 ساعة | نعم — أولوية الوصول إلى الجهاز | 2 - 6 ساعة |
| الطلاء (بدون إلكتروليت + إلكتروليت) | 10 - 18 ساعة | جزئياً - سعة الحمام | 6 - 12 ساعة |
| تصوير الطبقة الخارجية وقناع اللحام | 8 - 16 ساعة | نعم — جدولة ذات أولوية | 4 - 8 ساعة |
| تشطيب السطح (ENIG) | 6 - 10 ساعة | جزئيا | 4 - 8 ساعة |
| اختبار كهربائي (مسبار طائر) | 4 - 8 ساعة | نعم — جدولة ذات أولوية | 2 - 4 ساعة |
إجمالي وقت الضغط على لوحة HDI من النوع الأول: 8-14 ساعة. لهذا السبب، يقلل التسريع وقت التسليم بمقدار 3-5 أيام كحد أقصى، وليس 10 أيام، بغض النظر عن الرسوم المدفوعة.
3) مهلة التنفيذ حسب نوع مؤشر التنمية البشرية: الجداول الزمنية للعمليات والاختناقات
3.1 النوع الأول من مؤشر التنمية البشرية: خط الأساس لمعظم برامج مؤشر التنمية البشرية
الجدول الزمني لعملية HDI من النوع الأول (1+N+1) مع مهلة قياسية تتراوح بين 10 و14 يومًا:
- اليوم 0-1: مراجعة CAM، وفحص DFM، وإصدار المهمة. تمت مراجعة ملفات Gerber، وتأكيد أهداف المعاوقة، وإنشاء برنامج الترقق.
- اليوم 1-2: تصنيع الطبقة الداخلية - التصوير، والحفر، والفحص البصري الآلي. معالجة الرقائق الأساسية للحصول على طبقات النحاس الداخلية النهائية.
- اليوم 2-4: دورة الترقق الأولى - اللب + مادة ما قبل التشريب + رقائق النحاس الخارجية. دورة الضغط (8-12 ساعة)، التبريد (3-5 ساعات)، قياس السماكة والفحص.
- اليوم 4-6: الحفر بالليزر للفتحات العمياء (طبقات التراكم الخارجية)، وفحص الحفر بالليزر، وإزالة التلطيخ، وترسيب النحاس بدون كهرباء.
- اليوم 6-8: الطلاء الكهربائي (الطلاء الأعمى عبر أسطوانة النحاس وفقًا للمواصفات)، دورة الترقق الثانية للطبقة الخارجية إذا كان النوع الأول يحتوي على بنية تراكم منفصلة، أو المعالجة المباشرة للطبقة الخارجية.
- اليوم 8-11: تصوير الطبقة الخارجية، والحفر، وتطبيق قناع اللحام ومعالجته، والتشطيب السطحي بتقنية ENIG.
- اليوم 11-13: الاختبار الكهربائي (باستخدام مسبار طائر أو جهاز تثبيت)، فحص بالأشعة السينية، فحص بصري نهائي، التعبئة والتغليف.
- اليوم 13-14: تجهيز الشحنات وإرسالها.
3.2 النوع الثاني من مؤشر التنمية البشرية: زيادة التعقيد
يُضيف النوع الثاني دورة تغليف واحدة لكل جانب (أو دورتين إجمالاً للتناظر 2+N+2). تُوضع الدورة الإضافية بين طبقة التوصيل الأولى والثانية:
- بعد عملية التغليف الأولى والحفر بالليزر (الأيام من 2 إلى 6 أعلاه): عملية التغليف الثانية بالطبقة الأولية والطبقة الخارجية من النحاس (معالجة لمدة 8-12 ساعة إضافية + تبريد لمدة 3-5 ساعات)، ثم عملية الحفر بالليزر الثانية
- إضافة صافية: دورة كاملة واحدة من التغليف والحفر والصفائح = 3-5 أيام عمل إضافية
- الإجمالي: 14-18 يوم عمل قياسي
تكمن المشكلة الرئيسية في مهلة التسليم من النوع الثاني في الترابط التسلسلي: لا يمكن بدء عملية الحفر بالليزر الثانية إلا بعد طلاء الطبقة الأولى من الثقوب العمياء بالحد الأدنى من سمك النحاس ومعالجة الطبقة الثانية بالكامل. ولا يوجد خيار للتوازي.
3.3 النوع الثالث HDI: دورات متعددة مدفونة عبر الوصلات
يُضيف النوع الثالث معالجة الثقوب المدفونة في القلب قبل تطبيق طبقات البناء الخارجية. يتطلب كل زوج من طبقات الثقوب المدفونة في القلب ما يلي:
- الحفر اللبي (ميكانيكي، للثقوب المدفونة)
- طلاء الأنابيب المدفونة بتقنية PTH
- نمط النواة (الطبقات الداخلية المجاورة للثقوب المدفونة تم تصويرها وحفرها)
- دورة تصفيح أخرى لتغليف الثقوب المدفونة
مع وجود زوجين من طبقات التوصيل المدفونة: دورتان إضافيتان من التغليف قبل بدء الطبقات الخارجية. إجمالي دورات التغليف: دورتان (للطبقات الخارجية) + دورتان (للتوصيلات المدفونة في القلب) = 4 دورات. بالنسبة للنوع الثالث المعقد الذي يحتوي على 3-4 أزواج من طبقات التوصيل المدفونة: 5-6 دورات إجمالاً، وفترة تسليم من 18 إلى 25 يوم عمل.
3.4 لماذا قد تكون مدة التسليم المذكورة أطول من هذه المعايير
تتسبب عدة ظروف في تجاوز فترات التسليم الفعلية لهذه المعايير:
- المواد غير المتوفرة في المخزون: يُضاف من 5 إلى 15 يومًا للمشتريات قبل بدء التصنيع
- جارٍ تحميل قائمة الانتظار: يؤدي تشغيل المصنع بكامل طاقته إلى إضافة فترة انتظار تتراوح بين يومين وخمسة أيام لعملية الضغط والحفر بالليزر.
- استفسارات هندسية: قد تؤدي مشاكل التصميم للتصنيع في الملفات المُرسلة إلى إضافة من يوم إلى ثلاثة أيام للمراسلات قبل إصدار المهمة.
- إعادة التغليف: تؤدي دورة التغليف الفاشلة إلى إضافة يوم أو يومين لإعادة الضغط أو التخلص من الألواح وإعادة التشغيل
- C تفتيش: يضيف ذلك من يوم إلى يومين لتحليل المقاطع العرضية، ومراجعة المقاطع الدقيقة، والمراجعة الموسعة. اختبار كهربائي
4) توافر المواد: أكبر متغير في وقت التسليم
4.1 المواد المخزنة مقابل المواد غير المخزنة
تحدد توافر المواد ما إذا كان التصنيع سيبدأ في يوم إصدار الطلب أو بعد 5-15 يومًا:
| الخامة | حالة المنتج بالمخزن | تأثير وقت التسليم |
|---|---|---|
| معيار FR-4 (0.8–3.2 مم، درجة حرارة التحول الزجاجي 135 درجة مئوية) | مخزون دائم | لا أيام إضافية |
| مادة FR-4 عالية الحرارة (درجة حرارة التحول الزجاجي 150-170 درجة مئوية، السماكات الشائعة) | عادةً ما تكون متوفرة | 0-2 أيام |
| FR-4 الخالي من الهالوجين (IEC 61249-2-21) | غالباً ما يتم تخزينها بمواصفات شائعة | 0-5 أيام |
| باناسونيك ميجترون 6 (سماكات قياسية) | متوفر لدى المتخصصين | من 0 إلى 3 أيام (من الموردين الذين لديهم مخزون) |
| ميجترون 6 (سمك غير قياسي أو وزن ما قبل التشريب) | غير متوفر في المخزون | 7-14 أيام |
| رقائق خاصة منخفضة الفقد (سماكات قياسية) | كمية محدودة | 3-10 أيام |
| رقائق منخفضة الفقد مصنوعة من مادة PTFE | غير متوفر في المخزون | 10-20 أيام |
| جزيرة اي تيرا MT40 | غير متوفرة في معظم المصانع | 10-18 أيام |
4.2 شحن المواد لتقليل وقت التسليم
بالنسبة لبرامج HDI ذات الطلبات المتكررة ومتطلبات المواد المتخصصة، يُعدّ استخدام المواد المُرسلة من العميل الاستراتيجية الأمثل لتقليل وقت التسليم. يقوم العميل بشراء المواد وشحنها إلى المصنع مُسبقًا، حيث يقوم المصنع بتخزينها لاستخدامها في الطلبات المستقبلية. وبالتالي، يكون تأثير المواد على وقت التسليم معدومًا. ميزة إضافية: قد تكون تكلفة المواد أقل عند الشراء المباشر بكميات كبيرة مقارنةً بهامش ربح المصنع عند الشراء.
يتطلب الشحن ما يلي: الاتفاق على مسؤولية التخزين والتأمين، والحد الأدنى من حجم المواد السنوي الملتزم به (عادةً 10-20 لوحة/سنة لتبرير النفقات الإدارية)، وبروتوكول واضح لتتبع المواد (أرقام الدفعات التي يتم تتبعها لكل عملية إنتاج من أجل تكرار المعاوقة المتحكم بها).
4.3 بروتوكولات استبدال المواد
عندما تكون المادة المحددة غير متوفرة ويكون وقت التسليم حاسمًا، يمكن استبدالها بمواد بديلة مؤهلة لتجنب تأخير الشراء. ينبغي على الفريق الهندسي في المصنع اقتراح بدائل مع تقديم وثائق تثبت تكافؤها الكهربائي. البدائل الشائعة المعتمدة:
- Megtron 6 → Isola I-Tera MT40 (قيمة Df مماثلة عند 10 جيجاهرتز، وقيمة Dk مختلفة - تتطلب إعادة حساب المعاوقة)
- رقائق خاصة منخفضة الفقد → Taconic RF-35 (خصائص كهربائية متقاربة، تحقق من تطابق Dk مع التردد الخاص بك)
- بدائل العلامات التجارية ذات درجة حرارة التحول الزجاجي العالية FR-4 (Shengyi S1000-2M، Panasonic R-1566W، Isola 370HR - جميعها مكافئة لمعظم التطبيقات)
تأكد دائمًا من أن البديل يفي بمتطلبات التردد والفقد ودرجة حرارة التحول (Tg) الخاصة بتصميمك قبل الموافقة عليه. يُعدّ الاستبدال دون التحقق سببًا شائعًا للأعطال الميدانية في التصاميم الحساسة لسلامة الإشارة.
5) قرارات التصميم التي تقلل من وقت التسليم دون تسريع
5.1 تقليل نوع HDI
أهمّ طريقة لتقليل وقت التسليم: التأكد من أن تصميمك يتطلب فعلاً النوع الثالث قبل تحديده. يستغرق تصنيع لوحة من النوع الثالث من 18 إلى 25 يومًا، ولوحة من النوع الثاني من 14 إلى 18 يومًا، ولوحة من النوع الأول من 10 إلى 14 يومًا. يتراوح توفير وقت التسليم الناتج عن الانتقال من النوع الثالث إلى النوع الثاني ثم إلى النوع الأول بين 4 و11 يوم عمل لكل مرحلة.
السؤال المطروح: هل يتطلب تصميم تفرعات BGA الخاص بك استخدام وصلات مدفونة في النوى الداخلية (النوع الثالث)، أم يمكن تحقيقه باستخدام وصلات خارجية عمياء ثنائية المستوى (النوع الثاني)، أو باستخدام وصلات خارجية عمياء أحادية المستوى (النوع الأول)؟ من الأفضل الإجابة على هذا السؤال أثناء مراجعة التصميم للتصنيع (DFM)، وليس بعد اعتماد تصميم الطبقات. (راجع قائمة التحقق من DFM للوحات HDI ). تُقيّم خدمة تصميم لوحات الدوائر المطبوعة (PCB ) وخدمة DFM من Highleap جدوى تقليل أنواع HDI للتصاميم المُقدمة.
5.2 تحويل الوصلات من مكدسة إلى متداخلة
تتطلب الثقوب المجهرية المتراصة ملء الثقوب (حقن الراتنج في تجويف الثقب) وتسوية السطح (تسوية ميكانيكية أو كيميائية) بين دورات الترقق. تضيف هذه المعالجة بين الدورات من 8 إلى 16 ساعة لكل طبقة من الثقوب المتراصة. أما التحويل إلى الثقوب المجهرية المتداخلة (بإزاحة لا تقل عن 0.25 مم بين انتقالات الطبقات) فيلغي الحاجة إلى الملء والتسوية تمامًا، مما يوفر من يوم إلى يومي عمل لكل دورة ترقق.
تكلفة منطقة التوجيه الناتجة عن التوزيع المتداخل: زيادة في المساحة بنسبة 5-8% في منطقة تفرع BGA. بالنسبة للوحات التي تتوفر فيها مساحة توجيه في زاوية BGA، فإن هذا الخيار يستحق العناء في أغلب الأحيان لما يوفره من وقت تسليم وتكلفة.
5.3 اكتمال الملف وحالة DFM
أكثر عوامل التأخير التي يتم تجاهلها عادةً هي جودة الملفات ودقة متطلبات التصميم للتصنيع (DFM). يبدأ تصنيع المنتج الذي يُطرح للإنتاج في اليوم صفر عملية التغليف في اليوم الأول. أما المنتج الذي يحتوي على استفسار غير محلول بخصوص متطلبات التصميم للتصنيع، فيبدأ تصنيعه في اليوم الثالث إلى الخامس بعد حلّ المشكلة من خلال التواصل الهندسي. بالنسبة للمشاريع ذات الجداول الزمنية الضيقة، فإن تقديم ملفات مكتملة التصميم للتصنيع - مع تأكيد مواصفات الثقوب، وتحديد قيم المعاوقة المستهدفة، والتحقق من ملف الحفر - يُلغي هذا التأخير تمامًا.
أكثر استفسارات نظام إدارة التصنيع (DFM) شيوعًا التي تتسبب في تأخيرات تعليق العمل في شركة هايليب هي: عدم تحديد عمق الثقوب العمياء (لا يمكن برمجة الحفر بالليزر دون تأكيد طبقة الهدف)، ونقص مواصفات المعاوقة المُتحكم بها (لا يمكن التحقق من صحة طبقات التجميع دون تحديد عرض المسار وتعيين الطبقة)، وتضارب ملفات الحفر (يُظهر ملف حفر الثقوب ثقوبًا عمياء بينما يُظهرها تجميع طبقات Gerber على أنها عمياء). يؤدي استكمال هذه العناصر الثلاثة في الطلب الأولي إلى التخلص من أكثر تأخيرات إصدار العمل شيوعًا.
5.4 اختيار فئة IPC
يُضيف فحص الفئة 3 يوم عمل أو يومين مقارنةً بفحص الفئة 2 ، وذلك للأسباب التالية: تحليل مُوسّع للقطاعات العرضية للعينات الأولى، ومعايير قبول/رفض أكثر صرامة في الفحص البصري الآلي (AOI) تتطلب إعادة فحص يدوي، وتغطية أشمل للاختبارات الكهربائية. بالنسبة للبرامج التي يكون فيها فحص الفئة 2 كافيًا (وهي الغالبية العظمى من التطبيقات التجارية والصناعية)، فإن تحديد الفئة 2 منذ البداية يُجنّب زيادة مدة التسليم. أما الترقية من الفئة 2 إلى الفئة 3 في منتصف عملية الإنتاج فتُضيف تكلفةً ووقتًا إضافيًا.
6) كيفية تخطيط جداول إنتاج HDI بدقة
6.1 بناء مخزن مؤقت واقعي لجدولة HDI
لإنتاج تصميم HDI جديد لأول مرة، أضف هذه المخازن المؤقتة إلى وقت التسليم المذكور:
- تأكيد المواد: تأكد من توفر المواد في المخزون أو أنها قيد التوريد قبل بدء احتساب الوقت. أضف مهلة توريد المواد إذا لم تكن متوفرة في المخزون.
- مراجعة المقال الأول: يستغرق الأمر من 3 إلى 5 أيام عمل لإجراء مراجعة هندسية داخلية لتقرير فحص العينة الأولى، ونتائج الاختبارات الكهربائية، وبيانات المقطع العرضي قبل إطلاقها للإنتاج الكامل.
- التفتيش الوارد إلى منشأتك: يستغرق الأمر من يوم إلى يومين عمل لإجراء فحص الأبعاد، واختبار التلوث الأيوني (إذا لزم الأمر)، وأي معايير واردة خاصة بالتطبيق.
إجمالي واقعي من تقديم الطلب إلى توفر اللوحات في عملية التجميع الخاصة بك: وقت التسليم المذكور + 4-8 أيام لبرامج النموذج الأول.
6.2 استراتيجية التجميع للطلبات المتكررة
بالنسبة لبرامج HDI المتكررة (الطلبات ربع السنوية أو الشهرية)، تتحسن إدارة وقت التسليم بشكل ملحوظ مقارنة بالطلب الأول للأسباب التالية:
- يتم الاحتفاظ بالأدوات - لا يوجد تأخير في إعادة الطلبات بسبب تكاليف الهندسة غير المتكررة
- يمكن إيداع المواد أو طلبها مسبقًا لتقليل وقت التوريد
- تم الانتهاء من مراجعة العينة الأولى - يمكن تبسيط عملية الفحص لتقتصر على أخذ عينات مراقبة الجودة الداخلية فقط
- يمكن للمصنع تجميع طلبك مع طلبات أخرى ذات مواصفات مماثلة، مما يحقق أحيانًا جدولة أفضل للمواعيد مقارنةً بالطلبات الفردية.
ينبغي أن تُقدَّم طلبات الشراء للبرامج الدورية الفعّالة قبل 6-8 أسابيع من تاريخ التسليم المطلوب للنوع الأول، وقبل 8-10 أسابيع للنوعين الثاني والثالث، مما يتيح وقت التسليم القياسي دون أي رسوم إضافية للتسريع. أما بالنسبة للجداول الزمنية العاجلة التي تتطلب سرعة في التنفيذ ، فيُرجى مراجعة دليلنا حول خيارات التسريع والتغييرات التصميمية التي تُقلِّص وقت التسليم إلى ما دون المعايير القياسية.
6.3 توثيق متطلبات مهلة التسليم في المواصفات
ينبغي أن يكون وقت التسليم عنصرًا موثقًا في المواصفات، وليس مجرد توقع شفهي. يجب أن تتضمن أوامر الشراء لبرامج HDI ما يلي: تاريخ الإنجاز المطلوب (وليس تاريخ الشحن فقط)، وفترة التسليم المقبولة (يُعتبر هامش خطأ يومين معقولًا لبرامج HDI المعقدة)، وبروتوكول التصعيد للإنذار المبكر في حالة تأخر الإنتاج عن الجدول الزمني، وسياسة استبدال اللوحات التي تفشل في الاختبار الكهربائي (مع ضمان توقيت تسليم الاستبدال).
احصل على عرض سعر لوقت التسليم لتصميم HDI الخاص بك
7) أوقات تسليم متوقعة لتقنية الدفن العمياء عبر لوحات الدوائر المطبوعة من شركة هايليب
7.1 أوقات التسليم القياسية التي تلتزم بها شركة هايليب
| نوع مؤشر التنمية البشرية | المهلة القياسية | خيار التسريع | سوبر راش (النوع الأول فقط) |
|---|---|---|---|
| النوع الأول مع المواد المخزنة | 10 - 12 أيام عمل | 7 يوم عمل (+25–40%) | 5 يوم عمل (+50–70%) |
| النوع الثاني مع المواد المخزنة | 14 - 16 أيام عمل | 10 يوم عمل (+30–45%) | غير متوفرة |
| النوع الثالث مع المواد المخزنة | 18 - 22 أيام عمل | 14 يوم عمل (+35–55%) | غير متوفرة |
| أي نوع من المواد المتخصصة غير المتوفرة في المخزون | مدة توريد المواد + ما سبق | مهلة توريد المواد + تسريع عملية التصنيع | مدة توريد المواد + خدمة التوصيل السريع (النوع الأول) |
7.2 برنامج تخزين المواد
تُوفّر شركة هايليب مخزونًا قياسيًا من مادة FR-4، بما في ذلك FR-4 عالي درجة حرارة التحول الزجاجي، وFR-4 الخالي من الهالوجين، بجميع السماكات الشائعة. وللعملاء الذين يستخدمون كميات كبيرة من Megtron 6 أو I-Tera MT40 أو عائلات الرقائق المتخصصة منخفضة الفقد، تتوفر برامج توريد مواد مخصصة. يُلغي توريد المواد المودعة مهلة التوريد تمامًا، ويضمن اتساقًا تامًا في قيمة Dk بين الدفعات، وهو أمر ضروري للبرامج التي تتطلب تكرارًا دقيقًا للمقاومة.
7.3 الالتزام بالتسليم في الوقت المحدد
تلتزم شركة هايليب بالتسليم في الموعد المحدد مع ضمان الاستبدال: إذا تأخر شحن أي دفعة إنتاجية عن الموعد المحدد بأكثر من يومي عمل، فسيتم توفير لوحات بديلة مجانًا في أول دورة إنتاج متاحة. يسري هذا الضمان على الطلبات العادية والمستعجلة. تتوفر بيانات الأداء المتعلقة بالتسليم في الموعد المحدد لبرامج HDI عند الطلب.
7.4 مراجعة ملف DFM والتحقق من جاهزيته
يحصل كل طلب جديد من Highleap HDI على مراجعة تصميم للتصنيع (DFM) مجانية خلال 24 ساعة من تقديم الملف (48 ساعة للنوع الثالث المعقد). تحدد المراجعة جميع المشكلات التي قد تستدعي استفسارات هندسية أو توقف العمل قبل وضع الطلب في قائمة الإنتاج. عادةً ما تبدأ عملية التغليف في غضون 4 ساعات من تأكيد الطلب، وذلك للطلبات التي تُقدم بملفات كاملة وخالية من أي مشاكل في التصميم، مما يضمن الاستفادة القصوى من فترة التسليم المحددة.

وأوصت المشاركات

مقارنة بين Taconic RF 35 و RO4350B PCB
جدول المحتويات: مقارنة بين RF-35 و RO4350B، عملية الشراء و...

تصنيع لوحات الدوائر المطبوعة لمرشحات TMM4
تخضع عملية تصنيع لوحات الدوائر المطبوعة لمرشحات TMM4 لسيطرة...
تصنيع لوحات الدوائر المطبوعة TMM6
تُعدّ صفحة التحكم في عملية التصنيع TMM6 صفحةً خاصة بتصنيع متوسط الحجم...

تصنيع لوحات الدوائر المطبوعة TMM3 لوحدات الترددات اللاسلكية
تُعدّ عملية تصنيع لوحات الدوائر المطبوعة TMM3 مفيدة للغاية في حالة وحدة الترددات اللاسلكية...
كيفية الحصول على عرض أسعار لـ PCBs
دعونا نجري تحليل DFM/DFA لك ونعود إليك بتقرير.
يمكنك تحميل ملفاتك بشكل آمن عبر موقعنا.
نحن بحاجة إلى المعلومات التالية حتى نتمكن من إعطائك عرض أسعار:
-
- Gerber، ODB++، أو .pcb، المواصفات.
- قائمة المواد إذا كنت بحاجة إلى التجميع
- الكمية
- تحويل الوقت