
60/40 vs 63/37 loddetin: Smeltepunkter, eutektisk adfærd og hvilken skal bruges
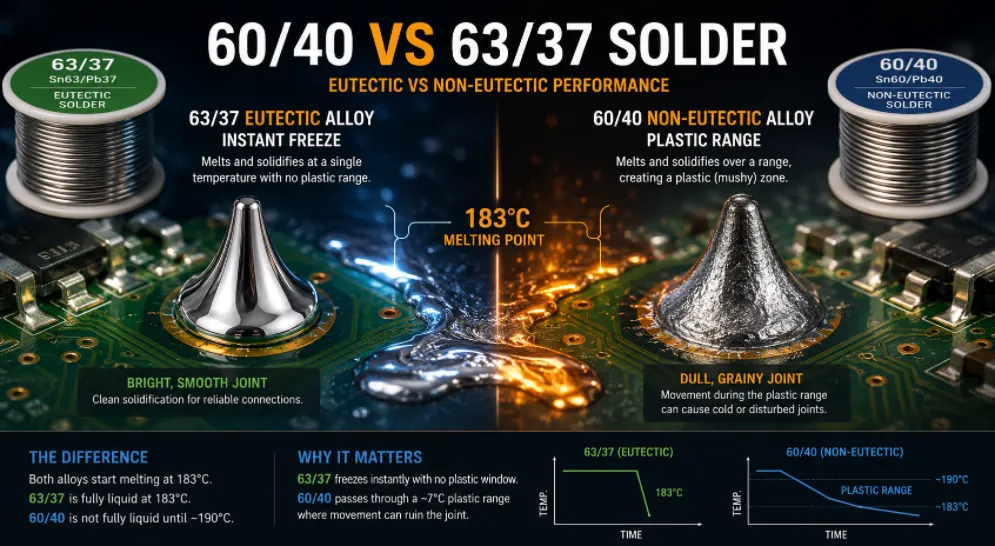
Figur 1. 60/40 vs. 63/37 loddetin
Sidst opdateret: maj 2026 · En praktisk sammenligning af håndlodning, efterbearbejdning og montering
Valget mellem 60/40 og 63/37 lodning afhænger af én metallurgisk kendsgerning – den ene er eutektisk, og den anden er ikke – og denne kendsgerning gennemsyrer, hvordan hver legering smelter, fryser og danner samlinger. Begge er tin-bly-lodninger, der har forankret elektronikarbejde i årtier, og begge fortjener stadig deres plads i 2026 på trods af fremkomsten af blyfri loddemetal. Denne vejledning forklarer forskellen i enkle vendinger, viser smeltetallene side om side, sporer konsekvenserne for samlingskvaliteten ned til, hvordan en dårlig samling fysisk ser ud, og slutter med klar vejledning i, hvornår man skal bruge hver legering, og hvordan man specificerer den til en samleordre.
- Hvad tallene 60/40 og 63/37 egentlig betyder
- Det eutektiske punkt og hvorfor 63/37 er speciel
- Smeltepunkter og plastområdet, side om side
- Hvordan plastkomfuret skaber kolde og forstyrrede samlinger
- Valg mellem 60/40 og 63/37 efter anvendelse
- RoHS, blyfri, og hvor blyholdigt loddemetal stadig findes
- Former, opbevaring og sikker håndtering af begge legeringer
- Specifikation af din loddelegering på en samleordre
- Ofte stillede spørgsmål
Hvad tallene 60/40 og 63/37 egentlig betyder
Tallene er simpelthen forholdet mellem tin og bly efter vægt. 60/40 loddetin er 60% tin og 40% bly. 63/37 loddetin er 63% tin og 37% bly. En forskydning på tre procent i tin lyder trivielt, men det lander én legering præcis på et specielt punkt i tin-bly-systemet og lader den anden lige uden for det - og den lille forskel ændrer deres smelteadfærd på en måde, man kan mærke på bænken.
Hvorfor tin og bly overhovedet er parret
Tin sørger for befugtning og binding; bly sænker smeltepunktet og forbedrer bearbejdelighed og flydeevne. Hverken metal alene lodder elektronik godt - tin alene smelter højere og er mere sprødt, mens bly alene befugter dårligt. Kombineret dominerede parringen elektroniklodning i generationer, netop fordi det er tilgivende, flyder let og danner pålidelige samlinger ved moderate temperaturer, der ikke tilbereder nærliggende komponenter.
Hvorfor en forskel på 3% er vigtig
I de fleste legeringssystemer er en ændring på 3% i sammensætningen støj. I tin-bly-systemet er det forskellen på at sidde på det eutektiske punkt og sidde ved siden af det - og denne ene sondring styrer, om legeringen smelter ved én temperatur eller over et interval. Den resterende debat mellem de to forhold er i virkeligheden en debat om, hvordan hver legering overgår mellem fast og flydende stof, ikke om hvilke metaller der er til stede.
Det eutektiske punkt og hvorfor 63/37 er speciel
En eutektisk legering har én specifik sammensætning, der smelter og fryser ved en enkelt, skarp temperatur – og opfører sig som et rent metal snarere end en blanding. I tin-bly-systemet er det magiske forhold 63 % tin / 37 % bly. Ved sit eutektiske punkt går 63/37 direkte fra fast til flydende (og tilbage) uden noget mellemtrin.
Hvad "eutektisk" betyder i praksis
De fleste blandinger smelter gradvist: Når man opvarmer dem, begynder de at blive bløde ved én temperatur og bliver først helt flydende ved en højere temperatur. En eutektisk sammensætning springer denne mellemvej over. Varm 63/37 til 183 °C, og den er fast helt op til det punkt, derefter helt flydende; afkøl den tilbage til under 183 °C, og den er flydende helt op til det punkt, derefter helt fast. Overgangen er stort set øjeblikkelig, hvilket er ejendomsprofessionelles pris.
Ikke-eutektisk 60/40 og dens bløde midte
60/40 ligger lige ved det eutektiske punkt, så det er ikke-eutektisk . I stedet for én smeltetemperatur har det et smelteområde . Når det opvarmes, begynder det at blødgøre ved én temperatur og er ikke helt flydende før en højere temperatur; ved afkøling passerer det tilbage gennem det samme område. Inden for dette område er legeringen delvist fast og delvist flydende - en pastaagtig, halvfast "plastisk" tilstand, der er roden til 60/40's særheder og grunden til, at det kræver en mere stabil hånd under afkøling.
Smeltepunkter og plastområdet, side om side
De to legeringer begynder at smelte på samme punkt; de afviger i, hvad der sker lige over det. Bordet gør kontrasten konkret.
| Ejendom | 63/37 (Sn63Pb37) | 60/40 (Sn60Pb40) |
|---|---|---|
| Type | Eutektisk | Ikke-eutektisk |
| Smelter ved | 183 °C (361 °F), enkelt punkt | ~183–190 °C, et interval |
| Plastikserie | Ingen | ~7 °C vindue |
| fryser | Øjeblikkeligt og rent | Gradvist gennem rækkevidden |
| Risiko for kolde led | Sænk | Højere hvis forstyrret |
| Relativ omkostning | Lidt højere (mere tin) | Sænk |
| Typisk præference | Finpitch, SMT, professionelle | Gennemgående hul, hobby, budget |
Den samme start, en anden slutning
Begge legeringer begynder at smelte ved 183 °C. Forskellen er, hvad der sker over den: 63/37 er fuldt flydende ved 183 °C, mens 60/40 ikke er fuldt flydende før omkring 190 °C. I praksis er et jern, der er hærdet omkring 300-350 °C, et godt stykke over begge, så arbejdsfølelsen under påføring af lodning er ens - divergensen viser sig under det kritiske afkølingsøjeblik, ikke mens du opvarmer samlingen.
Hvorfor afkølingsmomentet er det, der betyder noget
Loddekvaliteten afgøres i et par sekunder efter, at du har fjernet loddet. Det er på det tidspunkt, at samlingen størkner og fastlåser sin indre struktur. En legering, der fryser øjeblikkeligt, giver bevægelse ingen mulighed for at ødelægge samlingen; en legering, der forbliver i en halvflydende tilstand, giver et vindue, hvor et skub kan ødelægge den. Dette er hele det praktiske argument for eutektisk lodning i én sætning.
Hvordan plastkomfuret skaber kolde og forstyrrede samlinger
Dette er kernen i, hvorfor professionelle foretrækker 63/37. Når 60/40 køler ned gennem sit plastiske område, er der et vindue, hvor samlingen ser fast ud, men stadig er halvflydende indeni. Hvis komponenten eller ledningen bevæger sig i løbet af dette vindue – et skub, en vibration, et ryk i hånden – forstyrres den størknende krystalstruktur, før den kan hærde ordentligt.
Sådan ser et forstyrret led ud
Resultatet er en forstyrret eller kold samling : mat, kornet og klumpet snarere end blank og glat. Sådanne samlinger kan være mekanisk svage og elektrisk upålidelige, og de skal ofte efterbearbejdes. Fordi 63/37 ikke har noget plastisk område, fryser det i det øjeblik, det køler ned til under 183 °C, hvilket næsten ikke efterlader noget vindue til bevægelse, der kan ødelægge samlingen. Denne ene egenskab - en ren, øjeblikkelig frysning - er den praktiske fordel, der gør eutektisk lodning til standarden for finlodning og professionel håndlodning.
Hvorfor forstyrrede led er farlige, ikke bare grimme
En sløv samling er ikke blot kosmetisk. Den ødelagte krystalstruktur kan efterlade mikroskopiske hulrum og dårlig metallurgisk binding, så samlingen kan bestå en hurtig test, men senere svigte under vibrationer eller termiske cyklusser. Intermitterende fejl, der spores tilbage til kolde samlinger, er blandt de mest frustrerende at diagnosticere, netop fordi forbindelsen nogle gange fungerer. At forebygge dem ved kilden - med en tilgivende legering og en jævn nedkøling - er langt billigere end at forfølge dem senere.
Den tilgivende side af 60/40
Plastikudvalget er ikke blot en belastning. Nogle teknikere værdsætter det til opgaver som at aftørre samlinger, bearbejdning af en afrundet form eller loddetin på større forbindelser, hvor et kort tidsrum faktisk hjælper. Til uforstyrrede gennemgående hulsamlinger fungerer 60/40 perfekt og koster lidt mindre - hvilket er grunden til, at det forbliver en fornuftig standard til generelt hobby- og reparationsarbejde.
Valg mellem 60/40 og 63/37 efter anvendelse
Ingen af legeringerne er universelt "bedre"; hver især passer til forskellige opgaver. Tilpas legeringen til opgaven.
Efter opgavetype
- Finlodning med SMT og professionel håndlodning: 63/37. Den rene, øjeblikkelige frysning reducerer brodannelse og kolde samlinger, hvor præcision er mest vigtig.
- Bølgelodning og plettering: 63/37 er det almindelige valg på grund af dets konsistente, forudsigelige adfærd på tværs af mange led på én gang.
- Generelt hobbyarbejde, gennemgående boring og reparationer: 60/40 er helt tilstrækkeligt og normalt billigere.
- Ledformning og aftørring: 60/40'er plastvindue giver en kort, brugbar fase, som nogle teknikere foretrækker.
Specielt for begyndere
Begge legeringer virker under indlæring, men 63/37's tilgivende frysning betyder færre ødelagte samlinger, fordi der ikke er noget plastikvindue, som en rystende hånd kan ødelægge. Mange begyndere finder det som den nemmeste legering at få ensartede resultater med, hvilket er grunden til, at det er den almindelige anbefaling til en første rulle loddetin, på trods af at det koster marginalt mere.
En simpel beslutningsregel
Hvis arbejdet er småt, tæt eller skal være pålideligt, skal du vælge 63/37. Hvis arbejdet er stort, gennemgående, uforstyrret og budgetfølsomt, er 60/40 fint. I tvivlstilfælde gør 63/37's bredere tolerance det til den sikrere standard - den lave prispræmie køber konsistens.
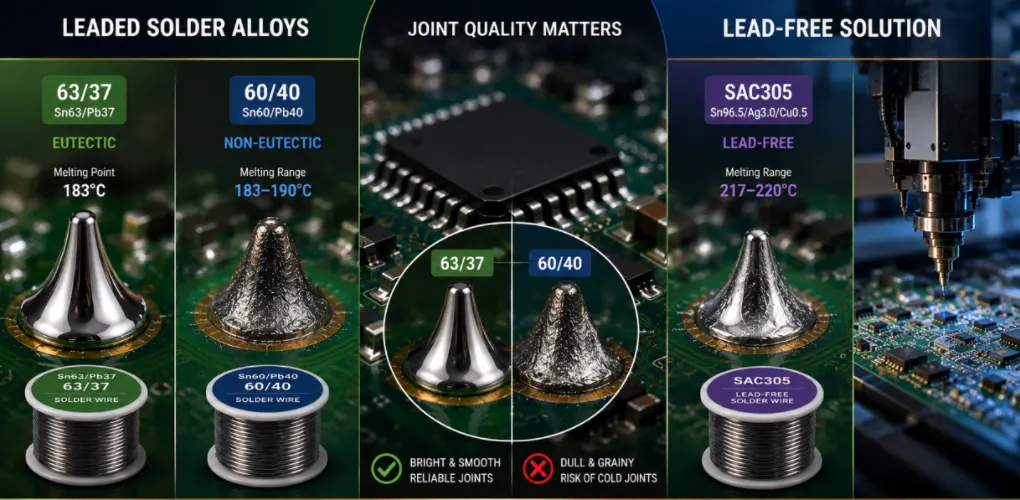
Figur 2. Sammenligning af lodninger med 60/40 og 63/37
RoHS, blyfri, og hvor blyholdigt loddemetal stadig findes
Både 60/40 og 63/37 indeholder bly, så ingen af dem er RoHS-kompatible. De kan ikke anvendes i kommercielle produkter, der sælges i EU og mange andre markeder, der kræver begrænsning af farlige stoffer.
Det blyfri alternativ
For at opnå produktion i overensstemmelse med standarderne bruger producenterne blyfri legeringer, oftest SAC305 (96.5 % tin, 3 % sølv, 0.5 % kobber). SAC305 smelter ved højere temperaturer – omkring 217-220 °C – og opfører sig anderledes end blyholdigt lod: det bliver mindre aggressivt vådt, ser mattere ud, selv når det er korrekt, og kræver varmere jern og strammere proceskontrol. Skift fra blyholdigt til blyfrit er en procesændring, ikke blot et materialeskift.
Hvor blyholdigt loddemetal stadig er tilladt og foretrukket
Blyholdigt loddemetal er fortsat meget anvendt til prototyping, omarbejdelse, reparation, hobbyarbejde og visse undtagne højpålidelighedsapplikationer - luftfart, forsvar og nogle medicinske sammenhænge - hvor bly stadig er tilladt, fordi dets dokumenterede pålidelighed og fravær af tin-whisker-risiko opvejer andre bekymringer. Til daglig læring og laboratoriearbejde, hvor RoHS ikke gælder, er 63/37 og 60/40 fortsat fremragende og brugervenlige valg.
Blanding af blyholdigt og blyfrit
Undgå at blande de to på samme samling. Kombination af SAC305 med blyholdigt lodning producerer en legering med uforudsigelig smelteadfærd og kan svække samlingen. Hvis en plade er bygget blyfri, skal den omarbejdes blyfrit; hvis den er bygget blyholdig, skal den omarbejdes blyholdig. Opbevar separat lodning og ideelt set separate jernspidser til hver.
Former, opbevaring og sikker håndtering af begge legeringer
Både 60/40 og 63/37 findes i de samme fysiske former, og begge kræver de samme blyfri vaner.
Tilgængelige formularer
De almindelige former er harpikskernetråd (standarden for håndlodning med flux indbygget i kernen), massiv tråd (til brug med separat flux), stangtråd (til bølge- og dyppelodning) og pastatråd (til stenciltryk og reflow). Almindelige tråddiametre på 0.6-0.8 mm passer til det meste pladearbejde; finere tråd passer til finlodning med SMT, tykkere tråd passer til store samlinger og ledninger.
Opbevaring
Opbevar loddetråd køligt og tørt; mange produkter refererer til materialestandarder som ASTM B32 for sammensætning. Tråden holder i årevis. Loddepasta er anderledes - den har krav til køling og holdbarhed, som tråden ikke har, skal bringes til stuetemperatur før brug og nedbrydes efter åbning, så den købes til at passe til en produktionsserie i stedet for at blive hamstret.
Sikkerhed
Bly er en reel sundhedsfare. Arbejd med god ventilation, undgå at indånde flusmiddeldampe, spis eller drik ikke ved arbejdsbordet, og vask dine hænder efter håndtering af blyholdigt loddetin. Hold loddetin og madvarer strengt adskilt. Disse forholdsregler er enkle og ufravigelige, og de gælder ligeligt for 60/40 og 63/37 — legeringerne adskiller sig i smelteadfærd, ikke i toksicitet.
Specifikation af din loddelegering på en samleordre
Hvis du outsourcer montering, er valget af legering ikke kun en præference for arbejdsbordet – det ændrer processen, den termiske profil og hvilke markeder du lovligt kan sælge til. Angiv det på forhånd.
Hvad skal man angive
- Blyholdig vs. blyfri — dette er den første og mest betydningsfulde beslutning, drevet af din målgruppes compliance-regler.
- Specifik legering, hvis blyholdig — 63/37 til fintgående og højpålideligt arbejde, 60/40 hvor omkostningerne er vigtige, og samlingerne forbliver uforstyrrede.
- Overholdelsesdokumentation nødvendig — RoHS/REACH-erklæringer, hvis du sælger på regulerede markeder.
Hvorfor det ændrer processen
En blyfri linje kører med en varmere reflow-profil med en højere peaktemperatur og strammere kontrol end en blyholdig linje; de to er ikke udskiftelige midt i løb. Ved at fortælle din montør legeringen og overholdelsesmålet før produktionen, kan de indstille den korrekte termiske profil, vælge kompatibel pasta og bekræfte, at printpladen og komponenterne kan overleve de krævede temperaturer.
Fra specifikation til bygget printplade
Highleap Electronics driver både blyholdige og RoHS-kompatible blyfri samlebånd og vil bekræfte den rigtige legering, reflow-profil og dokumentation til dit printkort og din målgruppe, før produktionen påbegyndes – og eventuelle overholdelses- eller termiske problemer vil blive markeret under en gratis DFM-gennemgang.
Få et tilbud på printkortmontering →
Ofte stillede spørgsmål
Er 63/37 eller 60/40 lodning bedre?
Til det meste elektronikarbejde er 63/37 – dens eutektiske egenskaber giver en ren, øjeblikkelig frysning, der modstår kolde samlinger, hvilket især er vigtigt til finlodning og professionel lodning. 60/40 er billigere og helt fint til generelt hobbyarbejde og gennemgående hularbejde.
Smelter 60/40 og 63/37 ved samme temperatur?
De begynder at smelte på samme punkt, 183 °C. 63/37 er fuldt flydende der; 60/40 er ikke fuldt flydende før omkring 190 °C, hvilket giver den et plastisk område, som 63/37 mangler.
Hvad er et eutektisk loddemiddel?
En hvis sammensætning smelter og fryser ved en enkelt skarp temperatur, ligesom et rent metal. 63/37 er den eutektiske tin-bly-legering; 60/40 sidder lige ved det eutektiske punkt og er det ikke.
Kan jeg bruge disse loddemetaller i produkter, der sælges i Europa?
Nej. Begge indeholder bly og opfylder ikke RoHS-forskrifterne. Brug en blyfri legering, såsom SAC305, til kompatible kommercielle produkter, der sælges i EU og lignende markeder.
Hvorfor ser mit 60/40 led mat og kornet ud?
Sandsynligvis en forstyrret samling — delen bevægede sig, mens loddet stadig var i sit plastiske område. Genopvarm med flusmiddel, indtil det flyder til en skinnende, glat kegle, og hold det derefter helt stille, mens det køler af.
Er den ene legering stærkere end den anden?
63/37 er marginalt stærkere og mere ensartet, men for de fleste samlinger er forskellen lille. Ensartethed, ikke råstyrke, er den egentlige grund til, at professionelle foretrækker det.
Kan jeg blande 60/40 og 63/37?
Det kan du, og resultatet er en næsten eutektisk blanding, men der er ikke meget grund til at gøre det bevidst. Undgå dog at blande blyholdigt loddemetal med blyfrit loddemetal – den kombination smelter uforudsigeligt og kan svække samlingerne.

anbefalet Indlæg

TMM4 Filter PCB Fremstilling
Fremstilling af TMM4-filterprintkort styres af...

TMM3 PCB-fremstilling til RF-moduler
TMM3 PCB-fremstilling er mest nyttig, hvor RF-modulet...

TMM6 PCB-fremstilling
TMM6-fabrikation er processtyringssiden for en mellem-Danmark...

TMM10 PCB-fremstilling til kompakte RF-design
IndholdsfortegnelseHvordan TMM10 krymper RF-strukturerTMM10 vs...
Sådan får du et tilbud på printkort
Lad os køre en DFM/DFA-analyse for dig og vende tilbage til dig med en rapport. Du kan uploade dine filer sikkert via vores hjemmeside. Vi har brug for følgende oplysninger for at kunne give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
For PCBA-tjenester bedes du fremvise din BOM (Bill of Materials) og eventuelle specifikke monteringsinstruktioner. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs med hensyn til fremstillingsevne og montering, hvilket sikrer en problemfri produktionsproces.