
Guide til fremstilling af fleksibelt printkort

Den fleksible printkortfremstillingsproces omdanner tynde polymerfilm og kobberfolie til bøjelige kredsløb, der driver alt fra smartphones og medicinske implantater til bilsensorer og luftfartssystemer. I modsætning til stive FR4-printkort kræver fleksible kredsløb specialiserede materialer, strammere proceskontroller og omhyggelig håndtering - hvor substrattilstand, kobbervedhæftning og coverlay-laminering direkte påvirker samlingsudbyttet og den langsigtede pålidelighed. Denne artikel forklarer det komplette fremstillingsflow for enkeltsidede, dobbeltsidede og flerlags FPC'er, de kritiske kvalitetsgrænser i hvert trin, og hvad man skal angive, når man anmoder om et tilbud.
Indholdsfortegnelse
- Hvad er et fleksibelt printkort, og hvorfor er produktionen anderledes?
- Nøglematerialer i produktion af fleksibel printplade
- Enkeltsidet fleksibel printkortfremstillingsproces
- Dobbeltsidet fleksibel printkortfremstillingsproces
- Fremstillingsproces for fleksibel printkort med flere lag
- Kvalitetskontrol og industristandarder
- Designovervejelser for fremstillingsevne
- Highleaps fleksible printkortproduktionstjenester
Fleksible printkort muliggør tredimensionel routing, vægtreduktion på op til 70 % sammenlignet med stive alternativer og pålidelig ydeevne i dynamiske bøjningsapplikationer. Men disse fordele kommer med produktionskompleksitet – den fleksible printkortfremstillingsproces kræver præcis kontrol over laminering, ætsning, plettering og coverlay-påføring for at opnå ensartede resultater.
Denne guide dækker den komplette fremstillingsproces for fleksible printkort , fra forberedelse af råmaterialer til den endelige elektriske testning, og hjælper ingeniører og indkøbere med at forstå, hvad der sker i hvert trin, og hvordan man specificerer krav korrekt.
1. Hvad er et fleksibelt printkort, og hvorfor er produktionen anderledes?
Et fleksibelt printkort (FPC) bruger et tyndt polymersubstrat – typisk polyimid (PI) eller polyester (PET) – i stedet for stiv glasfiberforstærket epoxy. Denne grundlæggende materialeforskel skaber produktionsudfordringer, der ikke findes med standard stive printkort :
- Dimensionel ustabilitet: Fleksible substrater udvider sig og trækker sig sammen med temperatur- og fugtighedsændringer, hvilket kræver strammere registreringskontrol under billeddannelse og laminering.
- Håndteringsfølsomhed: Tynde film (typisk 12.5-50 μm) er modtagelige for krølning, folder og kontaminering – hvilket kræver håndtering på renrumsniveau under hele produktionen.
- Adhæsionskriticitet: Bindingsstyrken mellem kobber, klæbemiddel, substrat og dæklag påvirker direkte bøjningslevetid og pålidelighed under gentagen bøjning.
- Termiske begrænsninger: Lavere termisk masse betyder hurtigere opvarmning under lodning, men også større følsomhed over for variationer i procestemperaturen.
1.1 Klassifikationer af fleksible printkort
IPC-6013 definerer fire primære typer af fleksible printkort, hver med forskellige produktionskrav:
| Type | Højprofiler - Stålåse | Nøgleprocesforskel | Typiske applikationer |
|---|---|---|---|
| Enkeltsidet (Type 1) | Et kobberlag, en eller begge sider dækket | Ingen gennemgående hulbelægning nødvendig | LED-strimler, tastaturmembraner, simple stik |
| Dobbeltsidet (Type 2) | To kobberlag med PTH | Kræver boring → plettering → billeddannelsessekvens | Smartphones, kameraer, sensorer, skærme |
| Flerlags (Type 3) | Tre eller flere kobberlag | Inderlagsbilleddannelse → laminering → boring → plettering | HDI-enheder, komplekse sensorer, forbindelser med høj tæthed |
| Stiv-fleksibel (Type 4) | Stive og fleksible sektioner lamineret sammen | Sekventiel laminering med selektive fleksible vinduer | Luftfart, medicinske implantater, militære systemer |
Produktionskompleksiteten – og omkostningerne – stiger med antallet af lag, fordi hvert yderligere lag kræver separate billeddannelses-, inspektions- og lamineringscyklusser.
2. Nøglematerialer i produktion af fleksible printkort
Materialevalg har direkte indflydelse på fleksibilitet, termisk ydeevne, elektriske egenskaber og produktionsudbytte. Forståelse af disse materialer hjælper med at specificere krav korrekt og forudse omkostningsdrivere.
2.1 Underlagsmaterialer
Polyimid (PI) dominerer markedet for fleksible printkort på grund af sin exceptionelle kombination af egenskaber:
- Driftstemperaturområde: -269°C til +400°C (kortvarigt)
- Kontinuerlig driftstemperatur: -200°C til +260°C
- Trækstyrke: 230–350 MPa
- Dielektrisk konstant: 3.4–3.5 ved 1 MHz
- Fremragende kemisk og strålingsresistens
Almindelige PI-materialer omfatter DuPont Kapton (HN-, EN- og FN-serien), Ube Upilex (S- og SGA-typer) og SKC Kolon PI-film. Standardtykkelserne er 12.5 μm, 25 μm, 50 μm og 75 μm.
Polyester (PET) tilbyder et omkostningseffektivt alternativ til mindre krævende applikationer – cirka 40-60 % lavere omkostninger end polyimid. PET er dog begrænset til kontinuerlige driftstemperaturer under 105 °C og kan ikke modstå standard blyfri reflow-profiler, hvilket begrænser dets anvendelse til applikationer med lavtemperaturmontering eller præmonterede komponenter.
Flydende krystalpolymer (LCP) vinder frem i højfrekvente applikationer på grund af dens ultralave dielektriske konstant (2.9-3.1) og dissipationsfaktor (<0.002 ved 10 GHz), minimale fugtabsorption (<0.02%) og stabile elektriske ydeevne i millimeterbølgefrekvenser.
2.2 Kobberfolietyper
Valget mellem kobbertyper påvirker fleksible egenskaber betydeligt:
| Kobber Type | Kornstruktur | Fleksibilitet | Bedste ansøgning |
|---|---|---|---|
| Valset og udglødet (RA) | Aflang, vandret | Overlegen – tåler >100,000 flekscyklusser | Dynamisk fleksibilitet (hængsler, glidemekanismer) |
| Elektroaflejret (ED) | Søjleformet, lodret | Lavere – egnet til cyklusser med begrænset fleksibilitet | Statisk fleks (bøjning for installation) |
Standard kobbertykkelser varierer fra 12 μm (⅓ oz) til 70 μm (2 oz), hvor 18 μm (½ oz) og 35 μm (1 oz) er mest almindelige i fleksible applikationer.
2.3 Dæklag og klæbemiddel
Coverlay er en præfabrikeret polyimidfilm med klæbende bagside, der beskytter kredsløbsspor – funktionelt svarende til en loddemaske på stive printkort, men designet til fleksibilitet. Standard coverlay-konstruktion kombinerer 12.5-25 μm PI-film med 15-25 μm klæbemiddel.
Klæbesystemer falder i to kategorier:
- Akryl klæbemidler: God fleksibilitet, lavere omkostninger, tilstrækkelig til de fleste anvendelser
- Epoxy klæbemidler: Højere temperaturbestandighed, bedre kemisk resistens
Klæbefri (2-lags) FCCL binder kobber direkte til polyimid via dampaflejring eller støbt polyimid, hvilket helt fjerner klæbelaget. Denne konstruktion tilbyder tyndere profiler, forbedret fleksibilitet, bedre dimensionsstabilitet og overlegen ydeevne ved høje temperaturer – men til en højere materialepris.

3. Fremstillingsproces for enkeltsidet fleksibel printkort
Enkeltsidet FPC repræsenterer den enkleste og mest omkostningseffektive fleksible kredsløbskonstruktion. Med kun ét kobberlag og ingen belagte gennemgående huller fokuserer processen på præcis billeddannelse, ren ætsning og korrekt laminering af coverlay.
3.1 Komplet procesforløb
Materialeskæring → Bagning → Boring (NPTH) → Tørfilmlaminering → Eksponering → Fremkaldelse → Ætsning → Afisolering → Overfladebehandling → Coverlay-laminering → Hærdning → Overfladefinish → Silketryk → Profilering → Elektrisk test → FQC → Emballering
3.2 Trinvise procesdetaljer
Trin 1: Materialeskæring
Fleksibelt kobberbelagt laminat (FCCL) leveres i ruller, typisk 250-500 mm brede. Produktionsplanlægningen optimerer panelstørrelsen for at maksimere materialeudnyttelsen, før plader skæres til bearbejdning. Præcisionsskæring med minimale grater forhindrer problemer med håndteringen efterfølgende.
Trin 2: Bagning (forbehandling)
Skårne materialer bages ved 120-150 °C i 1-4 timer for at fjerne absorberet fugt. Dette kritiske trin forhindrer delaminering, bobling og dimensionel ustabilitet under efterfølgende højtemperaturprocesser. Fugtindholdet skal reduceres til under 0.1 %, før der fortsættes.
Trin 3: Boring (ikke-belagte gennemgående huller)
Ved enkeltsidet FPC skaber boring kun værktøjshuller, positioneringsfunktioner og eventuelle ikke-belagte mekaniske huller, der er specificeret i designet. Det fleksible substrat understøttes mellem stive støttematerialer (aluminium- eller phenolplader) for at sikre borenøjagtighed. Laserboring kan bruges til mikrovias under 100 μm.
Trin 4: Tørfilmlaminering
Lysfølsom tørfilmresist lamineres på den rensede kobberoverflade ved hjælp af opvarmede valser ved 100-120 °C. Korrekte lamineringsparametre sikrer fuldstændig vedhæftning uden luftbobler eller rynker, der ville forårsage billeddefejl.
Trin 5: Eksponering
UV-lys (typisk 350-450 nm bølgelængde) overfører kredsløbsmønsteret fra fotomasken til den tørre filmresist. Kollimerede lyskilder og vakuumkontakt sikrer skarp mønsterdefinition. Eksponeringsenergien er kalibreret for at opnå fuldstændig fotopolymerisering uden overeksponering, der forringer finere egenskaber.
Trin 6: Udvikling
Eksponerede paneler passerer gennem en fremkalderopløsning (typisk 0.8-1.2% natriumcarbonat ved 28-32°C), som opløser og fjerner ueksponeret tørfilm, hvilket afslører kobberområder, der skal ætses. Fremkaldelsestid og sprøjtetryk kontrolleres for at opnå en ren mønsterdefinition uden at angribe den polymeriserede resist.
Trin 7: Ætsning
Kemisk ætsning fjerner eksponeret kobber ved hjælp af kobber(II)chlorid (surt) eller ammoniakætsmiddel (alkalisk). Procesparametre – ætsmiddelkoncentration, temperatur (typisk 48-52 °C), sprøjtetryk og transportbåndshastighed – styres præcist for at opnå de ønskede sporbredder med minimal underskæring.
Trin 8: Afisolering
Resterende tørfilmresist fjernes kemisk med en 2-4% natriumhydroxidopløsning ved 45-55°C, hvorved det rene kobberkredsløbsmønster eksponeres til efterfølgende bearbejdning.
Trin 9: Overfladebehandling (forbehandling før påføring)
Kobberoverflader rengøres og mikroætses for at fjerne oxidation og skabe en kontrolleret overfladeruhed (typisk 1.5-3.0 μm Ra), der fremmer vedhæftning med dæklaget. Dette trin er afgørende for langsigtet pålidelighed.
Trin 10: Forberedelse og laminering af dæklag
Dæklagsmaterialet er præcisionsskåret (laserskæring, stansning eller CNC-fræsning) med åbninger til puder, testpunkter og komponentplaceringer i henhold til designet. Det forberedte dæklag justeres præcist til kredsløbet ved hjælp af optiske registreringssystemer og lamineres under varme (160-180 °C) og tryk (15-25 kg/cm²) i 30-60 minutter.
Trin 11: Hærdning
Bagning efter laminering ved 150-170 °C i 1-2 timer sikrer fuldstændig hærdning af klæbemidlet, hvilket maksimerer bindingsstyrken og den langvarige pålidelighed. Korrekt hærdning forhindrer delaminering under efterfølgende termiske cyklusser.
Trin 12: Overfladefinish
Eksponerede kobberpuder får en beskyttende overfladefinish:
- ENIG (Electroless Nikkel Immersion Gold): 3–6 μm Ni + 0.05–0.15 μm Au – fremragende loddeevne, plan overflade, lang holdbarhed
- Nedsænkningsblik: 0.8–1.2 μm Sn – god loddeevne, lavere omkostninger, begrænset holdbarhed
- Immersion Silver: 0.15–0.4 μm Ag – fremragende højfrekvensydelse
- OSP: 0.2–0.5 μm organisk belægning – laveste pris, kortest holdbarhed
Trin 13: Silketryk
Komponentbetegnelser, polaritetsmærker og identifikation er trykt med fleksible trykfarver (typisk epoxybaserede), der kan modstå bøjning uden at revne. Hærdning ved 120-150 °C i 15-30 minutter.
Trin 14: Profilering (singulering)
Individuelle kredsløb skæres ud fra produktionspaneler ved hjælp af:
- Laserskæring: Højeste præcision (±50 μm), minimal stress, foretrukket til komplekse konturer
- Udstansning: Hurtigst til store mængder, kræver investering i værktøj
- CNC-fræsning: Fleksibel, ingen værktøj nødvendig, moderat hastighed
Trin 15: Elektrisk test
100 % af kredsløbene gennemgår kontinuitets- og isolationstest ved hjælp af flyvende probetestere eller dedikerede testanordninger. Åbninger, kortslutninger og forkert tilslutning identificeres før forsendelse.
Trin 16: Endelig kvalitetskontrol
Visuel og dimensionel inspektion i henhold til IPC-6013 og IPC-A-600 standarder verificerer:
- Sporbredde, afstand og kantdefinition
- Tilpasning og vedhæftning af dæklag
- Overfladekvalitet og dækning
- Samlede dimensionstolerancer
- Fravær af defekter (ridser, kontaminering, delaminering)
Trin 17: Pakning
Godkendte kredsløb pakkes i antistatiske poser med tørremiddel- og fugtighedsindikatorkort og forsegles derefter til forsendelse. Emballagedesignet beskytter fleksible kredsløb mod mekanisk skade under transport.
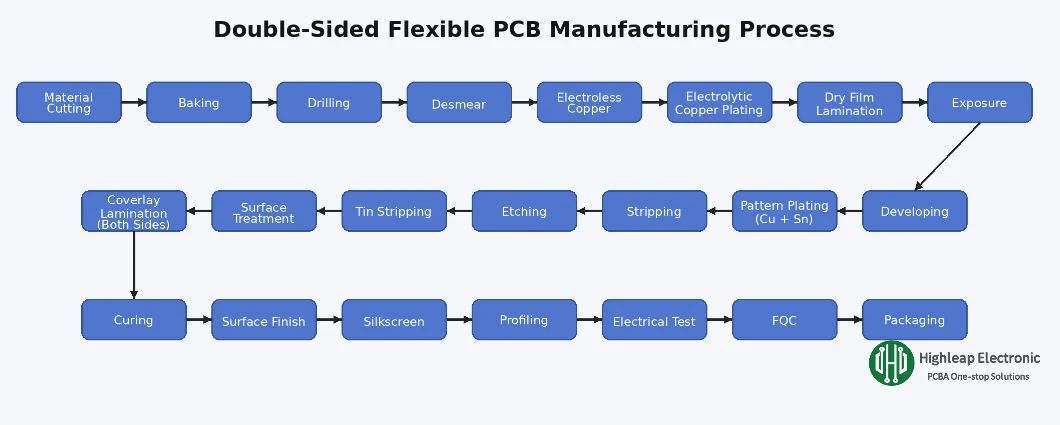
4. Fremstillingsproces for dobbeltsidet fleksibel printkort
Dobbeltsidet FPC tilføjer et andet kobberlag og belagte gennemgående huller (PTH), der forbinder begge sider elektrisk. Dette øger routingdensiteten, men ændrer procesflowet betydeligt – boring og belægning skal ske før billeddannelse af det ydre lag.
4.1 Komplet procesforløb
Materialeskæring → Bagning → Boring → Afsmøring → Elektrolytisk kobberbelægning → Tørfilmlaminering → Eksponering → Fremkaldelse → Mønsterbelægning (Cu + Sn) → Afisolering → Ætsning → Tinafisolering → Overfladebehandling → Dæklaminering (begge sider) → Hærdning → Overfladefinish → Silketryk → Profilering → Elektrisk test → FQC → Emballering
4.2 Vigtigste procesforskelle fra enkeltsidet
Boring efter PTH:
Dobbeltsidet FPC kræver belagte gennemgående huller for elektrisk at forbinde de to kobberlag. Boring sker gennem hele FCCL-stakken - øverste kobber + klæbemiddel + PI + klæbemiddel + nederste kobber. Huldiameteren er typisk 0.2-0.5 mm til standardapplikationer, med mikrovias ned til 0.1 mm ved brug af laserboring.
Afsmøring:
Boring genererer harpiksudslæt på hulvæggene, som skal fjernes før plettering. Kemisk afsmøring (kaliumpermanganat) eller plasmabehandling ætser harpiksen tilbage for at blotlægge rent kobber, der giver pålidelig pletteringsvedhæftning. Dette trin er kritisk – utilstrækkelig afsmøring forårsager pletteringshulrum og dårlig forbindelse mellem lagene.
Elektrofri kobberaflejring:
Et tyndt kobberlag (typisk 0.3-0.8 μm) aflejres kemisk på hullets vægge og overflader gennem autokatalytisk plettering. Dette skaber den indledende ledende bane til efterfølgende elektrolytisk plettering. Den elektroløse kobberproces omfatter katalysatoraktivering (palladiumbaseret), acceleration og kobberaflejringstrin.
Elektrolytisk kobberbelægning:
Elektrolytisk plettering opbygger kobbertykkelse i henhold til designkravene – typisk 20-25 μm i huller for tilstrækkelig pålidelighed. Vertikale kontinuerlige pletteringslinjer (VCP) giver ensartet strømfordeling og ensartet pletteringstykkelse på tværs af panelet.
Mønsterbelægningsproces:
Efter kobberbelægning påføres en tørfilm, som afbildes for kun at eksponere områderne med kredsløbsmønsteret. Yderligere kobberbelægning opbygger sportykkelse, efterfulgt af tin- eller tin-blybelægning, der fungerer som en ætsebestandig membran. Efter afisolering af den tørre film fjerner ætsningen uønsket kobber, mens tin beskytter kredsløbsmønsteret. Endelig afisoleringes tin for at eksponere de færdige kobberspor.
Dobbeltsidet betræk:
Både top- og bundflader kræver laminering af coverlay for at beskytte kredsløb på begge sider. Registreringen mellem coverlay-åbninger og pudeplaceringer på begge sider skal kontrolleres omhyggeligt.
5. Fremstillingsproces for fleksibelt printkort med flere lag
Flerlags FPC indeholder tre eller flere ledende lag, hvilket muliggør højere routingtæthed og mere komplekse designs. Den vigtigste produktionsforskel er, at de indre lag skal fremstilles og inspiceres separat før laminering – og gennemgående hulboring sker, efter lagene er bundet sammen.
5.1 Komplet procesforløb
Behandling af indre lag:
Materialeskæring → Bagning → Tørfilmlaminering → Eksponering → Fremkaldelse → Ætsning → Afisolering → AOI-inspektion → Overfladebehandling (brunoxid)
Laminering:
Lagjustering → Layup → Varmpreslaminering → Hærdning efter laminering
Ydre lagbehandling:
Boring (PTH) → Fjernelse af smøring → Elektrolytisk kobber → Elektrolytisk kobberbelægning → Billeddannelse af ydre lag → Mønsterbelægning → Ætsning → Laminering af dæklag → Overfladefinish → Silketryk → Profilering → Elektrisk test → FQC → Emballering
5.2 Kritiske trin i det indre lag
Indre lagbilleddannelse og ætsning:
Hvert indre lag behandles på samme måde som enkeltsidet FPC: tørfilmlaminering, eksponering, fremkaldelse, ætsning og afisolering. Den afgørende forskel er, at de indre lag skal være 100 % fejlfri før laminering – eventuelle åbninger eller kortslutninger begravet inde i den laminerede stak kan ikke repareres.
AOI inspektion:
Automatiseret optisk inspektion scanner hvert indre lag for at opdage åbninger, kortslutninger, overskridelser af sporbredden og andre defekter før laminering. Defekte paneler kasseres på dette tidspunkt for at undgå spild af materialer og behandlingstid på plader, der ikke kan genvindes.
Overfladebehandling (brun/sort oxid):
Det indre lag af kobberoverflader gennemgår oxidbehandling for at skabe en mikroskopisk ru, oxideret kobberoverflade, der fremmer vedhæftning med bondply-klæbemiddel. Dette trin er kritisk – utilstrækkelig oxidbehandling fører til delaminering under termisk stress eller under bøjningscykling.
5.3 Lamineringsproces
Lagjustering:
Indvendige lag, bondply (klæbende ark) og ydre kobberfolier justeres præcist ved hjælp af registreringsstifter eller optiske justeringssystemer. Typisk registreringstolerance er ±75 μm eller bedre – forkert justering forårsager kortslutninger mellem lag eller brudte forbindelser til vias.
Layup og Hot Press:
Den justerede stak placeres i en lamineringspresse og limes under kontrollerede temperaturprofiler (typisk 180-200 °C peak), tryk (15-25 kg/cm²) og tidsprofiler. Bondply-klæbemidlet flyder, udfylder huller og hærder for at skabe en samlet flerlagsstruktur.
Efterbehandling af laminering:
Efter laminering bores der gennemgående huller for at forbinde alle lag. Den efterfølgende proces følger den dobbeltsidede FPC-proces: afsmøring, elektroløs kobber, elektrolytisk belægning, billeddannelse af det ydre lag og de resterende trin frem til den endelige test.
5.4 Sekventiel laminering til komplekse strukturer
For flerlagsdesign, der kræver blinde eller nedgravede vias, kræves sekventiel laminering:
- Nedgravede vias: Kun de indre lag forbindes – fremstilles og bores før endelig laminering
- Blinde vias: Forbind det ydre lag med det indre lag – bores efter laminering ved hjælp af kontrolleret dybdeboring eller laserboring
Hver sekventiel lamineringscyklus øger omkostninger og leveringstid, men muliggør forbindelser med højere densitet, hvilket ikke er muligt med standard gennemgående hulkonstruktion.
6. Kvalitetskontrol og branchestandarder
Fremstilling af fleksible printkort kræver systematisk kvalitetskontrol, fordi de tynde, fleksible materialer er mere følsomme over for procesvariationer end stive printkort. Flere inspektionsporte under hele produktionen opdager fejl, før de bliver dyre.
6.1 Vigtige inspektionspunkter
| Procesfase | Inspektionsmetode | Detekterede defekter |
|---|---|---|
| Indgående materiale | Visuel tykkelsesmåling | Materialefejl, forkert specifikation |
| Efterætsning (indre/ydre) | AOI | Åbninger, kortslutninger, overtrædelser af sporbredde |
| Efterlaminering | Røntgen, tværsnit (prøve) | Lagfejlregistrering, hulrum, delaminering |
| Efterbelægning | Tykkelsemåling, tværsnit | Utilstrækkelig belægning, hulrum i huller |
| Efterbehandling | Visuel afskrælningsstyrketest (prøve) | Forkert justering, bobler, utilstrækkelig vedhæftning |
| Endelig | Elektrisk test, visuel inspektion | Åbninger, shorts, kosmetiske defekter |
6.2 Gældende IPC-standarder
- IPC-6013: Kvalifikations- og ydeevnespecifikation for fleksible/stive-fleksible printkort – definerer klasse 1, 2 og 3 med stigende pålidelighedskrav
- IPC-2223: Sektionsdesignstandard for fleksible printplader - designretningslinjer, herunder bøjningsradius, sporingsrute og materialevalg
- IPC-A-600: Accept af printkort - kriterier for visuel inspektion af alle printkorttyper, inklusive fleksible printkort
- IPC-4202/4203/4204: Materialespecifikationer for fleksible basismaterialer, dæklag og FCCL
- IPC-TM-650: Testmetoder til fleksspecifikke krav, herunder bøjningstest og vedhæftning
6.3 Valg af IPC-klasse
| IPC-klasse | Anvendelse | Typisk brug |
|---|---|---|
| Klasse 1 | Generelle elektroniske produkter | Forbrugerudstyr, legetøj, basiselektronik |
| Klasse 2 | Dedikeret serviceelektronik | Industrielt udstyr, telekommunikation, bilindustrien |
| Klasse 3 | Høj pålidelig elektronik | Medicinske implantater, luftfart, militær |
7. Designhensyn til fremstillingsevne
Designbeslutninger truffet tidligt i udviklingsprocessen har direkte indflydelse på produktionsudbytte, omkostninger og pålidelighed. At følge DFM-retningslinjerne hjælper med at undgå dyre redesigns og produktionsforsinkelser.
7.1 Retningslinjer for bøjningsradius
I henhold til IPC-2223 afhænger den minimale bøjningsradius af applikationstypen:
- Dynamisk flex (gentagen bøjning): Minimum bøjningsradius ≥10 × samlet pladetykkelse
- Statisk bøjning (bøjning for montering): Minimum bøjningsradius ≥6 × samlet pladetykkelse
For en 0.15 mm tyk, enkeltsidet FPC betyder det en minimumsradius på 1.5 mm til dynamiske applikationer eller 0.9 mm til statisk installation.
7.2 Sporingsrouting i fleksible områder
- Rut spor vinkelret på bøjningsaksen, når det er muligt
- Brug buede spor – undgå 90° vinkler i flekszoner
- Placer ikke vias, puder eller belagte huller i bøjningsområder
- Forskydningsspor på modsatte sider af dobbeltsidet flex (I-bjælkeeffekt) for at reducere stresskoncentration
- Brug skraverede polygoner i stedet for massive kobberstøbninger i fleksible områder for at forbedre fleksibiliteten.
7.3 Valg af kobbervægt
Tyndere kobber forbedrer fleksibiliteten, men reducerer strømbæreevnen. Afvej disse faktorer:
- 12 μm (⅓ oz): Maksimal fleksibilitet, fine spor, lav strøm
- 18 μm (½ oz): God fleksibilitet, moderat strøm - mest almindelige valg
- 35 μm (1 oz): Standard strømkapacitet, reduceret fleksibilitet
- 70 μm (2 oz): Høj strøm, begrænset fleksibilitet - typisk kun brugt i stive områder
7.4 Anvendelse af afstivningselementer
Afstivninger yder mekanisk støtte til montering af komponenter eller indsættelse af stik i udpegede områder:
- FR-4: Omkostningseffektiv, almindelig for ZIF-stikområder - tykkelse 0.2-1.6 mm
- Polyimid: Tyndere profiler, bedre termisk tilpasning – tykkelse 0.075–0.225 mm
- Rustfrit stål: EMI-afskærmning + afstivning kombineret – tykkelse 0.1–0.3 mm
- Aluminium: Varmeafledning + afstivning - tykkelse 0.5-2.0 mm
8. Highleaps fleksible printkortproduktionstjenester
Highleap Electronics tilbyder komplet fleksibel printkortproduktion fra prototype til produktionsvolumen med processtyring designet til ensartet kvalitet på tværs af alle FPC-typer.
- Kapacitetsområde: Enkeltsidet, dobbeltsidet og flerlags FPC op til 10 lag; stiv-fleksibel konstruktion til kombinerede anvendelser
- Finlinjefunktion: Minimum spor/afstand 50 μm/50 μm for design med høj densitet
- Materiale muligheder: Polyimid (standard- og højtydende kvaliteter), LCP til RF-applikationer, klæbende og klæbefri FCCL
- Muligheder for overfladebehandling: ENIG, nedsænket tin, nedsænket sølv, OSP efter applikationskrav
- Fastgørelse af afstivningselement: FR-4, PI, rustfrit stål, aluminium med præcisionsplacering
- Monteringsintegration: turnkey FPC samling inklusive SMT-placering og funktionel testning
8.1 Hvad skal inkluderes i din udbudsanmodning
For et hurtigt og præcist tilbud, angiv:
- Gerber-filer (RS-274X-format) eller ODB++-data
- Fabrikationstegning med dimensioner, tolerancer og lagopdeling
- Materialespecifikation (PI-type, kobbervægt, klæbemiddel/klæbemiddelfri)
- Krav til overfladefinish
- Detaljer om afstivninger, hvis nødvendigt (materiale, tykkelse, placering)
- Mængde (prototype og produktionsvolumenestimater)
- IPC-klassekrav (klasse 1, 2 eller 3)
- Eventuelle særlige krav til test eller dokumentation
Vores ingeniørteam gennemgår indsendelser og svarer med anbefalinger til priser, leveringstid og DFM for at holde dit projekt på sporet.
Sabrina har over 18 års erfaring i printkortindustrien med en stærk baggrund inden for CAM-teknik og printkortfilgennemgang. Hun understøtter printkortprojekter fra prototype til volumenproduktion med fokus på fremstillingsevne og procespålidelighed.
Hendes arbejde hjælper ingeniørteams med at reducere produktionsrisiko og opnå stabile resultater af høj kvalitet inden for printkortproduktion.

anbefalet Indlæg

Effektelektronik-printkortsamling til højstrøms- og effektkonverteringssystemer
Highleap Electronics leverer printkort til effektelektronik...

PCB-samling i bilelektronik: Sporbarhed og proceskontrol
Highleap Electronics fremstiller printkort og leverer...

Solcelle-inverter printkortsamling til strøm- og styrekort
Hvis du er på udkig efter en solcelle-inverter printplade, Highleap...

PLC printkortsamling til CPU-, I/O- og kommunikationsmoduler
Highleap Electronics leverer printkortfabrikation og printkort...
Sådan får du et tilbud på PCB'er
Lad os køre DFM/DFA-analyse for dig og vende tilbage til dig med en rapport.
Du kan uploade dine filer sikkert via vores hjemmeside.
Vi har brug for følgende oplysninger for at give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
Udover PCB-fremstilling tilbyder vi et omfattende udvalg af elektroniske tjenester, herunder PCB-design, PCBA (Printed Circuit Board Assembly) og nøglefærdige løsninger. Uanset om du har brug for hjælp til prototyping, designverifikation, komponent sourcing eller masseproduktion, yder vi end-to-end support for at sikre dit projekts succes. For PCBA-tjenester bedes du angive din stykliste (Bill of Materials) og eventuelle specifikke monteringsvejledninger. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs til fremstillingsevne og montering, hvilket sikrer en smidig produktionsproces.