
Fortinningsflusmiddel vs. almindelig flusmiddel til elektronik

Figur 1. Tinningsflux vs. almindelig flux til elektronik
Sidst opdateret: Maj 2026 · En praktisk loddevejledning til producenter, teknikere og montageingeniører
Både fortinningsflussmiddel og almindeligt fluxmiddel udfører det samme grundlæggende arbejde – at afdrive oxid fra metal, så smeltet loddetin kan fugte det og binde sig til det. Forskellen er aggressivitet og det tilsigtede materiale . Fortinningsflussmiddel er et stærkt, normalt syreaktiveret fluxmiddel (ofte et VVS-produkt, der indeholder pulveriseret loddetin), designet til hurtigt at belægge tungmetal og kobberrør. Almindeligt elektronikflux er et mildere harpiks- eller no-clean-baseret fluxmiddel, der er fremstillet til at beskytte sarte printkort. Til næsten alt elektronikarbejde er svaret simpelt: brug et harpiks- eller no-clean-fluxmiddel, ikke et syrefortinningsflussmiddel . Denne vejledning forklarer hvorfor, hvor hver enkelt hører hjemme, og hvordan flux styres i rigtig printkortsamling.
Hvad gør flux under lodning?
Enhver metaloverflade, der har været udsat for luft, bærer et tyndt oxidlag. Loddetin vil ikke fugte bar oxid - det perler og ruller af, på samme måde som vand perler på en vokset bil. Flusmiddel er et kemisk rengøringsmiddel, der gør tre ting under lodning:
- Fjerner oxid fra metaloverfladen ved loddetemperatur, hvilket blotlægger rent metal.
- Forhindrer reoxidation ved at dække den varme overflade, så den ikke kan reagere med luft igen, før loddet flyder.
- Forbedrer befugtning ved at sænke overfladespændingen, så loddet spredes til en glat filet i stedet for en kugle.
"Fortinning" er en beslægtet, men separat idé. At fortinne en overflade er at forbelægge den med et tyndt, jævnt lag loddetin, før den endelige samling laves – fortinning af en flertrådet tråd, en frisk loddekolbespids eller en pude. Du skal stadig bruge flusmiddel for at fortinne med succes, og det er præcis der, navneforvirringen begynder.
Hvad er fortinningsflusmiddel? (Syre-/selvfortinningsflusmiddel)
I isenkræmmere og VVS-termer er fortinningsflusmiddel en højaktiv flusmiddel formuleret til hurtigt at fortinne kobber og messing. Mange fortinningsflusmidler er selvfortinende : de indeholder fint pulveriseret loddetin suspenderet i fluspastaen, så pensling af dem på opvarmet kobber efterlader en sølvfortinnet belægning uden behov for separat loddetråd. Kemien bag denne hastighed er problemet for elektronik.
Typisk sammensætning og opførsel
Fortinne- og VVS-flusmidler aktiveres almindeligvis med zinkchlorid og/eller ammoniumchlorid - uorganiske syrer, der angriber oxid aggressivt og virker på tungere, mere snavset metal. De renser oxid meget hurtigere end harpiks og tolererer den større termiske masse i rør. Ulempen er, at deres rester er ætsende og elektrisk ledende , og de fortsætter med at angribe metal længe efter at samlingen er afkølet, medmindre det skylles grundigt væk.
Hvor fortinningsflussmiddel hører hjemme
- Kobbervandrør og fittings (dets oprindelige formål).
- Fortinning af store kobberkabelsko, samleskinner, metalplader og kraftige kabler.
- Glasmalerier og generelt metalarbejde, hvor samlingerne vaskes bagefter.
Fordi navnet indeholder "tinning", bruger folk det til at fortinne ledninger eller elektroder på et kredsløb. Modstå det. Som flere loddereferencer udtrykker det tydeligt, er sur fortinningsflusmiddel ikke tilrådeligt på elektronik - selv når det er "mindre ætsende" end rå VVS-flusmiddel, kan det korrodere fine elektroder, vias og komponentledninger over tid, og mange rør er eksplicit mærket "ikke til elektronik".
Hvad er almindelig flux til elektronik?
I en elektronikkontekst betyder almindelig flux en flux, der er udviklet til printkort og små komponenter: mild, forudsigelig og enten ikke-ætsende efter lodning eller let at rengøre til en sikker tilstand. Den findes i tre almindelige familier.
Rosinflux (R, RMA, RA)
Den ældste flusmiddel, raffineret fra fyrreharpiks, er rosin. Ren rosin (type R) er mild; rosin mildt aktiveret (RMA) og rosinaktiveret (RA) tilsætter små mængder aktivator for at håndtere hårdere oxid, især ved de højere temperaturer, som blyfri lodning har brug for. Rosin er den foretrukne universalelektronikflusmiddel: billig, effektiv på kobber-, tin- og guldoverflader og ikke-ledende, når den er hærdet. Rester bør stadig rengøres på følsomme plader, fordi aktivatorer kan blive mildt sure og tiltrække støv.
Ingen ren flux
No-clean flux er formuleret, så den lille rest, den efterlader, er ikke-ledende og ikke-ætsende , så den kan forblive på printpladen. Det er det dominerende valg i moderne håndlodning og efterbearbejdning, fordi den springer rengøringstrinnet over. Kosmetisk er resten synlig; mange værksteder renser det stadig på højpålideligheds- eller højimpedansdesigns for at være på den sikre side.
Vandopløselig (organisk syre) flux
Vandopløselig flusmiddel bruger milde organiske syrer og rengøres fuldstændigt med varmt vand — intet opløsningsmiddel kræves. Det fjerner oxid mere aggressivt end harpiks, hvilket gør det stærkt på oxiderede dele, men resten er ledende og ætsende, så vask bagefter er obligatorisk, aldrig valgfri.
Fortinneflusmiddel vs. almindeligt flusmiddel: Sammenligning side om side
| Ejendom | Tinningsflusmiddel (syretype) | Regelmæssig elektronikflux |
|---|---|---|
| Typisk aktivator | Zinkklorid / ammoniumklorid (uorganisk syre); kan indeholde loddepulver | Rosin, ikke-rengøringsharpiks eller mild organisk syre |
| Oxidrensende styrke | Meget høj, hurtig | Lav til moderat (vandopløselig er højere) |
| Rester efter lodning | Ætsende og ledende — skal vaskes | Ikke-ætsende (harpiks/ikke-rengøringsmiddel) eller vaskbar (vandopløselig) |
| De bedste materialer | Kobberrør, messing, kraftigt kabel, metalplader | PCB-puder, komponentledninger, SMD, fintråd |
| Sikker på elektronik? | Ingen — risiko for langvarig korrosion | Ja — designet til det |
| RoHS-venlige muligheder | Sjælden | Til at få fat på overalt |
Typer af loddeflusmiddel: Rosin, ikke-rengøringsmiddel og vandopløselig
Moderne flux er klassificeret efter J-STD-004-standarden, men de ældre bogstavkoder vises stadig på flasker. At kende dem hjælper dig med at læse en etiket korrekt.
| Etiket / klasse | Hvad det betyder | Rengøring |
|---|---|---|
| R (kolofonium) | Ren harpiks, lavest aktivitet | Normalt valgfrit |
| RMA | Rosin let aktiveret | Anbefales på følsomme boards |
| RA | Aktiveret med harpiks, stærkere | Rens |
| Ikke-rengøring | Lav restproduktion, ikke-ledende | Ikke påkrævet |
| OA / vandopløselig | Organisk syre, høj aktivitet | Obligatorisk (varmt vand) |
| Syre / uorganisk | Fortinning/VVS-flusmiddel | Obligatorisk — hold elektronik væk |
Fortinneflusmiddel vs. almindeligt flusmiddel: Hvilken skal du bruge?
Den vejledende regel blandt montageprofessionelle er konsekvent: brug den mindst aggressive flux, der stadig vil rense den tilstedeværende oxid. En simpel beslutningsvej:
- Lodning på et printkort, SMD eller komponentledninger? Brug rengøringsfrit middel for nemheds skyld, eller harpiks (RMA), hvis du har til hensigt at rengøre. Brug aldrig surt fortinningsflusmiddel.
- Fortinning af ny, flertrådet ledning til elektronik? Kernelodning har normalt nok flusmiddel; hvis du har brug for mere, tilsæt harpiks eller no-clean – ikke syreflusmiddel.
- Giver stærkt oxiderede eller blyfri fuger dig problemer? Gå op til RA eller vandopløselig flusmiddel, og rengør derefter grundigt bagefter.
- VVS, kobberrør eller tungt metalarbejde? Det er her, fortinning/syreflusmiddel hører hjemme.
Endnu et praktisk punkt, der forhindrer korrosion: Når begge dele er fortinnede, skal du matche fluxtypen med den flux, der allerede er på overfladerne og inde i dit loddetint, så du ikke ved et uheld blander en syrerester i en ellers ren samling.
Sikkerhed mens du arbejder
Flusmiddeldampe er ikke harmløse. Rosinrøg er et kendt luftvejssensibiliserende stof, og syreflusmidler indeholder zinkchlorid og kloridforbindelser, der irriterer hud, øjne og lunger. Lod og arbejd i et ventileret rum, brug røgudsugning, og undgå at påføre flusmiddelpasta med bare fingre.
Hvordan bruges flux i printplademontering?
I volumenproduktion vælger man sjældent flux som en separat væske – den leveres indbygget i materialerne. Loddepasta til overflademontering er en blanding af loddepulver og flux; kernetråd og bølgeloddestænger bærer deres egen flux. Samlemandens opgave er at matche denne fluxkemi med processen og derefter bevise, at printpladen er ren nok til at være pålidelig:
- Ikke-rengørings- vs. vandvaskelinjer: En fabrik standardiserer en fluxfamilie, fordi den dikterer rengøringsudstyret og reflow-/bølgeprofilen.
- Reflow-profil: Udblødningsfasen er timet til at aktivere fluxen og lade den fordampe, før loddet smelter, hvilket er grunden til, at en profil, der ikke overholder specifikationen, viser sig som dårlig befugtning eller overskydende rester.
- Renlighedstest: For arbejde med høj pålidelighed bekræfter ionisk kontaminering og resttest, at korrosiv rest er væk før konform belægning eller forsendelse.
Dette er forbindelsen mellem et hobbyspørgsmål om flux og et produktionsresultat: den forkerte flux, eller den rigtige flux, der ikke renses, bliver til feltkorrosion og periodiske fejl måneder senere.
Pålidelig lodning og fluxkontrol med Highleap
Highleap Electronics er en kinesisk producent af printkort og printkort (grundlagt 2002), der driver SMT-linjer med kontrolleret loddepasta- og fluxkemi, definerede reflow-profiler og renhedskontroller indbygget i arbejdsgangen. For teams, der bevæger sig fra bænklodning til outsourcede byggeprojekter, er det denne proceskontrol, der forvandler en god prototype til et gentageligt produkt.
- PCB -samling: SMT-, hullodning og blandet teknologilodning med matchende flux og profil.
- SMT-kapacitet og laserskårne stencils: Pastaaflejring afstemt til samlingen, fine-pitch og QFN/BGA-pads.
- DFM-anmeldelse: Opfanger problemer med pudebalance, termisk aflastning og lodningsevne, før de forårsager defekter.
- Nøglefærdige PCBA: sourcing, montering, inspektion (AOI/røntgen) og renhedskontrol under ét tag.
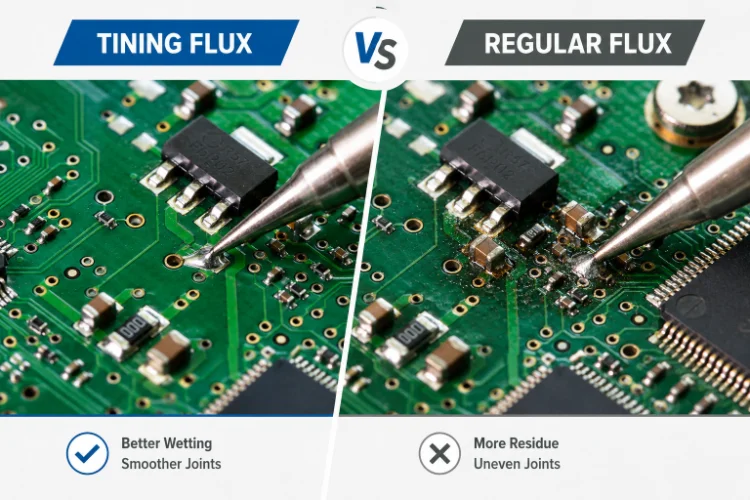
Figur 2. Tinningsflux vs. almindelig flux til elektronikdetaljer
Tinningsflusmiddel vs. almindeligt flusmiddel: Ofte stillede spørgsmål
Kan jeg bruge fortinningsflusmiddel på et printkort?
Det bør du ikke. Syrebaseret fortinningsflusmiddel rengør godt, men efterlader ætsende, ledende rester, der kan æde fine spor og ledninger over tid. Brug i stedet harpiks eller no-clean flusmiddel på elektronik.
Hvad er forskellen mellem flux og loddepasta?
Flusmiddel er kun et rengøringsmiddel. Loddepasta er loddepulver, der er forblandet med flusmiddel til en pasta, der bruges til overflademontering af reflow. Flusmidlet inde i pastaen udfører det samme oxidrensende arbejde under reflow.
Skal jeg virkelig rense no-clean flux?
Ifølge specifikation, nej - dens rester er ikke-ledende og ikke-ætsende. I praksis rengør mange værksteder det stadig på højohms-, højspændings- eller højpålidelighedskort, eller blot for udseendets skyld.
Hvilken flux er bedst til SMD og fine-pitch-dele?
En ikke-rengørende klæbrig flux eller en ikke-ren fluxpen er det sædvanlige valg til håndpåført SMD og efterbearbejdning. Til volumen-SMT indbygges fluxen i en ikke-rengørende eller vandopløselig loddepasta.
Er vandopløselig flux sikker til elektronik?
Ja, forudsat at du vasker det grundigt af med varmt vand bagefter. Rester er ætsende og ledende, så det er at lade det sidde på, der forårsager fejl, ikke selve flusmidlet.
Hvilken flux skal jeg bruge til at fortinne kobbertråd til et elektronikprojekt?
Brug den flusmiddel, der allerede findes i dit lod, eller tilsæt harpiks/ikke-ren flusmiddel. Gem sur fortinningsflusmiddel til VVS og tungt metalarbejde.
Hvorfor ser min fuge mat eller kornet ud, selv med flussmiddel?
Normalt er det for lidt varme, bevægelse under afkøling, eller en flux, der er for mild i forhold til den tilstedeværende oxid – ikke en flux, du behøver at gøre mere aggressiv. Tilsæt varme og lad det vente først; øg kun fluxaktiviteten, hvis det er nødvendigt, og rengør derefter.
Lodning producerer dampe og involverer kemikalier, der kan irritere eller skade, hvis de håndteres forkert. Arbejd i et ventileret område, brug dampudsugning, og følg sikkerhedsdatabladet for al flusmiddel, du bruger.

anbefalet Indlæg

TMM PCB-fremstilling
Indholdsfortegnelse TMM PCB-fabrikationsområde for RF og...

RT duroid 6002 PCB Citat og Stackup
Denne side ejer opgaven med tilbud og stackup-definition...

TMM6 Filter PCB Fremstilling
IndholdsfortegnelseHvorfor bruger designere af mikrobølgeovnsfiltre...

Taconic RF 35 vs. RO4350B printkort
Indholdsfortegnelse RF-35 vs RO4350B Indkøb og...
Sådan får du et tilbud på printkort
Lad os køre en DFM/DFA-analyse for dig og vende tilbage til dig med en rapport. Du kan uploade dine filer sikkert via vores hjemmeside. Vi har brug for følgende oplysninger for at kunne give dig et tilbud:
-
- Gerber, ODB++ eller .pcb, spec.
- Stykliste, hvis du ønsker montering
- Antal
- Vendetid
For PCBA-tjenester bedes du fremvise din BOM (Bill of Materials) og eventuelle specifikke monteringsinstruktioner. Vi tilbyder også DFM/DFA-analyse for at optimere dine designs med hensyn til fremstillingsevne og montering, hvilket sikrer en problemfri produktionsproces.