
Leiterplattenfertigungsprozess: Vom Leiterplattendesign und der CAM-Entwicklung bis zur Fertigung und Bestückung
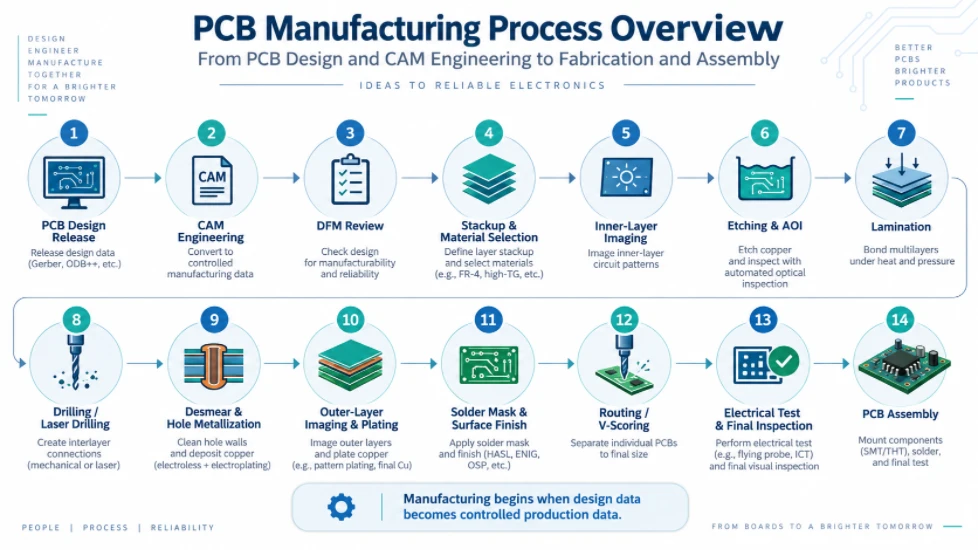
Abbildung 1. Übersicht über den Leiterplattenherstellungsprozess
Der Leiterplattenfertigungsprozess beginnt nicht erst, wenn eine kupferkaschierte Leiterplatte die Belichtungslinie erreicht. In einer professionellen Leiterplattenfabrik beginnt die Fertigung bereits mit der Umwandlung der Designdaten in kontrollierte Produktionsdaten. Diese Umwandlung ist Aufgabe der CAM-Entwicklung.
Ein Leiterplattendesigner definiert die elektrischen Anforderungen, mechanischen Randbedingungen, die Lagenaufbauvorgaben und die Bauteilschnittstellen. Ein CAM-Ingenieur setzt diese Vorgaben in fertigungsgerechte Layouts, Bohr- und Fräsprogramme, Paneldaten, Prüfreferenzen, Impedanzproben und Prozessanweisungen um. Diese Daten werden anschließend über das ERP- oder Fertigungssteuerungssystem des Werks freigegeben, sodass alle Produktionsabteilungen mit einer einheitlichen Definition arbeiten.
Dieser Leitfaden erläutert den kompletten Leiterplattenfertigungsprozess von der Übergabe an die Entwicklung über die Materialvorbereitung, die Verarbeitung der inneren Lagen, das Laminieren, Bohren, Galvanisieren, die Belichtung der äußeren Lagen, die Lötstoppmaske, die Oberflächenbearbeitung, das Profilieren und die elektrische Prüfung bis hin zur Endkontrolle. Er erklärt außerdem, was Leiterplattenentwickler über CAM wissen sollten, damit ihre Leiterplatten die Entwicklungsprüfung mit weniger Rückfragen, weniger Kompromissen und einem stabileren Produktionsablauf durchlaufen.
Was genau umfasst der Leiterplattenherstellungsprozess?
Der Herstellungsprozess von Leiterplatten ist die kontrollierte Umwandlung von Leiterplatten-Designdaten in eine physische Leiterplatte, die die Anforderungen an elektrische Eigenschaften, Abmessungen, Material und Zuverlässigkeit erfüllt. Er umfasst mehr als nur Belichtung und Ätzen. Ein produktionsreifer Prozess besteht üblicherweise aus vier miteinander verbundenen Engineering-Layern:
| Engineering-Schicht | Hauptverantwortung | Typische Ausgabe |
|---|---|---|
| PCB-Design | Definiert Schaltungsverbindungen, Routing, Platzierung, mechanische Schnittstellen, Stackup-Ziele und Designbeschränkungen. | Gerber/ODB++/IPC-2581-Daten, NC-Bohrdateien, Fertigungszeichnung, Lagenaufbau, Netzliste und Konstruktionshinweise. |
| CAM- und DFM-Engineering | Prüft die Herstellbarkeit, beseitigt Datenunklarheiten, wendet genehmigte Prozesskompensationen an und erstellt produktionsfertige Daten. | Produktionszeichnungen, Bohr-/Fräsprogramme, Paneldaten, AOI-Referenzen, Testdaten, Coupons und technische Fragen bei Bedarf. |
| Fertigungstechnik / ERP-MI | Definiert den Prozessablauf, die Materialien, die Ausrüstung, die Sonderanweisungen, die Prüfungen und die Abnahmekontrollpunkte. | Reisender oder MI, Arbeitsablauf im Arbeitsbereich, Materialangaben, Hinweise zu Sonderprozessen und Prüfanforderungen. |
| Fertigung und Überprüfung | Baut, veredelt und testet die unbestückte Leiterplatte. | Freigegebene Leiterplatten, versandbereit oder bereit zur Leiterplattenbestückung. |
Diese Unterscheidung ist wichtig, da viele Beschreibungen der Leiterplattenherstellung mit dem „Drucken der inneren Lage“ beginnen. In einer industriellen Leiterplattenfabrik sollte die Leiterplatte diesen Schritt erst erreichen, wenn das CAM-System festgelegt hat, welche Bedeutung jede Lage hat, ob das Design herstellbar ist, welches Produktionsverfahren angewendet wird und welchen kompensierten Datensatz jedes Arbeitszentrum verwenden muss.
Leiterplattenherstellungsprozess im Überblick
Freigabe des Leiterplattendesigns → Datenerfassung → CAM-Normalisierung → DFM- und Fähigkeitsprüfung → ggf. technische Fragen → Lagenaufbau- und Impedanzprüfung → CAM-Kompensation → Panelisierung und Werkzeugbau → ERP/MI-Prozessdefinition → Materialvorbereitung → Innenlagen-Imaging → Innenlagen-Ätzen → Innenlagen-AOI → Laminierung und Aufbringen → Bohren / Laserbohren → Entschmieren und Lochmetallisierung → Außenlagen-Imaging → Kupferplattierung und Ätzen → Außenlagen-AOI → Lötstopplack → Legende → Oberflächenbearbeitung → Profilierung / Routing / V-Scoring → elektrische Prüfung und Maßprüfung → Endkontrolle und Verpackung → optionale Leiterplattenbestückung.
Der genaue Herstellungsprozess variiert je nach Lagenanzahl, Durchkontaktierungsstruktur, Kupfergewicht, Materialsystem, Oberflächenbeschaffenheit und speziellen mechanischen Anforderungen. Eine zweilagige FR-4-Leiterplatte kann mehrere Mehrlagenprozesse überspringen, während eine HDI-Leiterplatte Laminierungs- und Laserbohrzyklen mehrfach durchlaufen kann.
Warum CAM-Engineering die Brücke zwischen Leiterplattendesign und -produktion bildet
PCB-CAD beschreibt die elektrischen und mechanischen Eigenschaften des Produkts. Fertigungsanlagen benötigen jedoch andere Informationen: kompensierte Leitergeometrie, Definitionen von Bohrwerkzeugen, Panelkoordinaten, Prozesspolarität, Bilddaten, Prüfmuster, Werkzeugmerkmale, Leiterbahnverläufe, Informationen zum Anritzen, Prüfreferenzen und prozessspezifische Hinweise. CAM-Engineering erstellt diese Übersetzungsschicht.
Aus diesem Grund sollte CAM nicht als reine Gerber-Prüfung in letzter Minute betrachtet werden. Eine kompetente CAM-Prüfung untersucht, ob das Design den gesamten Produktionsprozess übersteht. Beispielsweise kann eine Durchkontaktierung gemäß den CAD-Designregeln zulässig sein, aber nach Berücksichtigung der Bohrtoleranz und der Passertoleranz dennoch einen unzureichenden Sicherheitsabstand aufweisen. Eine Leiterbahn kann zwar die nominelle Breite im Design erfüllen, aber aufgrund des Kupfergewichts und des gewählten Belichtungs-/Ätzprozesses eine Ätzkompensation erfordern. Ein mechanisch geeigneter Schlitz kann aufgrund seiner Leiterbahnstruktur, unregelmäßigen Beschaffenheit, kontrollierten Tiefe oder seiner Lage am Leiterplattenrand einen anderen Prozess erfordern.
Der CAM-Ingenieur muss die elektrische Intention des Konstrukteurs wahren, während er die nominalen Konstruktionsmaße in Fertigungsmaße umrechnet. Daher unterscheidet eine gut geführte Fabrik zwischen Prozesskompensation und Konstruktionsänderung . Die Fertigungskompensation dient dazu, die vom Kunden gewünschten Endmaße nach dem Ätzen, Beschichten, Laminieren oder Bearbeiten zu erreichen. Änderungen, die die Konnektivität, die fertige Bohrungsgröße, die Geometrie mit kontrollierter Impedanz, die Konturdefinition oder andere funktionale Anforderungen betreffen, sollten als technische Fragestellung behandelt und nicht stillschweigend neu konstruiert werden.
Phase 1: Fertigungsdatenpaket und Designabsicht
Die Qualität des Leiterplattenfertigungsprozesses hängt maßgeblich von der Qualität des Freigabepakets ab. CAM kann Formatierungsprobleme beheben, aber fehlende Designabsichten nicht zuverlässig erraten. Ein optimales Freigabepaket enthält sowohl maschinenlesbare Daten als auch eine präzise Fertigungsdefinition.
| Daten oder Anforderungen | Warum CAM es braucht | Häufige Mehrdeutigkeiten, die es zu vermeiden gilt |
|---|---|---|
| Kupfer-, Lötstopplack- und Legendenschichten | Legt das beabsichtigte Build-Image für jede Seiten- und Innenschicht fest. | Unklare Layernamen, fehlende Polaritätsinformationen, doppelte oder veraltete Layer. |
| NC-Bohrdateien und Bohrtisch | Unterscheidet PTH-, NPTH-, Mikrovia- und Sonderbohranforderungen und ordnet fertige Bohrungen den Produktionswerkzeugen zu. | Verwendung des gleichen Symbols für plattierte und nicht plattierte Bohrungen oder Vermischung von Fertig- und Werkzeugdurchmessern. |
| Platinenumriss und Leiterbahn | Definiert fertige Abmessungen, interne Ausschnitte, Schlitze und Profilmerkmale. | Konturen, die auf mehreren Ebenen dupliziert sind, offene Konturen, widersprüchliche Abmessungen oder unklare Schlitzgeometrie. |
| Fertigungszeichnung | Kommuniziert Dicke, Toleranz, Oberflächenbeschaffenheit, Kupfergehalt, mechanische Hinweise und spezielle Verfahren. | Anmerkungen, die im Widerspruch zu Gerber-/Bohrdaten stehen, oder generische kopierte Anmerkungen, die nicht auf die Platine zutreffen. |
| PCB-Schichtaufbau | Definiert Kupfergewichte, dielektrische Konstruktion, fertige Dicke und Architektur mit kontrollierter Impedanz. | Nenndielektrische Abmessungen ohne Angabe, ob der Hersteller die Materialien optimieren kann. |
| Tabelle für kontrollierte Impedanz | Verknüpft jedes Impedanzziel mit Schicht, Leiterbahngeometrie, Referenzebene und Toleranz. | Ein Ziel wird zwar vorgegeben, die relevanten Netze oder Geometrien werden jedoch nicht identifiziert. |
| IPC-Netzliste oder intelligente Designdaten | Unterstützt den Vergleich von Verbindungen und verringert die Wahrscheinlichkeit, dass grafische Mehrdeutigkeiten zu elektrischen Fehlern führen. | Netzliste, die aus einer anderen Designrevision generiert wurde. |
| Oberflächenbeschaffenheit und selektive Oberflächenbehandlungen | Bestimmt die Prozessführung und beeinflusst Lötbarkeit, Planarität, Kontaktverschleiß und Montagekompatibilität. | ENIG wird weltweit angeprangert, gleichzeitig werden harte, gnadenlose Maßnahmen erwartet, ohne dass dabei bestimmte Bereiche definiert werden. |
| Besondere mechanische Anforderungen | Ermöglicht es CAM, Senkungen, Aufbohrungen, Tiefenführungen, Kastellierungen, Kantenverstärkungen oder Presspassungen zu definieren. | Es wird lediglich die Zeichnungsform ohne Angabe des endgültigen Durchmessers, der Tiefe/Restdicke und der Toleranz angegeben. |
Gerber ist weiterhin weit verbreitet, während ODB++ und IPC-2581 strukturiertere Informationen übertragen können, sofern sie sowohl vom Entwickler als auch vom Hersteller unterstützt werden. Unabhängig vom Format ist die Versionskontrolle unerlässlich. Kupfer-, Bohr-, Zeichnungs-, Stapel- und Netzlistendaten sollten alle dieselbe Revision beschreiben.
Phase 2: Normalisierung der CAM-Daten und DFM-Überprüfung
2.1 Datennormalisierung: Rekonstruktion einer zuverlässigen Boarddefinition
Die erste Aufgabe im CAM-Prozess besteht darin, die Daten intern konsistent zu machen. Einheiten, Koordinaten, Ursprung, Layerreihenfolge, Spiegelungszustand, Polarität, Aperturdefinitionen, Bohrformate und Profilgeometrie werden vor Beginn der Produktionsbearbeitung geprüft. Der CAM-Ingenieur identifiziert außerdem ungenutzte Daten, doppelte Layer und Elemente, die möglicherweise von verschiedenen CAD-Systemen unterschiedlich exportiert wurden.
Hier spart ein intelligentes Release-Paket Zeit. Je weniger Mehrdeutigkeiten der CAM-Ingenieur interpretieren muss, desto geringer ist das Risiko, dass Entwicklungszeit für die Unterscheidung zwischen einem beabsichtigten Feature und einem Exportartefakt aufgewendet wird.
2.2 Überprüfung der Konnektivität und der Schichtbeziehungen
CAM vergleicht das Design über verschiedene Kupferlagen hinweg, die Bohrdaten und, falls verfügbar, die Kundennetzliste. Ziel ist es nicht nur, offensichtliche Unterbrechungen oder Kurzschlüsse zu finden, sondern auch die Beziehungen zwischen Pads und Bohrungen, Via-Strukturen, Flächenverbindungen, Antipads, Wärmeentlastungen und die beabsichtigte Beziehung zwischen Kupfer und mechanischen Elementen zu überprüfen.
2.3 Überprüfung von Linienbreite, Leiterabstand und Kupferstärke
Die minimale Leiterbreite und der minimale Leiterabstand lassen sich nicht unabhängig von der Kupferdicke und dem Prozessweg bestimmen. Mit zunehmender Kupferdicke wird das Ätzen schwieriger, und seitliches Ätzen hat einen größeren Einfluss auf die Geometrie des fertigen Bauteils. Daher prüft die CAM-Software die minimale Linienbreite und den minimalen Leiterabstand zusammen mit der Basiskupferdicke, der fertigen Kupferdicke und der Frage, ob das Bauteil isoliert ist oder sich in einem dichten Kupferfeld befindet.
Designer sollten die Fertigungsgrenzen von Leiterplatten nicht als universelle Größe betrachten , die für jedes Kupfergewicht und jede Lage gilt. Ein fertigungstechnisch optimiertes Design nutzt die üblichen Produktionskapazitäten für die gewählte Konstruktion und reserviert extreme Geometrien nur dort, wo die Schaltungsdichte dies erfordert.
2.4 Ringring, Bohrtoleranz und Loch-Kupfer-Spiel
Die fertige, galvanisch bearbeitete Bohrung hat nicht denselben Durchmesser wie die Produktionsbohrung. Der Hersteller muss die Kupferabscheidung an der Bohrungswand, die Bohrtoleranz und Prozessschwankungen berücksichtigen. Das CAM-System bewertet daher die Geometrie der Kontaktfläche und des Bohrrings, nachdem die Fertigungsbohrung und die Passungstoleranzen angewendet wurden.
Das gleiche Prinzip gilt für den Abstand zwischen Bohrung und Leiterbahn. Eine CAD-Messung der nominalen Bohrungsgröße spiegelt möglicherweise nicht das Fertigungsrisiko wider. CAM prüft die Bohrung, deren Kompensation und die nach Bohren, Galvanisieren und Ausrichten verbleibende Kupfermenge. Dies ist besonders wichtig für dichte Mehrlagenstrukturen, Presspassungen und Konstruktionen nahe der minimalen Ringgenauigkeit des Werks.
2.5 PTH, NPTH, Schlitze und unregelmäßige Löcher
Durchkontaktierte und nicht durchkontaktierte Bohrungen müssen in der Konstruktionsdokumentation eindeutig gekennzeichnet sein. CAM-Systeme können für diese Merkmale unterschiedliche Bohrphasen, Kompensationsregeln oder Prozessabläufe verwenden. Durchkontaktierte Schlitze und unregelmäßige Öffnungen erfordern eine zusätzliche Prüfung, da ihre Herstellbarkeit von Geometrie, Werkzeugzugänglichkeit, Beschichtungsweg, Ring und angrenzendem Kupfer abhängt.
Besondere Merkmale wie z. B. Aussparungen, Kantenverblechungen und verblechte Halbbohrungen müssen explizit gekennzeichnet werden. Sie beeinflussen die Plattenanordnung und -profilierung, da das Merkmal bis zum entsprechenden Produktionsschritt mechanisch abgestützt bleiben muss.
2.6 Herstellbarkeit der Lötstoppmaske
CAM führt DFM-Prüfungen der Lötstoppmaske hinsichtlich Pad-Geometrie, Dammbreite, Passertoleranz, Durchkontaktierungsbehandlung und Montageanforderungen durch. Eine in der CAD-Planung akzeptabel erscheinende Lötstoppmaskenöffnung kann problematisch werden, wenn zwei benachbarte Öffnungen zusammenlaufen, ein schmaler Maskendamm nicht zuverlässig gehalten werden kann oder eine Durchkontaktierung in einem lötbaren Bereich unbeabsichtigt freiliegt.
Konstrukteure sollten die beabsichtigte Durchkontaktierungsbehandlung an den relevanten Stellen angeben: offen, abgedeckt, verschlossen, mit Harz gefüllt und versiegelt oder eine andere kontrollierte Struktur. CAM sollte nicht allein aus dem Vorhandensein einer Öffnung in einer Lötstopplackschicht auf eine hohe Zuverlässigkeit der Durchkontaktierungsbehandlung schließen.
2.7 Überprüfung der Legende und Bauteilkennzeichnung
Der Siebdrucktext wird auf Lesbarkeit und Kollisionen mit freiliegenden Pads, Testpunkten, Goldfingern und anderen Bereichen, in denen keine Farbe zulässig ist, geprüft. CAM kann nicht-kritische Beschriftungen gemäß einer vereinbarten Produktionsregel von den Pads abschneiden. Montagekritische Markierungen sollten jedoch mit ausreichendem Abstand zu den Pads gestaltet werden, anstatt sich auf ein automatisches Abschneiden zu verlassen.
2.8 Platinenrand-, V-Nut- und Leiterbahnabstand
Bauteile, Kupfer, Durchkontaktierungen und galvanisch getrennte Bereiche in der Nähe des Leiterplattenrandes müssen hinsichtlich des vorgesehenen Depanelisierungsverfahrens bewertet werden. V-Rillen, Tab-Routing, Stanzlöcher und CNC-Fräsen erzeugen unterschiedliche mechanische Bedingungen. Das CAM-System muss außerdem wissen, ob ein Leiterplattenrand als blankes Dielektrikum, galvanisch getrennt, mit einer Nut versehen oder Teil eines Steckverbinder-/Kontaktsystems sein soll.
2.9 Goldfinger und gemischte Oberflächenveredelungen
Selektive Hartgold-Kontakte sind nicht einfach nur „eine weitere Oberflächenveredelung für Leiterplatten “. Sie erfordern spezielle Galvanisierungsverbindungen und eine spezifische Prozesssequenz, bevor diese temporären Verbindungen während des Profilings entfernt werden. Wenn ein Design Goldkontakte mit ENIG, OSP, Immersionszinn, Immersionssilber oder HASL auf dem restlichen Teil der Leiterplatte kombiniert, muss CAM die selektiven Bereiche und die Fertigungsreihenfolge korrekt definieren.
Wenn das Produkt keine temporären Plattierungsverbindungen zulässt, sollte diese Einschränkung frühzeitig kommuniziert werden, da sie den empfohlenen Prozess beeinflussen kann. Gleiches gilt für Fasenanforderungen, Toleranzen der Fingerlänge und jegliche „lange/kurze Finger“-Geometrie.
2.10 Kupferbilanz und Restkupfer
CAM-Ingenieure untersuchen außerdem, wie viel Kupfer auf jeder Schicht verbleibt und wie das Kupfer über das Panel verteilt ist. Eine nützliche Kennzahl ist das Restkupferverhältnis:
Residual copper ratio = copper pattern area ÷ unit board area × 100%
Dies ist relevant, da die Laminierung ein Harzfließverfahren ist. Sehr unterschiedliche Kupferdichten benachbarter Lagen können den Harzbedarf, die lokale dielektrische Dicke und die mechanische Stabilität beeinflussen. Dickkupferbeschichtete Leiterplatten verstärken diesen Effekt. Ein Design mit großen kupferfreien Bereichen neben dickkupferbeschichteten Bereichen kann Anpassungen im Lagenaufbau, Strategien zum Ausgleich der Kupferdichte oder zusätzliche Prozesskontrollen erfordern.
Für den Leiterplattenentwickler ist die Lehre eindeutig: Die Kupferverteilung ist nicht nur eine ästhetische Frage. Sie beeinflusst die Herstellbarkeit, die Kontrolle der Leiterplattendicke, das Verzugsrisiko und, bei manchen Konstruktionen, das dielektrische Verhalten im Bereich der Impedanzstrukturen.
2.11 Impedanzkontrollierte und Hochfrequenzmaterialien
Die Impedanzkontrolle muss als Gesamtsystem und nicht als Leiterbahnbreite betrachtet werden. CAM und Verfahrenstechnik berücksichtigen die Dicke des Dielektrikums, die Kupferdicke, die Geometrie des fertigen Leiters, die Beziehung zur Bezugsebene und das jeweilige Materialsystem. Bei HF- und Mikrowellenanwendungen mit Materialien wie Rogers , Taconic, Arlon oder anderen verlustarmen Laminaten kann die materialspezifische Verarbeitung auch das Bohren, die Oberflächenvorbereitung, die Laminierung und das Maßverhalten beeinflussen.
Die sicherste Designfreigabe definiert die Zielimpedanz, Toleranz und elektrische Geometrie und ermöglicht dem Hersteller gegebenenfalls die Auswahl eines kontrollierten Leiterbahnaufbaus. Die endgültige Produktionsgeometrie sollte vor der Fertigung bestätigt werden, anstatt davon auszugehen, dass die im CAD-Plan festgelegte Leiterbahnbreite unverändert bleibt.
Phase 3: CAM-Kompensation, Panelisierung und Produktionsdaten
Nachdem DFM-Probleme behoben wurden, wandelt CAM die nominalen Konstruktionsdaten in Fertigungsdaten um. Diese Änderungen sind gezielte Prozesskontrollen und keine willkürlichen Änderungen am Schaltkreis.
3.1 Ätz- und Abbildungskompensation
Beim Ätzen wird Kupfer sowohl seitlich als auch vertikal abgetragen. Abhängig von der Kupfermenge und dem Prozess kann der CAM-Ingenieur Leiterbahnmerkmale kompensieren, sodass die fertigen Leiterbahn- und Pad-Abmessungen nach dem Belichten, Beschichten und Ätzen den Vorgaben entsprechen. Die Kompensationsstrategie kann sich zwischen inneren und äußeren Lagen unterscheiden, da deren Prozesswege unterschiedlich sind.
3.2 Bohr- und Plattenkompensation
Bei PTH-Strukturen wird der Produktionsbohrer so ausgewählt, dass das fertige Loch nach der Lochwandmetallisierung den Kundenanforderungen entspricht. NPTH-Strukturen werden separat behandelt, da sie nicht für den gleichen Kupferaufbau vorgesehen sind. CAM gruppiert die Bohrwerkzeuge zudem effizient und berücksichtigt dabei spezielle Toleranzen und Passungsvorgaben.
3.3 Optimierung von Lötstopplack und Beschriftung
Die Produktionsöffnungen werden an den Lötstopplackprozess und die Passgenauigkeit angepasst. Die CAM-Prüfung gewährleistet minimale Dämme, korrekte Abstände zwischen Lötstopplack und Lötpad, freiliegendes Kupfer und unbeabsichtigte Öffnungen. Die Beschriftung kann gemäß den geltenden Richtlinien von lötbaren Oberflächen entfernt werden, während wichtige Markierungen exakt an den in der Zeichnung vorgegebenen Stellen verbleiben müssen.
3.4 Paneelbauweise
Die individuelle Leiterplatte des Kunden wird üblicherweise auf einem größeren Arbeitspanel gefertigt. CAM wählt Ausrichtung, Array-Anzahl, Abstand, Schienen, Werkzeugbohrungen, Passmarken, Prüfmarken, Trennverfahren und Routing-Strategie basierend auf Fertigungseffizienz und den Anforderungen der nachfolgenden Montage. Die Panelisierung kann die Materialausnutzung, die Verteilung der Beschichtung, die Leiterplattensteifigkeit, die V-Score-Machbarkeit und die automatisierte Handhabung beeinflussen.
Wenn der Kunde ein Baugruppen-Array bereitstellt, sollte CAM die Montageabsicht berücksichtigen und sicherstellen, dass das Array auch mit der Fertigung kompatibel ist. Wenn das Werk die Platinen fertigt, sollten die Montageanforderungen weiterhin beachtet werden, falls die Platinen direkt in die SMT-Fertigung gehen sollen.
3.5 Gutscheine, Werkzeuge und nicht produktbezogene Merkmale
Das Bedienfeld kann Impedanzmessstreifen, Registrierungsziele, Testmessstreifen, Prozesssteuerungselemente und Werkzeuge umfassen. Diese befinden sich außerhalb der fertigen Schaltung, sind aber Teil der Fertigungssteuerung. Ihre Platzierung sollte so ausgelegt sein, dass sie die relevanten Produktionsbedingungen widerspiegeln, ohne das Produkt oder die Demontage zu beeinträchtigen.
3.6 Welche CAM-Einstellungen sollten nicht stillschweigend geändert werden?
CAM sollte Fertigungsfreundlichkeit nicht als Grund für Änderungen am elektrischen Design des Kunden nutzen. Änderungen an der fertigen Lochgröße, dem Leiterplattenlayout, der Impedanzgeometrie außerhalb eines vereinbarten Kompensationsmodells, der Konnektivität, den Kupferabständen, die die Leistung beeinträchtigen, oder den funktionalen mechanischen Merkmalen sollten eine Rückfrage beim Engineering auslösen. Ein kontrollierter Freigabeprozess ist Bestandteil eines zuverlässigen Leiterplattenfertigungsprozesses.
Phase 4: Stackup Engineering und ERP/MI-Prozessfreigabe
Sobald die CAM-Daten fertigungsgerecht sind, muss das Werk festlegen, wie die Leiterplatte konkret gefertigt wird. Hierbei werden das Lagenaufbaudesign , die Materialauswahl und die Prozessführung zu formalen Fertigungsanweisungen.
4.1 Die fertige Plattendicke ist das Ergebnis des Plattenstapels.
Die fertige Dicke entspricht nicht einfach der Summe der Katalogwerte für Kern und Prepreg. Die Konstruktion muss die Kupferverteilung, den Harzfluss, den Kupferaufbau sowie gegebenenfalls den Dickenbeitrag von Beschichtungen und Oberflächenbehandlungen berücksichtigen. Ein hilfreiches Konzeptmodell ist:
Designed board thickness ≈ core thickness + dielectric thickness after lamination + copper-layer contributions + applicable surface/coating contributions
Bei mehrlagigen Leiterplatten hängt die effektive dielektrische Dicke nach dem Pressvorgang vom Prepreg-System und der umgebenden Kupferstruktur ab. Dies ist ein weiterer Grund, warum das Restkupferverhältnis bei der Überprüfung des Lagenaufbaus eine Rolle spielt.
4.2 Schichtaufbau und Spezialmaterialien
Standard-FR-4, hochtemperaturbeständiges FR-4, verlustarme Laminate, PTFE-basierte HF-Materialien, Metallkernmaterialien und Starrflex-Konstruktionen erfordern keine einheitliche Laminierungsrezeptur. CAM und Verfahrenstechnik müssen die Leistungsanforderungen des Kunden mit einem validierten Material- und Prozessablauf abstimmen. Hochfrequenz-Hybridbauteile erfordern besondere Aufmerksamkeit, da unterschiedliche Materialien unterschiedliche Fließ-, Dimensions- und Oberflächenbehandlungseigenschaften aufweisen können.
4.3 Der ERP/MI-Reisende wandelt CAM-Entscheidungen in Fertigungsanweisungen um.
Im ERP- oder MI-Reisedokument des Werks sollten folgende Punkte definiert werden: Materialauswahl, Kupferbedarf, Bildgebungsverfahren, Laminierungsreihenfolge, Bohrprogramme, Galvanisierungsablauf, Lötstopplack- und Legendenanforderungen, Oberflächenbeschaffenheit, Routing-/V-Nut-Anweisungen, spezielle mechanische Bearbeitungsschritte, Prüfpunkte und Anforderungen an die elektrische Prüfung.
Spezielle Bearbeitungsschritte müssen explizit beschrieben werden. Beispielsweise sollte eine Nut mit kontrollierter Tiefe oder eine Senkung die entsprechende Programmkennung sowie den erforderlichen Durchmesser/die Geometrie, die Tiefe bzw. die verbleibende Dicke und die Toleranz angeben. Bei einem selektiven Goldfinger-Prozess sollten die erforderliche Oberflächenbearbeitung und die Routing-Sequenz festgelegt werden. Bei der Herstellung von Blind-/Buried-Vias muss definiert werden, welcher Laminierungszyklus die jeweilige Via-Struktur erzeugt.
Hier wird die CAM-Entwicklung zum praktischen Fertigungsrezept. Ist der Fertigungsbegleitschein unklar, müssen die nachgelagerten Mitarbeiter die Intention selbstständig interpretieren. Ein guter Prozess beseitigt diese Unklarheit, bevor die Charge freigegeben wird.
Phase 5: Leiterplattenherstellungsprozess Schritt für Schritt
Nach der CAM-Freigabe und der Freigabe der Fertigungsinformationen beginnt die physische Fertigung. Die folgende Sequenz beschreibt einen gängigen subtraktiven Fertigungsprozess für mehrlagige Leiterplatten. Der genaue Ablauf variiert je nach Design.
Schritt 1: Materialvorbereitung und Plattenzuschnitt
Kupferkaschierte Kerne, Kupferfolie und Prepreg werden gemäß dem genehmigten Schichtaufbau ausgewählt. Materialidentität, Kupfergewicht, Dicke und Chargenrückverfolgbarkeit werden überprüft, bevor die Paneele auf die endgültige Größe zugeschnitten werden. Hochfrequenz- und Speziallaminate erfordern gegebenenfalls spezielle Lager-, Handhabungs- oder Oberflächenvorbereitungsmaßnahmen.
Schritt 2: Abbildung der inneren Schicht
Die CAM-Vorlage für die innere Schicht wird mittels Laser-Direktbelichtung oder eines anderen zugelassenen Belichtungsverfahrens auf Fotolack übertragen. In die CAM-Daten integrierte Registrierungsmarken helfen bei der Ausrichtung der Schichten. Ziel ist es, ein Fotolackmuster zu erzeugen, das das nach dem Ätzen verbleibende Kupfer schützt.
Schritt 3: Ätzen der inneren Schicht und Entfernen des Fotolacks
Ungeschütztes Kupfer wird chemisch entfernt, wodurch das Leitermuster entsteht. Anschließend wird der Fotolack entfernt und die Platte gereinigt. Die Ätzparameter werden so gesteuert, dass die fertige Leitergeometrie dem kompensierten CAM-Ziel und nicht nur den ursprünglichen CAD-Nennmaßen entspricht.
Schritt 4: AOI der inneren Schicht
Die automatisierte optische Inspektion vergleicht die geätzte Schicht mit der CAM-Referenz. Unterbrechungen, Kurzschlüsse, Kerben, Vorsprünge und andere Leiterfehler können vor der Laminierung erkannt werden, solange die Schicht noch zugänglich ist. Dieser Prüfpunkt verhindert, dass ein bekannter Defekt in einer inneren Schicht dauerhaft in einer Multilayer-Leiterplatte verborgen bleibt.
Schritt 5: Haftbehandlung, Laminierung und Lagenregistrierung
Die inneren Kerne werden für die Verklebung vorbereitet und gemäß der vorgegebenen Reihenfolge mit Prepreg und Kupferfolie bestückt. Lagenorientierung und -reihenfolge werden sorgfältig kontrolliert. Bei Multilayer-Leiterplatten wird die elektrische Anordnung im Layup-Verfahren zu einer physischen Struktur.
Schritt 6: Laminierung
Der Schichtaufbau wird unter kontrollierter Hitze und kontrolliertem Druck verpresst. Das Prepreg-Harz fließt, füllt die Zwischenräume um das Kupfer und härtet aus, um die Schichten zu verbinden. Die Pressparameter müssen auf das Materialsystem und die Konstruktion abgestimmt sein. Kupferdichte, Dielektrikumdicke und Geometrie der Kupferschichten beeinflussen den Harzfluss und das endgültige Schichtdickenverhalten.
Schritt 7: Registrierungsprüfung und Bohrung
Nach dem Laminieren kann die Ausrichtung vor dem mechanischen Bohren mittels Röntgen oder anderer Ausrichtungsverfahren überprüft werden. CNC-Bohrungen erzeugen Durchkontaktierungen, Bauteil- und Werkzeugbohrungen gemäß dem kompensierten Bohrprogramm. Laserbohren wird für Mikrovias in HDI-Konstruktionen eingesetzt. Für Senkungen, Aufbohrungen und Tiefensteuerungen können spezielle Programme verwendet werden.
Schritt 8: Entschmieren und Vorbereitung der Lochwand
Durch mechanisches Bohren wird das Dielektrikum freigelegt und es können Harzrückstände an den inneren Kupferschnittstellen entstehen. Durch Entfernen der Rückstände und Nachbearbeiten des Bohrlochs wird die Bohrlochwand so vorbereitet, dass die nachfolgende Metallisierung eine zuverlässige elektrische Verbindung zu den inneren Kupferschichten herstellen kann.
Schritt 9: Chemische Verkupferung und Durchsteckmetallisierung
Auf die nichtleitende Lochwand wird eine dünne, leitfähige Kupferschicht aufgebracht, die als Keim für die spätere elektrolytische Kupferabscheidung dient. Dieser Schritt wandelt ein Bohrloch in eine Struktur um, die nach der Beschichtung elektrische Verbindungen zwischen den Schichten herstellen kann.
Schritt 10: Abbildung der äußeren Schicht
Das kompensierte Muster der Außenschicht wird auf das Panel abgebildet. Je nach gewähltem Produktionsverfahren kann das Werk eine Musterplattierung oder eine andere qualifizierte Sequenz anwenden. CAM-Polarität und Prozessauswahl müssen mit dem vorgesehenen Plattierungs- und Ätzverfahren übereinstimmen.
Schritt 11: Kupferplattierung und Ätzen der äußeren Schicht
Kupfer wird dort aufgetragen, wo es für die Leiter- und Lochwandanforderungen erforderlich ist. Anschließend wird das temporäre Resist-/Schutzmetallsystem so bearbeitet, dass unerwünschtes Basiskupfer weggeätzt werden kann. Das Ergebnis ist das fertige Außenleitermuster.
Schritt 12: AOI der äußeren Schicht
Die fertige äußere Kupferschicht wird anhand der CAM-Referenz geprüft. Feine Leiterbahnen, dichte BGA-Ausbrüche und Übergänge mit hohem Kupferanteil erfordern besonders stabile Abbildungs- und Ätzprozesse, da Defekte an dieser Stelle die fertige Verbindung direkt beeinträchtigen.
Schritt 13: Auftragen, Belichten und Aushärten der Lötstoppmaske
Flüssige, fotoabbildbare Lötstoppmaske wird aufgetragen, anhand von CAM-Lötstoppmaskendaten abgebildet, entwickelt und ausgehärtet. Die Maske schützt Kupfer vor Oxidation und steuert, wo während der Montage Lötstellen aufgetragen werden dürfen. Die CAM-Registrierung und die Öffnungsgestaltung sind insbesondere bei feinen Lötpads, Durchkontaktierungen und eng beieinander liegenden Bauteilanschlüssen wichtig.
Schritt 14: Legende / Siebdruck
Referenzbezeichnungen, Polaritätsmarkierungen, Logos, Datumsangaben und andere zugelassene Kennzeichnungen werden gedruckt oder digital abgebildet. Die Beschriftung muss lesbar bleiben, ohne Löt- oder Kontaktflächen zu verunreinigen.
Schritt 15: Oberflächenbeschaffenheit
Freiliegendes Kupfer erhält die gewünschte Oberflächenbehandlung. Gängige Optionen sind ENIG, ENEPIG, OSP, bleifreies HASL, Immersionssilber, Immersionszinn und selektives Hartgold. Die geeignete Oberflächenbehandlung hängt vom Montageprozess, dem Bauteilabstand, den Kontaktanforderungen, den Lagerbedingungen, der HF-Performance und den Kosten ab.
Unterschiedliche Oberflächenbehandlungen erfordern eine festgelegte Reihenfolge. Beispielsweise kann für Goldfinger selektiv Hartgold verwendet werden, während der Rest der Leiterplatte eine andere lötbare Oberfläche erhält. CAM und MI müssen diese Bereiche klar voneinander trennen.
Schritt 16: Profilierung, Fräsen, V-Nuten und spezielle mechanische Bearbeitung
CNC-Fräsen, V-Nuten oder Stanzen trennen die Produktgeometrie vom Fertigungsblech. Nuten, Kantenbearbeitungen, Fasen, Aussparungen und Tiefenbearbeitungen werden gemäß den mechanischen Daten und dem Prozessablauf durchgeführt. Die Reihenfolge ist wichtig, wenn ein Merkmal während der Beschichtung oder eines anderen vorangegangenen Bearbeitungsschritts gestützt bleiben muss.
Schritt 17: Elektrische Prüfung und Impedanzüberprüfung
Die elektrische Prüfung der Leiterplatte überprüft Durchgang und Isolation anhand der genehmigten Netzliste oder Testdaten. Bei Bedarf werden Impedanzmessungen durchgeführt. Ziel ist es, zu bestätigen, dass der Herstellungsprozess das im Design definierte elektrische Netzwerk erhalten hat.
Schritt 18: Maß-, Sicht- und Endqualitätsprüfung
Die Endkontrolle überprüft wichtige Maße, Bohrungen, Profile, Markierungen, Lötstopplack, Oberflächenbeschaffenheit, Verarbeitung und weitere kundenspezifische Anforderungen. Zusätzliche Prüfungen oder Mikroschnitte können zur Prozessvalidierung, Qualifizierung oder für hohe Zuverlässigkeitsanforderungen eingesetzt werden.
Schritt 19: Reinigung, Verpackung und Freigabe
Die freigegebenen Platinen werden gereinigt, vor Beschädigungen durch unsachgemäße Handhabung und Umwelteinflüsse geschützt, zur Rückverfolgbarkeit etikettiert und gemäß den Oberflächen- und Kundenanforderungen verpackt. Damit ist der Herstellungsprozess der unbestückten Leiterplatten abgeschlossen.
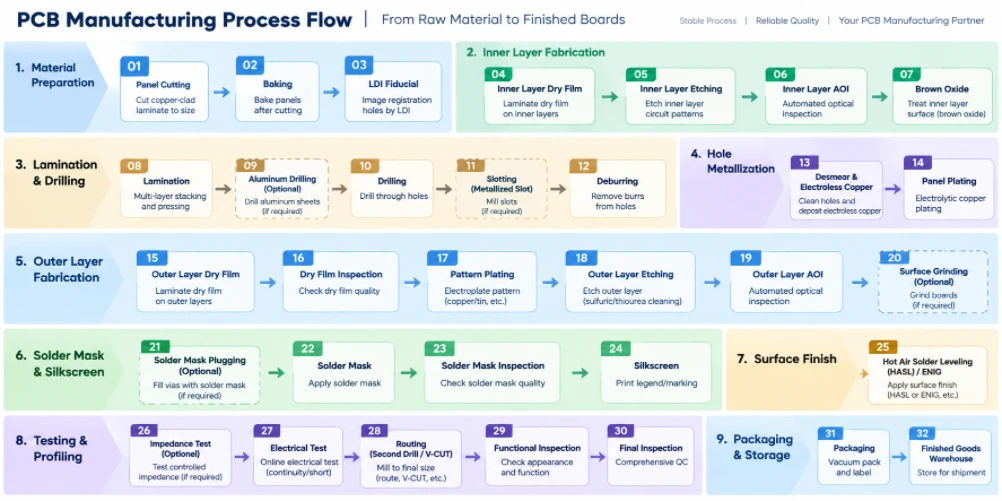
Abbildung 2. Ablauf des Leiterplattenherstellungsprozesses
Spezialisierte Leiterplattenfertigungsprozesse
Der oben beschriebene grundlegende Ablauf stellt ein Rahmenwerk dar. Erweiterte Boards fügen Prozessschleifen oder spezielle Steuerungen hinzu, die während der CAM-Phase (Computerized Acquisition Manufacturing) aufgelöst werden müssen und nicht erst in der Fertigung entdeckt werden dürfen.
HDI und sequentielle Laminierung
Die HDI-Leiterplattenfertigung kann Blind-Microvias, Buried Vias, gestapelte oder versetzte Microvias und Via-in-Pad-Strukturen nutzen. Diese Designs erfordern unter Umständen wiederholte Zyklen der Subboard-Erstellung, Laminierung, des Laserbohrens, der Metallisierung und der Bildverarbeitung. Der CAM-Ingenieur muss jede Via dem korrekten Laminierungsschritt zuordnen und sicherstellen, dass der Lagenaufbau in der vorgesehenen Reihenfolge realisiert werden kann. Die HDI-Leiterplattenfertigung von Highleap ist speziell für Designs konzipiert, die diese Art von kontrollierter Verbindungsstruktur benötigen.
Herstellung von Leiterplatten mit hohem Kupferanteil
Die Herstellung dicker Kupferleiterplatten verändert das Verhalten beim Ätzen, Galvanisieren, Füllen und Laminieren der Leiterbahnen. Große Unterschiede in der Kupferdichte lassen sich schwieriger gleichmäßig verpressen, und feine Zwischenräume werden mit zunehmender Kupferdicke schwieriger zu realisieren. Entwickler sollten daher Stromanforderungen, Kupfergewicht und Mindestgeometrie gemeinsam und nicht unabhängig voneinander betrachten.
HF- und Hochfrequenz-Leiterplattenfertigung
Bei der Fertigung von Hochfrequenz-Leiterplatten werden häufig Rogers-, Taconic-, Arlon- oder andere Spezialmaterialien verwendet, mitunter in Hybrid-Lagenaufbauten mit FR-4. Materialspezifische Bohr-, Oberflächenvorbereitungs- und Laminierverfahren müssen berücksichtigt werden, und die Impedanzgeometrie sollte anhand des tatsächlichen Produktions-Lagenaufbaus finalisiert werden. Daher sollte eine CAM/DFM-Prüfung erfolgen, bevor ein dichtes HF-Layout vollständig festgelegt wird.
Herstellung von starrflexiblen Leiterplatten
Die Fertigung von starr-flexiblen Leiterplatten erfordert flexibles Material, Deckschicht, selektives Bonden und mechanische Übergangszonen. Der CAM-Ingenieur muss die Übergänge zwischen starr- und flexibelleitendem Material, Biegebereiche, Kupfergeometrie, Deckschichtöffnungen, Verstärkungsanforderungen und die Leiterbahnreihenfolge überprüfen. Diese Merkmale verändern sowohl die Lagendefinition als auch den mechanischen Produktionsablauf.
Tiefenkontrollierte, Senk- und Aufbohrfunktionen
Spezielle, tiefengesteuerte Merkmale müssen durch fertige Geometrie, Position, Toleranz und eine eindeutige Tiefenanforderung definiert werden. Eine Zeichnung, die lediglich ein grafisches Symbol zeigt, reicht für eine zuverlässige CNC-Programmierung nicht aus. Gibt der Kunde die Restmaterialstärke anstelle der Schnitttiefe an, muss dies im Fertigungshinweis explizit vermerkt werden, damit CAM und Bearbeitung dieselbe Referenz verwenden.
Metallisierte Schlitze, Zinnen und Kantenplatten
Diese Merkmale kombinieren die elektrische Beschichtung mit der abschließenden mechanischen Profilierung. Die CAM-Steuerung muss festlegen, wann das Merkmal gebohrt oder gefräst wird, wie es während der Beschichtung befestigt bleibt und wie die bearbeitete Kante sichtbar wird. Die Position des Merkmals kann sich auch auf die Paneelkonstruktion und die Sollbruchstellen auswirken.
Was Leiterplattenentwickler wissen sollten, um die CAM-Entwicklung schneller und sicherer zu gestalten
Der Konstrukteur muss kein CAM-Operator werden. Ein Verständnis der Fertigungsentscheidungen, die CAM treffen muss, hilft ihm jedoch, Daten zu erstellen, die mit weniger Rückfragen in die Produktion gelangen.
| Entscheidung für das Leiterplattendesign | Was der CAM-Ingenieur beurteilen muss | Bessere Design-/Veröffentlichungspraxis |
|---|---|---|
| Minimale Leiterbahn- und Platzbedarfsangaben | Kupfergewicht, Ätzverhalten, isolierte vs. dichte Strukturen und werkseitige Prozessfähigkeit. | Nutzen Sie nach Möglichkeit die normale Prozessfähigkeit; reservieren Sie die Mindestgeometrie für wirklich dichte Bereiche. |
| Durchkontaktierung und Ring | Produktionsbohrer, Beschichtungszugabe, Bohrtoleranz und Lagenregistrierung. | Bei der Konstruktion sollte ein Fertigungsspielraum berücksichtigt werden, insbesondere bei inneren Lagen und Löchern mit hohem Aspektverhältnis. |
| Loch-Kupfer-Abstand | Tatsächliche Bohrlochgröße und Positionstoleranz, nicht nur die nominelle Fertigbohrung. | Messen Sie die Toleranzen unter Berücksichtigung realistischer Fertigungsannahmen und kennzeichnen Sie Presspassungen oder kritische Bohrungen. |
| PTH und NPTH | Unterschiedliche Kompensation und Prozessführung. | Trennen Sie diese klar in den Bohrdaten und Fertigungsnotizen. |
| Schlitze und unregelmäßige Löcher | Beschichtungsstatus (plattiert/unbeschichtet), Werkzeugtauglichkeit, Ringring und Prozessablauf. | Messen Sie die fertige Schlitzbreite/-länge und geben Sie an, ob eine Beschichtung erforderlich ist. |
| Lötstoppmaskendämme und Durchkontaktierungsbehandlung | Registrierungstoleranz, herstellbare Dammbreite und ob die Durchkontaktierungen offen, abgedeckt, verschlossen oder gefüllt sind. | Funktionell spezifizieren Sie die Behandlung direkt; verlassen Sie sich nicht auf zufällige Gerber-Öffnungen. |
| Siebdruck über Pads | Tintenausschluss und automatisches Beschneiden. | Halten Sie die für die Montage wichtigen Beschriftungen von freiliegenden Kupferteilen und Lötpads fern. |
| V-Score / Routing | Kupfer-zu-Rand-Abstand, Bauteilabstand, Platinendicke, Ausrichtung der Rillen und Array-Stabilität. | Die geplante Demontagemethode festlegen und spröde/schwere Bauteile in der Nähe von Bruchstellen schützen. |
| Goldfinger | Selektive Oberflächenbearbeitung, Verbindung der Beschichtung, Anfasung und Prozessablauf. | Definieren Sie den Hartgoldbereich, die Fingergeometrie und die Fase; kommunizieren Sie Einschränkungen für temporäre Plattierungsverbindungen. |
| Kontrollierte Impedanz | Tatsächliches dielektrisches System, fertiges Kupfer, Leiterbahnkompensation und Referenzebene. | Zielwerte/Toleranzen angeben und Netze identifizieren; nach Möglichkeit eine Optimierung des Schichtaufbaus ermöglichen. |
| Schweres Kupfer | Ätzfaktor, Abstand, Harzfüllung und Kupferbilanz. | Vergrößern Sie den geometrischen Spielraum und vermeiden Sie große, unkontrollierte Kupferdichteunterschiede. |
| Hochfrequenzmaterial | Materialverfügbarkeit, Dicke, Bohren, Kleben und Dimensionsverhalten. | Die genaue Materialfamilie/Spezifikation ist nur dann festzulegen, wenn dies elektrisch erforderlich ist; ansonsten sind nach Vereinbarung zugelassene Äquivalente zulässig. |
| Bearbeitung mit kontrollierter Tiefe | Werkzeuggeometrie, Bezugsfläche, Tiefe/Restdicke und Toleranz. | Bitte liefern Sie eine vollständig bemaßte Zeichnung und eine eindeutige Tiefenangabe. |
| Brettstärke | Gepresstes Dielektrikum, Kupferaufbau, Beschichtungen und Toleranzen beim Schichtaufbau. | Geben Sie die gewünschte Wandstärke und Toleranz an; der Hersteller plant die detaillierte Konstruktion entsprechend. |
| Kupferverteilung | Restkupferanteil, Harzbedarf, Dickenbalance und Verzugsrisiko. | Verwenden Sie, wo immer möglich, symmetrisches Kupfer und überprüfen Sie Kombinationen mit sehr niedrigem/hohem Kupferanteil frühzeitig. |
Warum „Design to nominal“ Fertigungsprobleme verursachen kann
Ein PCB-CAD-System bildet üblicherweise das Endergebnis ab. Die Fertigung erfolgt durch Materialzugabe und -abtrag in Richtung dieses Endergebnisses. Durch die Lochplattierung wird der Bohrdurchmesser verringert. Ätzen entfernt Kupfer seitlich. Laminieren verändert die Dicke des Dielektrikums. Oberflächenbehandlungen und Lötstopplack fügen zusätzliche Schichten hinzu. Die CAM-Kompensation gleicht diese Effekte aus.
Die produktivste Zusammenarbeit zwischen Designer und CAM-Ingenieur basiert daher auf den finalen Anforderungen zuzüglich eines Prozessspielraums . Der Designer definiert klar, welche Eigenschaften die fertige Leiterplatte aufweisen muss; der CAM-Ingenieur definiert die erforderlichen, kompensierten Produktionsdaten, um diese zu erreichen.
Typische Fragen im Bereich CAM-Engineering und warum sie auftreten
Technische Rückfragen sind nicht zwangsläufig ein Indiz für ein fehlerhaftes Design. Sie dienen vielmehr dazu, zu verhindern, dass uneindeutige Daten zu irreversiblen Produktionsentscheidungen führen. Häufige Gründe hierfür sind beispielsweise eine Diskrepanz zwischen Zeichnung und Gerber-Daten, eine unklare Definition von PTH/NPTH, eine nicht mit der Pad-Größe korrelierte Bohrungsgröße, unzureichender Kupferabstand zur Bohrung oder Kante, eine nicht zum vorgegebenen Lagenaufbau passende Impedanzvorgabe, ein undefinierter plattierter Schlitz, Konflikte bei der Oberflächenbeschaffenheit, uneinheitliche Designrevisionen oder ein mechanisches Merkmal ohne Tiefen-/Toleranzangaben.
Die Konstruktionsteams können die Bearbeitungszeit verkürzen, indem sie die EQs in den gleichen Einheiten und Koordinatenreferenzen beantworten, die auch im Fertigungspaket verwendet werden, und indem sie eine konsolidierte, genehmigte Revision anstelle einer Reihe von unzusammenhängenden Dateipatches zurückgeben.
CAM-Ausgänge, die die Leiterplattenfertigung steuern
Nach der Freigabe generiert CAM mehr als nur „Gerber für die Produktion“. Ein vollständiger Fertigungsdatensatz kann Bilddateien für die Innen- und Außenschichten, kompensierte Bohrprogramme, Routing-Programme, V-Score-Daten, Panel-Arrays, Lötstopplack- und Legenden-Daten, AOI-Referenzdaten, Netzlisten für elektrische Tests, Impedanz-Coupons, Layer-Registrierungsziele, Werkzeugmerkmale und prozessspezifische Dateien für spezielle Operationen umfassen.
Der ERP/MI-Reiseführer verknüpft diese Dateien mit einer Sequenz. Dasselbe Leiterplattendesign kann je nach Verwendung von Standard-Durchkontaktierungen, Blind-/Buried-Vias, harzgefüllten Via-in-Pads, selektiver Goldbeschichtung, Kantenplattierung, Tiefenführung mit kontrollierter Tiefe oder Spezialmaterialien unterschiedliche Leiterbahnführungen erfordern. Daher gehören CAM und Prozessplanung in den Leiterplattenfertigungsprozess und nicht außerhalb.
Von der fertigen Leiterplatte zur Leiterplattenbestückung
Die Leiterplattenfertigung erzeugt die unbestückte Leiterplatte. Die Leiterplattenbestückung beginnt, nachdem die unbestückte Leiterplatte die Endprüfung bestanden hat. Durch die Abstimmung von Fertigung und Bestückung können CAM-Entscheidungen die Effizienz des SMT-Prozesses unterstützen , indem sie Panelschienen, Passermarken, Werkzeugbohrungen, Bauteilüberstände und die Depanelisierung berücksichtigen.
Ein typischer Leiterplattenbestückungsprozess umfasst die Wareneingangskontrolle, das Auftragen von Lötpaste, gegebenenfalls SPI, Bestückung, Reflow-Löten, AOI, Röntgenprüfung verdeckter Lötstellen wie BGA/QFN, Durchsteckmontage und Wellen-/Selektiv-/Manuelllöten (je nach Anwendbarkeit), Reinigung, Programmierung und Funktionsprüfung. Ein schlüsselfertiges Leiterplattenbestückungsprogramm kann auch die Bauteilbeschaffung und die Endmontage integrieren.
Die Vernetzung von Fertigungs- und Montagetechnik ist besonders nützlich für Via-in-Pad-, Fine-Pitch-BGA-, Pressfit-Steckverbinder, selektive Oberflächen, Kantensteckverbinder und Paneldesigns, die automatisierte SMT-Anlagen durchlaufen müssen.
Checkliste für die Leiterplattenfertigung vor der Markteinführung für Leiterplattendesigner
- Stellen Sie sicher, dass alle Fertigungsdateien zur selben Konstruktionsrevision gehören.
- Sorgen Sie für eine klare Platinenkontur ohne doppelte oder sich widersprechende Konturen.
- Identifizieren Sie PTH, NPTH, Schlitze, Mikrovias, Blindvias und vergrabene Vias eindeutig.
- Geben Sie die fertigen Lochgrößen und Toleranzen für kritische Löcher an.
- Prüfen Sie den Ringring unter Berücksichtigung realistischer Bohr- und Passungstoleranzen.
- Prüfen Sie die Abstände zwischen Bohrung und Kupfer sowie zwischen Kupfer und Kante, nicht nur die CAD-DRC-Standardwerte.
- Passen Sie den minimalen Linien-/Abstandsabstand an das gewählte Kupfergewicht und die Leiterplattentechnologie an.
- Fertige Plattenstärke und Toleranz definieren.
- Stellen Sie eine Stapelliste bereit oder ermächtigen Sie den Hersteller, eine solche vorzuschlagen.
- Kontrollierte Impedanznetze, Zielwerte und Toleranzen identifizieren.
- Zustand nach Behandlung: offen, abgedeckt, verschlossen, mit Harz gefüllt/verschlossen oder andere.
- Halten Sie den Siebdruck von Lötpads und Kontaktflächen fern.
- Oberflächenbeschaffenheit definieren, einschließlich selektiver Bereiche mit Hartgold oder gemischter Oberflächenbeschaffenheit.
- Dimension plattierte Schlitze, Zinnen, Kantenplattierung und spezielle Kantenmerkmale.
- Senkungen, Aufbohrungen und Tiefenführungen vollständig definieren.
- Überprüfen Sie die Kupferbilanz bei mehrlagigen und hochkupferhaltigen Designs.
- Definieren Sie V-Score-, Routing-, Tab- oder kundenseitig bereitgestellte Array-Anforderungen.
- Sofern verfügbar, stellen Sie Netzlisten-/intelligente Daten zur Überprüfung der Konnektivität bereit.
- Entfernen Sie veraltete mechanische Ebenen, Bohrpläne und alte Revisionshinweise aus dem Release-Paket.
- Klären Sie Fragen zur CAM-Entwicklung, bevor die Produktionsdaten freigegeben werden.
Wie sich der Leiterplattenherstellungsprozess je nach Leiterplattentyp ändert
| Kartentyp | Wesentlicher Prozessunterschied | CAM/Designfokus |
|---|---|---|
| Doppelseitige Leiterplatte | Kein mehrlagiger Aufbau der internen Signalkerne; die beiden Kupferseiten sind durch Durchgangslochmetallisierung verbunden. | PTH/NPTH-Definition, Bildgebung der äußeren Schicht, Plattenverfahren und Profilierung. |
| Mehrschichtleiterplatte | Fügt Bildgebung/AOI für die innere Schicht, Laminierung, Schichtaufbau und interne Registrierungskontrolle hinzu. | Stapelaufbau, Kupferbilanz, Ringspalt und Loch-zu-Innenschicht-Abstand. |
| HDI PCB | Fügt die Laser-Mikrovia-Herstellung und häufig aufeinanderfolgende Laminierungszyklen hinzu. | Durchkontaktierungsstrukturierung mittels Laminierungszyklus, Via-in-Pad-Behandlung, Feinlinien-/Abstandsregelung und Registrierung. |
| Leiterplatte mit hohem Kupferanteil | Erfordert eine anspruchsvollere Ätz-, Beschichtungs- und Harzflusskontrolle. | Leitungs-/Abstandsverhältnis im Vergleich zu Kupfergewicht, Kupferdichte und Laminierungsfüllung. |
| HF-/Mikrowellen-Leiterplatte | Verwendet verlustarme oder hybride Materialsysteme mit höherer elektrischer Empfindlichkeit. | Materialdefinition, kontrollierte Impedanz, Kupferprofil und Schichtaufbaukonsistenz. |
| Rigid-Flex-Leiterplatte | Kombiniert starre und flexible Materialsysteme mit selektiver Bindung und mechanischen Übergangsbereichen. | Starr/flexibel-Grenzfläche, Deckschicht, Biegebereich, Versteifungen, Führungs- und Laminiersequenz. |
Wo Qualität in die Leiterplattenfertigung integriert ist
Die Qualitätssicherung von Leiterplatten ist keine einmalige Endkontrolle, sondern ein Prozess aus Prävention und Verifizierung. CAM DFM verhindert, dass inkompatible Geometrien in die Produktion gelangen. Die AOI-Prüfung der inneren Lagen verhindert, dass fehlerhafte Leiterbahnen verdeckt werden. Die Registerkontrolle gewährleistet die korrekte Ausrichtung der Lagen zu den Bohrungen. Die Beschichtungskontrolle sichert die Integrität der Bohrungswände. Die AOI-Prüfung der äußeren Lagen erkennt Leiterbahnfehler vor dem Aufbringen der Lötstoppmaske. Elektrische Tests verifizieren die fertige Leiterbahn. Die abschließende Maß- und Sichtprüfung bestätigt, dass die Leiterplatte auch die mechanischen und verarbeitungstechnischen Anforderungen erfüllt.
Aus diesem Grund basiert ein technisch ausgereifter Leiterplattenfertigungsprozess auf Kontrollpunkten. Jede Inspektion sollte Fehlertypen aufdecken, die in dieser Phase noch behoben oder eingedämmt werden können, anstatt sich darauf zu verlassen, dass der Endprüfer alle Fehler erst entdeckt, nachdem die Kosten für die Leiterplatte bereits angefallen sind.
Wie Highleap die Leiterplattenfertigung angeht
Highleap Electronics bietet Leiterplattenfertigungsdienstleistungen vom Prototyp bis zur Serienproduktion an, einschließlich Multilayer-, HDI-, Impedanz-, Dickkupfer-, Hochfrequenz- und anderer fortschrittlicher Konstruktionen. Die veröffentlichten Leistungsdaten von Highleap umfassen starre Leiterplatten mit bis zu 60 Lagen und Feinstruktur-HDI-Fertigung bis hinunter zu 2/2 mil für qualifizierte Designs; die tatsächliche Herstellbarkeit hängt von der Kupferstärke, dem Lagenaufbau, der Strukturverteilung und der DFM-Prüfung ab.
Für Ingenieure, die eine Fertigung bewerten, ist eine Tabelle der Mindestanforderungen der hilfreichste Ausgangspunkt. Senden Sie das vollständige Konstruktionspaket, damit das CAM-Team die Konstruktion als System beurteilen kann: Lagenaufbau, Leiterbahn-/Abstandsverteilung, Bohrungen, Ringstrukturen, Loch-zu-Kupfer-Abstände, Leiterplattenrand, Lötstopplack, Oberflächenbeschaffenheit, Impedanz, mechanische Merkmale und Panelisierung.
Für Projekte, die über die reine Leiterplatte hinausgehen, kann Highleap die freigegebenen Fertigungsdaten in die Leiterplattenbestückung oder ein schlüsselfertiges Leiterplattenbestückungsprogramm einfließen lassen , wodurch Fertigung, Komponentenbeschaffung, Montage und Testanforderungen in einem einzigen Engineering-Workflow zusammengefasst werden.
Häufig gestellte Fragen zum Leiterplattenherstellungsprozess
Wie werden Leiterplatten hergestellt?
Industrielle Leiterplatten werden hergestellt, indem Leiterplatten-Designdaten in CAM-Produktionsdaten umgewandelt, kupferkaschierte Materialien vorbereitet, Leiterbahnen abgebildet und geätzt, Mehrlagenstrukturen laminiert, Löcher gebohrt und metallisiert, die Außenlagen geformt, Lötstopplack und Oberflächenveredelung aufgebracht, die Leiterplatte profiliert, elektrisch geprüft und einer Endkontrolle unterzogen werden. Moderne Leiterplatten können zusätzlich Laserbohren, sequentielles Laminieren, Durchkontaktierungsfüllung, selektive Metallisierung oder spezielle mechanische Bearbeitungsschritte umfassen.
Was ist CAM in der Leiterplattenfertigung?
CAM (Computer-Aided Manufacturing Engineering) ist die Phase, in der Kundendaten für Leiterplatten in produktionsfertige Daten umgewandelt werden. CAM-Ingenieure führen DFM-Prüfungen durch, normalisieren Lagen- und Bohrdaten, wenden genehmigte Fertigungskorrekturen an, erstellen Panels und Werkzeuge, generieren Maschinendateien und unterstützen den vom Werk verwendeten ERP/MI-Prozessablauf.
Ist CAM dasselbe wie Leiterplattendesign?
Nein. Das Leiterplattendesign definiert die Schaltung und die Produktfunktionalität. Die CAM-Entwicklung bereitet dieses Design für einen spezifischen Fertigungsprozess vor. CAM sollte das funktionale Design beibehalten und gleichzeitig die Anforderungen an Bildgebung, Ätzen, Bohren, Galvanisieren, Laminieren, Lötstopplack, Profilierung und Testen berücksichtigen.
Warum kann ein Design die CAD-DRC-Prüfung bestehen, aber bei der PCB-DFM-Prüfung scheitern?
Die CAD-DRC-Prüfung überprüft die vom Konstrukteur konfigurierten Regeln. Die werkseitige DFM-Prüfung vergleicht die Konstruktion mit den tatsächlichen Fertigungsbedingungen, wie z. B. Kupfergewicht, Bohrkompensation, Passertoleranz, Laminierungsstruktur, Lötstopplack-Eigenschaften, Galvanisierungsverfahren, Panelisierung und Sonderprozesse. Eine CAD-Regel kann daher elektrisch korrekt, aber aus fertigungstechnischer Sicht unvollständig sein.
Warum ändert ein Leiterplattenhersteller die Leiterbahnbreite oder die Bohrergröße in der CAM-Software?
Hersteller können gezielte Kompensationen vornehmen, damit die fertige Leiterplatte nach dem Ätzen und Galvanisieren die geforderten Abmessungen erfüllt. Beispielsweise kann die Gestaltung der Außenlagen eine Ätzkompensation erfordern, während der Bohrer für ein zu galvanisierendes Loch vom fertigen Loch abweichen kann, da später Kupfer an der Lochwand abgeschieden wird. Funktionale Änderungen, die über die vereinbarte Fertigungskompensation hinausgehen, sollten mit dem Kunden abgestimmt werden.
Welche Dateien soll ich für die Leiterplattenfertigung senden?
Ein umfassendes Release-Paket enthält üblicherweise Kupfer-, Lötstopplack- und Legendendaten, NC-Bohrdateien, Leiterplattenumriss, Fertigungszeichnung, Lagenaufbau, Enddicke, Kupferbedarf, Oberflächenbeschaffenheit, Impedanzanforderungen, spezielle mechanische Hinweise sowie, falls verfügbar, eine Netzliste oder einen intelligenten Datensatz. Alle Dateien sollten dieselbe Revision repräsentieren.
Was wirft die meisten Fragen im Bereich CAM-Engineering auf?
Häufige Ursachen sind widersprüchliche Revisionen, unklarer PTH/NPTH-Status, unzureichender Ringabstand oder Loch-Kupfer-Abstand, undefinierte Schlitze oder Merkmale mit kontrollierter Tiefe, Konflikte bei der Oberflächenbeschaffenheit, unklare Anforderungen an den Schichtaufbau/die Impedanz, Kupfer zu nah an der gefrästen Kante und Fertigungshinweise, die nicht mit den tatsächlichen Konstruktionsdaten übereinstimmen.
Gehört die Leiterplattenbestückung zum Leiterplattenherstellungsprozess?
Streng genommen produziert die Leiterplattenfertigung die unbestückte Leiterplatte, während die Leiterplattenbestückung die Bauteile darauf montiert. In einem durchgängigen Fertigungsablauf für Elektronikgeräte sind sie aufeinanderfolgende Schritte einer Produktionskette. Eine frühzeitige Abstimmung dieser Schritte optimiert die Panelisierung, die Passermarken, die Durchkontaktierungsbehandlung, die Oberflächenveredelung und die Depanelisierung für die SMD- und Durchsteckmontage.
Senden Sie das Design, bevor die Fabrik die Platine fertigt.
Der schnellste Leiterplattenfertigungsprozess ist nicht der mit den wenigsten Produktionsschritten. Er ist derjenige, der Unsicherheiten vor Produktionsbeginn beseitigt. Senden Sie Highleap Ihre Leiterplattendaten, den Lagenaufbau, die Bohranforderungen und Fertigungshinweise zur CAM/DFM-Prüfung. Unser Ingenieurteam kann Fertigungsprobleme identifizieren, den Prozessablauf bestätigen und bei Bedarf die Leiterplattenfertigung direkt mit der Leiterplattenbestückung verbinden.

Empfohlen Beiträge
Was ist ein Kaltlötmittel und wie kann man es verhindern?
[pac_divi_table_of_contents title="Zu diesem Artikel"...
BGA-Löten entmystifizieren: Tipps und Best Practices
[pac_divi_table_of_contents title="Zu diesem Artikel"...

Auswahl des richtigen PTFE-Materials für Ihre Leiterplatte
[pac_divi_table_of_contents title="Zu diesem Artikel"...

20 Ingenieure für analoge Schaltungen, die sie beherrschen sollten
[pac_divi_table_of_contents title="Zu diesem Artikel"...
So erhalten Sie ein Angebot für Leiterplatten
Lassen Sie uns die DFM/DFA-Analyse für Sie durchführen und uns mit einem Bericht bei Ihnen melden.
Sie können Ihre Dateien sicher über unsere Website hochladen.
Um Ihnen ein Angebot erstellen zu können, benötigen wir folgende Angaben:
-
- Gerber, ODB++ oder .pcb, Spezifikation.
- Stückliste, wenn Sie eine Montage benötigen
- Die Menge
- Wendezeit
Neben der Leiterplattenherstellung bieten wir eine umfassende Palette elektronischer Dienstleistungen an, darunter Leiterplattendesign, PCBA (Printed Circuit Board Assembly) und schlüsselfertige Lösungen. Egal, ob Sie Hilfe beim Prototyping, der Designüberprüfung, der Komponentenbeschaffung oder der Massenproduktion benötigen, wir bieten umfassende Unterstützung, um den Erfolg Ihres Projekts sicherzustellen. Für PCBA-Dienste geben Sie bitte Ihre Stückliste (BOM – Bill of Materials) und etwaige spezifische Montageanweisungen an. Wir bieten auch DFM/DFA-Analysen an, um Ihre Designs hinsichtlich Herstellbarkeit und Montage zu optimieren und so einen reibungslosen Produktionsprozess sicherzustellen.