
Servicios de fabricación y ensamblaje SMT de placas de circuito impreso con base cerámica

Índice
Una placa de circuito impreso con base cerámica utiliza alúmina (Al₂O₃), nitruro de aluminio (AlN) o nitruro de silicio (Si₃N₄) como base mecánica y aislante eléctrico, sin capa dieléctrica entre el circuito de cobre y la superficie de montaje. La resistencia térmica varía de 0.3 °C/W (AlN DBC) a 0.8 °C/W (alúmina DBC), en comparación con 3 °C/W para las placas MCPCB de aluminio y 15 °C/W para las FR4.
Esta guía se centra en lo que viene después de la selección de materiales: integración del conjunto térmico, espesor del sustrato, acabado de la superficie, modos de fallo, montaje y redacción de especificaciones.
Puntos Clave
- La base cerámica es una capa en una pila térmica: el sustrato, el material de interfaz térmica (TIM) y la placa fría deben optimizarse conjuntamente.
- 0.635 mm es el estándar de producción; los sustratos más delgados mejoran el rendimiento térmico pero reducen la tolerancia de manipulación.
- El acabado superficial determina el rendimiento de SMT y la capacidad de unión de cables: ENIG para SMT, oro duro cuando se requiere unión de cables.
- La mayoría de las fallas en el campo se deben a tres causas principales: agrietamiento inducido por el montaje, deslaminación del DBC y astillamiento de los bordes.
- Una especificación completa requiere 12 parámetros; los dos que se omiten con mayor frecuencia son el acabado de la superficie inferior y la tensión de prueba de aislamiento.
1) PCB con base cerámica en la pila térmica
El sustrato cerámico no es una solución térmica independiente. Es una capa dentro de una estructura que va desde la unión del dispositivo hasta el refrigerante, y las capas superiores e inferiores afectan directamente la resistencia térmica del sistema.
Una almohadilla TIM de silicona de 50 µm a 3 W/m·K añade 0.5–1.0 °C/W sobre una placa DBC de AlN de 0.3 °C/W, casi duplicando la impedancia total. En muchos sistemas, el cambio de TIM de silicona a un material de cambio de fase recupera más temperatura de unión que la actualización de alúmina a AlN.
Tres decisiones de especificación que afectan a toda la pila tecnológica:
- Cobertura inferior de cobre: La cobertura total de cobre en la parte inferior minimiza la resistencia de propagación en la interfaz cerámica-TIM. La cobertura parcial crea zonas térmicas muertas independientemente del material del sustrato.
- Planitud del cobre inferior: Un índice de refracción térmica (TIR) de ≤25 µm permite la fabricación de materiales de interfaz térmica (TIM) delgados y de alta conductividad (cambio de fase, soldadura, sinterización de plata). Esta especificación por sí sola puede modificar la conductividad del TIM de 3 W/m·K a más de 150 W/m·K.
- Espesor del sustrato: Un menor grosor reduce la resistencia a la conducción vertical, pero también la propagación lateral. Para dispositivos con chips grandes, un menor grosor siempre es mejor. Para chips pequeños en sustratos grandes, es recomendable realizar un modelo antes de decidir.
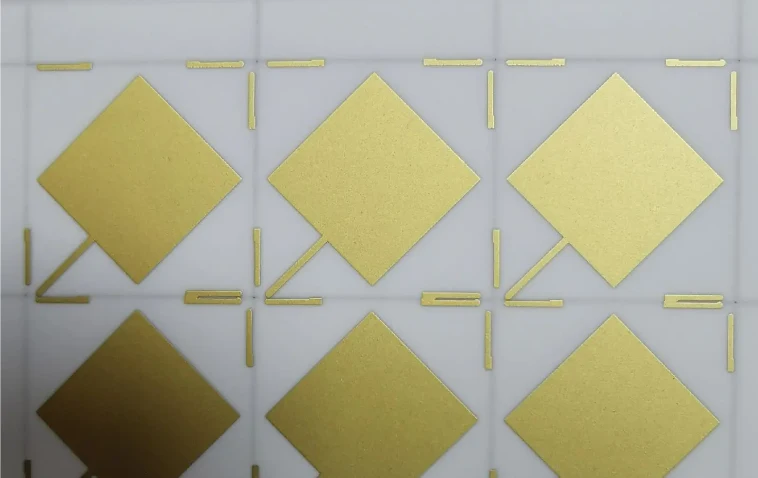
2) Selección del espesor del sustrato
El grosor controla dos aspectos simultáneamente: la resistencia térmica (a menor grosor, mejor) y la robustez mecánica (a mayor grosor, más resistente). El grosor estándar de 0.635 mm es adecuado para la mayoría de las aplicaciones, pero no para todas.
| Espesor | Usar cuando | Evitar cuando |
|---|---|---|
| 0.25 – 0.32 mm | Formato pequeño (<15×15 mm), fijado permanentemente a un soporte metálico; soportes para diodos láser. | Cualquier aplicación que requiera manipulación manual, montaje con tornillos o placas de más de 20 mm sin soporte. |
| 0.38 mm | Módulos de formato medio (15–40 mm) adheridos a placas base; presupuestos térmicos ajustados con manejo controlado. | Fijación mediante abrazadera o ajuste a presión; entornos con alta vibración sin unión rígida. |
| 0.635 mm | Estándar de producción para módulos de potencia DBC; montaje con tornillos y casquillos metálicos; manejo general del montaje. | Aplicaciones de unión permanente donde 0.38 mm permitirían recuperar un margen térmico significativo. |
| 1.0mm+ | Formato grande (>60 mm); manipulación frecuente durante la producción; componentes pesados en voladizo. | Aplicaciones críticas desde el punto de vista térmico: la resistencia de conducción adicional rara vez se justifica únicamente por razones térmicas. |
Una limitación prevalece sobre la optimización térmica: la tensión de aislamiento. Con una rigidez dieléctrica de 17 kV/mm, un sustrato de alúmina de 0.635 mm proporciona un aislamiento de trabajo de aproximadamente 10 kV. Las aplicaciones que requieren >10 kV no pueden utilizar sustratos más delgados, independientemente del presupuesto térmico.
3) Opciones de acabado de superficie
El acabado superficial determina la soldabilidad, la capacidad de conexión de los cables y la vida útil. Debe especificarse de forma independiente para las superficies superior e inferior, y debe coincidir con toda la secuencia de ensamblaje, no solo con la primera operación.
| Termine | Estructura | Uso recomendado | No es adecuado para |
|---|---|---|---|
| ENIG | 3–6 µm Ni / 0.05–0.1 µm Au | Ensamblaje SMT; soldadura sin plomo; la mayoría de las placas de circuito impreso con base cerámica de producción. | Unión de cables: la fina capa de Au provoca el desprendimiento de la unión. |
| Oro duro | 3–5 µm Ni / 0.5–2.0 µm Au (galvanizado) | Unión de cables (cuña de Al, bola de Au); contactos de conectores; paquetes híbridos | Un espesor de Au >1.5 µm puede provocar la deshumectación de la soldadura; verifique con el proceso de ensamblaje. |
| Cobre desnudo / OSP | Tal como se grabó o conservante orgánico | Soldadura o sinterización de plata para fijar a la placa fría; montaje inmediato sensible al costo | Unión de cables; múltiples ciclos de reflujo; larga vida útil sin necesidad de embalaje hermético. |
| Plata de inmersión | 0.1–0.3 µm Ag | Circuitos de RF/microondas donde la conductividad superficial reduce la pérdida de inserción por encima de 1 GHz. | Entornos de almacenamiento no controlados: el deslustre de azufre degrada la soldabilidad. |
Cuando se requieren tanto SMT como unión por hilo en la misma placa, especifique oro duro en todas las almohadillas. El acabado zonal (ENIG en las almohadillas SMT, oro duro en las almohadillas de unión) implica una mayor complejidad de proceso de la que justifica el ahorro de oro.
4) Modos de falla en campo
Los fallos en las placas de circuito impreso con base cerámica son mecánicos y de interfaz, no químicos ni relacionados con la humedad como en el caso del FR4. Los tres principales modos de fallo se pueden prevenir mediante un diseño adecuado.
El agrietamiento inducido por el montaje es la falla más común en campo. El montaje con tornillos sin casquillos metálicos genera cargas puntuales que la alúmina (tenacidad a la fractura de 3–4 MPa·m½) no puede soportar. Solución: casquillos metálicos soldados o adheridos con epoxi en todas las ubicaciones de los tornillos; límite de torque de 0.3–0.5 N·m para M3 a través de casquillos de aluminio en alúmina de 0.635 mm. La fijación adhesiva a la placa fría elimina por completo las cargas puntuales de montaje.
La delaminación del DBC durante los ciclos térmicos se produce cuando la calidad de la unión es deficiente o la geometría del cobre genera concentraciones de tensión. Las islas de cobre grandes y aisladas con bordes abruptos presentan un mayor riesgo. Solución: evitar relaciones de aspecto de parches de cobre >5:1; especificar una resistencia mínima al despegue de la unión ≥20 N/cm²; exigir pruebas de choque térmico según JEDEC JESD22-A104 en la calificación del primer artículo.
El astillamiento de los bordes y la propagación de grietas comienzan con daños por manipulación: una microgrieta introducida durante el aislamiento o una caída de la placa. La grieta es invisible a simple vista, pero se propaga hasta provocar un circuito abierto durante los ciclos térmicos. Solución: esquinas biseladas (radio ≥0.3 mm); separación entre el cobre y el borde ≥0.5 mm; detección de grietas mediante fluorescencia para lotes de alta fiabilidad.
La fatiga de la soldadura de fijación de chips afecta a los chips de silicio soldados a alúmina: la diferencia de coeficiente de dilatación térmica (CTE) de aproximadamente 3.5 ppm/°C crea una tensión de cizallamiento que agota las uniones SAC305 en 1,000 a 3,000 ciclos térmicos automotrices. Solución: usar sustratos de AlN para dispositivos GaN/SiC (diferencia de CTE de aproximadamente 1.1 ppm/°C); especificar la sinterización de plata para la fijación de chips automotrices: la plata sinterizada resiste más de 10 000 ciclos a ΔT = 150 °C; requerir una fracción de vacío ≤5 % mediante rayos X.
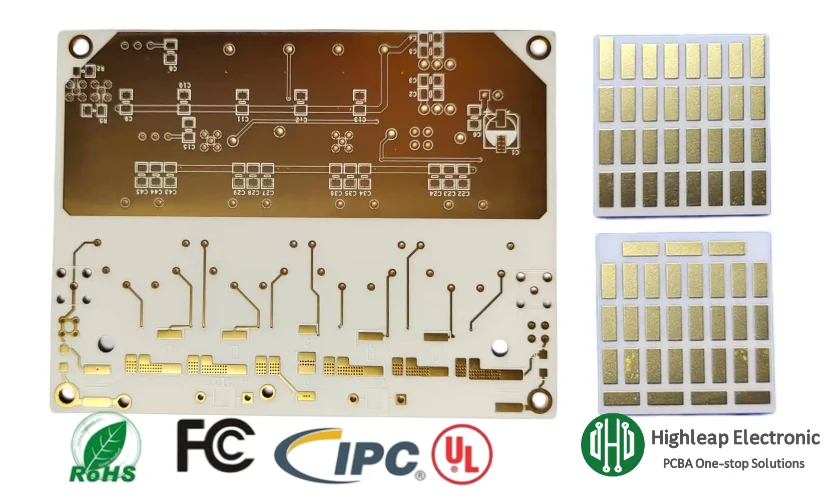
5) Ensamblaje e integración
Los parámetros de montaje estándar del FR4 dañan los sustratos cerámicos. Las diferencias no son ajustes opcionales, sino que previenen grietas y fallos en las juntas que son difíciles de diagnosticar a posteriori.
Perfil de reflujo: Reduzca la velocidad de rampa a 1–2 °C/s (en comparación con 3 °C/s para FR4). Extienda la zona de mantenimiento a 150–180 °C a 90–120 segundos para igualar la temperatura en toda la cerámica antes de entrar en el reflujo. La temperatura máxima y el tiempo por encima del punto de fusión permanecen sin cambios.
Opciones de fijación de chips según los requisitos de fiabilidad:
- Soldadura SAC305: Estándar para aplicaciones no automotrices; fracción de vacío ≤10% según rayos X; apto para <3,000 ciclos a ΔT ≤ 100 °C.
- Eutéctico AuSn / AuGe: Paquetes herméticos y aplicaciones de alta temperatura; requiere almohadillas con acabado de oro; mayor rigidez de la unión que la sinterización de plata.
- Sinterización de plata: Ideal para la industria automotriz y aeroespacial; conductividad de la junta de 150–250 W/m·K; sin riesgo de refundición en operaciones posteriores; requiere cobre desnudo o acabado de Ag en las almohadillas de fijación del chip.
Interconexión eléctrica: no se pueden usar conectores a presión en cerámica. Opciones estándar: conectores de pines soldados; conectores de borde con contactos de resorte; unión mediante cable plano/flexible; montaje superficial directo en la placa de circuito impreso del sistema (considere el módulo cerámico como un componente, diseñe la almohadilla térmica y el volumen de soldadura según la masa cerámica y el coeficiente de dilatación térmica).
Fijación de la placa fría, de menor a mayor resistencia térmica: soldadura/brazada → sinterización de plata → material de interfaz térmica de cambio de fase con abrazadera → grasa térmica con abrazadera de tornillo.
6) Cómo redactar una especificación completa
Las especificaciones incompletas son la causa principal de los retrasos en las cotizaciones y de las fallas en las primeras unidades, no la capacidad de fabricación. Una solicitud de cotización de PCB con base cerámica requiere estos 12 parámetros, todos ellos:
- Material del sustrato y pureza — Al₂O₃ 96%, Al₂O₃ 99.6%, AlN o Si₃N₄
- Espesor del sustrato ± tolerancia — p. ej., 0.635 mm ± 0.05 mm
- Proceso de metalización — DBC, película gruesa, película delgada o AMB
- Espesor del cobre, parte superior e inferior — especificado de forma independiente; por ejemplo, 0.3 mm / 0.3 mm para DBC
- Acabado de la superficie, superior e inferior — Se omite con mayor frecuencia; el acabado inferior debe coincidir con el método de fijación de la placa fría.
- Dimensiones y tolerancias de la placa — Incluir chaflán o radio en las esquinas si es necesario.
- Ancho y espacio mínimos de la pista — Confirmar la capacidad del fabricante antes de finalizar el diseño.
- Requisitos a través de — diámetro, material de relleno, acabado
- Requisitos de prueba eléctrica — Tensión de continuidad/aislamiento; tensión de alta tensión si es necesario; segundo campo que se omite con mayor frecuencia
- Requisitos de calificación — Rango y ciclos de ciclos térmicos; resistencia de la unión; norma aplicable (AEC-Q101, IEC 60068-2-14, MIL-PRF-38534)
- Desglose de cantidades — El prototipo y la producción pueden ejecutarse en líneas diferentes con precios y plazos de entrega distintos.
- Apilamiento de capas (diseños multicapa) — secuencia de capas cerámicas y conductoras; relleno y tapa mediante LTCC o cocido
Revisión DFM antes de la presentación
Una especificación completa en papel aún puede contener combinaciones de parámetros incompatibles; por ejemplo, una distancia entre pistas de 100 µm en un sustrato DBC de 0.25 mm. Highleap Electronics ofrece una revisión DFM como parte del proceso de cotización. Nuestro equipo revisa los datos Gerber y la especificación completa antes de cotizar, confirmando la capacidad del proceso e identificando problemas antes de comprometerse con cualquier material.
7) Productos relacionados
- Sustrato DBC: La construcción más común de PCB con base cerámica para electrónica de potencia consiste en cobre unido a cerámica a unos 1,065 °C. Cuando los ingenieros hablan de "PCB con base cerámica" para módulos de potencia, normalmente se refieren a un sustrato DBC con patrón.
- PCB de cerámica de película gruesa: Conductores serigrafiados (5–20 µm) cocidos a 850–1,000 °C. Menor coste que el DBC para aplicaciones de corriente moderada; permite la integración de resistencias y condensadores en la base cerámica.
- Sustrato AMB: La soldadura fuerte con metal activo utiliza una aleación de Ag-Cu-Ti a 800–900 °C. Proporciona una unión cobre-cerámica más resistente que la soldadura DBC; se prefiere para sustratos base de Si₃N₄ y módulos automotrices que requieren una vida útil de más de 10 000 ciclos térmicos.
- Centro de Comercio Exterior (LTCC): Cerámica multicapa con conductores y vías integradas, cocida a 850–900 °C. Se utiliza para módulos de RF y encapsulados multichip donde la base cerámica constituye la estructura de interconexión tridimensional, no solo un sustrato térmico.
- IMS / PCB con núcleo metálico: Alternativa de menor coste cuando no se requiere un presupuesto térmico cerámico. Resistencia térmica de 3 a 5 veces superior a la de la alúmina DBC. La opción correcta cuando el presupuesto térmico de la aplicación lo permite.
- Ensamblaje de PCB con base cerámica: La fijación de chips, la unión de cables y el reflujo a alta temperatura, realizados conjuntamente con la fabricación del sustrato, reducen el riesgo de manipulación y garantizan la compatibilidad del proceso.

Preguntas frecuentes
¿Cuál es la diferencia entre una placa de circuito impreso con base cerámica y un sustrato DBC?
DBC (Cobre de Unión Directa) es un método de metalización que consiste en la unión de una lámina de cobre a un sustrato cerámico a unos 1,065 °C. Todos los sustratos DBC son placas de circuito impreso (PCB) con base cerámica, pero estas también incluyen construcciones de película gruesa y de película delgada. En electrónica de potencia, ambos términos se suelen usar indistintamente; en aplicaciones de radiofrecuencia (RF), la película delgada sobre base cerámica es más común que el DBC.
¿Puede una placa de circuito impreso con base cerámica reemplazar directamente a una placa de circuito impreso con núcleo metálico?
No sin un rediseño. La cerámica requiere casquillos metálicos en los orificios de montaje, velocidades de reflujo más lentas (1–2 °C/s), no utiliza conectores a presión y tiene reglas de separación diferentes. La mejora térmica es real (0.3–0.8 °C/W frente a 3 °C/W para las placas MCPCB de aluminio), pero el cambio exige modificaciones explícitas en el proceso de montaje, interconexión y ensamblaje.
¿Qué acabado superficial se requiere tanto para el montaje superficial (SMT) como para la unión de cables?
Se requiere oro duro (3–5 µm Ni / 0.5–2.0 µm Au electrodepositado). La capa de oro de ~0.05 µm de ENIG es demasiado delgada para la unión por hilo y provoca fallos de desprendimiento de la unión. Especifique oro duro en todas las almohadillas cuando tanto el montaje superficial (SMT) como la unión por hilo formen parte de la secuencia de ensamblaje.
¿Por qué se agrietan las placas de circuito impreso con base cerámica después de pasar la inspección de entrada?
La mayoría de las fisuras posteriores a la inspección se originan en el proceso de ensamblaje, no en defectos del sustrato: montaje con tornillos sin apretar, sujetadores con par excesivo o superficies irregulares de la placa fría. Las microfisuras subcríticas causadas por la separación de componentes —invisibles en la inspección estándar— también se propagan a circuitos abiertos durante los ciclos térmicos. La detección de fisuras por fluorescencia en la entrada y en el montaje de los bujes metálicos previene ambos modos de falla.
¿Cuál es el plazo de entrega para los prototipos de PCB con base cerámica?
Alúmina DBC: 2–4 semanas. AlN DBC: 3–5 semanas. Película gruesa: 3–4 semanas. Película delgada: 4–6 semanas. Dimensiones personalizadas: 1–2 semanas adicionales. Proporcionar los 12 parámetros de especificación en la solicitud de cotización elimina la causa más común de retraso.
¿Es la placa de circuito impreso con base cerámica lo mismo que una placa de circuito impreso de alta temperatura?
No. Las placas de circuito impreso de alta temperatura abarcan sustratos de cerámica, PTFE/vidrio, poliimida y núcleo metálico; cualquier placa con una temperatura de funcionamiento superior al límite de 130–150 °C de la FR4. La base cerámica es la de mayor rendimiento: temperaturas de funcionamiento superiores a 300 °C y una conductividad térmica entre 60 y 600 veces mayor que la de los dieléctricos poliméricos. El PTFE es resistente a altas temperaturas, pero no ofrece ventajas en cuanto a conductividad térmica.
Cotiza tu PCB con base cerámica.

Mensajes recomendados

Proceso de fabricación y verificación de la placa de circuito impreso I-Tera MT40
Highleap Electronics proporciona la PCB Isola I-Tera MT40...

Lista de verificación de calificación de proveedores de PCB I-Tera MT40
Highleap Electronics fabrica placas de circuitos impresos...

Ensamblaje de PCB con servicio gratuito de análisis de lista de materiales (BOM).
¿Necesitas un servicio gratuito de análisis de la lista de materiales antes de decidirte por la placa de circuito impreso?

Gestión de la cadena de suministro de ensamblaje de PCB
Highleap Electronics ofrece soporte a la cadena de suministro de ensamblaje de PCB...
Cómo obtener una cotización para PCB
Permítanos ejecutar un análisis DFM/DFA para usted y le enviaremos un informe.
Puede cargar sus archivos de forma segura a través de nuestro sitio web.
Necesitamos la siguiente información para poder darle una cotización:
-
- Gerber, ODB++ o .pcb, especificación.
- Lista de materiales si necesita ensamblaje
- Cantidad
- Convertir el tiempo