
Diseño de PCB para normas de fabricación y decisiones de diseño

Figura 1. Diseño de PCB para fabricación
Índice
- Qué significa realmente el diseño de PCB para la fabricación y por qué comienza antes del diseño de la disposición.
- Decisiones sobre la composición y los materiales que definen los límites de la fabricación.
- Reglas de diseño de trazado, espacio y cobre: de dónde proviene cada número
- Decisiones de diseño de vías y perforaciones: relación de aspecto, PTH/NPTH y agujeros ranurados.
- Diseño de la ubicación y la huella de los componentes para un ensamblaje fiable
- Reglas de diseño de serigrafía que afectan la calidad de producción
- Decisiones de diseño de la máscara de soldadura que determinan el rendimiento del ensamblaje
- Esquema de la placa, panelización y matriz SET: diseño para la planta de producción.
- Preparación del archivo de fabricación: Traduciendo la intención del diseño en instrucciones de fabricación.
El diseño de PCB para la fabricación implica diseñar la placa de circuito impreso de manera que el proceso de fabricación pueda construirla de forma eficiente, con un alto rendimiento y al precio cotizado. Cada decisión de diseño —peso del cobre, diámetro de las vías, espaciado de las pistas, contorno de la placa, ubicación de los componentes, tamaño de los caracteres de la serigrafía, expansión de la máscara de soldadura, estructura del archivo de perforación— determina directamente lo que el fabricante y la planta de ensamblaje pueden o no pueden hacer, y a qué costo. Un diseño que ignora las restricciones de fabricación no solo genera una alerta de DFM en la revisión de la cotización; aumenta el costo unitario, extiende el tiempo de entrega, reduce el rendimiento en el primer intento y, en ocasiones, genera fallas en campo que superan todas las pruebas de fábrica. Esta guía abarca las decisiones de diseño más importantes —con los datos específicos que respaldan cada regla y la razón de fabricación de cada una— para que los diseñadores puedan tomar decisiones informadas en lugar de memorizar restricciones que no comprenden.
Envíe archivos para revisión gratuita de DFM
Qué significa realmente el diseño de PCB para la fabricación y por qué comienza antes del diseño de la disposición.
El diseño de PCB para la fabricación no es una simple lista de verificación al final del diseño. Es la disciplina de tomar decisiones de diseño —en cada etapa, desde el esquema hasta la preparación de archivos— con una comprensión clara de cómo cada decisión limita o facilita el proceso de fabricación. Cuanto antes se considere una limitación de fabricación, más económico será respetarla.
El coste de solucionar los problemas de DFM en las diferentes etapas.
- En la selección de esquemas/componentes: Elegir un QFN en lugar de un BGA con el mismo paso para evitar el relleno de vías en las almohadillas ahorra entre 8 y 15 dólares por placa en costes de fabricación de HDI, sin necesidad de rehacer el diseño. Especificar preimpregnado 1080 en lugar de 2116 en la construcción de HDI mantiene la relación de aspecto de las vías ciegas por debajo de 0.8:1 —la diferencia entre una vía fiable y un fallo en campo— sin cambios en el enrutamiento ni en los costes a nivel de material.
- Diseño al 50%: Reconocer que una distribución asimétrica del cobre provocará deformaciones en la placa durante el proceso de reflujo, y añadir un relleno de cobre equilibrado a las capas más ligeras, lleva 30 minutos. Descubrir esto después de fabricar las placas implica desecharlas todas.
- En el diseño final, antes de Gerber: Realizar una verificación de reglas de diseño (DRC) de serigrafía a almohadilla y reubicar 15 designadores de referencia lleva una hora. Entregar estas infracciones al fabricante añade entre 24 y 48 horas de espera y conlleva el riesgo de una interpretación errónea por parte del fabricante.
- En la primera producción o en serie: Un problema de DFM que alcanzó costos de fabricación de $500 a $5,000 y un plazo de entrega de 1 a 3 semanas. A gran escala, un 5% de desperdicio en 10,000 placas a $12 cada una representa $6,000 solo en material recuperable, antes de los costos por fallas en el campo.
DFM es una habilidad de diseño, no una regla de fábrica.
El diseñador que comprende por qué existe una pista mínima de 0.10 mm para cobre de ½ oz (el socavamiento del grabado aumenta con la profundidad del cobre), por qué una relación de aspecto de vía superior a 10:1 produce un recubrimiento poco fiable (la química no puede alcanzar el centro del barril) o por qué un contorno de placa sin un punto de referencia definido crea ambigüedad en la fabricación (el error dimensional se acumula de una característica a otra) puede tomar decisiones inteligentes cuando el rendimiento exige superar los límites. El diseñador que trata el DFM como una lista de verificación binaria de aprobado/reprobado siempre estará optimizando a ciegas.
Decisiones sobre la composición y los materiales que definen los límites de la fabricación.
Las decisiones sobre la disposición de las capas, tomadas antes de que comience el diseño, determinan qué componentes son fabricables y cuáles no en la placa final. Estas decisiones son prácticamente imposibles de modificar después del enrutamiento sin un rediseño completo.
Apilamiento simétrico: imprescindible para placas delgadas.
Una configuración simétrica —donde la disposición de las capas y los espesores dieléctricos por encima del eje central de la placa son idénticos a los de la parte inferior— evita la dilatación térmica diferencial durante la laminación y el reflujo. Cuando una placa se dilata y contrae de forma asimétrica, se deforma permanentemente. En placas con un espesor inferior a 1.0 mm, comunes en placas de circuito impreso HDI y diseños para dispositivos portátiles, las configuraciones asimétricas provocan fallos en la colocación de componentes SMT debido a la deformación.
Decisión de diseño: simule deliberadamente las asignaciones de pares de capas; si L2 es un plano de cobre de 1 oz, L(N-1) también debe serlo. Si el enrutamiento de la señal lo impide, añada relleno de cobre rayado en el lado más claro. No requiere conexión eléctrica, no supone ningún coste en la fabricación y ecualiza el comportamiento de la dilatación térmica.
Adaptación de la temperatura de transición vítrea (Tg) del material al proceso de ensamblaje
- FR4 estándar (Tg 130–140 °C): Adecuado para SMT de una sola cara con reflujo sin plomo. Marginal para reflujo sin plomo de doble cara: dos ciclos completos de reflujo a una temperatura máxima de 255–260 °C acercan demasiado la placa a su temperatura de transición vítrea. Para el ensamblaje de doble cara, especifique una Tg media (150–160 °C) como mínimo.
- FR4 de alta Tg (Tg 170°C+): Requerido para ensamblaje sin plomo de doble cara, rango de temperatura de funcionamiento en la industria automotriz (−40 °C a +125 °C) y aplicaciones con ciclos térmicos elevados. Costo adicional: 10-20 % respecto al FR4 estándar; menos de un ciclo de retrabajo.
- Laminados resistentes a la CAF: En diseños con una separación entre orificios inferior a 0.20 mm en ambientes húmedos, el FR4 estándar puede desarrollar, con el tiempo, un crecimiento de filamentos anódicos conductores entre orificios adyacentes. Se recomienda utilizar grados resistentes a la formación de filamentos anódicos conductores (Isola 370HR, Shengyi S1000-2M) cuando se presenten tanto una separación reducida entre orificios como exposición a la humedad.
Diseño de una especificación completa de impedancia controlada
La precisión de una traza de impedancia controlada depende de la especificación subyacente. El ancho de la traza en la herramienta EDA se calcula en función de parámetros dieléctricos supuestos. Si las notas de fabricación indican únicamente "se requieren 50 Ω", el fabricante utiliza su configuración predeterminada, que puede diferir de la que supuso la herramienta EDA, lo que produce variaciones de impedancia entre lotes y provoca fallos en la integridad de la señal en el campo.
Una especificación de impedancia completa requiere los cinco elementos: número de capa, ancho de pista, impedancia objetivo (Ω), tolerancia (±%) y nombres de las capas del plano de referencia. Por ejemplo: “50Ω ±10% en L1, ancho de pista 0.127 mm, plano de referencia L2”. La falta de cualquier elemento obliga al fabricante a asumir.
Peso del cobre y sus implicaciones en la fabricación
El peso del cobre afecta simultáneamente a los anchos mínimos de las pistas, la calidad del grabado y la impedancia:
- ½ oz (17 µm): Requerido en capas de acumulación HDI para perforación láser (el grabado de máscara conformada necesita cobre delgado para bordes de ventana precisos); se utiliza en capas de señal de alta densidad donde se requieren trazas de 0.075–0.10 mm.
- 1 oz (35 µm): Estándar para la mayoría de las capas de señal y plano; traza mínima de 0.125 mm en el proceso estándar.
- 2 oz (70 µm): Para capas de distribución de energía que transportan corriente sostenida; traza mínima de 0.20 mm; confirme la capacidad de la capa interna con el fabricante antes de comprometerse.
- Pesas de cobre mixtas en la misma capa Crean problemas de grabado: el agente de grabado elimina diferentes profundidades simultáneamente, lo que provoca un sobregrabado de las estructuras delgadas o un subgrabado de las secciones gruesas de cobre. Diseñe con un peso uniforme de cobre por capa.
Reglas de diseño de trazado, espacio y cobre: de dónde proviene cada número
Mínimos de trazas y espacios según el peso del cobre
Los valores mínimos de traza y espacio se derivan de la física del socavado por grabado: el agente de grabado ataca el cobre tanto lateralmente como hacia abajo, y el socavado lateral aumenta con la profundidad del cobre. Un diseñador que especifica trazas de 0.10 mm en cobre de 2 onzas está solicitando una característica que el proceso de grabado no puede producir de forma fiable.
| Peso de cobre | Traza/espacio mínimo estándar | Rastreo/espacio mínimo avanzado | Predeterminado recomendado |
|---|---|---|---|
| ½ oz (17 µm) | 0.10/0.10 mm | 0.075/0.075 mm | 0.10 mm a menos que HDI fuerce una mayor precisión. |
| 1 oz (35 µm) | 0.125/0.125 mm | 0.10/0.10 mm | 0.125 mm para producción estándar |
| 2 oz (70 µm) | 0.20/0.20 mm | 0.15/0.15 mm | Confirme con el fabricante antes del trazado. |
| 3 oz (105 µm) | 0.25/0.25 mm | 0.20/0.20 mm | Confirme con el fabricante antes del trazado. |
Diseñe según los mínimos estándar, a menos que la densidad requiera realmente tolerancias avanzadas. Los mínimos avanzados requieren confirmación de capacidad, cuestan más y reducen los márgenes de rendimiento.
Ángulos de trazado y trampas de ácido
Las pistas trazadas con ángulos inferiores a 90° crean cavidades de cobre donde el agente de grabado se acumula y continúa disolviendo el cobre incluso después de que las áreas circundantes estén limpias. La pista resultante, adelgazada o cortada, puede pasar la prueba eléctrica a temperatura ambiente, pero fallar bajo estrés térmico. Decisión de diseño: trazar con curvas de 45° por defecto; habilitar las restricciones DRC de ángulo agudo. Para los límites de vertido de cobre cerca de las uniones de las pistas, verificar que no se formen cavidades de ángulo agudo en la geometría del vertido.
Fragmentos de cobre e islas aisladas
Las estructuras de cobre delgadas y aisladas —secciones de vertido estrechas, cuñas de pista entre almohadillas adyacentes, fragmentos de cobre que quedan debido a las reglas de separación— son decisiones de diseño que generan problemas de fabricación. Las estructuras de menos de 0.10 mm de ancho pueden desprenderse durante el grabado y desplazarse hacia el cobre adyacente, provocando cortocircuitos. Las islas de cobre aisladas de más de 1 mm² en las capas internas generan una carga de grabado desigual que modifica el ancho de las pistas y afecta la impedancia controlada.
Decisión de diseño: después de generar el vertido, ejecute la verificación de reglas de diseño (DRC) del cobre flotante. Asigne, elimine o anote todo el cobre sin red. Establezca una regla de ancho mínimo de característica de cobre de 0.10 mm.
Lágrimas en las conexiones Via y Pad
En la unión en T de una pista con una vía o almohadilla, la esquina interna afilada constituye un punto de acumulación de ácido y una concentración de tensión mecánica durante la perforación. Las uniones en forma de lágrima (filetes de cobre graduales en la transición) eliminan ambos riesgos y refuerzan el anillo anular. Active la inserción automática de uniones en forma de lágrima en la herramienta EDA antes de generar los archivos de salida.
Distancia de seguridad para alta tensión (IPC-2221)
Las reglas estándar de espaciado de pistas están calibradas para niveles de señal de bajo voltaje. Por encima de 30 V, los requisitos de separación aumentan con el voltaje según la norma IPC-2221, una relación que la mayoría de las reglas DRC de la capa de señal no imponen. Los diseños con líneas de alimentación de 48 V junto con lógica de 3.3 V suelen tener una separación insuficiente entre los dominios de alimentación y señal porque el diseñador aplicó las reglas de nivel de señal de forma generalizada.
- Hasta 30 V externos sin recubrimiento: 0.10 mm mínimo
- 31–50V externo sin recubrimiento: 0.60 mm; interno: 0.10 mm
- 51–100V externo: 1.00 mm; interno: 0.10 mm
- 101–170V externo: 1.50 mm; interno: 0.20 mm
Decisión de diseño: definir clases de redes separadas para las redes de alto voltaje en la herramienta EDA con restricciones de separación adecuadas al voltaje.
Decisiones de diseño de vías y perforaciones: relación de aspecto, PTH/NPTH y agujeros ranurados.
Mediante la relación de aspecto: una decisión de fiabilidad tomada en la fase de diseño.
La relación de aspecto (grosor de la placa ÷ diámetro del orificio terminado) determina si la química del recubrimiento puede distribuir el cobre de manera uniforme dentro del orificio pasante. Por encima de 10:1, la química no puede alcanzar de forma fiable el centro del orificio pasante; el resultado es una capa delgada de cobre en el punto medio, que se agrieta tras 50-200 ciclos térmicos. El orificio pasan la prueba eléctrica inicial, pero falla en condiciones de uso.
- ≤8:1: Estándar: recubrimiento fiable, sin coste adicional.
- 8–10:1: Avanzado: se requiere galvanoplastia por pulsos, con un sobrecoste de aproximadamente el 15 %.
- 10–12:1: Gama alta: coste y plazo de entrega significativos; verifique la capacidad del fabricante antes de comprometerse.
- >12:1: No se puede lograr con perforación y placa estándar; requiere vías ciegas perforadas con láser o reducción del espesor del tablero
El error común e involuntario: un diseñador aumenta el grosor de la placa de 1.6 mm a 2.4 mm para mejorar la rigidez mecánica, manteniendo las vías de señal de 0.25 mm. La relación de aspecto pasa de 6.4:1 a 9.6:1 —de estándar a avanzada— sin tener en cuenta que el perfil de fiabilidad de cada orificio pasante de la placa ha cambiado.
Anillo anular: diseño teniendo en cuenta la tolerancia de perforación.
El anillo anular absorbe el error de posicionamiento de la broca. El taladrado CNC estándar tiene una tolerancia de registro de ±0.075 mm, lo que consume directamente el anillo anular: un anillo de 0.10 mm con una tolerancia de ±0.075 mm tiene un anillo restante en el peor de los casos de 0.025 mm en las capas internas, lo que supone un riesgo real de rotura en la producción.
- Anillo anular de capa externa: 0.125 mm preferible, 0.10 mm mínimo absoluto
- Anillo anular de capa interna: 0.10 mm preferible, 0.075 mm mínimo absoluto
- Agregue puntos de apoyo en todas las conexiones para reforzar la unión contra roturas.
PTH vs. NPTH: Entendiendo la compensación por perforación
Los orificios PTH reciben un recubrimiento de cobre electrolítico que reduce el diámetro final del orificio entre 0.05 y 0.10 mm; un orificio PTH de 0.30 mm requiere una broca de 0.35 a 0.40 mm. Los orificios NPTH no reciben compensación: el diámetro final del orificio es prácticamente igual al diámetro de la broca. Cuando se mezclan orificios PTH y NPTH en un mismo archivo de perforación sin marcadores de atributos explícitos, el fabricante debe inferir el tipo a partir de la geometría. Cualquier clasificación errónea produce tamaños de orificio incorrectos o un recubrimiento no deseado.
Decisión de diseño: genere siempre archivos de perforación PTH y NPTH por separado e indíquelo en las notas de fabricación. Una sola línea elimina toda la ambigüedad.
Ranuras: una definición completa en el archivo de perforación
Los orificios ranurados para los cables de los conectores, los componentes de montaje en borde y las características mecánicas deben definirse como rutas de enrutamiento en el archivo de perforación (sintaxis Excellon G85 o función de enrutamiento ODB++), no como formas en la capa de contorno de la placa. Si solo la capa mecánica muestra una ranura y el archivo de perforación contiene únicamente orificios redondos, el fabricante debe consultar al diseñador para obtener las dimensiones, el estado PTH/NPTH y la tolerancia antes de la fabricación.
Decisión de diseño: definir explícitamente todas las ranuras en el archivo de perforación y anotar cada una en el plano de fabricación con las coordenadas de inicio y fin, el ancho, la tolerancia dimensional y la designación PTH/NPTH.
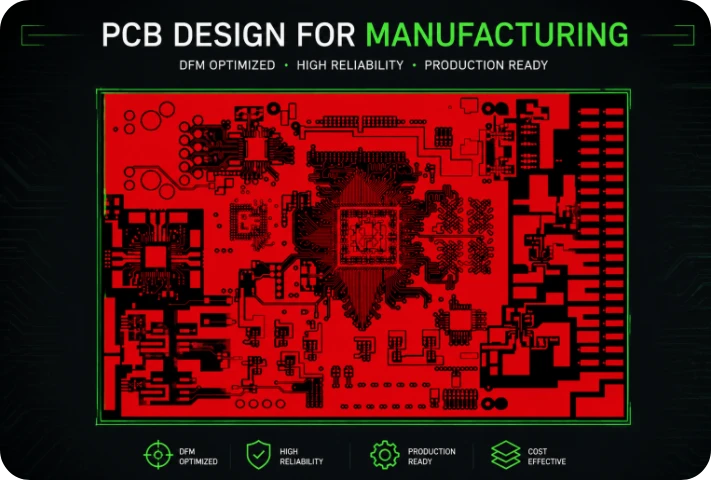
Figura 2. Diseño de PCB para fabricación
Diseño de la ubicación y la huella de los componentes para un ensamblaje fiable
La precisión de la huella es una decisión de DFM
La huella define con qué trabaja el proceso de ensamblaje. Una huella imprecisa (espaciado incorrecto de las almohadillas, almohadillas demasiado pequeñas, ausencia de zonas de contacto) genera problemas de ensamblaje que se deben por completo a una decisión de diseño. Consulte la norma IPC-7351 para conocer todos los patrones de conexión de encapsulados estándar. Los diseñadores que crean huellas desde cero sin consultar la norma IPC-7351 suelen crear almohadillas demasiado pequeñas (unión inadecuada), demasiado grandes (riesgo de formación de placas en componentes pasivos pequeños) o con espaciado incorrecto (puentes en circuitos integrados de paso fino).
Almohadilla térmica QFN: La huella de diseño más frecuentemente errónea.
- Área de cobre de la almohadilla térmica: 70–80% del paquete almohadilla expuesta. El cobre total (100%) atrapa la desgasificación y crea huecos; por debajo del 60% proporciona un contacto térmico y mecánico inadecuado.
- Sin radios de alivio térmico: Los radios aumentan la resistencia térmica entre 2 y 4 veces. Utilice una conexión de cobre macizo.
- Vías en la almohadilla térmica: Broca de 0.30 mm, 4–9 en una cuadrícula, especificar como vías taponadas con resinaLas vías abiertas desvían la soldadura durante el proceso de reflujo, lo que provoca que la almohadilla térmica se quede sin soldadura y que el encapsulado se levante; un modo de fallo que supera todas las pruebas eléctricas y visuales de fábrica.
- Abertura de la plantilla: Divida el panel en una cuadrícula de 3×3 o 4×4 con espacios de 0.15 mm para controlar el volumen de pasta y evitar que la soldadura se filtre debajo del dispositivo.
Espacios libres para la colocación y orientación de los componentes
- Distancia entre cuerpos SMD: mínimo 0.15 mm, preferiblemente 0.25 mm.
- Distancia entre el cuerpo SMD y el borde de la placa: mínimo 2.5 mm — espacio libre en el riel de la cinta transportadora de producción
- Componente alto (>3 mm) a componente de paso fino: mínimo 3.0 mm en la dirección de reflujo: los componentes altos proyectan sombra sobre la deposición de pasta aguas abajo en las almohadillas de paso fino.
- Agujero pasante a SMD adyacente: 2.5 mm mínimo para espacio libre para soldadura por ola selectiva
Los hornos de reflujo tienen una dirección de proceso definida. Orientar los componentes pasivos polarizados 0201 y 0402 con su eje de polarización paralelo a la dirección de reflujo reduce la pérdida de rendimiento por defectos en los electrodos. Esta es una decisión de colocación que no tiene costo alguno.
Reglas de diseño de serigrafía que afectan la calidad de producción
Tamaño de caracteres e imprimibilidad
Las infracciones en la serigrafía producen marcas ilegibles que afectan la trazabilidad, el etiquetado de cumplimiento normativo y la identificación del operador. Las reglas se derivan de las limitaciones de la impresión física:
| Parámetro | Imágenes láser directas | Impresión de pantalla |
|---|---|---|
| Ancho mínimo de línea | 0.10 mm | 0.125 mm |
| Altura mínima de caracteres | 0.80 mm | 1.0 mm |
| Relación mínima entre altura y ancho de línea | 5:1 | 5:1 |
Un carácter de 1.0 mm de altura requiere un ancho de línea de al menos 0.20 mm. Un carácter de 0.10 mm de ancho requiere una altura de al menos 0.50 mm. Los caracteres con anchos de línea inferiores a 0.08 mm no se pueden imprimir, ya que la tinta no puede cubrir los huecos del medio de impresión, lo que produce trazos discontinuos que son invisibles en el análisis electroforético de datos (EDA), pero predecibles a partir de la geometría.
Decisión de diseño: configure los valores predeterminados globales de la capa de serigrafía EDA con una altura mínima de caracteres de 1.0 mm y un ancho mínimo de línea de 0.15 mm. Active la restricción DRC de imprimibilidad de serigrafía antes de generar la salida.
Caracteres en almohadillas SMD
Las herramientas EDA colocan los designadores de referencia en el centroide del componente, lo que, para los componentes pasivos 0402 y 0201, deposita habitualmente trazos de caracteres sobre las áreas de las almohadillas. La tinta sobre una superficie soldable interfiere con la humectación de la soldadura. Este es un problema de salida del archivo de diseño; la solución consiste en ejecutar la verificación DRC de serigrafía a almohadilla SMD como paso previo a la salida obligatorio y reubicar todos los conflictos antes de generar los archivos Gerber.
Espejo retrovisor inferior y verificación de archivos
La serigrafía de la capa inferior debe reflejarse en la salida Gerber. Verifique esto en un visor Gerber independiente, no en la vista nativa de EDA. Confirme también que no se hayan colocado accidentalmente elementos de serigrafía sobre capas de cobre; las pistas de cobre de ancho cero sobre la capa de serigrafía generan características de cobre fantasma en el archivo Gerber.
Decisiones de diseño de la máscara de soldadura que determinan el rendimiento del ensamblaje
Reglas sobre el tamaño de la abertura de la mascarilla
La abertura de la máscara de soldadura alrededor de cada almohadilla determina el área de cobre soldable y la barrera de la máscara que evita los puentes de soldadura. Estas son decisiones de diseño de la huella con consecuencias directas en el rendimiento del ensamblaje:
- Expansión de la máscara estándar: +0.05 mm por lado (0.10 mm en total sobre el cobre de la almohadilla)
- Circuitos integrados de paso fino con un paso de 0.40–0.50 mm: Reducir a +0.025 mm por lado para mantener la barrera de la mascarilla entre las almohadillas adyacentes.
- Espacio mínimo entre las almohadillas adyacentes de la mascarilla: 0.10 mm; límite avanzado de 0.075 mm. Por debajo de 0.075 mm, la plata se delamina durante el reflujo y provoca puentes de soldadura.
- La abertura de la máscara es más pequeña que el cobre de la almohadilla: La máscara sobre los bordes de la almohadilla reduce el área soldable y atrapa el fundente; las aberturas de la máscara deben ser iguales o mayores que el cobre de la almohadilla.
Almohadillas SMD sobre cobre fundido: un problema de verificación del resultado del diseño.
Cuando las almohadillas de los componentes SMD se asientan sobre áreas de relleno de cobre, algunas herramientas EDA generan aberturas de máscara de soldadura solo para las almohadillas definidas explícitamente como elementos de biblioteca de tipo SMD, no para el cobre derivado del relleno. Dichas almohadillas se envían cubiertas por la máscara de soldadura. El ensamblaje crea uniones secas que superan las pruebas de continuidad a temperatura ambiente, pero fallan bajo ciclos térmicos.
Decisión de diseño: después de la generación de Gerber, abra la capa de máscara de soldadura en un visor independiente y confirme que cada almohadilla SMD tenga una abertura, comprobando específicamente las almohadillas adyacentes o dentro de las regiones de vertido.
Tratamiento mediante mascarilla
Sin una especificación explícita, el fabricante aplica su configuración predeterminada. Decisión de diseño: una sola línea en las notas de fabricación lo resume todo: “Vías de señal: cubiertas por ambos lados. Vías térmicas en las almohadillas de los componentes: tapadas y selladas según IPC-4761 Tipo VII. Vías de prueba: expuestas por ambos lados”.
Esquema de la placa, panelización y matriz SET: diseño para la planta de producción.
Esquema de la placa: Instrucciones de fabricación completas
El archivo Gerber del contorno de la placa es un archivo de entrada para la máquina: le indica a la fresadora dónde cortar. Para que sea una instrucción de fabricación completa, el diseñador también debe proporcionar: la definición del borde terminado (no la línea central de la trayectoria de fresado; una ranura de 2 mm fresada con una broca de 2 mm tiene un desplazamiento de 1 mm), tolerancias dimensionales en cada característica, un punto de referencia definido (origen X0/Y0 desde el cual se miden todas las dimensiones) y la designación PTH/NPTH para todos los recortes internos.
Para tableros rectangulares, esto es sencillo. Para tableros con muescas, recortes internos, esquinas redondeadas o bordes no ortogonales, el diseñador debe proporcionar un dibujo mecánico junto con el archivo Gerber del contorno, anotando todas las dimensiones críticas con sus tolerancias, el punto de referencia y las especificaciones de los recortes. Sin ello, el error dimensional se acumula en todas las características y la fabricación requiere una consulta al diseñador antes de comenzar.
Panelización y matrices SET: Diseñe o pierda el control.
Cuando las placas requieren ensamblaje de paneles SMT, definir la disposición del panel es responsabilidad del diseñador, no del fabricante. El fabricante optimiza la eficiencia de su producción. El diseñador sabe dónde se ubican los condensadores cerámicos cerca de posibles puntos de interrupción, qué componentes de montaje en borde necesitan espacio libre en direcciones de despanelado específicas y cuáles son las dimensiones del riel transportador de la línea de ensamblaje objetivo.
Principales riesgos de dejar la definición del panel en manos del fabricante:
- Los condensadores cerámicos colocados a menos de 5 mm de los puntos de ruptura de las pestañas sufren grietas por tensión durante el despanelado, un modo de fallo que aparece meses después de su puesta en funcionamiento.
- Características de cobre a menos de 0.50 mm de las líneas de corte en V: el corte en V debilita el sustrato y ejerce presión sobre el cobre en el momento de la rotura.
- Tableros de formas irregulares no anidados (alternando 0°/180°) para minimizar el desperdicio de paneles.
- Las dimensiones del riel del panel no coinciden con el ancho de la cinta transportadora de la línea de montaje.
Decisión de diseño: para cualquier placa que requiera ensamblaje de panel SMT, incluya un archivo o dibujo de diseño del panel que especifique las posiciones y orientaciones de la placa, las posiciones de la ranura en V o la ruta de la pestaña y qué bordes reciben qué tratamiento, las dimensiones de los rieles (mínimo 5 mm), las especificaciones de las marcas de referencia (círculo de cobre de 1.0 mm, abertura de máscara de 2.0 mm, mínimo 5 mm desde cualquier borde, área libre de 4 mm) y un origen de referencia del panel definido.
Distancias libres entre el cobre y el borde
- Distancia entre el cobre y el borde de la placa mecánica: mínimo 0.20 mm, preferiblemente 0.30 mm.
- Cobre a línea de ranura en V: mínimo 0.50 mm
- Condensadores cerámicos hasta el punto de ruptura de la pestaña: mínimo 5.0 mm; especifique la separación del enrutador cuando no se pueda cumplir con esto.
Preparación del archivo de fabricación: Traduciendo la intención del diseño en instrucciones de fabricación.
El paquete Gerber como especificación de fabricación
El paquete de archivos Gerber contiene las instrucciones de fabricación completas. Cualquier ambigüedad que el fabricante deba resolver antes de la producción aumenta el tiempo de procesamiento e introduce el riesgo de que la solución no se ajuste a la intención del diseñador. La preparación de los archivos es responsabilidad del diseñador, no una tarea administrativa.
Notas de fabricación: especifique lo que necesita.
- Material: Grado completo y Tg: “Isola 370HR, Tg mín. 180 °C, libre de halógenos”, no “High-Tg FR4” (ambigüedad entre los grados de los proveedores).
- Pesos de cobre por capa: “1 onza de capa exterior después del chapado; ½ onza de capas interiores” — no “1 onza de cobre”
- Acabado superficial con tolerancia: “ENIG según IPC-4552, Ni 3–5µm, Au 0.05–0.10µm”. Para conectores de borde: “Oro duro electrodepositado, Au 0.75–1.25µm sobre Ni 3–5µm”: el oro blando ENIG se desgasta en menos de 100 inserciones de conectores.
- Clase IPC: Clase 2 (estándar) o Clase 3 (alta fiabilidad): determina el recubrimiento mínimo de cobre en los barriles de las vías, los requisitos del anillo anular y las normas de inspección.
- Mediante tratamiento por tipo: Si no se especifica, el fabricante aplica un valor predeterminado a todos los tipos de vías.
- Estructura del archivo de perforación: “PTH y NPTH en archivos separados”: elimina la ambigüedad más común en los archivos de perforación.
- Impedancia controlada: Los cinco elementos: capa, ancho de traza, objetivo, tolerancia, nombres de planos de referencia
Lista de verificación previa al envío
- Compatibilidad con la impresión serigráfica DRC: los caracteres con una altura inferior a 1.0 mm o un ancho de línea inferior a 0.15 mm se marcan y se resuelven.
- Revisión de reglas de diseño (DRC) de serigrafía a almohadilla SMD: todas las superposiciones se resuelven antes de la salida.
- Restricción de diseño de ángulo agudo: restricción de ángulo ≥90° habilitada; gotas en todas las uniones de vías y almohadillas.
- Cobre flotante DRC: todo el cobre sin conexión a la red se asigna, se elimina o se anota como intencional.
- DRC de espaciado entre redes con comprobación de superposición en la misma red habilitada
- El contorno de la placa se verificó cerrado y completo; el punto de referencia está definido; las ranuras están en el archivo de perforación; todos los recortes están anotados con tolerancia y PTH/NPTH.
- PTH y NPTH en archivos de perforación separados — indicado en las notas de fabricación
- Visor Gerber independiente: se confirman las aberturas de la máscara de soldadura en todas las almohadillas SMD, incluidas las áreas de llenado.
- Mediante el tratamiento de la máscara especificado en las notas de fabricación.
- Se incluye un plano de panelización cuando se requiere el ensamblaje de paneles SMT.
- Especificación de impedancia completa: los cinco elementos están presentes.
- Notas de fabricación completas: material, pesos de cobre por capa, acabado superficial, clase IPC, tratamiento de vías, nota del archivo de perforación.
Revisión DFM y soporte de fabricación de Highleap
Highleap Electronics incluye la revisión DFM como paso estándar en cada pedido:
- Controles automatizados: Trazado/espacio, anillo anular, ángulos agudos, imprimibilidad en serigrafía, ancho del puente de la máscara, perforación a cobre: se devolvió en 24 horas con coordenadas y calificaciones de gravedad.
- Revisión de ingeniería: Verificación de la impedancia de apilamiento con respecto al preimpregnado disponible real, integridad de los orificios de las ranuras, revisión de los datos y tolerancias del contorno de la placa, viabilidad del diseño del panel: comprobaciones que las herramientas automatizadas no pueden replicar.
- Ensamblaje DFM: Relación del área de apertura de la plantilla, especificación de la almohadilla térmica QFN, espacio libre de alto voltaje, orientación de los componentes: se revisan simultáneamente con el DFM de la placa desnuda cuando se solicita el ensamblaje.
- Informe escrito del DFM: Crítico / mayor / menor con recomendaciones de solución específicas y coordenadas Gerber
Comience con un presupuesto gratuito revisado por DFM.
Datos de fabricación, herramientas de revisión y preguntas de lanzamiento
Los archivos exportados deben definir una revisión de placa y ensamblaje coherente. Los datos de las capas, la información de perforación, los datos de colocación y los requisitos de los planos deben coincidir antes de la puesta en producción.
Preguntas adicionales sobre las normas de diseño de PCB para la fabricación y las decisiones de diseño.
| Tema de ingeniería | Pregunta de ingeniería |
|---|---|
| ¿Qué son los archivos PCB? | Comprensión de los archivos .PCB |

Mensajes recomendados
Fabricación de PCB y PCBA para módems USB, dongles y adaptadores de datos LTE/5G.
La fabricación y el ensamblaje de la placa de circuito impreso del módem USB implican un proceso compacto...
Placa de circuito impreso (PCB) personalizada para casco de motocicleta inteligente con conectividad para conducción en carretera.
Un casco de motocicleta inteligente puede combinar un intercomunicador,...
Fabricación y ensamblaje de PCB para chalecos hápticos portátiles para fabricantes de equipos originales (OEM) de sistemas hápticos multizona.
En un chaleco háptico portátil, el usuario percibe...
Fabricación y ensamblaje de PCB para registradores de temperatura portátiles para fabricantes de equipos originales de sensores BLE
Una placa PCB para registrador de temperatura portátil es la placa electrónica...
Cómo obtener una cotización para PCB
Realicemos un análisis DFM/DFA y le enviaremos un informe. Puede subir sus archivos de forma segura a través de nuestro sitio web. Necesitamos la siguiente información para poder ofrecerle un presupuesto:
-
- Gerber, ODB++ o .pcb, especificación.
- Lista de materiales si necesita ensamblaje
- Cantidad
- Convertir el tiempo
Para servicios de PCBA, proporcione su lista de materiales (BOM) e instrucciones de montaje específicas. También ofrecemos análisis DFM/DFA para optimizar la fabricación y el montaje de sus diseños, garantizando así un proceso de producción sin problemas.